
Analyse der Schwierigkeiten bei der Verarbeitung von Edelstahlmaterialien
Autor: SZTC
2024-05-06
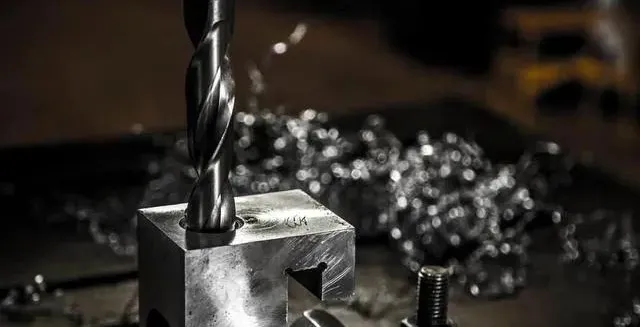
Zu den Schwierigkeiten bei der Verarbeitung von Edelstahlmaterialien zählen vor allem folgende Aspekte:
1. Hohe Schnittkraft und hohe Schnitttemperatur
Diese Art von Material weist eine hohe Festigkeit, große Tangentialspannung und große plastische Verformung während des Schneidens auf, sodass die Schnittkraft groß ist. Darüber hinaus ist die Wärmeleitfähigkeit des Materials extrem schlecht, wodurch die Schnitttemperatur ansteigt und sich die hohe Temperatur häufig auf den schmalen Bereich nahe der Schneidkante des Werkzeugs konzentriert, wodurch der Verschleiß des Werkzeugs beschleunigt wird.
2. Starke Kaltverfestigung
Austenitischer rostfreier Stahl und einige hochtemperaturbeständige legierte rostfreie Stähle haben eine austenitische Struktur und neigen beim Schneiden stark zur Kaltverfestigung, die normalerweise um ein Vielfaches höher ist als bei gewöhnlichem Kohlenstoffstahl. Das Werkzeug schneidet im kaltverfestigten Bereich, was die Standzeit des Werkzeugs verkürzt.
3. Einfach am Messer zu kleben
Sowohl austenitischer Edelstahl als auch martensitischer Edelstahl zeichnen sich durch starke Späne und hohe Schnitttemperaturen während der Verarbeitung aus. Wenn starke Späne durch die Spanfläche fließen, kommt es zu Adhäsionen, Verschweißungen und anderen Klebeerscheinungen, die sich auf die Oberflächenrauheit der bearbeiteten Teile auswirken.
4. Beschleunigter Werkzeugverschleiß
Die oben genannten Materialien enthalten im Allgemeinen Elemente mit hohem Schmelzpunkt, weisen eine hohe Plastizität und hohe Schneidtemperaturen auf, was den Werkzeugverschleiß beschleunigt und ein häufiges Schärfen und Ersetzen der Werkzeuge erfordert, wodurch die Produktionseffizienz beeinträchtigt und die Werkzeugnutzungskosten erhöht werden.
Der Hauptzweck besteht darin, die Schnittliniengeschwindigkeit und den Vorschub zu reduzieren. Verwenden Sie Werkzeuge, die speziell für die Bearbeitung von Edelstahl oder Hochtemperaturlegierungen entwickelt wurden, und nutzen Sie zum Bohren und Gewindeschneiden am besten die Innenkühlung.
Technologie zur Bearbeitung von Edelstahlteilen
Durch die obige Analyse der Verarbeitungsschwierigkeiten sollten sich die Verarbeitungstechnologie und die damit verbundene Werkzeugparameterkonstruktion von Edelstahl deutlich von gewöhnlichen Baustahlmaterialien unterscheiden. Die spezifische Verarbeitungstechnologie ist wie folgt:
1. Bohrbearbeitung
Bei der Bohrbearbeitung ist es aufgrund der schlechten Wärmeleitfähigkeit und des kleinen Elastizitätsmoduls von Edelstahlmaterialien auch schwierig, Löcher zu bearbeiten. Um das Problem der Lochbearbeitung in solchen Materialien zu lösen, müssen vor allem geeignete Werkzeugmaterialien ausgewählt, angemessene geometrische Parameter des Werkzeugs und die Schnittmenge des Werkzeugs bestimmt werden. Beim Bohren der oben genannten Materialien sollten Bohrer im Allgemeinen Bohrer aus W6Mo5Cr4V2Al, W2Mo9Cr4Co8 und anderen Materialien verwenden. Bohrer aus diesen Materialien haben den Nachteil, dass sie relativ teuer und schwierig in der Anschaffung sind. Beim Bohren mit dem häufig verwendeten gewöhnlichen Standard-Schnellarbeitsstahlbohrer W18Cr4V treten Nachteile auf, wie z. B. der kleine Scheitelwinkel, der Span ist zu breit, um rechtzeitig aus dem Loch abgeführt zu werden, und die Schneidflüssigkeit kann den Bohrer nicht rechtzeitig abkühlen. Darüber hinaus weist das Edelstahlmaterial eine schlechte Wärmeleitfähigkeit auf, was zu Konzentrationen führt. Die Schnitttemperatur an der Schneidkante steigt, was leicht zu Verbrennungen und Absplitterungen an den beiden Freiflächen und der Hauptschneide führen kann, was die Lebensdauer des Bohrers verringert.
1) Auslegung der geometrischen Parameter des Werkzeugs Beim Bohren mit einem gewöhnlichen Schnellarbeitsstahlbohrer W18Cr4V konzentrieren sich die Schnittkraft und die Schnitttemperatur auf die Bohrerspitze. Um die Haltbarkeit des Schneidteils des Bohrers zu verbessern, kann der Scheitelwinkel entsprechend vergrößert werden. Der Scheitelwinkel wird im Allgemeinen zwischen 135° und 140° gewählt. Durch die Vergrößerung des Scheitelwinkels verringert sich auch der Außenkantenspanwinkel und die Bohrspäne werden schmaler, um die Spanabfuhr zu erleichtern. Allerdings wird nach Vergrößerung des Spitzenwinkels die Meißelkante des Bohrers breiter, was zu einem erhöhten Schnittwiderstand führt. Daher muss die Meißelkante des Bohrers geschliffen werden. Nach dem Schleifen beträgt der Abschrägungswinkel der Meißelkante 47° bis 55° und der Spanwinkel der Meißelkante 3° bis 5°. Beim Schleifen der Meißelkante sollte die Ecke zwischen der Schneidkante und der Zylinderfläche abgerundet werden, um die Festigkeit der Meißelkante zu erhöhen. Da der Elastizitätsmodul von Edelstahlmaterialien klein ist, ist die elastische Erholung des Metalls unter der Spanschicht groß und die Kaltverfestigung während der Verarbeitung ist stark. Wenn der Freiwinkel zu klein ist, wird der Verschleiß der Bohrerflankenoberfläche beschleunigt, die Schnitttemperatur erhöht und die Lebensdauer des Bohrers verkürzt. Daher muss der Freiwinkel entsprechend vergrößert werden. Wenn der Freiwinkel jedoch zu groß ist, wird die Hauptkante des Bohrers dünn und die Steifigkeit der Hauptkante wird verringert. Daher sollte der Freiwinkel 12° bis 15° betragen. Um die Bohrspäne einzuengen und die Spanabfuhr zu erleichtern, ist es außerdem erforderlich, versetzte Spannuten an den beiden Flankenflächen des Bohrers zu öffnen.
2) Bei der Auswahl der Schnittmenge zum Bohren sollte die Auswahl der Schnittmenge von der Reduzierung der Schnitttemperatur ausgehen, da Hochgeschwindigkeitsschneiden die Schnitttemperatur erhöht und eine hohe Schnitttemperatur den Werkzeugverschleiß verschlimmert. Daher ist es am wichtigsten, die Schnittgeschwindigkeit auszuwählen. Im Allgemeinen beträgt die Schnittgeschwindigkeit 12–15 m/min. Die Vorschubgeschwindigkeit hat kaum Einfluss auf die Standzeit des Werkzeugs. Wenn die Vorschubgeschwindigkeit jedoch zu gering ist, schneidet das Werkzeug in die gehärtete Schicht, was den Verschleiß verstärkt. Wenn die Vorschubgeschwindigkeit zu groß ist, verschlechtert sich die Oberflächenrauheit. Basierend auf den beiden oben genannten Faktoren ist es angemessen, die Vorschubmenge zwischen 0,32 und 0,50 mm/U zu wählen.
3) Auswahl der Schneidflüssigkeit: Um die Schneidtemperatur beim Bohren zu senken, kann eine Emulsion als Kühlmedium verwendet werden.
2. Reibbearbeitung
1) Design der geometrischen Parameter des Werkzeugs Bei den meisten Reibbearbeitungen von Edelstahlmaterialien werden Hartmetallreibahlen verwendet. Die Struktur und die geometrischen Parameter der Reibahle unterscheiden sich von gewöhnlichen Reibahlen. Um die Festigkeit der Fräserzähne zu erhöhen und ein Verstopfen der Späne beim Reiben zu verhindern, ist die Anzahl der Reibahlenzähne im Allgemeinen relativ gering. Der Spanwinkel der Reibahle beträgt im Allgemeinen 8° bis 12°, in einigen speziellen Fällen kann jedoch auch ein Spanwinkel von 0° bis 5° verwendet werden, um ein Hochgeschwindigkeitsreiben zu erreichen; der Freiwinkel beträgt im Allgemeinen 8° bis 12°; Der Hauptablenkwinkel beträgt Die Auswahl hängt vom Loch ab. Im Allgemeinen beträgt das Durchgangsloch 15° bis 30° und das geschlossene Loch 45°. Um die Späne beim Reiben nach vorne abzuleiten, kann auch der Schneidenneigungswinkel entsprechend vergrößert werden. Der Blattneigungswinkel beträgt im Allgemeinen 10 ° bis 20 °; die Klingenbreite beträgt 0,1 bis 0,15 mm; Der umgekehrte Konus der Reibahle sollte größer sein als bei gewöhnlichen Reibahlen. Hartmetall-Reibahlen haben im Allgemeinen eine Größe von 0,25 bis 0,5 mm/100 mm und Schnellarbeitsstahl-Reibahlen haben eine Größe von 0,1 bis 0,25 mm/100 mm. Die Länge des Korrekturteils der Reibahle beträgt im Allgemeinen 65 bis 80 % der Länge einer gewöhnlichen Reibahle und die Länge des zylindrischen Teils beträgt 40 bis 50 % der Länge einer gewöhnlichen Reibahle.
2) Auswahl der Schnittmenge: Beim Reiben beträgt die Vorschubmenge 0,08 bis 0,4 mm/U, die Schnittgeschwindigkeit 10 bis 20 m/min, die grobe Reibzugabe beträgt im Allgemeinen 0,2 bis 0,3 mm und die feine Reibzugabe beträgt 0,1 bis 0,2 mm. Zum groben Reiben sollten Hartmetallwerkzeuge verwendet werden, zum feinen Reiben können Werkzeuge aus Schnellarbeitsstahl verwendet werden.
3) Auswahl der Schneidflüssigkeit: Beim Reiben von Edelstahlmaterialien kann Totalverlustsystemöl oder Molybdändisulfid als Kühlmedium verwendet werden.
3. Langweilige Verarbeitung
1) Auswahl des Werkzeugmaterials: Aufgrund der hohen Schnittkraft und der hohen Schnitttemperatur bei der Bearbeitung von Edelstahlteilen sollte versucht werden, als Werkzeugmaterial YW- oder YG-Hartmetall mit hoher Festigkeit und guter Wärmeleitfähigkeit zu wählen. Für die Schlichtbearbeitung können auch YT14- und YT15-Hartmetalleinsätze verwendet werden. Bei der serienmäßigen Bearbeitung von Teilen aus den oben genannten Materialien können Werkzeuge aus Keramikmaterial verwendet werden. Da sich diese Art von Material vor allem durch eine hohe Zähigkeit und starke Kaltverfestigung auszeichnet, fallen die beim Schneiden dieser Materialien entstehenden Späne in Form von Einzelspänen an, die das Werkzeug zum Vibrieren bringen und leicht mikroskopische Vibrationen an der Klinge verursachen. Daher ist bei der Auswahl von Keramikwerkzeugen zum Schneiden von Teilen aus solchen Materialien zunächst die mikroskopische Zähigkeit zu berücksichtigen. Derzeit ist Sialon die bessere Wahl, insbesondere α/βSialon-Material, das aufgrund seiner hervorragenden Beständigkeit gegen Verformung bei hohen Temperaturen und Diffusionsverschleiß ins Auge fällt. Es wird erfolgreich zum Schneiden von Legierungen auf Nickelbasis eingesetzt und seine Lebensdauer übertrifft die von Keramik auf Al2O3-Basis bei weitem. Darüber hinaus sind SiC-Whisker-verstärkte Keramiken auch ein sehr effektives Werkzeugmaterial zum Schneiden von Edelstahl oder Nickelbasislegierungen.
Für die Bearbeitung von vergüteten Teilen aus solchen Materialien können CBN-Sägeblätter (kubisches Bornitrid) verwendet werden. Die Härte von CBN ist nach Diamant die zweitgrößte und kann 7000 bis 8000 HV erreichen. Daher weist es eine hohe Verschleißfestigkeit auf. Im Vergleich zu Diamant sind die herausragenden Vorteile von CBN: Die Hitzebeständigkeit ist mit 1200 °C viel höher als bei Diamant und hält hohen Schnitttemperaturen stand. Darüber hinaus ist es chemisch sehr inert und reagiert bei 1200 bis 1300 °C nicht chemisch mit Metallen der Eisengruppe, sodass es sich sehr gut für die Verarbeitung von Edelstahlmaterialien eignet. Die Standzeit ist um ein Vielfaches höher als bei Hartmetall- oder Keramikwerkzeugen.
2) Gestaltung der geometrischen Parameter des Werkzeugs. Die geometrischen Parameter des Werkzeugs spielen eine wichtige Rolle für seine Schneidleistung. Um das Schneiden leicht und glatt zu machen, sollten Hartmetallwerkzeuge einen größeren Spanwinkel verwenden, um die Standzeit zu erhöhen. Im Allgemeinen beträgt der Spanwinkel 10° bis 20° beim Schruppen, 15° bis 20° beim Vorschlichten und 20° bis 30° beim Schlichten. Grundlage für die Wahl des Hauptablenkwinkels ist, dass er bei guter Steifigkeit des Prozesssystems 30° bis 45° betragen kann; Wenn das Prozesssystem eine geringe Steifigkeit aufweist, kann er 60 bis 75° betragen. Wenn das Verhältnis von Länge zu Durchmesser des Werkstücks das Zehnfache überschreitet, kann es 90° betragen.
Beim Bohren von Edelstahlmaterialien mit Keramikwerkzeugen verwenden die Keramikwerkzeuge in den meisten Fällen einen negativen Spanwinkel zum Schneiden. Der Spanwinkel sollte im Allgemeinen -5° bis -12° betragen. Dadurch wird die Klinge gestärkt und die Vorteile der hohen Druckfestigkeit von Keramikwerkzeugen kommen voll zur Geltung. Die Größe des Freiwinkels wirkt sich direkt auf den Werkzeugverschleiß und auch auf die Festigkeit der Klinge aus. Im Allgemeinen werden 5°~12° ausgewählt. Änderungen des Hauptablenkwinkels wirken sich auf die Änderungen der radialen Schnittkomponentenkraft und der axialen Schnittkomponentenkraft sowie der Schnittbreite und Schnittdicke aus. Da die Vibration des Prozesssystems für keramische Schneidwerkzeuge äußerst schädlich ist, sollte die Wahl des Hauptablenkwinkels zur Reduzierung dieser Vibration beitragen, im Allgemeinen 30° bis 75°. Wenn CBN als Werkzeugmaterial ausgewählt wird, sind die geometrischen Parameter des Werkzeugs Spanwinkel 0°–10°, Freiwinkel 12°–20° und Hauptablenkwinkel 45°–90°.
3) Der Rauheitswert sollte beim Schärfen der Spanfläche klein sein. Um das Phänomen des Anhaftens von Spänen am Werkzeug zu vermeiden, sollten die Vorder- und Rückseite des Werkzeugs sorgfältig geschliffen werden, um einen kleinen Rauheitswert zu gewährleisten, wodurch der Widerstand gegen den Spanabfluss verringert und Absplitterungen vermieden werden. Klebriges Messer.
4) Die Schneidkante des Werkzeugs sollte scharf gehalten werden, um eine Kaltverfestigung zu vermeiden. Der Vorschubbetrag und die Rückschnittmenge sollten nicht zu gering sein, um zu verhindern, dass das Werkzeug in die gehärtete Schicht einschneidet und die Lebensdauer des Werkzeugs beeinträchtigt wird.
5) Achten Sie auf den Schliff des Spanbrechers. Da Edelstahlspäne starke und zähe Eigenschaften haben, sollte der Spanbrecher auf der Spanfläche des Werkzeugs ordnungsgemäß geschliffen sein, damit das Brechen, Halten und Entfernen der Späne während des Schneidvorgangs bequem ist.
6) Auswahl der Schnittmenge. Aufgrund der Eigenschaften von Edelstahlmaterialien ist es ratsam, zum Schneiden eine niedrige Geschwindigkeit und einen großen Vorschub zu verwenden.
Bei der Verwendung von Keramikwerkzeugen zum Aufbohren ist die angemessene Auswahl der Schnittmenge einer der Schlüssel, um die Leistung der Keramikwerkzeuge voll auszuschöpfen. Beim kontinuierlichen Schneiden von Keramikwerkzeugen kann die Schnittmenge entsprechend dem Verhältnis zwischen Verschleißfestigkeit und Schnittmenge ausgewählt werden; Beim intermittierenden Schneiden sollte die angemessene Schnittmenge entsprechend dem Werkzeugbruchmuster bestimmt werden. Da Keramikwerkzeuge eine überlegene Hitzebeständigkeit und Verschleißfestigkeit aufweisen, ist der Einfluss der Schnittmenge auf die Werkzeuglebensdauer geringer als bei Hartmetallwerkzeugen. Im Allgemeinen ist bei der Bearbeitung mit Keramikwerkzeugen die Vorschubgeschwindigkeit am empfindlichsten gegenüber Werkzeugbruch. Versuchen Sie daher, beim Bohren von Edelstahlteilen je nach Art des Werkstückmaterials und vorbehaltlich der Genehmigung der Werkzeugmaschinenleistung, der Steifigkeit des Prozesssystems und der Klingenfestigkeit eine hohe Schnittgeschwindigkeit, einen großen Rückschnittbetrag und einen relativ kleinen Vorschub zu wählen. Betrag angeben.
7) Die Auswahl der Schneidflüssigkeit muss angemessen sein. Da rostfreier Stahl anfällig für Verklebungen ist und eine schlechte Wärmeableitung aufweist, ist es sehr wichtig, eine Schneidflüssigkeit mit guter Verklebungsbeständigkeit und guter Wärmeableitung beim Bohren zu wählen. Verwenden Sie beispielsweise eine Schneidflüssigkeit mit hohem Chlorgehalt. Sowie mineralölfreie, nitratfreie wässrige Lösungen mit guter Kühl-, Reinigungs-, Rostschutz- und Schmierwirkung, wie beispielsweise die synthetische Schneidflüssigkeit H1L-2.
Durch die Verwendung der oben genannten Prozessmethode können die Schwierigkeiten bei der Edelstahlverarbeitung überwunden, die Werkzeuglebensdauer beim Bohren, Reiben und Aufbohren von Edelstahl erheblich verbessert, die Anzahl der Werkzeugschärfungen und Werkzeugwechsel während des Betriebs verringert sowie die Produktionseffizienz und die Qualität der Lochbearbeitung verbessert werden. Bei der Reduzierung der Arbeitsintensität und der Produktionskosten der Arbeitnehmer können zufriedenstellende Ergebnisse erzielt werden.
Mikrostruktur und mechanische Eigenschaften halbfester rheologischer Druckgussproben aus modifizierter 6061-Aluminiumlegierung
Der Unterschied zwischen Schnellarbeitsstahl und Wolframstahl
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen.
wie man Dinge druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen.
wie man auf einem 3D-Drucker druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt
