
Анализ трудностей обработки материалов из нержавеющей стали
Aвтор: SZTC
2024-05-06
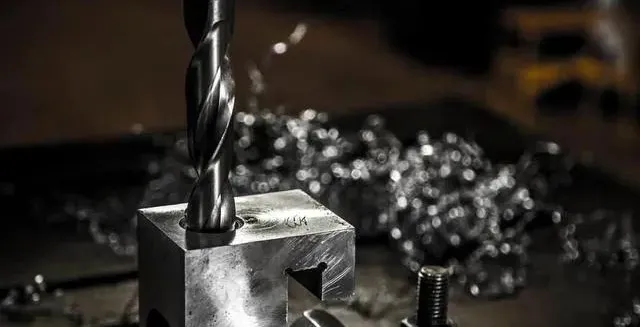
Трудности обработки нержавеющих материалов в основном заключаются в следующих аспектах:
1. Высокая сила резания и высокая температура резания.
Этот тип материала обладает высокой прочностью, большим касательным напряжением и большой пластической деформацией при резке, поэтому сила резания велика. Кроме того, теплопроводность материала чрезвычайно низкая, что приводит к повышению температуры резания, а высокая температура часто концентрируется в узкой области возле режущей кромки инструмента, что ускоряет износ инструмента.
2. Тяжелая наклепанная работа.
Аустенитная нержавеющая сталь и некоторые жаропрочные легированные нержавеющие стали имеют аустенитную структуру и имеют большую склонность к наклепу во время резки, обычно в несколько раз больше, чем у обычной углеродистой стали. Инструмент режет наклепанную область, сокращая срок службы инструмента.
3. Легко приклеивается к ножу.
Как аустенитная нержавеющая сталь, так и мартенситная нержавеющая сталь характеризуются сильной стружкой и высокой температурой резания во время обработки. Когда сильная стружка проходит через переднюю поверхность, возникает прилипание, сварка и другие явления прилипания, влияющие на шероховатость поверхности обрабатываемых деталей.
4. Ускоренный износ инструмента.
Вышеупомянутые материалы обычно содержат тугоплавкие элементы, обладают высокой пластичностью и высокими температурами резания, что ускоряет износ инструмента и требует частой заточки и замены инструмента, что влияет на эффективность производства и увеличивает затраты на использование инструмента.
Основная цель – снизить скорость линии резки и подачу. Используйте инструменты, специально предназначенные для обработки нержавеющей стали или жаропрочных сплавов, а для сверления и нарезания резьбы лучше всего использовать внутреннее охлаждение.
Технология обработки деталей из нержавеющей стали
Благодаря приведенному выше анализу трудностей обработки технология обработки и соответствующий расчет параметров инструмента из нержавеющей стали должны сильно отличаться от обычных материалов из конструкционной стали. Конкретная технология обработки следующая:
1. Обработка сверления
При сверлении из-за плохой теплопроводности и малого модуля упругости материалов из нержавеющей стали также затруднена обработка отверстий. Чтобы решить проблему обработки отверстий в таких материалах, главным образом необходимо выбрать подходящие инструментальные материалы, определить разумные геометрические параметры инструмента и величину резания инструмента. При сверлении вышеуказанных материалов в качестве сверл обычно следует использовать сверла из W6Mo5Cr4V2Al, W2Mo9Cr4Co8 и других материалов. Недостатками сверл из этих материалов является то, что они относительно дороги и их сложно приобрести. При сверлении обычным стандартным сверлом из быстрорежущей стали W18Cr4V возникают такие недостатки, как небольшой угол при вершине, слишком широкая стружка, чтобы ее можно было вовремя выбросить из отверстия, а смазочно-охлаждающая жидкость не может охладить сверло. во время. Кроме того, материал из нержавеющей стали имеет плохую теплопроводность, что приводит к концентрации. Температура резания на режущей кромке увеличивается, что может легко вызвать ожоги и сколы двух боковых поверхностей и основной кромки, сокращая срок службы сверла.
1) Расчет геометрических параметров инструмента. При сверлении обычным сверлом из быстрорежущей стали W18Cr4V сила резания и температура резания концентрируются на кончике сверла. Чтобы повысить долговечность режущей части сверла, угол при вершине можно соответствующим образом увеличить. Угол вершины обычно выбирается в пределах 135°~140°. Увеличение угла вершины также уменьшит передний угол внешней кромки и сузит стружку при сверлении, что облегчит удаление стружки. Однако после увеличения угла при вершине долотообразная кромка сверла становится шире, что приводит к увеличению сопротивления резанию. Поэтому долотообразная кромка сверла должна быть отшлифована. После шлифования угол скоса кромки долота составляет от 47° до 55°, а передний угол кромки долота составляет 3°~5°. При заточке кромки долота угол между режущей кромкой и цилиндрической поверхностью следует закруглять для повышения прочности кромки долота. Поскольку модуль упругости материалов из нержавеющей стали невелик, упругое восстановление металла под слоем стружки велико, и во время обработки происходит сильное наклеп. Если угол зазора слишком мал, износ боковой поверхности сверла будет ускорен, температура резания повысится, а срок службы сверла уменьшится. Поэтому задний угол должен быть соответствующим образом увеличен. Однако если задний угол слишком велик, основная кромка сверла станет тонкой и ее жесткость снизится. Поэтому угол наклона должен составлять от 12° до 15°. Чтобы сузить стружку и облегчить удаление стружки, необходимо также сделать расположенные в шахматном порядке канавки для стружки на двух боковых поверхностях сверла.
2) При выборе объема резания для сверления выбор объема резания должен начинаться с базовой точки снижения температуры резания, поскольку высокоскоростное резание увеличит температуру резания, а высокая температура резания усугубит износ инструмента, поэтому объем резания увеличится. Наиболее важным является выбор скорости резания. Вообще говоря, скорость резки составляет 12-15 м/мин. Скорость подачи мало влияет на срок службы инструмента, но если скорость подачи слишком мала, инструмент будет врезаться в закаленный слой, что усугубит износ; если скорость подачи слишком велика, шероховатость поверхности ухудшится. Основываясь на двух вышеупомянутых факторах, целесообразно выбрать величину подачи от 0,32 до 0,50 мм/об.
3) Выбор СОЖ: Чтобы снизить температуру резания во время сверления, в качестве охлаждающей среды можно использовать эмульсию.
2. Обработка развертывания
1) Расчет геометрических параметров инструмента. В большинстве случаев при развертывании материалов из нержавеющей стали используются твердосплавные развертки. Структура и геометрические параметры развертки отличаются от обычных разверток. Чтобы повысить прочность зубьев фрезы и предотвратить засорение стружки во время развертывания, количество зубьев развертки обычно относительно небольшое. Передний угол развертки обычно составляет от 8° до 12°, но в некоторых конкретных случаях для достижения высокоскоростного развертывания можно также использовать передний угол от 0° до 5°; угол наклона обычно составляет от 8° до 12°; основной угол отклонения. Выбор зависит от отверстия. Обычно сквозное отверстие составляет 15–30°, а закрытое отверстие — 45°. Для отвода стружки вперед при развертывании угол наклона лезвия также можно соответствующим образом увеличить. Угол наклона лезвия обычно составляет 10°~20°; ширина лезвия 0,1~0,15 мм; перевернутая конусность развертки должна быть больше, чем у обычных разверток. Твердосплавные развертки обычно имеют размер 0,25~0,5 мм/100 мм, а развертки из быстрорежущей стали - 0,1~0,25 мм/100 мм; длина корректирующей части развертки обычно составляет от 65% до 80% длины обычной развертки, а длина цилиндрической части составляет от 40% до 50% длины обычной развертки.
2) Выбор объема резания: при развертывании величина подачи составляет 0,08–0,4 мм/об, скорость резания 10–20 м/мин, припуск на черновое развертывание обычно составляет 0,2–0,3 мм, припуск на точное развертывание составляет 0,1–0,1 мм. 0,2 мм. Для чернового развертывания следует использовать твердосплавные инструменты, а для тонкого развертывания можно использовать инструменты из быстрорежущей стали.
3) Выбор смазочно-охлаждающей жидкости: при рассверливании материалов из нержавеющей стали в качестве охлаждающей среды можно использовать масло системы полной потери или дисульфид молибдена.
3. Скучная обработка
1) Выбор материала инструмента: из-за высокой силы резания и высокой температуры резания при обработке деталей из нержавеющей стали в качестве материала инструмента следует стараться выбирать карбид YW или YG с высокой прочностью и хорошей теплопроводностью. Твердосплавные пластины YT14 и YT15 также можно использовать для чистовой обработки. При обработке деталей из вышеперечисленных материалов в пакетном режиме можно использовать инструменты из керамических материалов. Поскольку этот тип материала в основном характеризуется высокой прочностью и сильным наклепом, стружка, образующаяся при резке этих материалов, образуется в виде единичной стружки, которая вызывает вибрацию инструмента и легко вызывает микроскопические вибрации на лезвии. Поэтому при выборе керамического инструмента для резки деталей из таких материалов в первую очередь следует учитывать микроскопическую прочность. В настоящее время лучшим выбором является сиалон, особенно материал α/β-сиалон, который привлекает внимание своей превосходной устойчивостью к высокотемпературной деформации и диффузионному износу. Он успешно применяется при резке сплавов на основе никеля, а его срок службы значительно превышает срок службы керамики на основе Al2O3. Кроме того, керамика, армированная SiC, также является очень эффективным инструментальным материалом для резки нержавеющей стали или сплавов на основе никеля.
Для обработки закаленных деталей из таких материалов можно использовать лезвия из CBN (кубического нитрида бора). Твердость CBN уступает только алмазу, а твердость может достигать 7000–8000HV. Поэтому он имеет высокую износостойкость. По сравнению с алмазом, выдающимися преимуществами CBN являются: термостойкость намного выше, чем у алмаза, достигая 1200 ° C, и выдерживает высокие температуры резания. Кроме того, он очень химически инертен и не взаимодействует химически с металлами группы железа при температуре от 1200 до 1300°C, поэтому он очень подходит для обработки материалов из нержавеющей стали. Срок службы его инструмента в десятки раз выше, чем у твердосплавных или керамических инструментов.
2) Расчет геометрических параметров инструмента. Геометрические параметры инструмента играют важную роль в его производительности резания. Чтобы резка была легкой и плавной, твердосплавные инструменты должны иметь больший передний угол, чтобы увеличить срок службы инструмента. Обычно передний угол составляет от 10° до 20° при черновой обработке, от 15° до 20° при получистовой обработке и от 20° до 30° при чистовой обработке. Основой для выбора основного угла отклонения является то, что при хорошей жесткости технологической системы он может составлять от 30° до 45°; если технологическая система имеет недостаточную жесткость, он может составлять от 60 до 75°. Когда отношение длины к диаметру заготовки превышает 10 раз, оно может составлять 90°.
При растачивании материалов из нержавеющей стали керамическими инструментами в большинстве случаев керамические инструменты используют отрицательный передний угол для резки. Размер переднего угла обычно должен составлять -5°~-12°. Это поможет укрепить лезвие и в полной мере раскрыть преимущества высокой прочности на сжатие керамических инструментов. Размер заднего угла напрямую влияет на износ инструмента, а также влияет на прочность лезвия. Обычно выбирается 5°~12°. Изменения основного угла отклонения повлияют на изменения силы радиальной составляющей резания и силы осевой составляющей резания, а также на ширину и толщину резания. Поскольку вибрация технологической системы чрезвычайно вредна для керамических режущих инструментов, выбор основного угла отклонения должен способствовать снижению этой вибрации, обычно от 30° до 75°. Когда в качестве материала инструмента выбран CBN, геометрические параметры инструмента: передний угол 0–10°, задний угол 12–20° и главный угол отклонения 45–90°.
3) Значение шероховатости при заточке передней поверхности должно быть небольшим. Во избежание явления прилипания стружки к инструменту переднюю и заднюю поверхности инструмента следует тщательно отшлифовать, чтобы обеспечить небольшую величину шероховатости, тем самым снижая сопротивление оттоку стружки и избегая выкрашивания. Липкий нож.
4) Режущая кромка инструмента должна быть острой, чтобы уменьшить нагар. Величина подачи и величина обратного резания не должны быть слишком маленькими, чтобы инструмент не врезался в закаленный слой и не влиял на срок службы инструмента.
5) Обратите внимание на заточку стружколома. Поскольку стружка из нержавеющей стали имеет прочные и прочные характеристики, стружколом на передней поверхности инструмента должен быть должным образом отшлифован, чтобы обеспечить удобство дробления, удержания и удаления стружки во время процесса резания.
6) Выбор количества резки. В соответствии с характеристиками материалов из нержавеющей стали для резки рекомендуется использовать низкую скорость и большую подачу.
При использовании керамических инструментов для растачивания разумный выбор величины резания является одним из ключей к максимальному использованию керамических инструментов. При непрерывной резке керамических инструментов объем резания можно выбирать в соответствии с соотношением износостойкости и объема резания; для прерывистого резания разумная величина резания должна определяться в зависимости от характера поломки инструмента. Поскольку керамические инструменты обладают превосходной термостойкостью и износостойкостью, влияние количества резания на срок службы инструмента меньше, чем у твердосплавных инструментов. В общем, при обработке керамическими инструментами скорость подачи наиболее чувствительна к поломке инструмента. Поэтому, в зависимости от характера материала заготовки и с учетом мощности станка, жесткости технологической системы и прочности лезвия, при расточке деталей из нержавеющей стали старайтесь выбирать высокую скорость резания, большую величину обратного резания и относительно небольшой аванс. Дайте сумму.
7) Выбор смазочно-охлаждающей жидкости должен быть соответствующим. Поскольку нержавеющая сталь склонна к склеиванию и плохо отводит тепло, очень важно выбирать смазочно-охлаждающую жидкость с хорошей стойкостью к склеиванию и отводом тепла при расточке. Например, используйте смазочно-охлаждающую жидкость с высоким содержанием хлора. А также водные растворы без минеральных масел и нитратов с хорошими охлаждающими, чистящими, антикоррозионными и смазочными эффектами, такие как синтетическая смазочно-охлаждающая жидкость H1L-2.
Использование вышеуказанного технологического метода позволяет преодолеть трудности обработки нержавеющей стали, значительно повысить срок службы инструмента при сверлении, развертывании и растачивании нержавеющей стали, уменьшить количество заточок инструмента и замен инструмента во время работы, а также повысить эффективность производства и качество обработки отверстий. Удовлетворительные результаты могут быть достигнуты при снижении трудоемкости труда рабочих и себестоимости продукции.
Микроструктура и механические свойства полутвердых модифицированных реологических образцов алюминиевого сплава 6061, литых под давлением.
Разница между быстрорежущей сталью и вольфрамовой сталью
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл
Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
