
Análise de dificuldades no processamento de materiais de aço inoxidável
Autor: SZTC
2024-05-06
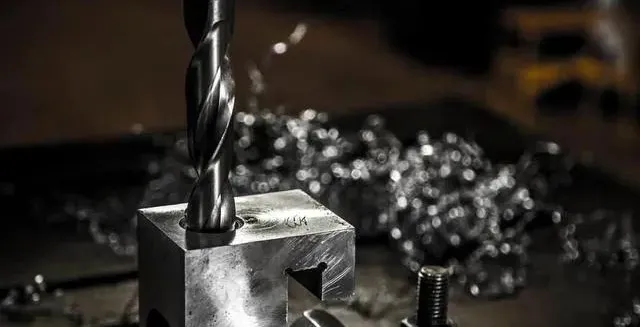
As dificuldades no processamento de materiais de aço inoxidável incluem principalmente os seguintes aspectos:
1. Alta força de corte e alta temperatura de corte
Este tipo de material possui alta resistência, grande tensão tangencial e grande deformação plástica durante o corte, portanto a força de corte é grande. Além disso, a condutividade térmica do material é extremamente baixa, fazendo com que a temperatura de corte suba, e a alta temperatura muitas vezes se concentra na área estreita próxima à aresta de corte da ferramenta, acelerando assim o desgaste da ferramenta.
2. Endurecimento por trabalho severo
O aço inoxidável austenítico e alguns aços inoxidáveis de liga de alta temperatura têm uma estrutura austenítica e têm uma grande tendência a endurecer durante o corte, geralmente várias vezes maior que o aço carbono comum. A ferramenta corta na área endurecida, encurtando a vida útil da ferramenta.
3. Fácil de colar na faca
Tanto o aço inoxidável austenítico quanto o aço inoxidável martensítico possuem características de cavacos fortes e alta temperatura de corte durante o processamento. Quando cavacos fortes fluem através da face de saída, ocorrerão aderência, soldagem e outros fenômenos de aderência, afetando a rugosidade da superfície das peças usinadas.
4. Desgaste acelerado da ferramenta
Os materiais acima mencionados geralmente contêm elementos de alto ponto de fusão, possuem alta plasticidade e altas temperaturas de corte, o que acelera o desgaste da ferramenta e requer afiação e substituição frequente da ferramenta, afetando assim a eficiência da produção e aumentando os custos de uso da ferramenta.
O objetivo principal é reduzir a velocidade e o avanço da linha de corte. Use ferramentas especialmente projetadas para processar aço inoxidável ou ligas de alta temperatura, e é melhor usar resfriamento interno para perfuração e rosqueamento.
Tecnologia de processamento de peças de aço inoxidável
Através da análise acima das dificuldades de processamento, a tecnologia de processamento e o design dos parâmetros da ferramenta relacionados do aço inoxidável devem ser bastante diferentes dos materiais de aço estrutural comuns. A tecnologia de processamento específica é a seguinte:
1. Processamento de perfuração
Durante o processamento de perfuração, devido à baixa condutividade térmica e ao pequeno módulo de elasticidade dos materiais de aço inoxidável, também é difícil processar furos. Para resolver o problema de processamento de furos em tais materiais, é principalmente selecionar materiais de ferramenta apropriados, determinar parâmetros geométricos razoáveis da ferramenta e a quantidade de corte da ferramenta. Ao perfurar os materiais acima, as brocas geralmente devem usar brocas feitas de W6Mo5Cr4V2Al, W2Mo9Cr4Co8 e outros materiais. As desvantagens das brocas feitas com esses materiais são que elas são relativamente caras e difíceis de adquirir. Ao perfurar com a broca de aço de alta velocidade padrão comum W18Cr4V comumente usada, há deficiências como o pequeno ângulo do vértice, o cavaco é muito largo para ser descarregado do furo a tempo e o fluido de corte não consegue resfriar a broca a tempo. Além disso, o material de aço inoxidável possui baixa condutividade térmica, causando concentração. A temperatura de corte na aresta de corte aumenta, o que pode facilmente causar queimaduras e lascas nas duas superfícies flancos e na aresta principal, reduzindo a vida útil da broca.
1) Projeto dos parâmetros geométricos da ferramenta Ao perfurar com broca de aço de alta velocidade comum W18Cr4V, a força de corte e a temperatura de corte estão concentradas na ponta da broca. Para melhorar a durabilidade da parte cortante da broca, o ângulo do vértice pode ser aumentado adequadamente. O ângulo do vértice é geralmente selecionado entre 135°~140°. O aumento no ângulo do vértice também reduzirá o ângulo de inclinação da borda externa e estreitará os cavacos de perfuração para facilitar a remoção dos cavacos. No entanto, após aumentar o ângulo do vértice, a borda do cinzel da broca torna-se mais larga, resultando em maior resistência ao corte. Portanto, a borda do cinzel da broca deve ser retificada. Após o desbaste, o ângulo de chanfro da borda do cinzel é de 47° a 55°, e o ângulo de inclinação da borda do cinzel é de 3°~5°. Ao retificar a borda do cinzel, o canto entre a borda cortante e a superfície cilíndrica deve ser arredondado para aumentar a resistência da borda do cinzel. Como o módulo de elasticidade dos materiais de aço inoxidável é pequeno, a recuperação elástica do metal sob a camada de cavacos é grande e o endurecimento por trabalho é severo durante o processamento. Se o ângulo de folga for muito pequeno, o desgaste da superfície do flanco da broca será acelerado, a temperatura de corte aumentará e a vida útil da broca será reduzida. Portanto, o ângulo de relevo deve ser aumentado adequadamente. No entanto, se o ângulo de relevo for muito grande, a aresta principal da broca ficará fina e a rigidez da aresta principal será reduzida. Portanto, o ângulo de relevo deve ser de 12° a 15°. Para estreitar os cavacos de perfuração e facilitar a remoção de cavacos, também é necessário abrir ranhuras de cavacos escalonadas nas duas superfícies de flanco da broca.
2) Ao selecionar a quantidade de corte para perfuração, a seleção da quantidade de corte deve começar a partir do ponto básico de redução da temperatura de corte, porque o corte em alta velocidade aumentará a temperatura de corte e a alta temperatura de corte agravará o desgaste da ferramenta, portanto, a quantidade de corte é o mais importante é selecionar a velocidade de corte. De modo geral, a velocidade de corte é de 12-15m/min. O avanço tem pouco efeito na vida útil da ferramenta, mas se o avanço for muito pequeno, a ferramenta cortará a camada endurecida, agravando o desgaste; se a taxa de avanço for muito grande, a rugosidade da superfície irá deteriorar-se. Com base nos dois fatores acima, é apropriado escolher a quantidade de alimentação entre 0,32 e 0,50 mm/r.
3) Seleção do fluido de corte: Para reduzir a temperatura de corte durante a perfuração, a emulsão pode ser usada como meio de resfriamento.
2. Processamento de alargamento
1) Projeto de parâmetros geométricos da ferramenta A maior parte do processamento de alargamento de materiais de aço inoxidável usa alargadores de metal duro. A estrutura e os parâmetros geométricos do alargador são diferentes dos alargadores comuns. A fim de aumentar a resistência dos dentes do cortador e evitar o entupimento dos cavacos durante o alargamento, o número de dentes do alargador é geralmente relativamente pequeno. O ângulo de inclinação do alargador é geralmente de 8° a 12°, mas em alguns casos específicos, para obter alargamento de alta velocidade, um ângulo de inclinação de 0° a 5° também pode ser usado; o ângulo de relevo é geralmente de 8° a 12°; o ângulo de deflexão principal é A seleção depende do furo. Geralmente, o furo passante é de 15°~30° e o furo fechado é de 45°. Para descarregar os cavacos para frente durante o alargamento, o ângulo de inclinação da lâmina também pode ser aumentado adequadamente. O ângulo de inclinação da lâmina é geralmente de 10°~20°; a largura da lâmina é de 0,1 ~ 0,15 mm; o cone invertido do alargador deve ser maior do que o dos alargadores comuns. Os alargadores de metal duro são geralmente de 0,25 ~ 0,5 mm / 100 mm e os alargadores de aço de alta velocidade são de 0,1 ~ 0,25 mm / 100 mm; o comprimento da parte de correção do alargador é geralmente de 65% a 80% daquele de um alargador comum, e o comprimento da parte cilíndrica é de 40% a 50% daquele de um alargador comum.
2) Seleção da quantidade de corte: Ao alargar, a quantidade de avanço é de 0,08 ~ 0,4 mm / r, a velocidade de corte é de 10 ~ 20 m / min, a margem de alargamento bruto é geralmente de 0,2 ~ 0,3 mm e a margem de alargamento fino é de 0,1 ~ 0,2 mm. Ferramentas de metal duro devem ser usadas para alargamento em desbaste e ferramentas de aço rápido podem ser usadas para alargamento fino.
3) Seleção do fluido de corte: Ao alargar materiais de aço inoxidável, óleo do sistema de perda total ou dissulfeto de molibdênio podem ser usados como meio de resfriamento.
3. Processamento enfadonho
1) Seleção do material da ferramenta: Devido à alta força de corte e alta temperatura de corte ao processar peças de aço inoxidável, o material da ferramenta deve tentar escolher carboneto YW ou YG com alta resistência e boa condutividade térmica. As pastilhas de metal duro YT14 e YT15 também podem ser usadas para acabamento. Ao processar peças feitas dos materiais acima em lotes, podem ser usadas ferramentas de material cerâmico. Como esse tipo de material é caracterizado principalmente por alta tenacidade e severo endurecimento por trabalho, os cavacos produzidos no corte desses materiais são gerados na forma de cavacos unitários, o que fará com que a ferramenta vibre e facilmente cause vibrações microscópicas na lâmina. Portanto, ao escolher ferramentas cerâmicas para cortar peças feitas com esses materiais, a primeira coisa a considerar é a tenacidade microscópica. Atualmente, o Sialon é a melhor escolha, especialmente o material α/βSialon, que chama a atenção devido à sua excelente resistência à deformação em altas temperaturas e ao desgaste por difusão. Ele tem sido usado com sucesso no corte de ligas à base de níquel e sua vida útil excede em muito a cerâmica à base de Al2O3. Além disso, a cerâmica reforçada com whisker de SiC também é um material de ferramenta muito eficaz para cortar aço inoxidável ou ligas à base de níquel.
Para o processamento de peças temperadas feitas com esses materiais, podem ser utilizadas lâminas de CBN (nitreto cúbico de boro). A dureza do CBN perde apenas para o diamante, e a dureza pode atingir 7.000 ~ 8.000 HV. Portanto, possui alta resistência ao desgaste. Comparado com o diamante, as vantagens marcantes do CBN são: A resistência ao calor é muito maior que a do diamante, atingindo 1200°C, e pode suportar altas temperaturas de corte. Além disso, é muito inerte quimicamente e não interage quimicamente com metais do grupo do ferro entre 1200 e 1300°C, por isso é muito adequado para o processamento de materiais de aço inoxidável. A vida útil da ferramenta é dezenas de vezes maior que a das ferramentas de metal duro ou cerâmica.
2) Dimensionamento dos parâmetros geométricos da ferramenta. Os parâmetros geométricos da ferramenta desempenham um papel importante no seu desempenho de corte. Para tornar o corte leve e suave, as ferramentas de metal duro devem usar um ângulo de saída maior para aumentar a vida útil da ferramenta. Geralmente, o ângulo de inclinação é de 10° a 20° durante a usinagem de desbaste, 15° a 20° durante o semiacabamento e 20° a 30° durante o acabamento. A base para selecionar o ângulo de deflexão principal é que quando o sistema de processo tem boa rigidez, ele pode ser de 30° a 45°; se o sistema de processo tiver pouca rigidez, pode ser de 60 a 75°. Quando a relação entre o comprimento e o diâmetro da peça excede 10 vezes, pode ser 90°.
Ao mandrilar materiais de aço inoxidável com ferramentas de cerâmica, na maioria dos casos, as ferramentas de cerâmica usam um ângulo de inclinação negativo para corte. O tamanho do ângulo de inclinação geralmente deve ser de -5°~-12°. Isso ajudará a fortalecer a lâmina e a aproveitar ao máximo as vantagens da alta resistência à compressão das ferramentas de cerâmica. O tamanho do ângulo de relevo afeta diretamente o desgaste da ferramenta e também afeta a resistência da lâmina. Geralmente, 5°~12° é selecionado. Mudanças no ângulo de deflexão principal afetarão as mudanças na força do componente de corte radial e na força do componente de corte axial, bem como na largura e espessura de corte. Como a vibração do sistema de processo é extremamente prejudicial às ferramentas de corte cerâmicas, a seleção do ângulo de deflexão principal deve ser propícia à redução dessa vibração, geralmente de 30° a 75°. Quando CBN é selecionado como material da ferramenta, os parâmetros geométricos da ferramenta são ângulo de inclinação 0°~10°, ângulo de relevo 12°~20° e ângulo de deflexão principal 45°~90°.
3) O valor da rugosidade deve ser pequeno ao afiar a superfície do ancinho. Para evitar o fenômeno de cavacos grudados na ferramenta, as superfícies frontal e traseira da ferramenta devem ser cuidadosamente retificadas para garantir um pequeno valor de rugosidade, reduzindo assim a resistência ao escoamento de cavacos e evitando lascamento. Faca pegajosa.
4) A aresta de corte da ferramenta deve ser mantida afiada para reduzir o endurecimento por trabalho. A quantidade de avanço e a quantidade de corte reverso não devem ser muito pequenas para evitar que a ferramenta corte na camada endurecida e afete a vida útil da ferramenta.
5) Preste atenção na retificação do quebra-cavacos. Como os cavacos de aço inoxidável têm características fortes e resistentes, o quebra-cavacos na superfície de inclinação da ferramenta deve ser devidamente retificado, de modo que a quebra, retenção e remoção de cavacos sejam convenientes durante o processo de corte.
6) Seleção da quantidade de corte. De acordo com as características dos materiais de aço inoxidável, é aconselhável utilizar baixa velocidade e grande avanço para o corte.
Ao usar ferramentas cerâmicas para mandrilamento, a seleção razoável da quantidade de corte é uma das chaves para proporcionar folga total ao desempenho das ferramentas cerâmicas. Ao cortar ferramentas cerâmicas continuamente, a quantidade de corte pode ser selecionada de acordo com a relação entre a durabilidade do desgaste e a quantidade de corte; para corte intermitente, a quantidade de corte razoável deve ser determinada de acordo com o padrão de quebra da ferramenta. Como as ferramentas de cerâmica têm resistência superior ao calor e ao desgaste, o impacto da quantidade de corte na vida útil da ferramenta é menor do que o das ferramentas de metal duro. Em geral, no processamento com ferramentas cerâmicas, o avanço é o mais sensível à quebra da ferramenta. Portanto, de acordo com a natureza do material da peça, e sujeito à permissão da potência da máquina-ferramenta, rigidez do sistema de processo e resistência da lâmina, ao mandrilar peças de aço inoxidável, tente escolher uma alta velocidade de corte, uma grande quantidade de corte traseiro e um avanço relativamente pequeno. Dê quantia.
7) A seleção do fluido de corte deve ser apropriada. Como o aço inoxidável é propenso a aderir e tem baixa dissipação de calor, é muito importante escolher um fluido de corte com boa resistência de adesão e dissipação de calor durante o mandrilamento. Por exemplo, use um fluido de corte com alto teor de cloro. Bem como soluções aquosas isentas de óleo mineral e nitrato com bons efeitos de refrigeração, limpeza, antiferrugem e lubrificação, como o fluido de corte sintético H1L-2.
Usar o método de processo acima pode superar as dificuldades do processamento de aço inoxidável, melhorar significativamente a vida útil da ferramenta ao furar, alargar e mandrilar aço inoxidável, reduzir o número de afiações e trocas de ferramentas durante a operação e melhorar a eficiência da produção e a qualidade do processamento do furo. Resultados satisfatórios podem ser alcançados na redução da intensidade de trabalho e dos custos de produção dos trabalhadores.
Microestrutura e propriedades mecânicas de amostras reológicas de fundição sob pressão de liga de alumínio 6061 modificada semissólida
A diferença entre aço rápido e aço de tungstênio
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
