
تجزیه و تحلیل مشکلات در پردازش مواد فولادی ضد زنگ
نویسنده: SZTC
2024-05-06
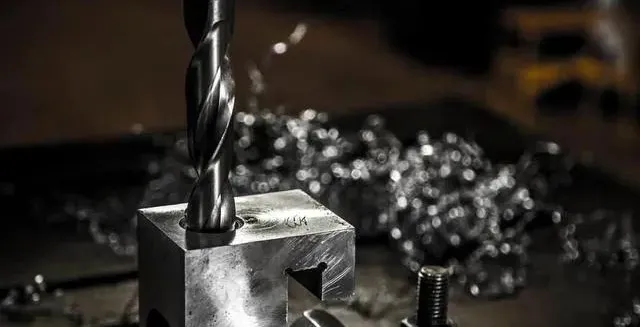
مشکلات در پردازش مواد فولاد ضد زنگ عمدتا شامل جنبه های زیر است:
1. نیروی برش بالا و دمای برش بالا
این نوع مواد دارای استحکام بالا، تنش مماسی زیاد و تغییر شکل پلاستیکی بزرگ در حین برش است، بنابراین نیروی برش زیاد است. علاوه بر این، رسانایی حرارتی مواد به شدت ضعیف است و باعث افزایش دمای برش می شود و دمای بالا اغلب در ناحیه باریک نزدیک لبه برش ابزار متمرکز می شود و در نتیجه سایش ابزار را تسریع می کند.
2. سخت کاری شدید
فولاد زنگ نزن آستنیتی و برخی از فولادهای زنگ نزن آلیاژی با دمای بالا ساختار آستنیتی دارند و تمایل زیادی به سخت شدن در هنگام برش دارند، معمولاً چندین برابر فولاد کربن معمولی. این ابزار در ناحیه سخت کاری شده برش می دهد و عمر ابزار را کوتاه می کند.
3. چسبیدن آسان به چاقو
هر دو فولاد ضد زنگ آستنیتی و فولاد ضد زنگ مارتنزیتی دارای ویژگی های تراشه های قوی و دمای برش بالا در طول پردازش هستند. هنگامی که تراشه های قوی از طریق صفحه چنگک جریان می یابد، چسبندگی، جوشکاری و سایر پدیده های چسبندگی رخ می دهد که بر زبری سطح قطعات ماشین کاری شده تأثیر می گذارد.
4. تسریع سایش ابزار
مواد ذکر شده در بالا به طور کلی حاوی عناصر با نقطه ذوب بالا، دارای پلاستیسیته بالا و دمای برش بالا هستند که باعث تسریع سایش ابزار و نیاز به تیز کردن مکرر ابزار و تعویض ابزار می شود، بنابراین بر راندمان تولید و افزایش هزینه استفاده از ابزار تاثیر می گذارد.
هدف اصلی کاهش سرعت خط برش و تغذیه است. برای پردازش فولاد ضد زنگ یا آلیاژهای با دمای بالا از ابزارهایی استفاده کنید که مخصوصاً طراحی شده اند و بهتر است از خنک کننده داخلی برای حفاری و ضربه زدن استفاده کنید.
تکنولوژی پردازش قطعات فولادی ضد زنگ
از طریق تجزیه و تحلیل بالا از مشکلات پردازش، فناوری پردازش و طراحی پارامتر ابزار مربوطه فولاد ضد زنگ باید کاملاً متفاوت از مواد فولادی ساختاری معمولی باشد. تکنولوژی پردازش خاص به شرح زیر است:
1. پردازش حفاری
در حین پردازش حفاری، به دلیل هدایت حرارتی ضعیف و مدول الاستیک کوچک مواد فولادی ضد زنگ، پردازش سوراخ ها نیز دشوار است. برای حل مشکل پردازش سوراخ در چنین موادی، عمدتاً انتخاب مواد ابزار مناسب، تعیین پارامترهای هندسی معقول ابزار و میزان برش ابزار است. هنگام حفاری مواد فوق، مته ها باید به طور کلی از مته های ساخته شده از W6Mo5Cr4V2Al، W2Mo9Cr4Co8 و سایر مواد استفاده کنند. معایب مته های ساخته شده از این مواد این است که نسبتاً گران هستند و خرید آنها دشوار است. هنگام حفاری با مته معمولی استاندارد معمولی W18Cr4V، کاستی هایی مانند زاویه راس کوچک وجود دارد، تراشه برای تخلیه به موقع از سوراخ بسیار گسترده است و مایع برش نمی تواند مته را به موقع خنک کند. علاوه بر این، مواد فولادی ضد زنگ دارای رسانایی حرارتی ضعیفی هستند که باعث تمرکز می شود. دمای برش در لبه برش افزایش می یابد که به راحتی می تواند باعث سوختگی و بریدگی دو سطح پهلو و لبه اصلی شود و طول عمر مته را کاهش دهد.
1) طراحی پارامتر هندسی ابزار هنگام حفاری با مته معمولی فولادی با سرعت بالا W18Cr4V، نیروی برش و دمای برش روی نوک مته متمرکز می شود. به منظور بهبود دوام قسمت برش مته، می توان زاویه راس را به طور مناسب افزایش داد. زاویه راس به طور کلی 135 درجه ~ 140 درجه انتخاب می شود. افزایش زاویه راس همچنین زاویه چنگک لبه بیرونی را کاهش می دهد و براده های حفاری را باریک می کند تا براده برداری آسان شود. با این حال، پس از افزایش زاویه راس، لبه اسکنه مته پهن تر می شود و در نتیجه مقاومت برش افزایش می یابد. بنابراین، لبه اسکنه مته باید آسیاب شود. پس از آسیاب، زاویه اریب لبه اسکنه 47 درجه تا 55 درجه و زاویه چنگک لبه اسکنه 3 تا 5 درجه است. هنگام آسیاب کردن لبه اسکنه، گوشه بین لبه برش و سطح استوانه ای باید گرد شود تا استحکام لبه اسکنه افزایش یابد. از آنجایی که مدول الاستیک مواد فولاد ضد زنگ کوچک است، بازیابی الاستیک فلز در زیر لایه تراشه زیاد است و سخت شدن کار در طول پردازش شدید است. اگر زاویه فاصله خیلی کوچک باشد، سایش سطح کناری مته تسریع میشود، دمای برش افزایش مییابد و عمر مته کاهش مییابد. بنابراین، زاویه تسکین باید به طور مناسب افزایش یابد. با این حال، اگر زاویه تسکین بیش از حد بزرگ باشد، لبه اصلی مته نازک می شود و سفتی لبه اصلی کاهش می یابد. بنابراین، زاویه تسکین باید 12 درجه تا 15 درجه باشد. به منظور باریک کردن براده های مته و تسهیل براده برداری، همچنین لازم است که شیارهای براده ای پلکانی روی دو سطح کناری مته باز شوند.
2) هنگام انتخاب مقدار برش برای حفاری، انتخاب مقدار برش باید از نقطه اصلی کاهش دمای برش شروع شود، زیرا برش با سرعت بالا دمای برش را افزایش می دهد و دمای برش بالا باعث تشدید سایش ابزار می شود، بنابراین میزان برش مهم ترین انتخاب سرعت برش است. به طور کلی، سرعت برش 12-15 متر در دقیقه است. نرخ تغذیه تأثیر کمی بر عمر ابزار دارد، اما اگر نرخ تغذیه خیلی کم باشد، ابزار در لایه سخت شده بریده می شود و سایش را تشدید می کند. اگر نرخ تغذیه خیلی زیاد باشد، زبری سطح بدتر می شود. با توجه به دو عامل فوق، مناسب است که مقدار خوراک بین 0.32 تا 0.50mm/r انتخاب شود.
3) انتخاب سیال برش: به منظور کاهش دمای برش در حین حفاری، امولسیون می تواند به عنوان محیط خنک کننده استفاده شود.
2. پردازش Reaming
1) طراحی پارامتر هندسی ابزار در بیشتر پردازش های ریمینگ مواد فولادی زنگ نزن از ریمورهای کاربید استفاده می شود. ساختار و پارامترهای هندسی ریمر با ریمورهای معمولی متفاوت است. به منظور افزایش استحکام دندان های کاتر و جلوگیری از گرفتگی براده ها در حین ریمینگ، تعداد دندانه های ریمر معمولاً نسبتاً کم است. زاویه چنگک شن کش معمولاً 8 تا 12 درجه است، اما در برخی موارد خاص، به منظور دستیابی به ریمینگ با سرعت بالا، می توان از زاویه شن کش 0 تا 5 درجه نیز استفاده کرد. زاویه تسکین به طور کلی 8 درجه تا 12 درجه است. زاویه اصلی انحراف است. انتخاب بستگی به سوراخ دارد. به طور کلی، سوراخ عبوری 15 درجه تا 30 درجه است و سوراخ بسته 45 درجه است. به منظور تخلیه تراشه ها به سمت جلو هنگام باز کردن، می توان زاویه شیب تیغه را نیز به طور مناسب افزایش داد. زاویه شیب تیغه معمولاً 10 درجه تا 20 درجه است. عرض تیغه 0.1 تا 0.15 میلی متر است. مخروطی معکوس روی ریمر باید بزرگتر از ریمور معمولی باشد. گیره های کاربید معمولاً 0.25 ~ 0.5mm/100mm هستند و گیره های فولادی با سرعت بالا 0.1-0.25mm/100mm هستند. طول قسمت اصلاحی ریمور معمولاً 65 تا 80 درصد طول ریمر معمولی است و طول قسمت استوانه ای 40 تا 50 درصد طول ریمر معمولی است.
2) انتخاب مقدار برش: هنگام برداشتن، مقدار خوراک 0.08 ~ 0.4 میلی متر در ساعت است، سرعت برش 10 ~ 20 متر در دقیقه است، کمک هزینه برداشتن خشن به طور کلی 0.2 ~ 0.3 میلی متر است، و کمک هزینه ریزش 0.1 ~ 0.2 میلی متر است. ابزارهای کاربید باید برای ریمینگ خشن و ابزارهای فولادی با سرعت بالا برای ریمینگ ریز استفاده شود.
3) انتخاب سیال برش: هنگام باز کردن مواد فولادی ضد زنگ، می توان از روغن سیستم تلفات کلی یا دی سولفید مولیبدن به عنوان محیط خنک کننده استفاده کرد.
3. پردازش خسته کننده
1) انتخاب مواد ابزار: با توجه به نیروی برش بالا و دمای برش بالا هنگام پردازش قطعات فولادی ضد زنگ، مواد ابزار باید سعی کنند کاربید YW یا YG را با استحکام بالا و هدایت حرارتی خوب انتخاب کنند. از درج کاربید YT14 و YT15 نیز می توان برای تکمیل استفاده کرد. هنگام پردازش قطعات ساخته شده از مواد فوق به صورت دسته ای، می توان از ابزار مواد سرامیکی استفاده کرد. از آنجایی که این نوع مواد عمدتاً با چقرمگی بالا و سختی کاری شدید مشخص می شود، براده های تولید شده در هنگام برش این مواد به صورت تراشه های واحد تولید می شوند که باعث ارتعاش ابزار شده و به راحتی باعث ایجاد ارتعاشات میکروسکوپی روی تیغه می شوند. بنابراین، هنگام انتخاب ابزار سرامیکی برای برش قطعات ساخته شده از این مواد، اولین چیزی که باید در نظر گرفته شود چقرمگی میکروسکوپی است. در حال حاضر، Sialon انتخاب بهتری است، به خصوص مواد α/βSialon که به دلیل مقاومت عالی در برابر تغییر شکل دمای بالا و سایش انتشار، چشم نواز است. این با موفقیت در برش آلیاژهای مبتنی بر نیکل استفاده شده است و عمر مفید آن بسیار بیشتر از سرامیک های مبتنی بر Al2O3 است. علاوه بر این، سرامیک های تقویت شده با سبیل SiC نیز یک ماده ابزار بسیار موثر برای برش فولاد ضد زنگ یا آلیاژهای مبتنی بر نیکل هستند.
برای پردازش قطعات کوئنچ شده ساخته شده از چنین موادی، می توان از تیغه های CBN (نیترید بور مکعبی) استفاده کرد. سختی CBN بعد از الماس دوم است و سختی آن می تواند به 7000 ~ 8000HV برسد. بنابراین مقاومت در برابر سایش بالایی دارد. در مقایسه با الماس، مزایای برجسته CBN این است که مقاومت در برابر حرارت بسیار بالاتر از الماس است، به 1200 درجه سانتیگراد می رسد و می تواند دمای برش بالا را تحمل کند. علاوه بر این، از نظر شیمیایی بسیار بی اثر است و با فلزات گروه آهن در دمای 1200 تا 1300 درجه سانتی گراد برهمکنش شیمیایی ندارد، بنابراین برای پردازش مواد فولادی ضد زنگ بسیار مناسب است. عمر ابزار آن ده ها برابر ابزار کاربید یا سرامیکی است.
2) طراحی پارامترهای هندسی ابزار. پارامترهای هندسی ابزار نقش مهمی در عملکرد برش آن دارند. برای اینکه برش سبک و روان باشد، ابزارهای کاربید باید از زاویه چنگک بزرگتری برای افزایش عمر ابزار استفاده کنند. به طور کلی، زاویه چنگک 10 درجه تا 20 درجه در هنگام ماشینکاری خشن، 15 درجه تا 20 درجه در هنگام نیمه تکمیل و 20 درجه تا 30 درجه در هنگام تکمیل است. اساس انتخاب زاویه انحراف اصلی این است که وقتی سیستم فرآیند دارای استحکام خوبی باشد، می تواند 30 تا 45 درجه باشد. اگر سیستم فرآیند سختی ضعیفی داشته باشد، می تواند 60 تا 75 درجه باشد. هنگامی که نسبت طول به قطر قطعه کار از 10 برابر بیشتر شود، می تواند 90 درجه باشد.
هنگام حفاری مواد فولادی ضد زنگ با ابزارهای سرامیکی، در بیشتر موارد، ابزار سرامیکی از زاویه چنگک منفی برای برش استفاده می کنند. اندازه زاویه چنگک معمولاً باید -5-~-12 درجه باشد. این به تقویت تیغه کمک می کند و به مزایای استحکام فشاری بالای ابزار سرامیکی کمک می کند. اندازه زاویه تسکین مستقیماً بر سایش ابزار تأثیر می گذارد و همچنین بر استحکام تیغه تأثیر می گذارد. به طور کلی، 5°~12° انتخاب می شود. تغییرات در زاویه انحراف اصلی بر تغییرات نیروی جزء برش شعاعی و نیروی جزء برش محوری و همچنین عرض برش و ضخامت برش تأثیر می گذارد. از آنجایی که ارتعاش سیستم فرآیند برای ابزارهای برش سرامیکی بسیار مضر است، انتخاب زاویه انحراف اصلی باید برای کاهش این ارتعاش، معمولاً بین 30 تا 75 درجه، مفید باشد. هنگامی که CBN به عنوان ماده ابزار انتخاب می شود، پارامترهای هندسی ابزار عبارتند از: زاویه چنگک 0°~10°، زاویه انحراف 12°~20°، و زاویه انحراف اصلی 45°~90°.
3) مقدار زبری هنگام تیز کردن سطح چنگک باید کم باشد. برای جلوگیری از پدیده چسبیدن تراشه ها به ابزار، سطوح جلو و عقب ابزار باید با دقت آسیاب شوند تا از مقدار کمی زبری اطمینان حاصل شود و در نتیجه مقاومت در برابر خروج تراشه کاهش یابد و از خرد شدن جلوگیری شود. چاقوی چسبناک.
4) لبه برش ابزار باید تیز نگه داشته شود تا سختی کار کاهش یابد. مقدار تغذیه و مقدار برش پشتی نباید خیلی کم باشد تا از برش ابزار در لایه سخت شده و تأثیر بر عمر مفید ابزار جلوگیری شود.
5) به سنگ زنی چیپس شکن توجه کنید. از آنجایی که تراشه های فولادی ضد زنگ دارای ویژگی های قوی و سختی هستند، تراشه شکن روی سطح چنگک ابزار باید به درستی آسیاب شود، به طوری که شکستن تراشه، نگه داشتن تراشه و برداشتن تراشه در طول فرآیند برش راحت باشد.
6) انتخاب مقدار برش. با توجه به ویژگی های مواد فولادی ضد زنگ، توصیه می شود از سرعت کم و مقدار خوراک زیاد برای برش استفاده شود.
هنگام استفاده از ابزارهای سرامیکی برای حفاری، انتخاب معقول مقدار برش یکی از کلیدهای بازی کامل به عملکرد ابزارهای سرامیکی است. هنگام برش مداوم ابزارهای سرامیکی، مقدار برش را می توان با توجه به رابطه بین دوام سایش و مقدار برش انتخاب کرد. برای برش متناوب، مقدار معقول برش باید با توجه به الگوی شکست ابزار تعیین شود. از آنجایی که ابزارهای سرامیکی مقاومت بالاتری در برابر حرارت و مقاومت در برابر سایش دارند، تأثیر مقدار برش بر عمر سایش ابزار کمتر از ابزار کاربید است. به طور کلی، هنگام پردازش با ابزارهای سرامیکی، نرخ تغذیه بیشترین حساسیت را نسبت به شکستن ابزار دارد. بنابراین، با توجه به ماهیت مواد قطعه کار، و مشروط به اجازه قدرت ماشین ابزار، سفتی سیستم فرآیند و استحکام تیغه، هنگام خسته کردن قطعات فولادی ضد زنگ، سعی کنید سرعت برش بالا، مقدار زیادی برش پشتی و پیشروی نسبتاً کمی را انتخاب کنید. مقدار بده
7) انتخاب سیال برش باید مناسب باشد. از آنجایی که فولاد ضد زنگ مستعد اتصال است و اتلاف حرارت ضعیفی دارد، انتخاب سیال برشی با مقاومت چسبندگی خوب و اتلاف حرارت در حین حفاری بسیار مهم است. به عنوان مثال، از مایع برش با محتوای کلر بالا استفاده کنید. و همچنین محلول های آبی بدون روغن معدنی و بدون نیترات با اثرات خنک کنندگی، تمیز کنندگی، ضد زنگ و روان کننده خوب، مانند مایع برش مصنوعی H1L-2.
استفاده از روش فرآیند فوق می تواند بر دشواری های پردازش فولاد ضد زنگ غلبه کند، عمر ابزار را در هنگام سوراخ کردن، باز کردن و حفاری فولاد ضد زنگ به شدت بهبود بخشد، تعداد تیز کردن ابزار و تغییرات ابزار را در حین کار کاهش دهد و راندمان تولید و کیفیت پردازش سوراخ را بهبود بخشد. در کاهش شدت نیروی کار و هزینه های تولید می توان به نتایج رضایت بخشی دست یافت.
ریزساختار و خواص مکانیکی نمونه های ریخته گری رئولوژیکی آلیاژ آلومینیوم اصلاح شده نیمه جامد 6061
تفاوت بین فولاد پرسرعت و فولاد تنگستن
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

