
Análisis de la estructura de desaceleración del conducto de escape de piezas de fundición a presión de aleación de aluminio.
Autor: SZTC
2024-05-13
La fundición a presión de aleación de aluminio tiene las ventajas de una alta precisión dimensional, buena calidad de apariencia y alta eficiencia de producción. Sin embargo, debido a que el metal fundido llena la cavidad del molde en un estado de chorro de alta velocidad durante la fundición a presión, el gas no puede descargarse y es aspirado hacia el metal fundido. Después de solidificarse, forma poros. La forma permanece dentro del casting. Para eliminar los poros dentro de la fundición a presión y mejorar las propiedades mecánicas de la fundición, se suele utilizar la fundición a presión al vacío. El metal fundido llena la cavidad del molde en estado de vacío. Dado que se utiliza menos gas, tiene un buen efecto en la mejora de la calidad interna de la pieza fundida, por lo que se utiliza ampliamente en la industria de la fundición a presión.
Las válvulas de vacío mecánicas se utilizan ampliamente en la fundición a presión al vacío. Tienen las características de gran área de escape, pequeña resistencia al flujo de gas y alto grado de vacío. El principio de funcionamiento es utilizar la fuerza de impacto inercial del metal fundido para cerrar el núcleo de la válvula y completar un ciclo de trabajo. . En el proceso de producción real, el núcleo de la válvula de vacío puede obstruirse, provocando un mal funcionamiento y afectando el efecto de vacío. Al mejorar el sistema de escape del soporte del enfriador de aceite y utilizar el software Anycasting para la simulación, se descubrió que cuando el aluminio fundido llega a la válvula de vacío, la velocidad alcanza los 68 m/s, lo cual es extremadamente alto y tiene un impacto significativo en la obstrucción de la válvula de vacío. Se necesita con urgencia una forma eficaz de resolver el problema de la obstrucción de las válvulas de vacío.
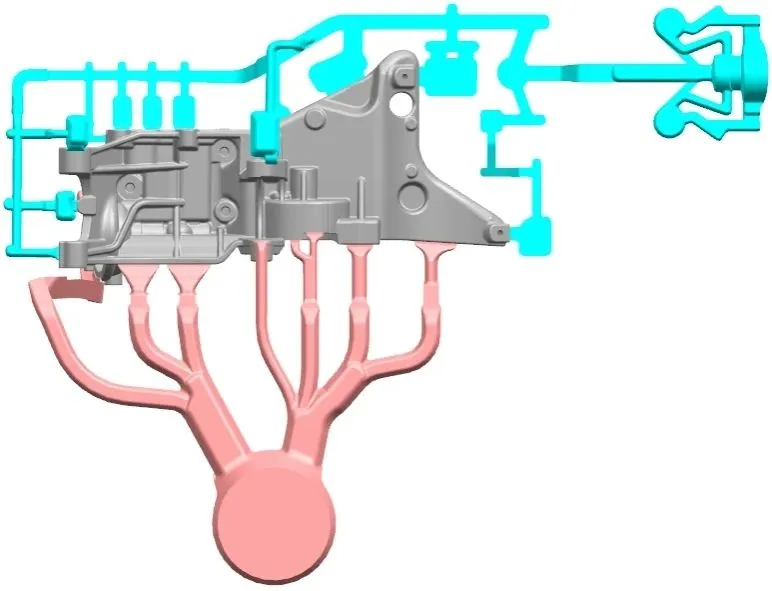
En la Figura 1 se muestra un soporte de enfriador de aceite, su estructura y sistema de vertido y drenaje. Las dimensiones totales son 411 mm × 214 mm × 191 mm, el espesor básico de la pared es 4 mm, la masa es 3,4 kg, el área de la sección transversal de la compuerta es 765 m㎡, el área de la sección transversal del escape es 265 m㎡ y el diámetro del punzón de inyección es φ100 mm. El diagrama esquemático de la estructura del núcleo de la válvula de vacío se muestra en la Figura 2. La cabeza del carrete de la válvula de vacío (Parte A) se obstruye fácilmente; Además, la parte trasera del carrete de la válvula de vacío (Parte B) está rota.
En la Figura 1 se muestra un soporte de enfriador de aceite, su estructura y sistema de vertido y drenaje. Las dimensiones totales son 411 mm × 214 mm × 191 mm, el espesor básico de la pared es 4 mm, la masa es 3,4 kg, el área de la sección transversal de la compuerta es 765 m㎡, el área de la sección transversal del escape es 265 m㎡ y el diámetro del punzón de inyección es φ100 mm. El diagrama esquemático de la estructura del núcleo de la válvula de vacío se muestra en la Figura 2. La cabeza del carrete de la válvula de vacío (Parte A) se obstruye fácilmente; Además, la parte trasera del carrete de la válvula de vacío (Parte B) está rota.
Debido a las características de alta velocidad y alta presión del proceso de fundición a presión, la cabeza del núcleo de la válvula de vacío es frecuentemente arrastrada por el líquido de aluminio de alta velocidad y alta presión, lo que provoca que la cabeza del núcleo de la válvula de vacío (ver A en la Figura 2) se obstruya; la cola del núcleo de la válvula de vacío (ver Figura 2) Punto B en 2) es la posición más débil. El líquido de aluminio fundido impacta con frecuencia el núcleo de la válvula, lo que concentra la fuerza en la cola y hace que ésta se rompa fácilmente.
Al agregar una estructura de desaceleración al final del conducto de escape, se puede debilitar efectivamente la velocidad de impacto del líquido de aluminio sobre la válvula de vacío, se puede reducir la fuerza de impacto sobre la válvula de vacío y se puede resolver el problema de la fractura de la cola del núcleo de la válvula de vacío y el problema de la obstrucción de la válvula de vacío, mejorando así el rendimiento mecánico. La vida útil del núcleo de la válvula de vacío.
Al agregar una estructura de desaceleración al final del conducto de escape, se puede debilitar efectivamente la velocidad de impacto del líquido de aluminio sobre la válvula de vacío, se puede reducir la fuerza de impacto sobre la válvula de vacío y se puede resolver el problema de la fractura de la cola del núcleo de la válvula de vacío y el problema de la obstrucción de la válvula de vacío, mejorando así el rendimiento mecánico. La vida útil del núcleo de la válvula de vacío.
Estado actual de la aplicación de las aleaciones de titanio en la industria automotriz
Microestructura y propiedades mecánicas de muestras de fundición a presión reológica de aleación de aluminio 6061 modificada semisólida
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
