
تجزیه و تحلیل ساختار کاهش سرعت مجرای اگزوز قطعات ریخته گری آلیاژ آلومینیوم
نویسنده: SZTC
2024-05-13
ریخته گری آلیاژ آلومینیوم دارای مزایای دقت ابعادی بالا، کیفیت ظاهری خوب و راندمان تولید بالا است. با این حال، از آنجایی که فلز مذاب حفره قالب را در حالت جت با سرعت بالا در حین ریخته گری پر می کند، گاز نمی تواند تخلیه شود و به داخل فلز مذاب کشیده می شود. پس از انجماد، منافذ ایجاد می کند. فرم در قالب ریخته گری باقی می ماند. به منظور از بین بردن منافذ داخل دایکاست و بهبود خواص مکانیکی قالب، معمولاً از دایکاست تحت خلاء استفاده می شود. فلز مذاب حفره قالب را در حالت خلاء پر می کند. از آنجایی که گاز کمتری درگیر می شود، تأثیر خوبی در بهبود کیفیت داخلی ریخته گری دارد، بنابراین در صنعت ریخته گری به طور گسترده استفاده می شود.
دریچه های خلاء مکانیکی به طور گسترده در ریخته گری خلاء استفاده می شود. آنها دارای ویژگی های منطقه اگزوز بزرگ، مقاومت در برابر جریان گاز کوچک و درجه خلاء بالا هستند. اصل کار استفاده از نیروی ضربه اینرسی فلز مذاب برای بستن هسته شیر برای تکمیل یک چرخه کاری است. . در فرآیند تولید واقعی، ممکن است هسته دریچه خلاء مسدود شده باشد که باعث اختلال در عملکرد شده و اثر جاروبرقی را تحت تأثیر قرار می دهد. با بهبود سیستم اگزوز براکت کولر روغن و استفاده از نرم افزار Anycasting برای شبیه سازی، مشخص شد که وقتی آلومینیوم مذاب به شیر خلاء می رسد، سرعت آن به 68 متر بر ثانیه می رسد که بسیار زیاد است و تاثیر بسزایی در گرفتگی شیر خلاء دارد. یک راه موثر برای حل مشکل گرفتگی دریچه خلاء به فوریت مورد نیاز است.
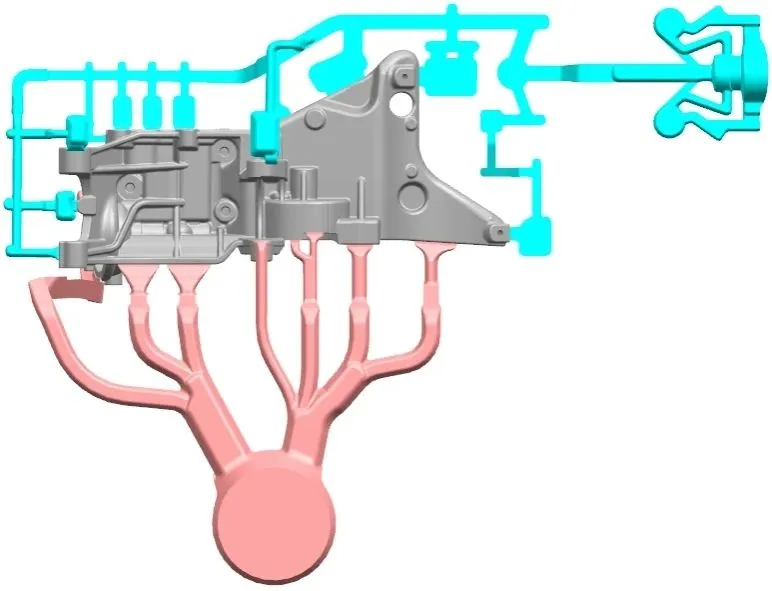
یک براکت خنک کننده روغن، ساختار آن و سیستم ریختن و زهکشی آن در شکل 1 نشان داده شده است. ابعاد کلی 411mm×214mm×191mm، ضخامت دیواره اصلی 4mm، جرم 3.4 کیلوگرم، سطح مقطع دروازه 765m㎡، سطح مقطع خروجی اگزوز 765m است. قطر φ100 میلی متر است. نمودار شماتیک ساختار هسته شیر خلاء در شکل 2 نشان داده شده است. سر قرقره شیر خلاء (قسمت A) به راحتی مسدود می شود. علاوه بر این، قسمت دم قرقره شیر خلاء (قسمت B) شکسته است.
یک براکت خنک کننده روغن، ساختار آن و سیستم ریختن و زهکشی آن در شکل 1 نشان داده شده است. ابعاد کلی 411mm×214mm×191mm، ضخامت دیواره اصلی 4mm، جرم 3.4 کیلوگرم، سطح مقطع دروازه 765m㎡، سطح مقطع خروجی اگزوز 765m است. قطر φ100 میلی متر است. نمودار شماتیک ساختار هسته شیر خلاء در شکل 2 نشان داده شده است. سر قرقره شیر خلاء (قسمت A) به راحتی مسدود می شود. علاوه بر این، قسمت دم قرقره شیر خلاء (قسمت B) شکسته است.
با توجه به ویژگی های سرعت و فشار بالا در فرآیند ریخته گری، سر هسته شیر خلاء به طور مکرر توسط مایع آلومینیومی پر سرعت و فشار بالا شسته می شود و باعث مسدود شدن سر هسته شیر خلاء می شود (نگاه کنید به A در شکل 2). دم هسته شیر خلاء (شکل 2 را ببینید) نقطه B در 2) ضعیف ترین موقعیت است. مایع مذاب آلومینیوم اغلب به هسته شیر ضربه می زند، که نیرو را روی دم متمرکز می کند و باعث می شود دم به راحتی شکسته شود.
با افزودن ساختار کاهش سرعت در انتهای مجرای اگزوز، می توان سرعت ضربه مایع آلومینیومی روی دریچه خلاء را به طور موثری تضعیف کرد، نیروی ضربه بر دریچه خلاء را کاهش داد و مشکل شکستگی دم هسته دریچه خلاء و مشکل گرفتگی دریچه خلاء را حل کرد. عمر مفید هسته شیر خلاء.
با افزودن ساختار کاهش سرعت در انتهای مجرای اگزوز، می توان سرعت ضربه مایع آلومینیومی روی دریچه خلاء را به طور موثری تضعیف کرد، نیروی ضربه بر دریچه خلاء را کاهش داد و مشکل شکستگی دم هسته دریچه خلاء و مشکل گرفتگی دریچه خلاء را حل کرد. عمر مفید هسته شیر خلاء.
وضعیت کاربرد فعلی آلیاژهای تیتانیوم در صنعت خودرو
ریزساختار و خواص مکانیکی نمونه های ریخته گری رئولوژیکی آلیاژ آلومینیوم اصلاح شده نیمه جامد 6061
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

