
Analyse der Verzögerungsstruktur des Abgaskanals von Druckgussteilen aus Aluminiumlegierung
Autor: SZTC
2024-05-13
Der Druckguss aus Aluminiumlegierungen bietet die Vorteile einer hohen Maßgenauigkeit, einer guten Erscheinungsbildqualität und einer hohen Produktionseffizienz. Da die Metallschmelze jedoch beim Druckgießen den Formhohlraum in einem Hochgeschwindigkeitsstrahlzustand füllt, kann das Gas nicht abgelassen werden und wird in die Metallschmelze gesaugt. Nach dem Erstarren bildet es Poren. Die Form bleibt im Gussteil. Um die Poren im Druckguss zu beseitigen und die mechanischen Eigenschaften des Gussstücks zu verbessern, wird üblicherweise Vakuumdruckguss eingesetzt. Das geschmolzene Metall füllt den Formhohlraum im Vakuumzustand. Da weniger Gas beteiligt ist, hat es eine gute Wirkung auf die Verbesserung der inneren Qualität des Gussstücks und wird daher häufig in der Druckgussindustrie eingesetzt.
Im Vakuumdruckguss werden häufig mechanische Vakuumventile eingesetzt. Sie zeichnen sich durch eine große Abgasfläche, einen geringen Gasströmungswiderstand und einen hohen Vakuumgrad aus. Das Arbeitsprinzip besteht darin, die Trägheitskraft des geschmolzenen Metalls zu nutzen, um den Ventilkern zu schließen und einen Arbeitszyklus abzuschließen. . Im eigentlichen Produktionsprozess kann es zu einer Verstopfung des Vakuumventilkerns kommen, die zu Fehlfunktionen führt und die Vakuumwirkung beeinträchtigt. Durch die Verbesserung des Abgassystems der Ölkühlerhalterung und die Verwendung der Anycasting-Software zur Simulation wurde festgestellt, dass die Geschwindigkeit 68 m/s erreicht, wenn das geschmolzene Aluminium das Vakuumventil erreicht, was extrem hoch ist und einen erheblichen Einfluss auf die Verstopfung des Vakuumventils hat. Es wird dringend eine wirksame Lösung für das Problem der Verstopfung von Vakuumventilen benötigt.
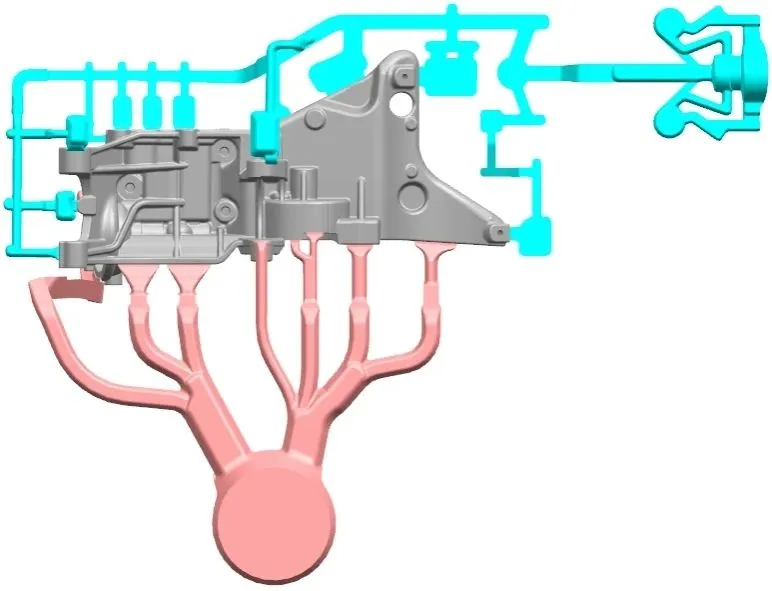
Eine Ölkühlerhalterung, ihre Struktur sowie das Gieß- und Entwässerungssystem sind in Abbildung 1 dargestellt. Die Gesamtabmessungen betragen 411 mm × 214 mm × 191 mm, die Grundwandstärke beträgt 4 mm, die Masse beträgt 3,4 kg, die Anschnittquerschnittsfläche beträgt 765 m², die Abgasquerschnittsfläche beträgt 265 m² und der Einspritzstempeldurchmesser beträgt φ100 mm. Das schematische Diagramm der Struktur des Vakuumventilkerns ist in Abbildung 2 dargestellt. Der Kopf der Vakuumventilspule (Teil A) verstopft leicht; Außerdem ist der hintere Teil der Vakuumventilspule (Teil B) gebrochen.
Eine Ölkühlerhalterung, ihre Struktur sowie das Gieß- und Entwässerungssystem sind in Abbildung 1 dargestellt. Die Gesamtabmessungen betragen 411 mm × 214 mm × 191 mm, die Grundwandstärke beträgt 4 mm, die Masse beträgt 3,4 kg, die Anschnittquerschnittsfläche beträgt 765 m², die Abgasquerschnittsfläche beträgt 265 m² und der Einspritzstempeldurchmesser beträgt φ100 mm. Das schematische Diagramm der Struktur des Vakuumventilkerns ist in Abbildung 2 dargestellt. Der Kopf der Vakuumventilspule (Teil A) verstopft leicht; Außerdem ist der hintere Teil der Vakuumventilspule (Teil B) gebrochen.
Aufgrund der Hochgeschwindigkeits- und Hochdruckeigenschaften des Druckgussverfahrens wird der Kopf des Vakuumventilkerns häufig von der Hochgeschwindigkeits- und Hochdruck-Aluminiumflüssigkeit weggespült, was dazu führt, dass der Kopf des Vakuumventilkerns (siehe A in Abbildung 2) verstopft; Das Ende des Vakuumventilkerns (siehe Abbildung 2) Punkt B in 2) ist die schwächste Position. Die geschmolzene Aluminiumflüssigkeit trifft häufig auf den Ventilkern, wodurch die Kraft auf den Schwanz konzentriert wird, wodurch der Schwanz leicht bricht.
Durch das Hinzufügen einer Verzögerungsstruktur am Ende des Abluftkanals kann die Aufprallgeschwindigkeit der Aluminiumflüssigkeit auf das Vakuumventil wirksam abgeschwächt, die Aufprallkraft auf das Vakuumventil verringert und das Problem des Bruchs des Endes des Vakuumventilkerns sowie das Problem der Verstopfung des Vakuumventils gelöst werden, wodurch die mechanische Leistung verbessert wird. Die Lebensdauer des Vakuumventilkerns.
Durch das Hinzufügen einer Verzögerungsstruktur am Ende des Abluftkanals kann die Aufprallgeschwindigkeit der Aluminiumflüssigkeit auf das Vakuumventil wirksam abgeschwächt, die Aufprallkraft auf das Vakuumventil verringert und das Problem des Bruchs des Endes des Vakuumventilkerns sowie das Problem der Verstopfung des Vakuumventils gelöst werden, wodurch die mechanische Leistung verbessert wird. Die Lebensdauer des Vakuumventilkerns.
Aktueller Anwendungsstatus von Titanlegierungen in der Automobilindustrie
Mikrostruktur und mechanische Eigenschaften halbfester rheologischer Druckgussproben aus modifizierter 6061-Aluminiumlegierung
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
