
Анализ структуры торможения выхлопного тракта деталей из алюминиевых сплавов, отлитых под давлением
Aвтор: SZTC
2024-05-13
Литье под давлением алюминиевого сплава имеет такие преимущества, как высокая точность размеров, хороший внешний вид и высокая эффективность производства. Однако, поскольку во время литья под давлением расплавленный металл заполняет полость формы в виде высокоскоростной струи, газ не может быть выпущен и втягивается в расплавленный металл. После застывания образует поры. Форма остается внутри отливки. Для устранения пор внутри отливки и улучшения механических свойств отливки обычно применяют вакуумное литье под давлением. Расплавленный металл заполняет полость формы в вакуумном состоянии. Поскольку задействовано меньше газа, он хорошо влияет на улучшение внутреннего качества отливки, поэтому его широко используют в промышленности литья под давлением.
Механические вакуумные клапаны широко используются при вакуумном литье под давлением. Они имеют большую площадь выхлопа, небольшое сопротивление потоку газа и высокую степень вакуума. Принцип работы заключается в использовании инерционной силы удара расплавленного металла для закрытия сердечника клапана и завершения рабочего цикла. . В реальном производственном процессе сердечник вакуумного клапана может засориться, что приведет к неисправности и ухудшит качество вакуумирования. Путем усовершенствования выхлопной системы кронштейна маслоохладителя и использования программного обеспечения Anycasting для моделирования было обнаружено, что когда расплавленный алюминий достигает вакуумного клапана, скорость достигает 68 м/с, что является чрезвычайно высоким и оказывает существенное влияние на засорение вакуумный клапан. Срочно необходим эффективный способ решения проблемы засорения вакуумного клапана.
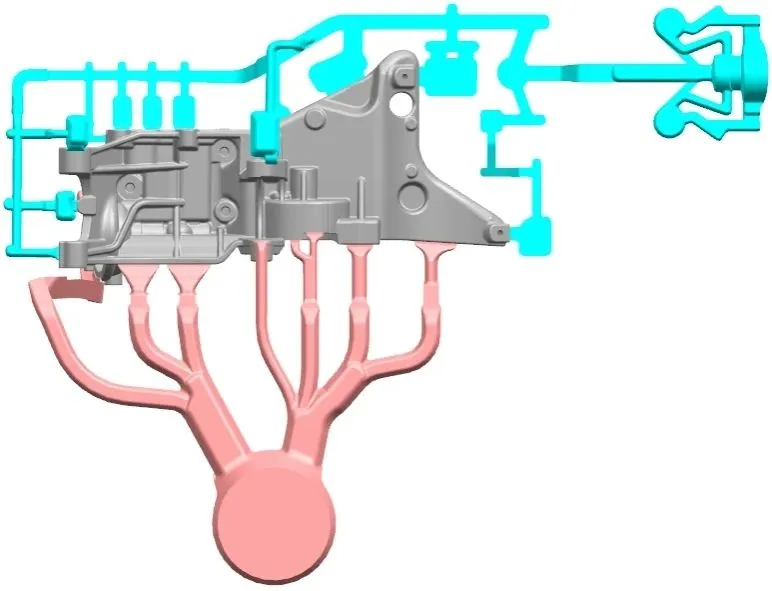
Кронштейн маслоохладителя, его конструкция и система заливки и дренажа показаны на рисунке 1. Габаритные размеры 411×214×191 мм, основная толщина стенки 4 мм, масса 3,4 кг, площадь поперечного сечения затвора 765 м². Площадь поперечного сечения выхлопа составляет 265 м², диаметр впрыскивающего пуансона составляет φ100 мм. Принципиальная схема конструкции сердечника вакуумного клапана показана на рисунке 2. Головка золотника вакуумного клапана (часть A) легко засоряется; кроме того, сломана хвостовая часть золотника вакуумного клапана (деталь Б).
Кронштейн маслоохладителя, его конструкция и система заливки и дренажа показаны на рисунке 1. Габаритные размеры 411×214×191 мм, основная толщина стенки 4 мм, масса 3,4 кг, площадь поперечного сечения затвора 765 м². Площадь поперечного сечения выхлопа составляет 265 м², диаметр впрыскивающего пуансона составляет φ100 мм. Принципиальная схема конструкции сердечника вакуумного клапана показана на рисунке 2. Головка золотника вакуумного клапана (часть A) легко засоряется; кроме того, сломана хвостовая часть золотника вакуумного клапана (деталь Б).
Из-за высокоскоростных и высоконапорных характеристик процесса литья под давлением головка сердечника вакуумного клапана часто смывается алюминиевой жидкостью с высокой скоростью и высоким давлением, в результате чего головка сердечника вакуумного клапана (см. А на рисунке 2) засориться; хвостовая часть сердечника вакуумного клапана (см. рисунок 2, точка B в 2) — самое слабое положение. Жидкий расплавленный алюминий часто ударяется о сердечник клапана, который концентрирует силу на хвостовике, в результате чего хвостовик легко ломается.
Добавив замедляющую конструкцию в конце выхлопного канала, можно эффективно ослабить скорость воздействия алюминиевой жидкости на вакуумный клапан, уменьшить силу удара по вакуумному клапану и решить проблему разрушения хвостовой части выпускного канала. Сердечник вакуумного клапана и проблема засорения вакуумного клапана могут быть решены, тем самым улучшая механические характеристики. Срок службы сердечника вакуумного клапана.
Добавив замедляющую конструкцию в конце выхлопного канала, можно эффективно ослабить скорость воздействия алюминиевой жидкости на вакуумный клапан, уменьшить силу удара по вакуумному клапану и решить проблему разрушения хвостовой части выпускного канала. Сердечник вакуумного клапана и проблема засорения вакуумного клапана могут быть решены, тем самым улучшая механические характеристики. Срок службы сердечника вакуумного клапана.
Текущий статус применения титановых сплавов в автомобильной промышленности
Микроструктура и механические свойства полутвердых модифицированных реологических образцов алюминиевого сплава 6061, литых под давлением.
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
