
Análise da estrutura de desaceleração do duto de exaustão de peças fundidas sob pressão de liga de alumínio
Autor: SZTC
2024-05-13
A fundição sob pressão de liga de alumínio tem as vantagens de alta precisão dimensional, boa qualidade de aparência e alta eficiência de produção. No entanto, como o metal fundido preenche a cavidade do molde em um estado de jato de alta velocidade durante a fundição, o gás não pode ser descarregado e é aspirado para dentro do metal fundido. Após a solidificação, forma poros. A forma permanece dentro da fundição. A fim de eliminar os poros dentro da fundição sob pressão e melhorar as propriedades mecânicas da fundição, geralmente é usada a fundição sob pressão. O metal fundido preenche a cavidade do molde no estado de vácuo. Como envolve menos gás, tem um bom efeito na melhoria da qualidade interna da peça fundida, por isso é amplamente utilizado na indústria de fundição sob pressão.
Válvulas mecânicas de vácuo são amplamente utilizadas na fundição a vácuo. Eles têm as características de grande área de exaustão, pequena resistência ao fluxo de gás e alto grau de vácuo. O princípio de funcionamento é usar a força de impacto inercial do metal fundido para fechar o núcleo da válvula e completar um ciclo de trabalho. . No processo de produção real, o núcleo da válvula de vácuo pode ficar entupido, causando mau funcionamento e afetando o efeito de aspiração. Ao melhorar o sistema de exaustão do suporte do resfriador de óleo e utilizar o software Anycasting para simulação, constatou-se que quando o alumínio fundido atinge a válvula de vácuo, a velocidade chega a 68m/s, o que é extremamente alto e tem impacto significativo no entupimento da válvula de vácuo. É urgentemente necessária uma maneira eficaz de resolver o problema de entupimento da válvula de vácuo.
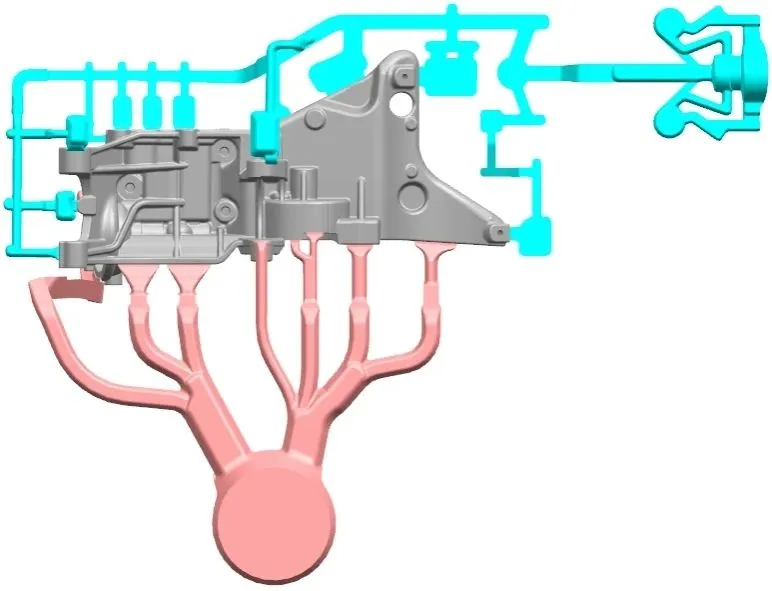
Um suporte de resfriador de óleo, sua estrutura e sistema de vazamento e drenagem são mostrados na Figura 1. As dimensões gerais são 411 mm × 214 mm × 191 mm, a espessura básica da parede é 4 mm, a massa é 3,4 kg, a área da seção transversal da porta é 765 m㎡, a área da seção transversal de exaustão é 265 m㎡ e o diâmetro do punção de injeção é φ100 mm. O diagrama esquemático da estrutura do núcleo da válvula de vácuo é mostrado na Figura 2. A cabeça do carretel da válvula de vácuo (Parte A) fica facilmente entupida; além disso, a parte traseira do carretel da válvula de vácuo (Parte B) está quebrada.
Um suporte de resfriador de óleo, sua estrutura e sistema de vazamento e drenagem são mostrados na Figura 1. As dimensões gerais são 411 mm × 214 mm × 191 mm, a espessura básica da parede é 4 mm, a massa é 3,4 kg, a área da seção transversal da porta é 765 m㎡, a área da seção transversal de exaustão é 265 m㎡ e o diâmetro do punção de injeção é φ100 mm. O diagrama esquemático da estrutura do núcleo da válvula de vácuo é mostrado na Figura 2. A cabeça do carretel da válvula de vácuo (Parte A) fica facilmente entupida; além disso, a parte traseira do carretel da válvula de vácuo (Parte B) está quebrada.
Devido às características de alta velocidade e alta pressão do processo de fundição sob pressão, a cabeça do núcleo da válvula de vácuo é frequentemente lavada por líquido de alumínio de alta velocidade e alta pressão, fazendo com que a cabeça do núcleo da válvula de vácuo (veja A na Figura 2) fique obstruída; a cauda do núcleo da válvula de vácuo (ver Figura 2) Ponto B em 2) é a posição mais fraca. O líquido de alumínio fundido freqüentemente impacta o núcleo da válvula, o que concentra a força na cauda, fazendo com que a cauda se quebre facilmente.
Ao adicionar uma estrutura de desaceleração no final do duto de exaustão, a velocidade de impacto do líquido de alumínio na válvula de vácuo pode ser efetivamente enfraquecida, a força de impacto na válvula de vácuo pode ser reduzida e o problema de fratura da cauda do núcleo da válvula de vácuo e o problema de entupimento da válvula de vácuo podem ser resolvidos, melhorando assim o desempenho mecânico. A vida útil do núcleo da válvula de vácuo.
Ao adicionar uma estrutura de desaceleração no final do duto de exaustão, a velocidade de impacto do líquido de alumínio na válvula de vácuo pode ser efetivamente enfraquecida, a força de impacto na válvula de vácuo pode ser reduzida e o problema de fratura da cauda do núcleo da válvula de vácuo e o problema de entupimento da válvula de vácuo podem ser resolvidos, melhorando assim o desempenho mecânico. A vida útil do núcleo da válvula de vácuo.
Status atual da aplicação de ligas de titânio na indústria automotiva
Microestrutura e propriedades mecânicas de amostras reológicas de fundição sob pressão de liga de alumínio 6061 modificada semissólida
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
