
Mejora del problema de fugas de la carcasa del embrague de aleación de aluminio
Autor: ZZXY
2024-08-24
La fundición a presión, abreviatura de fundición a presión, es un proceso de moldeo de precisión para piezas metálicas cercanas a la forma y tamaño finales; El proceso de fundición a presión tiene las ventajas de una buena calidad del producto, alta precisión dimensional, alta eficiencia de producción y excelente efecto económico. Por lo tanto, se utiliza ampliamente en maquinaria, automóviles, aeroespacial, electrónica y otros campos, y tiene amplias perspectivas. Entre ellos, las piezas de fundición a presión en el campo del automóvil representan la mayor proporción, alrededor del 50%. La fuerte demanda nacional y extranjera de la industria del automóvil ha promovido en gran medida el rápido desarrollo de las fundiciones a presión de aleaciones de aluminio. Al mismo tiempo, las ventajas de las fundiciones a presión de aleaciones de aluminio, como su ligereza, alta resistencia y bajo costo, han promovido aún más el desarrollo de la industria del automóvil. Los dos se complementan entre sí, lo que hace que cada vez más piezas adopten el proceso de fundición a presión, por lo que la estructura del producto tiende a ser complicada y los requisitos técnicos para el proceso de fundición a presión también mejoran.
Tomando como ejemplo el bloque del motor, la culata del cilindro, la carcasa del embrague de la caja de cambios y la cubierta de la carcasa, hay múltiples circuitos de aceite dentro del producto y la cavidad grande está empapada en aceite durante mucho tiempo. La presión en la cavidad durante el proceso de funcionamiento del motor y la caja de cambios es extremadamente alta y se producirán problemas de fugas si hay un defecto leve. Por lo tanto, los requisitos de sellado para la carcasa de fundición a presión de aleación de aluminio son extremadamente altos. Teniendo en cuenta las características del proceso de fundición a presión, no se puede evitar por completo la contracción y la porosidad dentro de las piezas fundidas. Es necesario mejorar aún más la calidad de las piezas fundidas y reducir los defectos mediante medios como la estructura del producto, el diseño del molde y el ajuste del proceso de producción de fundición a presión.
La razón principal de la fuga del producto es que la contracción, la contracción, las grietas y otros defectos dentro del producto penetran las paredes internas y externas del producto. A continuación se toma como ejemplo la carcasa del embrague en la transmisión para introducir varias soluciones de mejora de defectos para mejorar la calidad del producto, aumentar el rendimiento del producto y reducir los costos de producción.
Los puntos de riesgo comunes del canal petrolero en la etapa inicial del diseño básicamente se pueden identificar, por lo que se omiten aquí.
1. Identificación de problemas de fugas de producto.
La cavidad de la caja de cambios está lubricando la grasa. Teniendo en cuenta que las moléculas de gas son solo 1/7-1/3 del volumen de las moléculas de aceite, la gran cavidad del producto se puede llenar con aire y se puede detectar la fuga de gas para identificar si el producto tiene una fuga; debido a que es necesario conocer la ubicación específica para mejorar el defecto, el producto se coloca dentro del tanque de agua. La inspección con agua del punto de fuga del producto es la solución preferida. Después de identificar el punto de fuga, se puede llevar a cabo el siguiente paso de mejora.
La cavidad de la caja de cambios está lubricando la grasa. Teniendo en cuenta que las moléculas de gas son solo 1/7-1/3 del volumen de las moléculas de aceite, la gran cavidad del producto se puede llenar con aire y se puede detectar la fuga de gas para identificar si el producto tiene una fuga; debido a que es necesario conocer la ubicación específica para mejorar el defecto, el producto se coloca dentro del tanque de agua. La inspección con agua del punto de fuga del producto es la solución preferida. Después de identificar el punto de fuga, se puede llevar a cabo el siguiente paso de mejora.
2. Caso de mejora de fugas
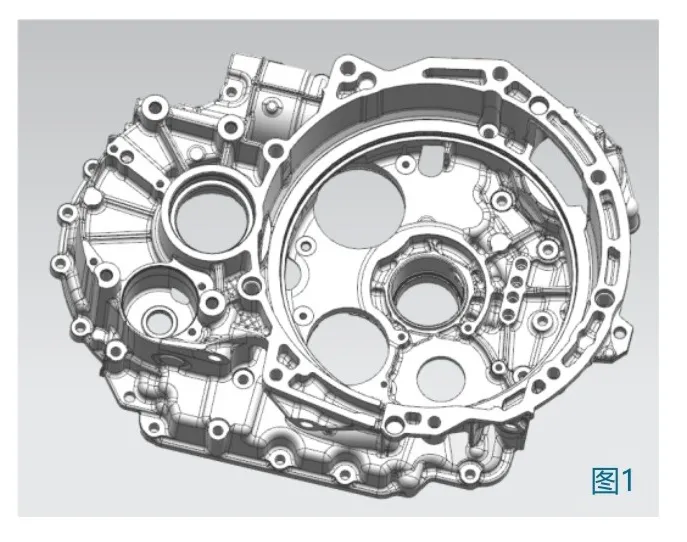
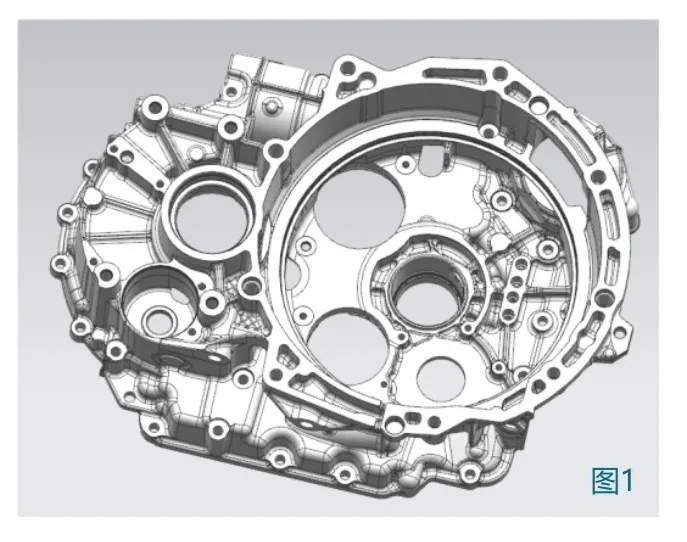
La figura 1 es una pieza fundida de una carcasa de embrague para automóviles. El producto tiene una dimensión total de 503 mm*373 mm*184 mm, un peso de 9 kg, un espesor de pared básico de 4 m y se fabrica utilizando una máquina de fundición a presión 2500T.
La figura 1 es una pieza fundida de una carcasa de embrague para automóviles. El producto tiene una dimensión total de 503 mm*373 mm*184 mm, un peso de 9 kg, un espesor de pared básico de 4 m y se fabrica utilizando una máquina de fundición a presión 2500T.
2.1. Introducción a la mejora del punto de fuga 1.
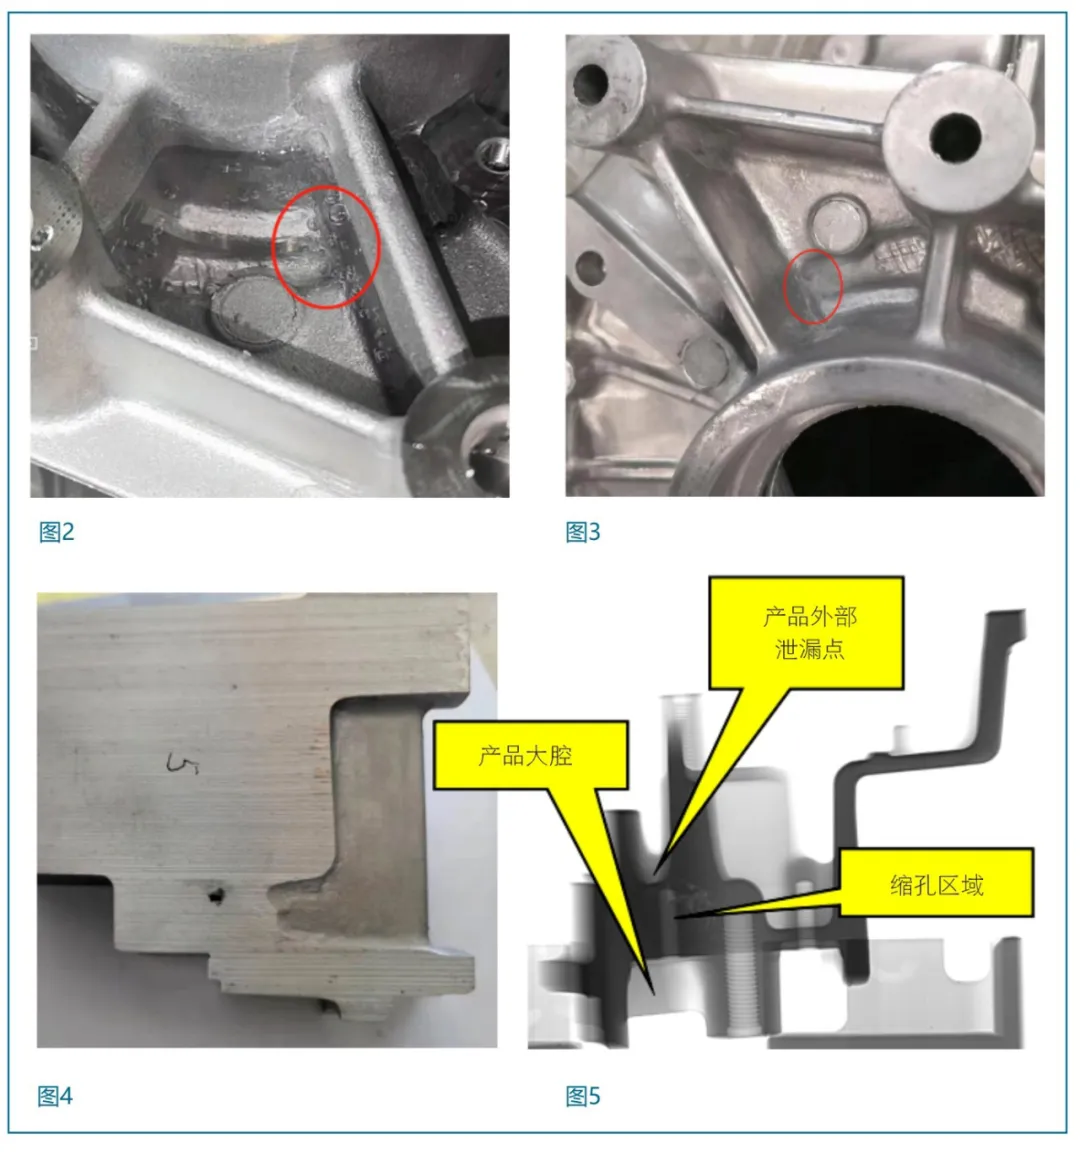
Como se muestra en las Figuras 2 y 3 anteriores, los resultados de la inspección del agua muestran burbujas obvias. En combinación con las Figuras 4 y 5, se puede ver que hay agujeros de contracción dentro del producto y que la superficie del producto es pegajosa, lo que provoca la destrucción de la capa densa. Los dos factores combinados provocan problemas de fugas en el producto. Para los problemas anteriores, podemos solucionar los orificios de contracción internos y el molde pegajoso de la superficie para mejorar el problema de fugas al máximo.
2.1.1 Análisis de las causas de los agujeros de contracción.
Esta es el área de la ranura de reducción de peso. Combinado con el análisis del espesor de la pared del producto en la Figura 6 y el análisis de simulación de solidificación en la Figura 7, se puede ver que el espesor de la pared de la posición del orificio de soporte del producto es demasiado grande. Durante el proceso de solidificación del producto, el canal de contracción se cierra y el área marcada por el cuadro rojo no se puede reponer con líquido de aluminio a tiempo, lo que provoca agujeros de contracción en el producto.
Esta es el área de la ranura de reducción de peso. Combinado con el análisis del espesor de la pared del producto en la Figura 6 y el análisis de simulación de solidificación en la Figura 7, se puede ver que el espesor de la pared de la posición del orificio de soporte del producto es demasiado grande. Durante el proceso de solidificación del producto, el canal de contracción se cierra y el área marcada por el cuadro rojo no se puede reponer con líquido de aluminio a tiempo, lo que provoca agujeros de contracción en el producto.
Plan de mejora de los orificios de contracción: del análisis anterior de las causas, se puede ver que los orificios de contracción son causados por una secuencia de solidificación desigual del líquido de aluminio y ninguna contracción del líquido de aluminio en la última posición de solidificación. Por lo tanto, la mejora de esta posición se puede iniciar cambiando la secuencia de solidificación del líquido de aluminio, agregando agua fría, ajustando los problemas de la superficie del molde, formando solidificación secuencial y mejorando los defectos de los orificios de contracción interna del producto.
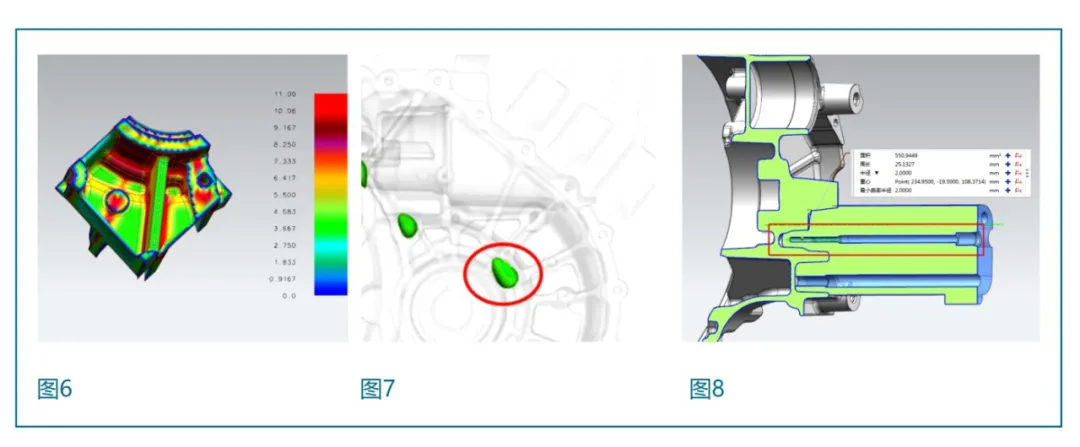
Dado que la posición mínima de esta ranura de reducción de peso es de solo 11 mm, el punto general de agua no puede cumplir con los requisitos de adición. Es necesario agregar aquí agua fría del punto de alta presión D4 (como se muestra en la Figura 8). En este momento, el espesor mínimo de pared del molde en un lado es de sólo 3,5 mm. Para evitar el impacto de problemas de agrietamiento posteriores en la producción, este lugar se modifica simultáneamente para convertirlo en un inserto para un fácil reemplazo después del agrietamiento.
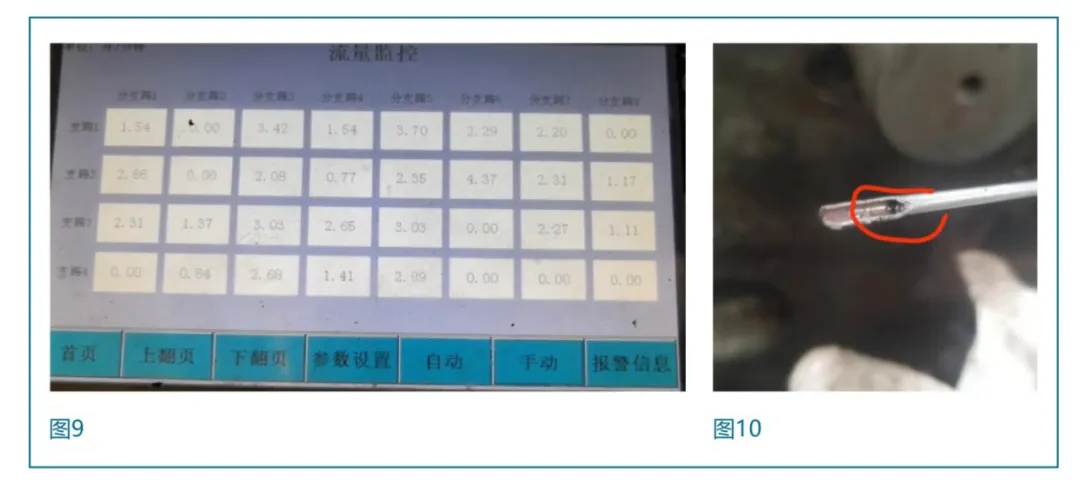
Después de agregar agua de enfriamiento a alta presión al molde, es necesario cooperar con la máquina de enfriamiento puntual de alta presión para controlar con precisión el tiempo de apertura y cierre del enfriamiento. El molde aquí es de tamaño pequeño, por lo que el calor obtenido por el molde del líquido de aluminio es pequeño. De acuerdo con la ley de conservación de energía, el calor que el molde necesita transferir desde el sistema de enfriamiento también es pequeño, por lo que no es necesario abrir el agua de enfriamiento puntual a alta presión durante mucho tiempo; de lo contrario, la temperatura de la superficie del molde será demasiado baja y habrá riesgo de que el material se enfríe; la solución habitual es abrir el agua de enfriamiento puntual a alta presión después de que el líquido de aluminio ingresa a la cavidad, y el enfriamiento finaliza después de desmoldar el producto. Con la máquina de enfriamiento puntual de alta presión que puede controlar de forma independiente el canal de agua de enfriamiento puntual (como se muestra en la Figura 9), el tiempo de enfriamiento y el caudal se controlan con precisión para mejorar la estabilidad del proceso de producción y evitar problemas de contracción, logrando así el propósito de mejorar las fugas. Combinado con la calidad del agua local, se recomienda equipar el área con agua de mala calidad con una máquina de agua pura; de lo contrario, habrá incrustaciones que bloquearán la tubería de enfriamiento puntual de alta presión (como se muestra en la Figura 10), lo que provocará la falla del agua de enfriamiento puntual de alta presión y la recurrencia de la contracción del producto.
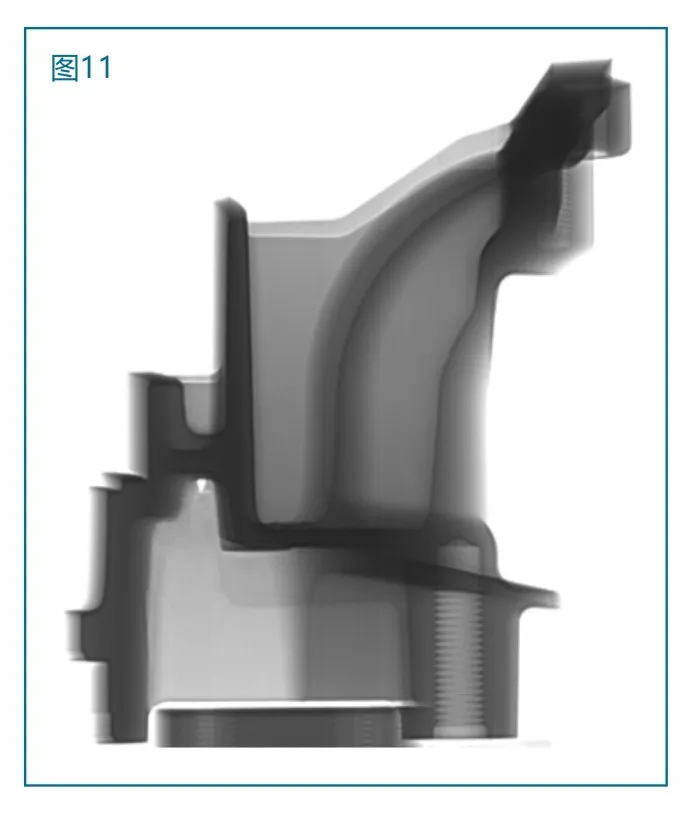
Efecto de mejora del agua de enfriamiento puntual a alta presión: después de agregar agua de enfriamiento puntual a alta presión, la sección del producto se inspecciona con rayos X. Como se muestra en la Figura 11, no hay problema de contracción en el interior.
2.1.2 Causas de adherencia
Como se muestra en la Figura 12, los modos de falla comunes de los moldes de fundición a presión son: ①, la solución de aluminio se adhiere a la superficie del molde para provocar la deposición del material; 2, la solución de aluminio reacciona químicamente con el sustrato del molde para producir compuestos de Fe-Al-Si adheridos a la superficie del molde; ③, aparecen grietas térmicas durante el calentamiento y enfriamiento repetidos; 4, erosión de la superficie del molde causada por el canal de flujo de alta velocidad del líquido de aluminio. La adherencia de la ranura para bajar de peso de este producto se debe principalmente a ① y ④. La adherencia del aluminio a la superficie del molde hace que la temperatura del molde sea demasiado alta y la superficie del producto se queme; al mismo tiempo, la superficie del molde ya no es lisa. Los factores combinados hacen que la capa densa de la superficie del producto se destruya y los dos lados de la superficie en blanco se conectan a través del orificio de contracción central, lo que provoca que el producto se filtre de adentro hacia afuera.
Como se muestra en la Figura 12, los modos de falla comunes de los moldes de fundición a presión son: ①, la solución de aluminio se adhiere a la superficie del molde para provocar la deposición del material; 2, la solución de aluminio reacciona químicamente con el sustrato del molde para producir compuestos de Fe-Al-Si adheridos a la superficie del molde; ③, aparecen grietas térmicas durante el calentamiento y enfriamiento repetidos; 4, erosión de la superficie del molde causada por el canal de flujo de alta velocidad del líquido de aluminio. La adherencia de la ranura para bajar de peso de este producto se debe principalmente a ① y ④. La adherencia del aluminio a la superficie del molde hace que la temperatura del molde sea demasiado alta y la superficie del producto se queme; al mismo tiempo, la superficie del molde ya no es lisa. Los factores combinados hacen que la capa densa de la superficie del producto se destruya y los dos lados de la superficie en blanco se conectan a través del orificio de contracción central, lo que provoca que el producto se filtre de adentro hacia afuera.
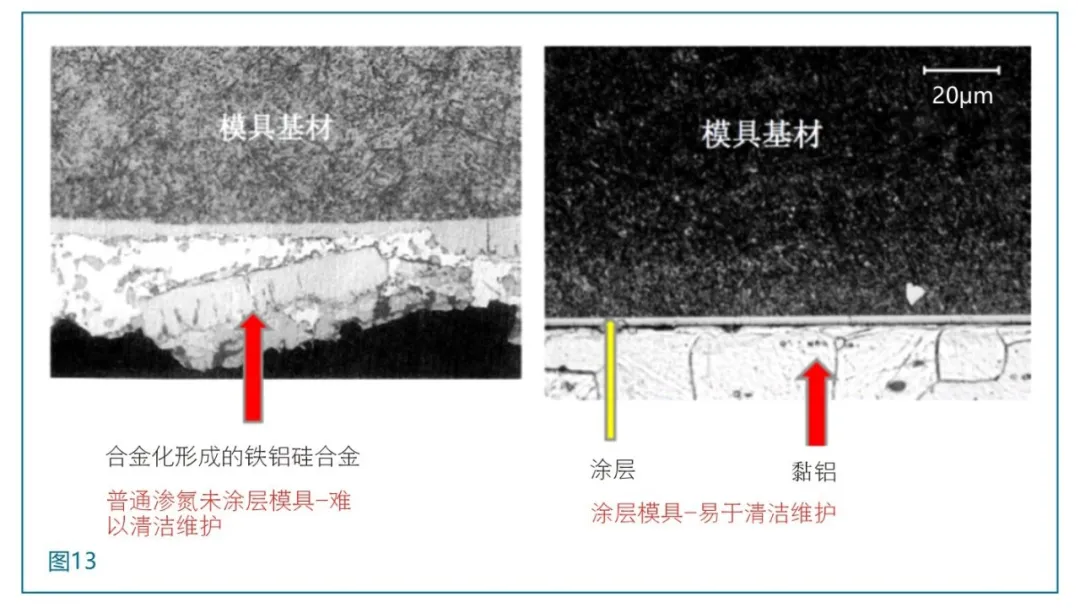
Mejora del problema de adherencia del molde: del análisis anterior se puede ver que la adherencia del molde se debe principalmente al daño de la superficie del molde, la aparición de otras impurezas y la rugosidad excesiva. La solución es utilizar tecnología de deposición física de vapor para depositar dos o más capas de recubrimientos cerámicos de nitruro de diferentes composiciones (recubrimientos PVD para abreviar) sobre la superficie del molde. Este recubrimiento tiene buena inercia química y no reacciona con el agua de aluminio, bloqueando así el contacto directo entre Al y Fe (como se muestra en la Figura 13). Se aplica a moldes de fundición a presión de aluminio, lo que puede mejorar en gran medida la resistencia a la erosión y al desgaste de la pieza de trabajo y evitar problemas de adherencia del molde. Teniendo en cuenta el problema de costos, se cambió la posición de fuga del cuerpo del molde al inserto, y al inserto se le agregó un recubrimiento PVD. Se ha mejorado el problema de adherencia del molde del producto y no hay problema de quemado en la superficie del producto.
2.1.3 Descripción del resultado de mejora
Después de agregar agua de enfriamiento en el punto de alta presión e insertar un recubrimiento PVD, la tasa de fuga aquí ha disminuido de la tasa de fuga original de aproximadamente 1,3% a menos de 0,1%. Si no hay ningún problema con el agua de refrigeración del punto de alta presión, no habrá problemas de fugas.
Después de agregar agua de enfriamiento en el punto de alta presión e insertar un recubrimiento PVD, la tasa de fuga aquí ha disminuido de la tasa de fuga original de aproximadamente 1,3% a menos de 0,1%. Si no hay ningún problema con el agua de refrigeración del punto de alta presión, no habrá problemas de fugas.
2.2 Introducción a la mejora del punto de fuga 2
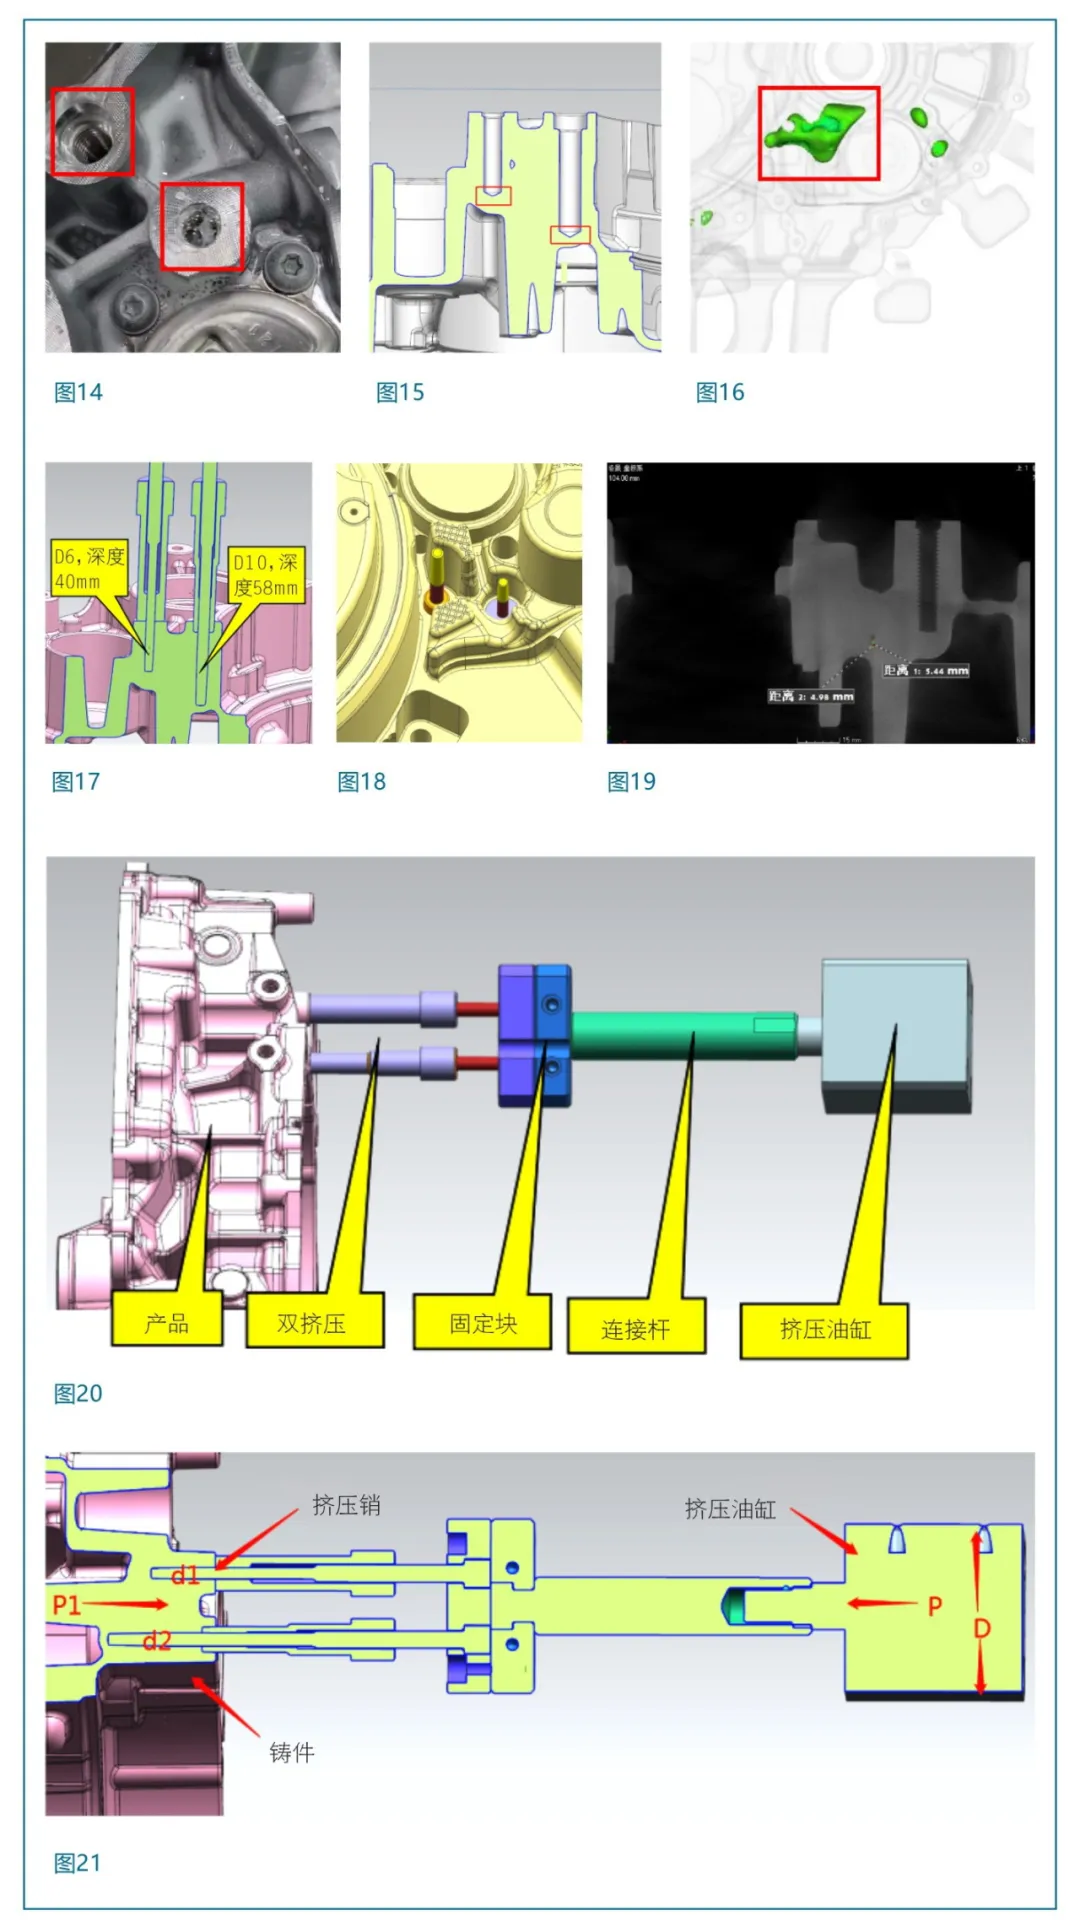
Como se muestra en las Figuras 14 y 15, ambos orificios marcados tienen problemas de fugas y se pueden ver grandes orificios de contracción en el fondo de los dos orificios; las especificaciones de los dos agujeros son M10, profundidad 40 mm; M12, profundidad 58 mm; Ambos agujeros son agujeros procesados y no hay una capa densa en la superficie en blanco. La solución del problema de las fugas comienza principalmente con mejorar el problema de la contracción.
Como se muestra en las Figuras 14 y 15, ambos orificios marcados tienen problemas de fugas y se pueden ver grandes orificios de contracción en el fondo de los dos orificios; las especificaciones de los dos agujeros son M10, profundidad 40 mm; M12, profundidad 58 mm; Ambos agujeros son agujeros procesados y no hay una capa densa en la superficie en blanco. La solución del problema de las fugas comienza principalmente con mejorar el problema de la contracción.
Análisis de las causas de la contracción: La profundidad de los dos agujeros es profunda. Bajo la condición de una inclinación de 1,5°, el margen de procesamiento del fondo del orificio es de más de 2 mm en un lado, el espesor de la pared del producto aumenta y la unión térmica es grave (el área de unión térmica en la Figura 16 es extremadamente grande). Cuando el producto se solidifica, se generan agujeros de contracción en el interior del producto. Después del procesamiento, los orificios de contracción se escapan y el canal de fuga de la cavidad del producto se abre a través de este orificio de contracción, lo que provoca problemas de fuga.
Plan de mejora de la contracción: dado que la unión térmica aquí es grande y el orificio prefabricado es pequeño, el calor extraído por el enfriamiento puntual de alta presión es menor que el calor liberado por la contracción por solidificación aquí, y el orificio de contracción seguirá existiendo; por lo que es más apropiado utilizar aquí un plan de presurización local. Los dos orificios son profundos y de diferente profundidad, y los orificios de contracción se concentran en el fondo de los orificios. La extrusión tradicional no puede cumplir con los requisitos. Como se muestra en la Figura 17, es necesario agregar un pasador prefabricado al extremo del pasador de extrusión para garantizar que la carrera de extrusión pueda extruirse hasta el fondo del orificio para completar la compensación de contracción; Como se muestra en la Figura 19, después de agregar la extrusión, no hay problema de contracción en el fondo del orificio roscado y no hay riesgo de fugas. Para evitar el problema de flexión del pasador de extrusión debido a una longitud excesiva, la superficie del pasador de extrusión debe recubrirse con PVD para mejorar la resistencia a la erosión del pasador de extrusión y retrasar la aparición de grietas térmicas, mejorar la eficiencia de producción y evitar el reemplazo frecuente de la extrusión.
Descripción del resultado de la mejora: después de agregar doble extrusión, la tasa de fuga aquí se reduce de la tasa de fuga original de aproximadamente el 2% a menos del 0,2%, y no habrá problemas de fugas cuando no haya problemas de falla en la extrusión.
3. Intercambio práctico de tecnología de doble extrusión.
3.1. Introducción a la estructura de doble extrusión.
Como se muestra en la Figura 20 arriba, la doble extrusión se compone principalmente de un pasador de extrusión, un manguito del pasador de extrusión, un bloque fijo y un cilindro de extrusión.
3.1. Introducción a la estructura de doble extrusión.
Como se muestra en la Figura 20 arriba, la doble extrusión se compone principalmente de un pasador de extrusión, un manguito del pasador de extrusión, un bloque fijo y un cilindro de extrusión.
3.2. Cálculo de la presión de doble extrusión.
La presión de extrusión depende del diámetro del cilindro D de la prensa hidráulica de la máquina de fundición a presión. Bajo cierta presión hidráulica, cuanto mayor es D, mayor es la presión de extrusión y cuanto menor es D, menor es la presión de extrusión; una presión de extrusión excesiva hará que el volumen del cilindro sea demasiado grande, un desperdicio de rendimiento y una presión de extrusión demasiado pequeña provocará una contracción insuficiente de la extrusión y fallas en la extrusión.
La presión de extrusión depende del diámetro del cilindro D de la prensa hidráulica de la máquina de fundición a presión. Bajo cierta presión hidráulica, cuanto mayor es D, mayor es la presión de extrusión y cuanto menor es D, menor es la presión de extrusión; una presión de extrusión excesiva hará que el volumen del cilindro sea demasiado grande, un desperdicio de rendimiento y una presión de extrusión demasiado pequeña provocará una contracción insuficiente de la extrusión y fallas en la extrusión.
Según el principio raíz de Pascal, P1 (d12 + d22) = PD2, es decir, D = [P1 (d12 + d22) / P] -2
Donde P1 es la presión de fundición, d1 y d2 son los diámetros de los dos pasadores de extrusión, P es la presión del cilindro de extrusión y D es el diámetro del cilindro de extrusión.
Según la experiencia de producción real, la presión de extrusión es más de 3 veces la presión de fundición, es decir, D ≥ 3 [P1 (d12 + d22) / P] -2
3.3. Confirmación del tiempo de extrusión de doble extrusión.
El tiempo de extrusión se divide en tiempo de retardo de extrusión, tiempo de espera y tiempo de retorno. El tiempo de retardo de extrusión es el intervalo de tiempo desde que la máquina de fundición a presión da la señal de acción de extrusión hasta que comienza la extrusión. El tiempo de activación de la extrusión puede comenzar desde el final del llenado del líquido de aluminio. Cuando el líquido metálico está en estado semisólido, el mejor efecto se puede lograr iniciando la extrusión. Cuando el tiempo de retardo de extrusión es insuficiente, el líquido metálico tiene alta fluidez y no hay presión de cristalización de solidificación en las partes gruesas y grandes. El pasador de extrusión es equivalente a un pasador prefabricado después de la extrusión y no hay ningún efecto de extrusión real. Cuando el tiempo de retraso de la extrusión es demasiado largo, el líquido metálico se solidifica, el pasador de extrusión está sujeto a demasiada resistencia, la carrera de extrusión se vuelve más pequeña y la contracción insuficiente conduce a un efecto de extrusión reducido y el producto tiene riesgo de agrietarse. Por lo tanto, el tiempo de retardo de la extrusión es un parámetro importante que afecta el efecto de extrusión local.
El tiempo de extrusión se divide en tiempo de retardo de extrusión, tiempo de espera y tiempo de retorno. El tiempo de retardo de extrusión es el intervalo de tiempo desde que la máquina de fundición a presión da la señal de acción de extrusión hasta que comienza la extrusión. El tiempo de activación de la extrusión puede comenzar desde el final del llenado del líquido de aluminio. Cuando el líquido metálico está en estado semisólido, el mejor efecto se puede lograr iniciando la extrusión. Cuando el tiempo de retardo de extrusión es insuficiente, el líquido metálico tiene alta fluidez y no hay presión de cristalización de solidificación en las partes gruesas y grandes. El pasador de extrusión es equivalente a un pasador prefabricado después de la extrusión y no hay ningún efecto de extrusión real. Cuando el tiempo de retraso de la extrusión es demasiado largo, el líquido metálico se solidifica, el pasador de extrusión está sujeto a demasiada resistencia, la carrera de extrusión se vuelve más pequeña y la contracción insuficiente conduce a un efecto de extrusión reducido y el producto tiene riesgo de agrietarse. Por lo tanto, el tiempo de retardo de la extrusión es un parámetro importante que afecta el efecto de extrusión local.
El tiempo de retención de la extrusión se refiere al tiempo desde que el pasador de extrusión comienza a moverse hasta que el cilindro de aceite ya no aumenta la presión. El tiempo de retracción es el tiempo desde que el pasador de extrusión comienza a moverse hasta que el pasador de extrusión se retrae, incluido el tiempo de retención de la extrusión. Si la extrusión se retrae demasiado pronto, el fondo y la pared del orificio extruido se romperán debido a la solidificación incompleta de la posición de contacto del pasador de extrusión; Si la extrusión dura mucho tiempo, el pasador de extrusión puede romperse debido a una fuerza de sujeción excesiva.
4. Conclusión
En la actualidad, la industria del automóvil se está desarrollando rápidamente y la producción y las ventas nacionales de vehículos de nueva energía se han disparado. Las piezas de automóviles han pasado de un desarrollo tosco y bárbaro a un desarrollo de alta gama, refinado, modular e integrado, lo que ha traído desafíos considerables a la rama de piezas de automóviles de la industria de fundición a presión, pero también ha traído más oportunidades. Por ejemplo, la "fundición a presión integrada" que está en pleno apogeo puede integrar piezas pequeñas estampadas y soldadas en procesos tradicionales y convertirlas en una pieza de fundición a presión grande mediante una máquina de fundición a presión de gran tonelaje. Para las empresas de automóviles nuevos con una capacidad de producción existente insuficiente, esta tecnología acelerará su proceso de fabricación, liberará aún más la capacidad de producción y hará que la fabricación de automóviles sea más simple y eficiente; pero debido a la extensión limitada de este artículo, más adelante le ofreceremos más información sobre el proceso de fundición a presión de piezas estructurales.
En la actualidad, la industria del automóvil se está desarrollando rápidamente y la producción y las ventas nacionales de vehículos de nueva energía se han disparado. Las piezas de automóviles han pasado de un desarrollo tosco y bárbaro a un desarrollo de alta gama, refinado, modular e integrado, lo que ha traído desafíos considerables a la rama de piezas de automóviles de la industria de fundición a presión, pero también ha traído más oportunidades. Por ejemplo, la "fundición a presión integrada" que está en pleno apogeo puede integrar piezas pequeñas estampadas y soldadas en procesos tradicionales y convertirlas en una pieza de fundición a presión grande mediante una máquina de fundición a presión de gran tonelaje. Para las empresas de automóviles nuevos con una capacidad de producción existente insuficiente, esta tecnología acelerará su proceso de fabricación, liberará aún más la capacidad de producción y hará que la fabricación de automóviles sea más simple y eficiente; pero debido a la extensión limitada de este artículo, más adelante le ofreceremos más información sobre el proceso de fundición a presión de piezas estructurales.
¿Qué acero se utiliza para las matrices de extrusión de aluminio?
¿Por qué la rugosidad es 0,8, 1,6, 3,2, 6,3, 12,5?
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
