
Улучшение проблемы утечки корпуса сцепления из алюминиевого сплава
Aвтор: ZZXY
2024-08-24
Литье под давлением, сокращение от литья под давлением, представляет собой процесс точного формования металлических деталей, близких к окончательной форме и размеру; Процесс литья под давлением имеет такие преимущества, как хорошее качество продукции, высокая точность размеров, высокая эффективность производства и отличный экономический эффект. Поэтому он широко используется в машиностроении, автомобилях, аэрокосмической, электронной и других областях и имеет широкие перспективы. Среди них наибольшая доля, около 50%, приходится на литье под давлением в автомобильной сфере. Сильный внутренний и внешний спрос со стороны автомобильной промышленности во многом способствовал быстрому развитию литья под давлением алюминиевых сплавов. В то же время преимущества литья под давлением из алюминиевых сплавов, такие как легкий вес, высокая прочность и низкая стоимость, еще больше способствовали развитию автомобильной промышленности. Они дополняют друг друга, заставляя все больше и больше деталей использовать процесс литья под давлением, поэтому структура продукта имеет тенденцию к усложнению, а технические требования к процессу литья под давлением также улучшаются.
Если взять в качестве примера блок двигателя, головку блока цилиндров, корпус сцепления коробки передач и крышку корпуса, то внутри изделия имеется несколько масляных контуров, а большая полость пропитана маслом в течение длительного времени. Давление в полости во время рабочего процесса двигателя и коробки передач чрезвычайно велико, и при незначительном дефекте возникнут проблемы с утечками. Поэтому требования к уплотнению корпуса, литого под давлением из алюминиевого сплава, чрезвычайно высоки. Учитывая особенности процесса литья под давлением, полностью избежать усадки и пористости внутри отливок невозможно. Необходимо дальнейшее повышение качества отливок и снижение дефектов за счет таких средств, как структура изделия, конструкция пресс-форм и корректировка производственного процесса литья под давлением.
Основная причина протечек продукта заключается в том, что усадка, усадка, трещины и другие дефекты внутри продукта проникают во внутренние и внешние стенки изделия. Ниже в качестве примера приводится картер сцепления в трансмиссии, чтобы представить различные решения по устранению дефектов для улучшения качества продукции, увеличения выхода продукции и снижения производственных затрат.
Общие точки риска масляного канала на ранней стадии проектирования в принципе можно определить, поэтому они здесь опущены.
1. Выявление проблем с утечкой продукта.
Полость коробки передач заполнена смазкой. Учитывая, что молекулы газа составляют всего 1/7-1/3 объема молекул масла, большая полость продукта может быть заполнена воздухом, и утечку газа можно обнаружить, чтобы определить, протекает ли продукт; Поскольку для устранения дефекта необходимо знать конкретное место, изделие помещается в резервуар для воды. Предпочтительным решением является проверка воды в месте утечки продукта. После выявления места утечки можно приступить к следующему этапу улучшения.
Полость коробки передач заполнена смазкой. Учитывая, что молекулы газа составляют всего 1/7-1/3 объема молекул масла, большая полость продукта может быть заполнена воздухом, и утечку газа можно обнаружить, чтобы определить, протекает ли продукт; Поскольку для устранения дефекта необходимо знать конкретное место, изделие помещается в резервуар для воды. Предпочтительным решением является проверка воды в месте утечки продукта. После выявления места утечки можно приступить к следующему этапу улучшения.
2. Случай улучшения утечки
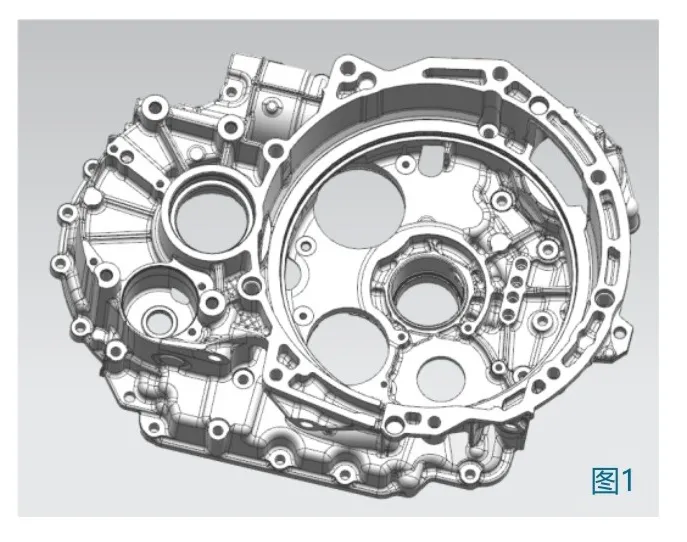
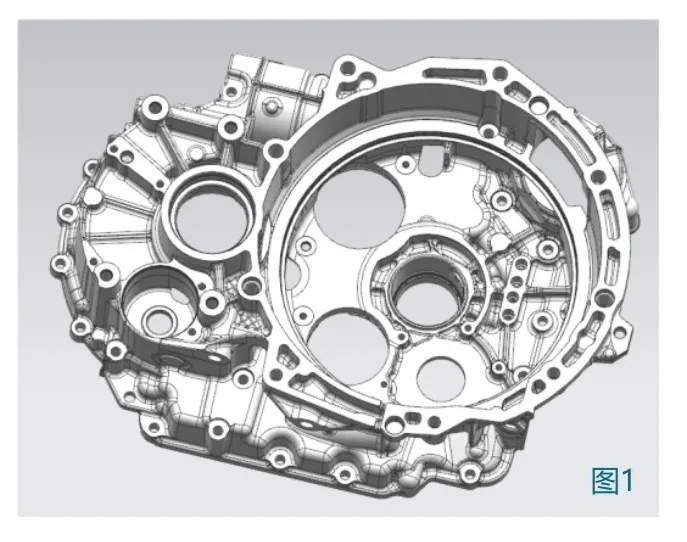
На рисунке 1 представлена отливка картера сцепления автомобилей. Изделие имеет габаритные размеры 503*373*184 мм, вес изделия 9 кг, базовую толщину стенок 4 м и изготавливается на машине литья под давлением 2500T.
На рисунке 1 представлена отливка картера сцепления автомобилей. Изделие имеет габаритные размеры 503*373*184 мм, вес изделия 9 кг, базовую толщину стенок 4 м и изготавливается на машине литья под давлением 2500T.
2.1. Введение в улучшение точки утечки 1
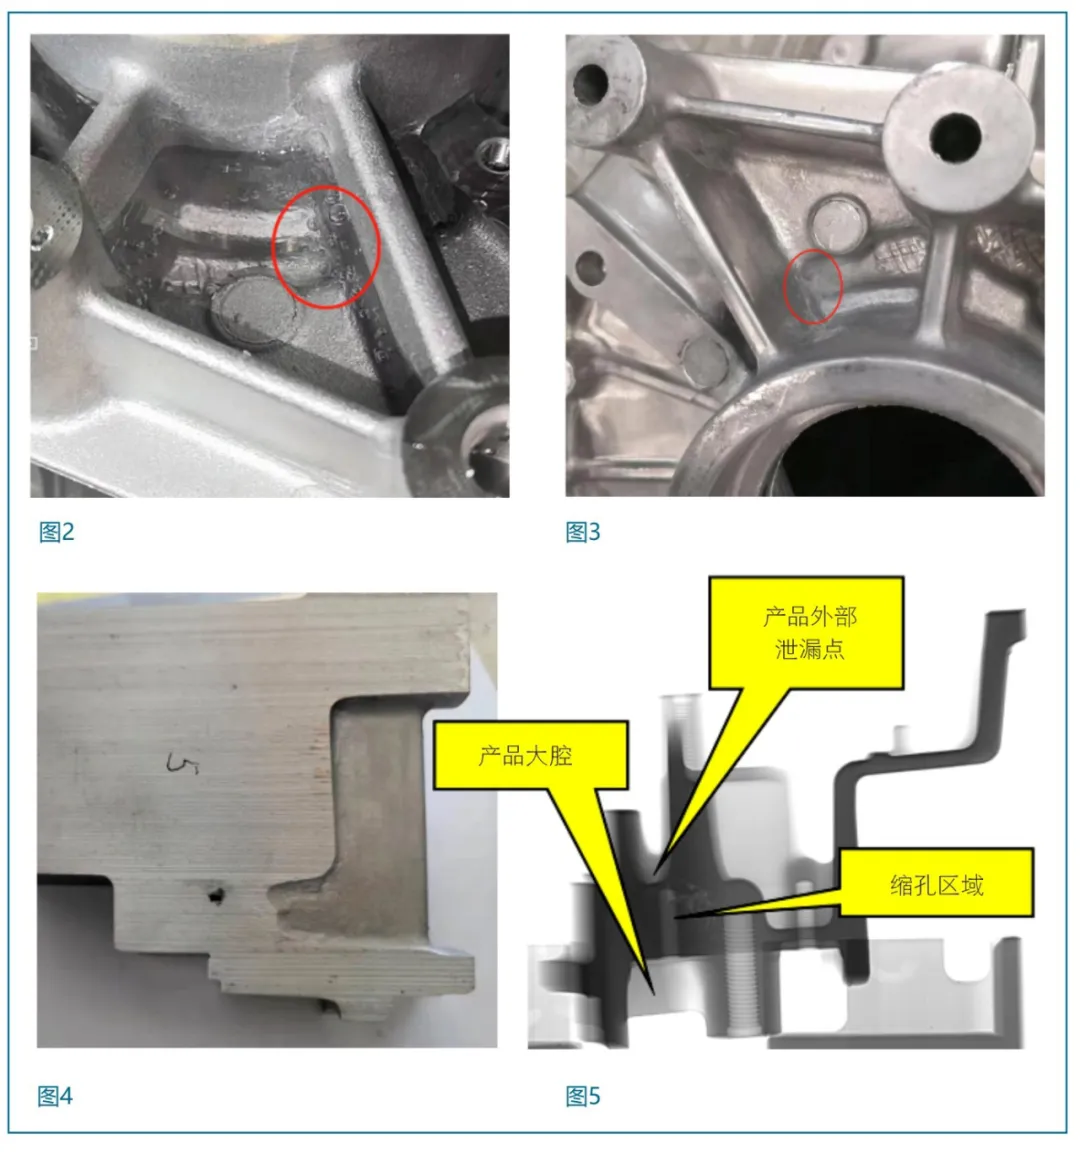
Как показано на рисунках 2 и 3 выше, результаты проверки воды показывают явные пузырьки. В сочетании с рисунками 4 и 5 видно, что внутри изделия имеются усадочные отверстия, а поверхность изделия липкая, что приводит к разрушению плотного слоя. Сочетание этих двух факторов приводит к проблемам с утечками в продукте. Для решения вышеуказанных проблем мы можем решить внутренние усадочные отверстия и липкую поверхность поверхности, чтобы в наибольшей степени решить проблему утечки.
2.1.1 Анализ причин усадочных отверстий
Это область канавки для снижения веса. В сочетании с анализом толщины стенки изделия на рисунке 6 и анализом моделирования затвердевания на рисунке 7 можно увидеть, что толщина стенки в положении подшипникового отверстия изделия слишком велика. В процессе затвердевания изделия канал усадки закрывается, и область, отмеченная красной рамкой, не может быть вовремя восполнена алюминиевой жидкостью, в результате чего в изделии образуются усадочные отверстия.
Это область канавки для снижения веса. В сочетании с анализом толщины стенки изделия на рисунке 6 и анализом моделирования затвердевания на рисунке 7 можно увидеть, что толщина стенки в положении подшипникового отверстия изделия слишком велика. В процессе затвердевания изделия канал усадки закрывается, и область, отмеченная красной рамкой, не может быть вовремя восполнена алюминиевой жидкостью, в результате чего в изделии образуются усадочные отверстия.
План улучшения усадочных отверстий: Из приведенного выше анализа причин видно, что усадочные отверстия вызваны неравномерной последовательностью затвердевания алюминиевой жидкости и отсутствием усадки алюминиевой жидкости в последней позиции затвердевания. Следовательно, улучшение этого положения можно начать с изменения последовательности затвердевания алюминиевой жидкости, добавления холодной воды, корректировки поверхностных проблем формы, формирования последовательного затвердевания и улучшения внутренних дефектов усадочных отверстий изделия.
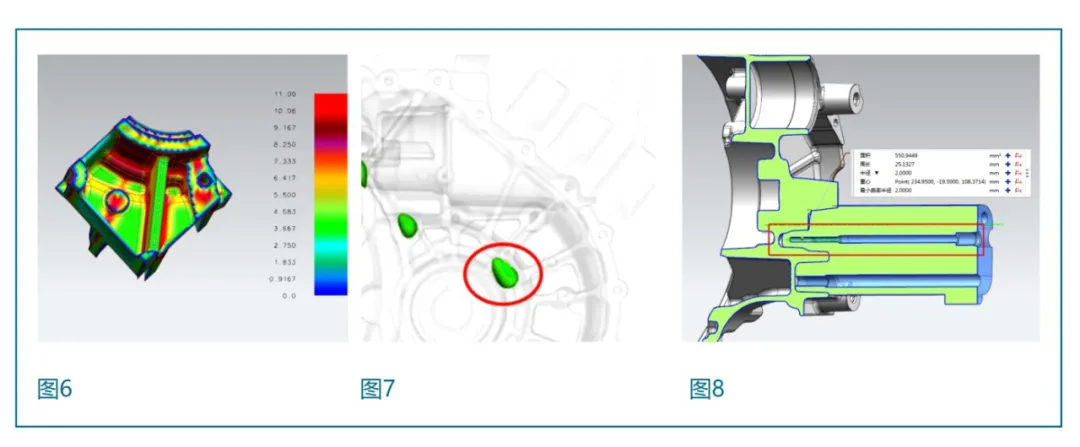
Поскольку минимальное положение канавки для снижения веса составляет всего 11 мм, общая точка воды не может соответствовать дополнительным требованиям. Сюда необходимо добавить холодную воду точки высокого давления D4 (как показано на рисунке 8). В настоящее время минимальная толщина стенки формы с одной стороны составляет всего 3,5 мм. Чтобы избежать влияния последующих проблем с растрескиванием на производство, это место одновременно модифицируется на вставку для легкой замены после растрескивания.
После добавления охлаждающей воды под высоким давлением в форму необходимо взаимодействовать с машиной точечного охлаждения под высоким давлением, чтобы точно контролировать время открытия и закрытия охлаждения. Форма здесь имеет небольшие размеры, поэтому тепло, получаемое формой от алюминиевой жидкости, невелико. В соответствии с законом сохранения энергии, тепло, которое форма должна передать из системы охлаждения, также невелико, поэтому не нужно включать охлаждающую воду для точек высокого давления в течение длительного времени, в противном случае это приведет к слишком низкой температуре поверхности формы и возникнет риск холодного материала; Обычное решение состоит в том, чтобы включить точечное охлаждение воды под высоким давлением после того, как алюминиевая жидкость попадает в полость, и охлаждение заканчивается после извлечения изделия из формы. Благодаря машине точечного охлаждения высокого давления, которая может независимо управлять каналом точечного охлаждения воды (как показано на рисунке 9), время охлаждения и скорость потока точно контролируются, чтобы улучшить стабильность производственного процесса и избежать проблем с усадкой, тем самым достигая цели уменьшения утечек. В сочетании с местным качеством воды рекомендуется оборудовать зону с плохим качеством воды машиной для очистки воды, в противном случае труба точечного охлаждения высокого давления будет заблокирована накипью (как показано на рисунке 10), что приведет к выходу из строя точечного охлаждения воды высокого давления и повторной усадке продукта.
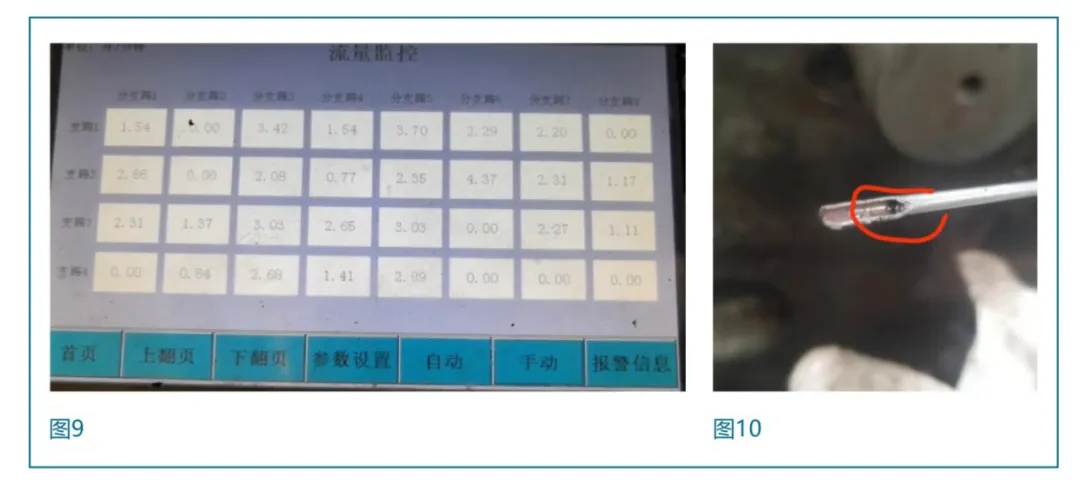
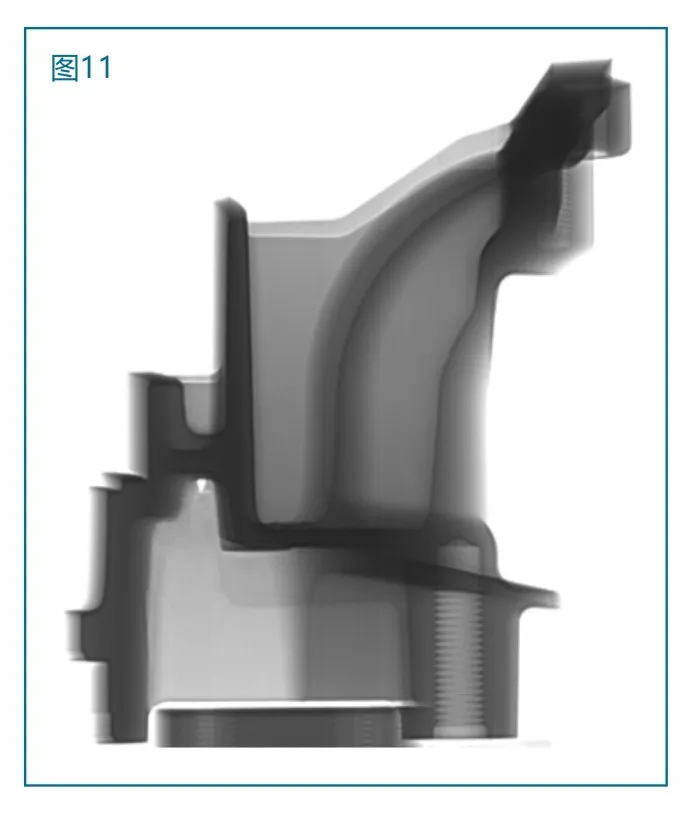
Эффект улучшения точечного охлаждения воды под высоким давлением: после добавления точечной охлаждающей воды под высоким давлением секция продукта подвергается рентгеновскому контролю. Как показано на рисунке 11, внутри нет проблем с усадкой.
2.1.2 Причины залипания
Как показано на рисунке 12, распространенными причинами отказа форм для литья под давлением являются: ① раствор алюминия прилипает к поверхности формы, вызывая отложение материала; ② раствор алюминия вступает в химическую реакцию с подложкой формы с образованием соединений Fe-Al-Si, прикрепленных к поверхности формы; ③ термические трещины появляются при многократном нагреве и охлаждении; ④, эрозия поверхности формы, вызванная высокоскоростным каналом потока алюминиевой жидкости. Залипание канавки для снижения веса этого продукта в основном вызвано ① и ④. Налипание алюминия на поверхность формы приводит к тому, что температура формы становится слишком высокой и поверхность изделия обжигается; в то же время поверхность формы перестает быть гладкой. Сочетание факторов приводит к разрушению плотного слоя на поверхности продукта, а две стороны поверхности заготовки соединяются через центральное усадочное отверстие, в результате чего продукт вытекает изнутри наружу.
Как показано на рисунке 12, распространенными причинами отказа форм для литья под давлением являются: ① раствор алюминия прилипает к поверхности формы, вызывая отложение материала; ② раствор алюминия вступает в химическую реакцию с подложкой формы с образованием соединений Fe-Al-Si, прикрепленных к поверхности формы; ③ термические трещины появляются при многократном нагреве и охлаждении; ④, эрозия поверхности формы, вызванная высокоскоростным каналом потока алюминиевой жидкости. Залипание канавки для снижения веса этого продукта в основном вызвано ① и ④. Налипание алюминия на поверхность формы приводит к тому, что температура формы становится слишком высокой и поверхность изделия обжигается; в то же время поверхность формы перестает быть гладкой. Сочетание факторов приводит к разрушению плотного слоя на поверхности продукта, а две стороны поверхности заготовки соединяются через центральное усадочное отверстие, в результате чего продукт вытекает изнутри наружу.
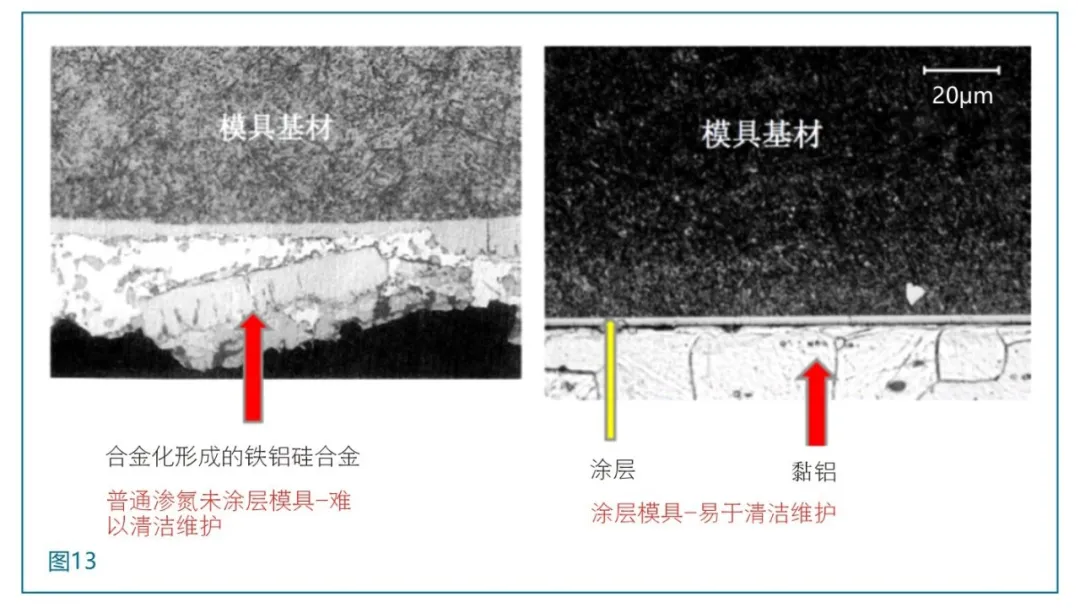
Улучшение проблемы прилипания формы: из приведенного выше анализа видно, что прилипание формы в основном вызвано повреждением поверхности формы, появлением других примесей и чрезмерной шероховатостью. Решение состоит в том, чтобы использовать технологию физического осаждения из паровой фазы для нанесения двух или более слоев керамических нитридных покрытий различного состава (сокращенно PVD-покрытий) на поверхность формы. Это покрытие обладает хорошей химической инертностью и не вступает в реакцию с водой алюминия, тем самым блокируя прямой контакт между Al и Fe (как показано на рисунке 13). Он применяется к алюминиевым формам для литья под давлением, что может значительно улучшить устойчивость заготовки к эрозии и износу и избежать проблем с прилипанием формы. Учитывая проблему стоимости, место утечки было изменено с корпуса формы на вставку, а вставка была дополнена PVD-покрытием. Проблема прилипания продукта к форме была решена, и на поверхности продукта не возникает проблем с горением.
2.1.3 Описание результатов улучшения
После добавления охлаждающей воды под высоким давлением и нанесения PVD-покрытия уровень утечки здесь снизился с исходного уровня утечки примерно 1,3% до менее 0,1%. Если нет проблем с охлаждающей водой в точке высокого давления, не будет и проблем с утечками.
После добавления охлаждающей воды под высоким давлением и нанесения PVD-покрытия уровень утечки здесь снизился с исходного уровня утечки примерно 1,3% до менее 0,1%. Если нет проблем с охлаждающей водой в точке высокого давления, не будет и проблем с утечками.
2.2 Введение в улучшение точки утечки 2
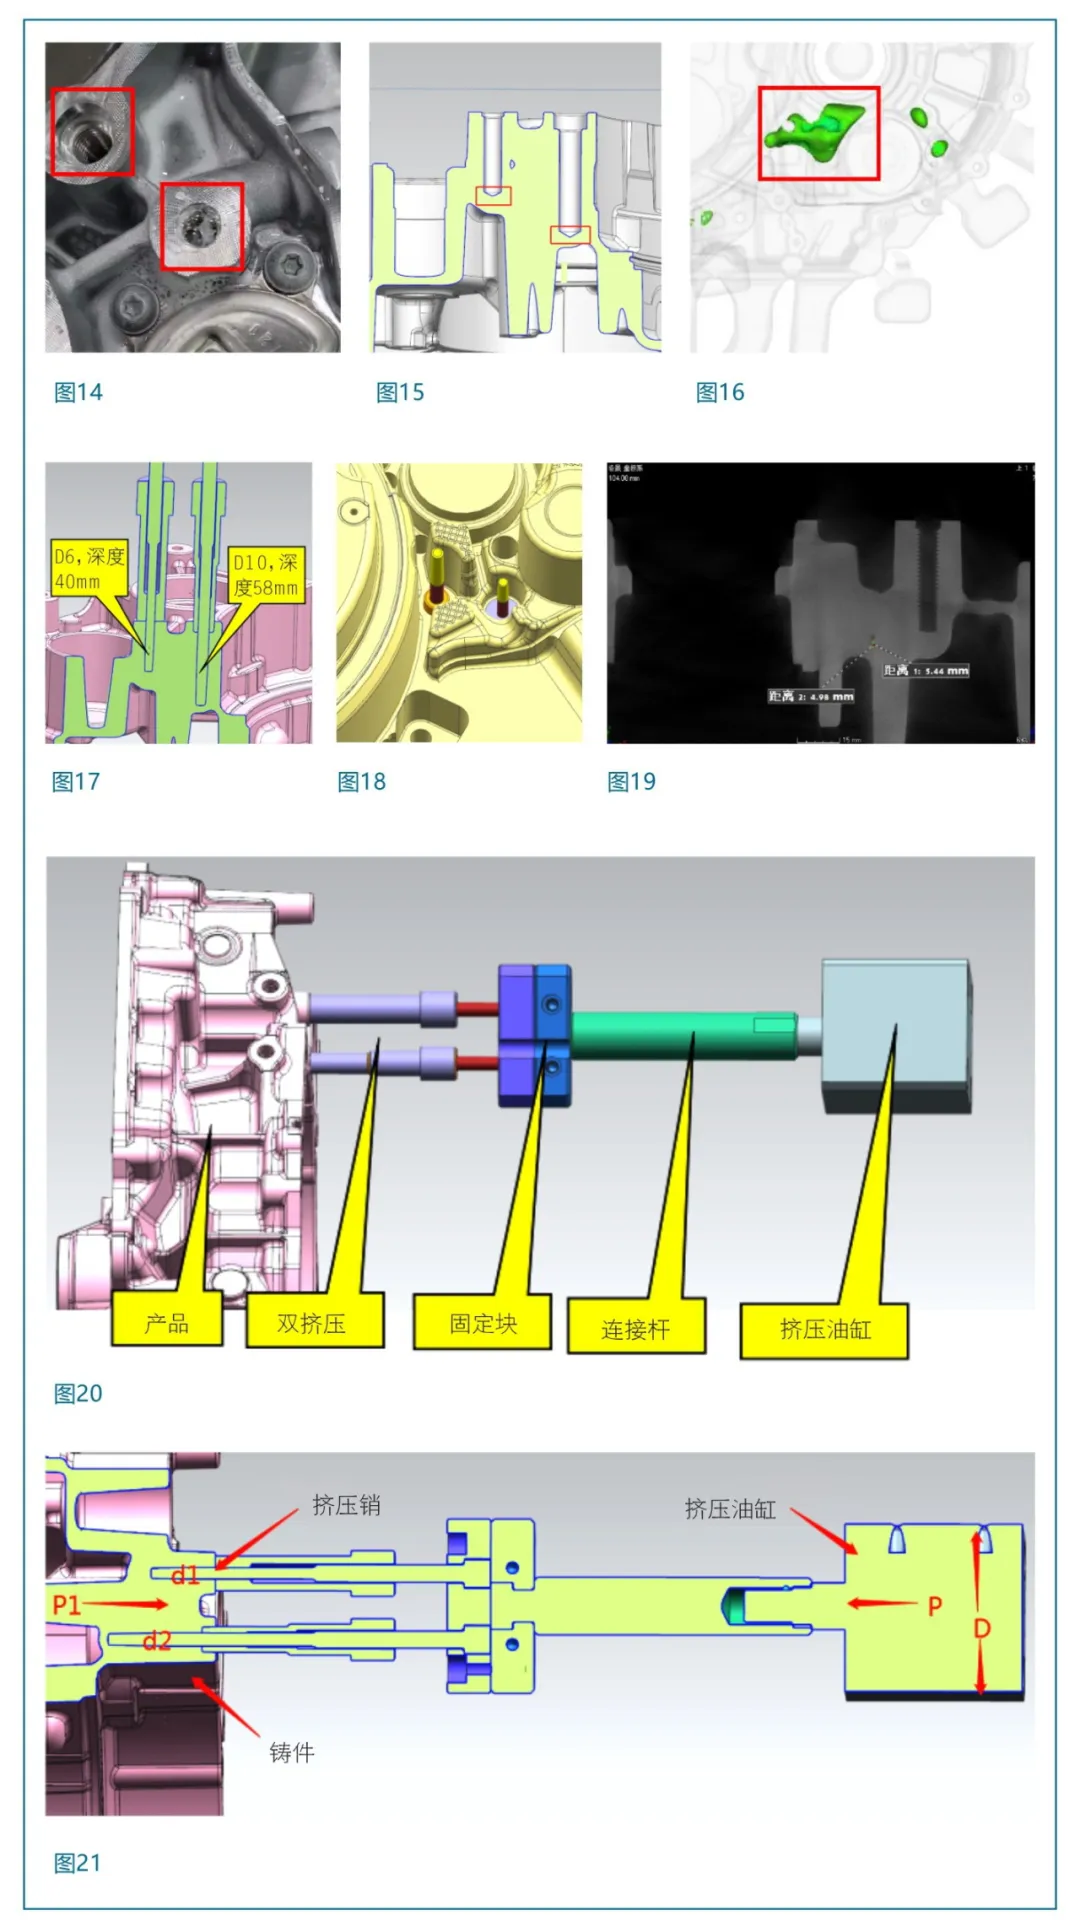
Как показано на рисунках 14 и 15, в обоих отмеченных отверстиях есть проблемы с утечками, а на дне двух отверстий можно увидеть большие усадочные отверстия; характеристики двух отверстий: М10, глубина 40 мм; М12, глубина 58мм; оба отверстия являются обработанными, и на поверхности заготовки нет плотного слоя. Решение проблемы утечки в основном начинается с решения проблемы усадки.
Как показано на рисунках 14 и 15, в обоих отмеченных отверстиях есть проблемы с утечками, а на дне двух отверстий можно увидеть большие усадочные отверстия; характеристики двух отверстий: М10, глубина 40 мм; М12, глубина 58мм; оба отверстия являются обработанными, и на поверхности заготовки нет плотного слоя. Решение проблемы утечки в основном начинается с решения проблемы усадки.
Анализ причин усадки: Глубина двух отверстий большая. При условии осадки 1,5° припуск на обработку дна отверстия составляет более 2 мм с одной стороны, толщина стенки изделия увеличивается, а тепловой спай серьезный (площадь теплового спая на рисунке 16 чрезвычайно велика). Когда продукт затвердевает, внутри продукта образуются усадочные отверстия. После обработки усадочные отверстия вытекают, и канал утечки полости продукта открывается через это усадочное отверстие, вызывая проблемы с утечкой.
План улучшения усадки: поскольку тепловой спай здесь большой, а отверстие для сборного железобетона маленькое, тепло, отводимое при точечном охлаждении под высоким давлением, меньше, чем тепло, выделяемое здесь в результате усадки при затвердевании, и усадочное отверстие все равно будет существовать; поэтому здесь более уместно использовать локальный план повышения давления. Два отверстия глубокие и разные по глубине, а усадочные отверстия сосредоточены в нижней части отверстий. Традиционная экструзия не может удовлетворить этим требованиям. Как показано на рисунке 17, к концу штифта необходимо добавить сборный штифт, чтобы гарантировать, что ход экструзии может быть выдавлен до дна отверстия для завершения компенсации усадки; как показано на рисунке 19, после добавления экструзии не возникает проблем с усадкой в нижней части резьбового отверстия и нет риска утечки. Чтобы избежать проблемы изгиба экструзионного штифта из-за чрезмерной длины, поверхность экструзионного штифта должна быть покрыта PVD, чтобы улучшить эрозионную стойкость экструзионного штифта и задержать появление термических трещин, повысить эффективность производства и избежать частой замены экструзии.
Описание результата улучшения: После добавления двойной экструзии скорость утечки здесь снижается с исходной скорости утечки примерно 2% до менее 0,2%, и не будет проблем с утечками, если нет проблем сбоя при экструзии.
3. Практическое распространение технологии двойной экструзии.
3.1. Введение в структуру двойной экструзии
Как показано на рисунке 20 выше, система двойной экструзии в основном состоит из экструзионного штифта, втулки экструзионного штифта, фиксированного блока и экструзионного цилиндра.
3.1. Введение в структуру двойной экструзии
Как показано на рисунке 20 выше, система двойной экструзии в основном состоит из экструзионного штифта, втулки экструзионного штифта, фиксированного блока и экструзионного цилиндра.
3.2. Расчет давления двойной экструзии
Давление экструзии зависит от диаметра цилиндра D гидравлического пресса машины для литья под давлением. При определенном гидравлическом давлении, чем больше D, тем больше давление экструзии, и чем меньше D, тем меньше давление экструзии; Чрезмерное давление экструзии приведет к тому, что объем цилиндра станет слишком большим, что приведет к потере производительности, а слишком маленькое давление экструзии приведет к недостаточной усадке экструзии и отказу экструзии.
Давление экструзии зависит от диаметра цилиндра D гидравлического пресса машины для литья под давлением. При определенном гидравлическом давлении, чем больше D, тем больше давление экструзии, и чем меньше D, тем меньше давление экструзии; Чрезмерное давление экструзии приведет к тому, что объем цилиндра станет слишком большим, что приведет к потере производительности, а слишком маленькое давление экструзии приведет к недостаточной усадке экструзии и отказу экструзии.
Согласно корневому принципу Паскаля, P1(d12+d22)=PD2, то есть D=[P1(d12+d22)/P]-2
Где P1 — давление литья, d1 и d2 — диаметры двух экструзионных штифтов, P — давление экструзионного цилиндра, а D — диаметр экструзионного цилиндра.
Согласно реальному производственному опыту, давление экструзии более чем в 3 раза превышает давление литья, то есть D ≥ 3 [P1 (d12 + d22) / P] -2.
3.3. Подтверждение времени экструзии двойной экструзии
Время экструзии делится на время задержки экструзии, время выдержки и время возврата. Время задержки экструзии представляет собой временной интервал от момента, когда машина для литья под давлением подает сигнал о действии экструзии, до момента начала экструзии. Время срабатывания экструзии может начинаться с момента окончания наполнения алюминиевой жидкостью. Когда металлическая жидкость находится в полутвердом состоянии, наилучшего эффекта можно достичь, начав экструзию. Когда время задержки экструзии недостаточно, металлическая жидкость имеет высокую текучесть, и в толстых и крупных частях отсутствует давление кристаллизации затвердевания. Экструзионный штифт эквивалентен сборному штифту после экструзии, и фактический эффект экструзии отсутствует. Когда время задержки экструзии слишком велико, металлическая жидкость затвердевает, штифт экструзии подвергается слишком большому сопротивлению, ход экструзии становится меньше, а недостаточная усадка приводит к снижению эффекта экструзии, и продукт подвергается риску растрескивания. Следовательно, время задержки экструзии является важным параметром, влияющим на локальный эффект экструзии.
Время экструзии делится на время задержки экструзии, время выдержки и время возврата. Время задержки экструзии представляет собой временной интервал от момента, когда машина для литья под давлением подает сигнал о действии экструзии, до момента начала экструзии. Время срабатывания экструзии может начинаться с момента окончания наполнения алюминиевой жидкостью. Когда металлическая жидкость находится в полутвердом состоянии, наилучшего эффекта можно достичь, начав экструзию. Когда время задержки экструзии недостаточно, металлическая жидкость имеет высокую текучесть, и в толстых и крупных частях отсутствует давление кристаллизации затвердевания. Экструзионный штифт эквивалентен сборному штифту после экструзии, и фактический эффект экструзии отсутствует. Когда время задержки экструзии слишком велико, металлическая жидкость затвердевает, штифт экструзии подвергается слишком большому сопротивлению, ход экструзии становится меньше, а недостаточная усадка приводит к снижению эффекта экструзии, и продукт подвергается риску растрескивания. Следовательно, время задержки экструзии является важным параметром, влияющим на локальный эффект экструзии.
Время выдержки экструзии относится к моменту, когда штифт экструзии начинает двигаться, до момента, когда масляный цилиндр больше не увеличивает давление. Время втягивания — это время от момента, когда штифт экструзии начинает двигаться, до момента втягивания штифта, включая время удержания экструзии. Если экструзия втягивается слишком рано, дно и стенка экструдированного отверстия будут сломаны из-за неполного затвердевания контактного положения штифта экструзии; если экструзия продолжается в течение длительного времени, штифт экструзии может сломаться из-за чрезмерной силы зажима.
4. Заключение
В настоящее время автомобильная промышленность быстро развивается, а внутреннее производство и продажа транспортных средств на новых источниках энергии резко возросли. Автомобильные детали перешли от грубой и варварской разработки к высококачественной, усовершенствованной, модульной и комплексной разработке, что создало значительные проблемы для отрасли автомобильных запчастей в сфере литья под давлением, но также открыло больше возможностей. Например, «комплексное литье под давлением», которое находится в самом разгаре, позволяет объединить мелкие детали, штампованные и сваренные традиционными способами, и превратить их в большую деталь, отлитую под давлением, с помощью крупнотоннажной машины для литья под давлением. Для новых автомобильных компаний с недостаточными существующими производственными мощностями эта технология ускорит производственный процесс, еще больше высвободит производственные мощности и сделает производство автомобилей более простым и эффективным; но из-за ограниченного объема этой статьи, позже вам будет представлено больше информации о технологии процесса литья под давлением конструктивных деталей.
В настоящее время автомобильная промышленность быстро развивается, а внутреннее производство и продажа транспортных средств на новых источниках энергии резко возросли. Автомобильные детали перешли от грубой и варварской разработки к высококачественной, усовершенствованной, модульной и комплексной разработке, что создало значительные проблемы для отрасли автомобильных запчастей в сфере литья под давлением, но также открыло больше возможностей. Например, «комплексное литье под давлением», которое находится в самом разгаре, позволяет объединить мелкие детали, штампованные и сваренные традиционными способами, и превратить их в большую деталь, отлитую под давлением, с помощью крупнотоннажной машины для литья под давлением. Для новых автомобильных компаний с недостаточными существующими производственными мощностями эта технология ускорит производственный процесс, еще больше высвободит производственные мощности и сделает производство автомобилей более простым и эффективным; но из-за ограниченного объема этой статьи, позже вам будет представлено больше информации о технологии процесса литья под давлением конструктивных деталей.
Какая сталь используется для экструзионных матриц для алюминия?
Почему шероховатость 0,8, 1,6, 3,2, 6,3, 12,5?
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
