
Verbesserung des Leckageproblems im Kupplungsgehäuse aus Aluminiumlegierung
Autor: ZZXY
2024-08-24
Druckguss, kurz für Druckguss, ist ein Präzisionsformverfahren für Metallteile, die der endgültigen Form und Größe nahe kommen. Das Druckgussverfahren bietet die Vorteile einer guten Produktqualität, einer hohen Maßgenauigkeit, einer hohen Produktionseffizienz und einer hervorragenden wirtschaftlichen Wirkung. Daher wird es häufig in Maschinen, Automobilen, Luft- und Raumfahrt, Elektronik und anderen Bereichen eingesetzt und bietet breite Perspektiven. Dabei haben Druckgussteile im Automobilbereich mit etwa 50 % den höchsten Anteil. Die starke In- und Auslandsnachfrage der Automobilindustrie hat die rasante Entwicklung von Druckgussteilen aus Aluminiumlegierungen erheblich vorangetrieben. Gleichzeitig haben die Vorteile von Druckgussteilen aus Aluminiumlegierungen, wie geringes Gewicht, hohe Festigkeit und niedrige Kosten, die Entwicklung der Automobilindustrie weiter vorangetrieben. Die beiden ergänzen sich und führen dazu, dass immer mehr Teile im Druckgussverfahren geformt werden, sodass die Produktstruktur tendenziell komplizierter wird und auch die technischen Anforderungen für das Druckgussverfahren verbessert werden.
Am Beispiel des Motorblocks, des Zylinderkopfs, des Getriebekupplungsgehäuses und der Gehäuseabdeckung gibt es im Inneren des Produkts mehrere Ölkreisläufe, und der große Hohlraum ist lange Zeit mit Öl getränkt. Der Druck im Hohlraum während des Arbeitsprozesses von Motor und Getriebe ist extrem hoch, und bei einem geringfügigen Defekt kann es zu Undichtigkeitsproblemen kommen. Daher sind die Dichtungsanforderungen an das Druckgussgehäuse aus Aluminiumlegierung extrem hoch. Angesichts der Eigenschaften des Druckgussverfahrens können Schrumpfung und Porosität im Inneren der Gussteile nicht vollständig vermieden werden. Es ist notwendig, die Qualität der Gussteile weiter zu verbessern und Fehler durch Maßnahmen wie Produktstruktur, Formdesign und Anpassung des Druckgussproduktionsprozesses zu reduzieren.
Der Hauptgrund für Produktlecks besteht darin, dass Schrumpfung, Schrumpfung, Risse und andere Defekte im Produktinneren in die Innen- und Außenwände des Produkts eindringen. Im Folgenden wird das Kupplungsgehäuse im Getriebe als Beispiel genommen, um verschiedene Lösungen zur Fehlerverbesserung vorzustellen, um die Produktqualität zu verbessern, die Produktausbeute zu erhöhen und die Produktionskosten zu senken.
Die häufigsten Risikopunkte des Ölkanals können im frühen Entwurfsstadium grundsätzlich identifiziert werden, weshalb sie hier weggelassen werden.
1. Identifizierung von Produktleckageproblemen
Im Getriebehohlraum befindet sich Schmierfett. Wenn man bedenkt, dass die Gasmoleküle nur 1/7-1/3 des Volumens der Ölmoleküle ausmachen, kann der große Hohlraum des Produkts mit Luft gefüllt werden und das Gasleck kann erkannt werden, um festzustellen, ob das Produkt undicht ist; Da zur Behebung des Defekts die genaue Stelle bekannt sein muss, wird das Produkt in den Wassertank gegeben. Die Wasserinspektion der Produktleckagestelle ist die bevorzugte Lösung. Nach der Identifizierung der Leckagestelle kann der nächste Verbesserungsschritt durchgeführt werden.
Im Getriebehohlraum befindet sich Schmierfett. Wenn man bedenkt, dass die Gasmoleküle nur 1/7-1/3 des Volumens der Ölmoleküle ausmachen, kann der große Hohlraum des Produkts mit Luft gefüllt werden und das Gasleck kann erkannt werden, um festzustellen, ob das Produkt undicht ist; Da zur Behebung des Defekts die genaue Stelle bekannt sein muss, wird das Produkt in den Wassertank gegeben. Die Wasserinspektion der Produktleckagestelle ist die bevorzugte Lösung. Nach der Identifizierung der Leckagestelle kann der nächste Verbesserungsschritt durchgeführt werden.
2. Fall der Leckageverbesserung
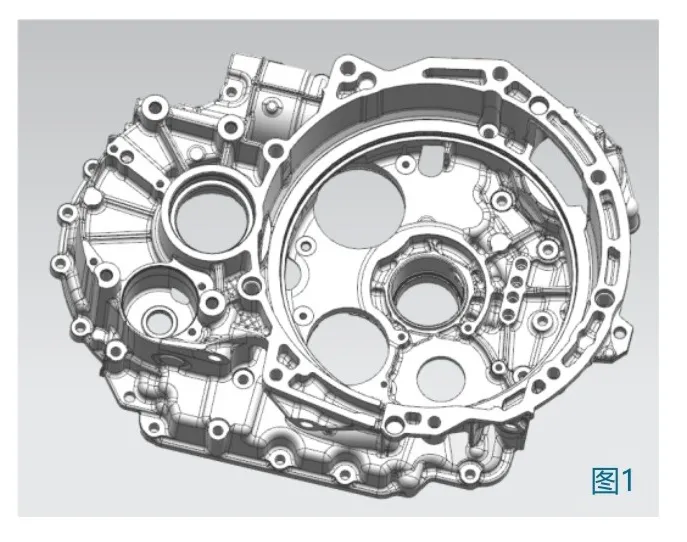
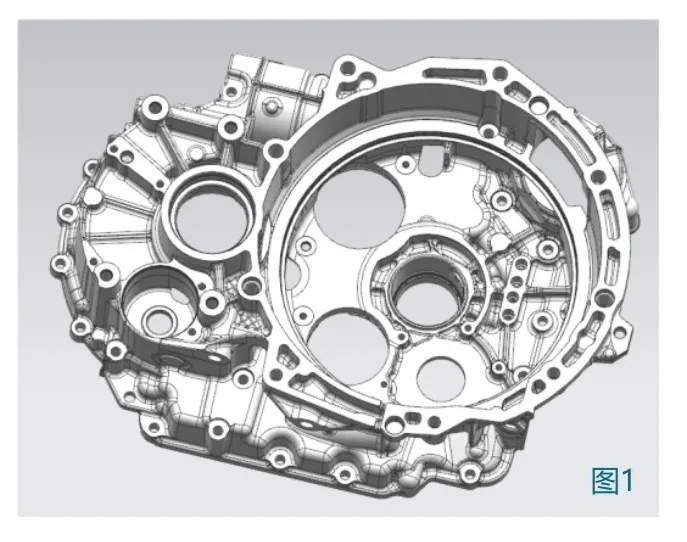
Abbildung 1 ist ein Guss eines Kupplungsgehäuses für Automobile. Das Produkt hat eine Gesamtabmessung von 503 mm x 373 mm x 184 mm, ein Produktgewicht von 9 kg, eine Grundwandstärke von 4 m und wird mit einer 2500T-Druckgussmaschine hergestellt.
Abbildung 1 ist ein Guss eines Kupplungsgehäuses für Automobile. Das Produkt hat eine Gesamtabmessung von 503 mm x 373 mm x 184 mm, ein Produktgewicht von 9 kg, eine Grundwandstärke von 4 m und wird mit einer 2500T-Druckgussmaschine hergestellt.
2.1. Einführung in die Verbesserung der Leckagestelle 1
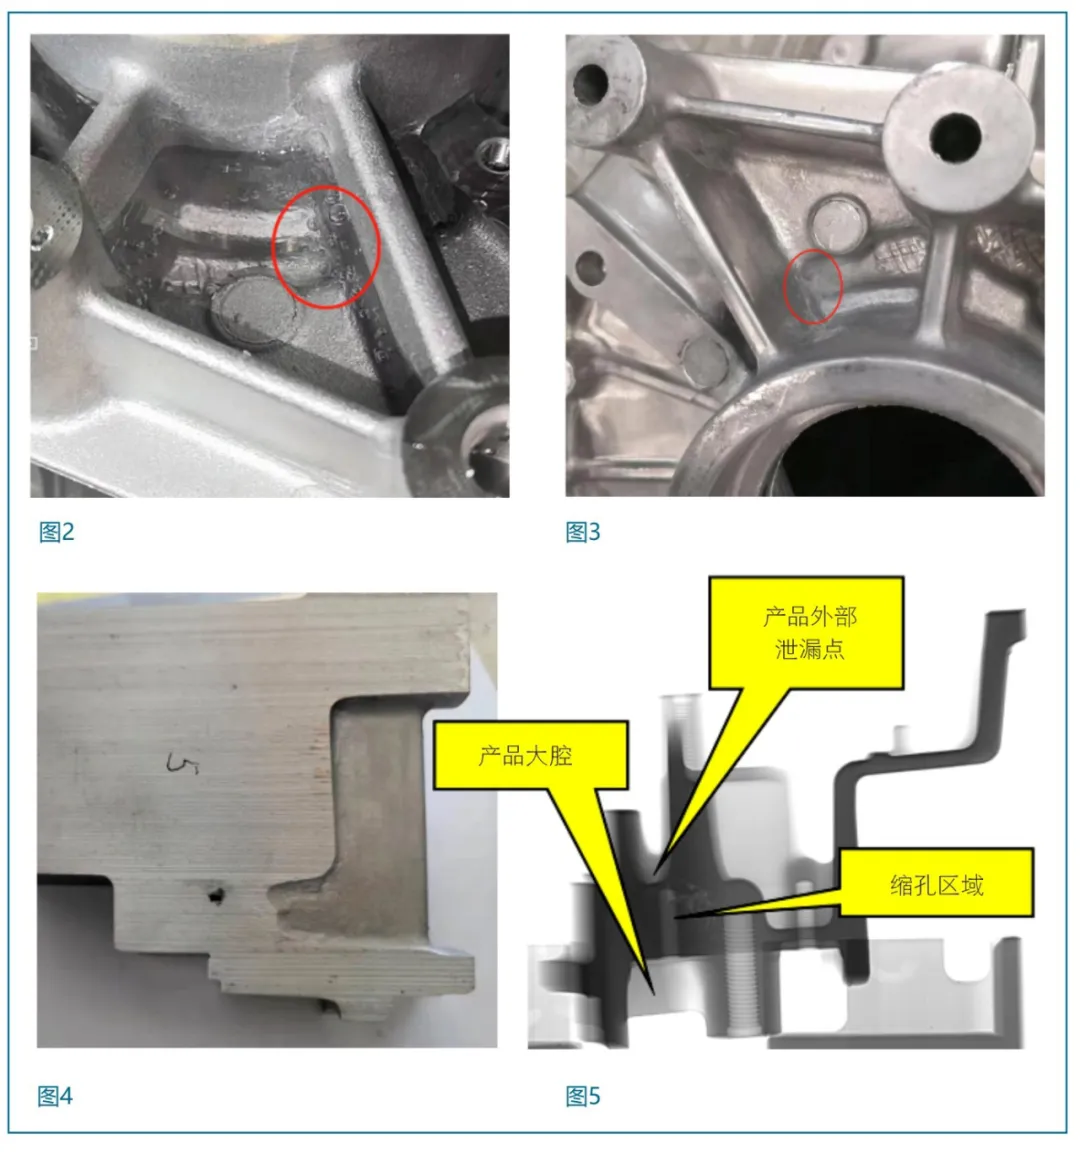
Wie in den Abbildungen 2 und 3 oben dargestellt, zeigen die Ergebnisse der Wasserinspektion deutliche Blasen. In Kombination mit den Abbildungen 4 und 5 ist ersichtlich, dass sich im Inneren des Produkts Schrumpflöcher befinden und die Oberfläche des Produkts klebrig ist, wodurch die dichte Schicht zerstört wird. Die Kombination beider Faktoren führt zu Leckageproblemen im Produkt. Für die oben genannten Probleme können wir die inneren Schrumpflöcher und die an der Oberfläche klebrige Form lösen, um das Leckageproblem weitestgehend zu verbessern.
2.1.1 Analyse der Ursachen von Lunkerlöchern
Dies ist der Rillenbereich zur Gewichtsreduzierung. In Kombination mit der Analyse der Produktwandstärke in Abbildung 6 und der Erstarrungssimulationsanalyse in Abbildung 7 ist ersichtlich, dass die Wandstärke der Produktlagerlochposition zu groß ist. Während des Erstarrungsprozesses des Produkts wird der Schrumpfkanal geschlossen und der durch das rote Kästchen markierte Bereich kann nicht rechtzeitig mit Aluminiumflüssigkeit aufgefüllt werden, was zu Schrumpflöchern im Produkt führt.
Dies ist der Rillenbereich zur Gewichtsreduzierung. In Kombination mit der Analyse der Produktwandstärke in Abbildung 6 und der Erstarrungssimulationsanalyse in Abbildung 7 ist ersichtlich, dass die Wandstärke der Produktlagerlochposition zu groß ist. Während des Erstarrungsprozesses des Produkts wird der Schrumpfkanal geschlossen und der durch das rote Kästchen markierte Bereich kann nicht rechtzeitig mit Aluminiumflüssigkeit aufgefüllt werden, was zu Schrumpflöchern im Produkt führt.
Plan zur Verbesserung von Lunkerlöchern: Aus der obigen Analyse der Ursachen ist ersichtlich, dass Lunker durch eine ungleichmäßige Erstarrungssequenz der Aluminiumflüssigkeit und keine Schrumpfung der Aluminiumflüssigkeit an der letzten Erstarrungsposition verursacht werden. Daher kann mit der Verbesserung dieser Position begonnen werden, indem die Erstarrungssequenz der Aluminiumflüssigkeit geändert, kaltes Wasser hinzugefügt, die Oberflächenprobleme der Form angepasst, eine sequentielle Erstarrung gebildet und die inneren Lunkerfehler des Produkts verbessert werden.
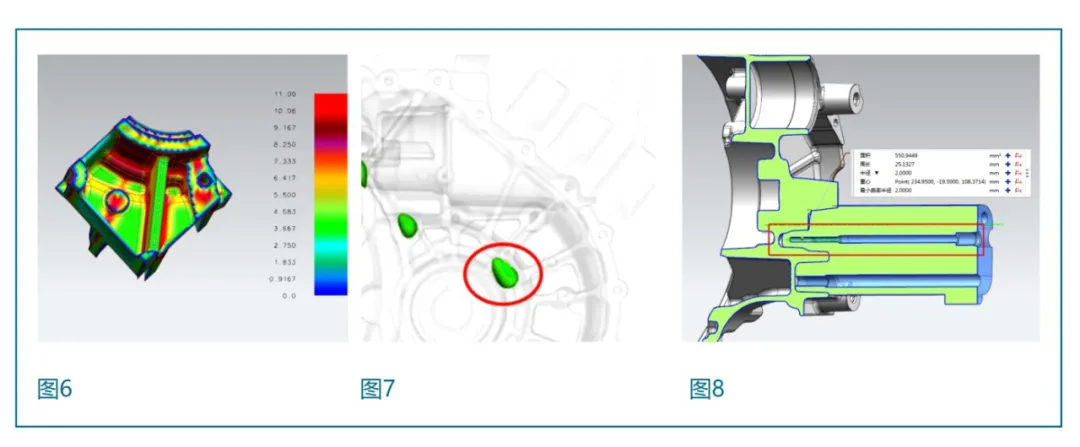
Da die Mindestposition dieser Gewichtsreduzierungsnut nur 11 mm beträgt, kann das allgemeine Punktwasser die Zusatzanforderungen nicht erfüllen. Hier muss D4-Hochdruckpunkt-Kaltwasser hinzugefügt werden (wie in Abbildung 8 dargestellt). Zu diesem Zeitpunkt beträgt die minimale Wandstärke der Form auf einer Seite nur 3,5 mm. Um die Auswirkungen späterer Rissbildungsprobleme auf die Produktion zu vermeiden, wird diese Stelle gleichzeitig in einen Einsatz umgewandelt, der nach einer Rissbildung leicht ausgetauscht werden kann.
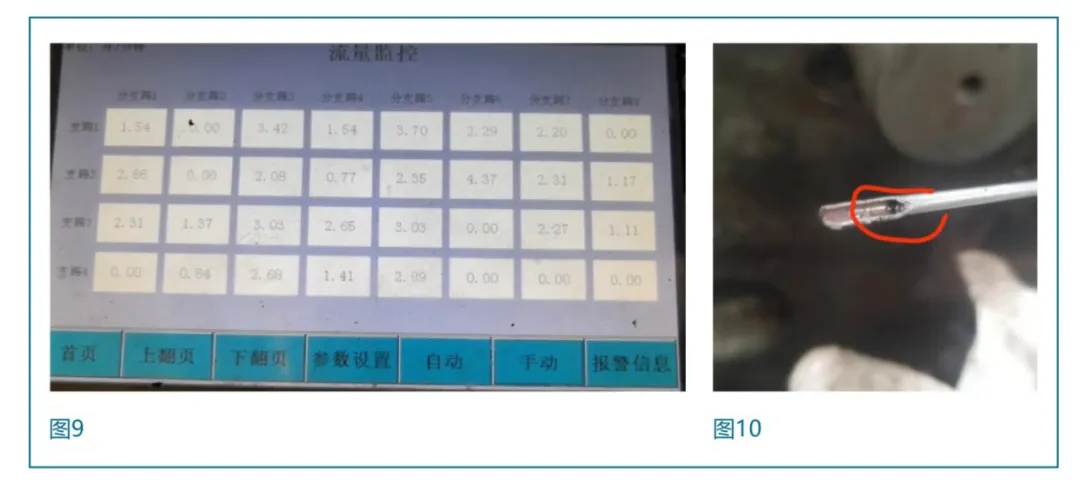
Nach dem Einfüllen von Hochdruck-Kühlwasser in die Form ist es notwendig, mit der Hochdruck-Punktkühlmaschine zusammenzuarbeiten, um die Öffnungs- und Schließzeit der Kühlung genau zu steuern. Die Form ist hier klein und daher ist die Wärme, die die Form aus der Aluminiumflüssigkeit erhält, gering. Nach dem Energieerhaltungssatz ist auch die Wärme, die die Form aus dem Kühlsystem übertragen muss, gering, so dass das Hochdruck-Punktkühlwasser nicht für längere Zeit eingeschaltet werden muss, da sonst die Formoberflächentemperatur zu niedrig wird und die Gefahr von kaltem Material besteht; Die übliche Lösung besteht darin, das Hochdruck-Punktkühlwasser einzuschalten, nachdem die Aluminiumflüssigkeit in den Hohlraum gelangt ist, und die Kühlung endet, nachdem das Produkt entformt wurde. Mit der Hochdruck-Punktkühlmaschine, die den Punktkühlwasserkanal unabhängig steuern kann (wie in Abbildung 9 dargestellt), werden Kühlzeit und Durchflussrate genau gesteuert, um die Stabilität des Produktionsprozesses zu verbessern und Schrumpfungsprobleme zu vermeiden, wodurch das Ziel einer Verbesserung der Leckage erreicht wird. In Kombination mit der örtlichen Wasserqualität wird empfohlen, den Bereich mit schlechter Wasserqualität mit einer Reinwassermaschine auszustatten, da andernfalls Ablagerungen das Hochdruck-Punktkühlrohr verstopfen (wie in Abbildung 10 dargestellt), was zum Ausfall des Hochdruck-Punktkühlwassers und zum erneuten Auftreten von Produktschrumpfung führt.
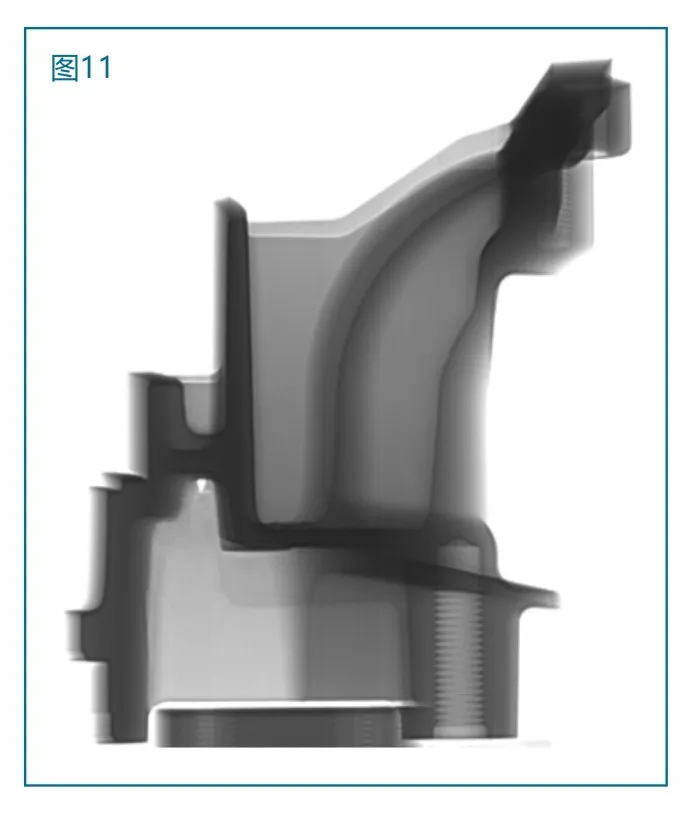
Verbesserungseffekt von Hochdruck-Punktkühlwasser: Nach Zugabe von Hochdruck-Punktkühlwasser wird der Produktabschnitt einer Röntgenprüfung unterzogen. Wie in Abbildung 11 dargestellt, gibt es im Inneren kein Schrumpfungsproblem.
2.1.2 Ursachen für das Festkleben
Wie in Abbildung 12 dargestellt, sind die häufigsten Fehlerarten von Druckgussformen: ①, Aluminiumlösung haftet an der Formoberfläche und führt zu Materialablagerungen; ②, die Aluminiumlösung reagiert chemisch mit dem Formsubstrat und erzeugt Fe-Al-Si-Verbindungen, die an der Formoberfläche haften; ③, thermische Risse treten bei wiederholtem Erhitzen und Abkühlen auf; ④, Erosion der Formoberfläche durch den Hochgeschwindigkeitsströmungskanal der Aluminiumflüssigkeit. Das Festkleben der Gewichtsverlustrille dieses Produkts wird hauptsächlich durch ① und ④ verursacht. Das Anhaften von Aluminium an der Formoberfläche führt dazu, dass die Formtemperatur zu hoch ist und die Produktoberfläche verbrennt. gleichzeitig ist die Formoberfläche nicht mehr glatt. Kombinierte Faktoren führen dazu, dass die dichte Schicht auf der Produktoberfläche zerstört wird und die beiden Seiten der Rohlingsoberfläche durch das zentrale Schrumpfloch verbunden werden, wodurch das Produkt von innen nach außen ausläuft.
Wie in Abbildung 12 dargestellt, sind die häufigsten Fehlerarten von Druckgussformen: ①, Aluminiumlösung haftet an der Formoberfläche und führt zu Materialablagerungen; ②, die Aluminiumlösung reagiert chemisch mit dem Formsubstrat und erzeugt Fe-Al-Si-Verbindungen, die an der Formoberfläche haften; ③, thermische Risse treten bei wiederholtem Erhitzen und Abkühlen auf; ④, Erosion der Formoberfläche durch den Hochgeschwindigkeitsströmungskanal der Aluminiumflüssigkeit. Das Festkleben der Gewichtsverlustrille dieses Produkts wird hauptsächlich durch ① und ④ verursacht. Das Anhaften von Aluminium an der Formoberfläche führt dazu, dass die Formtemperatur zu hoch ist und die Produktoberfläche verbrennt. gleichzeitig ist die Formoberfläche nicht mehr glatt. Kombinierte Faktoren führen dazu, dass die dichte Schicht auf der Produktoberfläche zerstört wird und die beiden Seiten der Rohlingsoberfläche durch das zentrale Schrumpfloch verbunden werden, wodurch das Produkt von innen nach außen ausläuft.
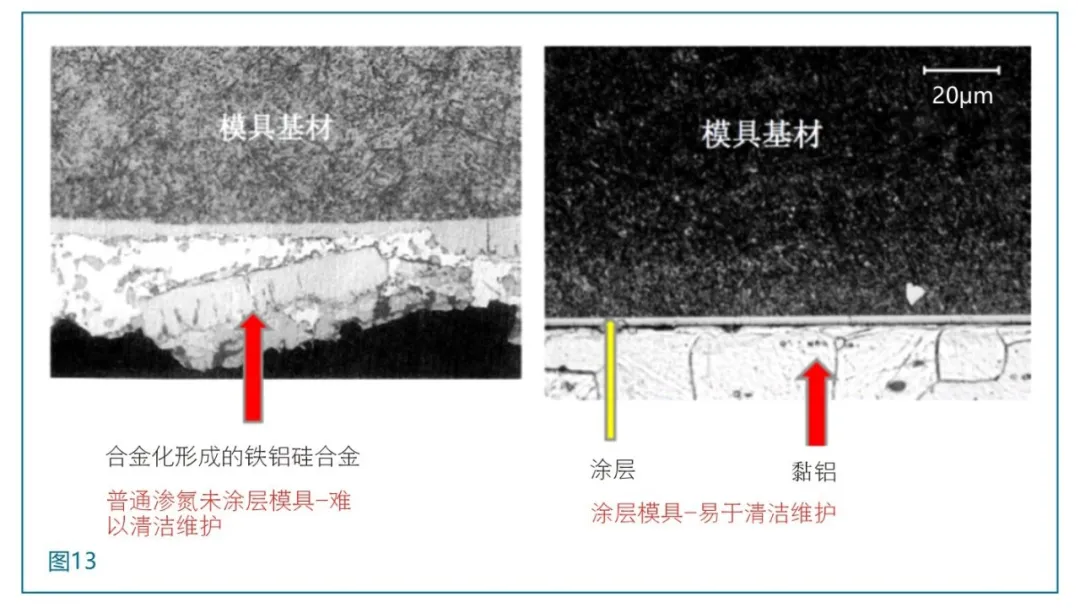
Verbesserung des Problems des Anhaftens von Formen: Aus der obigen Analyse geht hervor, dass das Anhaften von Formen hauptsächlich durch die Beschädigung der Formoberfläche, das Auftreten anderer Verunreinigungen und übermäßige Rauheit verursacht wird. Die Lösung besteht darin, mithilfe der physikalischen Gasphasenabscheidungstechnologie zwei oder mehr Schichten keramischer Nitridbeschichtungen unterschiedlicher Zusammensetzung (kurz PVD-Beschichtungen) auf der Formoberfläche abzuscheiden. Diese Beschichtung weist eine gute chemische Inertheit auf und reagiert nicht mit Aluminiumwasser, wodurch der direkte Kontakt zwischen Al und Fe blockiert wird (wie in Abbildung 13 dargestellt). Es wird auf Aluminium-Druckgussformen angewendet, wodurch die Erosions- und Verschleißfestigkeit des Werkstücks erheblich verbessert und Probleme mit dem Anhaften von Formen vermieden werden können. Aus Kostengründen wurde die Leckageposition vom Formkörper zum Einsatz geändert und der Einsatz mit einer PVD-Beschichtung versehen. Das Problem des Anhaftens von Schimmel am Produkt wurde verbessert und es gibt kein Problem mit Verbrennungen auf der Produktoberfläche.
2.1.3 Beschreibung des Verbesserungsergebnisses
Nach Zugabe von Hochdruck-Punktkühlwasser und Einbringen einer PVD-Beschichtung ist die Leckagerate hier von ursprünglich etwa 1,3 % auf weniger als 0,1 % gesunken. Wenn es kein Problem mit dem Kühlwasser an der Hochdruckstelle gibt, gibt es auch kein Leckageproblem.
Nach Zugabe von Hochdruck-Punktkühlwasser und Einbringen einer PVD-Beschichtung ist die Leckagerate hier von ursprünglich etwa 1,3 % auf weniger als 0,1 % gesunken. Wenn es kein Problem mit dem Kühlwasser an der Hochdruckstelle gibt, gibt es auch kein Leckageproblem.
2.2 Verbesserungseinführung für Leckagepunkt 2
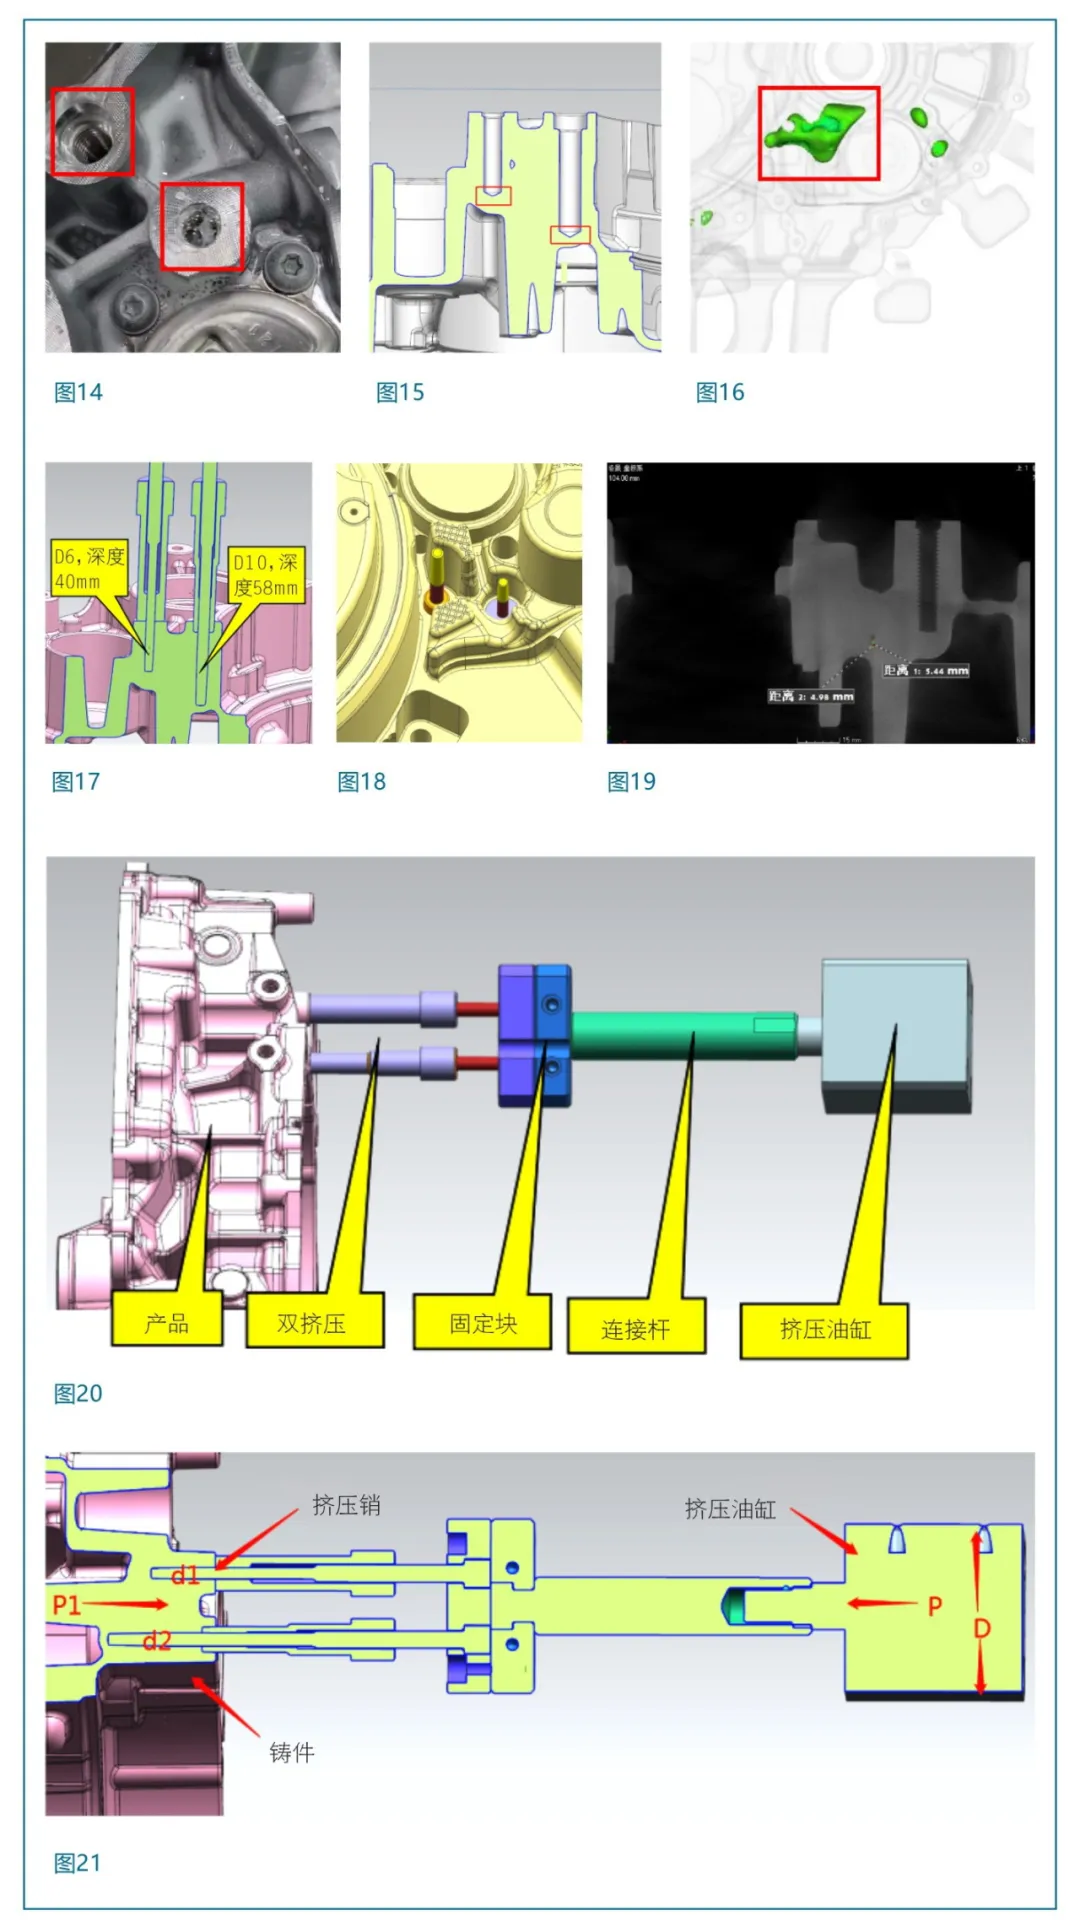
Wie in den Abbildungen 14 und 15 dargestellt, weisen beide markierten Löcher Leckprobleme auf, und am Boden der beiden Löcher sind große Schrumpflöcher zu erkennen. Die Spezifikationen der beiden Löcher sind M10, Tiefe 40 mm; M12, Tiefe 58 mm; Beide Löcher sind bearbeitete Löcher und es gibt keine dichte Schicht auf der Rohlingsoberfläche. Die Lösung des Leckageproblems beginnt hauptsächlich mit der Verbesserung des Schrumpfungsproblems.
Wie in den Abbildungen 14 und 15 dargestellt, weisen beide markierten Löcher Leckprobleme auf, und am Boden der beiden Löcher sind große Schrumpflöcher zu erkennen. Die Spezifikationen der beiden Löcher sind M10, Tiefe 40 mm; M12, Tiefe 58 mm; Beide Löcher sind bearbeitete Löcher und es gibt keine dichte Schicht auf der Rohlingsoberfläche. Die Lösung des Leckageproblems beginnt hauptsächlich mit der Verbesserung des Schrumpfungsproblems.
Analyse der Schrumpfungsursachen: Die Tiefe der beiden Löcher ist groß. Unter der Bedingung einer Schräge von 1,5° beträgt die Bearbeitungszugabe des Lochbodens auf einer Seite mehr als 2 mm, die Wandstärke des Produkts nimmt zu und die Wärmeverbindung ist schwerwiegend (die Wärmeverbindungsfläche in Abbildung 16 ist extrem groß). Wenn das Produkt erstarrt, entstehen im Inneren des Produkts Lunker. Nach der Verarbeitung lecken die Schrumpflöcher und der Leckagekanal des Produkthohlraums wird durch dieses Schrumpfloch geöffnet, was zu Leckageproblemen führt.
Plan zur Verbesserung der Schwindung: Da die Wärmeverbindung hier groß und das vorgefertigte Loch klein ist, ist die durch die Hochdruckpunktkühlung abgeführte Wärme geringer als die Wärme, die hier durch die Erstarrungsschrumpfung freigesetzt wird, und das Schwindloch bleibt bestehen; Daher ist es hier sinnvoller, einen lokalen Druckbeaufschlagungsplan zu verwenden. Die beiden Löcher sind tief und unterschiedlich tief, und die Schrumpflöcher sind am Boden der Löcher konzentriert. Die herkömmliche Extrusion kann diese Anforderungen nicht erfüllen. Wie in Abbildung 17 dargestellt, muss am Ende des Extrusionsstifts ein vorgefertigter Stift hinzugefügt werden, um sicherzustellen, dass der Extrusionshub bis zum Boden des Lochs extrudiert werden kann, um den Schrumpfungsausgleich abzuschließen. Wie in Abbildung 19 dargestellt, besteht nach dem Hinzufügen der Extrusion kein Schrumpfungsproblem am Boden des Gewindelochs und es besteht keine Gefahr einer Undichtigkeit. Um das Biegeproblem des Extrusionsstifts aufgrund übermäßiger Länge zu vermeiden, muss die Oberfläche des Extrusionsstifts mit PVD beschichtet werden, um die Erosionsbeständigkeit des Extrusionsstifts zu verbessern und das Auftreten von thermischen Rissen zu verzögern, die Produktionseffizienz zu verbessern und einen häufigen Austausch des Extrusionsstifts zu vermeiden.
Beschreibung der Verbesserungsergebnisse: Nach dem Hinzufügen der Doppelextrusion wird die Leckagerate hier von der ursprünglichen Leckagerate von etwa 2 % auf weniger als 0,2 % reduziert, und es tritt kein Leckageproblem auf, wenn bei der Extrusion kein Fehlerproblem auftritt.
3. Praktischer Technologieaustausch der Doppelextrusion
3.1. Einführung in die Doppelextrusionsstruktur
Wie in Abbildung 20 oben dargestellt, besteht die Doppelextrusion hauptsächlich aus einem Extrusionsstift, einer Extrusionsstifthülse, einem festen Block und einem Extrusionszylinder.
3.1. Einführung in die Doppelextrusionsstruktur
Wie in Abbildung 20 oben dargestellt, besteht die Doppelextrusion hauptsächlich aus einem Extrusionsstift, einer Extrusionsstifthülse, einem festen Block und einem Extrusionszylinder.
3.2. Berechnung des doppelten Extrusionsdrucks
Der Extrusionsdruck ist abhängig vom Zylinderdurchmesser D der hydraulischen Presse der Druckgussmaschine. Unter einem bestimmten Hydraulikdruck gilt: Je größer D, desto größer der Extrusionsdruck, und je kleiner D, desto kleiner der Extrusionsdruck. Ein zu hoher Extrusionsdruck führt zu einem zu großen Zylindervolumen und Leistungseinbußen. Ein zu geringer Extrusionsdruck führt zu einer unzureichenden Extrusionsschrumpfung und einem Extrusionsfehler.
Der Extrusionsdruck ist abhängig vom Zylinderdurchmesser D der hydraulischen Presse der Druckgussmaschine. Unter einem bestimmten Hydraulikdruck gilt: Je größer D, desto größer der Extrusionsdruck, und je kleiner D, desto kleiner der Extrusionsdruck. Ein zu hoher Extrusionsdruck führt zu einem zu großen Zylindervolumen und Leistungseinbußen. Ein zu geringer Extrusionsdruck führt zu einer unzureichenden Extrusionsschrumpfung und einem Extrusionsfehler.
Nach dem Wurzel-Pascal-Prinzip ist P1 (d12 + d22) = PD2, also D = [P1 (d12 + d22) / P] -2
Dabei ist P1 der Gießdruck, d1 und d2 die Durchmesser der beiden Extrusionsstifte, P der Extrusionszylinderdruck und D der Extrusionszylinderdurchmesser.
Nach tatsächlichen Produktionserfahrungen beträgt der Extrusionsdruck mehr als das Dreifache des Gießdrucks, d. h. D ≥ 3 [P1 (d12 + d22) / P] -2
3.3. Bestätigung der Doppelextrusionszeit
Die Extrusionszeit ist in Extrusionsverzögerungszeit, Haltezeit und Rücklaufzeit unterteilt. Die Extrusionsverzögerungszeit ist das Zeitintervall zwischen der Ausgabe des Extrusionsaktionssignals durch die Druckgussmaschine und dem Start der Extrusion. Die Extrusionsauslösezeit kann ab dem Ende der Aluminiumflüssigkeitsfüllung beginnen. Wenn sich die Metallflüssigkeit in einem halbfesten Zustand befindet, kann die beste Wirkung erzielt werden, indem mit der Extrusion begonnen wird. Wenn die Extrusionsverzögerungszeit nicht ausreicht, weist die Metallflüssigkeit eine hohe Fließfähigkeit auf und es besteht kein Erstarrungskristallisationsdruck in den dicken und großen Teilen. Der Extrusionsstift entspricht nach der Extrusion einem vorgefertigten Stift und es gibt keinen tatsächlichen Extrusionseffekt. Wenn die Extrusionsverzögerungszeit zu lang ist, verfestigt sich die Metallflüssigkeit, der Extrusionsstift ist einem zu großen Widerstand ausgesetzt, der Extrusionshub wird kleiner und die unzureichende Schrumpfung führt zu einer verminderten Extrusionswirkung und es besteht die Gefahr von Rissen im Produkt. Daher ist die Extrusionsverzögerungszeit ein wichtiger Parameter, der den lokalen Extrusionseffekt beeinflusst.
Die Extrusionszeit ist in Extrusionsverzögerungszeit, Haltezeit und Rücklaufzeit unterteilt. Die Extrusionsverzögerungszeit ist das Zeitintervall zwischen der Ausgabe des Extrusionsaktionssignals durch die Druckgussmaschine und dem Start der Extrusion. Die Extrusionsauslösezeit kann ab dem Ende der Aluminiumflüssigkeitsfüllung beginnen. Wenn sich die Metallflüssigkeit in einem halbfesten Zustand befindet, kann die beste Wirkung erzielt werden, indem mit der Extrusion begonnen wird. Wenn die Extrusionsverzögerungszeit nicht ausreicht, weist die Metallflüssigkeit eine hohe Fließfähigkeit auf und es besteht kein Erstarrungskristallisationsdruck in den dicken und großen Teilen. Der Extrusionsstift entspricht nach der Extrusion einem vorgefertigten Stift und es gibt keinen tatsächlichen Extrusionseffekt. Wenn die Extrusionsverzögerungszeit zu lang ist, verfestigt sich die Metallflüssigkeit, der Extrusionsstift ist einem zu großen Widerstand ausgesetzt, der Extrusionshub wird kleiner und die unzureichende Schrumpfung führt zu einer verminderten Extrusionswirkung und es besteht die Gefahr von Rissen im Produkt. Daher ist die Extrusionsverzögerungszeit ein wichtiger Parameter, der den lokalen Extrusionseffekt beeinflusst.
Die Extrusionshaltezeit bezieht sich auf die Zeit vom Beginn der Bewegung des Extrusionsstifts bis zu dem Zeitpunkt, an dem der Ölzylinder den Druck nicht mehr erhöht. Die Rückzugszeit ist die Zeit vom Beginn der Bewegung des Extrusionsstifts bis zum Zurückziehen des Extrusionsstifts, einschließlich der Extrusionshaltezeit. Wenn sich die Extrusion zu früh zurückzieht, brechen der Boden und die Wand des extrudierten Lochs aufgrund der unvollständigen Verfestigung der Kontaktposition des Extrusionsstifts; Wenn die Extrusion über einen längeren Zeitraum anhält, kann der Extrusionsstift aufgrund zu hoher Klemmkraft brechen.
4. Fazit
Derzeit entwickelt sich die Automobilindustrie rasant und die inländische Produktion und der Verkauf von Fahrzeugen mit neuer Energie sind explodiert. Die Automobilteile haben sich von einer groben und barbarischen Entwicklung zu einer hochwertigen, verfeinerten, modularen und integrierten Entwicklung gewandelt, was erhebliche Herausforderungen für die Automobilteilebranche der Druckgussindustrie mit sich gebracht hat, aber auch mehr Möglichkeiten mit sich gebracht hat. Beispielsweise kann der „integrierte Druckguss“, der in vollem Gange ist, kleine Teile integrieren, die in traditionellen Verfahren gestanzt und geschweißt wurden, und sie durch eine Druckgussmaschine mit großer Tonnage zu einem großen Druckgussteil verarbeiten. Für Neuwagenhersteller mit unzureichender Produktionskapazität wird diese Technologie ihren Herstellungsprozess beschleunigen, weitere Produktionskapazitäten freisetzen und die Automobilherstellung einfacher und effizienter machen; Da dieser Artikel jedoch nur eine begrenzte Länge hat, werden wir Ihnen später weitere Details zur Technologie des Druckgussverfahrens für Strukturteile vorstellen
Derzeit entwickelt sich die Automobilindustrie rasant und die inländische Produktion und der Verkauf von Fahrzeugen mit neuer Energie sind explodiert. Die Automobilteile haben sich von einer groben und barbarischen Entwicklung zu einer hochwertigen, verfeinerten, modularen und integrierten Entwicklung gewandelt, was erhebliche Herausforderungen für die Automobilteilebranche der Druckgussindustrie mit sich gebracht hat, aber auch mehr Möglichkeiten mit sich gebracht hat. Beispielsweise kann der „integrierte Druckguss“, der in vollem Gange ist, kleine Teile integrieren, die in traditionellen Verfahren gestanzt und geschweißt wurden, und sie durch eine Druckgussmaschine mit großer Tonnage zu einem großen Druckgussteil verarbeiten. Für Neuwagenhersteller mit unzureichender Produktionskapazität wird diese Technologie ihren Herstellungsprozess beschleunigen, weitere Produktionskapazitäten freisetzen und die Automobilherstellung einfacher und effizienter machen; Da dieser Artikel jedoch nur eine begrenzte Länge hat, werden wir Ihnen später weitere Details zur Technologie des Druckgussverfahrens für Strukturteile vorstellen
Welcher Stahl wird für Aluminium-Strangpresswerkzeuge verwendet?
Warum beträgt die Rauheit 0,8, 1,6, 3,2, 6,3, 12,5?
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
