
بهبود مشکل نشتی محفظه کلاچ آلیاژ آلومینیوم
نویسنده: ZZXY
2024-08-24
ریخته گری تحت فشار، یک فرآیند قالب گیری دقیق برای قطعات فلزی نزدیک به شکل و اندازه نهایی است. فرآیند دایکاست دارای مزایای کیفیت خوب محصول، دقت ابعادی بالا، راندمان تولید بالا و اثر اقتصادی عالی است. بنابراین، به طور گسترده ای در ماشین آلات، خودرو، هوا فضا، الکترونیک و سایر زمینه ها استفاده می شود و چشم انداز گسترده ای دارد. در میان آنها، دایکستینگ در زمینه خودرو بیشترین نسبت را به خود اختصاص داده است، حدود 50%. تقاضای قوی داخلی و خارجی صنعت خودرو توسعه سریع ریخته گری آلیاژ آلومینیوم را به شدت ارتقا داده است. در عین حال، مزایای ریخته گری آلیاژ آلومینیوم، مانند سبک وزن، استحکام بالا و هزینه کم، توسعه صنعت خودرو را بیشتر ارتقا داده است. این دو مکمل یکدیگر هستند و باعث میشوند که قطعات بیشتر و بیشتری قالبگیری فرآیند ریختهگری را بپذیرند، بنابراین ساختار محصول پیچیدهتر میشود و الزامات فنی برای فرآیند ریختهگری نیز بهبود مییابد.
با در نظر گرفتن بلوک موتور، سرسیلندر، محفظه کلاچ گیربکس و پوشش پوسته، مدارهای روغن متعددی در داخل محصول وجود دارد و حفره بزرگ برای مدت طولانی در روغن خیس می شود. فشار داخل حفره در حین کار موتور و گیربکس فوق العاده زیاد است و در صورت ایراد جزئی مشکلات نشتی ایجاد می شود. بنابراین، الزامات آب بندی برای محفظه ریخته گری آلیاژ آلومینیوم بسیار زیاد است. با توجه به ویژگی های فرآیند ریخته گری، نمی توان از انقباض و تخلخل در داخل ریخته گری به طور کامل اجتناب کرد. بهبود بیشتر کیفیت ریخته گری و کاهش عیوب از طریق ابزارهایی مانند ساختار محصول، طراحی قالب و تنظیم فرآیند تولید ریخته گری دایکاست.
دلیل اصلی نشت محصول این است که انقباض، جمع شدگی، ترک و سایر عیوب داخل محصول به دیواره های داخلی و خارجی محصول نفوذ می کند. در ادامه، محفظه کلاچ در گیربکس را به عنوان مثال معرفی می کنیم تا راه حل های مختلف بهبود عیب را برای بهبود کیفیت محصول، افزایش بازده محصول و کاهش هزینه های تولید معرفی کنیم.
نقاط خطر مشترک کانال نفت در مراحل اولیه طراحی اساساً قابل شناسایی است، بنابراین در اینجا حذف شده اند.
1. شناسایی مشکلات نشت محصول
حفره گیربکس گریس روان کننده است. با توجه به اینکه مولکول های گاز تنها 1/7-1/3 حجم مولکول های نفت هستند، حفره بزرگ محصول را می توان با هوا پر کرد و نشت گاز را می توان تشخیص داد که آیا محصول نشتی دارد یا خیر. از آنجایی که برای بهبود عیب باید مکان خاصی مشخص باشد، محصول در داخل مخزن آب قرار می گیرد. بازرسی آب از نقطه نشت محصول راه حل ترجیحی است. پس از شناسایی نقطه نشتی، می توان مرحله بعدی بهبود را انجام داد.
حفره گیربکس گریس روان کننده است. با توجه به اینکه مولکول های گاز تنها 1/7-1/3 حجم مولکول های نفت هستند، حفره بزرگ محصول را می توان با هوا پر کرد و نشت گاز را می توان تشخیص داد که آیا محصول نشتی دارد یا خیر. از آنجایی که برای بهبود عیب باید مکان خاصی مشخص باشد، محصول در داخل مخزن آب قرار می گیرد. بازرسی آب از نقطه نشت محصول راه حل ترجیحی است. پس از شناسایی نقطه نشتی، می توان مرحله بعدی بهبود را انجام داد.
2. مورد بهبود نشتی
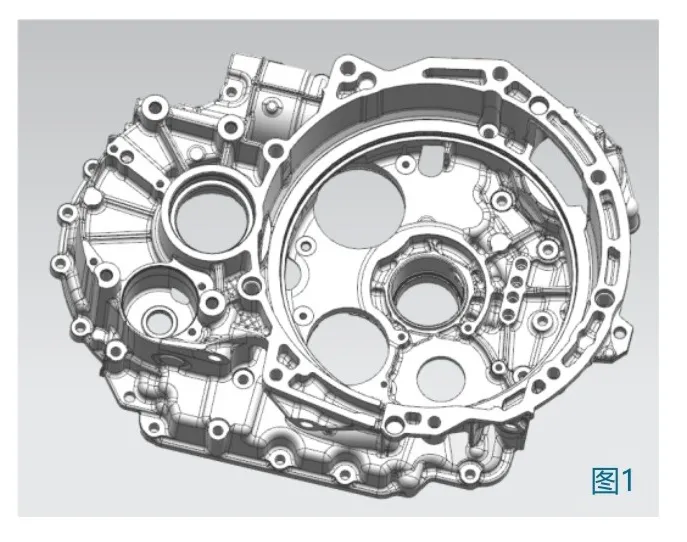
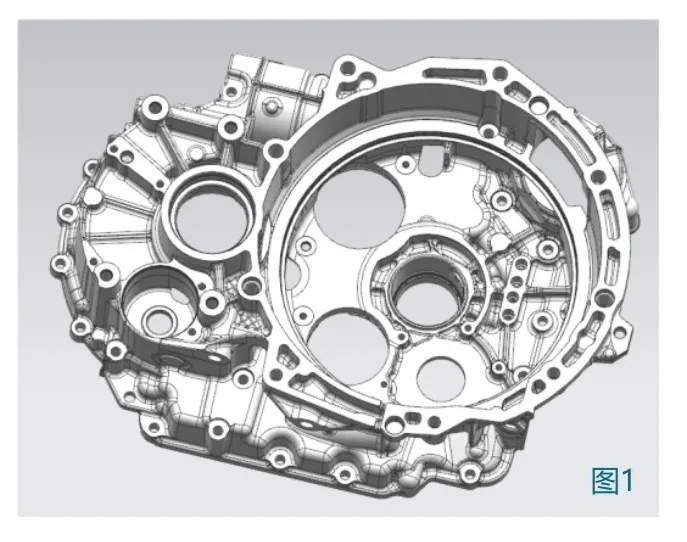
شکل 1 ریخته گری محفظه کلاچ برای خودروها است. این محصول دارای ابعاد کلی 503mm*373mm*184mm، وزن محصول 9 کیلوگرم، ضخامت پایه دیواره 4 متر است و با استفاده از دستگاه دایکاست 2500T ساخته شده است.
شکل 1 ریخته گری محفظه کلاچ برای خودروها است. این محصول دارای ابعاد کلی 503mm*373mm*184mm، وزن محصول 9 کیلوگرم، ضخامت پایه دیواره 4 متر است و با استفاده از دستگاه دایکاست 2500T ساخته شده است.
2.1. مقدمه ای بر بهبود نقطه نشتی 1
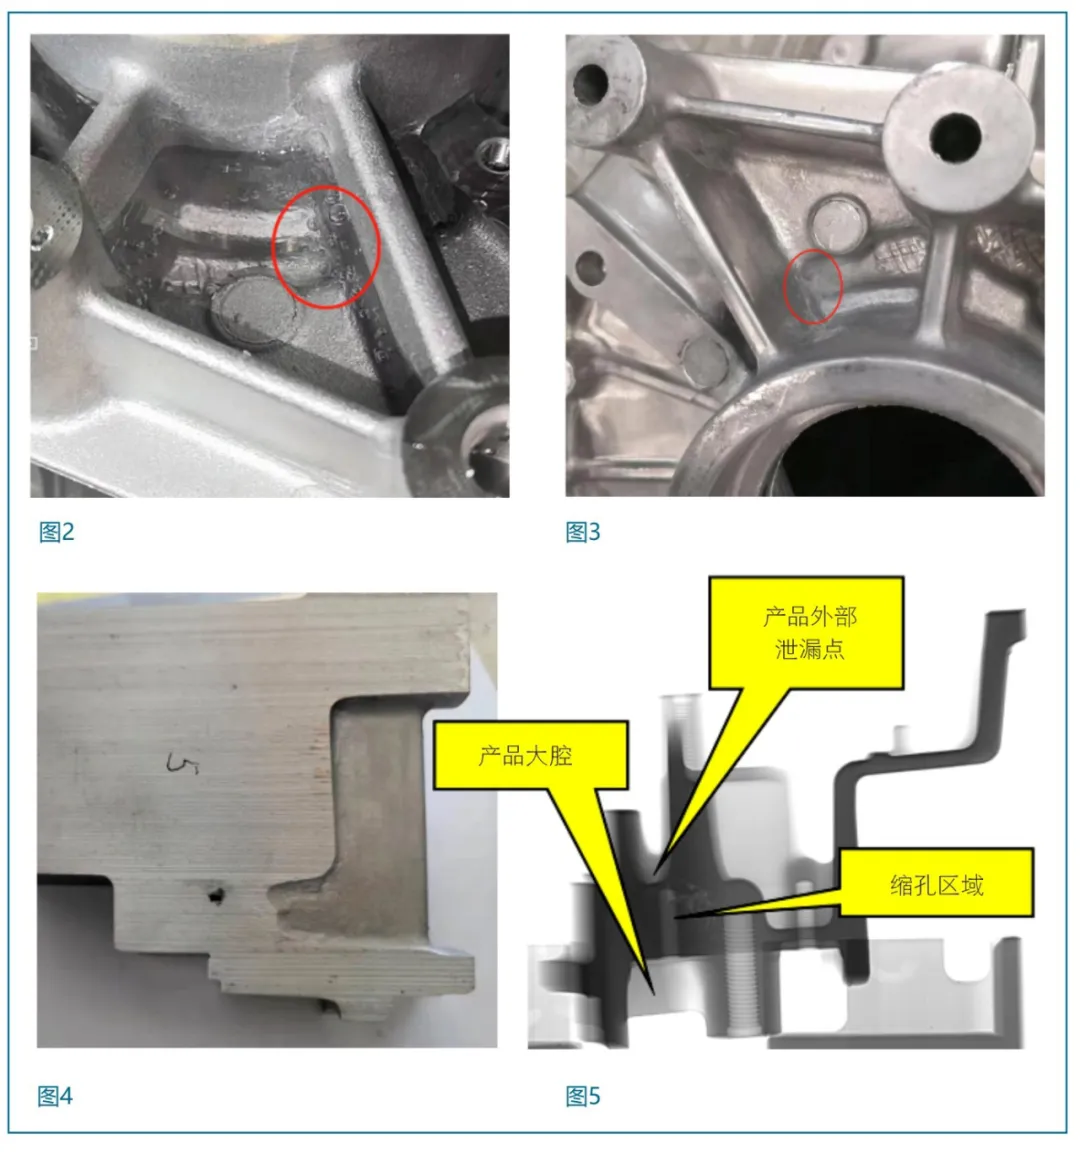
همانطور که در شکل های 2 و 3 در بالا نشان داده شده است، نتایج بازرسی آب حباب های آشکاری را نشان می دهد. در ترکیب با شکل 4 و 5 مشاهده می شود که سوراخ های انقباض داخل محصول وجود دارد و سطح محصول چسبناک است که باعث از بین رفتن لایه متراکم می شود. دو عامل ترکیبی منجر به مشکلات نشتی در محصول می شود. برای مشکلات فوق، می توانیم سوراخ های انقباض داخلی و قالب چسبنده سطح را حل کنیم تا مشکل نشتی تا حد زیادی بهبود یابد.
2.1.1 تجزیه و تحلیل علل سوراخ های جمع شدگی
این ناحیه شیار کاهش وزن است. همراه با تجزیه و تحلیل ضخامت دیواره محصول در شکل 6 و تجزیه و تحلیل شبیه سازی انجماد در شکل 7، می توان مشاهده کرد که ضخامت دیواره موقعیت سوراخ یاتاقان محصول بسیار بزرگ است. در طی فرآیند انجماد محصول، کانال انقباض بسته میشود و ناحیه مشخص شده با جعبه قرمز را نمیتوان به موقع با مایع آلومینیومی پر کرد و در نتیجه سوراخهایی در محصول ایجاد میشود.
این ناحیه شیار کاهش وزن است. همراه با تجزیه و تحلیل ضخامت دیواره محصول در شکل 6 و تجزیه و تحلیل شبیه سازی انجماد در شکل 7، می توان مشاهده کرد که ضخامت دیواره موقعیت سوراخ یاتاقان محصول بسیار بزرگ است. در طی فرآیند انجماد محصول، کانال انقباض بسته میشود و ناحیه مشخص شده با جعبه قرمز را نمیتوان به موقع با مایع آلومینیومی پر کرد و در نتیجه سوراخهایی در محصول ایجاد میشود.
طرح بهبود سوراخ انقباض: از تجزیه و تحلیل فوق از علل، می توان دریافت که سوراخ های انقباض ناشی از توالی انجماد ناهموار مایع آلومینیوم و عدم انقباض مایع آلومینیوم در آخرین موقعیت انجماد است. بنابراین، بهبود این موقعیت را می توان با تغییر توالی انجماد مایع آلومینیوم، افزودن آب سرد، تنظیم مشکلات سطحی قالب، تشکیل انجماد متوالی و بهبود عیوب سوراخ انقباض داخلی محصول آغاز کرد.
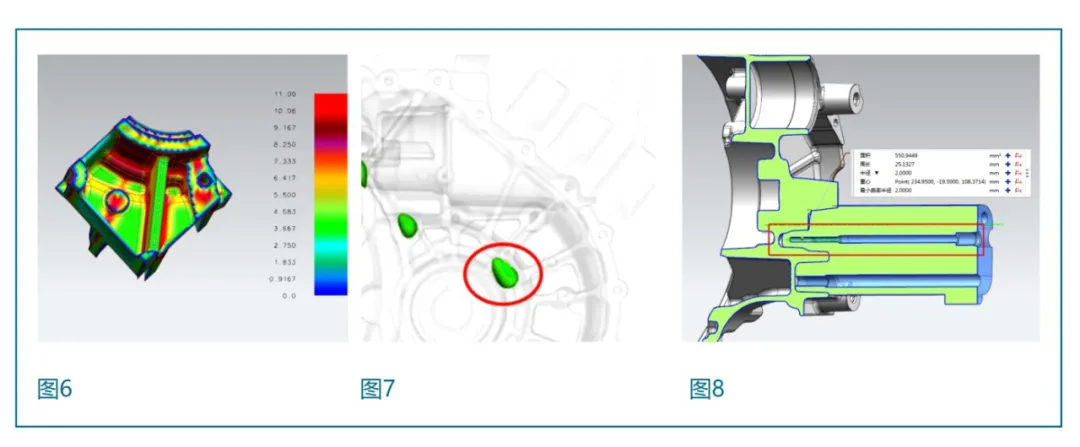
از آنجایی که حداقل موقعیت این شیار کاهش وزن تنها 11 میلی متر است، آب نقطه عمومی نمی تواند الزامات اضافه را برآورده کند. لازم است آب سرد با نقطه فشار بالا D4 را در اینجا اضافه کنید (همانطور که در شکل 8 نشان داده شده است). در این زمان حداقل ضخامت دیواره قالب از یک طرف فقط 3.5 میلی متر است. به منظور جلوگیری از تأثیر مشکلات بعدی ترک بر روی تولید، این مکان به طور همزمان به یک درج برای جایگزینی آسان پس از ترک اصلاح می شود.
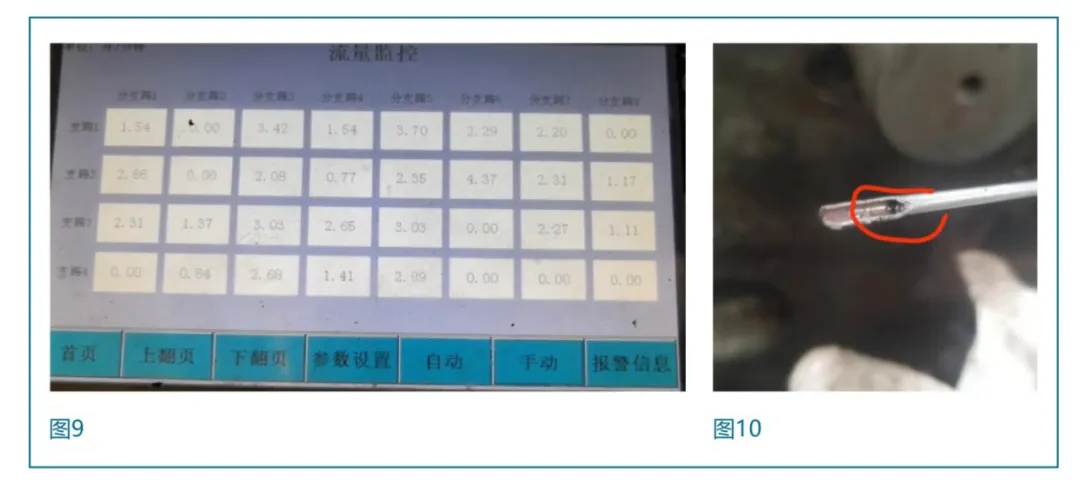
پس از افزودن آب خنک کننده پرفشار به قالب، لازم است با دستگاه خنک کننده نقطه ای فشار قوی همکاری کرد تا زمان باز و بسته شدن خنک کننده به طور دقیق کنترل شود. قالب در اینجا اندازه کوچکی دارد، بنابراین گرمای بدست آمده توسط قالب از مایع آلومینیوم کم است. طبق قانون پایستگی انرژی، گرمایی که قالب برای انتقال از سیستم خنک کننده نیاز دارد نیز کم است، بنابراین نیازی به روشن شدن طولانی مدت آب خنک کننده نقطه ای پرفشار نیست، در غیر این صورت باعث می شود دمای سطح قالب خیلی پایین بیاید و خطر سرد شدن مواد وجود داشته باشد. راه حل معمول این است که پس از ورود مایع آلومینیومی به داخل حفره، آب خنک کننده نقطه فشار بالا را روشن کنید و پس از قالب گیری محصول، خنک سازی به پایان می رسد. با دستگاه خنک کننده نقطه ای فشار بالا که می تواند به طور مستقل کانال آب خنک کننده نقطه ای را کنترل کند (همانطور که در شکل 9 نشان داده شده است)، زمان خنک سازی و سرعت جریان به طور دقیق کنترل می شود تا پایداری فرآیند تولید را بهبود بخشد و از مشکلات انقباض جلوگیری کند و در نتیجه به هدف بهبود نشتی دست یابد. همراه با کیفیت آب محلی، توصیه می شود منطقه با کیفیت آب ضعیف را با دستگاه آب خالص تجهیز کنید، در غیر این صورت رسوب لوله خنک کننده نقطه فشار بالا را مسدود می کند (همانطور که در شکل 10 نشان داده شده است) که منجر به خرابی آب خنک کننده نقطه فشار بالا و عود انقباض محصول می شود.
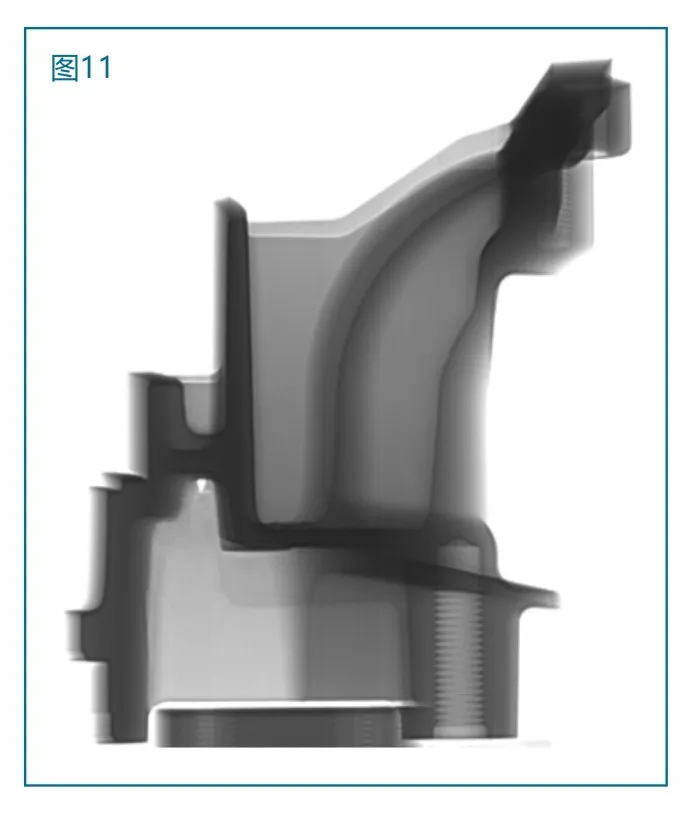
اثر بهبود آب خنک کننده نقطه ای با فشار بالا: پس از افزودن آب خنک کننده نقطه ای با فشار بالا، بخش محصول با اشعه ایکس بررسی می شود. همانطور که در شکل 11 نشان داده شده است، مشکل انقباض در داخل وجود ندارد.
2.1.2 علل چسبندگی
همانطور که در شکل 12 نشان داده شده است، حالت های شکست معمول قالب های ریخته گری قالب عبارتند از: ①، محلول آلومینیوم به سطح قالب می چسبد تا باعث رسوب مواد شود. ②، محلول آلومینیوم با بستر قالب واکنش شیمیایی می دهد و ترکیبات Fe-Al-Si متصل به سطح قالب را تولید می کند. ③، ترک های حرارتی در طول گرمایش و سرمایش مکرر ظاهر می شوند. ④، فرسایش سطح قالب ناشی از کانال جریان با سرعت بالا از مایع آلومینیوم. چسبندگی شیار کاهش وزن این محصول عمدتاً توسط ① و ④ ایجاد می شود. چسبیدن آلومینیوم روی سطح قالب باعث می شود دمای قالب خیلی بالا رفته و سطح محصول سوخته شود. در عین حال، سطح قالب دیگر صاف نیست. عوامل ترکیبی باعث می شوند که لایه متراکم روی سطح محصول از بین برود و دو طرف سطح خالی از طریق سوراخ انقباض مرکزی به هم متصل شده و باعث نشت محصول از داخل به بیرون می شود.
همانطور که در شکل 12 نشان داده شده است، حالت های شکست معمول قالب های ریخته گری قالب عبارتند از: ①، محلول آلومینیوم به سطح قالب می چسبد تا باعث رسوب مواد شود. ②، محلول آلومینیوم با بستر قالب واکنش شیمیایی می دهد و ترکیبات Fe-Al-Si متصل به سطح قالب را تولید می کند. ③، ترک های حرارتی در طول گرمایش و سرمایش مکرر ظاهر می شوند. ④، فرسایش سطح قالب ناشی از کانال جریان با سرعت بالا از مایع آلومینیوم. چسبندگی شیار کاهش وزن این محصول عمدتاً توسط ① و ④ ایجاد می شود. چسبیدن آلومینیوم روی سطح قالب باعث می شود دمای قالب خیلی بالا رفته و سطح محصول سوخته شود. در عین حال، سطح قالب دیگر صاف نیست. عوامل ترکیبی باعث می شوند که لایه متراکم روی سطح محصول از بین برود و دو طرف سطح خالی از طریق سوراخ انقباض مرکزی به هم متصل شده و باعث نشت محصول از داخل به بیرون می شود.
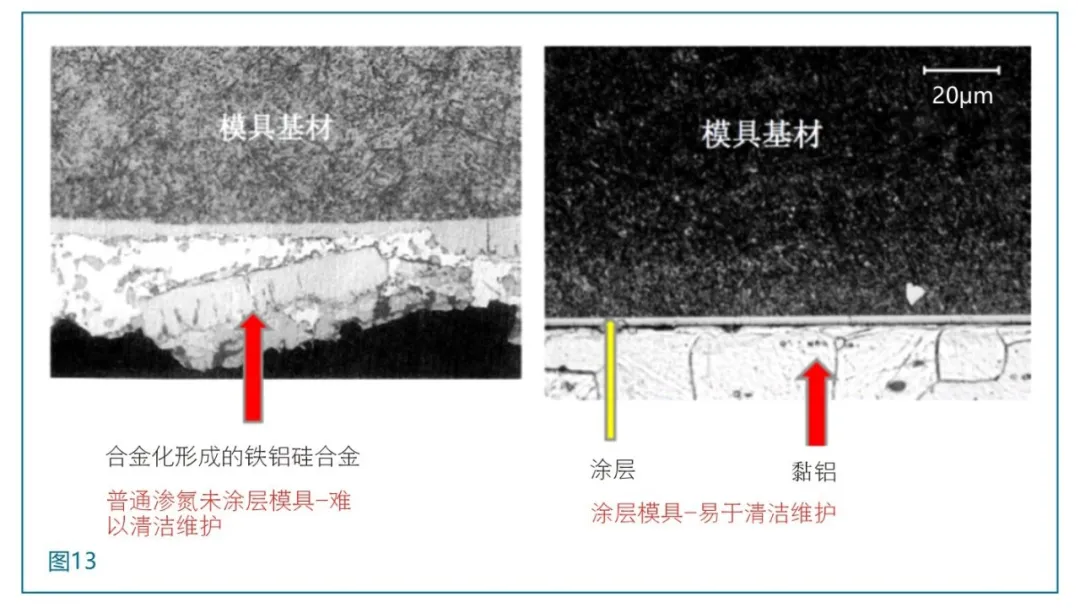
بهبود مشکل چسبندگی قالب: از تجزیه و تحلیل فوق می توان دریافت که چسبندگی قالب عمدتاً در اثر آسیب سطح قالب، ظاهر ناخالصی های دیگر و زبری بیش از حد ایجاد می شود. راه حل این است که از فناوری رسوب بخار فیزیکی برای رسوب دو یا چند لایه از پوشش های نیترید سرامیکی با ترکیبات مختلف (به اختصار پوشش های PVD) بر روی سطح قالب استفاده شود. این پوشش دارای بی اثری شیمیایی خوبی است و با آب آلومینیوم واکنش نمی دهد و در نتیجه تماس مستقیم بین Al و Fe را مسدود می کند (همانطور که در شکل 13 نشان داده شده است). برای قالب های ریخته گری آلومینیومی اعمال می شود که می تواند تا حد زیادی مقاومت فرسایشی و سایش قطعه کار را بهبود بخشد و از مشکلات چسبندگی قالب جلوگیری کند. با توجه به مشکل هزینه، محل نشتی از بدنه قالب به درج تغییر یافته و اینسرت با پوشش PVD اضافه شده است. مشکل چسبندگی قالب محصول بهبود یافته است و مشکل سوختگی روی سطح محصول وجود ندارد.
2.1.3 شرح نتیجه بهبود
پس از افزودن آب خنک کننده نقطه فشار بالا و قرار دادن پوشش PVD، نرخ نشتی در اینجا از نرخ نشت اولیه حدود 1.3٪ به کمتر از 0.1٪ کاهش یافته است. اگر مشکلی برای آب خنک کننده نقطه فشار بالا وجود نداشته باشد، مشکل نشتی وجود نخواهد داشت.
پس از افزودن آب خنک کننده نقطه فشار بالا و قرار دادن پوشش PVD، نرخ نشتی در اینجا از نرخ نشت اولیه حدود 1.3٪ به کمتر از 0.1٪ کاهش یافته است. اگر مشکلی برای آب خنک کننده نقطه فشار بالا وجود نداشته باشد، مشکل نشتی وجود نخواهد داشت.
2.2 نقطه نشتی 2 مقدمه بهبود
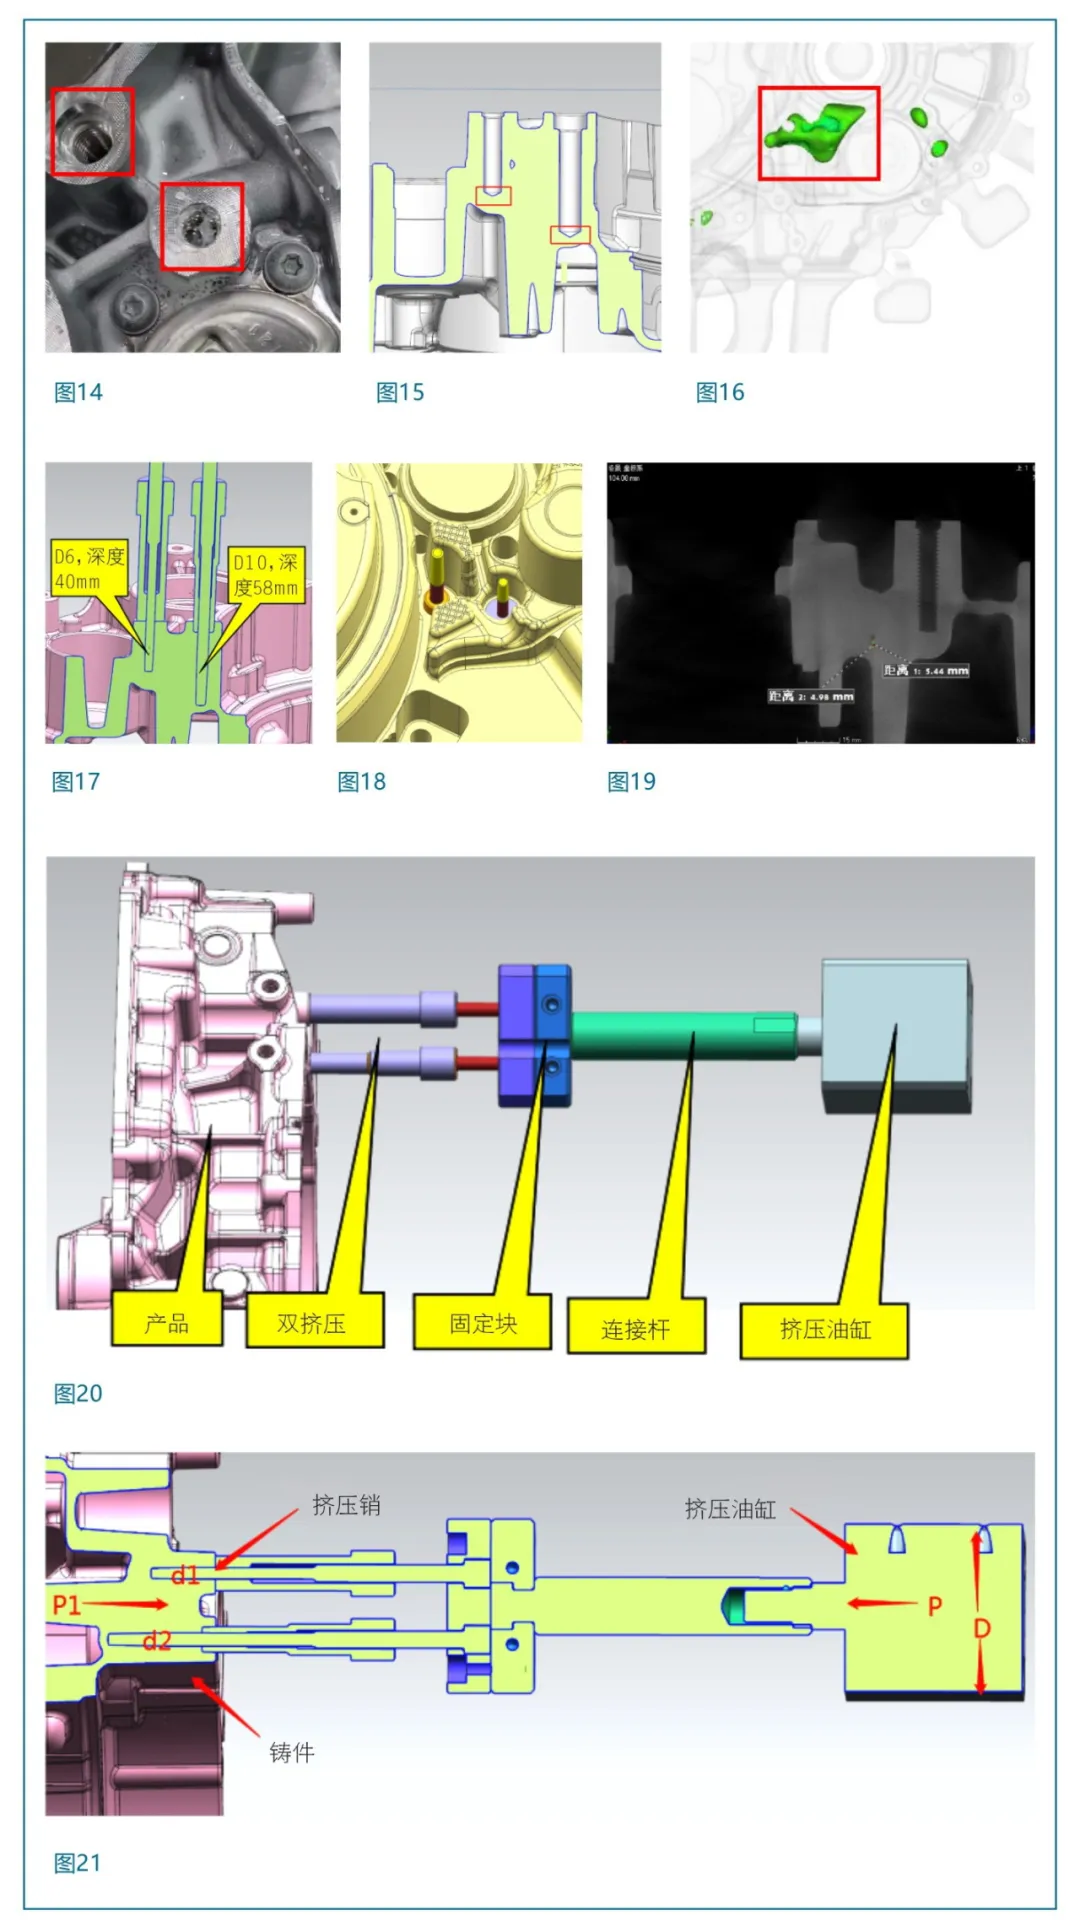
همانطور که در شکل های 14 و 15 نشان داده شده است، هر دو سوراخ مشخص شده دارای مشکلات نشتی هستند و سوراخ های بزرگ انقباض در پایین دو سوراخ دیده می شود. مشخصات دو سوراخ M10، عمق 40 میلی متر است. M12، عمق 58 میلی متر؛ هر دو سوراخ سوراخ های پردازش شده هستند و هیچ لایه متراکمی روی سطح خالی وجود ندارد. حل مشکل نشتی عمدتاً از بهبود مشکل انقباض شروع می شود.
همانطور که در شکل های 14 و 15 نشان داده شده است، هر دو سوراخ مشخص شده دارای مشکلات نشتی هستند و سوراخ های بزرگ انقباض در پایین دو سوراخ دیده می شود. مشخصات دو سوراخ M10، عمق 40 میلی متر است. M12، عمق 58 میلی متر؛ هر دو سوراخ سوراخ های پردازش شده هستند و هیچ لایه متراکمی روی سطح خالی وجود ندارد. حل مشکل نشتی عمدتاً از بهبود مشکل انقباض شروع می شود.
تجزیه و تحلیل علل انقباض: عمق دو سوراخ عمیق است. در شرایط پیش نویس 1.5 درجه، امکان پردازش کف سوراخ در یک طرف بیش از 2 میلی متر است، ضخامت دیواره محصول افزایش می یابد و اتصال حرارتی جدی است (منطقه اتصال حرارتی در شکل 16 بسیار بزرگ است). هنگامی که محصول جامد می شود، سوراخ های انقباض در داخل محصول ایجاد می شود. پس از پردازش، سوراخ های انقباض به بیرون نشت می کنند و کانال نشتی حفره محصول از طریق این سوراخ انقباض باز می شود و باعث ایجاد مشکلات نشتی می شود.
طرح بهبود انقباض: از آنجایی که محل اتصال گرما در اینجا بزرگ است و سوراخ پیش ساخته کوچک است، گرمای گرفته شده توسط خنک کننده نقطه فشار بالا کمتر از گرمای آزاد شده توسط انقباض انجماد در اینجا است و سوراخ انقباض همچنان وجود خواهد داشت. بنابراین استفاده از یک طرح فشار محلی در اینجا مناسب تر است. دو سوراخ عمیق و از نظر عمق متفاوت هستند و سوراخ های انقباض در پایین سوراخ ها متمرکز شده اند. اکستروژن سنتی نمی تواند الزامات را برآورده کند. همانطور که در شکل 17 نشان داده شده است، یک پین از پیش ساخته باید به انتهای پین اکستروژن اضافه شود تا اطمینان حاصل شود که سکته اکستروژن می تواند به پایین سوراخ اکسترود شود تا جبران انقباض کامل شود. همانطور که در شکل 19 نشان داده شده است، پس از اضافه شدن اکستروژن، هیچ مشکل انقباض در پایین سوراخ رزوه شده وجود ندارد و خطر نشتی وجود ندارد. برای جلوگیری از مشکل خمش پین اکستروژن به دلیل طول بیش از حد، سطح پین اکستروژن باید با PVD پوشش داده شود تا مقاومت در برابر فرسایش پین اکستروژن بهبود یابد و وقوع ترک های حرارتی به تاخیر بیفتد، راندمان تولید بهبود یابد و از تعویض مکرر اکستروژن جلوگیری شود.
شرح نتیجه بهبود: پس از افزودن اکستروژن مضاعف، نرخ نشتی در اینجا از نرخ نشتی اولیه حدود 2% به کمتر از 0.2% کاهش می یابد و زمانی که مشکل شکست در اکستروژن وجود نداشته باشد، مشکل نشتی وجود نخواهد داشت.
3. اشتراک فناوری عملی اکستروژن دوگانه
3.1. مقدمه ای بر ساختار اکستروژن دوبل
همانطور که در شکل 20 در بالا نشان داده شده است، اکستروژن دوگانه عمدتاً از پین اکستروژن، آستین پین اکستروژن، بلوک ثابت و سیلندر اکستروژن تشکیل شده است.
3.1. مقدمه ای بر ساختار اکستروژن دوبل
همانطور که در شکل 20 در بالا نشان داده شده است، اکستروژن دوگانه عمدتاً از پین اکستروژن، آستین پین اکستروژن، بلوک ثابت و سیلندر اکستروژن تشکیل شده است.
3.2. محاسبه فشار اکستروژن مضاعف
فشار اکستروژن به قطر سیلندر D پرس هیدرولیک دستگاه دایکاست بستگی دارد. تحت فشار هیدرولیک معین، هرچه D بزرگتر باشد، فشار اکستروژن بیشتر است و هر چه D کوچکتر باشد، فشار اکستروژن کمتر است. فشار بیش از حد اکستروژن باعث می شود حجم سیلندر بیش از حد بزرگ باشد، ضایعات عملکردی و فشار اکستروژن بسیار کم باعث انقباض اکستروژن ناکافی و شکست اکستروژن می شود.
فشار اکستروژن به قطر سیلندر D پرس هیدرولیک دستگاه دایکاست بستگی دارد. تحت فشار هیدرولیک معین، هرچه D بزرگتر باشد، فشار اکستروژن بیشتر است و هر چه D کوچکتر باشد، فشار اکستروژن کمتر است. فشار بیش از حد اکستروژن باعث می شود حجم سیلندر بیش از حد بزرگ باشد، ضایعات عملکردی و فشار اکستروژن بسیار کم باعث انقباض اکستروژن ناکافی و شکست اکستروژن می شود.
طبق اصل پاسکال ریشه، P1 (d12 + d22) = PD2، یعنی D = [P1 (d12 + d22) / P] -2
در جایی که P1 فشار ریختهگری است، d1 و d2 قطر دو پایه اکستروژن، P فشار سیلندر اکستروژن و D قطر سیلندر اکستروژن است.
با توجه به تجربه تولید واقعی، فشار اکستروژن بیش از 3 برابر فشار ریختهگری است، یعنی D ≥ 3 [P1 (d12 + d22) / P] -2
3.3. تایید زمان اکستروژن دوبل
زمان اکستروژن به زمان تاخیر اکستروژن، زمان نگهداری و زمان بازگشت تقسیم می شود. زمان تأخیر اکستروژن فاصله زمانی از زمانی که دستگاه دایکاست سیگنال عمل اکستروژن را می دهد تا شروع اکستروژن است. زمان ماشه اکستروژن می تواند از پایان پر شدن مایع آلومینیومی شروع شود. هنگامی که مایع فلزی در حالت نیمه جامد است، بهترین اثر را می توان با شروع اکستروژن به دست آورد. هنگامی که زمان تاخیر اکستروژن کافی نیست، مایع فلزی سیالیت بالایی دارد و هیچ فشار تبلور انجماد در قطعات ضخیم و بزرگ وجود ندارد. پین اکستروژن پس از اکستروژن معادل یک پین پیش ساخته است و هیچ اثر اکستروژن واقعی وجود ندارد. هنگامی که زمان تاخیر اکستروژن بیش از حد طولانی است، مایع فلزی جامد می شود، پین اکستروژن در معرض مقاومت بیش از حد قرار می گیرد، ضربه اکستروژن کوچکتر می شود و انقباض ناکافی منجر به کاهش اثر اکستروژن می شود و محصول خطر ترک خوردگی را دارد. بنابراین، زمان تاخیر اکستروژن یک پارامتر مهم است که بر اثر اکستروژن موضعی تاثیر می گذارد.
زمان اکستروژن به زمان تاخیر اکستروژن، زمان نگهداری و زمان بازگشت تقسیم می شود. زمان تأخیر اکستروژن فاصله زمانی از زمانی که دستگاه دایکاست سیگنال عمل اکستروژن را می دهد تا شروع اکستروژن است. زمان ماشه اکستروژن می تواند از پایان پر شدن مایع آلومینیومی شروع شود. هنگامی که مایع فلزی در حالت نیمه جامد است، بهترین اثر را می توان با شروع اکستروژن به دست آورد. هنگامی که زمان تاخیر اکستروژن کافی نیست، مایع فلزی سیالیت بالایی دارد و هیچ فشار تبلور انجماد در قطعات ضخیم و بزرگ وجود ندارد. پین اکستروژن پس از اکستروژن معادل یک پین پیش ساخته است و هیچ اثر اکستروژن واقعی وجود ندارد. هنگامی که زمان تاخیر اکستروژن بیش از حد طولانی است، مایع فلزی جامد می شود، پین اکستروژن در معرض مقاومت بیش از حد قرار می گیرد، ضربه اکستروژن کوچکتر می شود و انقباض ناکافی منجر به کاهش اثر اکستروژن می شود و محصول خطر ترک خوردگی را دارد. بنابراین، زمان تاخیر اکستروژن یک پارامتر مهم است که بر اثر اکستروژن موضعی تاثیر می گذارد.
زمان نگهداری اکستروژن به زمانی اشاره دارد که پین اکستروژن شروع به حرکت می کند تا زمانی که سیلندر روغن دیگر فشار را افزایش نمی دهد. زمان انقباض زمانی است که پین اکستروژن شروع به حرکت می کند تا زمانی که پین اکستروژن جمع می شود، از جمله زمان نگهداری اکستروژن. اگر اکستروژن خیلی زود جمع شود، پایین و دیواره سوراخ اکسترود شده به دلیل انجماد ناقص موقعیت تماس پین اکستروژن شکسته می شود. اگر اکستروژن برای مدت طولانی ادامه داشته باشد، ممکن است پین اکستروژن به دلیل نیروی گیره بیش از حد بشکند.
4. نتیجه گیری
در حال حاضر، صنعت خودرو به سرعت در حال توسعه است و تولید داخلی و فروش خودروهای انرژی جدید به شدت افزایش یافته است. قطعات خودرو از توسعه خشن و وحشیانه به توسعه پیشرفته، تصفیه شده، مدولار و یکپارچه تغییر کرده است که چالش های قابل توجهی را برای شاخه قطعات خودرو در صنعت ریخته گری دایکاست، اما همچنین فرصت های بیشتری را به ارمغان آورده است. به عنوان مثال، "دایکستینگ یکپارچه" که در نوسان کامل است، می تواند قطعات کوچک مهر و جوش داده شده در فرآیندهای سنتی را ادغام کند و از طریق یک ماشین ریخته گری با تناژ بزرگ، آنها را به یک قطعه دایکاست بزرگ تبدیل کند. برای شرکتهای خودروسازی جدید با ظرفیت تولید ناکافی موجود، این فناوری فرآیند تولید آنها را تسریع میکند، ظرفیت تولید را بیشتر آزاد میکند و ساخت خودرو را سادهتر و کارآمدتر میکند. اما به دلیل طولانی بودن این مقاله، به اشتراک گذاری فناوری فرآیند ریخته گری قطعات ساختاری بیشتر برای شما ارائه خواهد شد.
در حال حاضر، صنعت خودرو به سرعت در حال توسعه است و تولید داخلی و فروش خودروهای انرژی جدید به شدت افزایش یافته است. قطعات خودرو از توسعه خشن و وحشیانه به توسعه پیشرفته، تصفیه شده، مدولار و یکپارچه تغییر کرده است که چالش های قابل توجهی را برای شاخه قطعات خودرو در صنعت ریخته گری دایکاست، اما همچنین فرصت های بیشتری را به ارمغان آورده است. به عنوان مثال، "دایکستینگ یکپارچه" که در نوسان کامل است، می تواند قطعات کوچک مهر و جوش داده شده در فرآیندهای سنتی را ادغام کند و از طریق یک ماشین ریخته گری با تناژ بزرگ، آنها را به یک قطعه دایکاست بزرگ تبدیل کند. برای شرکتهای خودروسازی جدید با ظرفیت تولید ناکافی موجود، این فناوری فرآیند تولید آنها را تسریع میکند، ظرفیت تولید را بیشتر آزاد میکند و ساخت خودرو را سادهتر و کارآمدتر میکند. اما به دلیل طولانی بودن این مقاله، به اشتراک گذاری فناوری فرآیند ریخته گری قطعات ساختاری بیشتر برای شما ارائه خواهد شد.
برای قالب های اکستروژن آلومینیوم از چه فولادی استفاده می شود؟
چرا زبری 0.8، 1.6، 3.2، 6.3، 12.5 است؟
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

