
Melhoria do problema de vazamento da carcaça da embreagem em liga de alumínio
Autor: ZZXY
2024-08-24
A fundição sob pressão, abreviação de fundição sob pressão, é um processo de moldagem de precisão para peças metálicas próximas da forma e tamanho finais; o processo de fundição sob pressão tem as vantagens de boa qualidade do produto, alta precisão dimensional, alta eficiência de produção e excelente efeito econômico. Portanto, é amplamente utilizado em máquinas, automóveis, aeroespacial, eletrônica e outras áreas, e tem amplas perspectivas. Entre eles, as peças fundidas na área automotiva respondem pela maior proporção, cerca de 50%. A forte demanda interna e externa da indústria automobilística promoveu enormemente o rápido desenvolvimento de peças fundidas sob pressão de liga de alumínio. Ao mesmo tempo, as vantagens das peças fundidas em liga de alumínio, como leveza, alta resistência e baixo custo, promoveram ainda mais o desenvolvimento da indústria automobilística. Os dois se complementam, fazendo com que cada vez mais peças adotem o processo de moldagem sob pressão, de modo que a estrutura do produto tende a ser complicada e os requisitos técnicos para o processo de fundição sob pressão também são melhorados.
Tomando como exemplo o bloco do motor, o cabeçote do cilindro, a carcaça da embreagem da caixa de câmbio e a tampa da carcaça, existem vários circuitos de óleo dentro do produto, e a grande cavidade fica embebida em óleo por um longo tempo. A pressão na cavidade durante o processo de trabalho do motor e da caixa de câmbio é extremamente alta e ocorrerão problemas de vazamento se houver um leve defeito. Portanto, os requisitos de vedação para a carcaça de fundição sob pressão de liga de alumínio são extremamente altos. Considerando as características do processo de fundição sob pressão, o encolhimento e a porosidade dentro das peças fundidas não podem ser completamente evitados. É necessário melhorar ainda mais a qualidade das peças fundidas e reduzir defeitos através de meios como estrutura do produto, projeto de moldes e ajuste do processo de produção de fundição sob pressão.
A principal razão para o vazamento do produto é que o encolhimento, encolhimento, rachaduras e outros defeitos dentro do produto penetram nas paredes internas e externas do produto. A seguir, tomamos a carcaça da embreagem na transmissão como exemplo para apresentar várias soluções de melhoria de defeitos para melhorar a qualidade do produto, aumentar o rendimento do produto e reduzir os custos de produção.
Os pontos de risco comuns do canal de petróleo na fase inicial do projeto podem basicamente ser identificados, por isso são omitidos aqui.
1. Identificação de problemas de vazamento de produto
A cavidade da caixa de engrenagens é graxa lubrificante. Considerando que as moléculas de gás têm apenas 1/7-1/3 do volume das moléculas de óleo, a grande cavidade do produto pode ser preenchida com ar, e o vazamento de gás pode ser detectado para identificar se o produto está vazando; como é necessário conhecer o local específico para melhorar o defeito, o produto é colocado dentro da caixa d'água. A inspeção da água no ponto de vazamento do produto é a solução preferida. Após identificar o ponto de vazamento, a próxima etapa de melhoria pode ser realizada.
A cavidade da caixa de engrenagens é graxa lubrificante. Considerando que as moléculas de gás têm apenas 1/7-1/3 do volume das moléculas de óleo, a grande cavidade do produto pode ser preenchida com ar, e o vazamento de gás pode ser detectado para identificar se o produto está vazando; como é necessário conhecer o local específico para melhorar o defeito, o produto é colocado dentro da caixa d'água. A inspeção da água no ponto de vazamento do produto é a solução preferida. Após identificar o ponto de vazamento, a próxima etapa de melhoria pode ser realizada.
2. Caso de melhoria de vazamento
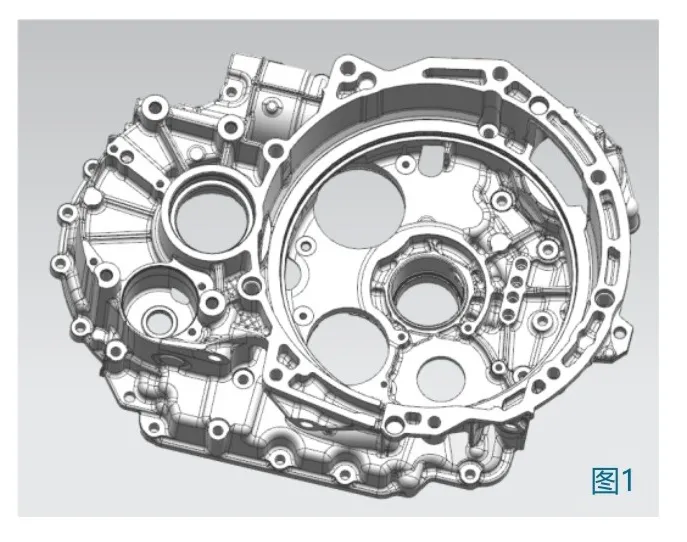
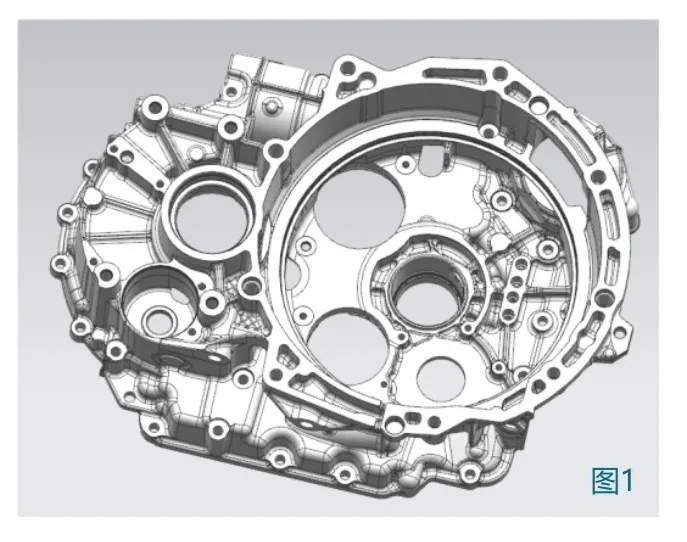
A Figura 1 é uma peça fundida de uma carcaça de embreagem para automóveis. O produto tem uma dimensão total de 503 mm * 373 mm * 184 mm, um peso de produto de 9 kg, uma espessura de parede básica de 4 m e é fabricado em uma máquina de fundição sob pressão 2500T.
A Figura 1 é uma peça fundida de uma carcaça de embreagem para automóveis. O produto tem uma dimensão total de 503 mm * 373 mm * 184 mm, um peso de produto de 9 kg, uma espessura de parede básica de 4 m e é fabricado em uma máquina de fundição sob pressão 2500T.
2.1. Introdução à melhoria do ponto de vazamento 1
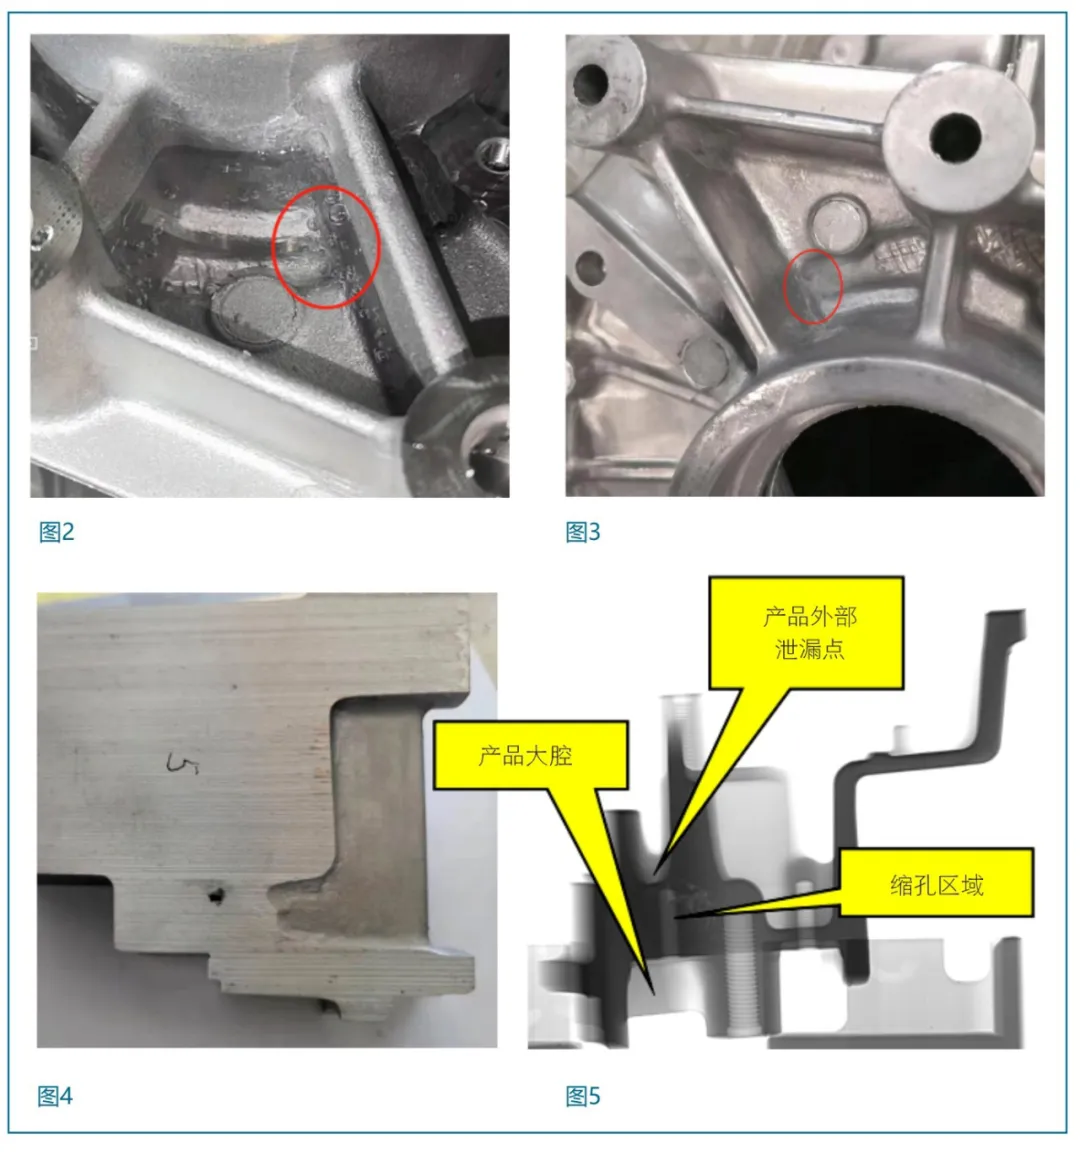
Conforme mostrado nas Figuras 2 e 3 acima, os resultados da inspeção da água mostram bolhas óbvias. Combinado com as Figuras 4 e 5, pode-se observar que existem furos de contração no interior do produto, e a superfície do produto é pegajosa, o que faz com que a camada densa seja destruída. Os dois fatores combinados levam a problemas de vazamento no produto. Para os problemas acima, podemos resolver os furos de contração internos e o molde pegajoso da superfície para melhorar ao máximo o problema de vazamento.
2.1.1 Análise das causas dos furos de contração
Esta é a área da ranhura para redução de peso. Combinado com a análise da espessura da parede do produto na Figura 6 e a análise da simulação de solidificação na Figura 7, pode-se observar que a espessura da parede da posição do furo de apoio do produto é muito grande. Durante o processo de solidificação do produto, o canal de contração é fechado e a área marcada pela caixa vermelha não pode ser reabastecida com líquido de alumínio a tempo, resultando em furos de contração no produto.
Esta é a área da ranhura para redução de peso. Combinado com a análise da espessura da parede do produto na Figura 6 e a análise da simulação de solidificação na Figura 7, pode-se observar que a espessura da parede da posição do furo de apoio do produto é muito grande. Durante o processo de solidificação do produto, o canal de contração é fechado e a área marcada pela caixa vermelha não pode ser reabastecida com líquido de alumínio a tempo, resultando em furos de contração no produto.
Plano de melhoria do furo de contração: A partir da análise das causas acima, pode-se observar que os furos de contração são causados por uma sequência de solidificação irregular do líquido de alumínio e pela ausência de contração do líquido de alumínio na última posição de solidificação. Portanto, a melhoria desta posição pode ser iniciada alterando a sequência de solidificação do alumínio líquido, adicionando água fria, ajustando os problemas superficiais do molde, formando solidificação sequencial e melhorando os defeitos internos dos furos de contração do produto.
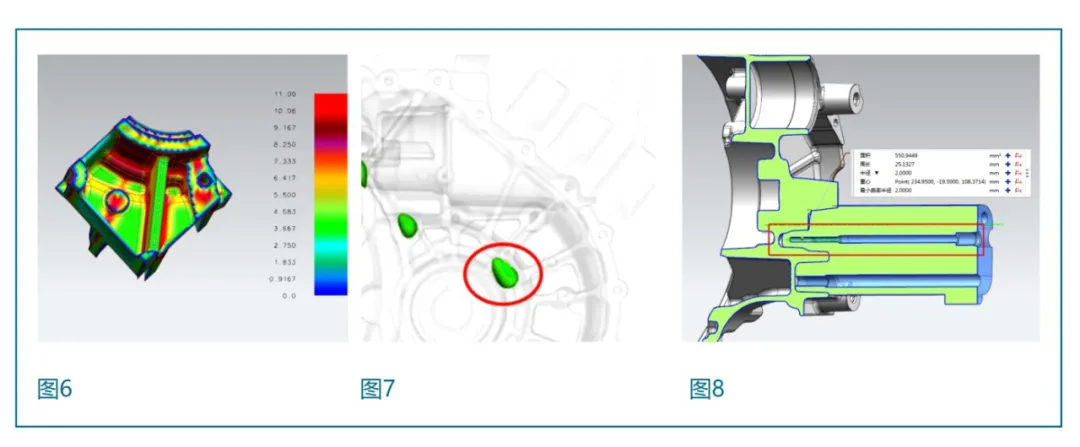
Como a posição mínima desta ranhura de redução de peso é de apenas 11 mm, o ponto geral de água não pode atender aos requisitos de adição. É necessário adicionar aqui água fria de ponto de alta pressão D4 (conforme mostrado na Figura 8). Neste momento, a espessura mínima da parede do molde de um lado é de apenas 3,5 mm. Para evitar o impacto de problemas subsequentes de fissuração na produção, este local é simultaneamente modificado para uma pastilha para fácil substituição após a fissuração.
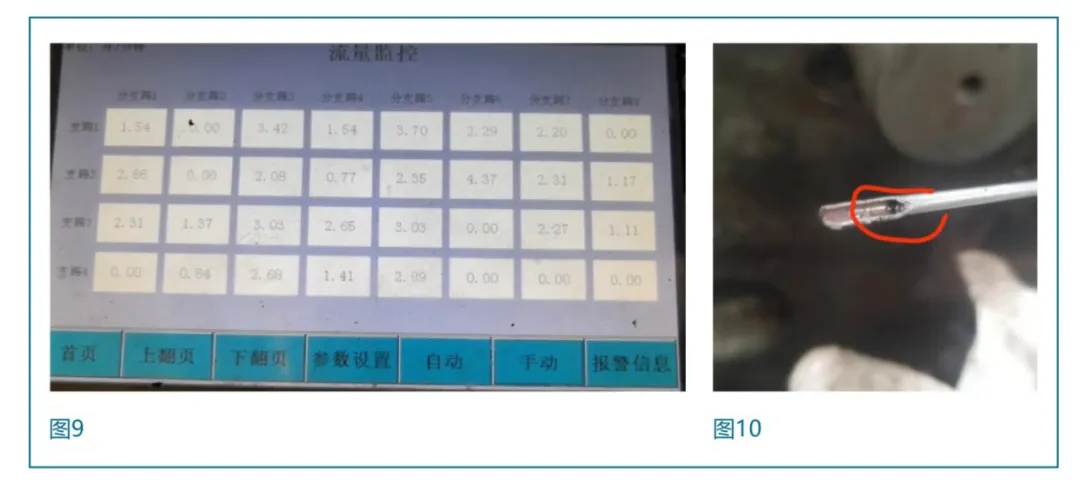
Depois de adicionar água de resfriamento de alta pressão ao molde, é necessário cooperar com a máquina de resfriamento pontual de alta pressão para controlar com precisão o tempo de abertura e fechamento de resfriamento. O molde aqui é pequeno, então o calor obtido pelo molde do alumínio líquido é pequeno. De acordo com a lei de conservação de energia, o calor que o molde precisa transferir do sistema de resfriamento também é pequeno, portanto a água de resfriamento pontual de alta pressão não precisa ficar ligada por muito tempo, caso contrário fará com que a temperatura da superfície do molde fique muito baixa e haverá risco de material frio; a solução usual é ligar a água de resfriamento local de alta pressão após o líquido de alumínio entrar na cavidade, e o resfriamento termina após a desmoldagem do produto. Com a máquina de resfriamento pontual de alta pressão que pode controlar independentemente o canal de água de resfriamento pontual (conforme mostrado na Figura 9), o tempo de resfriamento e a vazão são controlados com precisão para melhorar a estabilidade do processo de produção e evitar problemas de encolhimento, atingindo assim o objetivo de melhorar o vazamento. Combinado com a qualidade da água local, recomenda-se equipar a área com má qualidade da água com uma máquina de água pura, caso contrário, haverá incrustações bloqueando o tubo de resfriamento pontual de alta pressão (conforme mostrado na Figura 10), resultando na falha da água de resfriamento pontual de alta pressão e na recorrência do encolhimento do produto.
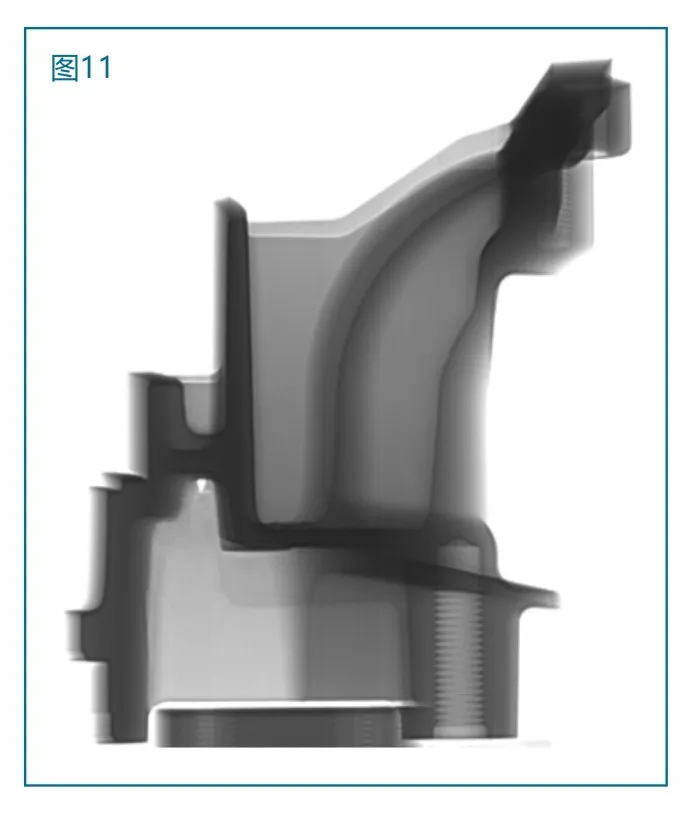
Efeito de melhoria da água de resfriamento pontual de alta pressão: Depois de adicionar água de resfriamento pontual de alta pressão, a seção do produto é inspecionada por raio-X. Conforme mostrado na Figura 11, não há problema de encolhimento no interior.
2.1.2 Causas de aderência
Conforme mostrado na Figura 12, os modos de falha comuns dos moldes de fundição sob pressão são: ①, a solução de alumínio adere à superfície do molde para causar a deposição de material; ②, a solução de alumínio reage quimicamente com o substrato do molde para produzir compostos Fe-Al-Si ligados à superfície do molde; ③, rachaduras térmicas aparecem durante repetidos aquecimentos e resfriamentos; ④, erosão da superfície do molde causada pelo canal de fluxo de alta velocidade do líquido de alumínio. A aderência da ranhura de perda de peso deste produto é causada principalmente por ① e ④. A aderência do alumínio na superfície do molde faz com que a temperatura do molde fique muito alta e a superfície do produto queime; ao mesmo tempo, a superfície do molde não é mais lisa. Fatores combinados fazem com que a camada densa na superfície do produto seja destruída, e os dois lados da superfície em branco são conectados através do orifício de encolhimento central, fazendo com que o produto vaze de dentro para fora.
Conforme mostrado na Figura 12, os modos de falha comuns dos moldes de fundição sob pressão são: ①, a solução de alumínio adere à superfície do molde para causar a deposição de material; ②, a solução de alumínio reage quimicamente com o substrato do molde para produzir compostos Fe-Al-Si ligados à superfície do molde; ③, rachaduras térmicas aparecem durante repetidos aquecimentos e resfriamentos; ④, erosão da superfície do molde causada pelo canal de fluxo de alta velocidade do líquido de alumínio. A aderência da ranhura de perda de peso deste produto é causada principalmente por ① e ④. A aderência do alumínio na superfície do molde faz com que a temperatura do molde fique muito alta e a superfície do produto queime; ao mesmo tempo, a superfície do molde não é mais lisa. Fatores combinados fazem com que a camada densa na superfície do produto seja destruída, e os dois lados da superfície em branco são conectados através do orifício de encolhimento central, fazendo com que o produto vaze de dentro para fora.
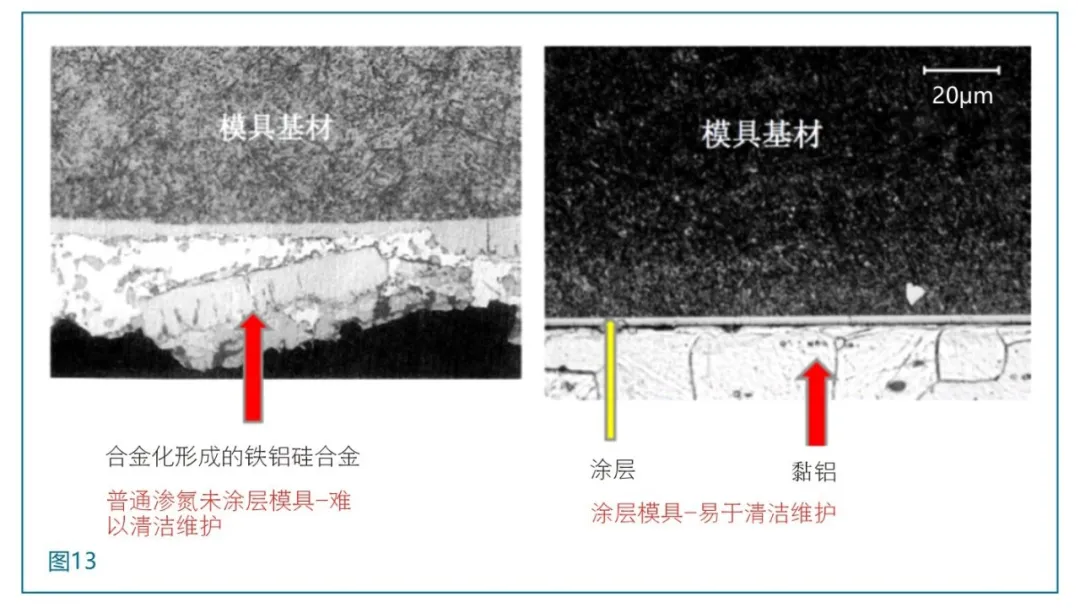
Melhoria do problema de aderência do molde: A partir da análise acima, pode-se observar que a aderência do molde é causada principalmente por danos na superfície do molde, aparecimento de outras impurezas e rugosidade excessiva. A solução é usar a tecnologia de deposição física de vapor para depositar duas ou mais camadas de revestimentos de nitreto cerâmico de diferentes composições (abreviadamente revestimentos PVD) na superfície do molde. Este revestimento possui boa inércia química e não reage com a água do alumínio, bloqueando assim o contato direto entre Al e Fe (conforme mostrado na Figura 13). É aplicado em moldes de fundição de alumínio, o que pode melhorar muito a erosão e a resistência ao desgaste da peça de trabalho e evitar problemas de aderência do molde. Considerando o problema de custo, a posição de vazamento foi alterada do corpo do molde para o inserto, e o inserto foi adicionado com revestimento PVD. O problema de aderência de mofo do produto foi melhorado e não há problema de queimadura na superfície do produto.
2.1.3 Descrição do resultado da melhoria
Depois de adicionar água de resfriamento de ponto de alta pressão e inserir o revestimento PVD, a taxa de vazamento aqui caiu da taxa de vazamento original de cerca de 1,3% para menos de 0,1%. Se não houver problema com a água de resfriamento do ponto de alta pressão, não haverá problema de vazamento.
Depois de adicionar água de resfriamento de ponto de alta pressão e inserir o revestimento PVD, a taxa de vazamento aqui caiu da taxa de vazamento original de cerca de 1,3% para menos de 0,1%. Se não houver problema com a água de resfriamento do ponto de alta pressão, não haverá problema de vazamento.
2.2 Introdução à melhoria do ponto de vazamento 2
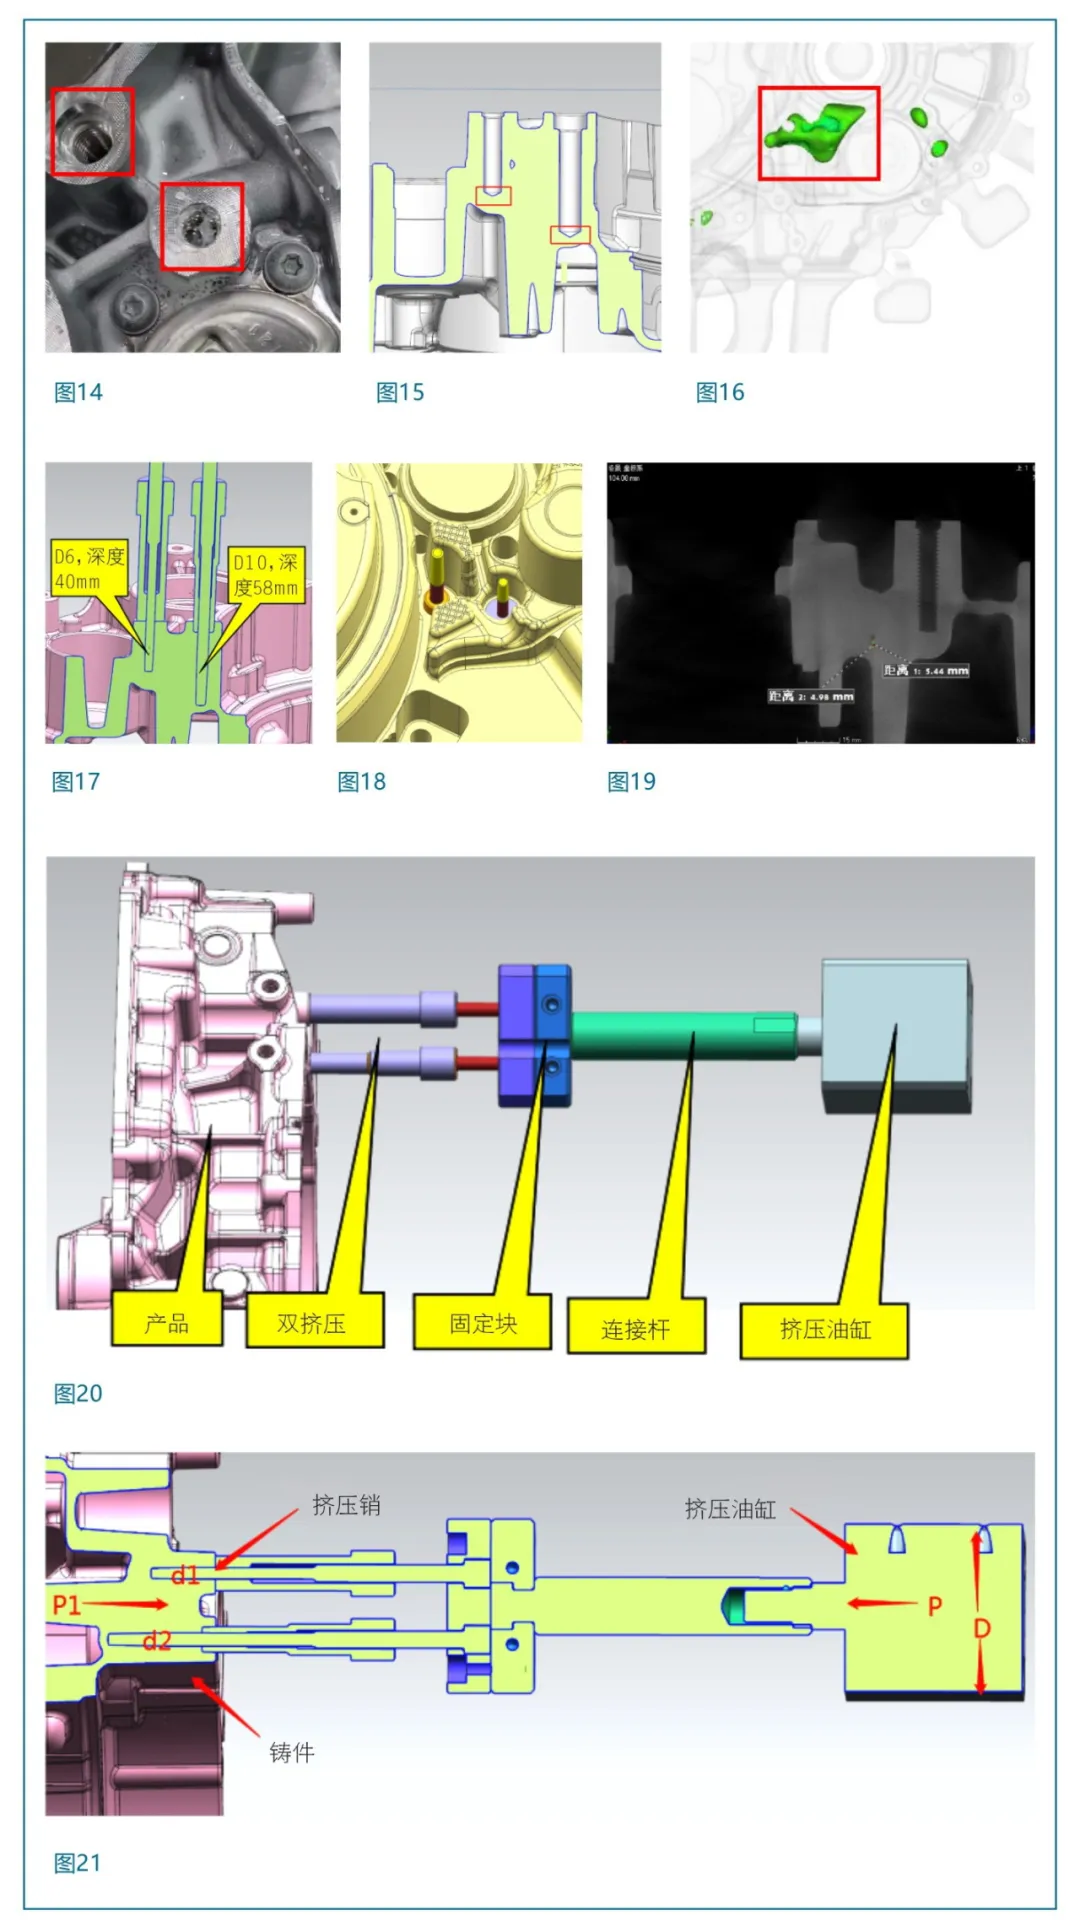
Conforme mostrado nas Figuras 14 e 15, ambos os furos marcados apresentam problemas de vazamento e grandes furos de contração podem ser vistos na parte inferior dos dois furos; as especificações dos dois furos são M10, profundidade 40mm; M12, profundidade 58mm; ambos os furos são furos processados e não há camada densa na superfície em branco. A solução do problema de vazamento começa principalmente com a melhoria do problema de encolhimento.
Conforme mostrado nas Figuras 14 e 15, ambos os furos marcados apresentam problemas de vazamento e grandes furos de contração podem ser vistos na parte inferior dos dois furos; as especificações dos dois furos são M10, profundidade 40mm; M12, profundidade 58mm; ambos os furos são furos processados e não há camada densa na superfície em branco. A solução do problema de vazamento começa principalmente com a melhoria do problema de encolhimento.
Análise das causas do encolhimento: A profundidade dos dois furos é profunda. Sob a condição de calado de 1,5°, a tolerância de processamento do fundo do furo é superior a 2 mm de um lado, a espessura da parede do produto é aumentada e a junção térmica é séria (a área da junção térmica na Figura 16 é extremamente grande). Quando o produto solidifica, são gerados furos de contração no interior do produto. Após o processamento, os orifícios de contração vazam e o canal de vazamento da cavidade do produto é aberto através desse orifício de contração, causando problemas de vazamento.
Plano de melhoria de contração: Como a junção de calor aqui é grande e o furo pré-moldado é pequeno, o calor retirado pelo resfriamento pontual de alta pressão é menor do que o calor liberado pela contração de solidificação aqui, e o furo de contração ainda existirá; portanto é mais apropriado usar um plano de pressurização local aqui. Os dois furos são profundos e diferentes em profundidade, e os furos de contração estão concentrados na parte inferior dos furos. A extrusão tradicional não pode atender aos requisitos. Conforme mostrado na Figura 17, um pino pré-moldado precisa ser adicionado à extremidade do pino de extrusão para garantir que o curso de extrusão possa ser extrudado até o fundo do furo para completar a compensação de encolhimento; conforme mostrado na Figura 19, após a adição da extrusão, não há problema de encolhimento na parte inferior do furo roscado e não há risco de vazamento. A fim de evitar o problema de flexão do pino de extrusão devido ao comprimento excessivo, a superfície do pino de extrusão precisa ser revestida com PVD para melhorar a resistência à erosão do pino de extrusão e retardar a ocorrência de trincas térmicas, melhorar a eficiência da produção e evitar a substituição frequente da extrusão.
Descrição do resultado da melhoria: Após adicionar extrusão dupla, a taxa de vazamento aqui é reduzida da taxa de vazamento original de cerca de 2% para menos de 0,2%, e não haverá problema de vazamento quando não houver problema de falha na extrusão.
3. Compartilhamento prático de tecnologia de dupla extrusão
3.1. Introdução à estrutura de dupla extrusão
Conforme mostrado na Figura 20 acima, a extrusão dupla é composta principalmente de pino de extrusão, luva do pino de extrusão, bloco fixo e cilindro de extrusão.
3.1. Introdução à estrutura de dupla extrusão
Conforme mostrado na Figura 20 acima, a extrusão dupla é composta principalmente de pino de extrusão, luva do pino de extrusão, bloco fixo e cilindro de extrusão.
3.2. Cálculo da pressão de extrusão dupla
A pressão de extrusão depende do diâmetro do cilindro D da prensa hidráulica da máquina de fundição sob pressão. Sob certa pressão hidráulica, quanto maior for D, maior será a pressão de extrusão, e quanto menor for D, menor será a pressão de extrusão; a pressão de extrusão excessiva fará com que o volume do cilindro seja muito grande, desperdício de desempenho, e a pressão de extrusão muito pequena causará encolhimento de extrusão insuficiente e falha de extrusão.
A pressão de extrusão depende do diâmetro do cilindro D da prensa hidráulica da máquina de fundição sob pressão. Sob certa pressão hidráulica, quanto maior for D, maior será a pressão de extrusão, e quanto menor for D, menor será a pressão de extrusão; a pressão de extrusão excessiva fará com que o volume do cilindro seja muito grande, desperdício de desempenho, e a pressão de extrusão muito pequena causará encolhimento de extrusão insuficiente e falha de extrusão.
De acordo com o princípio raiz de Pascal, P1 (d12 + d22) = PD2, ou seja, D = [P1 (d12 + d22) / P] -2
Onde P1 é a pressão de fundição, d1 e d2 são os diâmetros dos dois pinos de extrusão, P é a pressão do cilindro de extrusão e D é o diâmetro do cilindro de extrusão.
De acordo com a experiência real de produção, a pressão de extrusão é superior a 3 vezes a pressão de fundição, ou seja, D ≥ 3 [P1 (d12 + d22) / P] -2
3.3. Confirmação do tempo de extrusão de dupla extrusão
O tempo de extrusão é dividido em tempo de atraso de extrusão, tempo de retenção e tempo de retorno. O tempo de atraso da extrusão é o intervalo de tempo desde o momento em que a máquina de fundição sob pressão emite o sinal de ação de extrusão até o início da extrusão. O tempo de disparo da extrusão pode começar a partir do final do enchimento do líquido de alumínio. Quando o metal líquido está no estado semissólido, o melhor efeito pode ser alcançado iniciando a extrusão. Quando o tempo de atraso da extrusão é insuficiente, o líquido metálico tem alta fluidez e não há pressão de cristalização de solidificação nas peças grossas e grandes. O pino de extrusão é equivalente a um pino pré-moldado após a extrusão e não há efeito de extrusão real. Quando o tempo de atraso da extrusão é muito longo, o líquido metálico solidifica, o pino de extrusão está sujeito a muita resistência, o curso de extrusão torna-se menor e o encolhimento insuficiente leva à redução do efeito de extrusão e o produto corre o risco de rachar. Portanto, o tempo de atraso da extrusão é um parâmetro importante que afeta o efeito de extrusão local.
O tempo de extrusão é dividido em tempo de atraso de extrusão, tempo de retenção e tempo de retorno. O tempo de atraso da extrusão é o intervalo de tempo desde o momento em que a máquina de fundição sob pressão emite o sinal de ação de extrusão até o início da extrusão. O tempo de disparo da extrusão pode começar a partir do final do enchimento do líquido de alumínio. Quando o metal líquido está no estado semissólido, o melhor efeito pode ser alcançado iniciando a extrusão. Quando o tempo de atraso da extrusão é insuficiente, o líquido metálico tem alta fluidez e não há pressão de cristalização de solidificação nas peças grossas e grandes. O pino de extrusão é equivalente a um pino pré-moldado após a extrusão e não há efeito de extrusão real. Quando o tempo de atraso da extrusão é muito longo, o líquido metálico solidifica, o pino de extrusão está sujeito a muita resistência, o curso de extrusão torna-se menor e o encolhimento insuficiente leva à redução do efeito de extrusão e o produto corre o risco de rachar. Portanto, o tempo de atraso da extrusão é um parâmetro importante que afeta o efeito de extrusão local.
O tempo de retenção da extrusão refere-se ao tempo desde o momento em que o pino de extrusão começa a se mover até o momento em que o cilindro de óleo não aumenta mais a pressão. O tempo de retração é o tempo desde o momento em que o pino de extrusão começa a se mover até o momento em que o pino de extrusão se retrai, incluindo o tempo de retenção da extrusão. Se a extrusão retrair muito cedo, o fundo e a parede do furo extrudado serão quebrados devido à solidificação incompleta da posição de contato do pino de extrusão; se a extrusão durar muito tempo, o pino de extrusão pode quebrar devido à força de fixação excessiva.
4. Conclusão
Actualmente, a indústria automóvel está a desenvolver-se rapidamente e a produção interna e as vendas de novos veículos energéticos explodiram. As peças automotivas passaram de um desenvolvimento bruto e bárbaro para um desenvolvimento sofisticado, refinado, modular e integrado, o que trouxe desafios consideráveis para o ramo de peças automotivas da indústria de fundição sob pressão, mas também trouxe mais oportunidades. Por exemplo, a "fundição sob pressão integrada" que está em pleno andamento pode integrar pequenas peças estampadas e soldadas em processos tradicionais e transformá-las em uma grande peça de fundição sob pressão por meio de uma máquina de fundição sob pressão de grande tonelagem. Para as novas empresas automóveis com capacidade de produção existente insuficiente, esta tecnologia irá acelerar o seu processo de fabrico, libertar ainda mais capacidade de produção e tornar a produção de automóveis mais simples e mais eficiente; mas devido à extensão limitada deste artigo, mais compartilhamento de tecnologia de processo de fundição sob pressão de peças estruturais será apresentado a você mais tarde
Actualmente, a indústria automóvel está a desenvolver-se rapidamente e a produção interna e as vendas de novos veículos energéticos explodiram. As peças automotivas passaram de um desenvolvimento bruto e bárbaro para um desenvolvimento sofisticado, refinado, modular e integrado, o que trouxe desafios consideráveis para o ramo de peças automotivas da indústria de fundição sob pressão, mas também trouxe mais oportunidades. Por exemplo, a "fundição sob pressão integrada" que está em pleno andamento pode integrar pequenas peças estampadas e soldadas em processos tradicionais e transformá-las em uma grande peça de fundição sob pressão por meio de uma máquina de fundição sob pressão de grande tonelagem. Para as novas empresas automóveis com capacidade de produção existente insuficiente, esta tecnologia irá acelerar o seu processo de fabrico, libertar ainda mais capacidade de produção e tornar a produção de automóveis mais simples e mais eficiente; mas devido à extensão limitada deste artigo, mais compartilhamento de tecnologia de processo de fundição sob pressão de peças estruturais será apresentado a você mais tarde
Que aço é usado para matrizes de extrusão de alumínio?
Por que a rugosidade é 0,8, 1,6, 3,2, 6,3, 12,5?
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
