
Puntos clave del diseño de moldes y resolución de problemas en producción
Autor: SZTC
2024-07-05
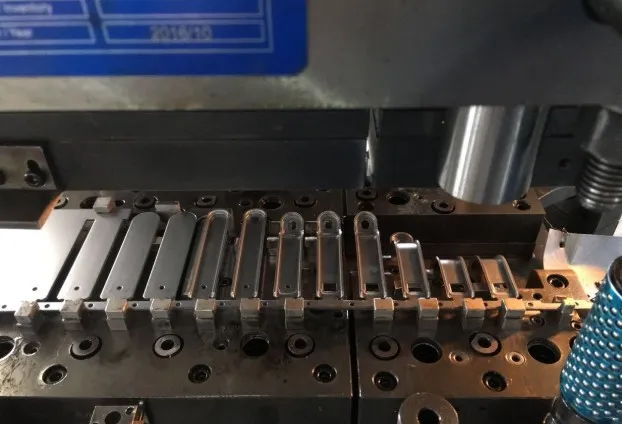
El diseño de piezas de plástico implica la creación de planos detallados para la fabricación de componentes de plástico. Esto incluye la selección de materiales, la integridad estructural y la capacidad de fabricación para garantizar una producción rentable y de alta calidad.
1 Para la producción de estampado, la estructura de los moldes de una sola estación es simple, la eficiencia de producción es baja y las piezas de chapa no pueden ser demasiado complicadas; de lo contrario, se requieren varios moldes de una sola estación para lograrlo. Si se utilizan matrices progresivas para la producción de estampado, estas deficiencias pueden corregirse. Las características de los troqueles progresivos son alta eficiencia de producción, ciclo de producción corto y pocos operadores, lo que es muy adecuado para la producción en masa.
2 puntos clave del diseño de troquel progresivo
2.1 Cálculo y diseño de la expansión del producto.
2.1 Cálculo y diseño de la expansión del producto.
Después de leer el dibujo del producto, primero se debe realizar el cálculo de expansión. El tamaño de expansión del producto generalmente se obtiene mediante fórmulas empíricas y algunas se calculan mediante software. Independientemente del método utilizado, se debe garantizar que el resultado del cálculo esté dentro del rango permitido. Porque una vez que el tamaño de expansión se calcula incorrectamente, el producto final definitivamente no estará calificado y será muy problemático corregirlo. Por lo tanto, se deben verificar los resultados del cálculo de expansión para garantizar que el tamaño de expansión sea exacto.
El proceso de diseñar el plano de distribución es el proceso de determinar la estructura del molde. Si se determina el plano de diseño, también se determinará la estructura básica del molde. Por lo tanto, al diseñar el diseño, debemos considerar la situación general en detalle, no limitarnos a la estructura local y prestar más atención a los detalles. Por ejemplo: al asignar cada paso de la estación de trabajo, no solo debemos considerar qué estación de trabajo está perforando, qué estación de trabajo está doblando y qué estación de trabajo está formando, sino también considerar cómo se deben organizar las distintas inserciones, si el espacio de disposición es suficiente y si existe alguna influencia mutua entre las distintas inserciones. Para la estación de trabajo de punzonado, debemos considerar principalmente cómo se distribuye de manera uniforme y razonable la fuerza de punzonado, si se puede garantizar la resistencia del troquel de punzonado y se debe observar adecuadamente el punzonado complejo. Para estaciones de trabajo para doblar y formar, debemos considerar si se pueden formar al mismo tiempo. Si no estamos seguros, debemos añadir un paso de conformado superior o paso de vacío para facilitar el ajuste del molde. Para productos con altos requisitos de planitud o fáciles de deformar durante el conformado, debemos agregar una estación de trabajo de nivelación para garantizar la planitud.
Al organizar el orden de las estaciones de trabajo, debemos prestar atención al hecho de que no debe haber influencia entre las posiciones delantera y trasera; de lo contrario, se debe ajustar el orden de trabajo. Por ejemplo, al realizar el doblado en forma de Z, si hay un orificio de perforación en el doblado en forma de Z y la posición de perforación tiene un requisito de tolerancia estricto, entonces se debe realizar primero el doblado en forma de Z y luego se debe realizar el punzonado, para garantizar la posición del orificio de perforación.
La última posición del troquel progresivo es la posición más importante porque implica cómo se saca el producto del molde. Los métodos generales de expulsión incluyen principalmente soplar y dejar caer, y algunos productos especiales también requieren un robot para extraer las piezas. Independientemente del método, es necesario cortar. El tamaño y la posición del punto de corte deben considerarse cuidadosamente porque no solo afectan la expulsión del molde, sino que también afectan si el material en tira se puede introducir de manera estable y suave. Si se adopta el método de expulsión de corte, la dirección de las rebabas en el punto de corte es opuesta a la de otras posiciones. Esto sólo puede determinarse después de consultar con el diseñador del producto.
Al diseñar el diseño, bajo la premisa de garantizar que el material en tiras se pueda alimentar en una producción suave y estable, se debe minimizar el ancho y el paso del material para reducir el costo de las piezas de chapa.
2.2 Diseño de inserción
(1) Puñetazo
La forma del punzón está determinada por la forma del producto. Puede ser una estructura recta o una estructura reforzada. Los principales métodos de fijación son: fijación a mesa colgante, fijación con pasadores, fijación con tornillos. Fijación por bloque a presión, fijación por tornillo superior. Entre ellos, la fijación de la mesa colgante es la más segura y confiable, la fijación con pasadores no se usa comúnmente y los otros tres métodos de fijación son principalmente para un reemplazo rápido durante el mantenimiento. Puedes elegir libremente según tus necesidades.
El borde de corte del troquel se puede cortar directamente en la placa del troquel, pero para productos con gran rendimiento o alta dureza, se debe diseñar un inserto de troquel para facilitar el mantenimiento. Los métodos de fijación del inserto de troquel son: fijación de mesa colgante, fijación con tornillos y fijación del bloque de presión.
Al diseñar un inserto de matriz para punzonado de un solo lado, para evitar que los desechos floten, se debe agregar la esquina de extrusión en el lado sin perforación para comprimir los desechos y evitar que floten, como se muestra en la Figura 1.
(2) Inserto para doblar.
El inserto doblador se puede fijar mediante una mesa colgante o un tornillo. El espacio entre las matrices curvadas convexas y cóncavas debe ser de un espesor de material. La cabeza del punzón para doblar debe diseñarse con un ángulo de arco R para evitar rayar el producto durante el doblado (como se muestra en la Figura 2). Para el troquel de doblado con doblado autoportante, se debe diseñar una nervadura de corrección cerca de la línea de doblado (como se muestra en la Figura 3) para producir deformación plástica en la raíz del producto durante el doblado, reducir la recuperación elástica y asegurar un ángulo de doblado de 90°.
2.3 Diseño de plantilla
La plantilla de matriz progresiva estándar incluye: placa de descarga, placa fija, plantilla cóncava, asiento de matriz superior y asiento de matriz inferior.
Entre ellas, la placa de descarga, la placa fija y la plantilla cóncava son las tres plantillas clave y también son indispensables para matrices progresivas. La placa fija desempeña la función de fijar el punzón; la placa de descarga desempeña principalmente la función de descargar, guiar y presionar; la plantilla cóncava puede servir como borde de troquelado y el inserto de troquel también puede incrustarse en ella. Se utilizan cuatro pequeños pasadores guía para guiar las tres plantillas. Los cuatro pequeños pasadores guía se fijan en la placa de fijación del punzón. En la placa de descarga y en la plantilla cóncava se colocan respectivamente cuatro pequeños pasadores guía. La precisión de coincidencia entre los pequeños pasadores guía y los pequeños manguitos guía se controla con precisión para garantizar la precisión del movimiento del punzón.
Al diseñar un dado progresivo, una cosa importante es diseñar el rendimiento. Generalmente, todas las estaciones posteriores, como las de doblado o conformado, deben ceder y deben ceder completamente. No sólo se debe considerar el rendimiento estático, sino también el rendimiento dinámico.
2.4 Diseño de otras piezas
En un troquel progresivo, algunas piezas auxiliares también desempeñan un papel importante en el buen funcionamiento del troquel.
(1) Pasadores guía. En un troquel progresivo, los pasadores guía tienen una gran influencia en la precisión del producto. Generalmente, se perforan dos orificios en la primera estación y las estaciones posteriores utilizan estos dos orificios como guía doble, lo que puede garantizar mejor la precisión del producto. Al diseñar el pasador guía, preste atención a controlar la longitud del pasador guía. Cuando el molde está en estado libre, la longitud de la parte del brazo recto del pasador guía que se extiende fuera de la placa de descarga debe ser menor que el espesor del producto, de modo que pueda evitarse eficazmente el fenómeno de transporte de material.
(2) Al diseñar la altura de alimentación, se debe garantizar que el material en tiras no quede bloqueado por ningún inserto o pasador expulsor cuando se apile a esta altura. El pasador de alimentación flotante no sólo puede levantar el material en tira, sino también guiarlo. Su número y posición deben determinarse en consecuencia según el ancho y espesor del material de la tira.
(3) Bloque de recogida y pasador de expulsión. Cuando el material en tira se somete a procesos de doblado, corte, estiramiento y otros procesos de formación, se generará una fuerza de sujeción para hacer que la parte que forma el material en tira quede sujeta al inserto, dificultando su desmolde. Para garantizar que el material en tira rebote suavemente, se debe diseñar un bloque de elevación o un pasador expulsor en una posición adecuada para expulsar el material en tira confiando en la fuerza del resorte. En la última estación, el producto cortado a veces se adhiere al molde debido a la acción del aceite de estampado, por lo que los moldes superior e inferior de la última estación deben diseñarse con pasadores expulsores para evitar que se produzcan apilamientos y daños al molde.
Además, para evitar que los errores de alimentación y los residuos flotantes dañen el molde, se puede diseñar un dispositivo de alarma detector de errores de alimentación y residuos flotantes.
3 Solución de problemas en producción
En la producción de matrices progresivas, en ocasiones pueden ocurrir algunas fallas que afectarán la producción. Las siguientes son algunas soluciones a fallas comunes.
3.1 Aumento de rebabas de productos.
Después de que el molde haya sido producido por un período de tiempo, las rebabas de las piezas producidas aumentarán. En este momento, se deben revisar los bordes de los troqueles convexos y cóncavos. Si los bordes están desgastados o desconchados, se deben afilar. Después del afilado, se debe colocar una junta del espesor correspondiente en las matrices convexas o cóncavas. Después de afilar muchas veces la matriz cóncava, se debe comprobar si se ha pulido la pared recta del borde. Si no hay una pared recta en el borde, se debe reemplazar el inserto de matriz cóncavo. Si los troqueles convexos y cóncavos no están desgastados, pero las rebabas de las piezas son desiguales, es porque se ha compensado el espacio ciego. En este momento, se debe ajustar la brecha.
3.2 Residuos flotantes
En la producción de estampado, la flotación de residuos es un problema importante. No sólo afecta la producción, sino que también daña el molde. En términos generales, la chatarra con formas regulares, como redonda o cuadrada, es fácil de flotar, mientras que la chatarra con formas más complejas tiene menos probabilidades de flotar.
Las siguientes son algunas de las razones por las que la chatarra flota y sus soluciones.
(1) El espacio de supresión es grande. Si los desechos flotan con frecuencia durante la etapa de prueba del troquel, significa que el espacio de obturación es demasiado grande. Se debe rehacer el troquel y se debe reducir el espacio de obturación. Si la chatarra flota sólo ocasionalmente, puede utilizar una descarga de chispa eléctrica en la cavidad del troquel para aumentar la rugosidad.
(2) La superficie del punzón es demasiado lisa y los restos se adhieren al punzón bajo la acción de la presión atmosférica. Puedes agregar agujeros de aire al punzón.
(3) El corte por un solo lado hace que la chatarra flote. Agregue esquinas afiladas en el lado que no queda ciego para exprimir el trozo.
(4) La velocidad de estampado es alta y debería considerar reducirla. Si no puede reducir la velocidad debido a las necesidades de producción, puede agregar una varilla de empuje al punzón para empujar la chatarra hacia abajo.
Además, existen algunos factores humanos, como una desmagnetización insuficiente después de cortar la hoja y el uso excesivo de aceite de estampado durante la producción del punzón. Estos deben evitarse tanto como sea posible.
3.3 Fenómeno de superposición
En la producción de estampado, después de que la última estación completa el corte, las piezas de producción no salen del molde a tiempo, sino que permanecen en el molde, lo que es muy probable que provoque superposición. La superposición es muy peligrosa y puede dañar fácilmente el molde. Hay muchos factores que causan la superposición, como el viento insuficiente, la adherencia del aceite de estampado y las piezas de producción que cuelgan de la varilla eyectora. En vista de estos factores, se pueden tomar diversas medidas para evitar que se produzcan superposiciones. Por ejemplo, en la producción de estampado, es necesario asegurarse de que el viento que sopla sea lo suficientemente fuerte. Al diseñar el molde, la varilla eyectora se agrega a la placa cóncava del molde y a la placa de descarga. La varilla expulsora en la placa del molde cóncava debe diseñarse para que sea más grande, al menos más grande que el orificio de la pieza, o simplemente adoptar una estructura de bloque de material para evitar que las piezas de producción cuelguen de la varilla expulsora. Al diseñar la placa del molde cóncava, bajo la premisa de garantizar la resistencia al punzonado, se debe diseñar una pendiente más amplia al final de la placa del molde cóncava para que las piezas de producción puedan deslizarse fuera del molde sin problemas. Además, a la hora de diseñar, también se debe tener en cuenta que en la última estación, las piezas a cortar deben sobresalir de la placa cóncava o de la pendiente al menos a la mitad, y las piezas deben deslizarse fuera del molde por su propio peso.
3.4 Bloqueo de orificios de fuga
En la producción de estampado, si los orificios de fuga se bloquean y no se descubren a tiempo, es fácil dañar el molde, provocando que el punzón se rompa o la matriz se rompa. Para evitar que los orificios de fuga se bloqueen y garantizar una fuga fluida, se debe apretar bien el tamaño de los orificios de fuga. Para algunas piezas pequeñas que sobresalen, el tamaño de los orificios de fuga debe ampliarse adecuadamente; y para el bloqueo de los orificios de fuga causados por el rodamiento de materiales de desecho, se debe reducir el tamaño de los orificios de fuga. Al diseñar el molde, se debe prestar suficiente atención a los orificios de fuga. Al diseñar la almohadilla de matriz cóncava, la placa de matriz cóncava debe usarse como referencia para garantizar que el contorno de fuga de la almohadilla de matriz cóncava sea mayor que el de la placa de matriz cóncava. Al diseñar el marco del molde inferior, se debe utilizar como referencia la almohadilla del troquel cóncavo. Etcétera. Finalmente, es necesario asegurarse de que el orificio de fuga de la placa de montaje sea más pequeño que el orificio de fuga de la máquina herramienta. De lo contrario, se debe abrir una pendiente en la placa de montaje inferior para garantizar que el material de desecho finalmente se deslice hacia el orificio de fuga de la máquina herramienta.
Además, el pulido del borde del troquel o el exceso de aceite de estampado también provocarán que se bloquee el orificio de fuga. Se debe reducir el pulido o reemplazo oportuno del aceite de estampado.
3.5 Mala alimentación
Una alimentación deficiente puede, como mínimo, afectar la producción y, en el peor de los casos, dañar el moho. Las causas son las siguientes:
(1) El paso de alimentación es diferente del paso diseñado durante la producción y el paso de alimentación debe ajustarse.
(2) El espacio entre los pasadores de elevación es demasiado grande y se debe aumentar el número de pasadores de elevación.
(3) La altura de elevación de la tira no es suficiente y la tira es fácil de enganchar al bloque de elevación o a la varilla superior. Se debe aumentar la altura de elevación de la tira.
(4) El espacio de alimentación de los pasadores de elevación es demasiado pequeño y la alimentación de la tira no es suave. La brecha debería ampliarse adecuadamente.
(5) La tira es demasiado ancha y demasiado delgada, lo que puede provocar fácilmente deformaciones. Se debe agregar un bloque de elevación en el medio de la tira.
4 Conclusión
4 Conclusión
El diseño es la fuente. Aunque el diseño sólo representa alrededor del 10% del costo del molde, determina entre el 70% y el 80% del costo total del molde. Por lo tanto, los diseñadores deben considerar la estructura del molde en detalle, considerar cómo mejorar la productividad y cómo facilitar el mantenimiento. Sin embargo, no podemos confiar enteramente en el diseño. En la producción real, debemos analizar problemas específicos y ajustar el molde según la situación real. También es necesario reparar y mantener el molde en producción. Al reparar el moho, debemos prestar más atención a los detalles, descubrir la causa raíz y repararlo. A la hora de desmontar y montar el molde debemos tener cuidado para evitar daños en el molde. El mantenimiento regular puede aumentar considerablemente la vida útil del molde.
Cómo diseñar el molde de fundición a presión para ayudar a prolongar la vida útil del molde
Varias formas de lograr el procesamiento espejo
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico.
como imprimir cosas

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico.
cómo imprimir en una impresora 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d
