
Wichtige Punkte beim Formendesign und bei der Fehlerbehebung in der Produktion
Autor: SZTC
2024-07-05
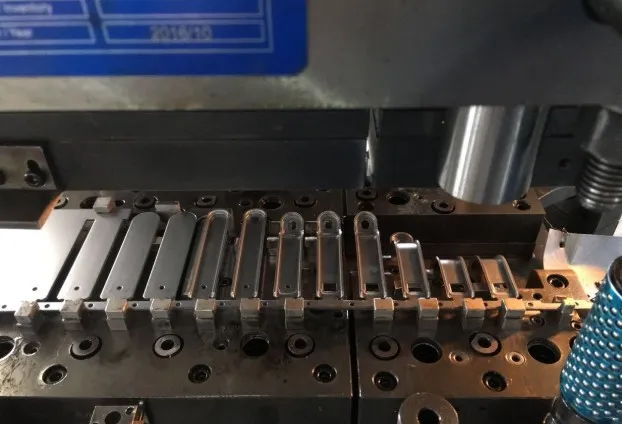
Bei der Konstruktion von Kunststoffteilen handelt es sich um die Erstellung detaillierter Pläne für die Herstellung von Kunststoffkomponenten. Dazu gehören Materialauswahl, strukturelle Integrität und Herstellbarkeit, um eine qualitativ hochwertige und kostengünstige Produktion sicherzustellen.
1 Für die Stanzproduktion ist der Aufbau von Einzelstationsformen einfach, die Produktionseffizienz gering und die Blechteile dürfen nicht zu kompliziert sein, da sonst mehrere Einzelstationsformen erforderlich sind, um dies zu erreichen. Wenn für die Stanzproduktion Folgeverbundwerkzeuge verwendet werden, können diese Mängel behoben werden. Die Merkmale von Folgeverbundwerkzeugen sind eine hohe Produktionseffizienz, ein kurzer Produktionszyklus und wenige Bediener, die sich sehr gut für die Massenproduktion eignen.
2 Kernpunkte des progressiven Werkzeugdesigns
2.1 Berechnung und Layout der Produkterweiterung
2.1 Berechnung und Layout der Produkterweiterung
Nach dem Lesen der Produktzeichnung sollte zunächst die Ausdehnungsberechnung durchgeführt werden. Die Expansionsgröße des Produkts wird im Allgemeinen durch empirische Formeln ermittelt und einige werden mithilfe von Software berechnet. Unabhängig davon, welche Methode verwendet wird, sollte garantiert sein, dass das Berechnungsergebnis innerhalb des zulässigen Bereichs liegt. Denn sobald die Erweiterungsgröße falsch berechnet wird, ist das Endprodukt definitiv unqualifiziert und es wird sehr mühsam sein, es zu korrigieren. Daher sollten die Ergebnisse der Erweiterungsberechnung überprüft werden, um sicherzustellen, dass die Erweiterungsgröße korrekt ist.
Der Entwurfsprozess der Layoutzeichnung ist der Prozess der Bestimmung der Formstruktur. Wenn die Grundrisszeichnung festgelegt ist, wird auch der Grundaufbau der Form festgelegt. Daher sollten wir bei der Gestaltung des Layouts die Gesamtsituation im Detail betrachten, uns nicht auf die lokale Struktur beschränken und mehr auf Details achten. Beispielsweise sollten wir bei der Zuweisung der einzelnen Schritte des Arbeitsplatzes nicht nur berücksichtigen, welcher Arbeitsplatz stanzt, welcher Arbeitsplatz biegt und welcher Arbeitsplatz formt, sondern auch berücksichtigen, wie die verschiedenen Einsätze angeordnet werden sollen, ob der Anordnungsraum ausreichend ist und ob es eine gegenseitige Beeinflussung zwischen den verschiedenen Einsätzen gibt. Beim Stanzarbeitsplatz sollten wir vor allem darauf achten, wie die Stanzkraft gleichmäßig und sinnvoll verteilt wird, ob die Festigkeit des Stanzstempels gewährleistet werden kann und komplexe Stanzarbeiten ordnungsgemäß beobachtet werden. Bei Biege- und Formarbeitsplätzen sollten wir überlegen, ob diese gleichzeitig geformt werden können. Wenn wir uns nicht sicher sind, sollten wir einen Schritt zur oberen Formung oder einen leeren Schritt hinzufügen, um die Formanpassung zu erleichtern. Bei Produkten mit hohen Anforderungen an die Ebenheit oder bei Produkten, die sich beim Formen leicht verziehen, sollten wir einen Nivellierungsarbeitsplatz hinzufügen, um die Ebenheit sicherzustellen.
Bei der Anordnung der Arbeitsplätze sollte darauf geachtet werden, dass zwischen der vorderen und hinteren Position kein Einfluss besteht, andernfalls muss die Arbeitsreihenfolge angepasst werden. Wenn beispielsweise beim Z-förmigen Biegen ein Stanzloch in der Z-förmigen Biegung vorhanden ist und für die Stanzposition strenge Toleranzanforderungen gelten, sollte zuerst das Z-förmige Biegen und dann das Stanzen durchgeführt werden, um die Position des Stanzlochs sicherzustellen.
Die letzte Position des Folgeverbundwerkzeugs ist die wichtigste Position, da es darum geht, wie das Produkt aus der Form entnommen wird. Zu den allgemeinen Auswurfmethoden gehören hauptsächlich Ausblasen und Fallenlassen, bei einigen Spezialprodukten ist auch ein Roboter zur Entnahme der Teile erforderlich. Unabhängig von der Methode ist ein Schneiden erforderlich. Größe und Position des Schnittpunkts müssen sorgfältig abgewogen werden, da sie nicht nur das Auswerfen der Form beeinflussen, sondern auch beeinflussen, ob das Bandmaterial stabil und reibungslos zugeführt werden kann. Wenn die Stanzauswurfmethode verwendet wird, ist die Gratrichtung am Schneidpunkt entgegengesetzt zu der an anderen Positionen. Dies kann nur nach Rücksprache mit dem Produktdesigner festgestellt werden.
Bei der Gestaltung des Layouts sollten die Materialbreite und der Abstand minimiert werden, um sicherzustellen, dass das Bandmaterial in einer reibungslosen und stabilen Produktion zugeführt werden kann, um die Kosten für Blechteile zu senken.
2.2 Design einfügen
(1) Stanzstempel
Die Form des Stanzstempels wird durch die Form des Produkts bestimmt. Es kann sich um eine gerade Struktur oder eine verstärkte Struktur handeln. Die wichtigsten Befestigungsmethoden sind: hängende Tischbefestigung, Stiftbefestigung, Schraubbefestigung. Pressblockbefestigung, obere Schraubbefestigung. Unter diesen ist die hängende Tischbefestigung die sicherste und zuverlässigste, die Stiftbefestigung wird nicht häufig verwendet und die anderen drei Befestigungsmethoden dienen hauptsächlich dem schnellen Austausch während der Wartung. Sie können frei nach Ihren Bedürfnissen wählen.
Die Stanzkante kann direkt auf der Stanzplatte geschnitten werden, bei Produkten mit großer Leistung oder hoher Härte sollte jedoch ein Stanzeinsatz zur Erleichterung der Wartung vorgesehen werden. Die Befestigungsmethoden des Matrizeneinsatzes sind: hängende Tischbefestigung, Schraubbefestigung und Pressblockbefestigung.
Bei der Gestaltung eines Matrizeneinsatzes für einseitiges Stanzen sollte die Extrusionsecke auf der nicht gestanzten Seite hinzugefügt werden, um das Aufschwimmen des Abfalls zu verhindern, um den Abfall zusammenzudrücken und ein Aufschwimmen zu verhindern, wie in Abbildung 1 dargestellt.
(2) Biegeeinsatz.
Der Biegeeinsatz kann durch einen Hängetisch oder eine Schraube befestigt werden. Der Spalt zwischen den konvexen und konkaven Biegematrizen sollte eine Materialstärke betragen. Der Kopf des Biegestempels sollte mit einem Bogen-R-Winkel gestaltet sein, um ein Verkratzen des Produkts beim Biegen zu vermeiden (wie in Abbildung 2 dargestellt). Für die Biegematrize mit selbsttragender Biegung sollte in der Nähe der Biegelinie eine Korrekturrippe vorgesehen werden (wie in Abbildung 3 dargestellt), um beim Biegen eine plastische Verformung an der Wurzel des Produkts zu erzeugen, die Rückfederung zu verringern und einen Biegewinkel von 90° sicherzustellen.
2.3 Vorlagendesign
Die Standardschablone für progressive Matrizen umfasst: Entladeplatte, feste Platte, konkave Schablone, oberen Matrizensitz und unteren Matrizensitz.
Unter diesen sind die Entladeplatte, die feste Platte und die konkave Schablone die drei Schlüsselschablonen und auch für progressive Matrizen unverzichtbar. Die feste Platte dient der Fixierung des Stempels; Die Entladeplatte spielt hauptsächlich die Rolle des Entladens, Führens und Drückens. Die konkave Schablone kann als Stanzkante dienen, auf der auch der Stanzeinsatz eingelegt werden kann. Zur Führung der drei Schablonen dienen vier kleine Führungsstifte. Die vier kleinen Führungsstifte sind an der Stempelbefestigungsplatte befestigt. Auf der Entladeplatte und der konkaven Schablone sind jeweils vier kleine Führungsstifte angebracht. Die Passgenauigkeit zwischen den kleinen Führungsstiften und den kleinen Führungshülsen wird genau kontrolliert, um die Bewegungsgenauigkeit des Stempels sicherzustellen.
Bei der Konstruktion eines Folgeverbundwerkzeugs ist es wichtig, die Ausbeute zu bestimmen. Generell gilt, dass alle nachfolgenden Stationen wie Biege- oder Umformstationen nachgeben müssen, und zwar vollständig. Nicht nur der statische Ertrag, sondern auch der dynamische Ertrag sollten berücksichtigt werden.
2.4 Gestaltung sonstiger Teile
Bei einem Folgeverbundwerkzeug spielen auch einige Hilfsteile eine wichtige Rolle für den reibungslosen Betrieb des Werkzeugs.
(1) Führungsstifte. In einem Folgeverbundwerkzeug haben Führungsstifte einen großen Einfluss auf die Genauigkeit des Produkts. Im Allgemeinen werden in der ersten Station zwei Löcher gestanzt, und die nachfolgenden Stationen verwenden diese beiden Löcher zur doppelten Führung, wodurch die Genauigkeit des Produkts besser gewährleistet werden kann. Achten Sie beim Entwerfen des Führungsstifts darauf, die Länge des Führungsstifts zu kontrollieren. Wenn sich die Form im freien Zustand befindet, sollte die Länge des geraden Armteils des Führungsstifts, der aus der Entladeplatte herausragt, geringer sein als die Dicke des Produkts, damit das Materialtransportphänomen wirksam vermieden werden kann.
(2) Bei der Auslegung der Einzugshöhe ist darauf zu achten, dass das Bandmaterial beim Stapeln in dieser Höhe nicht durch etwaige Einlagen oder Auswerferstifte blockiert wird. Der schwimmende Vorschubstift kann das Bandmaterial nicht nur anheben, sondern auch führen. Ihre Anzahl und Position sollte entsprechend der Breite und Dicke des Bandmaterials bestimmt werden.
(3) Aufnahmeblock und Auswerferstift. Wenn das Bandmaterial Biege-, Schnitt-, Streck- und anderen Umformprozessen unterzogen wird, wird eine Klemmkraft erzeugt, die den Formteil des Bandmaterials am Einsatz festklemmt, was das Entformen erschwert. Um sicherzustellen, dass das Streifenmaterial reibungslos nach oben springt, sollte an einer geeigneten Position ein Hebeblock oder Auswerferstift angebracht werden, der das Streifenmaterial mithilfe der Federkraft auswirft. An der letzten Station haftet das geschnittene Produkt aufgrund der Wirkung des Stanzöls manchmal an der Form. Daher sollten die oberen und unteren Formen der letzten Station mit Auswerferstiften ausgestattet sein, um das Auftreten von Stapeln und Schäden an der Form zu verhindern.
Um zu verhindern, dass die Form durch Fehlzuführung und Abfallschwimmen beschädigt wird, kann außerdem eine Alarmvorrichtung zur Erkennung von Fehlzuführung und Abfallschwimmen entwickelt werden.
3 Fehlerbehebung in der Produktion
Bei der Herstellung von Folgeverbundwerkzeugen kann es gelegentlich zu Fehlern kommen, die die Produktion beeinträchtigen. Im Folgenden finden Sie einige Lösungen für häufige Fehler.
3.1 Erhöhte Gratbildung bei Produkten
Nachdem die Form eine Zeit lang hergestellt wurde, nehmen die Grate der hergestellten Teile zu. Zu diesem Zeitpunkt sollten die Kanten der konvexen und konkaven Matrizen überprüft werden. Wenn sich herausstellt, dass die Kanten abgenutzt oder abgebrochen sind, sollten sie geschärft werden. Nach dem Schärfen sollte eine Dichtung entsprechender Dicke auf die konvexen oder konkaven Matrizen gelegt werden. Nachdem die konkave Matrize mehrmals geschärft wurde, sollte überprüft werden, ob die gerade Wandung der Kante weggeschliffen ist. Wenn an der Kante keine gerade Wand vorhanden ist, sollte der konkave Matrizeneinsatz ausgetauscht werden. Wenn die konvexen und konkaven Matrizen nicht abgenutzt sind, die Grate an den Teilen jedoch ungleichmäßig sind, liegt das daran, dass der Schneidspalt versetzt wurde. Zu diesem Zeitpunkt sollte der Abstand angepasst werden.
3.2 Schwimmender Abfall
In der Stanzproduktion ist das Aufschwimmen von Abfällen ein großes Problem. Es beeinträchtigt nicht nur die Produktion, sondern schädigt auch die Form. Im Allgemeinen schwimmt Schrott mit regelmäßigen Formen wie rund oder quadratisch leicht, während Schrott mit komplexeren Formen weniger wahrscheinlich schwimmt.
Im Folgenden sind einige Gründe für das Schrottschwimmen und Lösungen aufgeführt.
(1) Die Austastlücke ist groß. Wenn während der Matrizenversuchsphase häufig Schrott aufschwimmt, bedeutet dies, dass der Schneidspalt zu groß ist. Die Matrize sollte neu angefertigt und der Stanzspalt verkleinert werden. Wenn Schrott nur gelegentlich schwimmt, können Sie durch elektrische Funkenentladung im Formhohlraum die Rauheit erhöhen.
(2) Die Oberfläche des Stempels ist zu glatt und der Abfall haftet unter der Einwirkung von Atmosphärendruck am Stempel. Sie können dem Locher Luftlöcher hinzufügen.
(3) Einseitiges Stanzen führt zum Aufschwimmen des Schrotts. Fügen Sie auf der nicht zuschneidenden Seite scharfe Ecken hinzu, um den Abfall zusammenzudrücken.
(4) Die Stempelgeschwindigkeit ist hoch und Sie sollten eine Reduzierung der Geschwindigkeit in Betracht ziehen. Wenn Sie die Geschwindigkeit aufgrund von Produktionsanforderungen nicht reduzieren können, können Sie eine Schubstange am Stempel anbringen, um den Ausschuss nach unten zu drücken.
Darüber hinaus gibt es einige menschliche Faktoren, wie z. B. eine unzureichende Entmagnetisierung nach dem Schneiden der Klinge und der übermäßige Einsatz von Stanzöl bei der Herstellung des Stempels. Diese sollten möglichst vermieden werden.
3.3 Überlappungsphänomen
Bei der Stanzproduktion werden die Produktionsteile nicht rechtzeitig aus der Form geblasen, nachdem die letzte Station den Schnitt abgeschlossen hat, sondern verbleiben auf der Form, was sehr wahrscheinlich zu Überlappungen führt. Überlappungen sind sehr gefährlich und können leicht zu Schäden am Schimmel führen. Es gibt viele Faktoren, die zu Überlappungen führen, wie z. B. unzureichender Wind, das Anhaften von Stanzöl und das Hängen der Produktionsteile an der Auswerferstange. Angesichts dieser Faktoren können verschiedene Maßnahmen ergriffen werden, um das Auftreten von Überschneidungen zu verhindern. Beispielsweise muss bei der Stanzherstellung darauf geachtet werden, dass der Wind stark genug ist. Bei der Gestaltung der Form wird die Auswerferstange zur konkaven Formplatte und der Entladeplatte hinzugefügt. Die Auswerferstange auf der konkaven Formplatte sollte größer ausgelegt sein, zumindest größer als das Loch im Teil, oder einfach eine Materialblockstruktur annehmen, um zu vermeiden, dass die Produktionsteile an der Auswerferstange hängen. Bei der Gestaltung der konkaven Formplatte sollte unter der Prämisse, die Stanzfestigkeit sicherzustellen, am Ende der konkaven Formplatte eine breitere Neigung vorgesehen werden, damit die Produktionsteile reibungslos aus der Form gleiten können. Darüber hinaus sollte bei der Konstruktion auch berücksichtigt werden, dass die zu schneidenden Teile in der letzten Station mindestens um die Hälfte aus der konkaven Platte oder der Schräge herausragen und die Teile durch ihr Eigengewicht aus der Form geschoben werden.
3.4 Verstopfung von Leckagelöchern
Wenn bei der Stanzproduktion die Leckagelöcher verstopft sind und nicht rechtzeitig entdeckt werden, kann es leicht zu Schäden an der Form kommen, wodurch der Stempel bricht oder die Matrize bricht. Um ein Verstopfen der Leckagelöcher zu verhindern und eine reibungslose Leckage zu gewährleisten, muss die Größe der Leckagelöcher gut gequetscht werden. Bei einigen kleinen hervorstehenden Teilen sollte die Größe der Leckagelöcher entsprechend vergrößert werden; und um die Leckagelöcher durch das Rollen von Abfallstoffen zu verstopfen, sollte die Größe der Leckagelöcher reduziert werden. Bei der Gestaltung der Form sollte den Leckagelöchern ausreichend Aufmerksamkeit geschenkt werden. Bei der Gestaltung des konkaven Matrizenpads sollte die konkave Matrizenplatte als Referenz verwendet werden, um sicherzustellen, dass die Leckagekontur des konkaven Matrizenpads größer ist als die der konkaven Matrizenplatte. Bei der Gestaltung des unteren Formrahmens sollte das konkave Matrizenpad als Referenz verwendet werden. Und so weiter. Schließlich ist darauf zu achten, dass das Leckageloch der Montageplatte kleiner ist als das Leckageloch der Werkzeugmaschine. Andernfalls sollte an der unteren Montageplatte eine Schräge geöffnet werden, um sicherzustellen, dass das Abfallmaterial schließlich in die Leckagebohrung der Werkzeugmaschine rutscht.
Darüber hinaus führt das Abschleifen der Matrizenkante oder zu viel Stanzöl dazu, dass das Leckageloch verstopft wird. Das rechtzeitige Schleifen oder Ersetzen von Stempelöl sollte reduziert werden.
3.5 Schlechte Ernährung
Eine schlechte Zufuhr kann zumindest die Produktion beeinträchtigen und im schlimmsten Fall die Form beschädigen. Die Ursachen sind folgende:
(1) Der Einzugsabstand weicht während der Produktion vom geplanten Abstand ab und der Einzugsabstand sollte angepasst werden.
(2) Der Abstand zwischen den Hubbolzen ist zu groß und die Anzahl der Hubbolzen sollte erhöht werden.
(3) Die Hubhöhe des Streifens reicht nicht aus und der Streifen lässt sich leicht am Hebeblock oder an der oberen Stange einhaken. Die Hubhöhe des Bandes sollte erhöht werden.
(4) Der Vorschubspalt der Hebestifte ist zu klein und der Streifenvorschub erfolgt nicht reibungslos. Der Spalt sollte entsprechend vergrößert werden.
(5) Der Streifen ist zu breit und zu dünn, was leicht zu Verformungen führen kann. In der Mitte des Streifens sollte ein Hebeblock angebracht werden.
4 Fazit
4 Fazit
Design ist die Quelle. Obwohl das Design nur etwa 10 % der Formkosten ausmacht, bestimmt es 70–80 % der gesamten Formkosten. Daher müssen Konstrukteure die Formstruktur im Detail betrachten und überlegen, wie sie die Produktivität verbessern und die Wartung erleichtern können. Allerdings können wir uns nicht ausschließlich auf Design verlassen. In der tatsächlichen Produktion müssen wir spezifische Probleme analysieren und die Form entsprechend der tatsächlichen Situation anpassen. Außerdem ist es notwendig, die Form während der Produktion zu reparieren und zu warten. Bei der Reparatur der Form sollten wir mehr auf Details achten, die Grundursache herausfinden und sie reparieren. Beim Zerlegen und Zusammenbauen der Form müssen wir vorsichtig sein, um Schäden an der Form zu vermeiden. Regelmäßige Wartung kann die Lebensdauer der Form erheblich verlängern.
So entwerfen Sie die Druckgussform, um die Lebensdauer der Form zu verlängern
Mehrere Möglichkeiten zur Spiegelverarbeitung
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
