
Pontos-chave do projeto de moldes e solução de problemas na produção
Autor: SZTC
2024-07-05
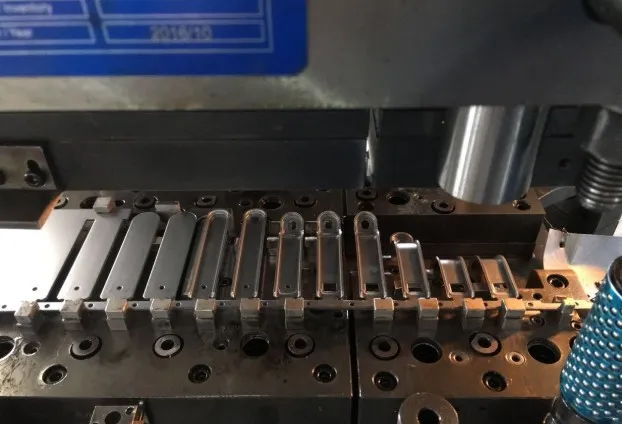
O projeto de peças plásticas envolve a criação de planos detalhados para a fabricação de componentes plásticos. Isso inclui seleção de materiais, integridade estrutural e capacidade de fabricação para garantir uma produção econômica e de alta qualidade.
1 Para a produção de estampagem, a estrutura dos moldes de estação única é simples, a eficiência de produção é baixa e as peças de chapa metálica não podem ser muito complicadas, caso contrário, serão necessários vários moldes de estação única para alcançá-la. Se matrizes progressivas forem usadas para produção de estampagem, essas deficiências podem ser alteradas. As características das matrizes progressivas são alta eficiência de produção, ciclo de produção curto e poucos operadores, que são muito adequados para produção em massa.
2 pontos-chave do design progressivo de matrizes
2.1 Cálculo e layout de expansão do produto
2.1 Cálculo e layout de expansão do produto
Após a leitura do desenho do produto, primeiro deve ser realizado o cálculo da expansão. O tamanho da expansão do produto geralmente é obtido por meio de fórmulas empíricas, e algumas são calculadas por meio de software. Independentemente do método utilizado, o resultado do cálculo deve estar dentro da faixa permitida. Porque uma vez que o tamanho da expansão for calculado incorretamente, o produto final definitivamente não será qualificado e será muito difícil corrigi-lo. Portanto, os resultados do cálculo da expansão devem ser verificados para garantir que o tamanho da expansão seja preciso.
O processo de elaboração do desenho de layout é o processo de determinação da estrutura do molde. Se o desenho do layout for determinado, a estrutura básica do molde também será determinada. Portanto, ao projetar o layout, devemos considerar detalhadamente a situação geral, não nos limitarmos pela estrutura local e prestar mais atenção aos detalhes. Por exemplo: ao alocar cada etapa da estação de trabalho, não devemos apenas considerar qual estação de trabalho está puncionando, qual estação de trabalho está dobrando e qual estação de trabalho está formando, mas também considerar como as várias inserções devem ser organizadas, se o espaço de disposição é suficiente e se existe alguma influência mútua entre as várias inserções. Para a estação de puncionamento, devemos considerar principalmente como a força de puncionamento é distribuída de maneira uniforme e razoável, se a resistência da matriz de puncionamento pode ser garantida e se puncionamento complexo deve ser devidamente observado. Para dobrar e formar estações de trabalho, devemos considerar se elas podem ser formadas de uma só vez. Se não tivermos certeza, devemos adicionar uma etapa de conformação superior ou etapa vazia para facilitar o ajuste do molde. Para produtos com altos requisitos de planicidade ou fáceis de deformar durante a conformação, devemos adicionar uma estação de trabalho de nivelamento para garantir a planicidade.
Ao organizar a ordem dos postos de trabalho, devemos atentar para o fato de que não deve haver influência entre as posições frontal e traseira, caso contrário a ordem de trabalho deverá ser ajustada. Por exemplo, ao realizar a dobra em forma de Z, se houver um furo na dobra em forma de Z e a posição de punção tiver um requisito de tolerância estrito, então a dobra em forma de Z deve ser executada primeiro e, em seguida, a punção deve ser executada, de modo a garantir a posição do furo de punção.
A última posição da matriz progressiva é a posição mais importante porque envolve a forma como o produto é retirado do molde. Os métodos gerais de ejeção incluem principalmente soprar e soltar, e alguns produtos especiais também requerem um robô para retirar as peças. Independentemente do método, o corte é necessário. O tamanho e a posição da ponta de corte devem ser cuidadosamente considerados porque eles não apenas afetam a ejeção do molde, mas também afetam se o material da tira pode ser alimentado de maneira estável e suave. Se for adotado o método de ejeção por blanking, o sentido da rebarba no ponto de corte é oposto ao das outras posições. Isto só pode ser determinado após discussão com o designer do produto.
Ao projetar o layout, com a premissa de garantir que o material da tira possa ser alimentado em uma produção suave e estável, a largura e o passo do material devem ser minimizados para reduzir o custo das peças de chapa metálica.
2.2 Inserir desenho
(1) Soco
A forma do punção é determinada pela forma do produto. Pode ser uma estrutura reta ou reforçada. Os principais métodos de fixação são: fixação de mesa suspensa, fixação de pinos, fixação de parafusos. Pressionando a fixação do bloco, fixação do parafuso superior. Entre eles, a fixação de mesa suspensa é a mais segura e confiável, a fixação com pinos não é comumente usada e os outros três métodos de fixação são principalmente para substituição rápida durante a manutenção. Você pode escolher livremente de acordo com suas necessidades.
A aresta de corte pode ser cortada diretamente na placa da matriz, mas para produtos com grande rendimento ou alta dureza, uma inserção da matriz deve ser projetada para facilitar a manutenção. Os métodos de fixação da inserção da matriz são: fixação em mesa suspensa, fixação por parafuso e fixação por bloco de prensagem.
Ao projetar uma inserção de matriz para puncionamento unilateral, a fim de evitar que os resíduos flutuem, o canto de extrusão deve ser adicionado no lado sem puncionamento para comprimir os resíduos e evitar que flutuem, conforme mostrado na Figura 1.
(2) Inserção de dobra.
A inserção dobrável pode ser fixada por uma mesa suspensa ou por um parafuso. A lacuna entre as matrizes convexas e côncavas de flexão deve ter a mesma espessura do material. A cabeça do punção de dobra deve ser projetada com um ângulo de arco R para evitar arranhar o produto durante a dobra (conforme mostrado na Figura 2). Para a matriz de dobra com dobra autoportante, uma nervura de correção deve ser projetada perto da linha de dobra (como mostrado na Figura 3) para produzir deformação plástica na raiz do produto durante a dobra, reduzir o retorno elástico e garantir um ângulo de dobra de 90°.
2.3 Design de modelo
O modelo de matriz progressivo padrão inclui: placa de descarga, placa fixa, modelo côncavo, assento superior e assento inferior.
Entre eles, a placa de descarga, a placa fixa e o gabarito côncavo são os três gabaritos principais e também indispensáveis para matrizes progressivas. A placa fixa desempenha a função de fixar o punção; a placa de descarga desempenha principalmente a função de descarregar, orientar e pressionar; o modelo côncavo pode servir como aresta de corte e a inserção da matriz também pode ser embutida nele. Quatro pequenos pinos-guia são usados para guiar os três modelos. Os quatro pequenos pinos-guia são fixados na placa de fixação do punção. Quatro pequenos pinos-guia são colocados respectivamente na placa de descarga e no modelo côncavo. A precisão de correspondência entre os pequenos pinos-guia e as pequenas mangas-guia é controlada com precisão para garantir a precisão do movimento do punção.
Ao projetar uma matriz progressiva, uma coisa importante é projetar o rendimento. Geralmente, todas as estações subsequentes, como estações de dobra ou conformação, precisam ceder e devem ceder totalmente. Não apenas o rendimento estático, mas também o rendimento dinâmico devem ser considerados.
2.4 Projeto de outras peças
Em uma matriz progressiva, algumas peças auxiliares também desempenham um papel importante no bom funcionamento da matriz.
(1) Pinos guia. Em uma matriz progressiva, os pinos-guia têm grande influência na precisão do produto. Geralmente, dois furos são feitos na primeira estação, e as estações subsequentes utilizam esses dois furos para orientação dupla, o que pode garantir melhor a precisão do produto. Ao projetar o pino guia, preste atenção ao controlar o comprimento do pino guia. Quando o molde está livre, o comprimento da parte do braço reto do pino guia que se estende para fora da placa de descarga deve ser menor que a espessura do produto, para que o fenômeno de transporte de material possa ser efetivamente evitado.
(2) Ao projetar a altura de alimentação, deve-se garantir que o material da tira não será bloqueado por quaisquer inserções ou pinos ejetores quando for empilhado nesta altura. O pino de alimentação flutuante pode não apenas levantar o material da tira, mas também guiá-lo. Seu número e posição devem ser determinados de acordo com a largura e espessura do material da tira.
(3) Bloco coletor e pino ejetor. Quando o material da tira é submetido a dobramento, corte, alongamento e outros processos de formação, uma força de fixação será gerada para fazer com que a peça formadora do material da tira fique presa na inserção, dificultando a desmoldagem. Para garantir que o material da tira salte suavemente, um bloco de elevação ou pino ejetor deve ser projetado em uma posição apropriada para ejetar o material da tira, contando com a força da mola. Na última estação, o produto cortado às vezes adere ao molde devido à ação do óleo de estampagem, portanto os moldes superior e inferior da última estação devem ser projetados com pinos ejetores para evitar a ocorrência de empilhamento e danos ao molde.
Além disso, a fim de evitar que a alimentação incorreta e a flutuação de resíduos danifiquem o molde, um dispositivo de alarme de detecção de falha de alimentação e flutuação de resíduos pode ser projetado.
3 Solução de problemas na produção
Na produção de matrizes progressivas, algumas falhas podem ocorrer algumas vezes, o que afetará a produção. A seguir estão algumas soluções para falhas comuns.
3.1 Aumento de rebarbas de produtos
Após um período de produção do molde, as rebarbas das peças produzidas aumentarão. Neste momento, as bordas das matrizes convexas e côncavas devem ser verificadas. Se as bordas estiverem desgastadas ou lascadas, elas devem ser afiadas. Após a afiação, uma junta de espessura correspondente deve ser colocada nas matrizes convexas ou côncavas. Depois que a matriz côncava tiver sido afiada várias vezes, deve-se verificar se a parede reta da borda foi retificada. Se não houver parede reta na borda, a inserção da matriz côncava deve ser substituída. Se as matrizes convexas e côncavas não estiverem desgastadas, mas as rebarbas nas peças estiverem irregulares, é porque a folga de corte foi compensada. Neste momento, a lacuna deve ser ajustada.
3.2 Resíduos flutuantes
Na produção de estampagem, a flutuação de resíduos é um grande problema. Não só afeta a produção, mas também danifica o molde. De modo geral, sucata com formatos regulares, como redondo ou quadrado, é fácil de flutuar, enquanto sucata com formatos mais complexos tem menos probabilidade de flutuar.
A seguir estão alguns motivos para flutuação de sucata e soluções.
(1) A lacuna de supressão é grande. Se a sucata flutuar frequentemente durante o estágio de teste da matriz, isso significa que a folga de corte é muito grande. A matriz deve ser refeita e a folga de vedação deve ser reduzida. Se a sucata flutuar apenas ocasionalmente, você poderá usar descarga de faísca elétrica na cavidade da matriz para aumentar a rugosidade.
(2) A superfície do punção é muito lisa e a sucata adere ao punção sob a ação da pressão atmosférica. Você pode adicionar furos de ar ao punção.
(3) A obturação unilateral faz com que a sucata flutue. Adicione cantos afiados no lado que não cega para espremer a sucata.
(4) A velocidade de estampagem é alta e você deve considerar reduzi-la. Se você não puder reduzir a velocidade devido às necessidades de produção, poderá adicionar uma haste ao punção para empurrar a sucata para baixo.
Além disso, existem alguns fatores humanos, como desmagnetização insuficiente após o corte da lâmina e uso excessivo de óleo de estampagem durante a produção do punção. Estes devem ser evitados tanto quanto possível.
3.3 Fenômeno de sobreposição
Na produção de estampagem, após a última estação concluir o corte, as peças de produção não são expelidas do molde a tempo, mas permanecem no molde, o que muito provavelmente causará sobreposição. A sobreposição é muito perigosa e pode facilmente danificar o molde. Existem muitos fatores que causam sobreposição, como vento insuficiente, adesão do óleo de estampagem e peças de produção penduradas na haste ejetora. Tendo em conta estes factores, podem ser tomadas diversas medidas para evitar a ocorrência de sobreposições. Por exemplo, na produção de estamparia, é necessário garantir que o vento que sopra seja forte o suficiente. Ao projetar o molde, a haste ejetora é adicionada à placa do molde côncava e à placa de descarga. A haste ejetora na placa do molde côncava deve ser projetada para ser maior, pelo menos maior que o furo da peça, ou simplesmente adotar uma estrutura de bloco de material para evitar que as peças de produção fiquem penduradas na haste ejetora. Ao projetar a placa do molde côncava, com a premissa de garantir a resistência à punção, uma inclinação mais larga deve ser projetada na extremidade da placa do molde côncava para que as peças de produção possam deslizar suavemente para fora do molde. Além disso, no projeto, deve-se considerar também que na última estação, as peças a serem cortadas devem ser estendidas para fora da placa côncava ou do declive em pelo menos metade, e as peças devem ser retiradas do molde pelo seu próprio peso.
3.4 Bloqueio de furos de vazamento
Na produção de estampagem, se os furos de vazamento forem bloqueados e não descobertos a tempo, é fácil danificar o molde, causando a quebra do punção ou a ruptura da matriz. Para evitar que os orifícios de vazamento sejam bloqueados e garantir um vazamento suave, o tamanho dos orifícios de vazamento deve ser bem apertado. Para algumas pequenas peças salientes, o tamanho dos orifícios de vazamento deve ser aumentado adequadamente; e para o bloqueio dos orifícios de vazamento causados pela rolagem de resíduos, o tamanho dos orifícios de vazamento deve ser reduzido. Ao projetar o molde, deve-se prestar atenção suficiente aos orifícios de vazamento. Ao projetar a placa de matriz côncava, a placa de matriz côncava deve ser usada como referência para garantir que o contorno de vazamento da placa de matriz côncava seja maior do que o da placa de matriz côncava. Ao projetar a estrutura inferior do molde, o molde côncavo deve ser usado como referência. E assim por diante. Finalmente, é necessário garantir que o orifício de vazamento da placa de montagem seja menor que o orifício de vazamento da máquina-ferramenta. Caso contrário, uma inclinação deve ser aberta na placa de montagem inferior para garantir que o material residual finalmente deslize para dentro do orifício de vazamento da máquina-ferramenta.
Além disso, a retificação da borda da matriz ou o excesso de óleo de estampagem também farão com que o orifício de vazamento seja bloqueado. A moagem oportuna ou a substituição do óleo de estampagem devem ser reduzidas.
3.5 Má alimentação
A má alimentação pode, no mínimo, afetar a produção e, na pior das hipóteses, danificar o molde. As causas são as seguintes:
(1) O passo de alimentação é diferente do passo projetado durante a produção e o passo de alimentação deve ser ajustado.
(2) O espaçamento entre os pinos de içamento é muito grande e o número de pinos de içamento deve ser aumentado.
(3) A altura de elevação da tira não é suficiente e a tira é fácil de prender no bloco de elevação ou na haste superior. A altura de elevação da tira deve ser aumentada.
(4) A folga de alimentação dos pinos de elevação é muito pequena e a alimentação da tira não é suave. A lacuna deve ser adequadamente ampliada.
(5) A tira é muito larga e muito fina, o que pode facilmente causar deformações. Um bloco de elevação deve ser adicionado no meio da tira.
4 Conclusão
4 Conclusão
O design é a fonte. Embora o projeto represente apenas cerca de 10% do custo do molde, ele determina de 70% a 80% do custo total do molde. Portanto, os projetistas devem considerar detalhadamente a estrutura do molde, considerar como melhorar a produtividade e como facilitar a manutenção. No entanto, não podemos confiar inteiramente no design. Na produção real, devemos analisar problemas específicos e ajustar o molde de acordo com a situação real. Também é necessário reparar e manter o molde em produção. Ao reparar o molde, devemos prestar mais atenção aos detalhes, descobrir a causa raiz e repará-lo. Ao desmontar e montar o molde, devemos ter cuidado para evitar danos ao molde. A manutenção regular pode aumentar muito a vida útil do molde.
Como projetar o molde de fundição sob pressão para ajudar a prolongar a vida útil do molde
Várias maneiras de obter processamento espelhado
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
