
Ключевые моменты проектирования пресс-форм и устранения неполадок на производстве
Aвтор: SZTC
2024-07-05
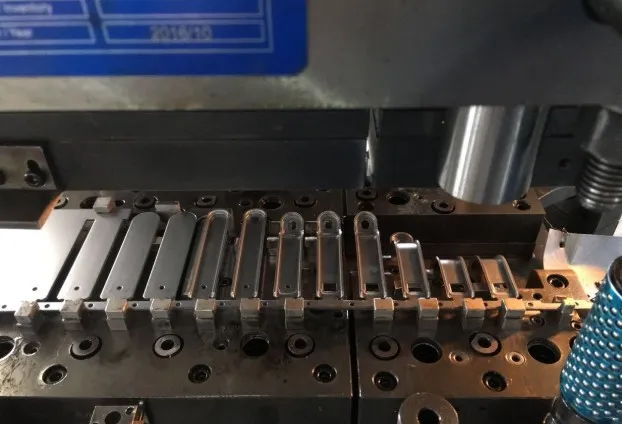
Проектирование пластиковых деталей включает в себя создание подробных планов изготовления пластиковых компонентов. Это включает в себя выбор материала, структурную целостность и технологичность для обеспечения высококачественного и экономически эффективного производства.
1. Для штамповочного производства структура однопозиционных форм проста, эффективность производства низкая, а детали из листового металла не могут быть слишком сложными, в противном случае для достижения этой цели потребуется несколько однопозиционных форм. Если в штамповочном производстве использовать прогрессивные штампы, эти недостатки можно устранить. Характеристики прогрессивных штампов — высокая эффективность производства, короткий производственный цикл и небольшое количество операторов, что очень подходит для массового производства.
2 Ключевые моменты прогрессивной конструкции штампа
2.1 Расчет и компоновка расширения продукта
2.1 Расчет и компоновка расширения продукта
После прочтения чертежа изделия сначала следует выполнить расчет расширения. Размер расширения продукта обычно определяется с помощью эмпирических формул, а некоторые рассчитываются с помощью программного обеспечения. Независимо от того, какой метод используется, результат расчета должен гарантированно находиться в допустимых пределах. Потому что, если размер расширения будет рассчитан неправильно, конечный продукт обязательно будет неквалифицированным, и исправить его будет очень хлопотно. Поэтому результаты расчета расширения должны быть проверены, чтобы гарантировать точность размера расширения.
Процесс разработки макетного чертежа — это процесс определения конструкции пресс-формы. Если определен макет макета, также будет определена базовая структура пресс-формы. Поэтому при проектировании планировки следует детально рассматривать общую ситуацию, не ограничиваться локальной структурой и уделять больше внимания деталям. Например: при распределении каждого этапа рабочей станции мы должны не только учитывать, какая рабочая станция выполняет штамповку, какая рабочая станция гибка и какая рабочая станция формирует, но также учитывать, как должны быть расположены различные вставки, достаточно ли места для размещения, и есть ли взаимное влияние между различными вставками. Что касается рабочей станции для штамповки, мы должны в основном учитывать, насколько равномерно и разумно распределяется сила штамповки, можно ли гарантировать прочность штампа для штамповки, а также следует должным образом соблюдать сложную штамповку. Что касается рабочих станций гибки и формовки, мы должны учитывать, можно ли их формовать за один раз. Если мы не уверены, нам следует добавить этап верхнего формования или пустой этап, чтобы облегчить настройку формы. Для продуктов, к которым предъявляются высокие требования к плоскостности или которые легко деформируются во время формовки, мы должны добавить правильную рабочую станцию, чтобы обеспечить плоскостность.
При организации порядка рабочих мест следует обратить внимание на то, чтобы не было влияния между передним и задним положениями, в противном случае порядок работы должен быть скорректирован. Например, при выполнении Z-образной гибки, если на Z-образном изгибе имеется пробивание отверстия и положение штамповки имеет строгие требования допуска, то сначала следует выполнить Z-образную гибку, а затем выполнить штамповку. , чтобы обеспечить положение отверстия для перфорации.
Последнее положение прогрессивной матрицы является наиболее важным, поскольку оно определяет процесс извлечения изделия из формы. Общие методы извлечения в основном включают выдувание и падение, а для некоторых специальных продуктов также требуется робот для извлечения деталей. Независимо от метода, обрезка обязательна. Размер и положение точки резки должны быть тщательно продуманы, поскольку они не только влияют на выталкивание формы, но также влияют на возможность стабильной и плавной подачи полосового материала. Если принят метод выброса заготовки, направление заусенцев в точке резания противоположно направлению в других положениях. Это можно определить только после обсуждения с дизайнером продукта.
При проектировании компоновки, чтобы обеспечить плавную и стабильную подачу полосового материала, ширину и шаг материала следует минимизировать, чтобы снизить стоимость деталей из листового металла.
2.2 Конструкция вставки
(1) Пробойник
Форма пробойника определяется формой изделия. Это может быть прямая конструкция или усиленная конструкция. Основные способы крепления: крепление подвесного стола, крепление штифтом, крепление винтами. Крепление прижимного блока, крепление верхним винтом. Среди них крепление подвесного стола является самым безопасным и надежным, крепление штифтом обычно не используется, а остальные три способа крепления предназначены в основном для быстрой замены во время технического обслуживания. Вы можете свободно выбирать в соответствии с вашими потребностями.
Режущая кромка штампа может быть отрезана непосредственно на матрице, но для изделий с большой производительностью или высокой твердостью следует предусмотреть вставку матрицы, облегчающую обслуживание. Способы крепления вставки штампа: крепление на подвесном столе, крепление винтами и крепление прижимного блока.
При проектировании вставки матрицы для односторонней штамповки, чтобы предотвратить всплывание отходов, на неперфорированной стороне следует добавить угол экструзии, чтобы сжать отходы и предотвратить их всплывание, как показано на рисунке 1.
(2) Гибкая вставка.
Гибочную вставку можно закрепить подвесным столом или винтом. Зазор между гибочной выпуклой и вогнутой матрицами должен составлять одну толщину материала. Головка гибочного пуансона должна иметь угол дуги R, чтобы не поцарапать изделие во время гибки (как показано на рисунке 2). Для гибочной матрицы с самонесущим изгибом вблизи линии гибки следует предусмотреть корректирующее ребро (как показано на рисунке 3) для создания пластической деформации в основании изделия при гибке, уменьшения упругого возврата и обеспечения угла изгиба 90°. .
2.3 Дизайн шаблона
Стандартный шаблон прогрессивной матрицы включает в себя: разгрузочную пластину, фиксированную пластину, вогнутый шаблон, верхнее и нижнее гнездо матрицы.
Среди них разгрузочная пластина, фиксированная пластина и вогнутый шаблон являются тремя ключевыми шаблонами, которые также незаменимы для прогрессивных штампов. Неподвижная пластина играет роль фиксации пуансона; разгрузочная пластина в основном играет роль разгрузки, направляющей и прижима; вогнутый шаблон может служить режущей кромкой штампа, на него также может быть инкрустирована вставка штампа. Четыре маленьких направляющих штифта используются для направления трех шаблонов. Четыре маленьких направляющих штифта закреплены на фиксирующей пластине пуансона. Четыре небольших направляющих штифта установлены соответственно на разгрузочной пластине и вогнутом шаблоне. Точность соответствия между маленькими направляющими штифтами и маленькими направляющими втулками точно контролируется, чтобы обеспечить точность перемещения пуансона.
При проектировании прогрессивной матрицы важным моментом является расчет производительности. Как правило, все последующие станции, такие как станции гибки или формовки, должны поддаваться, и они должны поддаваться полностью. Следует учитывать не только статическую доходность, но и динамическую доходность.
2.4 Конструкция остальных деталей
В прогрессивном штампе некоторые вспомогательные детали также играют важную роль в бесперебойной работе штампа.
(1) Направляющие штифты. В прогрессивной матрице направляющие штифты оказывают большое влияние на точность изделия. Как правило, на первой станции пробивают два отверстия, а последующие станции используют эти два отверстия для двойной направляющей, что может лучше гарантировать точность продукта. При проектировании направляющего пальца обратите внимание на контроль длины направляющего пальца. Когда форма находится в свободном состоянии, длина прямой части направляющего штифта, выходящей из разгрузочной пластины, должна быть меньше толщины изделия, чтобы можно было эффективно избежать явления переноса материала.
(2) При проектировании высоты подачи следует убедиться, что полосовой материал не будет блокироваться никакими вставками или выталкивающими штифтами, когда он укладывается на этой высоте. Плавающий подающий штифт может не только поднимать полосовой материал, но и направлять его. Его количество и положение следует определять соответственно ширине и толщине полосового материала.
(3) Подхватывающий блок и выталкивающий штифт. Когда материал полосы подвергается изгибу, резке, растяжению и другим процессам формования, будет создаваться сила зажима, заставляющая часть материала полосы зажиматься на вставке, что затрудняет извлечение из формы. Чтобы обеспечить плавное подпрыгивание полосового материала вверх, подъемный блок или выталкивающий штифт должны быть расположены в соответствующем положении, чтобы выталкивать полосовой материал за счет силы пружины. На последней станции разрезанное изделие иногда прилипает к форме из-за действия штамповочного масла, поэтому верхняя и нижняя формы последней станции должны быть оснащены выталкивающими штифтами, чтобы предотвратить возникновение штабелирования и повреждения формы.
Кроме того, чтобы предотвратить повреждение формы из-за неправильной подачи и всплывания отходов, можно спроектировать сигнальное устройство, реагирующее на застревание и всплывание отходов.
3 Устранение неполадок в производстве
При производстве прогрессивных штампов иногда могут возникать некоторые дефекты, которые влияют на производство. Ниже приведены некоторые решения распространенных неисправностей.
3.1 Повышенные заусенцы изделий
После изготовления формы в течение определенного периода времени заусенцы на изготовленных деталях увеличиваются. В это время следует проверить края выпуклых и вогнутых матриц. Если на краях обнаружены изношенные или сколы, их следует заточить. После заточки на выпуклые или вогнутые матрицы следует установить прокладку соответствующей толщины. После многократной заточки вогнутой матрицы следует проверить, не отшлифована ли прямая стенка кромки. Если прямой стенки кромки нет, вогнутую вставку матрицы следует заменить. Если выпуклая и вогнутая плашки не изношены, но заусенцы на деталях неровные, то это связано с смещением заготовочного зазора. В это время следует отрегулировать зазор.
3.2 Плавающие отходы
В штамповочном производстве серьезной проблемой является плавание отходов. Это не только влияет на производство, но и повреждает плесень. Вообще говоря, лом правильной формы, такой как круглая или квадратная, легко плавает, тогда как лом более сложной формы плавает с меньшей вероятностью.
Ниже приведены некоторые причины размещения лома и пути их решения.
(1) Зазор большой. Если на этапе испытания штампа лом часто всплывает, это означает, что заготовочный зазор слишком велик. Матрицу следует переделать и уменьшить зазор. Если лом плавает лишь время от времени, можно использовать электроискровой разряд в полости матрицы для увеличения шероховатости.
(2) Поверхность пуансона слишком гладкая, и лом прилипает к пуансону под действием атмосферного давления. В пуансон можно добавить отверстия для воздуха.
(3) Односторонняя вырубка приводит к всплытию лома. Добавьте острые углы на незаглушенной стороне, чтобы сжать лом.
(4) Скорость штамповки высокая, поэтому вам следует рассмотреть возможность ее снижения. Если вы не можете снизить скорость из-за производственных нужд, вы можете добавить к пуансону толкатель, чтобы толкать лом вниз.
Кроме того, существуют некоторые человеческие факторы, такие как недостаточное размагничивание после резки лезвия и чрезмерное использование штамповочного масла при производстве пуансона. Их следует избегать, насколько это возможно.
3.3 Явление перекрытия
В штамповочном производстве после того, как последняя станция завершает раскрой, производственные детали не выдуваются вовремя из формы, а остаются на форме, что с большой вероятностью приводит к наложению. Перекрытие очень опасно и может легко повредить форму. Существует множество факторов, вызывающих перекрытие, таких как недостаточный обдув, прилипание штамповочного масла и зависание производственных деталей на штоке выталкивателя. Учитывая эти факторы, можно принять различные меры для предотвращения возникновения дублирования. Например, при штамповочном производстве необходимо обеспечить достаточную силу дующего ветра. При проектировании формы к вогнутой плите формы и разгрузочной плите добавляется стержень выталкивателя. Стержень выталкивателя на вогнутой плите формы должен быть больше, по крайней мере, больше, чем отверстие в детали, или просто использовать структуру блока материала, чтобы избежать нависания производственных деталей на стержне выталкивателя. При проектировании вогнутой пресс-формы, исходя из обеспечения прочности на штамповку, на конце вогнутой пресс-формы следует спроектировать более широкий наклон, чтобы производственные детали могли плавно выдвигаться из формы. Кроме того, при проектировании следует также учитывать, что на последней станции разрезаемые детали должны выдвигаться за пределы вогнутой пластины или ската не менее чем на половину, а детали должны выдвигаться из формы за счет их выдвижения. собственный вес.
3.4 Засорение отверстий для утечек
В штамповочном производстве, если отверстия для утечки заблокированы и не обнаружены вовремя, легко повредить форму, что приведет к поломке пуансона или разрыву штампа. Чтобы предотвратить закупорку отверстий для утечек и обеспечить плавную утечку, размеры отверстий для утечек необходимо хорошо сжать. Для некоторых небольших выступающих частей размер отверстий для утечки следует соответствующим образом увеличить; а для закупорки отверстий для утечек, вызванной скатыванием отходов, размер отверстий для утечек следует уменьшить. При проектировании формы следует уделять достаточное внимание отверстиям для утечек. При проектировании вогнутой матрицы вогнутую пластину матрицы следует использовать в качестве ориентира, чтобы гарантировать, что контур утечки вогнутой матрицы больше, чем у вогнутой матрицы. При проектировании нижней рамы формы в качестве ориентира следует использовать вогнутую подкладку матрицы. И так далее. Наконец, необходимо убедиться, что отверстие утечки монтажной пластины меньше отверстия утечки станка. В противном случае на нижней монтажной пластине следует открыть уклон, чтобы отходы окончательно попадали в сливное отверстие станка.
Кроме того, шлифовка кромки штампа или чрезмерное количество штамповочного масла также могут привести к закупорке отверстия для утечки. Необходимо сократить своевременную шлифовку или замену штамповочного масла.
3.5 Плохое кормление
Плохое кормление может как минимум повлиять на продуктивность, а в худшем — повредить плесень. Причины следующие:
(1) Шаг подачи отличается от расчетного шага во время производства, и шаг подачи необходимо отрегулировать.
(2) Расстояние между подъемными штифтами слишком велико, поэтому необходимо увеличить количество подъемных штифтов.
(3) Высота подъема полосы недостаточна, и полосу легко зацепить за подъемный блок или верхнюю тягу. Высоту подъема полосы следует увеличить.
(4) Зазор подачи подъемных штифтов слишком мал, и подача полосы не является плавной. Разрыв должен быть соответствующим образом увеличен.
(5) Полоса слишком широкая и слишком тонкая, что может привести к деформации. В середине полосы следует добавить подъемный блок.
4. Вывод
4. Вывод
Дизайн – это источник. Хотя на проектирование приходится лишь около 10% стоимости пресс-формы, он определяет 70–80% всей стоимости пресс-формы. Поэтому проектировщики должны детально рассмотреть конструкцию пресс-формы, подумать о том, как повысить производительность и облегчить обслуживание. Однако мы не можем полностью полагаться на дизайн. В реальном производстве мы должны проанализировать конкретные проблемы и отрегулировать форму в соответствии с реальной ситуацией. Также необходимо ремонтировать и поддерживать пресс-форму на производстве. При ремонте плесени следует уделять больше внимания деталям, выяснять причину и устранять ее. При разборке и сборке формы необходимо соблюдать осторожность, чтобы не повредить форму. Регулярное техническое обслуживание может значительно продлить срок службы формы.
Как спроектировать форму для литья под давлением, чтобы продлить срок ее службы
Несколько способов добиться зеркальной обработки
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
