
نکات کلیدی طراحی قالب و عیب یابی در تولید
نویسنده: SZTC
2024-07-05
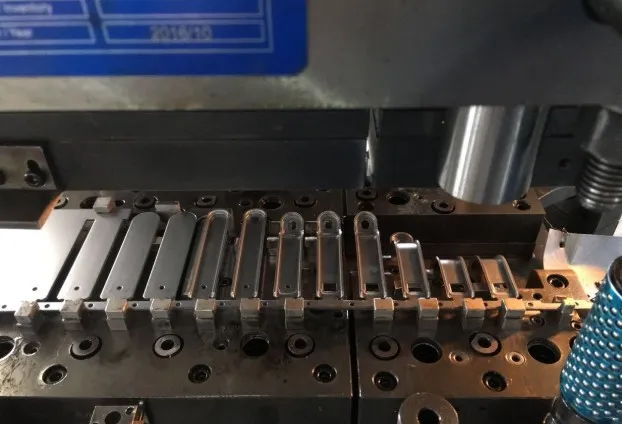
طراحی قطعات پلاستیکی شامل ایجاد نقشه های دقیق برای تولید قطعات پلاستیکی است. این شامل انتخاب مواد، یکپارچگی ساختاری و قابلیت ساخت برای اطمینان از تولید با کیفیت بالا و مقرون به صرفه است.
1 برای تولید مهر زنی، ساختار قالب های تک ایستگاهی ساده است، راندمان تولید کم است و قطعات ورق فلزی نمی توانند خیلی پیچیده باشند، در غیر این صورت برای دستیابی به آن به قالب های تک ایستگاهی متعدد نیاز است. اگر از قالب های پیشرونده برای تولید مهر زنی استفاده شود، می توان این کاستی ها را تغییر داد. از ویژگی های قالب های پیشرونده راندمان تولید بالا، چرخه تولید کوتاه و اپراتورهای کم است که برای تولید انبوه بسیار مناسب هستند.
2 نکته کلیدی طراحی قالب مترقی
2.1 محاسبه و چیدمان گسترش محصول
2.1 محاسبه و چیدمان گسترش محصول
پس از خواندن نقشه محصول، ابتدا باید محاسبه انبساط انجام شود. اندازه توسعه محصول عموماً از طریق فرمول های تجربی به دست می آید و برخی از آنها از طریق نرم افزار محاسبه می شوند. مهم نیست از کدام روش استفاده می شود، نتیجه محاسبه باید در محدوده مجاز تضمین شود. زیرا زمانی که اندازه انبساط اشتباه محاسبه شود، قطعا محصول نهایی فاقد صلاحیت خواهد بود و اصلاح آن بسیار دردسر ساز خواهد بود. بنابراین، نتایج محاسبه انبساط باید تأیید شود تا اطمینان حاصل شود که اندازه انبساط دقیق است.
فرآیند طراحی نقشه چیدمان فرآیند تعیین ساختار قالب است. اگر نقشه چیدمان مشخص شود، ساختار اصلی قالب نیز مشخص خواهد شد. بنابراین هنگام طراحی چیدمان باید وضعیت کلی را با جزئیات در نظر بگیریم، محدود به ساختار محلی نباشیم و به جزئیات بیشتر توجه کنیم. به عنوان مثال: هنگام تخصیص هر مرحله از ایستگاه کاری، ما نه تنها باید در نظر بگیریم که کدام ایستگاه کاری در حال پانچ کردن است، کدام ایستگاه کاری در حال خم شدن است، و کدام ایستگاه کاری در حال شکل گیری است، بلکه باید در نظر بگیریم که چگونه درج های مختلف باید چیده شوند، آیا فضای چیدمان کافی است و آیا تأثیر متقابلی بین درج های مختلف وجود دارد یا خیر. برای ایستگاه کاری پانچ، ما باید به طور عمده در نظر بگیریم که چگونه نیروی پانچ به طور یکنواخت و معقول توزیع می شود، آیا می توان قدرت قالب پانچ را تضمین کرد، و مشت زدن پیچیده باید به درستی مشاهده شود. برای خم شدن و شکل دهی ایستگاه های کاری، باید در نظر بگیریم که آیا می توان آن را در یک زمان تشکیل داد. اگر مطمئن نیستیم، باید یک مرحله شکل دهی بالا یا مرحله خالی اضافه کنیم تا تنظیم قالب را تسهیل کنیم. برای محصولاتی که نیاز به صافی بالا دارند یا به راحتی در حین شکلدهی تاب میخورند، باید یک ایستگاه کاری تسطیح اضافه کنیم تا از صافی اطمینان حاصل شود.
در تنظیم ترتیب ایستگاه های کاری باید به این نکته توجه کنیم که بین وضعیت جلو و عقب تاثیری وجود نداشته باشد در غیر این صورت ترتیب کار باید تنظیم شود. به عنوان مثال، هنگام انجام خم Z شکل، اگر سوراخ پانچ روی خم Z شکل وجود داشته باشد و موقعیت پانچ دارای شرایط تحمل شدید باشد، ابتدا باید خم Z شکل انجام شود و سپس پانچ انجام شود تا از موقعیت سوراخ پانچ اطمینان حاصل شود.
آخرین موقعیت قالب پیشرونده مهمترین موقعیت است زیرا شامل نحوه خارج کردن محصول از قالب می شود. روش های عمومی بیرون ریختن عمدتاً شامل دمیدن و انداختن است و برخی از محصولات خاص نیز به ربات نیاز دارند تا قطعات را خارج کند. صرف نظر از روش، برش لازم است. اندازه و موقعیت نقطه برش باید به دقت در نظر گرفته شود زیرا آنها نه تنها بر بیرون ریختن قالب تأثیر می گذارند، بلکه بر اینکه آیا مواد نوار می توانند به طور پایدار و روان وارد شوند نیز تأثیر می گذارند. اگر روش جهش بلانکینگ اتخاذ شود، جهت سوراخ در نقطه برش با موقعیت های دیگر مخالف است. این موضوع تنها پس از گفتگو با طراح محصول مشخص می شود.
هنگام طراحی چیدمان، با فرض اطمینان از اینکه مواد نوار می توانند در تولید صاف و پایدار تغذیه شوند، عرض و گام مواد باید به حداقل برسد تا هزینه قطعات ورق فلزی کاهش یابد.
2.2 طراحی درج
(1) مشت زدن
شکل پانچ پانچ بر اساس شکل محصول تعیین می شود. این می تواند یک سازه مستقیم یا یک ساختار تقویت شده باشد. روش های اصلی تثبیت عبارتند از: تثبیت میز آویز، فیکس کردن پین، فیکس کردن پیچ. ثابت کردن بلوک فشاری، ثابت کردن پیچ بالایی. در میان آنها، تثبیت میز آویزان ایمن ترین و قابل اطمینان ترین است، تثبیت پین معمولاً مورد استفاده قرار نمی گیرد و سه روش ثابت دیگر عمدتاً برای تعویض سریع در طول تعمیر و نگهداری هستند. شما می توانید آزادانه با توجه به نیاز خود انتخاب کنید.
لبه برش قالب را می توان مستقیماً بر روی صفحه قالب برش داد، اما برای محصولات با خروجی زیاد یا سختی بالا، باید یک درج قالب برای تسهیل تعمیر و نگهداری طراحی شود. روش های تثبیت درج قالب عبارتند از: ثابت کردن میز آویزان، ثابت کردن پیچ و ثابت کردن بلوک پرس.
هنگام طراحی یک قالب برای پانچ یک طرفه، به منظور جلوگیری از شناور شدن ضایعات، باید گوشه اکستروژن را در سمت غیر پانچ اضافه کرد تا ضایعات فشرده شود و از شناور شدن آن به سمت بالا جلوگیری شود، همانطور که در شکل 1 نشان داده شده است.
(2) درج خمشی.
درج خمشی را می توان با یک میز آویز یا یک پیچ ثابت کرد. فاصله بین قالب های محدب و مقعر خمشی باید یک ضخامت ماده باشد. سر پانچ خمشی باید با زاویه R قوس طراحی شود تا از خراشیدگی محصول در حین خمش جلوگیری شود (همانطور که در شکل 2 نشان داده شده است). برای قالب خمشی با خمش خود نگهدار، یک دنده اصلاحی باید در نزدیکی خط خمش طراحی شود (همانطور که در شکل 3 نشان داده شده است) تا تغییر شکل پلاستیکی در ریشه محصول در حین خم شدن ایجاد کند، بازگشت فنر را کاهش دهد و زاویه خمش 90 درجه را تضمین کند.
2.3 طراحی قالب
قالب استاندارد قالب پیشرونده شامل: صفحه تخلیه، صفحه ثابت، قالب مقعر، نشیمنگاه قالب بالایی و نشیمنگاه قالب پایینی است.
در میان آنها، صفحه تخلیه، صفحه ثابت و قالب مقعر سه قالب کلیدی هستند و همچنین برای قالب های پیشرونده ضروری هستند. صفحه ثابت نقش تثبیت پانچ را ایفا می کند. صفحه تخلیه عمدتا نقش تخلیه، هدایت و فشار را ایفا می کند. الگوی مقعر می تواند به عنوان لبه برش قالب عمل کند و همچنین می توان درج قالب را روی آن منبت کاری کرد. از چهار پین راهنمای کوچک برای هدایت سه الگو استفاده شده است. چهار پین راهنمای کوچک روی صفحه ثابت پانچ ثابت می شوند. چهار پین راهنمای کوچک به ترتیب روی صفحه تخلیه و قالب مقعر قرار می گیرند. دقت تطبیق بین پین های راهنمای کوچک و آستین های راهنمای کوچک به دقت کنترل می شود تا از دقت حرکت پانچ اطمینان حاصل شود.
هنگام طراحی یک قالب پیشرونده، یک چیز مهم طراحی بازده است. به طور کلی، تمام ایستگاه های بعدی مانند ایستگاه های خمشی یا شکل دهی نیاز به تسلیم دارند و باید به طور کامل تسلیم شوند. نه تنها بازده استاتیک، بلکه بازده دینامیکی نیز باید در نظر گرفته شود.
2.4 طراحی سایر قطعات
در یک قالب پیشرونده، برخی از قطعات کمکی نیز نقش مهمی در عملکرد روان قالب دارند.
(1) پین های راهنما. در قالب های پیشرونده، پین های راهنما تاثیر زیادی بر دقت محصول دارند. به طور کلی در ایستگاه اول دو سوراخ سوراخ می شود و ایستگاه های بعدی از این دو سوراخ برای هدایت مضاعف استفاده می کنند که بهتر می تواند از صحت محصول اطمینان حاصل کند. هنگام طراحی پین راهنما به کنترل طول پین راهنما توجه کنید. هنگامی که قالب در حالت آزاد است، طول قسمت بازوی مستقیم پین راهنما که از صفحه تخلیه خارج می شود باید کمتر از ضخامت محصول باشد تا بتوان از پدیده حمل مواد به طور موثر جلوگیری کرد.
(2) هنگام طراحی ارتفاع تغذیه، باید اطمینان حاصل شود که مواد نوار هنگام انباشته شدن در این ارتفاع توسط هیچ درج یا پین اجکتور مسدود نمی شود. پین تغذیه شناور نه تنها می تواند مواد نوار را بلند کند، بلکه آن را هدایت می کند. تعداد و موقعیت آن باید بر اساس عرض و ضخامت مواد نوار تعیین شود.
(3) بلوک و پین اجکتور. هنگامی که مواد نوار در معرض خمش، برش، کشش و سایر فرآیندهای شکلدهی قرار میگیرد، نیروی گیرهای ایجاد میشود تا قسمت تشکیلدهنده مواد نوار روی درج بسته شود و قالبگیری آن را دشوار میکند. به منظور حصول اطمینان از اینکه مواد نوار به آرامی پرش می کنند، یک بلوک بالابر یا پین اجکتور باید در موقعیت مناسبی طراحی شود تا مواد نوار را با تکیه بر نیروی فنر خارج کند. در ایستگاه آخر گاهی اوقات محصول برش خورده به دلیل اثر روغن مهر زنی به قالب می چسبد، بنابراین قالب های بالایی و پایینی ایستگاه آخر باید با پین های اجکتوری طراحی شوند تا از بروز انباشتگی و آسیب به قالب جلوگیری شود.
علاوه بر این، به منظور جلوگیری از تغذیه نادرست و ضایعات شناور از آسیب رساندن به قالب، می توان دستگاه هشدار دهنده حسگر شناور نادرست تغذیه و زباله طراحی کرد.
3 عیب یابی در تولید
در تولید قالب های پیشرونده گاهی ممکن است برخی از خطاها رخ دهد که بر تولید تأثیر می گذارد. در زیر چند راه حل برای رفع عیوب رایج آورده شده است.
3.1 افزایش فرز محصولات
پس از مدتی که قالب تولید شد، فرزهای قطعات تولید شده افزایش می یابد. در این زمان باید لبه های قالب های محدب و مقعر بررسی شود. اگر لبهها فرسوده یا تراشه شدهاند، باید تیز شوند. پس از تیز کردن، یک واشر با ضخامت متناظر باید روی قالب های محدب یا مقعر قرار داده شود. پس از اینکه قالب مقعر بارها تیز شد، باید بررسی شود که آیا دیواره مستقیم لبه زمین شده است یا خیر. اگر دیواره مستقیمی از لبه وجود نداشته باشد، درج قالب مقعر باید جایگزین شود. اگر قالب های محدب و مقعر فرسوده نشده باشند، اما فرزهای روی قطعات ناهموار باشند، به این دلیل است که شکاف خالی جبران شده است. در این زمان، شکاف باید تنظیم شود.
3.2 زباله های شناور
در تولید مهر زنی، شناور بودن زباله ها یک مشکل اساسی است. این نه تنها بر تولید تأثیر می گذارد، بلکه به قالب نیز آسیب می رساند. به طور کلی، ضایعات با اشکال منظم مانند گرد یا مربع به راحتی شناور می شوند، در حالی که ضایعات با اشکال پیچیده تر کمتر شناور می شوند.
در زیر برخی از دلایل شناور بودن قراضه و محلول ها آورده شده است.
(1) شکاف خالی زیاد است. اگر قراضه اغلب در مرحله آزمایشی قالب شناور می شود، به این معنی است که شکاف خالی بسیار زیاد است. قالب باید دوباره ساخته شود و شکاف خالی باید کاهش یابد. اگر ضایعات فقط گاهی شناور می شوند، می توانید از تخلیه جرقه الکتریکی در حفره قالب برای افزایش زبری استفاده کنید.
(2) سطح پانچ بیش از حد صاف است و ضایعات تحت تأثیر فشار اتمسفر به پانچ می چسبند. می توانید سوراخ های هوا را به پانچ اضافه کنید.
(3) خالی شدن یک طرفه باعث شناور شدن قراضه می شود. گوشه های تیز را در سمت غیر خالی اضافه کنید تا ضایعات فشرده شود.
(4) سرعت مهر زنی بالا است و باید سرعت را کاهش دهید. اگر به دلیل نیازهای تولید نمی توانید سرعت را کاهش دهید، می توانید یک میله فشاری به پانچ اضافه کنید تا ضایعات را به سمت پایین فشار دهید.
علاوه بر این، برخی از عوامل انسانی مانند مغناطیس زدایی ناکافی پس از برش تیغه و استفاده از روغن بیش از حد در هنگام تولید پانچ وجود دارد. تا حد امکان باید از این موارد اجتناب کرد.
3.3 پدیده همپوشانی
در تولید استمپ پس از اتمام برش توسط آخرین ایستگاه، قطعات تولیدی به موقع از قالب دمیده نمی شوند، بلکه روی قالب باقی می مانند که به احتمال زیاد باعث همپوشانی می شود. همپوشانی بسیار خطرناک است و به راحتی می تواند به قالب آسیب برساند. عوامل زیادی باعث همپوشانی می شوند، مانند وزش ناکافی باد، چسبندگی روغن مهر زنی و آویزان شدن قطعات تولیدی بر روی میله اجکتور. با توجه به این عوامل می توان اقدامات مختلفی را برای جلوگیری از وقوع همپوشانی انجام داد. به عنوان مثال، در تولید مهر زنی، باید اطمینان حاصل شود که باد وزش به اندازه کافی قوی است. هنگام طراحی قالب، میله اجکتور به صفحه قالب مقعر و صفحه تخلیه اضافه می شود. میله اجکتور روی صفحه قالب مقعر باید به گونه ای طراحی شود که بزرگتر، حداقل بزرگتر از سوراخ روی قطعه باشد، یا به سادگی ساختار بلوک مواد را اتخاذ کند تا از قطعات تولیدی آویزان روی میله اجکتور جلوگیری شود. هنگام طراحی صفحه قالب مقعر، بر اساس اطمینان از استحکام پانچ، باید شیب وسیع تری در انتهای صفحه قالب مقعر طراحی کرد تا قطعات تولیدی بتوانند به آرامی از قالب خارج شوند. ضمناً در هنگام طراحی باید این نکته را نیز در نظر گرفت که در ایستگاه آخر، قطعاتی که قرار است برش داده شوند باید حداقل به اندازه نصف از صفحه مقعر یا شیب خارج شوند و قطعات با وزن خود از قالب خارج شوند.
3.4 مسدود شدن سوراخ های نشتی
در تولید مهر زنی، اگر سوراخ های نشتی مسدود شوند و به موقع کشف نشوند، به راحتی به قالب آسیب وارد می شود و باعث شکستن پانچ یا پاره شدن قالب می شود. برای جلوگیری از مسدود شدن سوراخ های نشتی و اطمینان از نشتی صاف، اندازه سوراخ های نشتی باید به خوبی فشرده شود. برای برخی از قطعات کوچک بیرون زده، اندازه سوراخ های نشتی باید به طور مناسب بزرگ شود. و برای انسداد سوراخ های نشتی ناشی از نورد مواد زائد باید اندازه سوراخ های نشتی را کاهش داد. هنگام طراحی قالب باید به سوراخ های نشتی توجه کافی شود. هنگام طراحی پد قالب مقعر، باید از صفحه قالب مقعر به عنوان مرجع استفاده شود تا اطمینان حاصل شود که کانتور نشتی لایه قالب مقعر بزرگتر از صفحه قالب مقعر است. هنگام طراحی قاب قالب پایین، باید از پد قالب مقعر به عنوان مرجع استفاده شود. و غیره. در نهایت، باید اطمینان حاصل شود که سوراخ نشتی صفحه نصب از سوراخ نشتی دستگاه ابزار کوچکتر است. در غیر این صورت، یک شیب باید روی صفحه نصب پایینی باز شود تا اطمینان حاصل شود که مواد زائد در نهایت به سوراخ نشتی ماشین ابزار می لغزند.
علاوه بر این، سنگ زنی لبه قالب یا روغن بیش از حد کوبیدن نیز باعث مسدود شدن سوراخ نشتی می شود. سنگ زنی یا تعویض به موقع روغن مهر زنی باید کاهش یابد.
3.5 تغذیه ضعیف
تغذیه ضعیف ممکن است حداقل بر تولید تأثیر بگذارد و در بدترین حالت به قالب آسیب برساند. علل به شرح زیر است:
(1) زمین تغذیه با زمین طراحی شده در طول تولید متفاوت است و زمین تغذیه باید تنظیم شود.
(2) فاصله بین پین های بالابر بسیار زیاد است و تعداد پین های بالابر باید افزایش یابد.
(3) ارتفاع بلند کردن نوار کافی نیست و نوار به راحتی روی بلوک بالابر یا میله بالایی قلاب می شود. ارتفاع بلند کردن نوار باید افزایش یابد.
(4) شکاف تغذیه پین های بالابر بسیار کوچک است و تغذیه نوار صاف نیست. شکاف باید به طور مناسب بزرگ شود.
(5) نوار خیلی پهن و خیلی نازک است که به راحتی باعث تاب خوردن می شود. یک بلوک بالابر باید در وسط نوار اضافه شود.
4 نتیجه گیری
4 نتیجه گیری
طراحی منبع است. اگرچه طراحی تنها حدود 10٪ از هزینه قالب را تشکیل می دهد، 70٪ - 80٪ از کل هزینه قالب را تعیین می کند. بنابراین، طراحان باید ساختار قالب را با جزئیات در نظر بگیرند، چگونگی بهبود بهره وری و چگونگی تسهیل تعمیر و نگهداری را در نظر بگیرند. با این حال، ما نمی توانیم به طور کامل به طراحی تکیه کنیم. در تولید واقعی، ما باید مشکلات خاص را تجزیه و تحلیل کنیم و قالب را با توجه به وضعیت واقعی تنظیم کنیم. همچنین تعمیر و نگهداری قالب در تولید ضروری است. هنگام تعمیر قالب باید به جزئیات بیشتر توجه کرد، علت اصلی را پیدا کرد و آن را تعمیر کرد. هنگام جداسازی و مونتاژ قالب باید مراقب باشیم که به قالب آسیب نرسد. نگهداری منظم می تواند عمر قالب را تا حد زیادی افزایش دهد.
نحوه طراحی قالب ریخته گری برای کمک به افزایش عمر قالب
چندین راه برای دستیابی به پردازش آینه
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

