
Estado de la investigación y perspectivas de las aleaciones de magnesio para fundición a baja presión
Autor: SZTC
2025-01-08
Introducción
El magnesio es el metal estructural con menor densidad. Es rico en recursos y tiene ventajas como alta resistencia específica y rigidez específica, buena amortiguación de vibraciones, fuerte capacidad de blindaje electromagnético, fácil corte y fácil reciclaje. Es ampliamente utilizado en los campos de automóviles, aeroespacial, productos electrónicos y productos militares de defensa nacional. El magnesio es un material metálico estructural emergente desarrollado después de las aleaciones de acero y aluminio. Su estructura reticular es diferente a la del acero y el aluminio. Se le conoce como el material de ingeniería ecológico del siglo XXI. Las aleaciones de magnesio tienen una gran aplicabilidad en la tecnología de fundición. Entre varias tecnologías para preparar materiales y componentes de aleaciones de magnesio, la fundición de aleaciones de magnesio tiene la historia de desarrollo más larga y la tecnología y equipos más maduros. Con el desarrollo continuo de la alta tecnología, la demanda de aleaciones de magnesio de alto rendimiento está aumentando y el proceso de fundición también se mejora y actualiza. En la actualidad, la fundición a alta presión es el método de conformado más utilizado para producir piezas de aleación de magnesio, pero la fundición a presión sólo es adecuada para la producción de grandes cantidades de piezas de paredes delgadas. El costo de inversión de sus equipos y moldes es alto y es fácil tener defectos de fundición, como entrada de aire, que afectan la calidad del producto terminado. La fundición a baja presión es un método de fundición entre la fundición a alta presión y la fundición por gravedad. Tiene un relleno estable y es más adecuado para formar piezas fundidas de aleaciones de magnesio grandes y complejas. Las piezas fundidas se pueden tratar térmicamente y reforzar, y las propiedades mecánicas se mejoran aún más. Las aleaciones de magnesio para fundición a baja presión han mostrado buenas perspectivas de aplicación en los últimos años y han atraído cada vez más atención.
1 Características y métodos de formación del proceso de fundición a baja presión.
La fundición a baja presión se refiere a un proceso de fundición en el que el metal fundido se llena de abajo hacia arriba bajo la acción de una baja presión de gas y se solidifica bajo presión para formar piezas fundidas. Durante el proceso de llenado de este proceso, se mejora la fluidez del líquido de aleación de magnesio y es fácil obtener piezas fundidas con diferentes espesores de pared y estructuras complejas. Al mismo tiempo, durante el proceso de llenado, su presión es controlable, lo que puede aliviar eficazmente las caídas y salpicaduras del líquido de magnesio durante el llenado, de modo que el líquido de magnesio llene el molde suavemente, reduzca la formación de defectos de fundición como inclusiones de oxidación y holgura, y así obtenga piezas fundidas de alta calidad. Los métodos comunes de fundición a baja presión incluyen la fundición a baja presión de gas de tipo superior más utilizada, la fundición de espuma perdida al vacío a baja presión y la fundición electromagnética a baja presión. El principio de la tecnología de fundición a baja presión de gas de tipo superior comúnmente utilizada se muestra en la Figura 1. El método consiste en pasar 0,02 ~ 0,06 MPa de gas comprimido a un crisol sellado, de modo que el metal fundido llene lentamente la cavidad de abajo hacia arriba. Una vez completado el llenado, se detiene la presurización y se mantiene la presión hasta que la pieza fundida se solidifica por completo, y luego se libera la presión para permitir que el metal fundido residual regrese al crisol y finalmente se desmolda la pieza fundida. En este proceso, se reducen significativamente las volteretas, impactos y salpicaduras del metal fundido, reduciendo así en gran medida la generación de escoria de óxido; al mismo tiempo, su método de llenado a presión garantiza la alta fluidez del líquido de aleación y la densidad de la pieza fundida, lo que es adecuado para la producción de piezas fundidas de paredes delgadas grandes y complejas. Vale la pena mencionar que debido al sencillo sistema de vertido y elevación diseñado en este proceso, la tasa de recuperación de metal puede alcanzar más del 90%, lo que ahorra enormemente en costos de producción. El control del proceso de fundición a baja presión tiene una gran influencia en el rendimiento de la fundición final. Tomando como ejemplo el cubo de rueda de aleación de magnesio fundido a baja presión, durante el proceso de fundición, el orden de llenado del líquido de aleación de magnesio suele ser centro de la rueda-radio-llanta-llanta, donde la llanta y el borde son áreas de paredes delgadas alejadas de la puerta, por lo que el orden de solidificación debe ser llanta-llanta-radio-centro de la rueda, que es una solidificación secuencial. Si el cubo de la rueda no logra una solidificación secuencial durante el proceso de solidificación, es probable que se produzcan defectos de solidificación, como defectos de agrietamiento térmico en los radios y llantas, granos gruesos en el centro de la rueda, cavidades de contracción y contracción en la llanta, etc. Por lo tanto, para evitar la aparición de defectos de fundición tanto como sea posible, es necesario ajustar la temperatura del molde mediante enfriamiento local o ajustar el proceso de mantenimiento de presión para optimizar la proceso de fundición. La tecnología de fundición de espuma perdida al vacío y a baja presión es un nuevo proceso de fundición que integra la fundición de espuma perdida al vacío y la fundición a baja presión. Su diagrama esquemático se muestra en la Figura 2. Los pasos del proceso son: primero, colocar el patrón de fundición de espuma perdida en la caja de arena de vertido inferior, agregar la arena de moldeo, compactarla y comenzar a aspirar; luego agregue magnesio líquido al horno de vertido y, al mismo tiempo, pase gas inerte al horno de vertido. El líquido de magnesio fluye hacia la caja de arena bajo presión y la alta temperatura que genera puede gasificar el patrón de fundición de espuma perdida y finalmente completar el vertido. Este proceso requiere menos inversión en equipo que el proceso de fundición a presión, y las piezas fundidas se pueden tratar térmicamente y reforzar, y se mejora el rendimiento del costo de fundición; las piezas fundidas producidas mediante fundición en arena tienen mayor precisión y mejor calidad de superficie, se mejora el ciclo de producción y las piezas fundidas finales tienen un rendimiento integral más alto. El proceso requiere una temperatura de vertido baja, una pequeña pérdida de temperatura de vertido y un sistema de vertido simple y eficaz para piezas fundidas de aleaciones con un alto índice de rendimiento. Puede usarse para la formación líquida de componentes complejos de aleaciones de magnesio y puede obtener piezas fundidas de aleaciones de magnesio de alta precisión, baja rugosidad superficial y alto rendimiento, lo que mejora los defectos de vertido insuficiente y cierre en frío que son fáciles de ocurrir en piezas fundidas en procesos de fundición tradicionales. Zhang Dafu et al. aplicó esta tecnología a la formación líquida de precisión de la aleación de magnesio AZ91D y preparó con éxito piezas fundidas complejas de aleación de magnesio, como la carcasa del motor y el tubo de escape, que mejoraron efectivamente los defectos de la aleación de magnesio, como el vertido insuficiente y el cierre en frío, y mejoraron en gran medida el rendimiento de las piezas fundidas.
El proceso de fundición a baja presión de aleación de magnesio convencional utiliza principalmente aire comprimido para llenar el molde y mantener la presión para completar la producción de piezas fundidas. La tecnología de fundición electromagnética a baja presión es un método de fundición que utiliza la fuerza de Lorentz para hacer que el metal fundido suba y llene el molde. Su diagrama esquemático se muestra en la Figura 3. Tiene una alta eficiencia de producción, un conformado de precisión continuo y casi sin residuos, y tiene ventajas únicas en el campo de la fundición a baja presión de aleaciones de magnesio. En este proceso, una corriente eléctrica pasa a través del metal líquido y el metal fundido se moverá de manera direccional bajo la acción de la fuerza de Lorentz. Cuando se alcanza una corriente y una intensidad de campo magnético más altas, la fuerza generada puede cumplir con los requisitos de la fundición convencional a baja presión. El metal fundido se llena bajo control por computadora para garantizar que el nivel del líquido en las diferentes secciones aumente de manera constante. El metal líquido se introduce en el molde, y después de un cierto tiempo de solidificación, se presuriza y se mantiene para finalmente obtener una fundición de alta calidad. Los estudios han demostrado que las llantas de aleación de aluminio de las motocicletas producidas por dispositivos de fundición de baja presión con bomba electromagnética tienen ventajas de rendimiento obvias sobre las producidas por la fundición tradicional de baja presión. Sin embargo, en comparación con las aleaciones de aluminio, las aleaciones de magnesio tienen las características de un calor específico bajo y un calor latente de solidificación bajo, lo que conduce a una velocidad de enfriamiento rápida del líquido de aleación de magnesio en la cavidad del molde. Por lo tanto, es necesario ajustar los parámetros del proceso, como el llenado rápido y el control estricto de la temperatura del molde.
Además, Wu Guohua y otros desarrollaron de manera innovadora un nuevo proceso para la fundición de precisión a baja presión de grandes piezas fundidas de aleación de magnesio combinando la tecnología de fabricación de núcleos de transferencia de recubrimiento, la tecnología de sellado de metal líquido de crisol y la tecnología de fundición a baja presión, asegurando la alta pureza y limpieza del líquido de aleación de magnesio. Las piezas fundidas de aleación de magnesio fabricadas tienen una estructura densa, alta precisión dimensional y buena calidad de superficie, y tienen la capacidad de desarrollar y producir pequeños lotes de piezas fundidas de aleación de magnesio de 100 kg.
2 Estado de desarrollo de la fundición a baja presión de aleaciones de magnesio.
Ya a principios del siglo XX, Gran Bretaña propuso la tecnología de fundición a baja presión y la aplicó a la producción de aleaciones de magnesio, pero estaba limitada por la tecnología y el equipo de la época y no se ha utilizado ampliamente. Después de la Segunda Guerra Mundial, la industria del automóvil comenzó a desarrollarse rápidamente y la demanda de ruedas y otras piezas para automóviles siguió aumentando. Estas piezas también son adecuadas para la producción de fundición a baja presión y la tecnología se ha desarrollado rápidamente, pero el equipo y la tecnología están sólo en manos de unos pocos países desarrollados. Después de mediados del siglo XX, los países comenzaron a invertir mano de obra y recursos materiales para realizar investigaciones en profundidad sobre los principios y procesos de la tecnología de fundición a baja presión. Con el proceso de globalización y desarrollo tecnológico, los equipos de fundición a baja presión se han mejorado continuamente y su rango de aplicaciones se ha ampliado. Ahora se usa ampliamente en las industrias aeroespacial, automotriz y de maquinaria diversa.
Tomemos como ejemplo las llantas de aleación de aluminio fundido a baja presión. Su participación de mercado era sólo del 4% en la década de 1980, pero a principios del siglo XXI, su participación de mercado se había expandido a más del 60%. En la actualidad, la fundición a baja presión se ha convertido en el proceso más importante para producir llantas de aleación de aluminio. Para acelerar aún más el proceso de aligeramiento de los automóviles, los fabricantes e investigadores de varios países están acelerando la investigación, el desarrollo y la producción de llantas de aleación de magnesio para reemplazar las aleaciones de aluminio y lograr un aligeramiento más profundo. La investigación se centra principalmente en nuevos materiales y nuevos procesos. Las investigaciones muestran que para obtener la misma rigidez que las llantas de aleación de aluminio, el espesor de la pared de las llantas de aleación de magnesio solo necesita aumentarse a 1,17 veces el de las llantas de aleación de aluminio, y su masa es solo el 78% de la de las llantas de aluminio, lo que tiene un efecto de ligereza significativo; El uso de llantas de aleación de magnesio en lugar de llantas de aleación de aluminio en vehículos de nueva energía puede aumentar la resistencia del vehículo en más de un 8%, y el rendimiento de aceleración y el efecto de reducción de vibraciones del vehículo también mejoran significativamente. Actualmente, los procesos de fundición utilizados para las aleaciones de magnesio incluyen fundición por gravedad, fundición a alta presión, fundición por extrusión y fundición a baja presión. Entre ellos, la fundición a baja presión tiene ventajas únicas en la fabricación de piezas de aleación de magnesio debido a sus características como llenado estable y solidificación secuencial, y ha recibido una amplia atención en el campo industrial. Sin embargo, la producción de llantas de aleación de magnesio mediante tecnología de fundición a baja presión aún debe estudiarse y mejorarse más a fondo, y la tecnología aún no está madura y no se ha promovido ni aplicado ampliamente.
Desde el siglo XXI, con el desarrollo de la tecnología informática, la tecnología de simulación numérica se ha utilizado ampliamente en el desarrollo y optimización de procesos de fundición a baja presión. Al utilizar software para simular numéricamente el proceso de fundición de aleaciones de magnesio, se puede predecir de antemano la ubicación y las causas de defectos como poros, holgura e inclusiones de escoria en las piezas fundidas, lo que acorta el ciclo de desarrollo del proceso del producto, reduce el número de pruebas de moldes y reduce los costos de producción. Li Jingyi et al. utilizaron el software de simulación de fundición EasyCast y NovaCast para simular numéricamente el proceso de fundición a baja presión de piezas fundidas de partición de aleación de magnesio. Se encontró que el proceso de solidificación de las piezas fundidas de la partición no siguió el principio de solidificación secuencial y se generaron cavidades de contracción. Al agregar hierro frío para mejorar el proceso, se mejoró efectivamente el efecto de compensación de la contracción y se mejoraron los defectos de la cavidad de contracción. Zhang Hua et al. analizó el proceso de fundición de llantas de aleación de magnesio AZ91D basado en el software de simulación de fundición AnyCasting, ubicó con precisión la ubicación de los defectos de fundición y descubrió las causas de los defectos, y luego optimizó el proceso de fundición, reduciendo la cantidad de pruebas de molde, reduciendo así en gran medida los costos; Los resultados de la simulación numérica también proporcionan orientación teórica y base para la fundición a baja presión de llantas de aleación de magnesio, y promueven el desarrollo del proceso y el proceso de producción de llantas de aleación de magnesio de fundición a baja presión.
En los últimos años, el rápido desarrollo de vehículos de nueva energía ha planteado mayores requisitos de aligeramiento en la industria automotriz. Made in China 2025 propone un plan general para el desarrollo del automóvil. El aligeramiento se ha convertido en uno de los últimos objetivos centrales de desarrollo de los fabricantes de automóviles de todo el mundo. La Figura 4 muestra el efecto de reducción de peso de la aleación de magnesio en piezas de automóviles. Por cada reducción del 10% en el peso de los vehículos puramente eléctricos, la autonomía se puede aumentar en aproximadamente un 6%. El peso del sistema de batería del vehículo representa más del 20% del vehículo y el costo representa del 30% al 60% del vehículo. En el sistema de batería de energía, la carcasa de la batería representa aproximadamente del 2% al 30% del peso total del sistema y es el principal componente estructural. Por lo tanto, bajo la premisa de garantizar la seguridad funcional del sistema de batería y la seguridad general del vehículo, aligerar la carcasa de la batería se ha convertido en uno de los principales objetivos de mejora del sistema de batería. El "Informe de investigación sobre el estado del mercado de la industria de fundición de aleaciones de aluminio y magnesio" señala que las piezas fundidas de aleaciones de magnesio actualmente tienen tres condiciones principales para reemplazar las piezas fundidas de aleaciones de aluminio en el campo de los automóviles livianos, a saber: la densidad de la aleación de magnesio es aproximadamente 2/3 de la de la aleación de aluminio y su resistencia específica es mayor que la de la aleación de aluminio y el acero. El uso de aleación de magnesio para reemplazar la aleación de aluminio puede lograr una tasa de reducción de peso del 25% al 35%; la relación de precios entre el magnesio y el aluminio vuelve a caer al rango de 1,3, y "el magnesio reemplaza al aluminio" es más rentable desde el punto de vista económico; La aleación de magnesio tiene ventajas en cuanto a resistencia a las vibraciones, disipación de calor y resistencia. En 2022, el uso doméstico de aleación de magnesio para un solo vehículo será de sólo 3 a 5 kg, en comparación con el uso de más de 100 kg para vehículos individuales de aleación de aluminio, y el potencial de desarrollo es enorme. El conjunto completo de carcasas del sistema de propulsión eléctrica para el modelo Zhiji L7 es la primera aplicación de producción en masa de materiales de aleación de magnesio en carcasas de propulsión eléctrica de nueva energía. Este es también uno de los componentes de aleación de magnesio más grandes que se utilizan actualmente en la producción en masa en el campo del automóvil en el país y en el extranjero. Posteriormente, SAIC también desarrolló una serie de productos de ensamblaje de propulsión eléctrica de nueva energía con aleación de magnesio y los produjo en masa con éxito, lo que aceleró la expansión de nuevos escenarios de aplicación para las aleaciones de magnesio y también anunció una brillante perspectiva de aplicación para las aleaciones de magnesio en vehículos de nueva energía. A medida que el rendimiento de los vehículos de nueva energía mejora gradualmente, los requisitos de ligereza y rendimiento de componentes como carcasas de propulsión eléctrica y bandejas de batería también han aumentado, y la demanda de componentes de aleación de magnesio reforzados y tratables térmicamente fundidos a baja presión se ha vuelto más urgente.
3 materiales de aleación de magnesio fundido a baja presión
El magnesio puro tiene poca resistencia, por lo que el magnesio puro generalmente se alea para obtener aleaciones de magnesio. Los elementos de aleación fortalecen directamente las propiedades mecánicas de la aleación mediante endurecimiento por precipitación, fortalecimiento de grano fino y fortalecimiento de solución sólida. La Tabla 1 presenta brevemente los elementos de aleación más comunes y sus efectos sobre las aleaciones de magnesio. Las aleaciones de magnesio para fundición se pueden dividir principalmente en series Mg Al, series Mg-Zn y series Mg-RE según los principales elementos de aleación. En la actualidad, la aleación de magnesio fundido a baja presión más utilizada es la serie Mg-Al-Zn (AZ).
Serie 3,1 Mg-Al
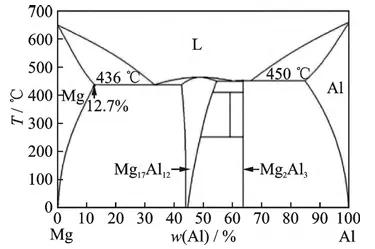
La serie Mg⁃Al es el primer material de aleación de magnesio utilizado y el Al es el elemento más favorable para mejorar el rendimiento de la fundición y las propiedades mecánicas de las aleaciones de magnesio. En el diagrama de fase binaria de Mg-Al (como se muestra en la Figura 5), se puede ver que la solubilidad sólida del Al en la matriz de α-Mg cambia significativamente con la temperatura, y su solubilidad sólida límite es del 12,7% (fracción de masa, 436 ℃), y la solubilidad sólida a temperatura ambiente es de aproximadamente el 2% (fracción de masa). Con el aumento del contenido de Al en la aleación de magnesio, el rango de cristalización de la aleación se vuelve más estrecho, se mejora la fluidez de la aleación, se mejora la tendencia al craqueo en caliente, se reducen defectos como la contracción y las propiedades mecánicas también mejoran significativamente. Cuando la cantidad de adición de Al de la aleación excede el 6% (fracción de masa), también se puede tratar térmicamente y reforzar. Agregar elementos de aleación como Zn y Mn sobre la base de la aleación Mg-Al (como se muestra en la Tabla 2) puede mejorar aún más el rendimiento de la fundición, las propiedades mecánicas, las propiedades a altas temperaturas y la resistencia a la corrosión de la aleación de magnesio, y se usa ampliamente en la producción industrial.
El límite de solubilidad sólida del Zn en una aleación de Mg-Al-Zn (AZ) es del 6% (fracción de masa). El Zn desempeña principalmente un papel en el fortalecimiento de soluciones sólidas. Después del tratamiento térmico, se puede obtener una estructura de solución sólida para mejorar el límite elástico y la resistencia a la fluencia de la aleación. Sin embargo, cuando la fracción de masa de Zn es demasiado alta, no es buena para la resistencia a la corrosión de la aleación. Por lo tanto, la cantidad de adición de Zn en la aleación de magnesio generalmente se controla por debajo del 2% (fracción en masa). Entre muchas aleaciones AZ, la AZ91D es la más utilizada en fundición a baja presión. Esta aleación tiene una excelente formabilidad y altas propiedades mecánicas y se puede aplicar a una variedad de procesos de conformado para fabricar piezas estructurales complejas. Sin embargo, en esta serie de aleaciones se formará una fase frágil de bajo punto de fusión β-Mg17 Al12. Con el aumento de la carga de la aleación, se forman fácilmente microfisuras en la fase β-Mg17 Al12 y en la interfaz de la fase β-Mg17 Al12/α-Mg. Estas microfisuras se conectan gradualmente para formar grietas principales hasta que la aleación se rompe y falla, como se muestra en la Figura 6. Además, la fase β-Mg17 Al12 es fácil de ablandar y engrosar a altas temperaturas, lo que resulta en una baja resistencia a altas temperaturas y un rendimiento deficiente de fluencia a altas temperaturas. El enriquecimiento en el límite de grano reducirá la resistencia a la fluencia de la aleación, por lo que la aleación sólo puede usarse en condiciones de trabajo por debajo de 125 ℃, lo que limita el desarrollo de esta serie de aleaciones. En los últimos años, para mejorar las propiedades integrales de la aleación, muchos investigadores han intentado agregar elementos de microaleación a la aleación AZ91, entre los cuales la adición de oligoelementos de tierras raras tiene el efecto más significativo en la mejora de las propiedades de la aleación. Wang y cols. estudiaron el efecto de la adición de diferentes cantidades de Gd sobre las propiedades de la aleación fundida AZ91. Los resultados mostraron que agregar trazas de Gd puede mejorar la resistencia y plasticidad de la aleación AZ91, y los granos de α-Mg y las fases de Mg17 Al12 se refinan significativamente porque se forma una fase esférica dispersa de Al8 Mn4 Gd en la aleación, que desempeña un efecto de refuerzo de segunda fase; Además, esta fase puede servir como un punto de nucleación heterogéneo para los granos de α-Mg y las fases de Mg17 Al12, y al mismo tiempo desempeñar un papel en el refinamiento del grano y la microestructura.
El efecto es mejorar las propiedades mecánicas de la aleación. Boby y cols. agregaron Sn e Y a la aleación AZ91 y encontraron que la adición de Sn formó una nueva fase Mg2 Sn, que inhibió la nucleación y el crecimiento de la fase discontinua Mg17 Al12; cuando se agregaron Y y Sn al mismo tiempo, apareció una nueva fase Al2 Y. La fracción de volumen de Mg17 Al12 disminuye, el tamaño del grano se refina y se mejoran las propiedades de tracción y la resistencia a la corrosión de la aleación a temperatura ambiente y alta temperatura. Las cantidades óptimas de adición de Sn e Y son 0,5% y 0,9% (fracción de masa) respectivamente. Cai et al. descubrió que agregar Ce, Y y Gd puede refinar el tamaño del grano de Mg17 Al12, optimizar su distribución, reducir el contenido de la fase de Mg17 Al12 en la aleación, mejorando así las propiedades mecánicas y la resistencia a la corrosión de la aleación, entre las cuales el Ce tiene el efecto más significativo. Seguido por Y y Gd. Hasta ahora, se ha estudiado ampliamente la adición de elementos de microaleación como Ce, Nd, Y, Ca, Ti, B, Sr, Sb y Bi a la aleación de magnesio AZ91. Entre ellos, Ce y Nd tienen el mejor efecto para mejorar las propiedades mecánicas. , Y, Bi y Sb.
La solubilidad sólida definitiva del Mn en la aleación de la serie Mg-Al-Mn (AM) es del 3,4% (fracción de masa). La resistencia de esta aleación de la serie es menor que la de la aleación de la serie AZ, pero tiene una tenacidad y plasticidad excelentes y es adecuada para aplicaciones que necesitan soportar cargas y requisitos de impacto. En lugares con alta seguridad, como armazones de asientos, tableros de instrumentos y ruedas de automóviles, las aleaciones AM50 y AM60 son las más utilizadas en la fundición a baja presión. Japón, Italia, Estados Unidos y otros países utilizan AM60A y AM60B para fabricar llantas de aleación de magnesio fundidas a presión con excelente rendimiento; China también ha producido piezas fundidas de ruedas de automóviles AB60B mediante fundición por gravedad de metal, con una tasa de rendimiento del proceso de hasta el 65%, lo que brinda una nueva oportunidad para que la fundición a baja presión produzca aleaciones de magnesio. Hub ha acumulado experiencia.
La solubilidad sólida definitiva del Mn en la aleación de la serie Mg-Al-Mn (AM) es del 3,4% (fracción de masa). La resistencia de esta aleación de la serie es menor que la de la aleación de la serie AZ, pero tiene una tenacidad y plasticidad excelentes y es adecuada para aplicaciones que necesitan soportar cargas y requisitos de impacto. En lugares con alta seguridad, como armazones de asientos, tableros de instrumentos y ruedas de automóviles, las aleaciones AM50 y AM60 son las más utilizadas en la fundición a baja presión. Japón, Italia, Estados Unidos y otros países utilizan AM60A y AM60B para fabricar llantas de aleación de magnesio fundidas a presión con excelente rendimiento; China también ha producido piezas fundidas de ruedas de automóviles AB60B mediante fundición por gravedad de metal, con una tasa de rendimiento del proceso de hasta el 65%, lo que brinda una nueva oportunidad para que la fundición a baja presión produzca aleaciones de magnesio. Hub ha acumulado experiencia.
Además de las aleaciones de magnesio de las series AZ y AM anteriores, la adición directa de elementos de aleación como Ce, Nd, Y, Sb, Bi, Ca, Ti, B y Sr a las aleaciones de la serie Mg-Al puede lograr efectos de refinamiento de grano y purificación de la masa fundida, fortalecimiento de la solución sólida y efectos de fortalecimiento de la segunda fase. Agregar 2% ~ 4% (fracción de masa) del elemento Ce a la aleación Mg-4Al puede formar Al11 Ce3 y reducir la formación de Mg17 Al12. La aleación AE44 obtenida mediante un diseño optimizado es adecuada para condiciones de trabajo de alta temperatura, como el bastidor del motor Corvette, cuya temperatura de funcionamiento es de hasta 150 ℃. Sin embargo, se requiere aproximadamente un 16% (fracción de masa) de Ce para suprimir completamente la formación de la fase Mg17Al12 en la aleación Mg-4Al, lo cual es demasiado costoso para la mayoría de las aplicaciones automotrices, por lo que las aleaciones de Mg-Al-Ca (serie AX) están diseñadas como una alternativa de menor costo a las aleaciones de la serie AE. Los resultados de simulación de Luo et al. de la ruta de solidificación de Mg-Al-Ca muestran que a medida que aumenta el contenido de Ca, la fracción de fase Mg17 Al12 disminuye, mientras que la fracción de fase (Mg, Al)2 Ca aumenta; cuando la fracción de masa de Ca alcanza el 3% (aleación AX53), la fase Mg17 Al12 es completamente suprimida por las fases binaria Mg2 Ca y ternaria (Mg, Al) 2 Ca. El límite elástico a temperatura ambiente, el límite elástico a 175 ℃ y la resistencia a la fluencia de la aleación fundida son 186, 151 y 74 respectivamente. MPa, superan con creces el rendimiento de la aleación fundida AM50 y tienen buenas perspectivas de aplicación en piezas de automóviles.
Serie 3,2 Mg-Zn
En las aleaciones de magnesio fundido de Mg-Zn, el Zn desempeña principalmente el papel de fortalecimiento de la solución sólida y fortalecimiento de la edad, y la aleación se puede fortalecer mediante tratamiento térmico; Además, el Zn también puede evitar la corrosión causada por elementos impuros como el hierro y el níquel en las aleaciones de magnesio. deterioro. La aleación de magnesio fundido Mg-Zn-Al (ZA) tiene un buen rendimiento de fundición y una excelente resistencia a la fluencia, y sus propiedades mecánicas incluso superan las de los sistemas AZ y AM tradicionales. La aleación de magnesio fundido a base de ZA tiene una buena respuesta de endurecimiento por envejecimiento y su secuencia de precipitación de envejecimiento es: SSSS (solución sólida sobresaturada) → zona GP → β1 ʹ (Mg4 Zn7) → β2 ʹ (MgZn2) → β (MgZn o Mg2 Zn3). Tomando como ejemplo la aleación ZA64, después del tratamiento de solución y envejecimiento, su resistencia a la tracción aumentó de 183 MPa en estado fundido a 260 MPa, y el alargamiento aumentó más de 1 veces. Agregar más elementos de aleación, como Cu, Sn, Sr, Ca, Sb y RE, etc., a las aleaciones de magnesio fundido de Mg-Zn es el método más comúnmente utilizado para mejorar las propiedades mecánicas de las aleaciones de la serie ZA. Sin embargo, las aleaciones de magnesio de la serie ZA tienen un alto contenido de Zn y la aleación es propensa a sufrir graves grietas en caliente y tiene un rendimiento de fundición deficiente, lo que limita su aplicación industrial. Esta serie de aleaciones aún se encuentra en etapa de investigación y espera una mayor aplicación comercial.
Serie RE de 3,3 Mg
Las aleaciones de magnesio fundido de la serie Mg-RE (serie de magnesio y tierras raras) son actualmente una dirección importante en el desarrollo de aleaciones de magnesio de alto rendimiento. Los elementos de tierras raras (RE) tienen un cierto grado de efecto de purificación en las aleaciones fundidas de magnesio y también pueden mejorar el rendimiento de la fundición, optimizar la estructura, mejorar las propiedades mecánicas y la resistencia a la fluencia de la aleación; La adición de elementos RE puede aumentar la resistencia de las aleaciones de magnesio entre un 100 % y un 250 %, aumentar la temperatura máxima de funcionamiento a 350 °C, mejorar significativamente la resistencia a la corrosión y ampliar los campos de aplicación de los materiales de aleación de magnesio. A medida que aumenta la solubilidad sólida de los elementos de tierras raras en las aleaciones de magnesio, su efecto fortalecedor será más evidente. La Figura 7 muestra la diferencia en rendimiento y densidad de las aleaciones de fundición Mg-RE, Mg-Al y Mg-Zn. En la actualidad, las aleaciones de las series Mg-Y, Mg-Nd y Mg-Gd tienen fuertes efectos de endurecimiento por envejecimiento y un gran potencial para aplicaciones prácticas. Se han convertido en las aleaciones de magnesio fundido de la serie Mg-RE más investigadas y aplicadas.
La solubilidad sólida del elemento Y en α-Mg es alta, por lo que la aleación tiene una fuerte capacidad de refuerzo contra el envejecimiento. Su secuencia de precipitación de envejecimiento es: SSSS (solución sólida sobresaturada) → βʹʹ (DO19-Mg3 Y) → βʹ (cbco-Mg7 Y) → β1 (fcc-Mg3 Y) → β (fcc-Mg5 Y). Una gran cantidad de estudios han demostrado que el efecto de fortalecimiento de la edad máxima de las aleaciones de Mg-Y proviene principalmente de la fase βʹ metaestable a nanoescala dispersa y precipitada. La relación de orientación entre esta fase y la matriz de α-Mg es: (100) βʹ // (1-210) Mg, [001]βʹ //[0001]Mg, su estructura tridimensional se muestra en la Figura 8. Para mejorar aún más la resistencia de la aleación y la resistencia a la fluencia, los investigadores agregaron otros elementos de tierras raras a la aleación binaria de Mg-Y para formar un sistema de aleación ternario de Mg-Y-RE. Entre ellos, WE43 es una de las aleaciones de magnesio fundido de tierras raras más típicas. Después de una solución sólida adecuada y un tratamiento de envejecimiento, la resistencia de la aleación fundida del molde de metal mejora enormemente, la resistencia a la tracción puede alcanzar 345 MPa y aún se puede usar a 300 ℃. Mantener buenas propiedades mecánicas; agregar trazas de Zn a la aleación WE43 puede promover la precipitación de precipitados finos dispersos y producir fases de estructura ordenada de período largo (LPSO), mejorando así la velocidad de respuesta de endurecimiento por envejecimiento y las propiedades mecánicas de la aleación, especialmente el alargamiento se mejora significativamente.
Se añaden Zn, Y, Nd y otros elementos de aleación a la aleación de magnesio fundido de Mg-Gd para formar una aleación ternaria o de múltiples componentes, que tiene propiedades mecánicas más altas y una resistencia a la tracción que puede incluso superar los 350 MPa. Cuando se agrega el elemento Zn al sistema Mg-Gd, la secuencia de precipitación de envejecimiento de la aleación cambiará. Cuando la fracción de masa de Gd en la aleación es inferior al 6%, la secuencia de precipitación es: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). La fase γʹ se forma en la superficie basal de α-Mg, lo que puede aumentar la dureza máxima de envejecimiento de la aleación. Cuando se agrega Zn a una aleación con un alto contenido de Gd, el fortalecimiento de la precipitación proviene del efecto compuesto de la fase βʹ precipitada en la superficie del prisma de la matriz y la fase γʹ precipitada en la superficie basal, y las propiedades mecánicas de la aleación se mejoran aún más. Después de Rong et al. Agregó 1% de Zn (fracción de masa) a la aleación de Mg-15Gd-0.4Zr, el límite elástico de la aleación envejecida máxima aumentó de 232 MPa a 288 MPa, y la resistencia a la tracción aumentó de 296 MPa a 403 MPa. Esto se debe a que las fases γʹ y βʹ están distribuidas relativamente verticalmente en la matriz, produciendo un efecto de fortalecimiento compuesto en la matriz. La morfología de la microestructura se muestra en la Figura 9. Además, la Universidad Jiao Tong de Shanghai desarrolló una aleación de fundición Mg-10Gd-3Y-0.5Zr (GW103K, JDM2) de alta resistencia y resistente al calor basada en una aleación de Mg-Gd, que tiene mejor fluidez y resistencia al agrietamiento en caliente durante la fundición a baja presión o la fundición por gravedad. Después de la solución sólida y el tratamiento de envejecimiento, las propiedades mecánicas de la aleación a temperatura ambiente mejoran enormemente, con un límite elástico de hasta 240 MPa y un alargamiento del 6%. El límite elástico aún puede mantener un nivel alto a una temperatura alta de 300 °C, lo cual es muy importante para la industria aeroespacial, militar, etc. Ha hecho grandes contribuciones al aligeramiento en el campo y se ha utilizado en la preparación de carcasas de misiles y componentes de radar livianos.
Se añaden Zn, Y, Nd y otros elementos de aleación a la aleación de magnesio fundido de Mg-Gd para formar una aleación ternaria o de múltiples componentes, que tiene propiedades mecánicas más altas y una resistencia a la tracción que puede incluso superar los 350 MPa. Cuando se agrega el elemento Zn al sistema Mg-Gd, la secuencia de precipitación de envejecimiento de la aleación cambiará. Cuando la fracción de masa de Gd en la aleación es inferior al 6%, la secuencia de precipitación es: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). La fase γʹ se forma en la superficie basal de α-Mg, lo que puede aumentar la dureza máxima de envejecimiento de la aleación. Cuando se agrega Zn a una aleación con un alto contenido de Gd, el fortalecimiento de la precipitación proviene del efecto compuesto de la fase βʹ precipitada en la superficie del prisma de la matriz y la fase γʹ precipitada en la superficie basal, y las propiedades mecánicas de la aleación se mejoran aún más. Después de Rong et al. Agregó 1% de Zn (fracción de masa) a la aleación de Mg-15Gd-0.4Zr, el límite elástico de la aleación envejecida máxima aumentó de 232 MPa a 288 MPa, y la resistencia a la tracción aumentó de 296 MPa a 403 MPa. Esto se debe a que las fases γʹ y βʹ están distribuidas relativamente verticalmente en la matriz, produciendo un efecto de fortalecimiento compuesto en la matriz. La morfología de la microestructura se muestra en la Figura 9. Además, la Universidad Jiao Tong de Shanghai desarrolló una aleación de fundición Mg-10Gd-3Y-0.5Zr (GW103K, JDM2) de alta resistencia y resistente al calor basada en una aleación de Mg-Gd, que tiene mejor fluidez y resistencia al agrietamiento en caliente durante la fundición a baja presión o la fundición por gravedad. Después de la solución sólida y el tratamiento de envejecimiento, las propiedades mecánicas de la aleación a temperatura ambiente mejoran enormemente, con un límite elástico de hasta 240 MPa y un alargamiento del 6%. El límite elástico aún puede mantener un nivel alto a una temperatura alta de 300 °C, lo cual es muy importante para la industria aeroespacial, militar, etc. Ha hecho grandes contribuciones al aligeramiento en el campo y se ha utilizado en la preparación de carcasas de misiles y componentes de radar livianos.
La solubilidad sólida definitiva del elemento Gd en α-Mg es mayor que la del Y. Cuando la temperatura se enfría de 548 ℃ a 200 ℃, su solubilidad sólida cae del 23,5 % al 4 % (fracción de masa), por lo que es necesario envejecer la aleación de Mg-Gd. , la matriz puede precipitar una gran cantidad de nanofases, lo que produce un efecto de endurecimiento significativo por envejecimiento. La secuencia de precipitación de envejecimiento de Mg-Gd es exactamente la misma que la de la serie Mg-Y. En el estado máximo de envejecimiento, coexisten las fases βʹ y βʹʹ o βʹ y β1. La aleación tiene un fuerte límite elástico a temperatura ambiente.
La solubilidad sólida final del elemento ligero de tierras raras Nd en α-Mg es de aproximadamente 3,6% (fracción de masa), lo que también puede producir un fuerte efecto fortalecedor de la precipitación en las aleaciones de magnesio. La secuencia de precipitación de envejecimiento de la aleación de la serie Mg-Nd es: SSSS → βʹʹ (DO19-Mg3 Nd) → βʹ (fcc-Mg3 Nd) → β (bct Mg12 Nd). βʹʹ es la principal fase de fortalecimiento en el estado máximo de envejecimiento de la aleación. Esta fase es completamente consistente con la matriz de magnesio, y la relación de orientación entre las dos es: (0001) βʹʹ // (0001) Mg, βʹʹ //Mg. La fase βʹʹ tiene una alta estabilidad térmica y puede mejorar la estabilidad a altas temperaturas y la resistencia al calor de la aleación de Mg-Nd. Sin embargo, el valor del factor limitante de crecimiento Q del elemento Nd en Mg es pequeño y no tiene un efecto de refinación obvio en las aleaciones de magnesio. Por lo tanto, los granos fundidos de aleaciones de Mg-Nd suelen ser gruesos y no pueden usarse como materiales estructurales. Normalmente es necesario añadir elementos adicionales como Zr o Zn para refinar los granos y mejorar el rendimiento de la fundición. La Universidad Jiao Tong de Shanghai ajustó la relación Nd/Zn basándose en la aleación ZM6 de alta resistencia y resistente al calor y desarrolló una aleación de tierras raras de magnesio Mg-3Nd-0.2Zn-0.4Zr (JDM1) con excelente rendimiento y bajo costo. Esta aleación tiene buenas propiedades de fundición. Propiedades mecánicas y de rendimiento, se ha aplicado a ruedas de automóviles, soportes de motores y otras piezas.
Los tipos comunes de series de aleaciones fundidas de magnesio mencionadas anteriormente y sus características de rendimiento se resumen en las Tablas 3 y 4. En la producción real, es necesario seleccionar el material de aleación apropiado de acuerdo con las condiciones de uso de la pieza fundida. Las series de aleaciones existentes tienen algunos cuellos de botella en cuanto a rendimiento y aplicaciones. Por lo tanto, optimizar las composiciones de las aleaciones y desarrollar nuevas aleaciones se ha convertido en una de las direcciones de investigación importantes para las aleaciones fundidas de magnesio.
4 Mecanismo de refuerzo de aleación de magnesio de fundición a baja presión.
Aunque la densidad de las aleaciones de magnesio es baja, las propiedades mecánicas de los materiales de aleación de magnesio utilizados actualmente todavía están muy por detrás de las del acero y el aluminio. Por lo tanto, para mejorar el rendimiento integral de las aleaciones fundidas de magnesio, los investigadores se centran principalmente en el diseño y optimización de la composición de las aleaciones de magnesio, el control de la microestructura, la optimización de procesos, la optimización del tratamiento térmico, etc. para determinar el mecanismo de fortalecimiento y endurecimiento de las aleaciones de magnesio y desarrollar nuevas aleaciones fundidas de magnesio de alto rendimiento. . Las aleaciones de magnesio tienen una estructura hexagonal compacta y los mecanismos de deformación son principalmente dislocación, deslizamiento y macla. El tamaño del grano, los átomos de la solución sólida y la segunda fase afectarán las propiedades mecánicas de las aleaciones de magnesio fundidas.
4.1 Fortalecimiento de grano fino
El fortalecimiento de grano fino se refiere a mejorar la resistencia del metal mediante el refinamiento del tamaño de grano en aleaciones policristalinas. La fórmula de Hall-Petch se puede utilizar para describir la contribución del fortalecimiento de grano fino a la resistencia σgb: σgb = σ0 + kD−1/2 (1) En la fórmula, σ0 es el límite elástico de la estructura de grano inicial del metal puro, ki es la constante de Hall-Petch y D es el diámetro promedio de los granos. El valor k de la aleación de magnesio es muy grande, 280~320 MPa·μm1/2, que es más de 4 veces el de la aleación de aluminio. Por tanto, el refinamiento del grano es más eficaz para mejorar las propiedades mecánicas de la aleación de magnesio. Además, la estructura de grano fino es más uniforme y es menos probable que se produzcan fisuras por concentración de tensiones durante la deformación, lo que mejora la plasticidad y tenacidad de la aleación. Durante el proceso de formación del líquido, la estructura de grano fino también puede mejorar significativamente la fluidez de la masa fundida y mejorar la calidad del lingote de aleación. Para la fundición a baja presión de aleaciones de magnesio, debido a la lenta velocidad de llenado del molde y la baja velocidad de solidificación en estado fundido de este proceso, la estructura del grano de aleación resultante suele ser más gruesa y tiene propiedades mecánicas más bajas. Por lo tanto, se estudia la estructura de grano de aleaciones de magnesio para fundición a baja presión. Es particularmente importante perfeccionar los métodos y principios.
Las tecnologías de refinamiento de grano fundido actualmente disponibles para aleaciones de magnesio se pueden dividir en dos métodos, que consisten en lograr el refinamiento del grano mediante un tratamiento por fusión (como inoculación, aleación) o agitación (como un tratamiento ultrasónico) durante el proceso de fundición. El papel de los elementos solutos en el refinamiento del grano ha sido ampliamente discutido y los investigadores generalmente creen que el sobreenfriamiento de los componentes causado por la segregación de solutos es la causa principal del refinamiento del grano. El sobreenfriamiento de los componentes puede inhibir el crecimiento continuo de los granos originales al promover la nucleación de nuevos granos, logrando así un efecto de refinamiento del tejido. Agregar algunos elementos solutos a las aleaciones de magnesio puede inhibir eficazmente el crecimiento del grano. Este efecto puede describirse cuantitativamente mediante el factor de restricción del crecimiento Q (factor de restricción del crecimiento, GRF). En un sistema de aleación binaria su expresión es la siguiente:
En la fórmula, m es la pendiente de la línea de liquidus, C0 es la concentración de soluto en la aleación y ki es el coeficiente de distribución del elemento soluto. El tamaño y la forma de los granos en las aleaciones binarias de magnesio están directamente relacionados con el tipo y contenido de solutos presentes en la aleación: cuanto mayor es el valor Q, mayor es la tendencia del soluto a formar una zona sobreenfriada en el frente dendrita/líquido, lo que da como resultado granos más finos. El efecto es más significativo. En las aleaciones de magnesio fundido del sistema binario, los valores Q de los elementos solutos comunes se muestran en la Tabla 5. Cabe señalar que los valores Q enumerados en la tabla son solo para sistemas binarios, pero en las aleaciones reales a menudo son sistemas ternarios o incluso de múltiples componentes, que no son aplicables a esta ecuación, pero aún tienen significado de referencia.
Se puede ver que la adición de elementos solutos con valores Q más altos, como Zr, Ca y Si, puede refinar eficazmente los granos de aleación de magnesio. Aunque el elemento Fe tiene el valor Q más alto, tiene un impacto negativo en la resistencia a la corrosión de las aleaciones de magnesio. Por lo tanto, el Fe generalmente no se considera un elemento de aleación de las aleaciones de magnesio. El valor Q del elemento Zr es superado solo por el Fe, y su estructura cristalina es hexagonal y compacta.
En la red cristalina, agregar Zr a aleaciones de magnesio que no contienen Al y Mn (como Mg-RE, Mg Zn-RE, etc.) puede refinar significativamente los granos; mientras que Zr y elementos como Al, Mn, Si y Fe se producen fácilmente. La reacción se produce para formar compuestos intermetálicos estables. Estos compuestos suelen formarse en la última etapa de solidificación y no pueden servir como núcleos de nucleación para refinar la estructura; el consumo adicional de Zr conduce a una reducción adicional de su efecto de refinamiento. El doble efecto limita el Zr en materiales que contienen magnesio como Al y Mn. Aplicaciones en Aleaciones. El valor Q del elemento Ca también es alto, y Ca y Al reaccionarán in situ para generar Al2Ca, que tiene una alta compatibilidad reticular con el Mg y puede convertirse en un núcleo de nucleación heterogéneo eficaz para la matriz de magnesio. En aleaciones Mg-Al Tiene un gran potencial de aplicación como refinador de granos y ha sido ampliamente estudiado en los últimos años. Además de los elementos enumerados en la Tabla 5, Wang et al. se agregó 0,01% de Ti (fracción de masa) a la aleación de magnesio AZ31, el tamaño del grano se redujo significativamente; Se calculó que el valor Q de Ti era 59500, que es más alto que el del sistema Mg-Zr. El factor limitante del crecimiento es 4 órdenes de magnitud mayor, lo que indica que la capacidad de sobreenfriamiento compositivo extremadamente alta del Ti como elemento soluto conduce a un refinamiento eficiente del grano de la aleación AZ31.
También hay algunos elementos que reaccionarán con otros elementos solutos en la aleación de magnesio fundido para formar compuestos intermetálicos estables. Algunas de estas partículas pueden servir como núcleos de nucleación durante el proceso de solidificación, mientras que otras se acumularán en los límites de los granos para impedir su crecimiento. Finalmente se consigue el efecto de refinamiento del grano, como por ejemplo añadiendo elementos Mn y RE. El Mn es uno de los pocos elementos que puede sufrir una reacción peritéctica con el Mg. Por lo tanto, aunque el Mn tiene un valor Q muy bajo, todavía se estudia ampliamente como elemento de refinamiento para aleaciones de magnesio. Sin embargo, el Mn normalmente se elimina después de sobrecalentar la masa fundida. Para tener un efecto de refinación, agregar una pequeña cantidad de Mn a la aleación AZ91 puede refinar significativamente los granos después de la reacción de sobrecalentamiento. Agregar algunos elementos de tierras raras a las aleaciones de magnesio fundidas a menudo puede tener un efecto significativo de refinamiento del grano. Después de Wang et al. Al agregar La, Pr y Ce al sistema Mg-Al, los granos del lingote se refinaron significativamente, lo que se atribuyó principalmente a la restricción del crecimiento del grano por la segregación de elementos RE en la frontera de la interfaz sólido-líquido. Esta hipótesis se basa en los compuestos intermetálicos que contienen RE observados en los límites de grano en aleaciones fundidas de magnesio. Chia et al. también apoyan esta opinión. Agregaron La, Ce y Nd al Mg y obtuvieron resultados similares de refinamiento del grano.
Además de agregar elementos de aleación, agregar partículas sólidas como refinadores de granos o partículas generadas in situ a la fundición de aleación de magnesio de fundición a baja presión puede aumentar la cantidad de granos nucleados durante el proceso de solidificación para lograr el efecto de refinamiento de granos. . Para las aleaciones de Mg-Al, agregar C es un método eficaz de refinamiento de grano y se ha utilizado con madurez en la industria, pero su mecanismo de refinamiento de grano aún no está claro. Este método sólo es eficaz en aleaciones de magnesio con aluminio añadido (normalmente un contenido de Al superior al 2%), y la presencia de Be, Zr, Ti y elementos de tierras raras tiene un impacto negativo en el refinamiento del grano. Agregar partículas de SiC a aleaciones de MgAl puede reducir el tamaño del grano, pero el mecanismo aún no está claro. Algunos investigadores creen que cuando se añade SiC a la masa fundida, se forma Al4 C3 y actúa como agente nucleante; otros investigadores creen que el Al2 MgC2 actúa como agente nucleante; otros creen que las partículas de Mg se encuentran directamente en la nucleación granular del SiC. Liu y cols. descubrieron que en la aleación maestra Al-Ti-C, las partículas de TiC siempre se adhieren a las partículas de Al4 C3, formando grupos de partículas de Al4 C3 + TiC. Las pruebas muestran que este grupo de partículas tiene un efecto refinador significativo sobre el magnesio puro. Además de lo anterior, los refinadores de Al-Ti-B, NbB2, ZrB2, Mg24 Y5, TiB2 y otras partículas y tierras raras también muestran buenos efectos de refinación de granos en aleaciones de magnesio de fundición a baja presión que contienen aluminio, pero los granos son finos. Es necesario mejorar aún más el efecto.
En los últimos años, también se ha informado sobre tecnología de solidificación rápida, tecnología de refinamiento de grano ultrasónico y tecnología de refinamiento de grano por corte por fusión de alta resistencia adecuada para la fundición a baja presión de aleaciones de magnesio que contienen aluminio y sin aluminio. La tecnología de solidificación rápida puede acelerar la velocidad de enfriamiento de las piezas fundidas durante el proceso de solidificación, inhibiendo así el crecimiento de granos. Cuanto más rápida sea la velocidad de enfriamiento de las piezas fundidas, más corto será el tiempo de crecimiento de los cristales y el tamaño de los granos será menor. Por lo tanto, la tecnología de solidificación rápida de fundición a baja presión puede refinar eficazmente la estructura de grano de las piezas fundidas. La tecnología de refinamiento de granos por corte en fusión de alta resistencia refina eficazmente los granos al producir una gran cantidad de MgO como agente nucleante en la masa fundida.
En resumen, a pesar de décadas de esfuerzos de investigación, todavía no existe una tecnología de refinamiento de granos confiable y rentable disponible para la producción industrial. Por lo tanto, es necesario realizar más trabajos de investigación, como comprender mejor el impacto del hierro, manganeso y otras impurezas en el refinamiento del grano de las aleaciones de magnesio que contienen aluminio, estudiar la relación entre la eficiencia del refinamiento del grano de diferentes métodos y la pureza de las aleaciones de magnesio, etc., para encontrar magnesio. Nuevos métodos para el refinamiento de la microestructura de las aleaciones para ampliar las aplicaciones del magnesio y sus aleaciones.
4.2 Fortalecimiento de soluciones sólidas
La solución sólida es una forma importante de existencia de elementos de aleación en aleaciones de magnesio. La solución sólida de átomos de soluto en la matriz de Mg provocará un aumento en la energía del sistema y aumentará la resistencia a la deformación por deslizamiento, lo que en última instancia conducirá a un aumento en la resistencia de la matriz y al fortalecimiento de la solución sólida. Efecto. El efecto de fortalecimiento de la solución sólida de las aleaciones de magnesio está determinado por el grado de desajuste de tamaño εb, el grado de desajuste químico εSFE y la concentración de átomos de soluto Cs, donde εSFE se calcula en función del cambio en la energía de falla de apilamiento generalizada (Energía de falla de apilamiento). Dado que el principal modo de deslizamiento bajo un metal hexagonal compacto (hcp) es el deslizamiento en el plano basal, el efecto de fortalecimiento de la solución sólida Δσss de la aleación de magnesio se puede expresar aproximadamente de acuerdo con el primer principio:
En la fórmula, Azckss(o001) es el incremento del esfuerzo cortante crítico en (0001)Mg; M es el factor de Taylor, que oscila entre 4 y 6,5. Para las aleaciones de magnesio, los elementos de solución sólida más utilizados son Al y Zn, pero el efecto fortalecedor de la solución sólida que aportan es limitado; la solubilidad sólida de elementos de tierras raras como Gd e Y en la matriz de Mg es grande y el radio atómico es similar al del Mg. Las diferencias superan el 12%, lo que da como resultado una gran distorsión de la red y un fuerte efecto de fortalecimiento de la solución sólida.
En la fórmula, Azckss(o001) es el incremento del esfuerzo cortante crítico en (0001)Mg; M es el factor de Taylor, que oscila entre 4 y 6,5. Para las aleaciones de magnesio, los elementos de solución sólida más utilizados son Al y Zn, pero el efecto fortalecedor de la solución sólida que aportan es limitado; la solubilidad sólida de elementos de tierras raras como Gd e Y en la matriz de Mg es grande y el radio atómico es similar al del Mg. Las diferencias superan el 12%, lo que da como resultado una gran distorsión de la red y un fuerte efecto de fortalecimiento de la solución sólida.
En metales cúbicos, especialmente acero y materiales de aleaciones de aluminio, el fortalecimiento de la solución sólida suele ir acompañado de una disminución de la plasticidad de la aleación. Sin embargo, en los últimos años, se han descubierto algunas reglas anormales en el estudio del fortalecimiento de aleaciones de magnesio en soluciones sólidas. La investigación realizada por Liu Tingting y otros encontró que ciertos átomos específicos, como Al, Y, Mn, Gd, Zn y Er, etc., en solución sólida en magnesio dificultan el deslizamiento de la dislocación del plano basal, pero al mismo tiempo reducen el deslizamiento del plano basal y del plano no basal. La diferencia en la resistencia al movimiento favorece la activación del deslizamiento de la superficie sin base y simultáneamente mejora la resistencia y plasticidad de la aleación de magnesio. En respuesta a estos hallazgos, el equipo propuso la teoría del "fortalecimiento y plastificación de soluciones sólidas" de aleaciones de magnesio y, basándose en esto, desarrolló con éxito una variedad de nuevas aleaciones de magnesio de alto rendimiento.
Como se mencionó anteriormente, la solubilidad sólida de elementos de tierras raras como Gd e Y en la matriz de Mg es relativamente grande, y la diferencia entre el radio atómico y el Mg excede el 12%, lo que resulta en una gran distorsión de la red y un fuerte efecto de fortalecimiento de la solución sólida. Algunas de las aleaciones de Mg-RE de fundición a baja presión que se desarrollan actualmente se han utilizado con éxito en piezas como ruedas de automóviles, soportes de motores y carcasas de helicópteros.
Además, algunas series de aleaciones de magnesio también se pueden reforzar mediante tratamiento térmico. Después del tratamiento de solución adecuado (T4) de la aleación de magnesio fundido a baja presión, la resistencia, plasticidad, tenacidad y resistencia al impacto del material generalmente se pueden mejorar al mismo tiempo.
La cantidad de solución sólida de los elementos de aleación no solo afecta directamente el grado de fortalecimiento de la solución sólida de los elementos, sino que también afecta la tendencia de cada elemento a participar en la formación de la fase de aleación, afecta el tamaño de los granos de la aleación, etc., afectando así indirectamente las propiedades de la aleación. Algunos átomos de soluto que no pueden ser solubles en sólidos se combinarán con la matriz de Mg u otros átomos de soluto para formar compuestos intermetálicos, que precipitarán en la matriz para lograr el efecto de fortalecimiento de la segunda fase.
4.3 Fortalecimiento de la segunda fase
El efecto fortalecedor de la solución sólida de las aleaciones fundidas de magnesio suele ser limitado, lo que dificulta cumplir los requisitos de rendimiento de las aplicaciones industriales modernas para materiales estructurales metálicos. El fortalecimiento de la segunda fase es un mecanismo de fortalecimiento importante en las aleaciones de magnesio. Las finas partículas de la segunda fase dispersas en la aleación se distribuyen uniformemente en la matriz o en los límites de los granos e interactúan con las dislocaciones a través de los mecanismos de "corte" y "bypass". Aumente el esfuerzo cortante crítico, aumentando así significativamente la resistencia de la aleación. El fortalecimiento de la segunda fase se divide en dos tipos: fortalecimiento por precipitación y fortalecimiento por dispersión. Para la fase de precipitación de envejecimiento de la aleación, la dislocación se basa principalmente en el mecanismo de "corte", como la fase Mg17 Al12 que se forma fácilmente en la aleación binaria Mg-Al; Para las partículas de fase dispersa agregadas artificialmente, debido a su gran tamaño, las dislocaciones generalmente adoptan el mecanismo de "bypass" de Orowan, como partículas de SiC de fase reforzada agregadas a la matriz de magnesio.
El efecto fortalecedor de la segunda fase de la aleación de magnesio se ve afectado de manera integral por su distribución, tamaño, forma, fracción de volumen y estructura cristalina. Nie comparó las diferencias en los efectos de fortalecimiento de los precipitados esféricos, los precipitados laminares basales, los precipitados columnares basales y los precipitados laminares cilíndricos en relación con la matriz. Las investigaciones muestran que el efecto fortalecedor de cada fase de precipitado en la matriz, de fuerte a débil, es: fase de precipitado en escamas cilíndrica > fase de precipitado en forma de columna de superficie basal > fase esférica > fase de precipitado en escamas basal.
En términos generales, el envejecimiento artificial (T6) de las aleaciones de magnesio fundidas a baja presión (especialmente la serie Mg-RE) puede precipitar la fase de fortalecimiento del envejecimiento y mejorar la resistencia de la aleación de magnesio. El comportamiento de precipitación de las aleaciones se presentó en detalle en el capítulo anterior y no se repetirá aquí.
5 Proceso de tratamiento térmico de aleación de magnesio de fundición a baja presión.
El tratamiento térmico es un método importante para ajustar y mejorar aún más la microestructura y las propiedades mecánicas de las aleaciones de magnesio. Según el tipo de elementos de aleación, las aleaciones de magnesio fundido que pueden tratarse térmicamente y reforzarse incluyen principalmente las series Mg-A1-Mn (como AM100A), series Mg-A1-Zn (como AZ63A, AZ81A, AZ91C y AZ92A, etc.), series Mg-Zn-Zr (como ZK51A y ZK6A, etc.), Serie Mg-RE-Zn-Zr (como EZ33A y ZE41A), serie Mg-Ag-RE-Zr (como QE22A) y serie M-Zn-Cu (como ZC63A), diferentes sistemas de fundición. Los resultados estadísticos de los tipos de tratamiento térmico convencionales de aleaciones de magnesio se muestran en la Tabla 6. Debido a la lenta velocidad de difusión de los elementos de aleación en aleaciones de magnesio, el calor comúnmente utilizado Los procesos de tratamiento, como el tratamiento en solución y el envejecimiento, requieren una preservación del calor a largo plazo, seguida de un enfriamiento en aire quieto o en un flujo de aire forzado artificial.
El tratamiento térmico es un método importante para ajustar y mejorar aún más la microestructura y las propiedades mecánicas de las aleaciones de magnesio. Según el tipo de elementos de aleación, las aleaciones de magnesio fundido que pueden tratarse térmicamente y reforzarse incluyen principalmente las series Mg-A1-Mn (como AM100A), series Mg-A1-Zn (como AZ63A, AZ81A, AZ91C y AZ92A, etc.), series Mg-Zn-Zr (como ZK51A y ZK6A, etc.), Serie Mg-RE-Zn-Zr (como EZ33A y ZE41A), serie Mg-Ag-RE-Zr (como QE22A) y serie M-Zn-Cu (como ZC63A), diferentes sistemas de fundición. Los resultados estadísticos de los tipos de tratamiento térmico convencionales de aleaciones de magnesio se muestran en la Tabla 6. Debido a la lenta velocidad de difusión de los elementos de aleación en aleaciones de magnesio, el calor comúnmente utilizado Los procesos de tratamiento, como el tratamiento en solución y el envejecimiento, requieren una preservación del calor a largo plazo, seguida de un enfriamiento en aire quieto o en un flujo de aire forzado artificial.
Después del tratamiento con solución sólida (T4), la aleación de magnesio fundido puede mejorar simultáneamente la resistencia, plasticidad, tenacidad y resistencia al impacto del material. El espesor de pared de las aleaciones de magnesio fundidas en moldes de arena es mayor y el tiempo de solución sólida requerido suele ser mayor; el tiempo de solución sólida de moldes metálicos y piezas fundidas de paredes delgadas es más corto. Peng Liming et al. Estudió el efecto del tratamiento con solución sólida sobre la microestructura y las propiedades mecánicas de la aleación AZ91D-RE. Los resultados de SEM mostraron que la segunda fase de la aleación fundida AZ91D-RE estaba compuesta principalmente por una fase de red Mg17 Al12, una fase Al11 Er3 en forma de varilla y una composición de fase granular Al10 Ce2 Mn7. Después de que la aleación se trató con una solución sólida a 410 °C/35 h, la fase reticulada de Mg17 Al12 se disolvió completamente en la matriz de α-Mg, lo que tuvo un importante efecto de fortalecimiento de la solución sólida en la aleación y mejoró en gran medida la resistencia de la aleación; Los compuestos de tierras raras no se disuelven sólidamente en la matriz y sólo cambian de forma, de varilla larga a varilla corta con tendencia a esferoidizarse. Este cambio debilita el daño del compuesto a la división de la matriz y mejora la plasticidad de la aleación.
La resistencia de las aleaciones de magnesio se puede mejorar mediante un tratamiento en solución seguido de envejecimiento artificial (T6). Este proceso se utiliza principalmente en aleaciones de Mg-Al-Zn y Mg-Er-Zr. Sin embargo, la plasticidad de las aleaciones de magnesio tiende a disminuir después del tratamiento con T6. La Tabla 7 resume las fases típicas de precipitación del envejecimiento de varios tipos de aleaciones de magnesio fundidas. Se han discutido en detalle en la Sección 3 y no se repetirán aquí.
La resistencia de las aleaciones de magnesio se puede mejorar mediante un tratamiento en solución seguido de envejecimiento artificial (T6). Este proceso se utiliza principalmente en aleaciones de Mg-Al-Zn y Mg-Er-Zr. Sin embargo, la plasticidad de las aleaciones de magnesio tiende a disminuir después del tratamiento con T6. La Tabla 7 resume las fases típicas de precipitación del envejecimiento de varios tipos de aleaciones de magnesio fundidas. Se han discutido en detalle en la Sección 3 y no se repetirán aquí.
El tamaño de la pieza de trabajo y el espesor de la sección transversal de las piezas fundidas de aleación de magnesio, la relación proporcional entre el tamaño de la pieza de trabajo y la capacidad de volumen del horno y la ubicación de las piezas fundidas en el horno son factores importantes que afectan el proceso de tratamiento térmico del metal. Las aleaciones de magnesio tienen requisitos estrictos en cuanto a la precisión del control de la temperatura durante el tratamiento térmico, y el rango máximo de fluctuación de temperatura permitido durante el tratamiento con solución es de ±5°C. Por lo tanto, es necesario controlar con precisión la temperatura del horno de tratamiento térmico y garantizar una distribución uniforme de la temperatura; al mismo tiempo, se requiere que el horno tenga buenas propiedades de sellado. Cuando la temperatura del tratamiento térmico es superior a 400 °C, se debe utilizar una atmósfera protectora para evitar la oxidación superficial y la quema de la aleación de magnesio.
imagen
Tabla 7 Fases típicas de precipitación del envejecimiento de aleaciones fundidas de magnesio
Además de los tratamientos térmicos convencionales mencionados anteriormente, actualmente existen algunos procesos de tratamiento térmico especiales que se utilizan para mejorar las propiedades generales de las aleaciones de magnesio. El tratamiento de prensado isostático en caliente puede mejorar la densidad, las propiedades mecánicas y la estabilidad de las piezas fundidas de aleaciones de magnesio. El proceso de prensado isostático en caliente consiste en colocar el material en un recipiente cerrado, aplicar la misma presión al material en todas las direcciones y aplicar alta temperatura al mismo tiempo. Bajo la acción de altas temperaturas y altas presiones, la forma y las dimensiones exteriores de la pieza de trabajo no cambian, pero los poros internos se producen deformaciones plásticas microscópicas en todos los lugares, cerrando las cavidades de contracción, aumentando la densidad del material y mejorando las propiedades del material. Zhou y cols. utilizó tecnología de prensado isostático en caliente para cerrar los orificios de contracción en la aleación fundida de Mg-6Gd-3Y 0.5Zr, lo que redujo en gran medida los defectos de fundición y mejoró significativamente las propiedades mecánicas del material. La aleación WE43 preparada por Tian Xiaoying y otros mediante un proceso de prensado isostático en caliente a baja presión exhibe excelentes propiedades mecánicas en el rango desde temperatura ambiente hasta 250°C. La razón es que la aleación tiene una estructura de grano fino y elimina la contracción y las cavidades de contracción. En la actualidad, existen pocos informes nacionales sobre el prensado isostático en caliente de aleaciones de magnesio y la investigación aún está en sus primeras etapas.
Defectos comunes y contramedidas en la fundición a baja presión de 6 aleaciones de magnesio.
La velocidad de llenado del molde de aleación de magnesio de fundición a baja presión es lenta y el llenado del molde es relativamente estable. Por lo tanto, se pueden reducir en gran medida defectos como poros y cavidades de contracción en las piezas fundidas y también se mejora la calidad de la superficie de las piezas fundidas. Sin embargo, a medida que aumenta gradualmente la demanda de piezas fundidas de aleaciones de magnesio complejas a gran escala y de alto rendimiento en los campos aeroespacial, automotriz y otros, el grado de aleación de las aleaciones de magnesio aumenta gradualmente, el intervalo de solidificación se vuelve más amplio y la fluidez empeora. Algunos fenómenos comunes durante el proceso de solidificación Defectos de fundición, como holgura, segregación de componentes, agrietamiento en caliente, etc.
6.1 Suelto
La porosidad es una estructura esponjosa y gruesa que aparece en el interior de las piezas fundidas. Está ampliamente distribuido en piezas fundidas de aleaciones de magnesio y es difícil de alimentar. El rango de temperatura de solidificación de la aleación de magnesio es amplio y la contracción de solidificación es grande. Como resultado, los microporos formados por la contracción del volumen no pueden complementarse con el líquido de aleación y eventualmente se aflojan. En casos severos, pueden ocurrir grietas por contracción debido a una tensión de tracción intergranular excesiva, lo que lleva a la falla de la aleación. .
En las carcasas fundidas de aleación de magnesio, los defectos de flojedad se producen principalmente en la zona de transición de espesor de la pieza fundida. En el diseño del proceso, para reducir los defectos sueltos, el proceso de fundición de la carcasa debe seguir el principio de solidificación secuencial tanto como sea posible para garantizar canales de alimentación de fundición suaves y aprovechar al máximo las ventajas del proceso de fundición a baja presión. Además, reducir adecuadamente la temperatura de vertido ayudará a reducir la porosidad, pero si la temperatura es demasiado baja, se reducirá el efecto de alimentación; una velocidad de llenado más baja puede evitar el arrastre de aire durante el proceso de llenado y al mismo tiempo extender el tiempo de conservación del calor del canal, mejorando así la solidificación. calidad. Sobre esta base, aumentar la presión de mantenimiento entre 30 y 60 kPa puede llenar los poros microscópicos entre las dendritas, mejorar la capacidad de alimentación de la aleación y mejorar la calidad interna de las piezas fundidas de aleación de magnesio.
6.2 Segregación de componentes
La segregación de la composición es el defecto de segregación más común en las aleaciones de magnesio, que puede provocar el desguace directo de las piezas fundidas en casos graves. Para reducir la segregación de componentes de las piezas fundidas, en la producción real de piezas fundidas generalmente se pueden utilizar métodos como ajustar la temperatura de refinación y la capacidad de enfriamiento y reducir la temperatura de vertido.
La segregación de la composición es el defecto de segregación más común en las aleaciones de magnesio, que puede provocar el desguace directo de las piezas fundidas en casos graves. Para reducir la segregación de componentes de las piezas fundidas, en la producción real de piezas fundidas generalmente se pueden utilizar métodos como ajustar la temperatura de refinación y la capacidad de enfriamiento y reducir la temperatura de vertido.
En aleación de magnesio
Los elementos de aleación añadidos suelen tener un punto de fusión alto y en su mayoría son elementos de metales pesados. El aumento de la temperatura de refinación puede hacer que los elementos metálicos pesados se fundan más completamente en la masa fundida, reduciendo efectivamente la segregación de la composición de la pieza fundida. Además de la composición de la aleación, la segregación de la composición también está relacionada con la velocidad de enfriamiento de la pieza fundida. Es más probable que las piezas de enfriamiento más lento produzcan segregación de composición. Reforzar el enfriamiento en estas piezas puede prevenir eficazmente la segregación en la fundición; Además, reducir adecuadamente la temperatura de vertido y el sobreenfriamiento de la aleación para evitar la precipitación de elementos metálicos pesados durante el proceso de solidificación también puede mejorar en gran medida la segregación de la composición en la aleación.
6.3 Craqueo en caliente
A medida que las piezas fundidas de aleación de magnesio se convierten gradualmente en piezas estructurales complejas de paredes delgadas y de gran tamaño, también aumenta la tendencia al agrietamiento en caliente. El agrietamiento en caliente es un defecto de fundición muy grave para las piezas fundidas. Aparece como espacios y grietas rectos o tortuosos en las piezas fundidas, que son fáciles de ocurrir en las uniones gruesas y delgadas de las protuberancias y el marco del extremo inferior. El mecanismo de formación del craqueo en caliente puede explicarse mediante la teoría de la película líquida: en la última etapa de solidificación del magnesio líquido, se formará una capa de película metálica líquida entre las dendritas cerradas. Cuando la pieza fundida continúa solidificándose, el volumen continúa contrayéndose y se formará una tensión de tracción entre las dendritas. Bajo la acción de esta fuerza, eventualmente se producirá desgarro, formando grietas calientes. La generación de defectos de craqueo en caliente se ve afectada por el diseño del proceso, la calidad de la masa fundida y el enfriamiento. Al diseñar el proceso, cuando la pieza fundida se diseña con múltiples protuberancias adyacentes, se debe diseñar un refuerzo antifisuras razonable para eliminar eficazmente los defectos de fisura. La purificación y el refinamiento de la masa fundida pueden mejorar la calidad de la masa fundida, reducir la tensión local en el límite del grano y reducir las inclusiones de oxidación en el líquido de magnesio, reduciendo así la tendencia al craqueo en caliente. Un ajuste adecuado del enfriamiento también mejorará la tendencia de la aleación al agrietamiento en caliente, especialmente en el caso de las aleaciones de magnesio resistentes al calor de tierras raras.
6.4 Inclusiones de oxidación
Las inclusiones de oxidación aparecen a menudo en aleaciones de magnesio fundidas a baja presión. Estas inclusiones son en realidad una película delgada de MgO mezclada con MgO/MgS y algunos compuestos intermedios. Se distribuyen principalmente en la superficie de la pieza fundida o en la parte de transición de la pieza fundida y en varias partes del interior de la pieza fundida. La superficie de inclusión suele ser agujeros rugosos y de forma irregular. Las inclusiones de oxidación suelen ser causadas por procesos imperfectos o incorrectos. Los principales factores y soluciones son los siguientes:
(1) Cuando se agrega magnesio líquido al crisol durante la producción continua, las inclusiones de óxido en la superficie del líquido se lavan hacia el tubo ascendente y se llevan al molde durante el vertido. Por lo tanto, después de agregar magnesio líquido, se debe eliminar completamente la escoria del tubo ascendente.
(2) Las incrustaciones de óxido causadas por las repetidas subidas y bajadas del nivel del líquido en el tubo ascendente se pueden seleccionar de acuerdo con la situación real de la fundición. La malla filtrante se puede utilizar en la boca del tubo ascendente o en el canal interior de la pieza fundida.
(3) La velocidad de presurización es demasiado rápida, lo que provoca salpicaduras y produce incrustaciones de óxido. Por lo tanto, la velocidad de llenado debe controlarse estrictamente para garantizar que el líquido metálico suba de manera constante sin impactos ni salpicaduras.
(4) Inclusiones no metálicas causadas por el desprendimiento de materiales y revestimientos del molde. Es necesario comprobar si la capa de revestimiento se ha caído y limpiar a fondo el polvo, la arena y los restos de la cavidad del molde; Además, se deben agregar agentes refinadores durante la fundición para adsorber diversas impurezas no metálicas (como óxidos, nitruros, cloruros, etc.) para que puedan hundirse hasta el fondo del crisol después de reposar y eliminarse.
6.5 Subfundido y cierre en frío
Los defectos de fundición inferior y cierre en frío son uno de los defectos que ocurren fácilmente en la fundición a baja presión de aleaciones de magnesio, y ocurren principalmente en posiciones alejadas de la compuerta y de las paredes delgadas de la fundición. La fundición insuficiente se refiere al defecto en el que el metal fundido no logra llenar la cavidad del molde durante el proceso de llenado, lo que resulta en una fundición incompleta.
Los defectos de cierre en frío se refieren a defectos de discontinuidad obvios en la confluencia de dos metales debido a que no se fusionan completamente. Las principales razones de los defectos de fundición insuficiente y de cierre en frío están relacionadas con el proceso de llenado del metal fundido, como baja temperatura de vertido y poca fluidez del metal fundido, velocidad de llenado demasiado lenta, mala ventilación del molde, mala permeabilidad al aire, metal fundido insuficiente, etc. En correspondencia con estos factores, un control estricto del proceso de fundición puede evitar eficazmente estos defectos y obtener piezas fundidas de aleación de magnesio con morfología completa.
6.6 Capa intermedia
La capa intermedia de fundición se refiere a la aparición de una o más áreas defectuosas dominadas por gas o burbujas en la superficie o el cuerpo de la fundición. Es causada por la imposibilidad de que el gas en la masa fundida se descargue completamente durante el proceso de solidificación. Las capas intermedias pueden formarse directamente o formar defectos compuestos durante el proceso de solidificación. Generalmente, las capas intermedias en las piezas fundidas de aleaciones de magnesio se producen principalmente durante el proceso de fundición a presión. Las principales razones son las siguientes:
(1) Inclusiones de gas durante el vertido. Durante el proceso de vertido de piezas fundidas de aleaciones, debido al rápido flujo de magnesio líquido, es fácil introducir gas, núcleo de arena y otras impurezas, lo que da como resultado la formación de capas intermedias.
(2) Temperatura de vertido deficiente o desigual. La baja temperatura de vertido o la distribución desigual de la temperatura harán que la superficie de las piezas fundidas de aleación de magnesio se congele y forme una capa intermedia externa.
(3) Problemas en el diseño y fabricación de moldes. Un diseño irrazonable de la estructura del molde o un proceso de fabricación deficiente también pueden provocar la formación de capas intermedias.
(4) Mal proceso de fundición. Un control inadecuado del proceso de fundición de la aleación de magnesio, como una temperatura de fundición demasiado alta, un tiempo de retención demasiado prolongado, etc., aumentará el gas y las impurezas en el líquido de magnesio, produciendo así capas intermedias.
Las anteriores son algunas de las razones por las que las piezas fundidas de aleación de magnesio producen capas intermedias. Por estos motivos se pueden tomar las medidas de control correspondientes, como optimizar el proceso de vertido, mejorar el diseño del molde y el proceso de fabricación y controlar el proceso de fundición.
En resumen, en la fundición a baja presión de carcasas de aleación de magnesio, para garantizar la producción de piezas fundidas de alta calidad, cada eslabón, como las materias primas, el proceso de fundición y el refinamiento, debe controlarse estrictamente.
7 Conclusión y perspectivas
China tiene más del 70% de los recursos mundiales de magnesio. Al mismo tiempo, China también es un importante productor de materiales y productos de magnesio. Durante la última década, la producción china de magnesio y sus aleaciones superó el 80% de la producción total mundial, lo que lo convierte en el país con mayor voz en el mundo. Con la mejora de la resistencia de los vehículos de nueva energía y los requisitos de ahorro de energía y reducción de emisiones de los vehículos petroleros tradicionales, el aligeramiento se ha convertido en el foco del desarrollo actual de la industria automotriz. Se espera que la demanda de aleaciones fundidas de magnesio como los materiales comerciales de ingeniería metálica más ligeros crezca rápidamente. Por lo tanto, en la fundición a baja presión de aleaciones de magnesio, las siguientes cuestiones merecen especial atención.
(1) La investigación y aplicación de aleaciones de magnesio fundidas, especialmente productos de fundición a baja presión, siguen siendo insuficientes. Al transformarse de un laboratorio de pequeña escala a una producción de prueba de productos industriales de tamaño mediano y mediano, si la estabilización de las muestras y la eficiencia de la producción pueden alcanzar el nivel esperado, qué tan grande es la diferencia entre el análisis de costos y la situación real, y es posible que no se hayan previsto algunas dificultades técnicas. El personal de investigación científica y producción debe trabajar en conjunto para eliminar el cuello de botella en la aplicación de aleaciones fundidas de magnesio.
(2) La comprensión del público sobre los productos de aleación de magnesio es insuficiente. "Las aleaciones de magnesio son químicamente activas, fáciles de corroer y presentan riesgos para la seguridad": ésta es a menudo la primera impresión que el público tiene de los productos de aleación de magnesio. Los no profesionales no prestan atención a los resultados reales de las pruebas de rendimiento de las piezas fundidas de aleación de magnesio. Por lo tanto, es necesario mejorar la comprensión del público sobre los productos de aleación de magnesio, comprender las ventajas y desventajas de los productos de aleación de magnesio y su resistencia real a la llama y a la corrosión, a fin de promover mejor la aplicación de piezas fundidas de magnesio.
(3) Se necesitan precios de magnesio en bruto y bases de producción estables: en el costo de producción de las piezas fundidas de aleaciones de magnesio, los precios de los materiales generalmente representan alrededor del 50%, por lo que la fluctuación de los precios del magnesio en bruto tiene un gran impacto en el costo de producción de las ruedas de magnesio. Los precios relativamente estables del magnesio bruto mejorarán aún más la determinación de los usuarios de utilizarlo y promoverlo; al mismo tiempo, para mejorar la eficiencia de la producción en masa del producto y la tasa de calificación, se necesita una cierta escala de base de producción para garantizar conjuntamente la producción en masa y la promoción de la aplicación de piezas fundidas de aleación de magnesio. Además, aunque los fabricantes de vehículos nacionales han expresado sus expectativas de que las empresas de aleaciones de magnesio les proporcionen piezas de automóviles de aleación de magnesio de alto rendimiento, la sustitución de los materiales de las piezas requiere un período de tiempo para la evaluación, prueba y verificación del diseño del producto, y hay un período de conversión para que las intenciones de la demanda se conviertan en pedidos de mercado; El precio relativo actual del magnesio en bruto sigue siendo relativamente alto, lo que hace que los fabricantes de automóviles nacionales se preocupen por la alta presión de los costos.
(4) Es necesario abordar en mayor medida las dificultades técnicas en materia de equipamiento y organización metalúrgica en la fundición a baja presión. Cómo controlar aún más defectos como inclusiones de óxido, cavidades de contracción y segregación en la organización de fundición a baja presión mediante el diseño de aleaciones, la optimización de equipos y la mejora efectiva del proceso es el punto clave que restringe si el proceso de fundición a baja presión y sus productos pueden desempeñar un papel importante en el proceso de expansión de la aplicación de magnesio.
Por lo tanto, aunque el mercado potencial para la aplicación de aleaciones de magnesio fundidas a baja presión y alto rendimiento en China es enorme, todavía existe una gran incertidumbre sobre si la demanda potencial del mercado puede transformarse en demanda real del mercado.
Molde de fundición a presión: definición, principio de funcionamiento, aplicación, materiales y desarrollo tecnológico
Proceso de moldeo por inyección de moldes de dos colores
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
