
Состояние исследований и перспективы литья магниевых сплавов под низким давлением
Aвтор: SZTC
2025-01-08
Введение
Магний — конструкционный металл с наименьшей плотностью. Он богат ресурсами и имеет такие преимущества, как высокая удельная прочность и удельная жесткость, хорошее гашение вибрации, сильная способность к электромагнитному экранированию, легкая резка и легкая переработка. Он широко используется в автомобильной, аэрокосмической, электронной продукции и военной продукции национальной обороны. Магний — это новый конструкционный металлический материал, разработанный на основе стали и алюминиевых сплавов. Его решетчатая структура отличается от структуры стали и алюминия. Его называют экологически чистым инженерным материалом 21 века. Магниевые сплавы широко применяются в технологии литья. Среди нескольких технологий подготовки материалов и компонентов из магниевых сплавов литье магниевых сплавов имеет самую длительную историю развития и наиболее зрелые технологии и оборудование. С непрерывным развитием высоких технологий растет спрос на высокопроизводительные магниевые сплавы, а также совершенствуется и модернизируется процесс литья. В настоящее время литье под высоким давлением является наиболее распространенным методом формовки для производства деталей из магниевых сплавов, однако литье под давлением подходит только для производства больших объемов тонкостенных деталей. Инвестиционные затраты на оборудование и формы высоки, и легко возникают дефекты литья, такие как захват воздуха, что влияет на качество готового продукта. Литье под низким давлением — это метод литья между литьем под высоким давлением и гравитационным литьем. Он имеет стабильное наполнение и больше подходит для формовки крупных и сложных отливок из магниевых сплавов. Отливки можно подвергать термообработке и упрочнению, а механические свойства дополнительно улучшаются. Магниевые сплавы для литья под низким давлением в последние годы показали хорошие перспективы применения и привлекают все больше внимания.
1 Характеристики и методы формования процесса литья под низким давлением
Литье под низким давлением относится к процессу литья, при котором расплавленный металл заполняется снизу вверх под действием низкого давления газа и затвердевает под давлением с образованием отливок. В процессе заполнения этого процесса текучесть жидкости магниевого сплава улучшается, и можно легко получать отливки с различной толщиной стенок и сложной структурой. В то же время во время процесса наполнения его давление можно контролировать, что позволяет эффективно уменьшить переворачивание и разбрызгивание магниевой жидкости во время наполнения, благодаря чему магниевая жидкость плавно заполняет форму, уменьшает образование дефектов литья, таких как окислительные включения и рыхлость, и, таким образом, получает высококачественные отливки. Общие методы литья под низким давлением включают наиболее часто используемые литье под низким давлением с использованием газового давления верхнего типа, вакуумное литье из пеноматериала под низким давлением и электромагнитное литье под низким давлением. Принцип широко используемой технологии литья под низким давлением с верхним типом газа показан на рисунке 1. Метод заключается в пропускании 0,02 ~ 0,06 МПа сжатого газа в герметичный тигель, так что расплавленный металл медленно заполняет полость снизу вверх. После завершения заполнения нагнетание давления прекращают и поддерживают до тех пор, пока отливка полностью не затвердеет, а затем давление сбрасывают, чтобы позволить остаточному расплавленному металлу стечь обратно в тигель, и, наконец, отливку извлекают из формы. В этом процессе значительно уменьшаются опрокидывание, удары и разбрызгивание расплавленного металла, что значительно снижает образование оксидного шлака; в то же время метод заполнения под давлением обеспечивает высокую текучесть жидкости сплава и плотность отливки, что подходит для производства крупных и сложных тонкостенных отливок. Стоит отметить, что благодаря простой системе разливки и стояка, разработанной в этом процессе, степень восстановления металла может достигать более 90%, что значительно экономит производственные затраты. Управление процессом литья под низким давлением оказывает большое влияние на производительность конечного литья. Если взять в качестве примера ступицу колеса из магниевого сплава, отлитую под низким давлением, то во время процесса литья порядок заполнения жидкостью из магниевого сплава обычно следующий: центр колеса-спица-обод-обод, где обод и обод представляют собой тонкостенные области вдали от литника, поэтому порядок затвердевания должен быть таким: обод-обод-спица-центр колеса, что представляет собой последовательное затвердевание. Если ступица колеса не достигает последовательного затвердевания в процессе затвердевания, вероятно возникновение дефектов затвердевания, таких как дефекты термического растрескивания на спицах и ободах, крупные зерна в центре колеса, усадочные полости и усадка на ободе и т. д. Поэтому, чтобы максимально избежать возникновения дефектов литья, необходимо регулировать температуру формы посредством местного охлаждения или регулировать процесс выдерживания давления для оптимизации процесс литья. Технология вакуумного литья из пенопласта под низким давлением — это новый процесс литья, который объединяет литье из пенопласта в вакууме и литье под низким давлением. Его принципиальная схема показана на рисунке 2. Этапы процесса: сначала поместите модель для литья по выплавляемым моделям в ящик с песком с нижней заливкой, добавьте формовочный песок, уплотните его и начните пылесосить; затем добавьте жидкий магний в разливочную печь и одновременно пропустите инертный газ в разливочную печь. Магниевая жидкость течет в ящик с песком под давлением, и вызванная ею высокая температура может газифицировать отливку из пеноматериала и, наконец, завершить заливку. Этот процесс требует меньших инвестиций в оборудование, чем процесс литья под давлением, отливки можно подвергать термообработке и упрочнению, а показатели затрат на литье улучшаются; отливки, полученные методом литья в песчаные формы, имеют более высокую точность и лучшее качество поверхности, улучшается производственный цикл, а конечные отливки имеют более высокие комплексные характеристики. Этот процесс требует низкой температуры разливки, небольшой потери температуры разливки и простой и эффективной системы разливки для отливок из сплавов с высоким пределом текучести. Его можно использовать для жидкостной формовки сложных компонентов из магниевого сплава и можно получать высокоточные отливки из магниевого сплава с низкой шероховатостью и высокими эксплуатационными характеристиками, что устраняет дефекты недостаточной заливки и холодного закрытия, которые легко возникают в отливках в традиционных процессах литья. Чжан Дафу и др. применил эту технологию для прецизионного жидкостного формования магниевого сплава AZ91D и успешно подготовил сложные отливки из магниевого сплава, такие как корпус двигателя и выхлопная труба, что эффективно исправило дефекты магниевого сплава, такие как недостаточная заливка и холодное закрытие, и значительно улучшило производительность отливок.
В традиционном процессе литья под низким давлением магниевого сплава в основном используется сжатый воздух для заполнения формы и поддержания давления для завершения производства отливок. Технология электромагнитного литья под низким давлением — это метод литья, в котором используется сила Лоренца, чтобы заставить расплавленный металл подняться и заполнить форму. Его принципиальная схема показана на рисунке 3. Он имеет высокую эффективность производства, непрерывную прецизионную формовку с практически нулевым остатком и обладает уникальными преимуществами в области литья магниевых сплавов под низким давлением. При этом процессе через жидкий металл пропускают электрический ток, а расплавленный металл будет направленно двигаться под действием силы Лоренца. Когда достигается более высокий ток и напряженность магнитного поля, создаваемая сила может соответствовать требованиям обычного литья под низким давлением. Расплавленный металл заполняется под контролем компьютера, чтобы уровень жидкости в различных секциях постоянно повышался. Жидкий металл заливают в форму, и после определенного времени затвердевания в ней создают давление и поддерживают его для окончательного получения высококачественной отливки. Исследования показали, что диски из алюминиевого сплава мотоциклов, изготовленные с помощью электромагнитных насосных устройств литья под низким давлением, имеют очевидные эксплуатационные преимущества по сравнению с дисками, изготовленными традиционным литьем под низким давлением. Однако по сравнению с алюминиевыми сплавами магниевые сплавы обладают низкой удельной теплоемкостью и низкой скрытой теплотой затвердевания, что приводит к быстрой скорости охлаждения жидкости магниевого сплава в полости формы. Поэтому необходимо корректировать параметры процесса, такие как быстрое заполнение и строгий контроль температуры формы.
Кроме того, У Гохуа и другие инновационно разработали новый процесс прецизионного литья под низким давлением крупных отливок из магниевого сплава, объединив технологию изготовления стержней с переносом покрытия, технологию герметизации тигля жидким металлом и технологию литья под низким давлением, обеспечивая высокую чистоту и высокую чистоту жидкости из магниевого сплава. Производимые отливки из магниевого сплава имеют плотную структуру, высокую точность размеров и хорошее качество поверхности, а также имеют возможность разрабатывать и производить небольшие партии отливок из магниевого сплава массой 100 кг.
2 Состояние развития технологии литья магниевых сплавов под низким давлением
Еще в начале 20-го века Великобритания предложила технологию литья под низким давлением и применила ее для производства магниевых сплавов, но она была ограничена тогдашними технологиями и оборудованием и не получила широкого распространения. После Второй мировой войны автомобильная промышленность начала быстро развиваться, а спрос на автомобильные колеса и другие детали продолжал расти. Такие детали также подходят для производства литья под низким давлением, и технология быстро развивалась, но оборудование и технологии находятся только в руках нескольких развитых стран. После середины 20 века страны начали вкладывать трудовые и материальные ресурсы для проведения углубленных исследований принципов и процессов технологии литья под низким давлением. В процессе глобализации и технологического развития оборудование для литья под низким давлением постоянно модернизируется, а диапазон его применения расширяется. В настоящее время он широко используется в аэрокосмической, автомобильной и различных машиностроительных отраслях.
В качестве примера возьмем диски из алюминиевого сплава, отлитые под низким давлением. В 1980-х годах ее рыночная доля составляла всего 4%, но к началу 21 века ее рыночная доля выросла до более чем 60%. В настоящее время литье под низким давлением стало важнейшим процессом производства дисков из алюминиевых сплавов. Чтобы еще больше ускорить процесс облегчения автомобилей, производители и исследователи в различных странах ускоряют исследования, разработки и производство колес из магниевого сплава для замены алюминиевых сплавов для достижения большего веса. Исследования в основном сосредоточены на новых материалах и новых процессах. Исследования показывают, что для получения такой же жесткости, как у колес из алюминиевого сплава, толщину стенки колес из магниевого сплава необходимо увеличить всего в 1,17 раза, чем у колес из алюминиевого сплава, а ее масса составляет всего 78% от массы алюминиевых колес, что имеет значительный эффект облегчения; Использование колес из магниевого сплава вместо колес из алюминиевого сплава на транспортных средствах на новых источниках энергии может увеличить срок службы автомобиля более чем на 8%, а также значительно улучшить характеристики ускорения и эффект снижения вибрации автомобиля. В настоящее время процессы литья, используемые для магниевых сплавов, включают гравитационное литье, литье под высоким давлением, экструзионное литье и литье под низким давлением. Среди них литье под низким давлением имеет уникальные преимущества при производстве деталей из магниевых сплавов благодаря своим характеристикам, таким как стабильное заполнение и последовательное затвердевание, и получило широкое внимание в промышленной сфере. Однако производство колес из магниевого сплава с помощью технологии литья под низким давлением все еще требует дальнейшего изучения и совершенствования, а технология еще не развита и не получила широкого продвижения и применения.
Начиная с 21 века, с развитием компьютерных технологий, технологии численного моделирования стали широко использоваться при разработке и оптимизации процессов литья под низким давлением. Используя программное обеспечение для численного моделирования процесса литья магниевых сплавов, можно заранее спрогнозировать расположение и причины таких дефектов, как поры, рыхлости и шлаковые включения в отливках, что сокращает цикл разработки технологического процесса изделия, уменьшает количество испытаний пресс-форм и снижает производственные затраты. Ли Цзинъи и др. использовали программное обеспечение для моделирования литья EasyCast и NovaCast для численного моделирования процесса литья под низким давлением отливок перегородок из магниевого сплава. Установлено, что процесс затвердевания перегородочных отливок не следовал принципу последовательного затвердевания и образовывались усадочные полости. Добавление холодного железа для улучшения процесса позволило эффективно усилить эффект компенсации усадки и устранить дефекты усадочных полостей. Чжан Хуа и др. проанализировали процесс литья дисков из магниевого сплава AZ91D на основе программного обеспечения для моделирования литья AnyCasting, точно определили места дефектов литья и выяснили причины дефектов, а затем оптимизировали процесс литья, сократив количество испытаний пресс-формы, тем самым значительно снизив затраты; Результаты численного моделирования также обеспечивают теоретическое руководство и основу для литья под низким давлением колес из магниевого сплава, а также способствуют разработке процесса и производственному процессу литья под низким давлением колес из магниевого сплава.
В последние годы быстрое развитие транспортных средств на новой энергии выдвинуло более высокие требования к облегчению веса в автомобильной промышленности. «Сделано в Китае 2025» предлагает общий план развития автомобилестроения. Облегчение стало одной из последних основных целей развития производителей автомобилей во всем мире. На рисунке 4 показано влияние магниевого сплава на снижение веса автомобильных деталей. На каждые 10% снижения веса чисто электромобилей запас хода может быть увеличен примерно на 6%. Вес аккумуляторной системы транспортного средства составляет более 20% транспортного средства, а стоимость составляет от 30% до 60% транспортного средства. В системе силовых аккумуляторов корпус батареи составляет от 2% до 30% общего веса системы и является основным конструктивным компонентом. Таким образом, с учетом обеспечения функциональной безопасности аккумуляторной системы и общей безопасности транспортного средства облегчение корпуса аккумуляторной батареи стало одной из основных целей усовершенствования аккумуляторной системы. В «Отчете об исследовании состояния рынка литья из алюминиево-магниевых сплавов» отмечается, что отливки из магниевых сплавов в настоящее время имеют три основных условия для замены отливок из алюминиевых сплавов в области легких автомобилей, а именно: плотность магниевого сплава составляет около 2/3 от плотности алюминиевого сплава, а его удельная прочность выше, чем у алюминиевого сплава и стали. Использование магниевого сплава для замены алюминиевого сплава позволяет добиться снижения веса на 25–35 %; соотношение цен на магний и алюминий возвращается к диапазону 1,3, и «замена алюминия магнием» экономически более эффективна; Магниевый сплав имеет преимущества в виброустойчивости, рассеивании тепла и прочности. В 2022 году внутреннее использование магниевого сплава для одного автомобиля составит всего от 3 до 5 кг по сравнению с использованием более 100 кг для отдельных автомобилей из алюминиевого сплава, и потенциал развития огромен. Полный комплект корпусов системы электропривода для модели Zhiji L7 — это первое массовое применение материалов из магниевого сплава в корпусах электроприводов новой энергии. Это также один из крупнейших компонентов из магниевого сплава, который в настоящее время используется в массовом производстве в автомобильной сфере в стране и за рубежом. Впоследствии SAIC также разработала ряд продуктов для сборки электроприводов новой энергии из магниевых сплавов и успешно произвела их серийно, что ускорило расширение новых сценариев применения магниевых сплавов, а также открыло блестящие перспективы применения магниевых сплавов в транспортных средствах на новых источниках энергии. По мере постепенного улучшения характеристик транспортных средств на новых источниках энергии требования к легкому весу и производительности таких компонентов, как корпуса электроприводов и аккумуляторные отсеки, также возросли, а спрос на компоненты из магниевого сплава, отлитые под низким давлением и термообрабатываемые и упрочненные, становится все более актуальным.
3 Материалы из магниевого сплава, литого под низким давлением
Чистый магний имеет низкую прочность, поэтому чистый магний обычно легируют для получения магниевых сплавов. Легирующие элементы непосредственно усиливают механические свойства сплава за счет дисперсионного твердения, мелкозернистого упрочнения и упрочнения твердого раствора. В таблице 1 кратко представлены наиболее распространенные легирующие элементы и их влияние на магниевые сплавы. Литейные магниевые сплавы в основном можно разделить на серии Mg Al, серии Mg-Zn и серии Mg-RE в зависимости от основных легирующих элементов. В настоящее время наиболее широко используемым магниевым сплавом, литым под низким давлением, является серия Mg-Al-Zn (AZ).
3.1 Серия Mg-Al
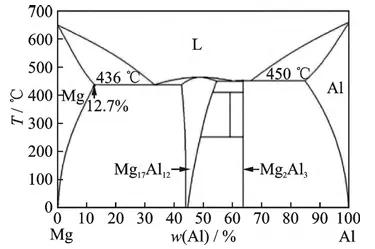
Серия Mg⁃Al — это самый ранний материал из магниевого сплава, а Al — наиболее благоприятный элемент для улучшения характеристик литья и механических свойств магниевых сплавов. Из бинарной фазовой диаграммы Mg-Al (как показано на рисунке 5) видно, что растворимость Al в твердой матрице α-Mg значительно меняется с температурой, а его предельная растворимость в твердом состоянии составляет 12,7% (массовая доля, 436 ℃), а растворимость в твердом состоянии при комнатной температуре составляет около 2% (массовая доля). С увеличением содержания Al в магниевом сплаве диапазон кристаллизации сплава сужается, текучесть сплава улучшается, снижается склонность к горячему растрескиванию, уменьшаются такие дефекты, как усадка, а также значительно улучшаются механические свойства. Когда количество добавления Al в сплав превышает 6% (массовая доля), его также можно подвергнуть термообработке и упрочнению. Добавление легирующих элементов, таких как Zn и Mn, на основе сплава Mg-Al (как показано в Таблице 2) может дополнительно улучшить характеристики литья, механические свойства, жаропрочные свойства и коррозионную стойкость магниевого сплава и широко используется в промышленном производстве.
Предельная растворимость Zn в твердом состоянии в сплаве Mg-Al-Zn (AZ) составляет 6 % (массовая доля). Zn в основном играет роль в упрочнении твердого раствора. После термообработки можно получить структуру твердого раствора для улучшения предела текучести и сопротивления ползучести сплава. Однако слишком высокая массовая доля Zn ухудшает коррозионную стойкость сплава. Поэтому количество добавляемого Zn в магниевый сплав обычно контролируется на уровне ниже 2% (массовая доля). Среди многих сплавов AZ наиболее широко применяется при литье под низким давлением AZ91D. Этот сплав обладает превосходной формуемостью и высокими механическими свойствами и может применяться в различных процессах формовки для изготовления сложных конструкционных деталей. Однако в этом ряду сплавов будет образовываться легкоплавкая хрупкая фаза β-Mg17Al12. С увеличением нагрузки сплава на фазе β-Mg17 Al12 и границе раздела фаз β-Mg17 Al12/α-Mg легко образуются микротрещины. Эти микротрещины постепенно соединяются, образуя основные трещины, пока сплав не сломается и не выйдет из строя, как показано на рисунке 6. Кроме того, фаза β-Mg17 Al12 легко размягчается и грубеет при высоких температурах, что приводит к низкой прочности при высоких температурах и плохим характеристикам ползучести при высоких температурах. Обогащение на границе зерен снизит сопротивление ползучести сплава, так что сплав можно будет использовать только в рабочих условиях ниже 125 ℃, что ограничивает разработку этой серии сплавов. В последние годы с целью улучшения комплексных свойств сплава многие исследователи пытались ввести в сплав АЗ91 микролегирующие элементы, среди которых наиболее существенное влияние на улучшение свойств сплава оказывает добавка редких редкоземельных элементов. Ван и др. исследовали влияние добавления различных количеств Gd на свойства литого сплава AZ91. Результаты показали, что добавление следовых количеств Gd может улучшить прочность и пластичность сплава AZ91, а зерна α-Mg и фазы Mg17 Al12 значительно измельчаются, поскольку в сплаве образуется дисперсная сферическая фаза Al8 Mn4 Gd, которая играет эффект упрочнения второй фазы; кроме того, эта фаза может служить точкой гетерогенного зародышеобразования для зерен α-Mg и фаз Mg17 Al12 и в то же время играть роль в измельчении зерен и микроструктуры.
Эффект заключается в улучшении механических свойств сплава. Боби и др. добавили Sn и Y в сплав AZ91 и обнаружили, что добавление Sn образует новую фазу Mg2 Sn, которая ингибирует зарождение и рост прерывистой фазы Mg17 Al12; когда одновременно добавлялись Y и Sn, появлялась новая фаза Al2 Y. Объемная доля Mg17 Al12 уменьшается, размер зерна уточняется, а свойства сплава при растяжении при комнатной температуре и при высоких температурах, а также коррозионная стойкость сплава улучшаются. Оптимальные количества добавления Sn и Y составляют 0,5% и 0,9% (массовая доля) соответственно. Цай и др. обнаружили, что добавление Ce, Y и Gd позволяет уменьшить размер зерна Mg17 Al12, оптимизировать его распределение, снизить содержание фазы Mg17 Al12 в сплаве, тем самым улучшая механические свойства сплава и коррозионную стойкость, среди которых Ce оказывает наиболее существенное влияние. За ним следуют Y и Gd. До сих пор широко изучалось добавление микролегирующих элементов, таких как Ce, Nd, Y, Ca, Ti, B, Sr, Sb и Bi, в магниевый сплав AZ91. Среди них лучшее влияние на улучшение механических свойств оказывают Ce, Nd. , Y, Би и Сб.
Предельная растворимость Mn в твердом состоянии в сплаве серии Mg-Al-Mn (АМ) составляет 3,4% (массовая доля). Прочность сплава этой серии ниже, чем у сплава серии AZ, но он обладает превосходной вязкостью и пластичностью и подходит для применений, в которых необходимо выдерживать ударные нагрузки и требования. В местах с повышенной безопасностью, таких как каркасы сидений, панели приборов оборудования и автомобильные колеса, при литье под низким давлением наибольшее распространение получили сплавы АМ50 и АМ60. Япония, Италия, США и другие страны используют AM60A и AM60B для производства литых под давлением дисков из магниевого сплава с отличными характеристиками; Китай также производит отливки автомобильных колес AB60B методом гравитационного литья с процентом выхода процесса до 65%, что открывает новую возможность для литья под низким давлением для производства магниевых сплавов. Хаб накопил опыт.
Предельная растворимость Mn в твердом состоянии в сплаве серии Mg-Al-Mn (АМ) составляет 3,4% (массовая доля). Прочность сплава этой серии ниже, чем у сплава серии AZ, но он обладает превосходной вязкостью и пластичностью и подходит для применений, в которых необходимо выдерживать ударные нагрузки и требования. В местах с повышенной безопасностью, таких как каркасы сидений, панели приборов оборудования и автомобильные колеса, при литье под низким давлением наибольшее распространение получили сплавы АМ50 и АМ60. Япония, Италия, США и другие страны используют AM60A и AM60B для производства литых под давлением дисков из магниевого сплава с отличными характеристиками; Китай также производит отливки автомобильных колес AB60B методом гравитационного литья с процентом выхода процесса до 65%, что открывает новую возможность для литья под низким давлением для производства магниевых сплавов. Хаб накопил опыт.
В дополнение к вышеупомянутым магниевым сплавам серии AZ и серии AM, непосредственное добавление легирующих элементов, таких как Ce, Nd, Y, Sb, Bi, Ca, Ti, B и Sr, в сплавы серии Mg-Al может обеспечить измельчение зерна и очистку расплава, упрочнение твердого раствора и эффекты упрочнения второй фазы. Добавление 2% ~ 4% (массовая доля) элемента Ce в сплав Mg-4Al может образовать Al11 Ce3 и уменьшить образование Mg17 Al12. Сплав AE44, полученный в результате оптимизированной конструкции, подходит для высокотемпературных условий работы, например, для корпуса двигателя Corvette, рабочая температура которого достигает 150 ℃. Однако для полного подавления образования фазы Mg17Al12 в сплаве Mg-4Al требуется около 16% (массовая доля) Ce, что слишком дорого для большинства автомобильных применений, поэтому сплавы Mg-Al-Ca (серия AX) разработаны как более дешевая альтернатива сплавам серии AE. Результаты моделирования Луо и др. пути затвердевания Mg-Al-Ca показывают, что по мере увеличения содержания Ca доля фазы Mg17 Al12 уменьшается, а доля фазы (Mg, Al) 2 Ca увеличивается; при достижении массовой доли Ca 3% (сплав АХ53) фаза Mg17 Al12 полностью подавляется бинарной Mg2 Ca и тройной (Mg, Al) 2 Ca фазами. Предел текучести при комнатной температуре, предел текучести 175 ℃ и сопротивление ползучести литого сплава составляют 186, 151 и 74 соответственно. МПа значительно превосходят характеристики литого сплава AM50 и имеют хорошие перспективы применения в автомобильных деталях.
3.2 Серия Mg-Zn
В литых магниевых сплавах Mg-Zn Zn в основном играет роль упрочнения твердого раствора и старения, а сплав можно укрепить путем термической обработки; кроме того, Zn также позволяет избежать коррозии, вызванной примесями, такими как железо и никель, в магниевых сплавах. ухудшение. Литой магниевый сплав Mg-Zn-Al (ZA) обладает хорошими характеристиками литья и отличным сопротивлением ползучести, а его механические свойства даже превосходят свойства традиционных систем AZ и AM. Литой магниевый сплав Сплав на основе ZA имеет хорошую реакцию на старение, а его последовательность выделения при старении следующая: SSSS (пересыщенный твердый раствор) → зона GP → β1 ʹ (Mg4 Zn7) → β2 ʹ (MgZn2) → β (MgZn или Mg2 Zn3). На примере сплава ЗА64 после обработки на раствор и старения его предел прочности увеличился со 183 МПа в литом состоянии до 260 МПа, а относительное удлинение увеличилось более чем в 1 раз. Дальнейшее добавление легирующих элементов, таких как Cu, Sn, Sr, Ca, Sb и RE и т. д., в литые магниевые сплавы Mg-Zn является наиболее распространенным методом улучшения механических свойств сплавов серии ZA. Однако магниевые сплавы серии ZA имеют высокое содержание Zn, сплав склонен к сильному горячему растрескиванию и имеет плохие литейные характеристики, что ограничивает его промышленное применение. Эта серия сплавов пока находится на стадии исследований и ожидает дальнейшего коммерческого применения.
3.3 Серия Mg-RE
Литые магниевые сплавы серии Mg-RE (магний-редкоземельный ряд) в настоящее время являются важным направлением в разработке высокоэффективных магниевых сплавов. Редкоземельные (РЗЭ) элементы оказывают определенное влияние на очистку расплавов магниевых сплавов, а также могут улучшить характеристики литья, оптимизировать структуру, улучшить механические свойства и сопротивление ползучести сплава; Добавление элементов РЭ позволяет повысить прочность магниевых сплавов на 100–250 %, повысить предельную рабочую температуру до 350°С, значительно улучшить коррозионную стойкость и расширить области применения материалов из магниевых сплавов. По мере увеличения растворимости редкоземельных элементов в магниевых сплавах эффект их упрочнения станет более очевидным. На рисунке 7 показана разница в характеристиках и плотности литейных сплавов Mg-RE, Mg-Al и Mg-Zn. В настоящее время сплавы серий Mg-Y, Mg-Nd и Mg-Gd обладают сильным эффектом старения и большим потенциалом для практического применения. Они стали наиболее широко исследованными и применяемыми литыми магниевыми сплавами серии Mg-RE.
Твердая растворимость элемента Y в α-Mg высока, поэтому сплав обладает сильной способностью к упрочнению при старении. Последовательность его осаждения при старении следующая: SSSS (пересыщенный твердый раствор) → βʹʹ (DO19-Mg3 Y) → βʹ (cbco-Mg7 Y) → β1 (ГЦК-Mg3 Y) → β (ГЦК-Mg5 Y). Большое количество исследований показало, что максимальный эффект возрастного упрочнения сплавов Mg-Y в основном обусловлен дисперсной и осажденной наноразмерной метастабильной β'-фазой. Ориентационная связь между этой фазой и матрицей α-Mg следующая: (100) βʹ // (1-210) Mg, [001]βʹ //[0001]Mg, ее трехмерная структура показана на рисунке 8. Чтобы еще больше улучшить прочность сплава и сопротивление ползучести, исследователи добавили другие редкоземельные элементы в бинарный сплав сплава Mg-Y, чтобы сформировать тройную систему сплава Mg-Y-RE. Среди них WE43 является одним из наиболее типичных литейных магниевых сплавов с редкоземельными элементами. После соответствующего твердого раствора и старения прочность сплава, отлитого в металлической форме, значительно повышается, предел прочности на разрыв может достигать 345 МПа, и его все еще можно использовать при температуре 300 ℃. Сохранять хорошие механические свойства; Добавление следовых количеств Zn в сплав WE43 может способствовать осаждению дисперсных мелких выделений и образованию фаз с долгопериодной упорядоченной структурой (LPSO), тем самым улучшая скорость реакции старения и механические свойства сплава, особенно значительно улучшается удлинение.
Zn, Y, Nd и другие легирующие элементы добавляются в литой магниевый сплав Mg-Gd для образования тройного или многокомпонентного сплава, который имеет более высокие механические свойства, а предел прочности может даже превышать 350 МПа. Когда элемент Zn добавляется к системе Mg-Gd, последовательность выделения при старении сплава меняется. При массовой доле Gd в сплаве менее 6 % последовательность выделения следующая: СССС → γʹ (ГПУ-Mg70 Gd15 Zn15) → γʹ (ГПУ -MgGdZn) → γ(ГПУ Mg12 GdZn). Фаза γ' образуется на базальной поверхности α-Mg, что может повысить пиковую твердость сплава при старении. При добавлении Zn в сплав с высоким содержанием Gd дисперсионное упрочнение происходит за счет совместного воздействия фазы β', осажденной на поверхность матричной призмы, и фазы γ', осажденной на базальную поверхность, и механические свойства сплава дополнительно улучшаются. После того, как Ронг и др. добавили в сплав Mg-15Gd-0,4Zr 1% Zn (массовая доля), предел текучести сплава пикового старения увеличился с 232 МПа до 288 МПа, а предел прочности увеличился с 296 МПа до 403 МПа. Это связано с тем, что фазы γ' и β' распределены в матрице относительно вертикально, оказывая на матрицу композиционное упрочняющее воздействие. Морфология микроструктуры показана на рисунке 9. Кроме того, Шанхайский университет Цзяо Тонг разработал высокопрочный и термостойкий литейный сплав Mg-10Gd-3Y-0,5Zr (GW103K, JDM2) на основе сплава Mg-Gd, который обладает лучшей текучестью и устойчивостью к горячему растрескиванию при литье под низким давлением или гравитационном литье. После обработки твердым раствором и старения механические свойства сплава при комнатной температуре значительно улучшаются: предел текучести достигает 240 МПа и удлинение 6%. Предел текучести все еще может сохраняться на высоком уровне при высокой температуре 300°C, что очень важно для аэрокосмической, военной промышленности и т. д. Он внес большой вклад в уменьшение веса в полевых условиях и использовался при изготовлении легких корпусов ракет и компонентов радаров.
Zn, Y, Nd и другие легирующие элементы добавляются в литой магниевый сплав Mg-Gd для образования тройного или многокомпонентного сплава, который имеет более высокие механические свойства, а предел прочности может даже превышать 350 МПа. Когда элемент Zn добавляется к системе Mg-Gd, последовательность выделения при старении сплава меняется. При массовой доле Gd в сплаве менее 6 % последовательность выделения следующая: СССС → γʹ (ГПУ-Mg70 Gd15 Zn15) → γʹ (ГПУ -MgGdZn) → γ(ГПУ Mg12 GdZn). Фаза γ' образуется на базальной поверхности α-Mg, что может повысить пиковую твердость сплава при старении. При добавлении Zn в сплав с высоким содержанием Gd дисперсионное упрочнение происходит за счет совместного воздействия фазы β', осажденной на поверхность матричной призмы, и фазы γ', осажденной на базальную поверхность, и механические свойства сплава дополнительно улучшаются. После того, как Ронг и др. добавили в сплав Mg-15Gd-0,4Zr 1% Zn (массовая доля), предел текучести сплава пикового старения увеличился с 232 МПа до 288 МПа, а предел прочности увеличился с 296 МПа до 403 МПа. Это связано с тем, что фазы γ' и β' распределены в матрице относительно вертикально, оказывая на матрицу композиционное упрочняющее воздействие. Морфология микроструктуры показана на рисунке 9. Кроме того, Шанхайский университет Цзяо Тонг разработал высокопрочный и термостойкий литейный сплав Mg-10Gd-3Y-0,5Zr (GW103K, JDM2) на основе сплава Mg-Gd, который обладает лучшей текучестью и устойчивостью к горячему растрескиванию при литье под низким давлением или гравитационном литье. После обработки твердым раствором и старения механические свойства сплава при комнатной температуре значительно улучшаются: предел текучести достигает 240 МПа и удлинение 6%. Предел текучести все еще может сохраняться на высоком уровне при высокой температуре 300°C, что очень важно для аэрокосмической, военной промышленности и т. д. Он внес большой вклад в уменьшение веса в полевых условиях и использовался при изготовлении легких корпусов ракет и компонентов радаров.
Предельная растворимость элемента Gd в α-Mg выше, чем у Y. При понижении температуры с 548 ℃ до 200 ℃ его растворимость в твердом состоянии падает с 23,5% до 4% (массовая доля), поэтому сплав Mg-Gd необходимо состарить. матрица может выделять большое количество нанофаз, что приводит к значительному эффекту старения. Последовательность выпадения старения Mg-Gd точно такая же, как и у серии Mg-Y. В состоянии пикового старения фазы β' и β'' или β' и β1 сосуществуют. Сплав имеет высокий предел текучести при комнатной температуре.
Предельная растворимость легкого редкоземельного элемента Nd в α-Mg в твердом состоянии составляет около 3,6% (массовая доля), что также может оказывать сильное дисперсионное упрочнение магниевых сплавов. Последовательность старения сплава серии Mg-Nd следующая: SSSS → βʹʹ (DO19-Mg3 Nd) → βʹ (ГЦК-Mg3 Nd) → β (bct Mg12 Nd). βʹʹ — это основная фаза упрочнения в состоянии пикового старения сплава. Эта фаза полностью соответствует магниевой матрице, и соотношение ориентации между ними таково: (0001) β'' // (0001) Mg, β' //Mg. Фаза βʹ обладает высокой термической стабильностью и может улучшить высокотемпературную стабильность и жаростойкость сплава Mg-Nd. Однако значение фактора ограничения роста Q элемента Nd в Mg невелико и не оказывает очевидного рафинирующего эффекта на магниевые сплавы. Поэтому литые зерна Mg-Nd-сплавов обычно крупные и не могут быть использованы в качестве конструкционных материалов. Обычно для измельчения зерен и улучшения характеристик литья необходимо добавлять дополнительные элементы, такие как Zr или Zn. Шанхайский университет Цзяо Тонг скорректировал соотношение Nd/Zn на основе высокопрочного и жаростойкого сплава ZM6 и разработал магниево-редкоземельный сплав Mg-3Nd-0,2Zn-0,4Zr (JDM1) с отличными характеристиками и низкой стоимостью. Этот сплав обладает хорошими литейными свойствами. Эксплуатационные и механические свойства наносятся на автомобильные колеса, кронштейны двигателя и другие детали.
Вышеупомянутые распространенные типы серий литых магниевых сплавов и их эксплуатационные характеристики обобщены в Таблицах 3 и Таблице 4. В реальном производстве необходимо выбрать соответствующий материал сплава в соответствии с условиями использования отливки. Существующие серии сплавов имеют некоторые узкие места в производительности и применении. Поэтому оптимизация составов сплавов и разработка новых сплавов стали одним из важных направлений исследований литых магниевых сплавов.
4 Механизм упрочнения магниевого сплава для литья под низким давлением
Хотя плотность магниевых сплавов низка, механические свойства широко используемых в настоящее время материалов из магниевых сплавов все еще значительно отстают от свойств стали и алюминия. Поэтому, чтобы улучшить комплексные характеристики литых магниевых сплавов, исследователи в основном сосредотачиваются на разработке и оптимизации состава магниевых сплавов, контроле микроструктуры, оптимизации процесса, оптимизации термической обработки и т. д., чтобы определить механизм упрочнения и закалки магниевых сплавов и разработать новые высокопроизводительные литые магниевые сплавы. . Сплавы магния имеют плотноупакованную гексагональную структуру, а механизмы деформации преимущественно представляют собой скольжение дислокаций и двойникование. Размер зерна, атомы твердого раствора и вторая фаза влияют на механические свойства литых магниевых сплавов.
4.1 Мелкозернистое упрочнение
Мелкозернистое упрочнение – это повышение прочности металла за счет уменьшения размера зерен поликристаллических сплавов. Для описания вклада мелкозернистого упрочнения в прочность σgb можно использовать формулу Холла-Петча: σgb = σ0 + kD−1/2 ( 1) В формуле σ0 — предел текучести исходной зеренной структуры чистого металла, ki — константа Холла-Петча, D — средний диаметр зерен. Значение k магниевого сплава очень велико и составляет 280–320 МПа·мкм1/2, что более чем в 4 раза выше, чем у алюминиевого сплава. Следовательно, измельчение зерна более эффективно для улучшения механических свойств магниевого сплава. Кроме того, мелкозернистая структура более однородна, а при деформации реже возникает растрескивание от концентрации напряжений, что повышает пластичность и вязкость сплава. В процессе жидкой формовки мелкозернистая структура также позволяет значительно улучшить текучесть расплава и улучшить качество слитка сплава. Для литья магниевых сплавов под низким давлением из-за медленной скорости заполнения формы и низкой скорости затвердевания расплава в этом процессе получаемая зернистая структура сплава часто бывает более крупной и имеет более низкие механические свойства. Поэтому изучена зеренная структура магниевых сплавов для литья под низким давлением. Особенно важно совершенствовать методы и принципы.
Доступные в настоящее время технологии измельчения зерен магниевых сплавов в литом виде можно разделить на два метода, которые заключаются в достижении измельчения зерна за счет обработки расплава (например, модификация, легирование) или перемешивания (например, ультразвуковая обработка) в процессе литья. Роль растворенных элементов в измельчении зерна широко обсуждается, и исследователи обычно полагают, что переохлаждение компонентов, вызванное сегрегацией растворенных веществ, является основной причиной измельчения зерна. Переохлаждение компонентов может препятствовать дальнейшему росту исходных зерен, способствуя зарождению новых зерен, тем самым достигая эффекта измельчения тканей. Добавление некоторых растворенных элементов в магниевые сплавы может эффективно подавлять рост зерен. Количественно этот эффект можно описать фактором ограничения роста Q (Growth Restriction Factor, GRF). В системе бинарных сплавов его выражение выглядит следующим образом:
В формуле m — наклон линии ликвидуса, C0 — концентрация растворенного вещества в сплаве, ki — коэффициент распределения растворенного элемента. Размер и форма зерен в бинарных магниевых сплавах напрямую связаны с типом и содержанием растворенных веществ, присутствующих в сплаве: чем больше значение Q, тем больше склонность растворенного вещества образовывать переохлажденную зону на фронте дендрит/жидкость, что приводит к более мелким зернам. Эффект более существенный. В литых магниевых сплавах бинарной системы значения Q общих растворенных элементов приведены в таблице 5. Следует отметить, что приведенные в таблице значения Q относятся только для бинарных систем, но в реальных сплавах они часто представляют собой тройные или даже многокомпонентные системы, которые неприменимы к этому уравнению, но все же имеют справочное значение.
Видно, что добавление растворенных элементов с более высокими значениями Q, таких как Zr, Ca и Si, может эффективно измельчать зерна магниевого сплава. Хотя элемент Fe имеет самое высокое значение добротности, он оказывает негативное влияние на коррозионную стойкость магниевых сплавов. Поэтому Fe обычно не рассматривается как легирующий элемент магниевых сплавов. По значению Q элемент Zr уступает только Fe, а его кристаллическая структура имеет гексагональную плотноупакованную структуру.
Кристаллическая решетка, добавление Zr к магниевым сплавам, не содержащим Al и Mn (таким как Mg-РЭ, Mg-Zn-РЭ и др.), позволяет существенно измельчить зерна; в то время как Zr и такие элементы, как Al, Mn, Si и Fe, легко вступают в реакцию с образованием стабильных интерметаллических соединений. Эти соединения обычно образуются на поздней стадии затвердевания и не могут служить ядрами зародышеобразования для уточнения структуры; дополнительный расход Zr приводит к дальнейшему снижению эффекта его рафинирования. Двойной эффект ограничивает Zr в магнийсодержащих материалах, таких как Al и Mn. Применение в сплавах. Значение Q элемента Ca также велико, и Ca и Al будут реагировать in situ с образованием Al2Ca, который имеет высокую степень совпадения решетки с Mg и может стать эффективным ядром гетерогенного зародышеобразования для магниевой матрицы. В сплавах Mg-Al он имеет большой потенциал применения в качестве измельчителя зерна и широко изучается в последние годы. Помимо элементов, перечисленных в Таблице 5, Wang et al. в магниевый сплав АЗ31 добавили 0,01% Ti (массовая доля), размер зерна значительно уменьшился; рассчитанное значение Q Ti составило 59500, что выше, чем в системе Mg-Zr. Фактор, ограничивающий рост, на 4 порядка выше, что указывает на то, что чрезвычайно высокая композиционная переохлаждающая способность Ti как растворенного элемента приводит к эффективному измельчению зерна сплава AZ31.
Есть также некоторые элементы, которые вступают в реакцию с другими растворенными элементами в расплаве магниевого сплава с образованием стабильных интерметаллических соединений. Некоторые из этих частиц могут служить ядрами зарождения во время процесса затвердевания, тогда как другие собираются на границах зерен, препятствуя их росту. Наконец, достигается эффект измельчения зерна, например, за счет добавления элементов Mn и RE. Mn — один из немногих элементов, которые могут вступать в перитектическую реакцию с Mg. Поэтому, хотя Mn имеет очень низкое значение добротности, он по-прежнему широко изучается как рафинирующий элемент для магниевых сплавов. Однако Mn обычно удаляется после перегрева расплава. Для достижения эффекта измельчения добавление небольшого количества Mn в сплав AZ91 позволяет значительно измельчить зерна после реакции перегрева. Добавление некоторых редкоземельных элементов в литые магниевые сплавы часто может иметь значительный эффект измельчения зерна. После того, как Ван и др. При добавлении La, Pr и Ce в систему Mg-Al зерна слитков значительно измельчались, что в основном объяснялось ограничением роста зерен за счет сегрегации редкоземельных элементов на границе раздела твердое тело-жидкость. Эта гипотеза основана на наличии РЗЭ-содержащих интерметаллидов, наблюдаемых на границах зерен в литых магниевых сплавах. Чиа и др. также поддерживают эту точку зрения. Они добавили La, Ce и Nd к Mg и получили аналогичные результаты измельчения зерна.
Помимо добавления легирующих элементов, добавление твердых частиц в качестве измельчителей зерна или частиц, образующихся на месте, в расплав магниевого сплава, отлитого под низким давлением, может увеличить количество зародышеобразователей во время процесса затвердевания для достижения эффекта измельчения зерна. . Для сплавов Mg-Al добавление C является эффективным методом измельчения зерна и уже давно используется в промышленности, но механизм измельчения зерна до сих пор неясен. Этот метод эффективен только для магниевых сплавов с добавлением алюминия (обычно с содержанием Al более 2%), а присутствие Be, Zr, Ti и редкоземельных элементов отрицательно влияет на измельчение зерна. Добавление частиц SiC в сплавы MgAl может уменьшить размер зерна, но механизм пока неясен. Некоторые исследователи полагают, что при добавлении в расплав SiC образуется Al4 C3, который действует как зародышеобразователь; другие исследователи полагают, что Al2 MgC2 действует как зародышеобразователь; другие полагают, что частицы Mg находятся непосредственно в SiC Ongranular зародышеобразовании. Лю и др. обнаружили, что в лигатуре Al-Ti-C частицы TiC всегда прилипают к частицам Al4 C3, образуя кластеры частиц Al4 C3 + TiC. Испытания показывают, что этот кластер частиц оказывает значительное влияние на очистку чистого магния. В дополнение к вышесказанному, рафинеры Al-Ti-B, NbB2, ZrB2, Mg24, Y5, TiB2 и другие частицы и редкоземельные элементы также показывают хорошие эффекты измельчения зерна в алюминийсодержащих магниевых сплавах для литья под низким давлением, но зерна мелкие. Эффект требует дальнейшего улучшения.
В последние годы также сообщалось о технологии быстрого затвердевания, технологии ультразвукового измельчения зерна и технологии высокопрочного измельчения зерна сдвигом расплава, подходящей для литья под низким давлением алюминийсодержащих и не содержащих алюминия магниевых сплавов. Технология быстрого затвердевания позволяет ускорить скорость охлаждения отливок в процессе затвердевания, тем самым подавляя рост зерен. Чем быстрее скорость охлаждения отливок, тем короче время роста кристаллов и размер зерен станет меньше. Таким образом, технология быстрого затвердевания литья под низким давлением может эффективно улучшить зернистую структуру отливок. Технология измельчения зерна сдвигом высокопрочного расплава эффективно измельчает зерна за счет производства большого количества MgO в качестве зародышеобразователя в расплаве.
Таким образом, несмотря на десятилетия исследовательских усилий, до сих пор не существует экономически эффективной и надежной технологии очистки зерна, доступной для промышленного производства. Поэтому необходимо провести дополнительные исследовательские работы, такие как дальнейшее понимание влияния железа, марганца и других примесей на измельчение зерна алюминийсодержащих магниевых сплавов, изучение взаимосвязи между эффективностью измельчения зерна различными методами и чистотой магниевых сплавов и т. д., чтобы найти новые методы измельчения микроструктуры магния для расширения области применения магния и его сплавов.
4.2. Упрочнение твердым раствором
Твердый раствор — важная форма существования легирующих элементов в магниевых сплавах. Твердый раствор атомов растворенного вещества в матрице Mg приведет к увеличению энергии системы и повышению сопротивления деформации скольжения, что в конечном итоге приведет к увеличению прочности матрицы и упрочнению твердого раствора. Эффект. Эффект упрочнения твердого раствора магниевых сплавов определяется степенью несоответствия размеров εb, степенью химического несоответствия εSFE и концентрацией атомов растворенного вещества Cs, где εSFE рассчитывается на основе изменения обобщенной энергии дефекта упаковки (Stacking Fault Energy). Поскольку основным видом скольжения под гексагональным плотноупакованным (ГПУ) металлом является базисное плоское скольжение, эффект упрочнения твердого раствора Δσсс магниевого сплава можно приближенно выразить по первому принципу:
В формуле Azckss(o001) — приращение критического напряжения сдвига на (0001)Mg; M — фактор Тейлора, который колеблется от 4 до 6,5. Для магниевых сплавов наиболее часто используемыми элементами твердого раствора являются Al и Zn, но эффект упрочнения твердого раствора, который они приносят, ограничен; растворимость в твердом веществе редкоземельных элементов, таких как Gd и Y, в матрице Mg велика, а атомный радиус аналогичен радиусу Mg. Различия превышают 12%, что приводит к большим искажениям решетки и сильному эффекту упрочнения твердого раствора.
В формуле Azckss(o001) — приращение критического напряжения сдвига на (0001)Mg; M — фактор Тейлора, который колеблется от 4 до 6,5. Для магниевых сплавов наиболее часто используемыми элементами твердого раствора являются Al и Zn, но эффект упрочнения твердого раствора, который они приносят, ограничен; растворимость в твердом веществе редкоземельных элементов, таких как Gd и Y, в матрице Mg велика, а атомный радиус аналогичен радиусу Mg. Различия превышают 12%, что приводит к большим искажениям решетки и сильному эффекту упрочнения твердого раствора.
В кубических металлах, особенно в стали и материалах из алюминиевых сплавов, твердорастворное упрочнение часто сопровождается снижением пластичности сплава. Однако в последние годы при исследовании твердорастворного упрочнения магниевых сплавов были обнаружены некоторые аномальные закономерности. Исследования Лю Тинтина и других показали, что некоторые конкретные атомы, такие как Al, Y, Mn, Gd, Zn и Er и т. Д., Твердый раствор в магнии препятствуют скольжению дислокаций в базисной плоскости, но в то же время уменьшают скольжение базисной плоскости и небазальной плоскости. Разница в сопротивлении движению способствует активизации скольжения неосновной поверхности, одновременно улучшаются прочность и пластичность магниевого сплава. В ответ на эти выводы команда предложила теорию «упрочнения и пластификации твердого раствора» магниевых сплавов и на основе этого успешно разработала множество новых высокоэффективных магниевых сплавов.
Как упоминалось ранее, растворимость редкоземельных элементов, таких как Gd и Y, в матрице Mg в твердом состоянии относительно велика, а разница между атомным радиусом и радиусом Mg превышает 12%, что приводит к большому искажению решетки и сильному эффекту упрочнения твердого раствора. Некоторые из разрабатываемых в настоящее время сплавов Mg-RE для литья под низким давлением успешно используются в таких деталях, как автомобильные колеса, кронштейны двигателей и кожухи вертолетов.
Кроме того, некоторые серии магниевых сплавов можно укрепить путем термообработки. После правильной обработки на раствор (T4) магниевого сплава, литого под низким давлением, прочность, пластичность, вязкость и ударопрочность материала обычно можно одновременно улучшить.
Количество твердых растворов элементов сплава не только напрямую влияет на степень твердорастворного упрочнения элементов, но и влияет на склонность каждого элемента к участию в образовании фазы сплава, влияет на размер зерен сплава и т. д., опосредованно влияя таким образом на свойства сплава. Некоторые атомы растворенного вещества, которые не могут быть растворимы в твердом веществе, будут соединяться с матрицей Mg или другими атомами растворенного вещества с образованием интерметаллических соединений, которые будут осаждаться в матрице для достижения эффекта упрочнения второй фазы.
4.3 Усиление второго этапа
Эффект упрочнения твердого раствора литыми магниевыми сплавами часто ограничен, что затрудняет соответствие требованиям современных промышленных применений к металлическим конструкционным материалам. Вторая фаза упрочнения является важным механизмом упрочнения магниевых сплавов. Мелкие частицы второй фазы, диспергированные в сплаве, равномерно распределяются в матрице или по границам зерен и взаимодействуют с дислокациями по механизмам «прорезания» и «обхода». Увеличьте критическое напряжение сдвига, тем самым значительно увеличив прочность сплава. Вторая фаза упрочнения делится на два типа: дисперсионное упрочнение и дисперсионное упрочнение. Что касается фазы старения сплава, дислокация в основном основана на механизме «прорезания», например, фаза Mg17 Al12, которая легко образуется в бинарном сплаве Mg-Al; Для искусственно добавленных частиц дисперсной фазы из-за их большого размера дислокации обычно используют «обходной» механизм Орована, например, частицы армированной фазы SiC, добавленные к магниевой матрице.
На упрочняющий эффект второй фазы магниевого сплава всесторонне влияют ее распределение, размер, форма, объемная доля и кристаллическая структура. Ни сравнил различия в укрепляющем эффекте сферических, базальных пластинчатых, базальных столбчатых и цилиндрических пластинчатых выделений по отношению к матрице. Исследования показывают, что усиливающий эффект каждой фазы осадка на матрицу от сильного до слабого следующий: цилиндрическая фаза хлопьевидного осадка > фаза столбчатого осадка с базовой поверхностью > сферическая фаза > базальная хлопьевидная фаза осадка.
Вообще говоря, искусственное старение (T6) магниевых сплавов, литых под низким давлением (особенно серии Mg-RE), может ускорить фазу упрочнения старением и улучшить прочность магниевого сплава. Поведение сплавов при выделении было подробно описано в предыдущей главе и здесь повторяться не будет.
5. Процесс термообработки магниевого сплава, литого под низким давлением.
Термическая обработка является важным методом дальнейшей корректировки и улучшения микроструктуры и механических свойств магниевых сплавов. По типу элементов сплава литые магниевые сплавы, которые можно подвергать термической обработке и упрочнению, в основном включают серии Mg-A1-Mn (например, AM100A), серии Mg-A1-Zn (например, AZ63A, AZ81A, AZ91C и AZ92A и т. д.), серии Mg-Zn-Zr (например, ZK51A и ZK6A и т. д.), Серия Mg-RE-Zn-Zr (например, EZ33A и ZE41A), серия Mg-Ag-RE-Zr (например, QE22A) и серия M-Zn-Cu (например, ZC63A), различные системы литья. Статистические результаты традиционных типов термообработки магниевых сплавов показаны в таблице 6. Из-за медленной скорости диффузии легирующих элементов в магниевых сплавах обычно используется тепло Процессы обработки, такие как обработка раствором и старение, требуют длительного сохранения тепла с последующим охлаждением на неподвижном воздухе или в искусственном принудительном потоке воздуха.
Термическая обработка является важным методом дальнейшей корректировки и улучшения микроструктуры и механических свойств магниевых сплавов. По типу элементов сплава литые магниевые сплавы, которые можно подвергать термической обработке и упрочнению, в основном включают серии Mg-A1-Mn (например, AM100A), серии Mg-A1-Zn (например, AZ63A, AZ81A, AZ91C и AZ92A и т. д.), серии Mg-Zn-Zr (например, ZK51A и ZK6A и т. д.), Серия Mg-RE-Zn-Zr (например, EZ33A и ZE41A), серия Mg-Ag-RE-Zr (например, QE22A) и серия M-Zn-Cu (например, ZC63A), различные системы литья. Статистические результаты традиционных типов термообработки магниевых сплавов показаны в таблице 6. Из-за медленной скорости диффузии легирующих элементов в магниевых сплавах обычно используется тепло Процессы обработки, такие как обработка раствором и старение, требуют длительного сохранения тепла с последующим охлаждением на неподвижном воздухе или в искусственном принудительном потоке воздуха.
После обработки твердым раствором (Т4) литой магниевый сплав может одновременно улучшить прочность, пластичность, ударную вязкость и ударопрочность материала. Толщина стенок магниевых сплавов, отлитых в песчаных формах, больше, и требуемое время твердого раствора часто больше; время твердого раствора металлических форм и тонкостенных отливок короче. Пэн Лимин и др. исследовали влияние обработки твердым раствором на микроструктуру и механические свойства сплава АЗ91Д-РЭ. Результаты СЭМ показали, что вторая фаза литого сплава AZ91D-RE в основном состоит из сетчатой фазы Mg17 Al12, стержнеобразной фазы Al11 Er3 и зернистого фазового состава Al10 Ce2 Mn7. После обработки сплава в твердом растворе при 410°C/35 ч сетчатая фаза Mg17 Al12 полностью растворилась в матрице α-Mg, что оказало значительное влияние на упрочнение сплава твердым раствором и значительно улучшило прочность сплава; Редкоземельных соединений не было. Он прочно растворяется в матрице и лишь меняет форму: от длинного стержня к короткому стержню с тенденцией к сфероидизации. Это изменение ослабляет вред соединения для раскалывания матрицы и улучшает пластичность сплава.
Прочность магниевых сплавов можно повысить путем обработки на раствор с последующим искусственным старением (Т6). Этот процесс в основном используется в сплавах Mg-Al-Zn и Mg-Er-Zr. Однако пластичность магниевых сплавов имеет тенденцию к снижению после обработки Т6. В таблице 7 суммированы типичные фазы старения нескольких типов литых магниевых сплавов. Они подробно обсуждались в разделе 3 и здесь повторяться не будут.
Прочность магниевых сплавов можно повысить путем обработки на раствор с последующим искусственным старением (Т6). Этот процесс в основном используется в сплавах Mg-Al-Zn и Mg-Er-Zr. Однако пластичность магниевых сплавов имеет тенденцию к снижению после обработки Т6. В таблице 7 суммированы типичные фазы старения нескольких типов литых магниевых сплавов. Они подробно обсуждались в разделе 3 и здесь повторяться не будут.
Размер заготовки и толщина поперечного сечения отливок из магниевого сплава, пропорциональное соотношение между размером заготовки и объемом печи, а также размещение отливок в печи - все это основные факторы, влияющие на процесс термообработки металла. К магниевым сплавам предъявляются строгие требования к точности регулирования температуры при термообработке, а максимальный диапазон колебаний температуры, допускаемый при обработке на раствор, составляет ±5°С. Поэтому необходимо точно контролировать температуру печи термообработки и обеспечивать равномерное распределение температуры; при этом печь должна обладать хорошими герметизирующими свойствами. Когда температура термообработки превышает 400°C, необходимо использовать защитную атмосферу для предотвращения окисления поверхности и горения магниевого сплава.
картина
Таблица 7. Типичные фазы старения литых магниевых сплавов
В дополнение к вышеупомянутым традиционным термообработкам в настоящее время существуют некоторые специальные процессы термообработки, используемые для улучшения общих свойств магниевых сплавов. Обработка горячим изостатическим прессованием может улучшить плотность, механические свойства и стабильность отливок из магниевых сплавов. Процесс горячего изостатического прессования заключается в помещении материала в закрытый контейнер, приложении к материалу одинакового давления во всех направлениях и одновременном применении высокой температуры. Под действием высокой температуры и высокого давления форма и внешние размеры заготовки не изменяются, но во всех местах происходят микроскопические пластические деформации внутренних пор, закрывающие усадочные полости, увеличивающие плотность материала и улучшающие его свойства. Чжоу и др. применили технологию горячего изостатического прессования для закрытия усадочных отверстий в литом сплаве Mg-6Gd-3Y 0,5Zr, что значительно уменьшило дефекты литья и значительно улучшило механические свойства материала. Сплав WE43, полученный Тянь Сяоином и другими с использованием процесса литья под низким давлением и горячего изостатического прессования, демонстрирует превосходные механические свойства в диапазоне от комнатной температуры до 250°C. Причина в том, что сплав имеет мелкозернистую структуру и исключает усадку и усадочные полости. В настоящее время отечественных исследований по горячему изостатическому прессованию магниевых сплавов немного, и исследования все еще находятся в зачаточном состоянии.
Распространенные дефекты и меры борьбы с литьем под низким давлением магниевых сплавов 6.
Скорость заполнения формы из магниевого сплава для литья под низким давлением низкая, а заполнение формы относительно стабильное. Таким образом, можно значительно уменьшить такие дефекты, как поры и усадочные полости в отливках, а также улучшить качество поверхности отливок. Однако по мере постепенного увеличения спроса на высокопроизводительные крупногабаритные отливки из сложных магниевых сплавов в аэрокосмической, автомобильной и других областях, степень легирования магниевых сплавов постепенно увеличивается, интервал затвердевания становится шире, а текучесть ухудшается. Некоторые общие явления в процессе затвердевания. Дефекты литья, такие как неплотность, сегрегация компонентов, горячие трещины и т. д.
6.1 Свободный
Пористость – это грубая губчатая структура, возникающая внутри отливок. Он широко распространен в отливках из магниевых сплавов, и его трудно подавать. Диапазон температур затвердевания магниевого сплава широк, а усадка при затвердевании велика. В результате микропоры, образовавшиеся в результате объемной усадки, не могут быть дополнены жидкостью сплава и со временем становятся рыхлыми. В тяжелых случаях из-за чрезмерного межзеренного растягивающего напряжения могут возникнуть усадочные трещины, приводящие к разрушению сплава. .
В литых оболочках из магниевых сплавов рыхлые дефекты возникают преимущественно в переходной зоне отливки по толщине. При проектировании процесса, чтобы уменьшить количество незакрепленных дефектов, процесс литья оболочки должен максимально следовать принципу последовательного затвердевания, чтобы обеспечить плавные каналы подачи отливки и в полной мере использовать технологические преимущества литья под низким давлением. Кроме того, соответствующее снижение температуры заливки поможет уменьшить пористость, но если температура слишком низкая, эффект подачи будет снижен; более низкая скорость наполнения позволяет избежать вовлечения воздуха во время процесса наполнения и в то же время продлить время сохранения тепла в литнике, тем самым улучшая затвердевание. качество. Исходя из этого, увеличение давления выдержки до 30–60 кПа может заполнить микроскопические поры между дендритами, улучшить подачу сплава и улучшить внутреннее качество отливок из магниевого сплава.
6.2 Разделение компонентов
Сегрегация состава является наиболее распространенным дефектом сегрегации в магниевых сплавах, который в тяжелых случаях может привести к прямому слому отливок. Чтобы уменьшить сегрегацию компонентов отливок, в реальном производстве отливок обычно можно использовать такие методы, как регулирование температуры рафинирования и охлаждающей способности, а также снижение температуры разливки.
Сегрегация состава является наиболее распространенным дефектом сегрегации в магниевых сплавах, который в тяжелых случаях может привести к прямому слому отливок. Чтобы уменьшить сегрегацию компонентов отливок, в реальном производстве отливок обычно можно использовать такие методы, как регулирование температуры рафинирования и охлаждающей способности, а также снижение температуры разливки.
Из магниевого сплава
Добавляемые легирующие элементы обычно имеют высокую температуру плавления и в основном представляют собой элементы тяжелых металлов. Повышение температуры рафинирования может привести к более полному расплавлению элементов тяжелых металлов в расплаве, эффективно уменьшая сегрегацию состава отливки. Помимо состава сплава, сегрегация состава связана также со скоростью охлаждения отливки. Части, охлаждающиеся медленнее, с большей вероятностью будут вызывать расслоение состава. Усиление охлаждения этих частей может эффективно предотвратить сегрегацию при отливке; Кроме того, соответствующее снижение температуры разливки и переохлаждения сплава для предотвращения осаждения элементов тяжелых металлов во время процесса затвердевания также может значительно улучшить сегрегацию состава в сплаве.
6.3 Горячее растрескивание
По мере того как отливки из магниевых сплавов постепенно превращаются в крупногабаритные тонкостенные детали сложной конструкции, также увеличивается склонность к образованию горячих трещин. Горячие трещины являются очень серьезным дефектом отливок. Он проявляется в виде прямых или извилистых зазоров и трещин на отливках, которые легко возникают в местах соединения толстых и тонких бобышек и нижней концевой рамы. Механизм образования горячего растрескивания можно объяснить теорией жидкой пленки: на поздней стадии затвердевания магниевой жидкости между замкнутыми дендритами образуется слой металлической жидкой пленки. Когда отливка продолжает затвердевать, объем продолжает сжиматься, и между дендритами будут образовываться растягивающие напряжения. Под действием этой силы со временем произойдет разрыв, образующий горячие трещины. На возникновение дефектов горячего растрескивания влияют конструкция процесса, качество расплава и охлаждение. При проектировании процесса, когда отливка проектируется с несколькими соседними выступами, необходимо предусмотреть разумное усиление против трещин, чтобы эффективно устранять дефекты трещин. Очистка и рафинирование расплава могут улучшить качество расплава, уменьшить локальное напряжение на границе зерен и уменьшить окислительные включения в магниевой жидкости, тем самым уменьшая склонность к горячему растрескиванию. Правильная установка охлаждения также улучшит склонность сплава к горячему растрескиванию, особенно для редкоземельных жаропрочных магниевых сплавов.
6.4. Окислительные включения
Окислительные включения часто появляются в магниевых сплавах, литых под низким давлением. Эти включения на самом деле представляют собой тонкопленочный MgO, смешанный с MgO/MgS и некоторыми промежуточными соединениями. Чаще всего они распределены на поверхности отливки или переходной части отливки и различных частях внутри отливки. Поверхность включений обычно представляет собой шероховатые отверстия неправильной формы. Окислительные включения обычно возникают в результате несовершенных или неправильных процессов. Основные факторы и решения заключаются в следующем:
(1) При добавлении жидкого магния в тигель во время непрерывного производства оксидные включения на поверхности жидкости смываются в стояк и переносятся в форму во время разливки. Поэтому после добавления магниевой жидкости необходимо тщательно удалить шлак в стояковой трубе.
(2) Оксидная осадка, вызванная повторяющимся подъемом и падением уровня жидкости в подъемной трубке, может быть выбрана в соответствии с фактической ситуацией разливки. Фильтрующую сетку можно использовать на входе стояка или на внутреннем желобе отливки.
(3) Скорость повышения давления слишком высока, что приводит к разбрызгиванию и образованию оксидных отложений. Поэтому скорость наполнения следует строго контролировать, чтобы металлическая жидкость постоянно поднималась без ударов и разбрызгивания.
(4) Неметаллические включения, вызванные отслаиванием материалов формы и покрытий. Необходимо проверить, не отвалился ли слой покрытия, а также тщательно очистить полость формы от пыли, песка и мусора; кроме того, при плавке следует добавлять рафинирующие агенты для адсорбции различных неметаллических примесей (таких как оксиды, нитриды, хлориды и т. д.), чтобы они могли после стояния опуститься на дно тигля и удалиться.
6.5 Недоразливка и холодное закрытие
Дефекты недоразливки и холодного закрытия являются одними из дефектов, которые легко возникают при литье магниевых сплавов под низким давлением и в основном возникают в местах, удаленных от литника и тонких стенок отливки. Недостаточная отливка означает дефект, заключающийся в том, что расплавленный металл не заполняет полость формы во время процесса заполнения, что приводит к неполной отливке.
Дефекты холодного закрытия относятся к очевидным дефектам несплошности в месте слияния двух металлов из-за невозможности полного сплавления. Основные причины дефектов недоразливки и холодного закрытия связаны с процессом заливки расплавленного металла, например, низкая температура разливки и плохая текучесть расплавленного металла, слишком медленная скорость заливки, плохая вентиляция формы, плохая воздухопроницаемость, недостаточное количество расплавленного металла и т. д. В соответствии с этими факторами строгий контроль процесса литья позволяет эффективно избежать этих дефектов и получить отливки из магниевого сплава с полной морфологией.
6.6 Промежуточный слой
Промежуточный слой отливки означает появление одного или нескольких дефектных участков, в которых преобладает газ или пузырьки, на поверхности или теле отливки. Это вызвано неспособностью газа из расплава полностью выйти в процессе затвердевания. Промежутки могут образовываться непосредственно или образовывать дефекты композита в процессе затвердевания. Как правило, прослойки в отливках из магниевых сплавов возникают в основном в процессе литья под давлением. Основные причины заключаются в следующем:
(1) Газовые включения при заливке. В процессе разливки отливок из сплавов из-за высокой скорости течения магниевой жидкости легко проникают газ, песчаная сердцевина и другие примеси, что приводит к образованию прослоек.
(2) Плохая или неравномерная температура заливки. Низкая температура заливки или неравномерное распределение температуры приведут к замерзанию поверхности отливок из магниевого сплава и образованию внешнего промежуточного слоя.
(3) Проблемы при проектировании и производстве пресс-форм. Необоснованная конструкция конструкции пресс-формы или плохой производственный процесс также могут привести к образованию прослоек.
(4) Плохой процесс плавки. Неправильный контроль процесса плавки магниевого сплава, например, слишком высокая температура плавки, слишком длительное время выдержки и т. д., приведет к увеличению содержания газа и примесей в магниевой жидкости, что приведет к образованию промежуточных слоев.
Выше приведены некоторые из причин, по которым в отливках из магниевых сплавов образуются прослойки. По этим причинам могут быть приняты соответствующие меры контроля, такие как оптимизация процесса разливки, улучшение конструкции формы и процесса изготовления, а также управление процессом плавки.
Таким образом, при литье под низким давлением корпусов из магниевых сплавов, чтобы обеспечить производство высококачественных отливок, каждое звено, такое как сырье, процесс литья и очистка, должно строго контролироваться.
7 Заключение и перспективы
Китай обладает более 70% мировых запасов магния. В то же время Китай также является крупным производителем материалов и изделий из магния. За последнее десятилетие производство магния и его сплавов в Китае превысило 80% от общего мирового производства, что сделало его страной, имеющей наибольшее влияние в мире. С увеличением срока службы транспортных средств на новых источниках энергии, а также требований к энергосбережению и сокращению выбросов, предъявляемых к традиционным транспортным средствам, работающим на жидком топливе, облегчение веса стало центром текущего развития автомобильной промышленности. Ожидается, что спрос на литые магниевые сплавы как на самые легкие промышленные металлоконструкционные материалы будет быстро расти. Поэтому при литье магниевых сплавов под низким давлением особого внимания заслуживают следующие вопросы.
(1) Исследования и применение литых магниевых сплавов, особенно изделий литья под низким давлением, все еще недостаточны. При переходе от мелкомасштабного лабораторного производства к среднему и среднему промышленному пробному производству продукции можно определить, смогут ли стабилизация образцов и эффективность производства достичь ожидаемого уровня, насколько велика разница между анализом затрат и фактической ситуацией, а также некоторые технические трудности, возможно, не были предвидены. Научно-исследовательский и производственный персонал должен работать вместе, чтобы устранить узкие места в области применения литых магниевых сплавов.
(2) Понимание общественностью продуктов из магниевых сплавов недостаточно. «Магниевые сплавы химически активны, легко поддаются коррозии и представляют угрозу безопасности» — часто именно таково первое впечатление общественности о продуктах из магниевых сплавов. Непрофессионалы не обращают внимания на реальные результаты испытаний отливок из магниевых сплавов. Поэтому необходимо улучшить понимание общественностью продуктов из магниевых сплавов, понять преимущества и недостатки продуктов из магниевых сплавов и их фактическую огнестойкость и коррозионную стойкость, чтобы лучше продвигать применение магниевых отливок.
(3) Необходимы стабильные цены на сырой магний и производственная база: в себестоимости отливок из магниевых сплавов цены на материалы обычно составляют около 50%, поэтому колебания цен на сырой магний оказывают огромное влияние на себестоимость магниевых кругов. Относительно стабильные цены на магний-сырец еще больше повысят решимость пользователей использовать и продвигать его; в то же время, чтобы повысить эффективность массового производства продукции и уровень квалификации, необходим определенный масштаб производственной базы, чтобы совместно гарантировать массовое производство и продвижение применения отливок из магниевых сплавов. Кроме того, хотя отечественные производители транспортных средств выразили надежду, что компании, производящие магниевые сплавы, предоставят им высокопроизводительные автомобильные детали из магниевых сплавов, замена материалов деталей требует определенного периода времени для оценки, тестирования и проверки конструкции продукта, а также существует период преобразования для преобразования спроса в рыночные заказы; Текущая относительная цена на сырой магний по-прежнему относительно высока, что заставляет отечественных производителей автомобилей беспокоиться о высоком ценовом давлении.
4. Необходимо дальнейшее решение технических трудностей с оборудованием и металлургической организацией литья под низким давлением. Как дополнительно контролировать такие дефекты, как оксидные включения, усадочные полости и сегрегацию при организации литья под низким давлением, посредством проектирования сплавов, оптимизации оборудования и эффективного улучшения процесса, является ключевым моментом, который ограничивает возможность процесса литья под низким давлением и его продуктов играть важную роль в процессе расширения применения магния.
Таким образом, хотя потенциальный рынок применения высокоэффективных магниевых сплавов, литых под низким давлением, в Китае огромен, все еще существует большая неопределенность относительно того, сможет ли потенциальный рыночный спрос трансформироваться в фактический рыночный спрос.
Пресс-форма для литья под давлением: определение, принцип работы, применение, материалы и технологическое развитие
Процесс литья под давлением двухцветной формы
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
