
Forschungsstand und Perspektiven für Niederdruckguss-Magnesiumlegierungen
Autor: SZTC
2025-01-08
Einführung
Magnesium ist das Strukturmetall mit der niedrigsten Dichte. Es ist reich an Ressourcen und bietet Vorteile wie hohe spezifische Festigkeit und spezifische Steifigkeit, gute Vibrationsdämpfung, starke elektromagnetische Abschirmungsfähigkeit, einfaches Schneiden und einfaches Recycling. Es wird häufig in den Bereichen Automobile, Luft- und Raumfahrt, elektronische Produkte und militärische Produkte der Landesverteidigung eingesetzt. Magnesium ist ein aufstrebendes Strukturmetallmaterial, das nach Stahl- und Aluminiumlegierungen entwickelt wurde. Seine Gitterstruktur unterscheidet sich von der von Stahl und Aluminium. Es gilt als das umweltfreundliche technische Material des 21. Jahrhunderts. Magnesiumlegierungen haben eine starke Anwendbarkeit in der Gusstechnologie. Unter mehreren Technologien zur Herstellung von Magnesiumlegierungsmaterialien und -komponenten weist das Gießen von Magnesiumlegierungen die längste Entwicklungsgeschichte sowie die ausgereifteste Technologie und Ausrüstung auf. Mit der kontinuierlichen Weiterentwicklung der Hightech steigt die Nachfrage nach Hochleistungs-Magnesiumlegierungen und auch der Gießprozess wird verbessert und modernisiert. Hochdruckguss ist derzeit das am häufigsten verwendete Umformverfahren zur Herstellung von Magnesiumlegierungsteilen, Druckguss eignet sich jedoch nur für die Herstellung großer Mengen dünnwandiger Teile. Die Investitionskosten für die Ausrüstung und Formen sind hoch und es kommt leicht zu Gussfehlern wie Lufteinschlüssen, die die Qualität des Endprodukts beeinträchtigen. Niederdruckguss ist ein Gießverfahren zwischen Hochdruckguss und Schwerkraftguss. Es verfügt über eine stabile Füllung und eignet sich besser zum Formen großer und komplexer Gussteile aus Magnesiumlegierungen. Die Gussteile können wärmebehandelt und verfestigt werden und die mechanischen Eigenschaften werden weiter verbessert. Niederdruckguss-Magnesiumlegierungen haben in den letzten Jahren gute Anwendungsaussichten gezeigt und immer mehr Aufmerksamkeit erregt.
1 Eigenschaften und Umformverfahren des Niederdruckgussverfahrens
Unter Niederdruckgießen versteht man ein Gießverfahren, bei dem die Metallschmelze unter Einwirkung von geringem Gasdruck von unten nach oben eingefüllt und unter Druck zu Gussstücken erstarrt. Während des Füllvorgangs dieses Prozesses wird die Fließfähigkeit der Magnesiumlegierungsflüssigkeit verbessert und es ist einfach, Gussteile mit unterschiedlichen Wandstärken und komplexen Strukturen zu erhalten. Gleichzeitig ist sein Druck während des Füllvorgangs kontrollierbar, wodurch das Taumeln und Spritzen der Magnesiumflüssigkeit während des Füllens wirksam gemildert werden kann, so dass die Magnesiumflüssigkeit die Form gleichmäßig füllt, die Bildung von Gussfehlern wie Oxidationseinschlüssen und Lockerheit reduziert und so qualitativ hochwertige Gussteile erhalten werden. Zu den gängigen Niederdruckgussverfahren gehören der am häufigsten verwendete Top-Gasdruck-Niederdruckguss, der Vakuum-Niederdruck-Schaumguss und der elektromagnetische Niederdruckguss. Das Prinzip der häufig verwendeten Top-Gasdruck-Niederdruck-Gießtechnologie ist in Abbildung 1 dargestellt. Das Verfahren besteht darin, 0,02 bis 0,06 MPa Druckgas in einen versiegelten Tiegel zu leiten, sodass das geschmolzene Metall den Hohlraum langsam von unten nach oben füllt. Nach Abschluss des Füllvorgangs wird die Druckbeaufschlagung gestoppt und der Druck aufrechterhalten, bis das Gussstück vollständig erstarrt ist. Anschließend wird der Druck abgelassen, damit das restliche geschmolzene Metall in den Tiegel zurückfließen kann, und schließlich wird das Gussstück entformt. Bei diesem Verfahren werden das Taumeln, Aufprall und Spritzen der Metallschmelze erheblich reduziert, wodurch die Entstehung von Oxidschlacke erheblich reduziert wird; Gleichzeitig sorgt das Druckfüllverfahren für eine hohe Fließfähigkeit der Legierungsflüssigkeit und eine hohe Dichte des Gussstücks, was sich für die Herstellung großer und komplexer dünnwandiger Gussstücke eignet. Erwähnenswert ist, dass aufgrund des einfachen Gieß- und Steigsystems, das in diesem Prozess entwickelt wurde, die Metallrückgewinnungsrate mehr als 90 % erreichen kann, was die Produktionskosten erheblich senkt. Die Prozesssteuerung des Niederdruckgusses hat großen Einfluss auf die Leistung des endgültigen Gussstücks. Am Beispiel einer Niederdruckguss-Radnabe aus Magnesiumlegierung lautet die Reihenfolge beim Einfüllen der Magnesiumlegierungsflüssigkeit während des Gießvorgangs normalerweise Radmitte-Speiche-Felge-Felge, wobei Felge und Felge dünnwandige Bereiche weit entfernt vom Anguss sind. Daher sollte die Erstarrungsreihenfolge Felge-Felge-Speichen-Radmitte sein, was einer sequentiellen Erstarrung entspricht. Wenn die Radnabe während des Erstarrungsprozesses keine sequenzielle Erstarrung erreicht, ist es wahrscheinlich, dass Erstarrungsfehler auftreten, wie z. B. thermische Rissdefekte an den Speichen und Felgen, grobe Körner in der Radmitte, Lunker und Schrumpfung an der Felge usw. Um das Auftreten von Gussfehlern so weit wie möglich zu vermeiden, ist es daher notwendig, die Formtemperatur durch lokale Kühlung anzupassen oder den Druckhalteprozess so anzupassen, dass er optimiert wird Gießprozess. Die Vakuum-Niederdruck-Schaumverlustgusstechnologie ist ein neues Gießverfahren, das Vakuum-Schaumverlustguss und Niederdruckguss integriert. Das schematische Diagramm ist in Abbildung 2 dargestellt. Die Prozessschritte sind: Zuerst das verlorene Schaumgussmodell in den Sandkasten mit Bodenausguss legen, den Formsand hinzufügen und verdichten und mit dem Staubsaugen beginnen; Geben Sie dann Magnesiumflüssigkeit in den Gießofen und leiten Sie gleichzeitig Inertgas in den Gießofen. Die Magnesiumflüssigkeit fließt unter Druck in den Sandkasten und die dadurch erzeugte hohe Temperatur kann das verlorene Schaumgussmodell vergasen und schließlich den Gussvorgang abschließen. Dieses Verfahren erfordert weniger Ausrüstungsinvestitionen als das Druckgussverfahren, und die Gussteile können wärmebehandelt und verstärkt werden, und die Gusskostenleistung wird verbessert; Die durch Sandguss hergestellten Gussteile weisen eine höhere Präzision und eine bessere Oberflächenqualität auf, der Produktionszyklus wird verbessert und die endgültigen Gussteile weisen eine höhere Gesamtleistung auf. Das Verfahren erfordert eine niedrige Gießtemperatur, einen geringen Gießtemperaturverlust und ein einfaches und effektives Gießsystem für Legierungsgussteile mit hoher Ausbeute. Es kann zur Flüssigumformung komplexer Magnesiumlegierungskomponenten verwendet werden und ermöglicht hochpräzise Gussteile aus Magnesiumlegierungen mit geringer Oberflächenrauheit und hoher Leistung, wodurch die Mängel durch unzureichendes Gießen und Kaltverschließen behoben werden, die bei Gussteilen in herkömmlichen Gussprozessen leicht auftreten können. Zhang Dafu et al. wendete diese Technologie auf die Flüssigpräzisionsformung der Magnesiumlegierung AZ91D an und bereitete erfolgreich komplexe Magnesiumlegierungsgussteile wie Motorgehäuse und Auspuffrohre vor, wodurch die Mängel der Magnesiumlegierung wie unzureichendes Gießen und Kaltverschließen wirksam behoben und die Leistung der Gussteile erheblich verbessert wurden.
Beim herkömmlichen Niederdruckgussverfahren für Magnesiumlegierungen wird hauptsächlich Druckluft verwendet, um die Form zu füllen und den Druck aufrechtzuerhalten, um die Herstellung von Gussteilen abzuschließen. Die elektromagnetische Niederdruck-Gießtechnologie ist ein Gießverfahren, das die Lorentzkraft nutzt, um das geschmolzene Metall aufsteigen zu lassen und die Form zu füllen. Das schematische Diagramm ist in Abbildung 3 dargestellt. Es verfügt über eine hohe Produktionseffizienz, eine kontinuierliche und nahezu rückstandsfreie Präzisionsformung und einzigartige Vorteile im Bereich des Niederdruckgusses von Magnesiumlegierungen. Bei diesem Prozess wird ein elektrischer Strom durch das flüssige Metall geleitet und das geschmolzene Metall bewegt sich unter der Wirkung der Lorentzkraft in eine gerichtete Weise. Bei Erreichen einer höheren Strom- und Magnetfeldstärke kann die erzeugte Kraft den Anforderungen des herkömmlichen Niederdruckgusses genügen. Das geschmolzene Metall wird computergesteuert eingefüllt, um sicherzustellen, dass der Flüssigkeitsspiegel in den verschiedenen Abschnitten stetig ansteigt. Das flüssige Metall wird in die Form gefüllt und nach einer gewissen Erstarrungszeit unter Druck gesetzt und aufrechterhalten, um schließlich einen hochwertigen Guss zu erhalten. Studien haben gezeigt, dass die Aluminiumlegierungsräder von Motorrädern, die mit Niederdruckgussgeräten mit elektromagnetischer Pumpe hergestellt werden, offensichtliche Leistungsvorteile gegenüber denen haben, die mit herkömmlichem Niederdruckguss hergestellt werden. Im Vergleich zu Aluminiumlegierungen zeichnen sich Magnesiumlegierungen jedoch durch eine geringe spezifische Wärme und eine geringe latente Erstarrungswärme aus, was zu einer schnellen Abkühlgeschwindigkeit der Magnesiumlegierungsflüssigkeit im Formhohlraum führt. Daher ist es notwendig, die Prozessparameter wie schnelles Befüllen und strikte Kontrolle der Formtemperatur anzupassen.
Darüber hinaus haben Wu Guohua und andere auf innovative Weise ein neues Verfahren für den Präzisionsniederdruckguss großer Magnesiumlegierungsgussteile entwickelt, indem sie die Beschichtungsübertragungskernherstellungstechnologie, die Schmelztiegel-Flüssigmetall-Abdichtungstechnologie und die Niederdruckgusstechnologie kombiniert haben, um die hohe Reinheit und Reinheit der Magnesiumlegierungsflüssigkeit sicherzustellen. Die hergestellten Gussteile aus Magnesiumlegierungen weisen eine dichte Struktur, eine hohe Maßhaltigkeit und eine gute Oberflächenqualität auf und bieten die Möglichkeit, kleine Chargen von 100-kg-Gussteilen aus Magnesiumlegierungen zu entwickeln und zu produzieren.
2 Entwicklungsstand des Niederdruckgusses von Magnesiumlegierungen
Bereits zu Beginn des 20. Jahrhunderts schlug Großbritannien die Niederdruckgusstechnologie vor und wandte sie auf die Herstellung von Magnesiumlegierungen an. Diese war jedoch durch die damalige Technologie und Ausrüstung begrenzt und wurde nicht weit verbreitet. Nach dem Zweiten Weltkrieg begann sich die Automobilindustrie rasant zu entwickeln und die Nachfrage nach Autorädern und anderen Teilen stieg weiter an. Solche Teile eignen sich auch für die Niederdruckgussproduktion, und die Technologie hat sich rasant weiterentwickelt, aber die Ausrüstung und Technologie befindet sich nur in den Händen einiger weniger entwickelter Länder. Ab der Mitte des 20. Jahrhunderts begannen Länder, Arbeitskräfte und materielle Ressourcen zu investieren, um eingehende Forschung zu den Prinzipien und Prozessen der Niederdruckgusstechnologie durchzuführen. Im Zuge der Globalisierung und der technologischen Entwicklung wurden Niederdruckgießanlagen kontinuierlich verbessert und ihr Anwendungsbereich erweitert. Es wird heute häufig in der Luft- und Raumfahrt-, Automobil- und verschiedenen Maschinenindustrie eingesetzt.
Nehmen wir als Beispiel Räder aus Niederdruckguss-Aluminiumlegierung. Während der Marktanteil in den 1980er Jahren nur 4 % betrug, stieg der Marktanteil zu Beginn des 21. Jahrhunderts bereits auf über 60 %. Das Niederdruckgießen ist derzeit das wichtigste Verfahren zur Herstellung von Aluminiumlegierungsrädern. Um den Leichtbauprozess von Automobilen weiter zu beschleunigen, beschleunigen Hersteller und Forscher in verschiedenen Ländern die Forschung, Entwicklung und Produktion von Magnesiumlegierungsrädern, um Aluminiumlegierungen zu ersetzen und so einen tieferen Leichtbau zu erreichen. Die Forschung konzentriert sich hauptsächlich auf neue Materialien und neue Prozesse. Untersuchungen zeigen, dass die Wandstärke von Magnesiumlegierungsrädern nur auf das 1,17-fache der Wandstärke von Aluminiumlegierungsrädern erhöht werden muss, um die gleiche Steifigkeit wie bei Aluminiumlegierungsrädern zu erzielen, und dass ihre Masse nur 78 % der von Aluminiumlegierungsrädern beträgt, was einen erheblichen Leichtbaueffekt hat; Durch die Verwendung von Magnesiumlegierungsrädern anstelle von Aluminiumlegierungsrädern bei Fahrzeugen mit neuer Energie kann die Fahrzeuglebensdauer um mehr als 8 % erhöht werden, und auch die Beschleunigungsleistung und die Vibrationsreduzierungswirkung des Fahrzeugs werden erheblich verbessert. Derzeit werden für Magnesiumlegierungen folgende Gießverfahren eingesetzt: Schwerkraftguss, Hochdruckguss, Strangpressguss und Niederdruckguss. Unter anderem hat das Niederdruckgießen aufgrund seiner Eigenschaften wie stabiler Füllung und sequentieller Erstarrung einzigartige Vorteile bei der Herstellung von Magnesiumlegierungsteilen und hat im industriellen Bereich große Aufmerksamkeit gefunden. Allerdings muss die Herstellung von Magnesiumlegierungsrädern mittels Niederdruckgusstechnologie noch weiter untersucht und verbessert werden, und die Technologie ist noch nicht ausgereift und wurde noch nicht umfassend gefördert und angewendet.
Seit dem 21. Jahrhundert, mit der Entwicklung der Computertechnologie, wird die numerische Simulationstechnologie in großem Umfang bei der Entwicklung und Optimierung von Niederdruckgießprozessen eingesetzt. Durch den Einsatz von Software zur numerischen Simulation des Gießprozesses von Magnesiumlegierungen können die Lage und Ursachen von Defekten wie Poren, Lockerheit und Schlackeneinschlüssen in Gussteilen im Voraus vorhergesagt werden, wodurch der Produktprozessentwicklungszyklus verkürzt, die Anzahl der Gussversuche reduziert und die Produktionskosten gesenkt werden. Li Jingyi et al. verwendete die Gusssimulationssoftware EasyCast und NovaCast, um den Niederdruckgussprozess von Trenngussteilen aus Magnesiumlegierungen numerisch zu simulieren. Es wurde festgestellt, dass der Erstarrungsprozess der Trenngussteile nicht dem Prinzip der sequentiellen Erstarrung folgte und Lunker entstanden. Durch die Zugabe von Kalteisen zur Verbesserung des Prozesses wurde der Schrumpfkompensationseffekt effektiv verstärkt und die Schrumpfhohlraumdefekte wurden verbessert. Zhang Hua et al. analysierte den Gussprozess von AZ91D-Magnesiumlegierungsrädern auf Basis der Gusssimulationssoftware AnyCasting, lokalisierte die Position von Gussfehlern genau und fand die Fehlerursachen heraus und optimierte dann den Gussprozess, wodurch die Anzahl der Gussversuche reduziert und dadurch die Kosten erheblich gesenkt wurden; Die Ergebnisse der numerischen Simulation liefern auch theoretische Leitlinien und Grundlagen für das Niederdruckgießen von Magnesiumlegierungsrädern und fördern die Prozessentwicklung und den Produktionsprozess von Niederdruckgussrädern aus Magnesiumlegierung.
In den letzten Jahren hat die rasante Entwicklung neuer Energiefahrzeuge zu höheren Anforderungen an den Leichtbau in der Automobilindustrie geführt. Made in China 2025 schlägt einen Gesamtplan für die Automobilentwicklung vor. Leichtbau ist zu einem der jüngsten zentralen Entwicklungsziele von Automobilherstellern auf der ganzen Welt geworden. Abbildung 4 zeigt die Gewichtsreduzierungswirkung einer Magnesiumlegierung auf Automobilteile. Pro 10 % Gewichtsreduzierung bei reinen Elektrofahrzeugen kann die Reichweite um etwa 6 % erhöht werden. Das Gewicht des Batteriepaketsystems des Fahrzeugs macht mehr als 20 % des Fahrzeugs aus, und die Kosten machen 30 bis 60 % des Fahrzeugs aus. Beim Leistungsbatteriesystem macht das Batteriegehäuse etwa 2 bis 30 % des Gesamtgewichts des Systems aus und ist die wichtigste Strukturkomponente. Unter der Prämisse, die Funktionssicherheit des Batteriesystems und die Gesamtsicherheit des Fahrzeugs zu gewährleisten, ist die Gewichtsreduzierung des Batteriegehäuses daher zu einem der Hauptverbesserungsziele des Batteriesystems geworden. Der „Research Report on the Market Status of Aluminium-Magnesium Alloy Casting Industry“ weist darauf hin, dass Magnesiumlegierungsgussteile derzeit drei Hauptbedingungen für den Ersatz von Aluminiumlegierungsgussteilen im Bereich leichter Automobile haben, nämlich: Die Dichte der Magnesiumlegierung beträgt etwa 2/3 der Dichte der Aluminiumlegierung und ihre spezifische Festigkeit ist höher als die von Aluminiumlegierungen und Stahl. Durch die Verwendung einer Magnesiumlegierung anstelle einer Aluminiumlegierung kann eine Gewichtsreduzierung von 25 bis 35 % erreicht werden. das Preisverhältnis von Magnesium zu Aluminium sinkt auf den Bereich von 1,3, und „Magnesium ersetzt Aluminium“ ist wirtschaftlich kostengünstiger; Magnesiumlegierungen bieten Vorteile hinsichtlich Vibrationsfestigkeit, Wärmeableitung und Festigkeit. Im Jahr 2022 wird der inländische Verbrauch von Magnesiumlegierungen für ein einzelnes Fahrzeug nur noch 3 bis 5 kg betragen, verglichen mit dem Verbrauch von mehr als 100 kg für einzelne Fahrzeuge aus Aluminiumlegierung, und das Entwicklungspotenzial ist enorm. Der vollständige Satz von Gehäusen für Elektroantriebssysteme für das Modell Zhiji L7 ist die erste Massenproduktionsanwendung von Magnesiumlegierungsmaterialien auf Gehäusen für Elektroantriebe mit neuer Energie. Dies ist auch eines der größten Magnesiumlegierungsbauteile, die derzeit in der Massenproduktion im Automobilbereich im In- und Ausland verwendet werden. Anschließend entwickelte SAIC auch eine Reihe von Elektroantriebsbaugruppenprodukten für neue Energie aus Magnesiumlegierungen und produzierte diese erfolgreich in Massenproduktion, was die Erweiterung neuer Anwendungsszenarien für Magnesiumlegierungen beschleunigte und auch gute Anwendungsaussichten für Magnesiumlegierungen in Fahrzeugen mit neuer Energie ankündigte. Da sich die Leistung von Fahrzeugen mit neuer Energie allmählich verbessert, sind auch die Anforderungen an Leichtbau und Leistung von Komponenten wie Elektroantriebsgehäusen und Batterieträgern gestiegen, und die Nachfrage nach wärmebehandelbaren und verstärkten Niederdruckgusskomponenten aus Magnesiumlegierungen ist dringlicher geworden.
3 Niederdruckguss-Magnesiumlegierungsmaterialien
Reines Magnesium hat eine geringe Festigkeit, daher wird reines Magnesium normalerweise legiert, um Magnesiumlegierungen zu erhalten. Die Legierungselemente verstärken direkt die mechanischen Eigenschaften der Legierung durch Ausscheidungshärtung, Feinkornverfestigung und Mischkristallverfestigung. Tabelle 1 stellt kurz die gängigsten Legierungselemente und ihre Auswirkungen auf Magnesiumlegierungen vor. Magnesiumgusslegierungen können nach den Hauptlegierungselementen hauptsächlich in die Mg-Al-Serie, die Mg-Zn-Serie und die Mg-RE-Serie unterteilt werden. Die derzeit am häufigsten verwendete Niederdruckguss-Magnesiumlegierung ist die Mg-Al-Zn-Reihe (AZ).
3.1 Mg-Al-Reihe
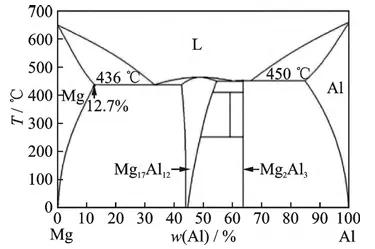
Die Mg⁃Al-Reihe ist das am frühesten verwendete Magnesiumlegierungsmaterial, und Al ist das günstigste Element zur Verbesserung der Gussleistung und der mechanischen Eigenschaften von Magnesiumlegierungen. Aus dem binären Mg-Al-Phasendiagramm (wie in Abbildung 5 dargestellt) ist ersichtlich, dass sich die Feststofflöslichkeit von Al in der α-Mg-Matrix erheblich mit der Temperatur ändert und ihre Grenzfeststofflöslichkeit 12,7 % (Massenanteil 436 °C) beträgt und die Feststofflöslichkeit bei Raumtemperatur etwa 2 % (Massenanteil) beträgt. Mit der Erhöhung des Al-Gehalts in der Magnesiumlegierung wird der Kristallisationsbereich der Legierung enger, die Fließfähigkeit der Legierung wird verbessert, die Neigung zur Heißrissbildung wird verbessert, Defekte wie Schrumpfung werden reduziert und auch die mechanischen Eigenschaften werden deutlich verbessert. Wenn die Al-Zugabemenge der Legierung 6 % (Massenanteil) übersteigt, kann sie auch wärmebehandelt und verfestigt werden. Das Hinzufügen von Legierungselementen wie Zn und Mn auf der Basis einer Mg-Al-Legierung (wie in Tabelle 2 gezeigt) kann die Gussleistung, die mechanischen Eigenschaften, die Hochtemperatureigenschaften und die Korrosionsbeständigkeit der Magnesiumlegierung weiter verbessern und wird häufig in der industriellen Produktion eingesetzt.
Die Grenzfeststofflöslichkeit von Zn in der Mg-Al-Zn (AZ)-Legierung beträgt 6 % (Massenanteil). Zn spielt hauptsächlich eine Rolle bei der Festigung fester Lösungen. Nach der Wärmebehandlung kann eine feste Lösungsstruktur erhalten werden, um die Streckgrenze und Kriechfestigkeit der Legierung zu verbessern. Wenn jedoch der Massenanteil an Zn zu hoch ist, wirkt sich dies nicht positiv auf die Korrosionsbeständigkeit der Legierung aus. Daher wird die Zn-Zusatzmenge in Magnesiumlegierungen im Allgemeinen auf unter 2 % (Massenanteil) kontrolliert. Unter vielen AZ-Legierungen wird AZ91D am häufigsten beim Niederdruckguss verwendet. Diese Legierung verfügt über eine ausgezeichnete Formbarkeit und hohe mechanische Eigenschaften und kann in einer Vielzahl von Umformprozessen zur Herstellung komplexer Strukturteile eingesetzt werden. Allerdings wird in dieser Legierungsreihe eine spröde Phase mit niedrigem Schmelzpunkt, β-Mg17Al12, gebildet. Mit zunehmender Legierungsbelastung bilden sich leicht Mikrorisse in der β-Mg17 Al12-Phase und der Grenzfläche zwischen β-Mg17 Al12 und α-Mg-Phase. Diese Mikrorisse verbinden sich nach und nach zu Hauptrissen, bis die Legierung bricht und versagt, wie in Abbildung 6 dargestellt. Darüber hinaus wird die β-Mg17 Al12-Phase bei hohen Temperaturen leicht erweicht und vergröbert, was zu einer geringen Hochtemperaturfestigkeit und einem schlechten Kriechverhalten bei hohen Temperaturen führt. Die Anreicherung an der Korngrenze verringert die Kriechfestigkeit der Legierung, so dass die Legierung nur bei Arbeitsbedingungen unter 125 °C verwendet werden kann, was die Entwicklung dieser Legierungsreihe einschränkt. Um die umfassenden Eigenschaften der Legierung zu verbessern, haben viele Forscher in den letzten Jahren versucht, der AZ91-Legierung Mikrolegierungselemente hinzuzufügen, wobei der Zusatz von Spurenelementen seltener Erden den größten Einfluss auf die Verbesserung der Legierungseigenschaften hat. Wang et al. untersuchten die Auswirkung der Zugabe unterschiedlicher Gd-Mengen auf die Eigenschaften der AZ91-Gusslegierung. Die Ergebnisse zeigten, dass die Zugabe von Spurenmengen an Gd die Festigkeit und Plastizität der AZ91-Legierung verbessern kann und dass die α-Mg-Körner und die Mg17-Al12-Phasen deutlich verfeinert werden, da in der Legierung eine dispergierte kugelförmige Al8Mn4-Gd-Phase gebildet wird, die eine zweite Phasenverstärkungswirkung hat; Darüber hinaus kann diese Phase als heterogener Keimbildungspunkt für α-Mg-Körner und Mg17Al12-Phasen dienen und gleichzeitig eine Rolle bei der Korn- und Mikrostrukturverfeinerung spielen.
Der Effekt besteht darin, die mechanischen Eigenschaften der Legierung zu verbessern. Boby et al. fügten der AZ91-Legierung Sn und Y hinzu und stellten fest, dass durch die Zugabe von Sn eine neue Mg2-Sn-Phase gebildet wurde, die die Keimbildung und das Wachstum der diskontinuierlichen Phase Mg17 Al12 hemmte; Bei gleichzeitiger Zugabe von Y und Sn entstand eine neue Al2 Y-Phase. Der Volumenanteil von Mg17 Al12 nimmt ab, die Korngröße wird verfeinert und die Zugeigenschaften bei Raumtemperatur und hoher Temperatur sowie die Korrosionsbeständigkeit der Legierung werden verbessert. Die optimalen Zugabemengen von Sn und Y betragen 0,5 % bzw. 0,9 % (Massenanteil). Cai et al. fanden heraus, dass die Zugabe von Ce, Y und Gd die Korngröße von Mg17 Al12 verfeinern, seine Verteilung optimieren und den Gehalt der Mg17 Al12-Phase in der Legierung reduzieren kann, wodurch die mechanischen Eigenschaften und die Korrosionsbeständigkeit der Legierung verbessert werden, wobei Ce den bedeutendsten Effekt hat. Gefolgt von Y und G-tt. Bisher wurde die Zugabe von Mikrolegierungselementen wie Ce, Nd, Y, Ca, Ti, B, Sr, Sb und Bi zur Magnesiumlegierung AZ91 umfassend untersucht. Von diesen haben Ce und Nd die beste Wirkung auf die Verbesserung der mechanischen Eigenschaften. , Y, Bi und Sb.
Die endgültige Feststofflöslichkeit von Mn in einer Legierung der Mg-Al-Mn (AM)-Reihe beträgt 3,4 % (Massenanteil). Die Festigkeit dieser Legierung ist geringer als die der Legierung der AZ-Serie, weist jedoch eine hervorragende Zähigkeit und Plastizität auf und eignet sich für Anwendungen, die Stoßbelastungen und -anforderungen standhalten müssen. An Stellen mit hoher Sicherheit, wie Sitzrahmen, Armaturenbrettern und Autorädern, werden AM50- und AM60-Legierungen im Niederdruckguss am häufigsten verwendet. Japan, Italien, die Vereinigten Staaten und andere Länder verwenden AM60A und AM60B, um druckgegossene Magnesiumlegierungsräder mit hervorragender Leistung herzustellen; China hat auch AB60B-Autoradgussteile durch Metall-Schwerkraftguss mit einer Prozessausbeute von bis zu 65 % hergestellt, was eine neue Möglichkeit für den Niederdruckguss zur Herstellung von Magnesiumlegierungen bietet. Hub hat Erfahrungen gesammelt.
Die endgültige Feststofflöslichkeit von Mn in einer Legierung der Mg-Al-Mn (AM)-Reihe beträgt 3,4 % (Massenanteil). Die Festigkeit dieser Legierung ist geringer als die der Legierung der AZ-Serie, weist jedoch eine hervorragende Zähigkeit und Plastizität auf und eignet sich für Anwendungen, die Stoßbelastungen und -anforderungen standhalten müssen. An Stellen mit hoher Sicherheit, wie Sitzrahmen, Armaturenbrettern und Autorädern, werden AM50- und AM60-Legierungen im Niederdruckguss am häufigsten verwendet. Japan, Italien, die Vereinigten Staaten und andere Länder verwenden AM60A und AM60B, um druckgegossene Magnesiumlegierungsräder mit hervorragender Leistung herzustellen; China hat auch AB60B-Autoradgussteile durch Metall-Schwerkraftguss mit einer Prozessausbeute von bis zu 65 % hergestellt, was eine neue Möglichkeit für den Niederdruckguss zur Herstellung von Magnesiumlegierungen bietet. Hub hat Erfahrungen gesammelt.
Zusätzlich zu den oben genannten Magnesiumlegierungen der AZ-Serie und AM-Serie können durch direkte Zugabe von Legierungselementen wie Ce, Nd, Y, Sb, Bi, Ca, Ti, B und Sr zu Legierungen der Mg-Al-Serie Kornverfeinerung und Schmelzreinigung, Festlösungsverfestigung und Zweiphasenverfestigungseffekte erzielt werden. Die Zugabe von 2 % bis 4 % (Massenanteil) Ce-Element zu einer Mg-4Al-Legierung kann Al11 Ce3 bilden und die Bildung von Mg17 Al12 reduzieren. Die durch optimiertes Design erhaltene AE44-Legierung eignet sich für Arbeitsbedingungen bei hohen Temperaturen, wie z. B. für Corvette-Motorrahmen, deren Betriebstemperatur bis zu 150 °C beträgt. Allerdings sind etwa 16 % (Massenanteil) Ce erforderlich, um die Bildung der Mg17Al12-Phase in der Mg-4Al-Legierung vollständig zu unterdrücken, was für die meisten Automobilanwendungen zu kostspielig ist. Daher sind Mg-Al-Ca-Legierungen (AX-Serie) als kostengünstigere Alternative zu Legierungen der AE-Serie konzipiert. Die Simulationsergebnisse von Luo et al. zum Mg-Al-Ca-Erstarrungspfad zeigen, dass mit zunehmendem Ca-Gehalt der Mg17Al12-Phasenanteil abnimmt, während der (Mg, Al)2Ca-Phasenanteil zunimmt; Wenn der Massenanteil von Ca 3 % erreicht (AX53-Legierung), wird die Mg17 Al12-Phase vollständig durch die binären Mg2 Ca- und ternären (Mg, Al) 2 Ca-Phasen unterdrückt. Die Streckgrenze bei Raumtemperatur, die Streckgrenze bei 175 °C und die Kriechfestigkeit der Gusslegierung betragen 186, 151 bzw. 74. MPa übertreffen die Leistung der AM50-Gusslegierung bei weitem und haben gute Anwendungsaussichten in Automobilteilen.
3.2 Mg-Zn-Serie
In Mg-Zn-Magnesiumgusslegierungen spielt Zn hauptsächlich die Rolle der Festlösungsverfestigung und der Alterungsverfestigung, und die Legierung kann durch Wärmebehandlung verstärkt werden; Darüber hinaus kann Zn auch die durch Verunreinigungselemente wie Eisen und Nickel in Magnesiumlegierungen verursachte Korrosionsleistung gut vermeiden. Verschlechterung. Die gegossene Magnesiumlegierung Mg-Zn-Al (ZA) weist eine gute Gussleistung und eine ausgezeichnete Kriechfestigkeit auf und ihre mechanischen Eigenschaften übertreffen sogar die herkömmlicher AZ- und AM-Systeme. Die auf ZA basierende Legierung aus gegossener Magnesiumlegierung weist eine gute Alterungshärtungsreaktion auf und ihre Alterungsausscheidungssequenz ist: SSSS (übersättigte feste Lösung) → GP-Zone → β1 ʹ (Mg4 Zn7) → β2 ʹ (MgZn2) → β (MgZn oder Mg2 Zn3). Am Beispiel der ZA64-Legierung stieg die Zugfestigkeit nach Lösungs- und Alterungsbehandlung von 183 MPa im Gusszustand auf 260 MPa und die Dehnung erhöhte sich um mehr als das 1-fache. Das weitere Hinzufügen von Legierungselementen wie Cu, Sn, Sr, Ca, Sb und RE usw. zu Mg-Zn-Magnesiumgusslegierungen ist die am häufigsten verwendete Methode zur Verbesserung der mechanischen Eigenschaften von Legierungen der ZA-Serie. Allerdings haben Magnesiumlegierungen der ZA-Serie einen hohen Zn-Gehalt, und die Legierung neigt zu starker Heißrissbildung und weist eine schlechte Gussleistung auf, was ihre industrielle Anwendung einschränkt. Diese Legierungsreihe befindet sich noch im Forschungsstadium und wartet auf eine weitere kommerzielle Anwendung.
3,3 Mg-RE-Serie
Magnesiumgusslegierungen der Mg-RE-Serie (Magnesium-Seltenerd-Serie) sind derzeit eine wichtige Richtung in der Entwicklung von Hochleistungs-Magnesiumlegierungen. Seltene Erden (RE)-Elemente haben einen gewissen Reinigungseffekt auf Magnesiumlegierungsschmelzen und können auch die Gussleistung verbessern, die Struktur optimieren, die mechanischen Eigenschaften und die Kriechfestigkeit der Legierung verbessern; Durch die Zugabe von RE-Elementen kann die Festigkeit von Magnesiumlegierungen um 100 % bis 250 % erhöht, die endgültige Betriebstemperatur auf 350 °C erhöht, die Korrosionsbeständigkeit erheblich verbessert und die Anwendungsbereiche von Magnesiumlegierungsmaterialien erweitert werden. Mit zunehmender Feststofflöslichkeit von Seltenerdelementen in Magnesiumlegierungen wird ihre verstärkende Wirkung deutlicher. Abbildung 7 zeigt den Unterschied in Leistung und Dichte von Mg-RE-, Mg-Al- und Mg-Zn-Gusslegierungen. Gegenwärtig weisen Legierungen der Mg-Y-, Mg-Nd- und Mg-Gd-Serie starke Alterungshärtungseffekte und ein großes Potenzial für die praktische Anwendung auf. Sie haben sich zu den am häufigsten erforschten und am häufigsten verwendeten Magnesiumgusslegierungen der Mg-RE-Serie entwickelt.
Die Feststofflöslichkeit des Y-Elements in α-Mg ist hoch, sodass die Legierung eine starke Alterungsverfestigungsfähigkeit aufweist. Seine Alterungsausfällungssequenz ist: SSSS (übersättigte feste Lösung) → βʹʹ (DO19-Mg3 Y) → βʹ (cbco-Mg7 Y) → β1 (fcc-Mg3 Y) → β (fcc-Mg5 Y). Eine große Anzahl von Studien hat gezeigt, dass der maximale Alterungsverstärkungseffekt von Mg-Y-Legierungen hauptsächlich von der dispergierten und ausgeschiedenen nanoskaligen metastabilen βʹ-Phase herrührt. Die Orientierungsbeziehung zwischen dieser Phase und der α-Mg-Matrix ist: (100) βʹ // (1-210) Mg, [001]βʹ //[0001]Mg, seine dreidimensionale Struktur ist in Abbildung 8 dargestellt. Um die Legierungsfestigkeit und Kriechbeständigkeit weiter zu verbessern, fügten die Forscher der binären Legierung der Mg-Y-Legierung weitere Seltenerdelemente hinzu, um ein ternäres Mg-Y-RE-Legierungssystem zu bilden. Unter ihnen ist WE43 eine der typischsten Magnesium-Seltenerd-Magnesiumgusslegierungen. Nach entsprechender Mischkristall- und Alterungsbehandlung wird die Festigkeit der Metallformgusslegierung erheblich verbessert, die Zugfestigkeit kann 345 MPa erreichen und sie kann weiterhin bei 300 °C verwendet werden. Behalten Sie gute mechanische Eigenschaften bei; Die Zugabe von Spurenmengen von Zn zur WE43-Legierung kann die Ausfällung dispergierter feiner Niederschläge fördern und Phasen mit langperiodischer geordneter Struktur (LPSO) erzeugen, wodurch die Reaktionsgeschwindigkeit beim Aushärten und die mechanischen Eigenschaften der Legierung verbessert werden, insbesondere die Dehnung wird erheblich verbessert.
Der Mg-Gd-Magnesiumgusslegierung werden Zn, Y, Nd und andere Legierungselemente zugesetzt, um eine ternäre oder mehrkomponentige Legierung zu bilden, die höhere mechanische Eigenschaften aufweist und deren Zugfestigkeit sogar 350 MPa überschreiten kann. Wenn dem Mg-Gd-System das Element Zn hinzugefügt wird, ändert sich die Alterungsausscheidungssequenz der Legierung. Wenn der Massenanteil von Gd in der Legierung weniger als 6 % beträgt, ist die Ausscheidungssequenz: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15 ) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). Auf der α-Mg-Grundfläche bildet sich die γʹ-Phase, die die maximale Alterungshärte der Legierung erhöhen kann. Wenn Zn zu einer Legierung mit hohem Gd-Gehalt hinzugefügt wird, entsteht die Ausscheidungsverfestigung durch den Verbundeffekt der auf der Matrixprismaoberfläche ausgeschiedenen βʹ-Phase und der auf der Basisoberfläche ausgeschiedenen γʹ-Phase, und die mechanischen Eigenschaften der Legierung werden weiter verbessert. Nachdem Rong et al. Durch Zugabe von 1 % Zn (Massenanteil) zur Mg-15Gd-0,4Zr-Legierung erhöhte sich die Streckgrenze der spitzengealterten Legierung von 232 MPa auf 288 MPa und die Zugfestigkeit von 296 MPa auf 403 MPa. Dies liegt daran, dass die γʹ- und βʹ-Phasen relativ vertikal in der Matrix verteilt sind, was einen zusammengesetzten Verstärkungseffekt auf die Matrix erzeugt. Die Mikrostrukturmorphologie ist in Abbildung 9 dargestellt. Darüber hinaus hat die Shanghai Jiao Tong University eine hochfeste und hitzebeständige Mg-10Gd-3Y-0,5Zr-Gusslegierung (GW103K, JDM2) auf Basis einer Mg-Gd-Legierung entwickelt, die eine bessere Fließfähigkeit und Beständigkeit gegen Heißrisse beim Niederdruckguss oder Schwerkraftguss aufweist. Nach der Mischkristall- und Alterungsbehandlung werden die mechanischen Eigenschaften der Legierung bei Raumtemperatur erheblich verbessert, mit einer Streckgrenze von bis zu 240 MPa und einer Dehnung von 6 %. Die Streckgrenze kann auch bei einer hohen Temperatur von 300 °C immer noch ein hohes Niveau beibehalten, was für die Luft- und Raumfahrt, die Militärindustrie usw. sehr wichtig ist. Sie hat in der Praxis einen großen Beitrag zur Leichtbauweise geleistet und wurde bei der Herstellung leichter Raketengehäuse und Radarkomponenten verwendet.
Der Mg-Gd-Magnesiumgusslegierung werden Zn, Y, Nd und andere Legierungselemente zugesetzt, um eine ternäre oder mehrkomponentige Legierung zu bilden, die höhere mechanische Eigenschaften aufweist und deren Zugfestigkeit sogar 350 MPa überschreiten kann. Wenn dem Mg-Gd-System das Element Zn hinzugefügt wird, ändert sich die Alterungsausscheidungssequenz der Legierung. Wenn der Massenanteil von Gd in der Legierung weniger als 6 % beträgt, ist die Ausscheidungssequenz: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15 ) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). Auf der α-Mg-Grundfläche bildet sich die γʹ-Phase, die die maximale Alterungshärte der Legierung erhöhen kann. Wenn Zn zu einer Legierung mit hohem Gd-Gehalt hinzugefügt wird, entsteht die Ausscheidungsverfestigung durch den Verbundeffekt der auf der Matrixprismaoberfläche ausgeschiedenen βʹ-Phase und der auf der Basisoberfläche ausgeschiedenen γʹ-Phase, und die mechanischen Eigenschaften der Legierung werden weiter verbessert. Nachdem Rong et al. Durch Zugabe von 1 % Zn (Massenanteil) zur Mg-15Gd-0,4Zr-Legierung erhöhte sich die Streckgrenze der spitzengealterten Legierung von 232 MPa auf 288 MPa und die Zugfestigkeit von 296 MPa auf 403 MPa. Dies liegt daran, dass die γʹ- und βʹ-Phasen relativ vertikal in der Matrix verteilt sind, was einen zusammengesetzten Verstärkungseffekt auf die Matrix erzeugt. Die Mikrostrukturmorphologie ist in Abbildung 9 dargestellt. Darüber hinaus hat die Shanghai Jiao Tong University eine hochfeste und hitzebeständige Mg-10Gd-3Y-0,5Zr-Gusslegierung (GW103K, JDM2) auf Basis einer Mg-Gd-Legierung entwickelt, die eine bessere Fließfähigkeit und Beständigkeit gegen Heißrisse beim Niederdruckguss oder Schwerkraftguss aufweist. Nach der Mischkristall- und Alterungsbehandlung werden die mechanischen Eigenschaften der Legierung bei Raumtemperatur erheblich verbessert, mit einer Streckgrenze von bis zu 240 MPa und einer Dehnung von 6 %. Die Streckgrenze kann auch bei einer hohen Temperatur von 300 °C immer noch ein hohes Niveau beibehalten, was für die Luft- und Raumfahrt, die Militärindustrie usw. sehr wichtig ist. Sie hat in der Praxis einen großen Beitrag zur Leichtbauweise geleistet und wurde bei der Herstellung leichter Raketengehäuse und Radarkomponenten verwendet.
Die endgültige Feststofflöslichkeit des Gd-Elements in α-Mg ist höher als die von Y. Wenn die Temperatur von 548 °C auf 200 °C abgekühlt wird, sinkt seine Feststofflöslichkeit von 23,5 % auf 4 % (Massenanteil), sodass die Mg-Gd-Legierung gealtert werden muss. , kann die Matrix eine große Anzahl von Nanophasen ausscheiden, was zu einem erheblichen Alterungshärtungseffekt führt. Die Alterungsabfolge von Mg-Gd ist genau die gleiche wie die der Mg-Y-Reihe. Im Spitzenalterungszustand existieren βʹ- und βʹʹ- oder βʹ- und β1-Phasen nebeneinander. Die Legierung weist eine hohe Streckgrenze bei Raumtemperatur auf.
Die endgültige Feststofflöslichkeit des leichten Seltenerdelements Nd in α-Mg beträgt etwa 3,6 % (Massenanteil), was auch bei Magnesiumlegierungen zu einer starken Ausscheidungsverfestigung führen kann. Die Alterungsausscheidungssequenz der Legierung der Mg-Nd-Serie ist: SSSS → βʹʹ (DO19-Mg3 Nd) → βʹ (fcc-Mg3 Nd) → β (bct Mg12 Nd). βʹʹ ist die Hauptverfestigungsphase im Spitzenalterungszustand der Legierung. Diese Phase stimmt vollständig mit der Magnesiummatrix überein und die Orientierungsbeziehung zwischen den beiden ist: (0001) βʹʹ // (0001) Mg, βʹʹ //Mg. Die βʹʹ-Phase weist eine hohe thermische Stabilität auf und kann die Hochtemperaturstabilität und Wärmebeständigkeit der Mg-Nd-Legierung verbessern. Allerdings ist der wachstumsbegrenzende Faktor Q des Nd-Elements in Mg gering und hat keinen offensichtlichen Verfeinerungseffekt auf Magnesiumlegierungen. Daher sind die Gusskörner von Mg-Nd-Legierungen normalerweise grob und können nicht als Strukturmaterialien verwendet werden. Normalerweise müssen zusätzliche Elemente wie Zr oder Zn hinzugefügt werden, um die Körner zu verfeinern und die Gussleistung zu verbessern. Die Shanghai Jiao Tong University hat das Nd/Zn-Verhältnis auf der Grundlage der hochfesten und hitzebeständigen ZM6-Legierung angepasst und eine Mg-3Nd-0,2Zn-0,4Zr (JDM1)-Magnesium-Seltenerdlegierung mit hervorragender Leistung und niedrigen Kosten entwickelt. Diese Legierung hat gute Gießeigenschaften. Aufgrund seiner Leistung und mechanischen Eigenschaften wurde es auf Autoräder, Motorhalterungen und andere Teile angewendet.
Die oben genannten gängigen Arten von Magnesiumgusslegierungsserien und ihre Leistungsmerkmale sind in Tabelle 3 und Tabelle 4 zusammengefasst. In der tatsächlichen Produktion ist es notwendig, das geeignete Legierungsmaterial entsprechend den Einsatzbedingungen des Gussstücks auszuwählen. Die bestehenden Legierungsserien weisen einige Leistungs- und Anwendungsengpässe auf. Daher ist die Optimierung von Legierungszusammensetzungen und die Entwicklung neuer Legierungen zu einer der wichtigen Forschungsrichtungen für Magnesiumgusslegierungen geworden.
4 Verstärkungsmechanismus einer Niederdruckguss-Magnesiumlegierung
Obwohl die Dichte von Magnesiumlegierungen gering ist, liegen die mechanischen Eigenschaften derzeit häufig verwendeter Magnesiumlegierungsmaterialien immer noch weit hinter denen von Stahl und Aluminium. Um die Gesamtleistung von Magnesiumgusslegierungen zu verbessern, konzentrieren sich die Forscher daher hauptsächlich auf die Gestaltung und Optimierung der Magnesiumlegierungszusammensetzung, die Mikrostrukturkontrolle, die Prozessoptimierung, die Wärmebehandlungsoptimierung usw., um den Festigkeits- und Zähigkeitsmechanismus von Magnesiumlegierungen zu bestimmen und neue Hochleistungsmagnesiumgusslegierungen zu entwickeln. . Magnesiumlegierungen haben eine dicht gepackte hexagonale Struktur und die Verformungsmechanismen sind hauptsächlich Versetzungsschlupf und Zwillingsbildung. Die Korngröße, die Atome der festen Lösung und die zweite Phase beeinflussen alle die mechanischen Eigenschaften von Magnesiumgusslegierungen.
4.1 Feinkornverfestigung
Unter Feinkornverfestigung versteht man die Verbesserung der Festigkeit des Metalls durch Verfeinerung der Korngröße in polykristallinen Legierungen. Mit der Hall-Petch-Formel kann der Beitrag der Feinkornverstärkung zur Festigkeit σgb beschrieben werden: σgb = σ0 + kD−1/2 ( 1) In der Formel ist σ0 die Streckgrenze der anfänglichen Kornstruktur des reinen Metalls, ki die Hall-Petch-Konstante und D der durchschnittliche Durchmesser der Körner. Der k-Wert einer Magnesiumlegierung ist mit 280–320 MPa·μm1/2 sehr hoch, was mehr als dem Vierfachen des Werts einer Aluminiumlegierung entspricht. Daher ist die Kornverfeinerung wirksamer bei der Verbesserung der mechanischen Eigenschaften von Magnesiumlegierungen. Darüber hinaus ist die Feinkornstruktur gleichmäßiger und es ist weniger wahrscheinlich, dass Spannungsrisse bei der Verformung auftreten, was die Plastizität und Zähigkeit der Legierung verbessert. Während des Flüssigumformprozesses kann die feinkörnige Struktur außerdem die Fließfähigkeit der Schmelze deutlich verbessern und die Qualität des Legierungsbarrens verbessern. Beim Niederdruckguss von Magnesiumlegierungen ist die resultierende Legierungskornstruktur aufgrund der langsamen Formfüllgeschwindigkeit und der geringen Erstarrungsgeschwindigkeit der Schmelze dieses Verfahrens häufig gröber und weist schlechtere mechanische Eigenschaften auf. Daher wird die Kornstruktur von Niederdruckguss-Magnesiumlegierungen untersucht. Besonders wichtig ist die Verfeinerung von Methoden und Prinzipien.
Derzeit verfügbare Kornverfeinerungstechnologien für Magnesiumlegierungen im Gusszustand können in zwei Methoden unterteilt werden, die darauf abzielen, eine Kornverfeinerung durch Schmelzbehandlung (z. B. Beimpfen, Legieren) oder Rühren (z. B. Ultraschallbehandlung) während des Gießprozesses zu erreichen. Die Rolle gelöster Elemente bei der Kornverfeinerung wurde ausführlich diskutiert, und Forscher glauben im Allgemeinen, dass die durch die Entmischung gelöster Stoffe verursachte Unterkühlung der Komponenten die Hauptursache für die Kornverfeinerung ist. Die Unterkühlung von Komponenten kann das weitere Wachstum der ursprünglichen Körner hemmen, indem sie die Keimbildung neuer Körner fördert und so einen Gewebeverfeinerungseffekt erzielt. Durch die Zugabe einiger gelöster Elemente zu Magnesiumlegierungen kann das Kornwachstum wirksam gehemmt werden. Dieser Effekt kann quantitativ durch den Wachstumsrestriktionsfaktor Q (Growth Restriction Factor, GRF) beschrieben werden. In einem binären Legierungssystem lautet sein Ausdruck wie folgt:
In der Formel ist m die Steigung der Liquiduslinie, C0 die Konzentration des gelösten Stoffes in der Legierung und ki der Verteilungskoeffizient des gelösten Elements. Die Größe und Form der Körner in binären Magnesiumlegierungen stehen in direktem Zusammenhang mit der Art und dem Gehalt der in der Legierung vorhandenen gelösten Stoffe: Je größer der Q-Wert, desto größer ist die Tendenz des gelösten Stoffes, an der Dendriten-/Flüssigkeitsfront eine unterkühlte Zone zu bilden, was zu feineren Körnern führt. Der Effekt ist deutlicher. In gegossenen Magnesiumlegierungen mit binären Systemen sind die Q-Werte gemeinsamer gelöster Elemente in Tabelle 5 aufgeführt. Es ist zu beachten, dass die in der Tabelle aufgeführten Q-Werte nur für binäre Systeme gelten. In tatsächlichen Legierungen handelt es sich jedoch häufig um ternäre oder sogar mehrkomponentige Systeme, die auf diese Gleichung nicht anwendbar sind, aber dennoch Referenzbedeutung haben.
Es ist ersichtlich, dass die Zugabe gelöster Elemente mit höheren Q-Werten wie Zr, Ca und Si die Körner von Magnesiumlegierungen effektiv verfeinern kann. Obwohl das Fe-Element den höchsten Q-Wert hat, hat es einen negativen Einfluss auf die Korrosionsbeständigkeit von Magnesiumlegierungen. Daher gilt Fe im Allgemeinen nicht als Legierungselement von Magnesiumlegierungen. Der Q-Wert des Zr-Elements ist nach Fe das zweitgrößte und seine Kristallstruktur ist hexagonal dicht gepackt
Kristallgitter: Die Zugabe von Zr zu Magnesiumlegierungen, die kein Al und Mn enthalten (wie Mg-RE, Mg-Zn-RE usw.), kann die Körner deutlich verfeinern; Während Zr und Elemente wie Al, Mn, Si und Fe leicht reagieren, entstehen stabile intermetallische Verbindungen. Diese Verbindungen entstehen meist im späten Erstarrungsstadium und können nicht als Keimkerne zur Verfeinerung der Struktur dienen; der zusätzliche Zr-Verbrauch führt zu einer weiteren Verringerung seiner Veredelungswirkung. Der Doppeleffekt begrenzt Zr in Magnesium enthaltenden Materialien wie Al und Mn. Anwendungen in Legierungen. Der Q-Wert des Ca-Elements ist ebenfalls hoch, und Ca und Al reagieren in situ unter Bildung von Al2Ca, das eine hohe Gitterübereinstimmung mit Mg aufweist und ein effektiver heterogener Keimbildungskern für die Magnesiummatrix werden kann. In Mg-Al-Legierungen hat es ein großes Anwendungspotenzial als Kornverfeinerer und wurde in den letzten Jahren umfassend untersucht. Zusätzlich zu den in Tabelle 5 aufgeführten Elementen haben Wang et al. Durch Zugabe von 0,01 % Ti (Massenanteil) zur Magnesiumlegierung AZ31 wurde die Korngröße deutlich reduziert; Der Q-Wert von Ti wurde mit 59500 berechnet, was höher ist als der im Mg-Zr-System. Der wachstumsbegrenzende Faktor ist um vier Größenordnungen höher, was darauf hindeutet, dass die extrem hohe Fähigkeit zur Unterkühlung der Zusammensetzung von Ti als gelöstem Element zu einer effizienten Kornverfeinerung der AZ31-Legierung führt.
Es gibt auch einige Elemente, die mit anderen gelösten Elementen in der Magnesiumlegierungsschmelze reagieren und stabile intermetallische Verbindungen bilden. Einige dieser Partikel können während des Erstarrungsprozesses als Keimkerne dienen, während andere sich an Korngrenzen ansammeln und das Kornwachstum behindern. Schließlich wird der Kornverfeinerungseffekt erreicht, beispielsweise durch die Zugabe von Mn- und SE-Elementen. Mn ist eines der wenigen Elemente, das mit Mg eine peritektische Reaktion eingehen kann. Obwohl Mn einen sehr niedrigen Q-Wert hat, wird es dennoch umfassend als Veredelungselement für Magnesiumlegierungen untersucht. Allerdings wird Mn üblicherweise nach Überhitzung der Schmelze entfernt. Um einen Verfeinerungseffekt zu erzielen, kann die Zugabe einer kleinen Menge Mn zur AZ91-Legierung die Körner nach der Überhitzungsreaktion deutlich verfeinern. Der Zusatz einiger Seltenerdelemente zu Magnesiumgusslegierungen kann häufig einen erheblichen Kornverfeinerungseffekt haben. Nachdem Wang et al. Durch die Zugabe von La, Pr und Ce zum Mg-Al-System wurden die Barrenkörner erheblich verfeinert, was hauptsächlich auf die Einschränkung des Kornwachstums durch SE-Elementsegregation an der Grenze der Fest-Flüssigkeits-Grenzfläche zurückzuführen war. Diese Hypothese basiert auf den SE-haltigen intermetallischen Verbindungen, die an Korngrenzen in Magnesiumgusslegierungen beobachtet werden. Chia et al. unterstützen auch diese Ansicht. Sie fügten La, Ce und Nd zu Mg hinzu und erzielten ähnliche Kornfeinungsergebnisse.
Zusätzlich zur Zugabe von Legierungselementen kann die Zugabe fester Partikel als Kornverfeinerer oder in-situ erzeugter Partikel zur Niederdruckguss-Magnesiumlegierungsschmelze die Anzahl der keimbildenden Körner während des Erstarrungsprozesses erhöhen, um den Effekt der Kornverfeinerung zu erzielen. . Bei Mg-Al-Legierungen ist die Zugabe von C eine wirksame Methode zur Kornverfeinerung und wird in der Industrie bereits ausgereift eingesetzt, der Mechanismus der Kornverfeinerung ist jedoch noch unklar. Diese Methode ist nur bei Magnesiumlegierungen mit zugesetztem Aluminium (normalerweise Al-Gehalt über 2 %) wirksam und das Vorhandensein von Be, Zr, Ti und Seltenerdelementen wirkt sich negativ auf die Kornfeinung aus. Die Zugabe von SiC-Partikeln zu MgAl-Legierungen kann die Korngröße verringern, der Mechanismus ist jedoch noch nicht klar. Einige Forscher glauben, dass bei der Zugabe von SiC zur Schmelze Al4 C3 entsteht und als Keimbildner wirkt; andere Forscher glauben, dass Al2 MgC2 als Keimbildner wirkt; andere glauben, dass sich Mg-Partikel direkt in der SiC-Körnchenkeimbildung befinden. Liu et al. fanden heraus, dass in der Al-Ti-C-Vorlegierung TiC-Partikel immer an den Al4 C3-Partikeln haften und Al4 C3 + TiC-Partikelcluster bilden. Tests zeigen, dass dieser Partikelcluster eine erhebliche Veredelungswirkung auf reines Magnesium hat. Darüber hinaus zeigen Al-Ti-B-Refiner, NbB2, ZrB2, Mg24 Y5, TiB2 und andere Partikel sowie seltene Erden auch gute Kornfeinungseffekte in aluminiumhaltigen Niederdruckguss-Magnesiumlegierungen, die Körner sind jedoch fein. Die Wirkung muss weiter verbessert werden.
In den letzten Jahren wurde auch über die schnelle Erstarrungstechnologie, die Ultraschall-Kornverfeinerungstechnologie und die hochfeste Schmelzscherkornverfeinerungstechnologie berichtet, die für das Niederdruckgießen von aluminiumhaltigen und aluminiumfreien Magnesiumlegierungen geeignet sind. Die Schnellerstarrungstechnologie kann die Abkühlgeschwindigkeit von Gussteilen während des Erstarrungsprozesses beschleunigen und dadurch das Kornwachstum hemmen. Je schneller die Abkühlgeschwindigkeit der Gussteile ist, desto kürzer ist die Wachstumszeit der Kristalle und desto kleiner wird die Korngröße. Daher kann die Technologie zur schnellen Erstarrung des Niederdruckgusses die Kornstruktur von Gussteilen effektiv verfeinern. Die hochfeste Schmelzscherkornverfeinerungstechnologie verfeinert die Körner effektiv, indem sie eine große Menge MgO als Keimbildner in der Schmelze erzeugt.
Zusammenfassend lässt sich sagen, dass trotz jahrzehntelanger Forschungsbemühungen noch immer keine kostengünstige und zuverlässige Kornverfeinerungstechnologie für die industrielle Produktion verfügbar ist. Daher ist es notwendig, weitere Forschungsarbeiten durchzuführen, wie z. B. ein besseres Verständnis des Einflusses von Eisen, Mangan und anderen Verunreinigungen auf die Kornfeinung von aluminiumhaltigen Magnesiumlegierungen, die Untersuchung des Zusammenhangs zwischen der Kornfeinungseffizienz verschiedener Methoden und der Reinheit von Magnesiumlegierungen usw., um Magnesium zu finden. Neue Methoden zur Verfeinerung der Legierungsmikrostruktur, um die Anwendungen von Magnesium und seinen Legierungen zu erweitern.
4.2 Festlösungsverstärkung
Die feste Lösung ist eine wichtige Existenzform von Legierungselementen in Magnesiumlegierungen. Die feste Lösung der gelösten Atome in der Mg-Matrix führt zu einem Anstieg der Systemenergie und erhöht den Widerstand gegen Schlupfverformung, was letztendlich zu einer Erhöhung der Matrixfestigkeit und einer Festigung der festen Lösung führt. Wirkung. Der Festlösungsverfestigungseffekt von Magnesiumlegierungen wird durch den Größenfehlanpassungsgrad εb, den chemischen Fehlanpassungsgrad εSFE und die Konzentration gelöster Atome Cs bestimmt, wobei εSFE auf der Grundlage der Änderung der allgemeinen Stapelfehlerenergie (Stapelfehlerenergie) berechnet wird. Da der Hauptgleitmodus unter hexagonal dicht gepacktem (hcp) Metall der Grundebenenschlupf ist, kann der Festlösungsverfestigungseffekt Δσss einer Magnesiumlegierung näherungsweise nach dem ersten Prinzip ausgedrückt werden:
In der Formel ist Azckss(o001) das Inkrement der kritischen Scherspannung auf (0001)Mg; M ist der Taylor-Faktor, der zwischen 4 und 6,5 liegt. Bei Magnesiumlegierungen sind Al und Zn die am häufigsten verwendeten Mischkristallelemente, deren festigende Wirkung ist jedoch begrenzt. Die feste Löslichkeit von Seltenerdelementen wie Gd und Y in der Mg-Matrix ist groß und der Atomradius ähnelt dem von Mg. Die Unterschiede überschreiten 12 %, was zu einer großen Gitterverzerrung und einem starken Festlösungsverstärkungseffekt führt.
In der Formel ist Azckss(o001) das Inkrement der kritischen Scherspannung auf (0001)Mg; M ist der Taylor-Faktor, der zwischen 4 und 6,5 liegt. Bei Magnesiumlegierungen sind Al und Zn die am häufigsten verwendeten Mischkristallelemente, deren festigende Wirkung ist jedoch begrenzt. Die feste Löslichkeit von Seltenerdelementen wie Gd und Y in der Mg-Matrix ist groß und der Atomradius ähnelt dem von Mg. Die Unterschiede überschreiten 12 %, was zu einer großen Gitterverzerrung und einem starken Festlösungsverstärkungseffekt führt.
Bei kubischen Metallen, insbesondere bei Stahl- und Aluminiumlegierungsmaterialien, geht die Mischkristallverfestigung oft mit einer Abnahme der Plastizität der Legierung einher. Allerdings wurden in den letzten Jahren bei der Untersuchung der Mischkristallverfestigung von Magnesiumlegierungen einige ungewöhnliche Regeln entdeckt. Forschungen von Liu Tingting und anderen ergaben, dass bestimmte spezifische Atome wie Al, Y, Mn, Gd, Zn und Er usw., die in Magnesium fest gelöst sind, den Versetzungsschlupf in der Basalebene behindern, gleichzeitig aber den Schlupf in der Basalebene und außerhalb der Basalebene verringern. Der Unterschied im Bewegungswiderstand begünstigt die Aktivierung des Gleitens auf der Nicht-Basisoberfläche und gleichzeitig werden die Festigkeit und Plastizität der Magnesiumlegierung verbessert. Als Reaktion auf diese Erkenntnisse schlug das Team die Theorie der „Mischkristallverfestigung und Plastifizierung“ von Magnesiumlegierungen vor und entwickelte auf dieser Grundlage erfolgreich eine Reihe neuer Hochleistungsmagnesiumlegierungen.
Wie bereits erwähnt, ist die Feststofflöslichkeit von Seltenerdelementen wie Gd und Y in der Mg-Matrix relativ groß und der Unterschied zwischen dem Atomradius und Mg übersteigt 12 %, was zu einer großen Gitterverzerrung und einem starken Festlösungsverstärkungseffekt führt. Einige der derzeit entwickelten Niederdruckguss-Mg-RE-Legierungen wurden erfolgreich in Teilen wie Autorädern, Motorhalterungen und Hubschraubergehäusen eingesetzt.
Darüber hinaus können einige Magnesiumlegierungsserien auch durch Wärmebehandlung verstärkt werden. Nach einer ordnungsgemäßen Lösungsbehandlung (T4) einer Niederdruckguss-Magnesiumlegierung können in der Regel gleichzeitig die Festigkeit, Plastizität, Zähigkeit und Schlagfestigkeit des Materials verbessert werden.
Die Mischkristallmenge der Legierungselemente beeinflusst nicht nur direkt den Grad der Mischkristallverfestigung der Elemente, sondern beeinflusst auch die Tendenz jedes Elements, an der Bildung der Legierungsphase teilzunehmen, beeinflusst die Größe der Legierungskörner usw. und beeinflusst somit indirekt die Eigenschaften der Legierung. Einige gelöste Atome, die nicht feststofflöslich sein können, verbinden sich mit der Mg-Matrix oder anderen gelösten Atomen und bilden intermetallische Verbindungen, die sich in der Matrix niederschlagen, um den Verstärkungseffekt der zweiten Phase zu erzielen.
4.3 Zweite Phase der Stärkung
Die Festlösungsverfestigungswirkung von gegossenen Magnesiumlegierungen ist oft begrenzt, was es schwierig macht, die Leistungsanforderungen moderner industrieller Anwendungen für metallische Strukturmaterialien zu erfüllen. Die Zweitphasenverfestigung ist ein wichtiger Verstärkungsmechanismus in Magnesiumlegierungen. Die in der Legierung dispergierten feinen Partikel der zweiten Phase sind gleichmäßig in der Matrix oder an den Korngrenzen verteilt und interagieren mit Versetzungen durch die Mechanismen „Durchschneiden“ und „Umgehen“. Erhöhen Sie die kritische Scherspannung und erhöhen Sie dadurch die Festigkeit der Legierung deutlich. Die Verstärkung der zweiten Phase wird in zwei Arten unterteilt: Niederschlagsverstärkung und Dispersionsverstärkung. In der Alterungsausfällungsphase der Legierung basiert die Versetzung hauptsächlich auf dem „Durchschnitt“-Mechanismus, wie z. B. der Mg17Al12-Phase, die sich in der binären Mg-Al-Legierung leicht bildet; Bei künstlich hinzugefügten Partikeln in dispergierter Phase übernehmen Versetzungen aufgrund ihrer großen Größe üblicherweise den Orowan-„Bypass“-Mechanismus, wie z. B. SiC-Partikel mit verstärkter Phase, die der Magnesiummatrix hinzugefügt werden.
Die verstärkende Wirkung der zweiten Phase der Magnesiumlegierung wird umfassend durch deren Verteilung, Größe, Form, Volumenanteil und Kristallstruktur beeinflusst. Nie verglich die Unterschiede in der verstärkenden Wirkung von kugelförmigen Niederschlägen, basalen lamellaren Niederschlägen, basalen säulenförmigen Niederschlägen und zylindrischen lamellaren Niederschlägen im Verhältnis zur Matrix. Untersuchungen zeigen, dass die verstärkende Wirkung jeder Präzipitatphase auf die Matrix von stark bis schwach wie folgt ist: zylindrische, flockige Präzipitatphase > säulenförmige Basaloberflächenpräzipitatphase > sphärische Phase > basale, flockige Präzipitatphase.
Im Allgemeinen kann die künstliche Alterung (T6) von Niederdruckguss-Magnesiumlegierungen (insbesondere der Mg-RE-Serie) die Alterungsverfestigungsphase auslösen und die Festigkeit der Magnesiumlegierung verbessern. Das Ausscheidungsverhalten von Legierungen wurde im vorherigen Kapitel ausführlich vorgestellt und wird hier nicht wiederholt.
5 Wärmebehandlungsprozess einer Niederdruckguss-Magnesiumlegierung
Die Wärmebehandlung ist eine wichtige Methode zur weiteren Anpassung und Verbesserung der Mikrostruktur und der mechanischen Eigenschaften von Magnesiumlegierungen. Je nach Art der Legierungselemente umfassen gegossene Magnesiumlegierungen, die wärmebehandelt und verstärkt werden können, hauptsächlich die Mg-A1-Mn-Reihe (wie AM100A), die Mg-A1-Zn-Reihe (wie AZ63A, AZ81A, AZ91C und AZ92A usw.), die Mg-Zn-Zr-Reihe (wie ZK51A und ZK6A usw.), Mg-RE-Zn-Zr-Serie (wie EZ33A und ZE41A), Mg-Ag-RE-Zr-Serie (wie QE22A) und M-Zn-Cu-Serie (wie ZC63A), unterschiedliche Systemgussverfahren. Die statistischen Ergebnisse herkömmlicher Wärmebehandlungstypen von Magnesiumlegierungen sind in Tabelle 6 aufgeführt. Aufgrund der langsamen Diffusionsrate von Legierungselementen in Magnesiumlegierungen wird häufig Wärme verwendet Behandlungsprozesse wie Lösungs- und Alterungsbehandlung erfordern eine langfristige Wärmekonservierung, gefolgt von einer Kühlung in ruhender Luft oder einem künstlichen Zwangsluftstrom.
Die Wärmebehandlung ist eine wichtige Methode zur weiteren Anpassung und Verbesserung der Mikrostruktur und der mechanischen Eigenschaften von Magnesiumlegierungen. Je nach Art der Legierungselemente umfassen gegossene Magnesiumlegierungen, die wärmebehandelt und verstärkt werden können, hauptsächlich die Mg-A1-Mn-Reihe (wie AM100A), die Mg-A1-Zn-Reihe (wie AZ63A, AZ81A, AZ91C und AZ92A usw.), die Mg-Zn-Zr-Reihe (wie ZK51A und ZK6A usw.), Mg-RE-Zn-Zr-Serie (wie EZ33A und ZE41A), Mg-Ag-RE-Zr-Serie (wie QE22A) und M-Zn-Cu-Serie (wie ZC63A), unterschiedliche Systemgussverfahren. Die statistischen Ergebnisse herkömmlicher Wärmebehandlungstypen von Magnesiumlegierungen sind in Tabelle 6 aufgeführt. Aufgrund der langsamen Diffusionsrate von Legierungselementen in Magnesiumlegierungen wird häufig Wärme verwendet Behandlungsprozesse wie Lösungs- und Alterungsbehandlung erfordern eine langfristige Wärmekonservierung, gefolgt von einer Kühlung in ruhender Luft oder einem künstlichen Zwangsluftstrom.
Nach der Mischkristallbehandlung (T4) kann eine gegossene Magnesiumlegierung gleichzeitig die Festigkeit, Plastizität, Zähigkeit und Schlagfestigkeit des Materials verbessern. Die Wandstärke von Magnesiumlegierungen, die in Sandformen gegossen werden, ist größer und die erforderliche Zeit der festen Lösung ist oft länger; Die Zeit der festen Lösung von Metallformen und dünnwandigen Gussteilen ist kürzer. Peng Liming et al. untersuchten die Auswirkung der Mischkristallbehandlung auf die Mikrostruktur und die mechanischen Eigenschaften der AZ91D-RE-Legierung. SEM-Ergebnisse zeigten, dass die zweite Phase der gegossenen AZ91D-RE-Legierung hauptsächlich aus einer Netzwerk-Mg17-Al12-Phase, einer stabförmigen Al11-Er3-Phase und einer körnigen Al10-Ce2-Mn7-Phasenzusammensetzung bestand. Nachdem die Legierung bei 410 °C/35 Stunden einer Mischkristallbehandlung unterzogen wurde, löste sich die vernetzte Mg17Al12-Phase vollständig in der α-Mg-Matrix auf, was einen erheblichen Festlösungsverfestigungseffekt auf die Legierung ausübte und die Festigkeit der Legierung erheblich verbesserte; Seltenerdverbindungen waren nicht fest in der Matrix gelöst und änderten nur ihre Form, von einem langen Stab zu einem kurzen Stab mit einer Tendenz zur Sphäroidisierung. Diese Änderung schwächt die schädliche Wirkung der Verbindung auf die Matrixspaltung und verbessert die Plastizität der Legierung.
Die Festigkeit von Magnesiumlegierungen kann durch Lösungsbehandlung und anschließende künstliche Alterung (T6) verbessert werden. Dieses Verfahren wird hauptsächlich bei Mg-Al-Zn- und Mg-Er-Zr-Legierungen eingesetzt. Allerdings nimmt die Plastizität von Magnesiumlegierungen nach der T6-Behandlung tendenziell ab. Tabelle 7 fasst die typischen Alterungsausscheidungsphasen verschiedener Arten von Magnesiumgusslegierungen zusammen. Sie wurden in Abschnitt 3 ausführlich besprochen und werden hier nicht wiederholt.
Die Festigkeit von Magnesiumlegierungen kann durch Lösungsbehandlung und anschließende künstliche Alterung (T6) verbessert werden. Dieses Verfahren wird hauptsächlich bei Mg-Al-Zn- und Mg-Er-Zr-Legierungen eingesetzt. Allerdings nimmt die Plastizität von Magnesiumlegierungen nach der T6-Behandlung tendenziell ab. Tabelle 7 fasst die typischen Alterungsausscheidungsphasen verschiedener Arten von Magnesiumgusslegierungen zusammen. Sie wurden in Abschnitt 3 ausführlich besprochen und werden hier nicht wiederholt.
Die Werkstückgröße und die Querschnittsdicke von Magnesiumlegierungsgussteilen, das proportionale Verhältnis zwischen der Werkstückgröße und der Ofenvolumenkapazität sowie die Platzierung der Gussteile im Ofen sind wichtige Faktoren, die den Metallwärmebehandlungsprozess beeinflussen. Für Magnesiumlegierungen gelten strenge Anforderungen an die Genauigkeit der Temperaturregelung während der Wärmebehandlung, und der maximal zulässige Temperaturschwankungsbereich während der Lösungsbehandlung beträgt ±5 °C. Daher ist es notwendig, die Temperatur des Wärmebehandlungsofens genau zu steuern und eine gleichmäßige Temperaturverteilung sicherzustellen; Gleichzeitig muss der Ofen über gute Dichteigenschaften verfügen. Wenn die Wärmebehandlungstemperatur höher als 400 °C ist, muss eine Schutzatmosphäre verwendet werden, um die Oberflächenoxidation und das Verbrennen der Magnesiumlegierung zu verhindern.
Bild
Tabelle 7 Typische Alterungsausscheidungsphasen von Magnesiumgusslegierungen
Zusätzlich zu den oben genannten konventionellen Wärmebehandlungen gibt es derzeit einige spezielle Wärmebehandlungsverfahren, die zur Verbesserung der Gesamteigenschaften von Magnesiumlegierungen eingesetzt werden. Eine heißisostatische Pressbehandlung kann die Dichte, die mechanischen Eigenschaften und die Stabilität von Gussteilen aus Magnesiumlegierungen verbessern. Beim heißisostatischen Pressverfahren wird das Material in einen geschlossenen Behälter gegeben, in alle Richtungen gleicher Druck auf das Material ausgeübt und gleichzeitig eine hohe Temperatur angewendet. Unter der Einwirkung von hoher Temperatur und hohem Druck verändern sich Form und Außenmaße des Werkstücks nicht, jedoch kommt es an allen Stellen zu mikroskopisch plastischen Verformungen in den Innenporen, wodurch Lunker geschlossen, die Materialdichte erhöht und die Materialeigenschaften verbessert werden. Zhou et al. verwendete heißisostatische Presstechnologie, um die Schrumpfungslöcher in der gegossenen Mg-6Gd-3Y 0,5Zr-Legierung zu schließen, wodurch Gussfehler erheblich reduziert und die mechanischen Eigenschaften des Materials deutlich verbessert wurden. Die von Tian Xiaoying und anderen mithilfe eines Niederdruckguss-Heissisostatischen Pressverfahrens hergestellte WE43-Legierung weist hervorragende mechanische Eigenschaften im Bereich von Raumtemperatur bis 250 °C auf. Der Grund dafür ist, dass die Legierung eine feine Kornstruktur aufweist und Schrumpfungen und Lunker verhindert. Derzeit gibt es nur wenige inländische Berichte über das heißisostatische Pressen von Magnesiumlegierungen und die Forschung steckt noch in den Kinderschuhen.
Häufige Fehler und Gegenmaßnahmen beim Niederdruckguss von 6 Magnesiumlegierungen
Die Füllgeschwindigkeit der Niederdruckgussform aus Magnesiumlegierung ist langsam und die Formfüllung relativ stabil. Dadurch können Defekte wie Poren und Lunker in Gussteilen deutlich reduziert werden und auch die Oberflächenqualität der Gussteile wird verbessert. Da jedoch die Nachfrage nach hochleistungsfähigen, großformatigen Gussteilen aus komplexen Magnesiumlegierungen in der Luft- und Raumfahrt, im Automobilbereich und in anderen Bereichen allmählich zunimmt, wird der Legierungsgrad von Magnesiumlegierungen allmählich erhöht, das Erstarrungsintervall wird breiter und die Fließfähigkeit wird schlechter. Einige häufige Phänomene während des Erstarrungsprozesses Gussfehler wie Lockerheit, Komponentenseigerung, Heißrissbildung usw.
6.1 Lose
Porosität ist eine grobe schwammartige Struktur, die im Inneren von Gussteilen auftritt. Es ist in Gussteilen aus Magnesiumlegierungen weit verbreitet und schwer zuzuführen. Der Erstarrungstemperaturbereich der Magnesiumlegierung ist breit und die Erstarrungsschrumpfung ist groß. Dadurch können die durch Volumenschrumpfung entstandenen Mikroporen nicht durch die Legierungsflüssigkeit ergänzt werden und lockern sich schließlich. In schweren Fällen können aufgrund übermäßiger interkristalliner Zugspannung Schrumpfrisse auftreten, die zum Versagen der Legierung führen. .
Bei gegossenen Magnesiumlegierungsschalen treten lose Defekte hauptsächlich in der Dickenübergangszone des Gussteils auf. Um lose Defekte zu reduzieren, sollte der Schalengussprozess bei der Prozessgestaltung so weit wie möglich dem Prinzip der sequentiellen Erstarrung folgen, um glatte Gusszuführungskanäle zu gewährleisten und die Prozessvorteile des Niederdruckgusses voll auszunutzen. Darüber hinaus trägt eine entsprechende Senkung der Gießtemperatur dazu bei, die Porosität zu verringern. Wenn die Temperatur jedoch zu niedrig ist, wird der Speiseeffekt verringert. Eine niedrigere Füllgeschwindigkeit kann Lufteinschlüsse während des Füllvorgangs vermeiden und gleichzeitig die Wärmeerhaltungszeit des Angusskanals verlängern, wodurch die Verfestigung verbessert wird. Qualität. Auf dieser Grundlage kann eine Erhöhung des Haltedrucks auf 30 bis 60 kPa die mikroskopisch kleinen Poren zwischen Dendriten füllen, die Zufuhrkapazität der Legierung verbessern und die innere Qualität von Gussteilen aus Magnesiumlegierungen verbessern.
6.2 Komponententrennung
Zusammensetzungssegregation ist der häufigste Segregationsfehler bei Magnesiumlegierungen, der in schweren Fällen zum direkten Ausschuss von Gussteilen führen kann. Um die Komponentensegregation von Gussstücken zu reduzieren, können bei der eigentlichen Gussstückproduktion üblicherweise Methoden wie die Anpassung der Läutertemperatur und der Kühlleistung sowie die Senkung der Gießtemperatur eingesetzt werden.
Zusammensetzungssegregation ist der häufigste Segregationsfehler bei Magnesiumlegierungen, der in schweren Fällen zum direkten Ausschuss von Gussteilen führen kann. Um die Komponentensegregation von Gussstücken zu reduzieren, können bei der eigentlichen Gussstückproduktion üblicherweise Methoden wie die Anpassung der Läutertemperatur und der Kühlleistung sowie die Senkung der Gießtemperatur eingesetzt werden.
Aus Magnesiumlegierung
Die zugesetzten Legierungselemente haben meist einen hohen Schmelzpunkt und sind meist Schwermetallelemente. Eine Erhöhung der Läutertemperatur kann dazu führen, dass die Schwermetallelemente vollständiger in der Schmelze schmelzen und so die Entmischung der Zusammensetzung des Gussteils wirksam verringert wird. Neben der Legierungszusammensetzung hängt die Zusammensetzungsentmischung auch von der Abkühlgeschwindigkeit des Gussstücks ab. Die langsamer abkühlenden Teile führen eher zu einer Zusammensetzungstrennung. Durch eine stärkere Kühlung dieser Teile kann eine Entmischung im Guss wirksam verhindert werden; Darüber hinaus kann eine entsprechende Reduzierung der Gießtemperatur und der Unterkühlung der Legierung, um die Ausfällung von Schwermetallelementen während des Erstarrungsprozesses zu verhindern, auch die Zusammensetzungstrennung in der Legierung erheblich verbessern.
6.3 Heißrissbildung
Mit der allmählichen Entwicklung von Gussteilen aus Magnesiumlegierungen zu großformatigen, dünnwandigen, komplexen Strukturteilen nimmt auch die Tendenz zur Heißrissbildung zu. Heißrisse sind ein sehr schwerwiegender Gussfehler bei Gussstücken. Es zeigt sich als gerade oder gewundene Lücken und Risse an den Gussteilen, die leicht an den dicken und dünnen Verbindungen der Vorsprünge und des unteren Endrahmens entstehen können. Der Entstehungsmechanismus der Heißrissbildung kann durch die Flüssigkeitsfilmtheorie erklärt werden: Im Spätstadium der Erstarrung der Magnesiumflüssigkeit bildet sich zwischen den geschlossenen Dendriten eine Schicht aus einem metallischen Flüssigkeitsfilm. Wenn das Gussstück weiter erstarrt, schrumpft das Volumen weiter und es kommt zu einer Zugspannung zwischen den Dendriten. Unter der Einwirkung dieser Kraft kommt es schließlich zum Reißen und zur Bildung von Heißrissen. Die Entstehung von Heißrissdefekten wird durch Prozessdesign, Schmelzequalität und Abkühlung beeinflusst. Bei der Gestaltung des Prozesses sollte, wenn das Gussstück mit mehreren benachbarten Vorsprüngen entworfen wird, eine angemessene Rissschutzverstärkung entworfen werden, um Rissdefekte wirksam zu beseitigen. Durch die Reinigung und Verfeinerung der Schmelze kann die Qualität der Schmelze verbessert, die lokale Spannung an der Korngrenze verringert und die Oxidationseinschlüsse in der Magnesiumflüssigkeit reduziert werden, wodurch die Neigung zur Heißrissbildung verringert wird. Durch die richtige Einstellung der Abschreckung wird auch die Neigung der Legierung zur Heißrissbildung verbessert, insbesondere bei hitzebeständigen Magnesiumlegierungen mit seltenen Erden.
6.4 Oxidationseinschlüsse
In Niederdruckguss-Magnesiumlegierungen treten häufig Oxidationseinschlüsse auf. Bei diesen Einschlüssen handelt es sich tatsächlich um Dünnschicht-MgO, gemischt mit MgO/MgS und einigen Zwischenverbindungen. Sie sind meist auf der Oberfläche des Gussstücks oder dem Übergangsteil des Gussstücks und verschiedenen Teilen im Inneren des Gussstücks verteilt. Die Einschlussoberfläche besteht normalerweise aus rauen und unregelmäßig geformten Löchern. Oxidationseinschlüsse werden meist durch mangelhafte oder fehlerhafte Prozesse verursacht. Die wichtigsten Faktoren und Lösungen sind wie folgt:
(1) Bei der Zugabe von Magnesiumflüssigkeit in den Tiegel während der kontinuierlichen Produktion werden die Oxideinschlüsse auf der Flüssigkeitsoberfläche in das Steigrohr gespült und beim Gießen in die Form gebracht. Daher sollte nach der Zugabe von Magnesiumflüssigkeit die Schlacke im Steigrohr gründlich entfernt werden.
(2) Die durch den wiederholten Anstieg und Abfall des Flüssigkeitsspiegels im Steigrohr verursachte Oxidschicht kann entsprechend der tatsächlichen Gusssituation ausgewählt werden. Das Filtersieb kann an der Steigrohrmündung oder am Innenkanal des Gussteils eingesetzt werden.
(3) Die Druckbeaufschlagungsgeschwindigkeit ist zu hoch, was zu Spritzern und der Bildung von Oxidablagerungen führt. Daher sollte die Füllgeschwindigkeit streng kontrolliert werden, um sicherzustellen, dass die Metallflüssigkeit gleichmäßig ohne Stöße oder Spritzer aufsteigt.
(4) Nichtmetallische Einschlüsse, die durch das Ablösen von Formmaterialien und Beschichtungen entstehen. Es muss überprüft werden, ob die Beschichtungsschicht abgefallen ist, und Staub, Sand und Schmutz im Formhohlraum sollten gründlich gereinigt werden. Darüber hinaus sollten beim Schmelzen Läutermittel zugesetzt werden, um verschiedene nichtmetallische Verunreinigungen (wie Oxide, Nitride, Chloride usw.) zu adsorbieren, damit diese nach dem Stehen auf den Boden des Tiegels sinken und entfernt werden können.
6.5 Unterguss und Kaltschluss
Unterguss- und Kaltverschlussfehler gehören zu den Fehlern, die beim Niederdruckguss von Magnesiumlegierungen leicht auftreten können und hauptsächlich an Stellen auftreten, die weit vom Anguss entfernt sind und an dünnen Wänden des Gussstücks vorhanden sind. Unter Unterguss versteht man den Fehler, dass das geschmolzene Metall den Formhohlraum während des Füllvorgangs nicht ausfüllt, was zu einem unvollständigen Guss führt.
Bei Kaltverschlussdefekten handelt es sich um offensichtliche Diskontinuitätsfehler am Zusammenfluss zweier Metalle, die auf eine nicht vollständige Verschmelzung zurückzuführen sind. Die Hauptgründe für Unterguss- und Kaltverschlussfehler hängen mit dem Füllprozess des geschmolzenen Metalls zusammen, wie z. B. niedrige Gießtemperatur und schlechte Fließfähigkeit des geschmolzenen Metalls, zu langsame Füllgeschwindigkeit, schlechte Formentlüftung, schlechte Luftdurchlässigkeit, unzureichende Metallschmelze usw. Entsprechend diesen Faktoren kann eine strenge Kontrolle des Gießprozesses diese Fehler wirksam vermeiden und Magnesiumlegierungsgussteile mit vollständiger Morphologie erhalten.
6.6 Zwischenschicht
Unter Gusszwischenschicht versteht man das Auftreten eines oder mehrerer fehlerhafter Bereiche, die von Gas oder Blasen auf der Oberfläche oder dem Körper des Gussstücks dominiert werden. Die Ursache liegt darin, dass das Gas in der Schmelze während des Erstarrungsprozesses nicht vollständig entweichen kann. Zwischenschichten können direkt gebildet werden oder während des Erstarrungsprozesses Verbunddefekte bilden. Im Allgemeinen entstehen Zwischenschichten in Gussteilen aus Magnesiumlegierungen hauptsächlich während des Druckgussprozesses. Die Hauptgründe sind folgende:
(1) Gaseinschlüsse beim Ausgießen. Während des Gießvorgangs von Legierungsgussteilen kommt es aufgrund der schnellen Fließgeschwindigkeit der Magnesiumflüssigkeit leicht zum Eindringen von Gas, Sandkern und anderen Verunreinigungen, was zur Bildung von Zwischenschichten führt.
(2) Schlechte oder ungleichmäßige Gießtemperatur. Eine niedrige Gießtemperatur oder eine ungleichmäßige Temperaturverteilung führen dazu, dass die Oberfläche von Gussteilen aus Magnesiumlegierungen gefriert und eine äußere Zwischenschicht bildet.
(3) Probleme bei der Formenkonstruktion und -herstellung. Auch eine unangemessene Formkonstruktion oder ein schlechter Herstellungsprozess können zur Bildung von Zwischenschichten führen.
(4) Schlechter Schmelzprozess. Eine unsachgemäße Steuerung des Schmelzprozesses der Magnesiumlegierung, wie z. B. eine zu hohe Schmelztemperatur, eine zu lange Haltezeit usw., führt zu einem Anstieg des Gasgehalts und der Verunreinigungen in der Magnesiumflüssigkeit, wodurch Zwischenschichten entstehen.
Dies sind einige der Gründe, warum Gussteile aus Magnesiumlegierungen Zwischenschichten bilden. Aus diesen Gründen können entsprechende Steuerungsmaßnahmen ergriffen werden, wie beispielsweise die Optimierung des Gießprozesses, die Verbesserung des Formdesigns und des Herstellungsprozesses sowie die Steuerung des Schmelzprozesses.
Zusammenfassend lässt sich sagen, dass beim Niederdruckguss von Gehäusen aus Magnesiumlegierungen alle Verbindungen wie Rohstoffe, Gussverfahren und Veredelung streng kontrolliert werden müssen, um die Herstellung qualitativ hochwertiger Gussteile sicherzustellen.
7 Fazit und Ausblick
China verfügt über mehr als 70 % der weltweiten Magnesiumressourcen. Gleichzeitig ist China auch ein bedeutender Hersteller von Magnesiummaterialien und -produkten. Im letzten Jahrzehnt hat Chinas Produktion von Magnesium und seinen Legierungen 80 % der weltweiten Gesamtproduktion übertroffen und ist damit das Land mit den meisten Mitspracherechten der Welt. Mit der Verbesserung der Lebensdauer von Fahrzeugen mit neuer Energie und den Anforderungen an Energieeinsparung und Emissionsreduzierung bei herkömmlichen Ölfahrzeugen ist der Leichtbau zum Schwerpunkt der aktuellen Entwicklung der Automobilindustrie geworden. Es wird erwartet, dass die Nachfrage nach Magnesiumgusslegierungen als den leichtesten kommerziellen Metallbauwerkstoffen schnell wachsen wird. Daher verdienen beim Niederdruckguss von Magnesiumlegierungen die folgenden Punkte besondere Aufmerksamkeit.
(1) Die Forschung und Anwendung von Magnesiumgusslegierungen, insbesondere Niederdruckgussprodukten, ist noch unzureichend. Bei der Umstellung von einem kleinen Labor auf eine mittelgroße und mittlere industrielle Produktversuchsproduktion wurden möglicherweise nicht vorhergesehen, ob die Stabilisierung von Proben und die Produktionseffizienz das erwartete Niveau erreichen können, wie groß der Unterschied zwischen Kostenanalyse und tatsächlicher Situation ist und ob einige technische Schwierigkeiten auftreten können. Das wissenschaftliche Forschungs- und Produktionspersonal muss zusammenarbeiten, um den Engpass bei der Anwendung von Magnesiumgusslegierungen zu beseitigen.
(2) Das öffentliche Verständnis von Magnesiumlegierungsprodukten ist unzureichend. „Magnesiumlegierungen sind chemisch aktiv, korrodieren leicht und bergen Sicherheitsrisiken“ – so lautet oft der erste Eindruck der Öffentlichkeit von Magnesiumlegierungsprodukten. Laien achten nicht auf die tatsächlichen Leistungstestergebnisse von Magnesiumlegierungsgussteilen. Daher ist es notwendig, das Verständnis der Öffentlichkeit für Magnesiumlegierungsprodukte zu verbessern, die Vor- und Nachteile von Magnesiumlegierungsprodukten sowie ihre tatsächliche Flammhemmung und Korrosionsbeständigkeit zu verstehen, um die Anwendung von Magnesiumgussteilen besser zu fördern.
(3) Stabile Rohmagnesiumpreise und Produktionsgrundlagen sind erforderlich: Bei den Produktionskosten von Gussteilen aus Magnesiumlegierungen machen die Materialpreise im Allgemeinen etwa 50 % aus, sodass die Schwankung der Rohmagnesiumpreise einen enormen Einfluss auf die Produktionskosten von Magnesiumrädern hat. Relativ stabile Rohmagnesiumpreise werden die Entschlossenheit der Verbraucher, Magnesium zu verwenden und zu fördern, weiter stärken. Gleichzeitig ist zur Verbesserung der Effizienz und Qualifizierungsrate der Massenproduktion von Produkten eine bestimmte Produktionsbasis erforderlich, um gemeinsam die Massenproduktion und Anwendungsförderung von Gussteilen aus Magnesiumlegierungen zu gewährleisten. Obwohl inländische Fahrzeughersteller ihre Erwartung geäußert haben, dass Magnesiumlegierungsunternehmen sie mit leistungsstarken Magnesiumlegierungs-Automobilteilen beliefern werden, erfordert der Austausch von Teilematerialien einen Zeitraum für die Bewertung, Prüfung und Überprüfung des Produktdesigns, und es gibt einen Umwandlungszeitraum für die Umwandlung von Nachfrageabsichten in Marktaufträge. Der aktuelle relative Preis für Rohmagnesium ist immer noch relativ hoch, was den heimischen Automobilherstellern Sorgen über den hohen Kostendruck macht.
(4) Die technischen Schwierigkeiten bei der Ausrüstung und der metallurgischen Organisation beim Niederdruckgießen müssen weiter angegangen werden. Die Frage, wie Defekte wie Oxideinschlüsse, Lunker und Segregation in der Niederdruckgussorganisation durch Legierungsdesign, Anlagenoptimierung und effektive Prozessverbesserung weiter kontrolliert werden können, ist der entscheidende Punkt, der einschränkt, ob der Niederdruckgussprozess und seine Produkte eine wichtige Rolle bei der Ausweitung der Anwendung von Magnesium spielen können.
Obwohl der potenzielle Markt für die Anwendung von Hochleistungs-Niederdruckguss-Magnesiumlegierungen in China riesig ist, besteht daher immer noch große Unsicherheit darüber, ob die potenzielle Marktnachfrage in eine tatsächliche Marktnachfrage umgewandelt werden kann.
Druckgussform: Definition, Funktionsprinzip, Anwendung, Materialien und technologische Entwicklung
Zweifarben-Spritzgussverfahren
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
