
Status da pesquisa e perspectivas de ligas de magnésio fundidas em baixa pressão
Autor: SZTC
2025-01-08
Introdução
O magnésio é o metal estrutural com menor densidade. É rico em recursos e tem vantagens como alta resistência específica e rigidez específica, bom amortecimento de vibrações, forte capacidade de blindagem eletromagnética, fácil corte e fácil reciclagem. É amplamente utilizado nas áreas de automóveis, aeroespacial, produtos eletrônicos e produtos militares de defesa nacional. O magnésio é um material metálico estrutural emergente desenvolvido após ligas de aço e alumínio. Sua estrutura treliçada é diferente daquela do aço e do alumínio. É conhecido como o material de engenharia verde do século XXI. As ligas de magnésio têm forte aplicabilidade na tecnologia de fundição. Entre as diversas tecnologias para preparação de materiais e componentes de ligas de magnésio, a fundição de ligas de magnésio tem a mais longa história de desenvolvimento e a tecnologia e equipamentos mais maduros. Com o desenvolvimento contínuo de alta tecnologia, a demanda por ligas de magnésio de alto desempenho está aumentando e o processo de fundição também é melhorado e atualizado. Atualmente, a fundição de alta pressão é o método de conformação mais comumente usado para a produção de peças de liga de magnésio, mas a fundição sob pressão só é adequada para a produção de grandes quantidades de peças de paredes finas. O custo de investimento em seus equipamentos e moldes é alto, sendo fácil ocorrer defeitos de fundição, como entrada de ar, o que afeta a qualidade do produto acabado. A fundição de baixa pressão é um método de fundição entre a fundição de alta pressão e a fundição por gravidade. Possui enchimento estável e é mais adequado para formar peças fundidas de liga de magnésio grandes e complexas. As peças fundidas podem ser tratadas termicamente e reforçadas, e as propriedades mecânicas são melhoradas ainda mais. As ligas de magnésio fundidas a baixa pressão têm mostrado boas perspectivas de aplicação nos últimos anos e têm atraído cada vez mais atenção.
1 Características e métodos de formação do processo de fundição de baixa pressão
A fundição de baixa pressão refere-se a um processo de fundição no qual o metal fundido é preenchido de baixo para cima sob a ação de baixa pressão de gás e solidificado sob pressão para formar peças fundidas. Durante o processo de enchimento deste processo, a fluidez do líquido da liga de magnésio é melhorada, sendo fácil obter peças fundidas com diferentes espessuras de parede e estruturas complexas. Ao mesmo tempo, durante o processo de enchimento, sua pressão é controlável, o que pode efetivamente aliviar a queda e respingos do líquido de magnésio durante o enchimento, de modo que o líquido de magnésio preencha o molde suavemente, reduza a formação de defeitos de fundição, como inclusões de oxidação e frouxidão, e assim obtenha peças fundidas de alta qualidade. Os métodos comuns de fundição de baixa pressão incluem a fundição de baixa pressão com pressão de gás de tipo superior mais comumente usada, fundição de espuma perdida a vácuo de baixa pressão e fundição eletromagnética de baixa pressão. O princípio da tecnologia de fundição de baixa pressão com pressão de gás de tipo superior comumente usada é mostrado na Figura 1. O método consiste em passar 0,02 ~ 0,06 MPa de gás comprimido em um cadinho selado, de modo que o metal fundido preencha lentamente a cavidade de baixo para cima. Após a conclusão do enchimento, a pressurização é interrompida e a pressão é mantida até que a peça fundida esteja completamente solidificada, e então a pressão é liberada para permitir que o metal fundido residual flua de volta para o cadinho e, finalmente, a peça fundida é desmoldada. Neste processo, o tombamento, o impacto e os salpicos do metal fundido são significativamente reduzidos, reduzindo assim grandemente a geração de escória de óxido; ao mesmo tempo, seu método de enchimento sob pressão garante a alta fluidez do líquido da liga e a densidade da peça fundida, o que é adequado para a produção de peças fundidas grandes e complexas de paredes finas. Vale ressaltar que devido ao simples sistema de vazamento e riser projetado neste processo, a taxa de recuperação de metal pode chegar a mais de 90%, o que economiza muito nos custos de produção. O controle do processo de fundição a baixa pressão tem grande influência no desempenho da fundição final. Tomando como exemplo o cubo da roda em liga de magnésio fundido de baixa pressão, durante o processo de fundição, a ordem de enchimento do líquido da liga de magnésio é geralmente o centro da roda-raio-aro-aro, onde o aro e o aro são áreas de paredes finas distantes do portão, então a ordem de solidificação deve ser aro-aro-raio-centro da roda, que é a solidificação sequencial. Se o cubo da roda não atingir a solidificação sequencial durante o processo de solidificação, é provável que ocorram defeitos de solidificação, como fissuras térmicas nos raios e aros, grãos grossos no centro da roda, cavidades de contração e encolhimento no aro, etc. Portanto, para evitar ao máximo a ocorrência de defeitos de fundição, é necessário ajustar a temperatura do molde por meio de resfriamento local, ou ajustar o processo de retenção de pressão para otimizar o processo de fundição. A tecnologia de fundição de espuma perdida a vácuo e baixa pressão é um novo processo de fundição que integra fundição de espuma perdida a vácuo e fundição de baixa pressão. Seu diagrama esquemático é mostrado na Figura 2. As etapas do processo são: primeiro, coloque o padrão de fundição de espuma perdida na caixa de areia para vazamento no fundo, adicione a areia de moldagem e compacte-a e comece a aspirar; em seguida, adicione líquido de magnésio ao forno de vazamento e, ao mesmo tempo, passe o gás inerte para o forno de vazamento. O líquido de magnésio flui para a caixa de areia sob pressão, e a alta temperatura trazida por ele pode gaseificar o padrão de fundição de espuma perdido e finalmente completar o vazamento. Este processo tem menos investimento em equipamentos do que o processo de fundição sob pressão, e as peças fundidas podem ser tratadas termicamente e reforçadas, e o desempenho do custo de fundição é melhorado; as peças fundidas produzidas por fundição em areia têm maior precisão e melhor qualidade de superfície, e o ciclo de produção é melhorado, e as peças fundidas finais têm maior desempenho abrangente. O processo requer uma baixa temperatura de vazamento, uma pequena perda de temperatura de vazamento e um sistema de vazamento simples e eficaz para peças fundidas de liga com alta taxa de rendimento. Pode ser usado para formação líquida de componentes complexos de liga de magnésio e pode obter peças fundidas de liga de magnésio de alta precisão, baixa rugosidade superficial e alto desempenho, o que melhora os defeitos de vazamento insuficiente e fechamento a frio que são fáceis de ocorrer em peças fundidas em processos de fundição tradicionais. Zhang Dafu et al. aplicou esta tecnologia à formação de precisão líquida da liga de magnésio AZ91D e preparou com sucesso peças fundidas complexas de liga de magnésio, como carcaça do motor e tubo de escape, o que melhorou efetivamente os defeitos da liga de magnésio, como vazamento insuficiente e fechamento a frio, e melhorou muito o desempenho das peças fundidas.
O processo convencional de fundição de baixa pressão de liga de magnésio utiliza principalmente ar comprimido para preencher o molde e manter a pressão para completar a produção de peças fundidas. A tecnologia de fundição eletromagnética de baixa pressão é um método de fundição que usa a força de Lorentz para fazer o metal fundido subir e preencher o molde. Seu diagrama esquemático é mostrado na Figura 3. Possui alta eficiência de produção, formação de precisão contínua e com quase zero resíduos, e possui vantagens exclusivas no campo de fundição de liga de magnésio em baixa pressão. Neste processo, uma corrente elétrica passa através do metal líquido, e o metal fundido se moverá de maneira direcional sob a ação da força de Lorentz. Quando uma corrente e uma intensidade de campo magnético mais altas são alcançadas, a força gerada pode atender aos requisitos da fundição convencional de baixa pressão. O metal fundido é preenchido sob controle de computador para garantir que o nível do líquido em diferentes seções aumente de forma constante. O metal líquido é colocado no molde e, após um certo tempo de solidificação, é pressurizado e mantido para finalmente obter uma fundição de alta qualidade. Estudos demonstraram que as rodas de liga de alumínio de motocicletas produzidas por dispositivos de fundição de baixa pressão com bomba eletromagnética têm vantagens óbvias de desempenho em relação às produzidas pela fundição tradicional de baixa pressão. No entanto, em comparação com as ligas de alumínio, as ligas de magnésio possuem características de baixo calor específico e baixo calor latente de solidificação, o que leva a uma rápida velocidade de resfriamento do líquido da liga de magnésio na cavidade do molde. Portanto, é necessário ajustar os parâmetros do processo, como enchimento rápido e controle rigoroso da temperatura do molde.
Além disso, Wu Guohua e outros desenvolveram de forma inovadora um novo processo para fundição precisa de baixa pressão de grandes peças fundidas de liga de magnésio, combinando tecnologia de fabricação de núcleo de transferência de revestimento, tecnologia de vedação de metal líquido de cadinho e tecnologia de fundição de baixa pressão, garantindo a alta pureza e alta limpeza do líquido de liga de magnésio. As peças fundidas de liga de magnésio fabricadas possuem estrutura densa, alta precisão dimensional e boa qualidade de superfície, e têm a capacidade de desenvolver e produzir pequenos lotes de peças fundidas de liga de magnésio de 100 kg.
2 Estado de desenvolvimento da fundição a baixa pressão de ligas de magnésio
Já no início do século 20, a Grã-Bretanha propôs a tecnologia de fundição de baixa pressão e aplicou-a à produção de ligas de magnésio, mas era limitada pela tecnologia e equipamentos da época e não era amplamente utilizada. Após a Segunda Guerra Mundial, a indústria automobilística começou a desenvolver-se rapidamente e a demanda por rodas e outras peças de automóveis continuou a aumentar. Essas peças também são adequadas para produção de fundição de baixa pressão, e a tecnologia se desenvolveu rapidamente, mas o equipamento e a tecnologia estão apenas nas mãos de alguns países desenvolvidos. Após meados do século XX, os países começaram a investir recursos humanos e materiais para realizar pesquisas aprofundadas sobre os princípios e processos da tecnologia de fundição de baixa pressão. Com o processo de globalização e desenvolvimento tecnológico, os equipamentos de fundição de baixa pressão têm sido continuamente atualizados e sua gama de aplicações tornou-se mais ampla. Agora é amplamente utilizado nas indústrias aeroespacial, automobilística e de diversas máquinas.
Tomemos como exemplo as rodas de liga leve de alumínio fundido de baixa pressão. A sua quota de mercado era de apenas 4% na década de 1980, mas no início do século XXI, a sua quota de mercado expandiu-se para mais de 60%. Atualmente, a fundição a baixa pressão tornou-se o processo mais importante para a produção de rodas de liga de alumínio. A fim de acelerar ainda mais o processo de redução de peso dos automóveis, fabricantes e investigadores em vários países estão a acelerar a investigação, o desenvolvimento e a produção de rodas de liga de magnésio para substituir as ligas de alumínio e obter uma maior redução de peso. A pesquisa se concentra principalmente em novos materiais e novos processos. A pesquisa mostra que para obter a mesma rigidez das rodas de liga de alumínio, a espessura da parede das rodas de liga de magnésio só precisa ser aumentada para 1,17 vezes a das rodas de liga de alumínio, e sua massa é de apenas 78% da das rodas de alumínio, o que tem um efeito de leveza significativo; o uso de rodas de liga de magnésio em vez de rodas de liga de alumínio em veículos de nova energia pode aumentar a resistência do veículo em mais de 8%, e o desempenho de aceleração e o efeito de redução de vibração do veículo também são significativamente melhorados. Atualmente, os processos de fundição utilizados para ligas de magnésio incluem fundição por gravidade, fundição de alta pressão, fundição por extrusão e fundição de baixa pressão. Dentre elas, a fundição a baixa pressão apresenta vantagens únicas na fabricação de peças de liga de magnésio devido às suas características como enchimento estável e solidificação sequencial, e tem recebido ampla atenção no campo industrial. No entanto, a produção de rodas de liga de magnésio através da tecnologia de fundição de baixa pressão ainda precisa ser mais estudada e melhorada, e a tecnologia ainda não está madura e não foi amplamente promovida e aplicada.
Desde o século 21, com o desenvolvimento da tecnologia computacional, a tecnologia de simulação numérica tem sido amplamente utilizada no desenvolvimento e otimização de processos de fundição de baixa pressão. Ao utilizar software para simular numericamente o processo de fundição de ligas de magnésio, a localização e as causas de defeitos como poros, frouxidão e inclusões de escória nas peças fundidas podem ser previstas antecipadamente, encurtando o ciclo de desenvolvimento do processo do produto, reduzindo o número de testes de molde e reduzindo os custos de produção. Li Jingyi et al. usou o software de simulação de fundição EasyCast e NovaCast para simular numericamente o processo de fundição de baixa pressão de peças fundidas de divisórias de liga de magnésio. Verificou-se que o processo de solidificação das divisórias fundidas não seguiu o princípio da solidificação sequencial e foram geradas cavidades de retração. Ao adicionar ferro frio para melhorar o processo, o efeito de compensação de contração foi efetivamente aumentado e os defeitos da cavidade de contração foram melhorados. Zhang Hua et al. analisou o processo de fundição de rodas de liga de magnésio AZ91D com base no software de simulação de fundição AnyCasting, localizou com precisão a localização dos defeitos de fundição e descobriu as causas dos defeitos e, em seguida, otimizou o processo de fundição, reduzindo o número de testes de molde, reduzindo significativamente os custos; os resultados da simulação numérica também fornecem orientação teórica e base para fundição a baixa pressão de rodas de liga de magnésio e promovem o desenvolvimento do processo e o processo de produção de rodas de liga de magnésio fundidas a baixa pressão.
Nos últimos anos, o rápido desenvolvimento de novos veículos energéticos impôs requisitos mais elevados para redução de peso na indústria automotiva. Made in China 2025 propõe um plano global para o desenvolvimento automóvel. A redução de peso tornou-se um dos mais recentes objetivos centrais de desenvolvimento dos fabricantes de automóveis em todo o mundo. A Figura 4 mostra o efeito de redução de peso da liga de magnésio em peças automotivas. Para cada redução de 10% no peso dos veículos 100% eléctricos, a autonomia de cruzeiro pode ser aumentada em cerca de 6%. O peso do sistema de bateria do veículo é responsável por mais de 20% do veículo, e o custo é responsável por 30% a 60% do veículo. No sistema de bateria de energia, o invólucro da bateria representa cerca de 2% a 30% do peso total do sistema e é o principal componente estrutural. Portanto, sob a premissa de garantir a segurança funcional do sistema de bateria e a segurança geral do veículo, a redução do peso do invólucro da bateria tornou-se um dos principais objetivos de melhoria do sistema de bateria. O "Relatório de Pesquisa sobre a Situação do Mercado da Indústria de Fundição de Ligas de Alumínio-Magnésio" aponta que as fundições de liga de magnésio apresentam atualmente três condições principais para substituir as fundições de liga de alumínio na área de automóveis leves, a saber: a densidade da liga de magnésio é cerca de 2/3 daquela da liga de alumínio, e sua resistência específica é maior do que a da liga de alumínio e do aço. O uso de liga de magnésio para substituir a liga de alumínio pode atingir uma taxa de redução de peso de 25% a 35%; a relação de preço entre magnésio e alumínio cai para a faixa de 1,3, e "magnésio substituindo alumínio" é economicamente mais econômico; a liga de magnésio tem vantagens em resistência à vibração, dissipação de calor e resistência. Em 2022, o uso doméstico de liga de magnésio para um único veículo será de apenas 3 a 5 kg, em comparação com o uso de mais de 100 kg para veículos individuais de liga de alumínio, e o potencial de desenvolvimento é enorme. O conjunto completo de carcaças do sistema de acionamento elétrico para o modelo Zhiji L7 é a primeira aplicação de produção em massa de materiais de liga de magnésio em carcaças de acionamento elétrico de nova energia. Este também é um dos maiores componentes de liga de magnésio atualmente utilizados na produção em massa na área automotiva no país e no exterior. Posteriormente, a SAIC também desenvolveu uma série de produtos de montagem de acionamento elétrico de nova energia em liga de magnésio e os produziu em massa com sucesso, o que acelerou a expansão de novos cenários de aplicação para ligas de magnésio e também anunciou uma brilhante perspectiva de aplicação para ligas de magnésio em veículos de nova energia. À medida que o desempenho dos veículos de nova energia melhora gradualmente, os requisitos de leveza e desempenho de componentes como carcaças de acionamento elétrico e bandejas de bateria também aumentaram, e a demanda por componentes de liga de magnésio reforçados e tratáveis termicamente fundidos a baixa pressão tornou-se mais urgente.
3 Materiais de liga de magnésio fundidos em baixa pressão
O magnésio puro tem pouca resistência, então o magnésio puro é geralmente ligado para obter ligas de magnésio. Os elementos de liga fortalecem diretamente as propriedades mecânicas da liga através do endurecimento por precipitação, fortalecimento de grãos finos e fortalecimento de solução sólida. A Tabela 1 apresenta brevemente os elementos de liga mais comuns e seus efeitos nas ligas de magnésio. As ligas de magnésio fundidas podem ser divididas principalmente nas séries Mg Al, série Mg-Zn e série Mg-RE de acordo com os principais elementos de liga. Atualmente, a liga de magnésio fundido de baixa pressão mais utilizada é a série Mg-Al-Zn (AZ).
3.1 Série Mg-Al
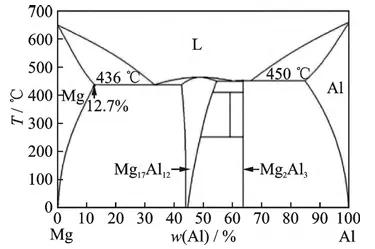
A série Mg⁃Al é o primeiro material de liga de magnésio usado, e Al é o elemento mais favorável para melhorar o desempenho de fundição e as propriedades mecânicas das ligas de magnésio. A partir do diagrama de fase binária Mg-Al (conforme mostrado na Figura 5), pode-se observar que a solubilidade sólida do Al na matriz α-Mg muda significativamente com a temperatura, e seu limite de solubilidade sólida é de 12,7% (fração de massa, 436 ℃), e a solubilidade sólida à temperatura ambiente é de cerca de 2% (fração de massa). Com o aumento do teor de Al na liga de magnésio, a faixa de cristalização da liga torna-se mais estreita, a fluidez da liga é melhorada, a tendência de trincas a quente é melhorada, os defeitos como o encolhimento são reduzidos e as propriedades mecânicas também são significativamente melhoradas. Quando a quantidade de adição de Al da liga excede 6% (fração de massa), ela também pode ser tratada termicamente e reforçada. A adição de elementos de liga como Zn e Mn com base na liga Mg-Al (conforme mostrado na Tabela 2) pode melhorar ainda mais o desempenho de fundição, propriedades mecânicas, propriedades de alta temperatura e resistência à corrosão da liga de magnésio, e é amplamente utilizada na produção industrial.
O limite de solubilidade sólida do Zn na liga Mg-Al-Zn (AZ) é de 6% (fração de massa). O Zn desempenha principalmente um papel no fortalecimento da solução sólida. Após o tratamento térmico, a estrutura da solução sólida pode ser obtida para melhorar o limite de escoamento e a resistência à fluência da liga. Entretanto, quando a fração mássica de Zn é muito alta, isso não é bom para a resistência à corrosão da liga. Portanto, a quantidade de adição de Zn na liga de magnésio é geralmente controlada abaixo de 2% (fração de massa). Entre muitas ligas AZ, a AZ91D é a mais amplamente utilizada na fundição de baixa pressão. Esta liga possui excelente conformabilidade e altas propriedades mecânicas, podendo ser aplicada em diversos processos de conformação para fabricação de peças estruturais complexas. No entanto, uma fase frágil de baixo ponto de fusão β-Mg17Al12 será formada nesta série de ligas. Com o aumento da carga da liga, microfissuras são facilmente formadas na fase β-Mg17 Al12 e na interface da fase β-Mg17 Al12/α-Mg. Essas microfissuras se conectam gradualmente para formar trincas principais até que a liga se quebre e falhe, como mostrado na Figura 6. Além disso, a fase β-Mg17 Al12 é fácil de amolecer e engrossar em altas temperaturas, resultando em baixa resistência a altas temperaturas e baixo desempenho de fluência em altas temperaturas. O enriquecimento no limite do grão reduzirá a resistência à fluência da liga, de modo que a liga só poderá ser utilizada em condições de trabalho abaixo de 125 ℃, o que limita o desenvolvimento desta série de ligas. Nos últimos anos, a fim de melhorar as propriedades abrangentes da liga, muitos pesquisadores tentaram adicionar elementos de microliga à liga AZ91, entre os quais a adição de vestígios de elementos de terras raras tem o efeito mais significativo na melhoria das propriedades da liga. Wang et al. estudaram o efeito da adição de diferentes quantidades de Gd nas propriedades da liga fundida AZ91. Os resultados mostraram que a adição de vestígios de Gd pode melhorar a resistência e a plasticidade da liga AZ91, e os grãos α-Mg e as fases Mg17 Al12 são significativamente refinados porque uma fase esférica dispersa Al8 Mn4 Gd é formada na liga, que desempenha um efeito de fortalecimento de segunda fase; além disso, esta fase pode servir como um ponto de nucleação heterogêneo para grãos α-Mg e fases Mg17 Al12 e, ao mesmo tempo, desempenhar um papel no refinamento de grãos e microestrutura.
O efeito é melhorar as propriedades mecânicas da liga. Boby et al. adicionou Sn e Y à liga AZ91 e descobriu que a adição de Sn formou uma nova fase Mg2 Sn, que inibiu a nucleação e o crescimento da fase descontínua Mg17 Al12; quando Y e Sn foram adicionados ao mesmo tempo, uma nova fase Al2 Y apareceu. A fração volumétrica de Mg17 Al12 diminui, o tamanho do grão é refinado e a temperatura ambiente e as propriedades de tração em alta temperatura e a resistência à corrosão da liga são melhoradas. As quantidades ótimas de adição de Sn e Y são 0,5% e 0,9% (fração de massa), respectivamente. Cai et al. descobriram que a adição de Ce, Y e Gd pode refinar o tamanho do grão do Mg17 Al12, otimizar sua distribuição, reduzir o conteúdo da fase Mg17 Al12 na liga, melhorando assim as propriedades mecânicas da liga e a resistência à corrosão, entre as quais o Ce tem o efeito mais significativo. Seguido por Y e D'us. Até agora, a adição de elementos de microliga como Ce, Nd, Y, Ca, Ti, B, Sr, Sb e Bi à liga de magnésio AZ91 tem sido amplamente estudada. Entre eles, Ce, Nd têm o melhor efeito na melhoria das propriedades mecânicas. , Y, Bi e Sb.
A solubilidade sólida final do Mn na liga da série Mg-Al-Mn (AM) é de 3,4% (fração de massa). A resistência desta liga da série é inferior à da liga da série AZ, mas possui excelente tenacidade e plasticidade e é adequada para aplicações que precisam suportar cargas e requisitos de impacto. Em locais com alta segurança, como estruturas de assentos, painéis de equipamentos e rodas de automóveis, as ligas AM50 e AM60 são as mais utilizadas na fundição a baixa pressão. Japão, Itália, Estados Unidos e outros países usam AM60A e AM60B para fabricar rodas de liga de magnésio fundidas com excelente desempenho; A China também produziu peças fundidas de rodas de automóveis AB60B por meio de fundição por gravidade de metal, com uma taxa de rendimento de processo de até 65%, o que oferece uma nova oportunidade para fundição de baixa pressão para produzir ligas de magnésio. Hub acumulou experiência.
A solubilidade sólida final do Mn na liga da série Mg-Al-Mn (AM) é de 3,4% (fração de massa). A resistência desta liga da série é inferior à da liga da série AZ, mas possui excelente tenacidade e plasticidade e é adequada para aplicações que precisam suportar cargas e requisitos de impacto. Em locais com alta segurança, como estruturas de assentos, painéis de equipamentos e rodas de automóveis, as ligas AM50 e AM60 são as mais utilizadas na fundição a baixa pressão. Japão, Itália, Estados Unidos e outros países usam AM60A e AM60B para fabricar rodas de liga de magnésio fundidas com excelente desempenho; A China também produziu peças fundidas de rodas de automóveis AB60B por meio de fundição por gravidade de metal, com uma taxa de rendimento de processo de até 65%, o que oferece uma nova oportunidade para fundição de baixa pressão para produzir ligas de magnésio. Hub acumulou experiência.
Além das ligas de magnésio das séries AZ e AM acima, a adição direta de elementos de liga como Ce, Nd, Y, Sb, Bi, Ca, Ti, B e Sr às ligas da série Mg-Al pode obter refinamento de grãos e purificação de fusão, fortalecimento de solução sólida e efeitos de fortalecimento de segunda fase. Adicionar 2% ~ 4% (fração de massa) do elemento Ce à liga Mg-4Al pode formar Al11 Ce3 e reduzir a formação de Mg17 Al12. A liga AE44 obtida por design otimizado é adequada para condições de trabalho em altas temperaturas, como a estrutura do motor Corvette, cuja temperatura operacional chega a 150 ℃. No entanto, aproximadamente 16% (fração de massa) de Ce é necessário para suprimir completamente a formação da fase Mg17Al12 na liga Mg-4Al, que é muito cara para a maioria das aplicações automotivas, então as ligas Mg-Al-Ca (série AX) são projetadas como uma alternativa de menor custo às ligas da série AE. Os resultados da simulação de Luo et al. do caminho de solidificação Mg-Al-Ca mostram que à medida que o teor de Ca aumenta, a fração da fase Mg17 Al12 diminui, enquanto a fração da fase (Mg, Al) 2 Ca aumenta; quando a fração mássica de Ca atinge 3% (liga AX53), a fase Mg17 Al12 é completamente suprimida pelas fases binária Mg2 Ca e ternária (Mg, Al) 2 Ca. O limite de escoamento à temperatura ambiente, o limite de escoamento de 175 ℃ e a resistência à fluência da liga fundida são 186, 151 e 74, respectivamente. MPa excede em muito o desempenho da liga fundida AM50 e tem boas perspectivas de aplicação em peças automotivas.
3.2 Série Mg-Zn
Nas ligas de magnésio fundido Mg-Zn, o Zn desempenha principalmente o papel de fortalecimento da solução sólida e do envelhecimento, e a liga pode ser reforçada por tratamento térmico; além disso, o Zn também pode evitar o desempenho de corrosão causado por elementos de impureza, como ferro e níquel em ligas de magnésio. deterioração. A liga de magnésio fundido Mg-Zn-Al (ZA) tem bom desempenho de fundição e excelente resistência à fluência, e suas propriedades mecânicas excedem até mesmo as dos sistemas AZ e AM tradicionais. A liga fundida à base de ZA de liga de magnésio tem boa resposta de endurecimento por envelhecimento e sua sequência de precipitação de envelhecimento é: SSSS (solução sólida supersaturada) → zona GP → β1 ʹ (Mg4 Zn7) → β2 ʹ (MgZn2) → β (MgZn ou Mg2 Zn3). Tomando a liga ZA64 como exemplo, após solução e tratamento de envelhecimento, sua resistência à tração aumentou de 183 MPa no estado fundido para 260 MPa, e o alongamento aumentou mais de 1 vez. A adição adicional de elementos de liga, como Cu, Sn, Sr, Ca, Sb e RE, etc., às ligas de magnésio fundido Mg-Zn é o método mais comumente usado para melhorar as propriedades mecânicas das ligas da série ZA. No entanto, as ligas de magnésio da série ZA têm um alto teor de Zn, e a liga é propensa a severas trincas a quente e tem baixo desempenho de fundição, o que limita sua aplicação industrial. Esta série de ligas ainda está em fase de pesquisa e aguarda novas aplicações comerciais.
3.3 Série Mg-RE
As ligas de magnésio fundidas da série Mg-RE (série magnésio-terras raras) são atualmente uma direção importante no desenvolvimento de ligas de magnésio de alto desempenho. Os elementos de terras raras (RE) têm um certo grau de efeito de purificação nos fundidos de ligas de magnésio e também podem melhorar o desempenho da fundição, otimizar a estrutura, melhorar as propriedades mecânicas e a resistência à fluência da liga; adicionar elementos RE pode aumentar a resistência das ligas de magnésio em 100% a 250%, aumentar a temperatura operacional final para 350°C, melhorar significativamente a resistência à corrosão e expandir os campos de aplicação dos materiais de liga de magnésio. À medida que a solubilidade sólida dos elementos de terras raras nas ligas de magnésio aumenta, o seu efeito de fortalecimento se tornará mais óbvio. A Figura 7 mostra a diferença no desempenho e na densidade das ligas de fundição Mg-RE, Mg-Al e Mg-Zn. Atualmente, as ligas das séries Mg-Y, Mg-Nd e Mg-Gd apresentam fortes efeitos de endurecimento por envelhecimento e grande potencial para aplicação prática. Elas se tornaram as ligas de magnésio fundido da série Mg-RE mais amplamente pesquisadas e aplicadas.
A solubilidade sólida do elemento Y em α-Mg é alta, portanto a liga tem forte capacidade de fortalecimento ao envelhecimento. Sua sequência de precipitação de envelhecimento é: SSSS (solução sólida supersaturada) → βʹʹ (DO19-Mg3 Y) → βʹ (cbco-Mg7 Y) → β1 (fcc-Mg3 Y) → β (fcc-Mg5 Y). Um grande número de estudos mostrou que o efeito de fortalecimento da idade máxima das ligas Mg-Y vem principalmente da fase β' metaestável em nanoescala dispersa e precipitada. A relação de orientação entre esta fase e a matriz α-Mg é: (100) βʹ // (1-210) Mg, [001]βʹ //[0001]Mg, sua estrutura tridimensional é mostrada na Figura 8. A fim de melhorar ainda mais a resistência da liga e a resistência à fluência, os pesquisadores adicionaram outros elementos de terras raras à liga binária de liga Mg-Y para formar um sistema de liga ternária Mg-Y-RE. Entre eles, WE43 é uma das ligas de magnésio fundidas em terras raras de magnésio mais típicas. Após solução sólida apropriada e tratamento de envelhecimento, a resistência da liga fundida em molde de metal é bastante melhorada, a resistência à tração pode atingir 345 MPa e ainda pode ser usada a 300 ℃. Manter boas propriedades mecânicas; adicionar vestígios de Zn à liga WE43 pode promover a precipitação de precipitados finos dispersos e produzir fases de estrutura ordenada de longo período (LPSO), melhorando assim a velocidade de resposta ao endurecimento por envelhecimento e as propriedades mecânicas da liga, especialmente O alongamento é significativamente melhorado.
Zn, Y, Nd e outros elementos de liga são adicionados à liga de magnésio fundido Mg-Gd para formar uma liga ternária ou multicomponente, que possui propriedades mecânicas mais altas e a resistência à tração pode até exceder 350 MPa. Quando o elemento Zn é adicionado ao sistema Mg-Gd, a sequência de precipitação de envelhecimento da liga mudará. Quando a fração mássica de Gd na liga é inferior a 6%, a sequência de precipitação é: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15 ) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). A fase γʹ é formada na superfície basal de α-Mg, o que pode aumentar a dureza de pico de envelhecimento da liga. Quando Zn é adicionado a uma liga com alto teor de Gd, o fortalecimento da precipitação vem do efeito composto da fase βʹ precipitada na superfície do prisma da matriz e da fase γʹ precipitada na superfície basal, e as propriedades mecânicas da liga são melhoradas ainda mais. Depois de Rong et al. adicionou 1% de Zn (fração de massa) à liga Mg-15Gd-0,4Zr, a resistência ao escoamento da liga com envelhecimento máximo aumentou de 232 MPa para 288 MPa e a resistência à tração aumentou de 296 MPa para 403 MPa. Isso ocorre porque as fases γʹ e βʹ estão distribuídas de forma relativamente vertical na matriz, produzindo um efeito de fortalecimento composto na matriz. A morfologia da microestrutura é mostrada na Figura 9. Além disso, a Shanghai Jiao Tong University desenvolveu uma liga fundida de alta resistência e resistente ao calor Mg-10Gd-3Y-0,5Zr (GW103K, JDM2) baseada na liga Mg-Gd, que tem melhor fluidez e resistência à trinca a quente durante a fundição a baixa pressão ou fundição por gravidade. Após solução sólida e tratamento de envelhecimento, as propriedades mecânicas da liga à temperatura ambiente são bastante melhoradas, com um limite de escoamento de até 240 MPa e um alongamento de 6%. A resistência ao escoamento ainda pode manter um alto nível a uma alta temperatura de 300°C, o que é muito importante para a indústria aeroespacial, militar, etc.
Zn, Y, Nd e outros elementos de liga são adicionados à liga de magnésio fundido Mg-Gd para formar uma liga ternária ou multicomponente, que possui propriedades mecânicas mais altas e a resistência à tração pode até exceder 350 MPa. Quando o elemento Zn é adicionado ao sistema Mg-Gd, a sequência de precipitação de envelhecimento da liga mudará. Quando a fração mássica de Gd na liga é inferior a 6%, a sequência de precipitação é: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15 ) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). A fase γʹ é formada na superfície basal de α-Mg, o que pode aumentar a dureza de pico de envelhecimento da liga. Quando Zn é adicionado a uma liga com alto teor de Gd, o fortalecimento da precipitação vem do efeito composto da fase βʹ precipitada na superfície do prisma da matriz e da fase γʹ precipitada na superfície basal, e as propriedades mecânicas da liga são melhoradas ainda mais. Depois de Rong et al. adicionou 1% de Zn (fração de massa) à liga Mg-15Gd-0,4Zr, a resistência ao escoamento da liga com envelhecimento máximo aumentou de 232 MPa para 288 MPa e a resistência à tração aumentou de 296 MPa para 403 MPa. Isso ocorre porque as fases γʹ e βʹ estão distribuídas de forma relativamente vertical na matriz, produzindo um efeito de fortalecimento composto na matriz. A morfologia da microestrutura é mostrada na Figura 9. Além disso, a Shanghai Jiao Tong University desenvolveu uma liga fundida de alta resistência e resistente ao calor Mg-10Gd-3Y-0,5Zr (GW103K, JDM2) baseada na liga Mg-Gd, que tem melhor fluidez e resistência à trinca a quente durante a fundição a baixa pressão ou fundição por gravidade. Após solução sólida e tratamento de envelhecimento, as propriedades mecânicas da liga à temperatura ambiente são bastante melhoradas, com um limite de escoamento de até 240 MPa e um alongamento de 6%. A resistência ao escoamento ainda pode manter um alto nível a uma alta temperatura de 300°C, o que é muito importante para a indústria aeroespacial, militar, etc.
A solubilidade sólida final do elemento Gd em α-Mg é maior que a de Y. Quando a temperatura é resfriada de 548 ℃ para 200 ℃, sua solubilidade sólida cai de 23,5% para 4% (fração de massa), então a liga Mg-Gd precisa ser envelhecida. , a matriz pode precipitar um grande número de nanofases, trazendo significativo efeito de endurecimento com o envelhecimento. A sequência de precipitação de envelhecimento do Mg-Gd é exatamente a mesma da série Mg-Y. No estado de pico de envelhecimento, as fases βʹ e βʹʹ ou βʹ e β1 coexistem. A liga tem forte resistência ao escoamento em temperatura ambiente.
A solubilidade sólida final do elemento leve de terras raras Nd em α-Mg é de cerca de 3,6% (fração de massa), o que também pode produzir um forte efeito de fortalecimento da precipitação em ligas de magnésio. A sequência de precipitação de envelhecimento da liga da série Mg-Nd é: SSSS → βʹʹ (DO19-Mg3 Nd) → βʹ (fcc-Mg3 Nd) → β (bct Mg12 Nd). βʹʹ é a principal fase de reforço no estado de pico de envelhecimento da liga. Esta fase É completamente consistente com a matriz de magnésio, e a relação de orientação entre os dois é: (0001) βʹʹ // (0001) Mg, βʹʹ //Mg. A fase βʹʹ tem alta estabilidade térmica e pode melhorar a estabilidade em altas temperaturas e a resistência ao calor da liga Mg-Nd. No entanto, o valor Q do fator limitante de crescimento do elemento Nd em Mg é pequeno e não tem um efeito de refino óbvio nas ligas de magnésio. Portanto, os grãos fundidos das ligas Mg-Nd são geralmente grossos e não podem ser usados como materiais estruturais. Normalmente, elementos adicionais como Zr ou Zn precisam ser adicionados para refinar os grãos e melhorar o desempenho da fundição. A Universidade Jiao Tong de Xangai ajustou a relação Nd/Zn com base na liga ZM6 de alta resistência e resistente ao calor e desenvolveu a liga de terras raras de magnésio Mg-3Nd-0,2Zn-0,4Zr (JDM1) com excelente desempenho e baixo custo. Esta liga possui boas propriedades de fundição. Desempenho e propriedades mecânicas, tem sido aplicado em rodas de automóveis, suportes de motores e outras peças.
Os tipos comuns de séries de ligas de magnésio fundidas mencionados acima e suas características de desempenho estão resumidos na Tabela 3 e Tabela 4. Na produção real, é necessário selecionar o material de liga apropriado de acordo com as condições de uso da fundição. As séries de ligas existentes apresentam alguns gargalos de desempenho e aplicação. Portanto, otimizar as composições das ligas e desenvolver novas ligas tornou-se uma das importantes direções de pesquisa para ligas fundidas de magnésio.
4 Mecanismo de fortalecimento da liga de magnésio fundida a baixa pressão
Embora a densidade das ligas de magnésio seja baixa, as propriedades mecânicas dos materiais de liga de magnésio comumente usados atualmente ainda estão muito atrás das do aço e do alumínio. Portanto, a fim de melhorar o desempenho abrangente das ligas de magnésio fundido, os pesquisadores se concentram principalmente no projeto e otimização da composição da liga de magnésio, controle da microestrutura, otimização de processos, otimização do tratamento térmico, etc. para determinar o mecanismo de fortalecimento e tenacidade das ligas de magnésio e desenvolver novas ligas de magnésio fundido de alto desempenho. . As ligas de magnésio têm uma estrutura hexagonal compacta e os mecanismos de deformação são principalmente deslizamento de discordância e geminação. O tamanho do grão, os átomos da solução sólida e a segunda fase afetarão as propriedades mecânicas das ligas de magnésio fundidas.
4.1 Fortalecimento de grãos finos
O reforço de grão fino refere-se à melhoria da resistência do metal através do refinamento do tamanho do grão em ligas policristalinas. A fórmula de Hall-Petch pode ser usada para descrever a contribuição do reforço de grãos finos para a resistência σgb: σgb = σ0 + kD−1/2 (1) Na fórmula, σ0 é o limite de escoamento da estrutura de grão inicial de metal puro, ki é a constante de Hall-Petch e D é o diâmetro médio dos grãos. O valor k da liga de magnésio é muito grande, 280 ~ 320 MPa·μm1/2, que é mais de 4 vezes o da liga de alumínio. Portanto, o refinamento do grão é mais eficaz na melhoria das propriedades mecânicas da liga de magnésio. Além disso, a estrutura de grão fino é mais uniforme e é menos provável que ocorram fissuras por concentração de tensão durante a deformação, o que melhora a plasticidade e a tenacidade da liga. Durante o processo de formação de líquido, a estrutura de granulação fina também pode melhorar significativamente a fluidez do fundido e melhorar a qualidade do lingote de liga. Para ligas de magnésio fundidas a baixa pressão, devido à lenta velocidade de enchimento do molde e à baixa velocidade de solidificação do fundido deste processo, a estrutura de grão da liga resultante é frequentemente mais grosseira e tem propriedades mecânicas mais baixas. Portanto, a estrutura de grãos de ligas de magnésio fundidas a baixa pressão é estudada. É particularmente importante refinar métodos e princípios.
As tecnologias de refinamento de grãos fundidos atualmente disponíveis para ligas de magnésio podem ser divididas em dois métodos, que consistem em obter o refinamento de grãos por meio de tratamento de fusão (como inoculação, formação de liga) ou agitação (como tratamento ultrassônico) durante o processo de fundição. O papel dos elementos solutos no refinamento dos grãos tem sido amplamente discutido, e os pesquisadores geralmente acreditam que o super-resfriamento dos componentes causado pela segregação dos solutos é a principal causa do refinamento dos grãos. O super-resfriamento dos componentes pode inibir o crescimento contínuo dos grãos originais, promovendo a nucleação de novos grãos, conseguindo assim um efeito de refinamento do tecido. A adição de alguns elementos de soluto às ligas de magnésio pode inibir efetivamente o crescimento dos grãos. Este efeito pode ser descrito quantitativamente pelo fator de restrição de crescimento Q (Growth Restriction Factor, GRF). Num sistema de liga binária, sua expressão é a seguinte:
Na fórmula, m é a inclinação da linha liquidus, C0 é a concentração de soluto na liga e ki é o coeficiente de distribuição do elemento soluto. O tamanho e a forma dos grãos nas ligas binárias de magnésio estão diretamente relacionados ao tipo e conteúdo de solutos presentes na liga: quanto maior o valor de Q, maior a tendência do soluto formar uma zona super-resfriada na frente dendrito/líquido, resultando em grãos mais finos. O efeito é mais significativo. Em ligas de magnésio fundidas em sistema binário, os valores Q de elementos solutos comuns são mostrados na Tabela 5. Deve-se notar que os valores Q listados na tabela são apenas para sistemas binários, mas em ligas reais são frequentemente sistemas ternários ou mesmo multicomponentes, que não são aplicáveis a esta equação, mas ainda têm significado de referência.
Pode-se observar que a adição de elementos de soluto com valores de Q mais elevados, como Zr, Ca e Si, pode refinar efetivamente os grãos de liga de magnésio. Embora o elemento Fe tenha o valor Q mais alto, ele tem um impacto negativo na resistência à corrosão das ligas de magnésio. Portanto, o Fe geralmente não é considerado um elemento de liga das ligas de magnésio. O valor Q do elemento Zr perde apenas para o Fe, e sua estrutura cristalina é hexagonal compactada
A estrutura cristalina, adicionando Zr a ligas de magnésio que não contêm Al e Mn (como Mg-RE, Mg Zn-RE, etc.) pode refinar significativamente os grãos; enquanto Zr e elementos como Al, Mn, Si e Fe são facilmente A reação ocorre para formar compostos intermetálicos estáveis. Estes compostos são geralmente formados no estágio final de solidificação e não podem servir como núcleos de nucleação para refinar a estrutura; o consumo adicional de Zr leva a uma redução adicional no seu efeito de refinamento. O duplo efeito limita o Zr em materiais contendo magnésio, como Al e Mn. Aplicações em Ligas. O valor Q do elemento Ca também é alto, e Ca e Al reagirão in situ para gerar Al2Ca, que tem uma alta correspondência de rede com Mg e pode se tornar um núcleo de nucleação heterogêneo eficaz para a matriz de magnésio. Em ligas Mg-Al Possui grande potencial de aplicação como refinador de grãos e tem sido amplamente estudado nos últimos anos. Além dos elementos listados na Tabela 5, Wang et al. adicionado 0,01% de Ti (fração de massa) à liga de magnésio AZ31, o tamanho do grão foi significativamente reduzido; o valor Q do Ti foi calculado em 59.500, que é superior ao do sistema Mg-Zr. O fator limitante de crescimento é 4 ordens de grandeza maior, indicando que a capacidade de super-resfriamento composicional extremamente alta do Ti como elemento soluto leva ao refinamento eficiente do grão da liga AZ31.
Existem também alguns elementos que irão reagir com outros elementos solutos no fundido da liga de magnésio para formar compostos intermetálicos estáveis. Algumas destas partículas podem servir como núcleos de nucleação durante o processo de solidificação, enquanto outras se acumularão nos limites dos grãos para impedir o crescimento dos grãos. Finalmente, o efeito de refinamento do grão é alcançado, como a adição de elementos Mn e RE. O Mn é um dos poucos elementos que pode sofrer uma reação peritética com o Mg. Portanto, embora o Mn tenha um valor Q muito baixo, ainda é amplamente estudado como elemento de refinamento para ligas de magnésio. No entanto, o Mn geralmente é removido após o superaquecimento do fundido. Para ter um efeito de refinamento, a adição de uma pequena quantidade de Mn à liga AZ91 pode refinar significativamente os grãos após a reação de superaquecimento. A adição de alguns elementos de terras raras às ligas de magnésio fundidas pode muitas vezes ter um efeito significativo de refinamento de grão. Depois de Wang et al. adicionado La, Pr e Ce ao sistema Mg-Al, os grãos do lingote foram significativamente refinados, o que foi atribuído principalmente à restrição do crescimento dos grãos pela segregação do elemento RE na fronteira da interface sólido-líquido. Esta hipótese é baseada nos compostos intermetálicos contendo RE observados nos limites dos grãos em ligas de magnésio fundidas. Chia et al. também apoiam esta visão. Eles adicionaram La, Ce e Nd ao Mg e obtiveram resultados semelhantes de refinamento de grãos.
Além de adicionar elementos de liga, adicionar partículas sólidas como refinadores de grãos ou partículas geradas in-situ ao fundido de liga de magnésio fundido a baixa pressão pode aumentar o número de grãos nucleados durante o processo de solidificação para alcançar o efeito de refinamento de grãos. . Para ligas de Mg-Al, a adição de C é um método eficaz de refinamento de grãos e tem sido amplamente utilizado na indústria, mas seu mecanismo de refinamento de grãos ainda não está claro. Este método só é eficaz em ligas de magnésio com adição de alumínio (geralmente teor de Al superior a 2%), e a presença de Be, Zr, Ti e elementos de terras raras tem um impacto negativo no refinamento do grão. A adição de partículas de SiC às ligas de MgAl pode reduzir o tamanho do grão, mas o mecanismo ainda não está claro. Alguns pesquisadores acreditam que quando o SiC é adicionado ao fundido, o Al4 C3 é formado e atua como um agente nucleante; outros pesquisadores acreditam que o Al2 MgC2 atua como agente nucleante; outros acreditam que as partículas de Mg estão diretamente na nucleação ongranular do SiC. Liu et al. descobriram que na liga mestre Al-Ti-C, as partículas de TiC sempre aderem às partículas de Al4 C3, formando aglomerados de partículas de Al4 C3 + TiC. Os testes mostram que este aglomerado de partículas tem um efeito de refinamento significativo no magnésio puro. Além do acima exposto, refinadores de Al-Ti-B, NbB2, ZrB2, Mg24 Y5, TiB2 e outras partículas e terras raras também apresentam bons efeitos de refino de grãos em ligas de magnésio fundidas de baixa pressão contendo alumínio, mas os grãos são finos. O efeito precisa ser melhorado ainda mais.
Nos últimos anos, também foram relatadas tecnologias de solidificação rápida, tecnologia de refinamento de grãos ultrassônicos e tecnologia de refinamento de grãos por cisalhamento de alta resistência, adequada para fundição a baixa pressão de ligas de magnésio contendo alumínio e sem alumínio. A tecnologia de solidificação rápida pode acelerar a taxa de resfriamento das peças fundidas durante o processo de solidificação, inibindo assim o crescimento de grãos. Quanto mais rápida for a taxa de resfriamento das peças fundidas, menor será o tempo de crescimento dos cristais e o tamanho dos grãos diminuirá. Portanto, a tecnologia de solidificação rápida de fundição de baixa pressão pode efetivamente refinar a estrutura de grãos das peças fundidas. A tecnologia de refinamento de grãos por cisalhamento de alta resistência refina efetivamente os grãos, produzindo uma grande quantidade de MgO como agente de nucleação no fundido.
Em resumo, apesar de décadas de esforços de investigação, ainda não existe uma tecnologia de refinação de grãos rentável e fiável disponível para a produção industrial. Portanto, é necessário realizar mais trabalhos de pesquisa, como compreender melhor o impacto do ferro, manganês e outras impurezas no refinamento de grãos de ligas de magnésio contendo alumínio, estudar a relação entre a eficiência de refinamento de grãos de diferentes métodos e a pureza de ligas de magnésio, etc., para encontrar novos métodos de magnésio para refinamento da microestrutura de ligas para expandir as aplicações de magnésio e suas ligas.
4.2 Fortalecimento de soluções sólidas
A solução sólida é uma forma importante de existência de elementos de liga em ligas de magnésio. A solução sólida de átomos de soluto na matriz de Mg causará um aumento na energia do sistema e aumentará a resistência à deformação por deslizamento, levando em última análise a um aumento na resistência da matriz e ao fortalecimento da solução sólida. Efeito. O efeito de fortalecimento da solução sólida das ligas de magnésio é determinado pelo grau de incompatibilidade de tamanho εb, pelo grau de incompatibilidade química εSFE e pela concentração de átomos de soluto Cs, onde εSFE é calculado com base na mudança na energia de falha de empilhamento generalizada (Stacking Fault Energy). Como o principal modo de deslizamento sob o metal hexagonal compactado (hcp) é o deslizamento do plano basal, o efeito de fortalecimento da solução sólida Δσss da liga de magnésio pode ser expresso aproximadamente de acordo com o primeiro princípio:
Na fórmula, Azckss(o001) é o incremento da tensão de cisalhamento crítica em (0001)Mg; M é o fator de Taylor, que varia de 4 a 6,5. Para ligas de magnésio, os elementos de solução sólida mais comumente usados são Al e Zn, mas o efeito de fortalecimento da solução sólida que eles trazem é limitado; a solubilidade sólida de elementos de terras raras como Gd e Y na matriz de Mg é grande e o raio atômico é semelhante ao do Mg. As diferenças excedem 12%, resultando em grande distorção da rede e forte efeito de fortalecimento da solução sólida.
Na fórmula, Azckss(o001) é o incremento da tensão de cisalhamento crítica em (0001)Mg; M é o fator de Taylor, que varia de 4 a 6,5. Para ligas de magnésio, os elementos de solução sólida mais comumente usados são Al e Zn, mas o efeito de fortalecimento da solução sólida que eles trazem é limitado; a solubilidade sólida de elementos de terras raras como Gd e Y na matriz de Mg é grande e o raio atômico é semelhante ao do Mg. As diferenças excedem 12%, resultando em grande distorção da rede e forte efeito de fortalecimento da solução sólida.
Em metais cúbicos, especialmente materiais de liga de aço e alumínio, o reforço por solução sólida é frequentemente acompanhado por uma diminuição na plasticidade da liga. No entanto, nos últimos anos, algumas regras anormais foram descobertas no estudo do reforço de ligas de magnésio por solução sólida. Pesquisas de Liu Tingting e outros descobriram que certos átomos específicos, como Al, Y, Mn, Gd, Zn e Er, etc., solução sólida em magnésio impedem o deslizamento do deslocamento do plano basal, mas ao mesmo tempo reduzem o deslizamento do plano basal e do plano não basal. A diferença na resistência ao movimento favorece a ativação do deslizamento da superfície não-base, e a resistência e a plasticidade da liga de magnésio são simultaneamente melhoradas. Em resposta a essas descobertas, a equipe propôs a teoria de "reforço e plastificação por solução sólida" de ligas de magnésio e, com base nisso, desenvolveu com sucesso uma variedade de novas ligas de magnésio de alto desempenho.
Como mencionado anteriormente, a solubilidade sólida de elementos de terras raras como Gd e Y na matriz de Mg é relativamente grande, e a diferença entre o raio atômico e o Mg excede 12%, resultando em grande distorção da rede e forte efeito de fortalecimento da solução sólida. Algumas das ligas Mg-RE fundidas a baixa pressão desenvolvidas atualmente têm sido utilizadas com sucesso em peças como rodas de automóveis, suportes de motores e carcaças de helicópteros.
Além disso, algumas séries de ligas de magnésio também podem ser reforçadas por meio de tratamento térmico. Após o tratamento adequado da solução (T4) da liga de magnésio fundida a baixa pressão, a resistência, plasticidade, tenacidade e resistência ao impacto do material geralmente podem ser melhoradas ao mesmo tempo.
A quantidade de solução sólida dos elementos de liga não afeta apenas diretamente o grau de fortalecimento da solução sólida dos elementos, mas também afeta a tendência de cada elemento de participar na formação da fase da liga, afeta o tamanho dos grãos da liga, etc., afetando assim indiretamente as propriedades da liga. Alguns átomos de soluto que não podem ser solúveis em sólidos se combinarão com a matriz de Mg ou outros átomos de soluto para formar compostos intermetálicos, que precipitarão na matriz para atingir o efeito de fortalecimento da segunda fase.
4.3 Reforço da segunda fase
O efeito de reforço da solução sólida das ligas de magnésio fundido é muitas vezes limitado, tornando difícil atender aos requisitos de desempenho das aplicações industriais modernas para materiais estruturais metálicos. O fortalecimento da segunda fase é um importante mecanismo de fortalecimento nas ligas de magnésio. As partículas finas da segunda fase dispersas na liga são distribuídas uniformemente na matriz ou nos limites dos grãos e interagem com as discordâncias através dos mecanismos de "corte" e "desvio". Aumente a tensão crítica de cisalhamento, aumentando significativamente a resistência da liga. O fortalecimento da segunda fase é dividido em dois tipos: fortalecimento por precipitação e fortalecimento por dispersão. Para a fase de precipitação de envelhecimento da liga, o deslocamento é baseado principalmente no mecanismo "cut-through", como a fase Mg17 Al12 que é facilmente formada na liga binária Mg-Al; Para partículas de fase dispersa adicionadas artificialmente, devido ao seu grande tamanho, as discordâncias geralmente adotam o mecanismo de "bypass" de Orowan, como partículas de SiC de fase reforçada adicionadas à matriz de magnésio.
O efeito de fortalecimento da segunda fase da liga de magnésio é amplamente afetado por sua distribuição, tamanho, forma, fração volumétrica e estrutura cristalina. Nie comparou as diferenças nos efeitos de fortalecimento de precipitados esféricos, precipitados lamelares basais, precipitados colunares basais e precipitados lamelares cilíndricos em relação à matriz. A pesquisa mostra que o efeito de fortalecimento de cada fase precipitada na matriz, de forte a fraca, é: fase precipitada escamosa cilíndrica > fase precipitada colunar de superfície basal > fase esférica > fase precipitada escamosa basal.
De modo geral, o envelhecimento artificial (T6) de ligas de magnésio fundidas a baixa pressão (especialmente a série Mg-RE) pode precipitar a fase de fortalecimento do envelhecimento e melhorar a resistência da liga de magnésio. O comportamento de precipitação das ligas foi introduzido em detalhes no capítulo anterior e não será repetido aqui.
5 Processo de tratamento térmico de liga de magnésio fundida a baixa pressão
O tratamento térmico é um método importante para ajustar e melhorar ainda mais a microestrutura e as propriedades mecânicas das ligas de magnésio. De acordo com o tipo de elementos de liga, as ligas de magnésio fundidas que podem ser tratadas termicamente e reforçadas incluem principalmente as séries Mg-A1-Mn (como AM100A), séries Mg-A1-Zn (como AZ63A, AZ81A, AZ91C e AZ92A, etc.), séries Mg-Zn-Zr (como ZK51A e ZK6A, etc.), séries Mg-RE-Zn-Zr (como EZ33A e ZE41A), série Mg-Ag-RE-Zr (como QE22A) e série M-Zn-Cu (como ZC63A), fundição de sistema diferente Os resultados estatísticos de tipos de tratamento térmico convencionais de ligas de magnésio são mostrados na Tabela 6. Devido à lenta taxa de difusão de elementos de liga em ligas de magnésio, processos de tratamento térmico comumente usados, como solução e tratamento de envelhecimento, requerem preservação do calor a longo prazo, seguida de resfriamento em ar parado ou fluxo de ar forçado artificial.
O tratamento térmico é um método importante para ajustar e melhorar ainda mais a microestrutura e as propriedades mecânicas das ligas de magnésio. De acordo com o tipo de elementos de liga, as ligas de magnésio fundidas que podem ser tratadas termicamente e reforçadas incluem principalmente as séries Mg-A1-Mn (como AM100A), séries Mg-A1-Zn (como AZ63A, AZ81A, AZ91C e AZ92A, etc.), séries Mg-Zn-Zr (como ZK51A e ZK6A, etc.), séries Mg-RE-Zn-Zr (como EZ33A e ZE41A), série Mg-Ag-RE-Zr (como QE22A) e série M-Zn-Cu (como ZC63A), fundição de sistema diferente Os resultados estatísticos de tipos de tratamento térmico convencionais de ligas de magnésio são mostrados na Tabela 6. Devido à lenta taxa de difusão de elementos de liga em ligas de magnésio, processos de tratamento térmico comumente usados, como solução e tratamento de envelhecimento, requerem preservação do calor a longo prazo, seguida de resfriamento em ar parado ou fluxo de ar forçado artificial.
Após o tratamento com solução sólida (T4), a liga de magnésio fundida pode melhorar simultaneamente a resistência, plasticidade, tenacidade e resistência ao impacto do material. A espessura da parede das ligas de magnésio fundidas em moldes de areia é maior e o tempo de solução sólida necessário é muitas vezes maior; o tempo de solução sólida de moldes metálicos e peças fundidas de paredes finas é mais curto. Peng Liming et al. estudaram o efeito do tratamento com solução sólida na microestrutura e nas propriedades mecânicas da liga AZ91D-RE. Os resultados do SEM mostraram que a segunda fase da liga fundida AZ91D-RE era composta principalmente pela fase de rede Mg17 Al12, fase Al11 Er3 em forma de bastão e composição granular da fase Al10 Ce2 Mn7. Depois que a liga foi tratada com solução sólida a 410 ° C/35 h, a fase Mg17 Al12 em rede foi completamente dissolvida na matriz α-Mg, o que desempenhou um efeito significativo de fortalecimento da solução sólida na liga e melhorou muito a resistência da liga; compostos de terras raras não eram. Está solidamente dissolvido na matriz e apenas muda de forma, de bastão longo para bastão curto com tendência a esferoidizar. Esta mudança enfraquece os danos do composto à divisão da matriz e melhora a plasticidade da liga.
A resistência das ligas de magnésio pode ser melhorada por tratamento em solução seguido de envelhecimento artificial (T6). Este processo é usado principalmente em ligas Mg-Al-Zn e Mg-Er-Zr. Contudo, a plasticidade das ligas de magnésio tende a diminuir após o tratamento T6. A Tabela 7 resume as fases típicas de precipitação de envelhecimento de vários tipos de ligas de magnésio fundidas. Eles foram discutidos em detalhes na Seção 3 e não serão repetidos aqui.
A resistência das ligas de magnésio pode ser melhorada por tratamento em solução seguido de envelhecimento artificial (T6). Este processo é usado principalmente em ligas Mg-Al-Zn e Mg-Er-Zr. Contudo, a plasticidade das ligas de magnésio tende a diminuir após o tratamento T6. A Tabela 7 resume as fases típicas de precipitação de envelhecimento de vários tipos de ligas de magnésio fundidas. Eles foram discutidos em detalhes na Seção 3 e não serão repetidos aqui.
O tamanho da peça e a espessura da seção transversal das peças fundidas de liga de magnésio, a relação proporcional entre o tamanho da peça e a capacidade de volume do forno e a colocação das peças fundidas no forno são fatores importantes que afetam o processo de tratamento térmico do metal. As ligas de magnésio têm requisitos rigorosos quanto à precisão do controle de temperatura durante o tratamento térmico, e a faixa máxima de flutuação de temperatura permitida durante o tratamento da solução é de ±5°C. Portanto, é necessário controlar com precisão a temperatura do forno de tratamento térmico e garantir uma distribuição uniforme da temperatura; ao mesmo tempo, o forno deve ter boas propriedades de vedação. Quando a temperatura do tratamento térmico for superior a 400°C, uma atmosfera protetora deve ser utilizada para evitar a oxidação superficial e queima da liga de magnésio.
foto
Tabela 7 Fases típicas de precipitação de envelhecimento de ligas fundidas de magnésio
Além dos tratamentos térmicos convencionais acima mencionados, existem atualmente alguns processos especiais de tratamento térmico utilizados para melhorar as propriedades gerais das ligas de magnésio. O tratamento de prensagem isostática a quente pode melhorar a densidade, as propriedades mecânicas e a estabilidade das peças fundidas de liga de magnésio. O processo de prensagem isostática a quente consiste em colocar o material em um recipiente fechado, aplicar pressão igual ao material em todas as direções e aplicar alta temperatura ao mesmo tempo. Sob a ação de alta temperatura e alta pressão, a forma e as dimensões externas da peça de trabalho não mudam, mas os poros internos A deformação plástica microscópica ocorre em todos os locais, fechando as cavidades de contração, aumentando a densidade do material e melhorando as propriedades do material. Zhou et al. usou tecnologia de prensagem isostática a quente para fechar os furos de contração na liga fundida Mg-6Gd-3Y 0,5Zr, reduzindo significativamente os defeitos de fundição e melhorando significativamente as propriedades mecânicas do material. A liga WE43 preparada por Tian Xiaoying e outros usando um processo de prensagem isostática a quente por fundição de baixa pressão exibe excelentes propriedades mecânicas na faixa da temperatura ambiente a 250°C. A razão é que a liga tem uma estrutura de grão fino e elimina retração e cavidades de retração. Atualmente, existem poucos relatórios nacionais sobre prensagem isostática a quente de ligas de magnésio, e a pesquisa ainda está no início.
Defeitos comuns e contramedidas na fundição a baixa pressão de 6 ligas de magnésio
A velocidade de enchimento do molde de liga de magnésio de fundição de baixa pressão é lenta e o enchimento do molde é relativamente estável. Portanto, defeitos como poros e cavidades de contração nas peças fundidas podem ser bastante reduzidos, e a qualidade da superfície das peças fundidas também é melhorada. No entanto, à medida que a demanda por peças fundidas de ligas de magnésio complexas de alto desempenho em larga escala na indústria aeroespacial, automotiva e outras áreas aumenta gradualmente, o grau de liga das ligas de magnésio aumenta gradualmente, o intervalo de solidificação torna-se mais amplo e a fluidez piora. Alguns fenômenos comuns durante o processo de solidificação Defeitos de fundição, como frouxidão, segregação de componentes, trincas a quente, etc.
6.1 Solto
A porosidade é uma estrutura esponjosa e grosseira que aparece dentro das peças fundidas. É amplamente distribuído em peças fundidas de liga de magnésio e é difícil de alimentar. A faixa de temperatura de solidificação da liga de magnésio é ampla e a contração de solidificação é grande. Como resultado, os microporos formados pela contração de volume não podem ser complementados pelo líquido da liga e, eventualmente, ficam soltos. Em casos graves, podem ocorrer fissuras por contração devido à tensão de tração intergranular excessiva, levando à falha da liga. .
Em carcaças fundidas de liga de magnésio, os defeitos soltos ocorrem principalmente na zona de transição de espessura da peça fundida. No projeto do processo, a fim de reduzir defeitos soltos, o processo de fundição da casca deve seguir o princípio da solidificação sequencial, tanto quanto possível, para garantir canais de alimentação de fundição suaves e aproveitar ao máximo as vantagens do processo de fundição de baixa pressão. Além disso, reduzir adequadamente a temperatura de vazamento ajudará a reduzir a porosidade, mas se a temperatura for muito baixa, o efeito de alimentação será reduzido; uma velocidade de enchimento mais baixa pode evitar a entrada de ar durante o processo de enchimento e, ao mesmo tempo, prolongar o tempo de preservação do calor do corredor, melhorando assim a solidificação. qualidade. Nesta base, aumentar a pressão de retenção para entre 30 e 60 kPa pode preencher os poros microscópicos entre os dendritos, melhorar a capacidade de alimentação da liga e melhorar a qualidade interna das peças fundidas de liga de magnésio.
6.2 Segregação de componentes
A segregação da composição é o defeito de segregação mais comum em ligas de magnésio, o que pode levar ao desmantelamento direto das peças fundidas em casos graves. A fim de reduzir a segregação de componentes das peças fundidas, métodos como ajuste da temperatura de refino e capacidade de resfriamento e redução da temperatura de vazamento geralmente podem ser usados na produção real de peças fundidas.
A segregação da composição é o defeito de segregação mais comum em ligas de magnésio, o que pode levar ao desmantelamento direto das peças fundidas em casos graves. A fim de reduzir a segregação de componentes das peças fundidas, métodos como ajuste da temperatura de refino e capacidade de resfriamento e redução da temperatura de vazamento geralmente podem ser usados na produção real de peças fundidas.
Em liga de magnésio
Os elementos de liga adicionados geralmente têm um alto ponto de fusão e são, em sua maioria, elementos de metais pesados. O aumento da temperatura de refino pode fazer com que os elementos de metal pesado derretam mais completamente no fundido, reduzindo efetivamente a segregação da composição da peça fundida. Além da composição da liga, a segregação da composição também está relacionada à taxa de resfriamento da peça fundida. As peças de resfriamento mais lento têm maior probabilidade de produzir segregação da composição. O fortalecimento do resfriamento nessas peças pode prevenir efetivamente a segregação na peça fundida; além disso, reduzir adequadamente a temperatura de vazamento e o super-resfriamento da liga para evitar a precipitação de elementos de metal pesado durante o processo de solidificação também pode melhorar muito a segregação da composição na liga.
6.3 Fissuração a quente
À medida que as peças fundidas de liga de magnésio se desenvolvem gradualmente em peças estruturais complexas de grande porte e paredes finas, a tendência de trincas a quente também aumenta. A trinca a quente é um defeito de fundição muito sério. Aparece como fendas e rachaduras retas ou tortuosas nas peças fundidas, que são fáceis de ocorrer nas junções grossas e finas das saliências e da estrutura da extremidade inferior. O mecanismo de formação do craqueamento a quente pode ser explicado pela teoria do filme líquido: no estágio final de solidificação do magnésio líquido, uma camada de filme metálico líquido se formará entre os dendritos fechados. Quando a peça fundida continua a solidificar, o volume continua a encolher e uma tensão de tração será formada entre os dendritos. Sob a ação desta força, eventualmente ocorrerá rasgo, formando fissuras a quente. A geração de defeitos de craqueamento a quente é afetada pelo projeto do processo, pela qualidade do fundido e pelo resfriamento. Ao projetar o processo, quando a peça fundida é projetada com múltiplas saliências adjacentes, um reforço anti-fissura razoável deve ser projetado para eliminar efetivamente os defeitos de fissura. A purificação e o refinamento do fundido podem melhorar a qualidade do fundido, reduzir a tensão local no limite do grão e reduzir as inclusões de oxidação no líquido de magnésio, reduzindo assim a tendência de rachaduras a quente. Ajustar adequadamente o resfriamento também melhorará a tendência da liga à trinca a quente, especialmente para ligas de magnésio resistentes ao calor de terras raras.
6.4 Inclusões de oxidação
Inclusões de oxidação aparecem frequentemente em ligas de magnésio fundidas a baixa pressão. Essas inclusões são, na verdade, MgO de película fina misturada com MgO/MgS e alguns compostos intermediários. Eles são distribuídos principalmente na superfície da peça fundida ou na parte de transição da peça fundida e em várias partes dentro da peça fundida. A superfície de inclusão geralmente é composta por furos ásperos e de formato irregular. As inclusões de oxidação são geralmente causadas por processos imperfeitos ou incorretos. Os principais fatores e soluções são os seguintes:
(1) Ao adicionar líquido de magnésio ao cadinho durante a produção contínua, as inclusões de óxido na superfície do líquido são despejadas no tubo ascendente e trazidas para o molde durante o vazamento. Portanto, após adicionar magnésio líquido, a escória no tubo ascendente deve ser completamente removida.
(2) A escala de óxido causada pelo aumento e queda repetidos do nível do líquido no tubo ascendente pode ser selecionada de acordo com a situação real da fundição. A tela do filtro pode ser usada na boca do tubo ascendente ou no corredor interno da peça fundida.
(3) A velocidade de pressurização é muito rápida, causando respingos e produzindo incrustações de óxido. Portanto, a velocidade de enchimento deve ser rigorosamente controlada para garantir que o líquido metálico suba continuamente, sem impacto ou respingos.
(4) Inclusões não metálicas causadas pelo desprendimento de materiais de molde e revestimentos. É necessário verificar se a camada de revestimento caiu e se a poeira, areia e detritos na cavidade do molde devem ser cuidadosamente limpos; além disso, agentes de refino devem ser adicionados durante a fundição para adsorver várias impurezas não metálicas (como óxidos, nitretos, cloretos, etc.) para que possam afundar no fundo do cadinho após repousarem e serem removidos.
6.5 Subfundição e fechamento a frio
Defeitos de subfundição e fechamento a frio são alguns dos defeitos fáceis de ocorrer na fundição a baixa pressão de ligas de magnésio, ocorrendo principalmente em posições distantes da porta e das paredes finas da peça fundida. Subfundição refere-se ao defeito em que o metal fundido não consegue preencher a cavidade do molde durante o processo de enchimento, resultando em fundição incompleta.
Defeitos de fechamento a frio referem-se a defeitos óbvios de descontinuidade na confluência de dois metais devido à falha na fusão completa. As principais razões para defeitos de subfundição e fechamento a frio estão relacionadas ao processo de enchimento do metal fundido, como baixa temperatura de vazamento e baixa fluidez do metal fundido, velocidade de enchimento muito lenta, ventilação deficiente do molde, baixa permeabilidade ao ar, metal fundido insuficiente, etc.
6.6 Intercamada
A camada intermediária de fundição refere-se ao aparecimento de uma ou mais áreas defeituosas dominadas por gás ou bolhas na superfície ou corpo da peça fundida. É causado pela falha do gás no fundido em ser completamente descarregado durante o processo de solidificação. As intercamadas podem ser formadas diretamente ou formar defeitos compostos durante o processo de solidificação. Geralmente, as camadas intermediárias em peças fundidas de liga de magnésio ocorrem principalmente durante o processo de fundição sob pressão. Os principais motivos são os seguintes:
(1) Inclusões de gás durante o vazamento. Durante o processo de vazamento de peças fundidas de liga, devido à rápida vazão do líquido de magnésio, é fácil introduzir gás, núcleo de areia e outras impurezas, resultando na formação de camadas intermediárias.
(2) Temperatura de vazamento baixa ou irregular. A baixa temperatura de vazamento ou a distribuição irregular da temperatura farão com que a superfície das peças fundidas de liga de magnésio congele e forme uma camada externa.
(3) Problemas no projeto e fabricação de moldes. O projeto irracional da estrutura do molde ou o processo de fabricação inadequado também podem levar à formação de camadas intermediárias.
(4) Processo de fundição deficiente. O controle inadequado do processo de fundição da liga de magnésio, como temperatura de fundição muito alta, tempo de retenção muito longo, etc., aumentará o gás e as impurezas no líquido de magnésio, produzindo assim camadas intermediárias.
Os itens acima são algumas das razões pelas quais as fundições de liga de magnésio produzem intercamadas. Medidas de controle correspondentes podem ser tomadas por essas razões, como otimizar o processo de vazamento, melhorar o projeto do molde e o processo de fabricação e controlar o processo de fundição.
Em resumo, na fundição a baixa pressão de carcaças de liga de magnésio, para garantir a produção de peças fundidas de alta qualidade, cada elo como matéria-prima, processo de fundição e refinamento deve ser rigorosamente controlado.
7 Conclusão e Perspectivas
A China possui mais de 70% dos recursos mundiais de magnésio. Ao mesmo tempo, a China também é um grande produtor de materiais e produtos de magnésio. Na última década, a produção chinesa de magnésio e suas ligas excedeu 80% da produção total mundial, tornando-a o país com mais voz no mundo. Com a melhoria da resistência dos novos veículos energéticos e os requisitos de poupança de energia e redução de emissões dos veículos petrolíferos tradicionais, a redução de peso tornou-se o foco do atual desenvolvimento da indústria automóvel. Espera-se que a demanda por ligas de magnésio fundidas como os materiais comerciais de engenharia metálica mais leves cresça rapidamente. Portanto, na fundição a baixa pressão de ligas de magnésio, as seguintes questões merecem atenção especial.
(1) A pesquisa e aplicação de ligas fundidas de magnésio, especialmente produtos fundidos a baixa pressão, ainda são insuficientes. Ao passar de laboratório de pequena escala para produção experimental de produtos industriais de médio e médio porte, se a estabilização das amostras e a eficiência da produção podem atingir o nível esperado, quão grande é a diferença entre a análise de custos e a situação real, e algumas dificuldades técnicas podem não ter sido previstas. A pesquisa científica e o pessoal de produção precisam trabalhar juntos para eliminar o gargalo da aplicação da liga fundida de magnésio.
(2) A compreensão do público sobre os produtos de liga de magnésio é insuficiente. "As ligas de magnésio são quimicamente ativas, fáceis de corroer e apresentam riscos à segurança" - esta é frequentemente a primeira impressão do público sobre os produtos de liga de magnésio. Os não profissionais não prestam atenção aos resultados reais dos testes de desempenho das peças fundidas em liga de magnésio. Portanto, é necessário melhorar a compreensão do público sobre os produtos de liga de magnésio, compreender as vantagens e desvantagens dos produtos de liga de magnésio e seu real retardador de chama e resistência à corrosão, de modo a promover melhor a aplicação de peças fundidas de magnésio.
(3) São necessários preços e bases de produção estáveis do magnésio bruto: No custo de produção das peças fundidas de liga de magnésio, os preços dos materiais geralmente representam cerca de 50%, portanto, a flutuação dos preços do magnésio bruto tem um enorme impacto no custo de produção das rodas de magnésio. Os preços relativamente estáveis do magnésio bruto aumentarão ainda mais a determinação dos usuários em usar e promover; ao mesmo tempo, a fim de melhorar a eficiência da produção em massa e a taxa de qualificação do produto, é necessária uma certa escala de base de produção para garantir conjuntamente a produção em massa e a promoção da aplicação de peças fundidas de liga de magnésio. Além disso, embora os fabricantes de veículos nacionais tenham manifestado a sua expectativa de que as empresas de liga de magnésio lhes forneçam peças automotivas de liga de magnésio de alto desempenho, a substituição de materiais de peças requer um período de tempo para avaliação, teste e verificação do design do produto, e há um período de conversão para que as intenções de demanda sejam convertidas em pedidos de mercado; o atual preço relativo do magnésio bruto ainda é relativamente alto, o que faz com que os fabricantes de automóveis nacionais se preocupem com a alta pressão dos custos.
(4) As dificuldades técnicas no equipamento e na organização metalúrgica na fundição a baixa pressão necessitam de ser mais abordadas. Como controlar ainda mais os defeitos, como inclusões de óxido, cavidades de contração e segregação na organização de fundição de baixa pressão por meio de projeto de liga, otimização de equipamentos e melhoria eficaz de processos é o ponto-chave que restringe se o processo de fundição de baixa pressão e seus produtos podem desempenhar um papel importante no processo de expansão da aplicação de magnésio.
Portanto, embora o mercado potencial para a aplicação de ligas de magnésio fundido de baixa pressão e alto desempenho na China seja enorme, ainda há grande incerteza sobre se a demanda potencial do mercado pode ser transformada em demanda real do mercado.
Molde para Fundição: Definição, Princípio de Funcionamento, Aplicação, Materiais e Desenvolvimento Tecnológico
Processo de moldagem por injeção de molde de duas cores
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
