
وضعیت تحقیق و چشم انداز آلیاژهای منیزیم ریخته گری کم فشار
نویسنده: SZTC
2025-01-08
مقدمه
منیزیم فلز ساختاری با کمترین چگالی است. این منبع غنی است و دارای مزایایی مانند استحکام ویژه بالا و سفتی خاص، میرایی ارتعاش خوب، توانایی محافظ الکترومغناطیسی قوی، برش آسان و بازیافت آسان است. این به طور گسترده در زمینه های خودرو، هوا فضا، محصولات الکترونیکی و محصولات نظامی دفاع ملی استفاده می شود. منیزیم یک ماده فلزی ساختاری در حال ظهور است که پس از فولاد و آلیاژهای آلومینیوم ساخته شده است. ساختار مشبک آن با فولاد و آلومینیوم متفاوت است. این ماده به عنوان ماده مهندسی سبز قرن بیست و یکم شناخته می شود. آلیاژهای منیزیم کاربرد قوی در فناوری ریخته گری دارند. در میان چندین فناوری برای تهیه مواد و اجزای آلیاژ منیزیم، ریختهگری آلیاژهای منیزیم طولانیترین سابقه توسعه و بالغترین فناوری و تجهیزات را دارد. با توسعه مداوم فناوری بالا، تقاضا برای آلیاژهای منیزیم با کارایی بالا در حال افزایش است و فرآیند ریخته گری نیز بهبود یافته و ارتقا یافته است. در حال حاضر، ریختهگری با فشار بالا متداولترین روش شکلدهی برای تولید قطعات آلیاژی منیزیم است، اما ریختهگری تحت فشار تنها برای تولید مقادیر زیادی از قطعات جدار نازک مناسب است. هزینه سرمایه گذاری تجهیزات و قالب های آن بالا است و به راحتی می توان عیوب ریخته گری مانند حباب هوا را داشت که بر کیفیت محصول نهایی تأثیر می گذارد. ریخته گری کم فشار یک روش ریخته گری بین ریخته گری فشار بالا و ریخته گری ثقلی است. دارای پر شدن پایدار است و برای تشکیل ریخته گری های بزرگ و پیچیده آلیاژ منیزیم مناسب تر است. ریخته گری ها را می توان عملیات حرارتی و تقویت کرد، و خواص مکانیکی بیشتر بهبود می یابد. آلیاژهای منیزیم ریخته گری کم فشار چشم انداز کاربرد خوبی را در سال های اخیر نشان داده اند و توجه بیشتر و بیشتری را به خود جلب کرده اند.
1 ویژگی ها و روش های شکل گیری فرآیند ریخته گری کم فشار
ریختهگری با فشار کم به فرآیند ریختهگری اطلاق میشود که در آن فلز مذاب از پایین به بالا تحت تأثیر فشار کم گاز پر میشود و تحت فشار جامد میشود تا قالبهای ریختهگری را تشکیل دهد. در طی فرآیند پر کردن این فرآیند، سیالیت مایع آلیاژ منیزیم بهبود می یابد و به راحتی می توان ریخته گری با ضخامت دیواره های مختلف و ساختارهای پیچیده به دست آورد. در عین حال، در طول فرآیند پر کردن، فشار آن قابل کنترل است که می تواند به طور موثر غلت خوردن و پاشیدن مایع منیزیم را در هنگام پر کردن کاهش دهد، به طوری که مایع منیزیم قالب را پر می کند، تشکیل عیوب ریخته گری مانند اجزای اکسیداسیون و شلی را کاهش می دهد و در نتیجه ریخته گری با کیفیت بالا به دست می آید. روشهای معمول ریختهگری فشار کم شامل پرکاربردترین روشهای ریختهگری فشار کم فشار گاز با فشار پایین، ریختهگری فوم از دست رفته با فشار کم خلاء و ریختهگری با فشار کم الکترومغناطیسی است. اصل فناوری ریختهگری فشار پایین گاز نوع بالایی که معمولاً مورد استفاده قرار میگیرد در شکل 1 نشان داده شده است. روش این است که 0.02 تا 0.06 مگاپاسکال گاز فشرده را به یک بوته آببندی شده منتقل میکند، به طوری که فلز مذاب به آرامی حفره را از پایین به بالا پر میکند. پس از اتمام پر کردن، فشار متوقف می شود و فشار تا زمانی که ریخته گری به طور کامل جامد شود، حفظ می شود و سپس فشار آزاد می شود تا فلز مذاب باقیمانده به بوته برگردد و در نهایت قالب ریخته گری می شود. در این فرآیند، غلت خوردن، ضربه و پاشش فلز مذاب به میزان قابل توجهی کاهش می یابد، در نتیجه تولید سرباره اکسید به میزان زیادی کاهش می یابد. در عین حال، روش پر کردن فشار آن، سیالیت بالای مایع آلیاژی و چگالی ریختهگری را تضمین میکند که برای تولید ریختهگریهای بزرگ و پیچیده دیواره نازک مناسب است. شایان ذکر است که با توجه به سیستم ریختن و رایزر ساده طراحی شده در این فرآیند، میزان بازیابی فلز می تواند به بیش از 90 درصد برسد که تا حد زیادی در هزینه های تولید صرفه جویی می کند. کنترل فرآیند ریخته گری کم فشار تأثیر زیادی بر عملکرد ریخته گری نهایی دارد. با در نظر گرفتن توپی چرخ آلیاژی منیزیم ریختهگری شده کم فشار، در طول فرآیند ریختهگری، ترتیب پر کردن مایع آلیاژ منیزیم معمولاً به صورت رینگ وسط چرخ است، جایی که لبه و لبه قسمتهایی با دیواره نازک هستند که دورتر از دروازه هستند، بنابراین ترتیب انجماد باید به صورت رینگ-رینگ-پره-رینگ جامد باشد. اگر توپی چرخ در طول فرآیند انجماد به انجماد متوالی نرسد، احتمال بروز عیوب انجماد وجود دارد، مانند عیوب ترک حرارتی در پرهها و رینگها، دانههای درشت در مرکز چرخ، حفرههای جمعشدگی و انقباض روی لبه و غیره. بنابراین، برای جلوگیری از بروز عیوب ریختهگری، باید تا حد ممکن دمای ریختهگری را تا حد ممکن تنظیم کرد تا عیوب ریختهگری را تنظیم کرد. فرآیند نگهداری فشار برای بهینه سازی ریخته گری فرآیند فناوری ریختهگری فوم از دست رفته با خلاء یک فرآیند ریختهگری جدید است که ریختهگری فوم از دست رفته خلاء و ریختهگری با فشار کم را ادغام میکند. نمودار شماتیک آن در شکل 2 نشان داده شده است. مراحل فرآیند عبارتند از: ابتدا الگوی ریخته گری فوم گم شده را در جعبه ماسه ریخته شده از پایین قرار دهید، ماسه قالب گیری را اضافه کنید و آن را فشرده کنید و شروع به جاروبرقی کنید. سپس مایع منیزیم را به داخل کوره ریخته شده اضافه کنید و در همان زمان گاز بی اثر را به داخل کوره ریخته کنید. مایع منیزیم تحت فشار وارد جعبه ماسه می شود و دمای بالای آن می تواند الگوی ریخته گری فوم از دست رفته را گازی کند و در نهایت ریختن را کامل کند. این فرآیند نسبت به فرآیند دایکاست سرمایه گذاری تجهیزات کمتری دارد و ریخته گری ها را می توان عملیات حرارتی و تقویت کرد و عملکرد هزینه ریخته گری بهبود می یابد. ریخته گری های تولید شده توسط ریخته گری شن و ماسه دقت بالاتر و کیفیت سطح بهتری دارند و چرخه تولید بهبود می یابد و ریخته گری های نهایی عملکرد جامع بالاتری دارند. این فرآیند به دمای ریختن کم، کاهش دمای ریختن کم، و یک سیستم ریخته گری ساده و موثر برای ریخته گری آلیاژی با نرخ تسلیم بالا نیاز دارد. می توان از آن برای شکل دهی مایع اجزای پیچیده آلیاژ منیزیم استفاده کرد و می تواند ریخته گری های آلیاژ منیزیم با دقت بالا، زبری سطح پایین و کارایی بالا را بدست آورد که باعث بهبود عیوب ریخته گری ناکافی و بسته شدن سرد می شود که به راحتی در ریخته گری در فرآیندهای ریخته گری سنتی رخ می دهد. ژانگ دافو و همکاران این فناوری را در شکلدهی دقیق مایع آلیاژ منیزیم AZ91D به کار برد و با موفقیت ریختهگریهای پیچیده آلیاژ منیزیم مانند محفظه موتور و لوله اگزوز را تهیه کرد که به طور موثری عیوب آلیاژ منیزیم مانند ریختن ناکافی و بسته شدن سرد را بهبود بخشید و عملکرد ریختهگری را بسیار بهبود بخشید.
فرآیند ریخته گری کم فشار آلیاژ منیزیم معمولی عمدتاً از هوای فشرده برای پر کردن قالب و حفظ فشار برای تکمیل تولید ریخته گری استفاده می کند. فناوری ریخته گری کم فشار الکترومغناطیسی یک روش ریخته گری است که از نیروی لورنتس برای بالا آمدن فلز مذاب و پر کردن قالب استفاده می کند. نمودار شماتیک آن در شکل 3 نشان داده شده است. دارای راندمان تولید بالا، شکل دهی با دقت پیوسته و تقریباً صفر باقی مانده است و دارای مزایای منحصر به فردی در زمینه ریخته گری کم فشار آلیاژ منیزیم است. در این فرآیند جریان الکتریکی از فلز مایع عبور می کند و فلز مذاب تحت تأثیر نیروی لورنتس به صورت جهت دار حرکت می کند. هنگامی که جریان و قدرت میدان مغناطیسی بالاتری حاصل می شود، نیروی تولید شده می تواند الزامات ریخته گری کم فشار معمولی را برآورده کند. فلز مذاب تحت کنترل کامپیوتری پر می شود تا اطمینان حاصل شود که سطح مایع در بخش های مختلف به طور پیوسته بالا می رود. فلز مایع داخل قالب پر می شود و پس از مدت زمان انجماد، تحت فشار قرار می گیرد و نگهداری می شود تا در نهایت یک ریخته گری با کیفیت بالا به دست آید. مطالعات نشان دادهاند که چرخهای آلیاژی آلومینیومی موتورسیکلتهای تولید شده توسط دستگاههای ریختهگری فشار کم پمپ الکترومغناطیسی، مزایای عملکردی آشکاری نسبت به چرخهای تولید شده توسط ریختهگری کم فشار سنتی دارند. با این حال، در مقایسه با آلیاژهای آلومینیوم، آلیاژهای منیزیم دارای ویژگیهای گرمای ویژه کم و گرمای نهان کم انجماد هستند که منجر به سرعت سرد شدن سریع مایع آلیاژ منیزیم در حفره قالب میشود. بنابراین، تنظیم پارامترهای فرآیند مانند پر شدن سریع و کنترل دقیق دمای قالب ضروری است.
علاوه بر این، Wu Guohua و دیگران به طور ابتکاری فرآیند جدیدی را برای ریختهگری با فشار کم دقیق ریختهگریهای بزرگ آلیاژ منیزیم با ترکیب فناوری ساخت هسته انتقال پوشش، فناوری آببندی فلز مایع بوتهای و فناوری ریختهگری کم فشار ایجاد کردند و از خلوص بالا و تمیزی بالای مایع آلیاژ منیزیم اطمینان حاصل کردند. ریخته گری آلیاژ منیزیم ساخته شده دارای ساختار متراکم، دقت ابعادی بالا و کیفیت سطح خوب است و توانایی توسعه و تولید دسته های کوچک ریخته گری آلیاژ منیزیم 100 کیلوگرمی را دارد.
2 وضعیت توسعه ریخته گری کم فشار آلیاژهای منیزیم
در اوایل قرن بیستم، بریتانیا فناوری ریختهگری کم فشار را پیشنهاد کرد و آن را در تولید آلیاژ منیزیم به کار برد، اما در آن زمان توسط فناوری و تجهیزات محدود شد و به طور گسترده مورد استفاده قرار نگرفت. پس از جنگ جهانی دوم، صنعت خودرو به سرعت شروع به توسعه کرد و تقاضا برای چرخهای خودرو و سایر قطعات همچنان رو به افزایش بود. چنین قطعاتی برای تولید ریخته گری کم فشار نیز مناسب هستند و فناوری به سرعت توسعه یافته است، اما تجهیزات و فناوری تنها در دست چند کشور توسعه یافته است. پس از اواسط قرن بیستم، کشورها شروع به سرمایه گذاری نیروی انسانی و منابع مادی برای انجام تحقیقات عمیق در مورد اصول و فرآیندهای فناوری ریخته گری کم فشار کردند. با روند جهانی شدن و توسعه فناوری، تجهیزات ریخته گری کم فشار به طور مداوم ارتقا یافته و دامنه کاربرد آن گسترده تر شده است. در حال حاضر به طور گسترده در صنایع هوافضا، خودرو و ماشین آلات مختلف استفاده می شود.
به عنوان مثال چرخ های آلیاژ آلومینیوم ریخته گری شده کم فشار را در نظر بگیرید. سهم بازار آن در دهه 1980 تنها 4 درصد بود، اما در آغاز قرن بیست و یکم، سهم بازار آن به بیش از 60 درصد افزایش یافت. در حال حاضر ریخته گری کم فشار به مهمترین فرآیند برای تولید چرخ های آلیاژی آلومینیومی تبدیل شده است. به منظور تسریع بیشتر روند سبک وزن سازی خودروها، تولید کنندگان و محققان در کشورهای مختلف در حال تسریع تحقیق و توسعه و تولید چرخ های آلیاژی منیزیمی برای جایگزینی آلیاژهای آلومینیوم برای دستیابی به سبک وزنی عمیق تر هستند. این تحقیق عمدتاً بر مواد جدید و فرآیندهای جدید متمرکز است. تحقیقات نشان می دهد که برای به دست آوردن سفتی مشابه چرخ های آلیاژی آلومینیومی، ضخامت دیواره چرخ های آلیاژی منیزیمی فقط باید به 1.17 برابر چرخ های آلیاژی آلومینیومی افزایش یابد و جرم آن تنها 78٪ از چرخ های آلومینیومی است که اثر سبک وزن قابل توجهی دارد. استفاده از چرخهای آلیاژی منیزیمی به جای چرخهای آلیاژی آلومینیومی در خودروهای انرژی جدید میتواند استقامت خودرو را بیش از 8 درصد افزایش دهد و عملکرد شتاب و اثر کاهش لرزش خودرو نیز به طور قابل توجهی بهبود مییابد. در حال حاضر، فرآیندهای ریخته گری مورد استفاده برای آلیاژهای منیزیم شامل ریخته گری گرانشی، ریخته گری فشار بالا، ریخته گری اکستروژن و ریخته گری با فشار کم است. در این میان ریخته گری کم فشار به دلیل ویژگی هایی مانند پر شدن پایدار و انجماد متوالی مزایای منحصر به فردی در ساخت قطعات آلیاژی منیزیم دارد و در زمینه صنعتی مورد توجه گسترده قرار گرفته است. با این حال، تولید چرخهای آلیاژی منیزیمی از طریق فناوری ریختهگری فشار کم هنوز نیاز به مطالعه و بهبود بیشتر دارد و این فناوری هنوز به بلوغ نرسیده است و به طور گسترده ترویج و اعمال نشده است.
از قرن بیست و یکم، با توسعه فناوری کامپیوتر، فناوری شبیه سازی عددی به طور گسترده ای در توسعه و بهینه سازی فرآیندهای ریخته گری کم فشار استفاده شده است. با استفاده از نرم افزار شبیه سازی عددی فرآیند ریخته گری آلیاژهای منیزیم، می توان محل و علل عیوب مانند منافذ، سستی و انباشتگی سرباره در ریخته گری ها را از قبل پیش بینی کرد، چرخه توسعه فرآیند محصول را کوتاه کرد، تعداد آزمایش های قالب را کاهش داد و هزینه های تولید را کاهش داد. لی جینگی و همکاران از نرم افزارهای شبیه سازی ریخته گری EasyCast و NovaCast برای شبیه سازی عددی فرآیند ریخته گری کم فشار قطعات ریخته گری آلیاژ منیزیم استفاده کرد. مشخص شد که فرآیند انجماد ریختهگریهای پارتیشن از اصل انجماد متوالی پیروی نمیکند و حفرههای انقباض ایجاد میشوند. با افزودن آهن سرد برای بهبود فرآیند، اثر جبران انقباض به طور موثری افزایش یافت و نقص حفره انقباض بهبود یافت. ژانگ هوآ و همکاران فرآیند ریختهگری چرخهای آلیاژی منیزیم AZ91D را بر اساس نرمافزار شبیهسازی ریختهگری AnyCasting تجزیه و تحلیل کرد، محل عیوب ریختهگری را بهدقت تعیین کرد و علل عیوب را پیدا کرد، و سپس فرآیند ریختهگری را بهینه کرد، تعداد آزمایشهای قالب را کاهش داد، در نتیجه هزینهها را تا حد زیادی کاهش داد. نتایج شبیهسازی عددی همچنین راهنمایی نظری و مبنایی برای ریختهگری کم فشار چرخهای آلیاژی منیزیمی ارائه میکند و توسعه فرآیند و فرآیند تولید چرخهای آلیاژی منیزیم ریختهگری کم فشار را ارتقا میدهد.
در سال های اخیر، توسعه سریع وسایل نقلیه انرژی جدید، الزامات بیشتری را برای سبک وزن در صنعت خودرو مطرح کرده است. ساخت چین 2025 یک طرح کلی برای توسعه خودرو پیشنهاد می کند. سبک وزن به یکی از آخرین اهداف توسعه اصلی خودروسازان در سراسر جهان تبدیل شده است. شکل 4 اثر کاهش وزن آلیاژ منیزیم را بر روی قطعات خودرو نشان می دهد. به ازای هر 10 درصد کاهش وزن خودروهای برقی خالص، حدود 6 درصد می توان برد کروز را افزایش داد. وزن سیستم بسته باتری خودرو بیش از 20 درصد خودرو را تشکیل می دهد و هزینه آن 30 تا 60 درصد خودرو را تشکیل می دهد. در سیستم باتری قدرت، پوسته باتری حدود 2٪ تا 30٪ از وزن کل سیستم را تشکیل می دهد و جزء اصلی ساختاری است. بنابراین، با فرض اطمینان از ایمنی عملکردی سیستم باتری و ایمنی کلی خودرو، سبک وزن کردن پوسته باتری به یکی از اهداف اصلی بهبود سیستم باتری تبدیل شده است. "گزارش تحقیقاتی در مورد وضعیت بازار صنعت ریخته گری آلیاژ آلومینیوم- منیزیم" اشاره می کند که ریخته گری آلیاژ منیزیم در حال حاضر دارای سه شرط اصلی برای جایگزینی ریخته گری آلیاژ آلومینیوم در زمینه خودروهای سبک وزن است، یعنی: چگالی آلیاژ منیزیم حدود 2/3 از آلیاژ منیزیم و استحکام تمام آلیاژ آلومینیوم آن بیشتر است. استفاده از آلیاژ منیزیم برای جایگزینی آلیاژ آلومینیوم می تواند به کاهش وزن بین 25 تا 35 درصد دست یابد. نسبت قیمت منیزیم به آلومینیوم به محدوده 1.3 باز می گردد و "منیزیم جایگزین آلومینیوم" از نظر اقتصادی مقرون به صرفه تر است. آلیاژ منیزیم دارای مزایایی در مقاومت در برابر لرزش، اتلاف گرما و استحکام است. در سال 2022، استفاده خانگی از آلیاژ منیزیم برای یک وسیله نقلیه تنها 3 تا 5 کیلوگرم خواهد بود، در مقایسه با استفاده از بیش از 100 کیلوگرم برای وسایل نقلیه تک آلیاژ آلومینیوم، و پتانسیل توسعه بسیار زیاد است. مجموعه کامل محفظه های سیستم محرک الکتریکی برای مدل Zhiji L7 اولین کاربرد تولید انبوه مواد آلیاژی منیزیم بر روی محفظه های درایو الکتریکی انرژی جدید است. این همچنین یکی از بزرگترین اجزای آلیاژ منیزیم است که در حال حاضر در تولید انبوه در زمینه خودرو در داخل و خارج از کشور استفاده می شود. متعاقباً، SAIC تعدادی از محصولات مونتاژ محرک الکتریکی با انرژی جدید آلیاژ منیزیم را توسعه داد و با موفقیت آنها را به تولید انبوه رساند، که گسترش سناریوهای کاربردی جدید برای آلیاژهای منیزیم را تسریع کرد و همچنین چشم انداز کاربردی روشنی را برای آلیاژهای منیزیم در وسایل نقلیه با انرژی جدید اعلام کرد. همانطور که عملکرد خودروهای انرژی جدید به تدریج بهبود می یابد، الزامات برای سبک وزن و عملکرد اجزایی مانند محفظه محرک الکتریکی و سینی باتری نیز افزایش یافته است، و تقاضا برای اجزای آلیاژ منیزیم تقویت شده و قابل عملیات حرارتی ریخته گری کم فشار ضروری تر شده است.
3 مواد آلیاژ منیزیم ریخته گری کم فشار
منیزیم خالص استحکام ضعیفی دارد، بنابراین معمولاً منیزیم خالص را برای به دست آوردن آلیاژهای منیزیم آلیاژ می کنند. عناصر آلیاژی به طور مستقیم خواص مکانیکی آلیاژ را از طریق سخت شدن بارش، تقویت دانه ریز و تقویت محلول جامد تقویت می کنند. جدول 1 به طور خلاصه رایج ترین عناصر آلیاژی و اثرات آنها بر آلیاژهای منیزیم را معرفی می کند. آلیاژهای منیزیم ریخته گری را می توان به طور عمده به سری های Mg Al، سری Mg-Zn و سری Mg-RE با توجه به عناصر آلیاژی اصلی تقسیم کرد. در حال حاضر پرمصرف ترین آلیاژ منیزیم ریخته گری کم فشار سری Mg-Al-Zn (AZ) است.
سری 3.1 Mg-Al
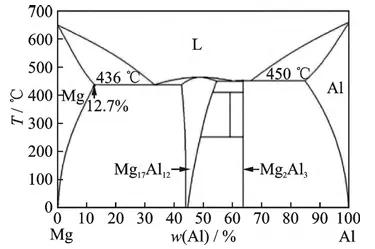
سری Mg⁃Al اولین ماده آلیاژ منیزیم مورد استفاده است و Al مطلوب ترین عنصر برای بهبود عملکرد ریخته گری و خواص مکانیکی آلیاژهای منیزیم است. از نمودار فاز دوتایی Mg-Al (همانطور که در شکل 5 نشان داده شده است)، می توان دریافت که حلالیت جامد Al در ماتریس α-Mg به طور قابل توجهی با دما تغییر می کند و حلالیت جامد حدی آن 12.7٪ (کسر جرمی، 436 ℃)، و حلالیت جامد در دمای اتاق حدود 2٪ است. با افزایش محتوای Al در آلیاژ منیزیم، محدوده تبلور آلیاژ باریکتر می شود، سیالیت آلیاژ بهبود می یابد، تمایل به ترک گرم بهبود می یابد، عیوب مانند انقباض کاهش می یابد و خواص مکانیکی نیز به طور قابل توجهی بهبود می یابد. هنگامی که مقدار افزودن آلیاژ آلیاژ از 6٪ (کسر جرمی) بیشتر شود، می توان آن را تحت عملیات حرارتی و تقویت نیز قرار داد. افزودن عناصر آلیاژی مانند روی و منگنز بر اساس آلیاژ Mg-Al (همانطور که در جدول 2 نشان داده شده است) می تواند عملکرد ریخته گری، خواص مکانیکی، خواص دمای بالا و مقاومت در برابر خوردگی آلیاژ منیزیم را بهبود بخشد و به طور گسترده در تولید صنعتی استفاده می شود.
حد حلالیت جامد روی در آلیاژ Mg-Al-Zn (AZ) 6% (کسر جرمی) است. روی عمدتاً در تقویت محلول جامد نقش دارد. پس از عملیات حرارتی، ساختار محلول جامد را می توان برای بهبود استحکام تسلیم و مقاومت در برابر خزش آلیاژ به دست آورد. با این حال، زمانی که کسر جرمی روی بیش از حد بالا باشد، برای مقاومت در برابر خوردگی آلیاژ خوب نیست. بنابراین، مقدار افزودن روی در آلیاژ منیزیم به طور کلی زیر 2٪ (کسر جرمی) کنترل می شود. در میان بسیاری از آلیاژهای AZ، AZ91D بیشترین کاربرد را در ریخته گری کم فشار دارد. این آلیاژ شکل پذیری عالی و خواص مکانیکی بالایی دارد و می تواند در انواع فرآیندهای شکل دهی برای ساخت قطعات ساختاری پیچیده اعمال شود. با این حال، یک فاز شکننده با نقطه ذوب پایین β-Mg17 Al12 در این سری از آلیاژها تشکیل خواهد شد. با افزایش بار آلیاژ، ریزترک ها به راحتی روی فاز β-Mg17 Al12 و فصل مشترک فاز β-Mg17 Al12/α-Mg ایجاد می شوند. این ریزترک ها به تدریج به هم متصل می شوند تا ترک های اصلی را تشکیل دهند تا زمانی که آلیاژ شکسته و از کار بیفتد، همانطور که در شکل 6 نشان داده شده است. علاوه بر این، فاز β-Mg17 Al12 به راحتی در دماهای بالا نرم شده و درشت می شود و در نتیجه استحکام دمای بالا پایین و عملکرد خزشی ضعیف در دمای بالا ایجاد می شود. غنی سازی در مرز دانه مقاومت خزشی آلیاژ را کاهش می دهد، به طوری که آلیاژ را فقط می توان در شرایط کاری زیر 125 ℃ استفاده کرد، که توسعه این سری از آلیاژها را محدود می کند. در سال های اخیر به منظور بهبود خواص جامع آلیاژ، محققین زیادی سعی در افزودن عناصر میکروآلیاژی به آلیاژ AZ91 داشته اند که در این میان افزودن عناصر کمیاب خاکی بیشترین تأثیر را در بهبود خواص آلیاژ دارد. وانگ و همکاران اثر افزودن مقادیر مختلف Gd بر خواص آلیاژ ریختگی AZ91 را بررسی کرد. نتایج نشان داد که افزودن مقادیر کمی از Gd میتواند استحکام و انعطافپذیری آلیاژ AZ91 را بهبود بخشد، و دانههای α-Mg و فازهای Mg17 Al12 به طور قابلتوجهی تصفیه میشوند، زیرا یک فاز کروی پراکنده Al8 Mn4 Gd در آلیاژ تشکیل میشود که اثر تقویت فاز دوم را ایفا میکند. علاوه بر این، این فاز می تواند به عنوان یک نقطه هسته ناهمگن برای دانه های α-Mg و فازهای Mg17 Al12 عمل کند و در عین حال در پالایش دانه و ریزساختار نقش داشته باشد.
اثر آن بهبود خواص مکانیکی آلیاژ است. بابی و همکاران Sn و Y را به آلیاژ AZ91 اضافه کرد و دریافت که افزودن Sn یک فاز Mg2 Sn جدید را تشکیل می دهد که از هسته زایی و رشد فاز ناپیوسته Mg17 Al12 جلوگیری می کند. هنگامی که Y و Sn همزمان اضافه شدند، یک فاز Al2Y جدید ظاهر شد، کسر حجمی Mg17 Al12 کاهش مییابد، اندازه دانه تصفیه میشود و دمای اتاق و خواص کششی دمای بالا و مقاومت در برابر خوردگی آلیاژ بهبود مییابد. مقادیر افزودنی بهینه Sn و Y به ترتیب 0.5٪ و 0.9٪ (کسر جرمی) است. کای و همکاران دریافتند که افزودن Ce، Y و Gd می تواند اندازه دانه Mg17 Al12 را اصلاح کند، توزیع آن را بهینه کند، محتوای فاز Mg17 Al12 را در آلیاژ کاهش دهد، در نتیجه خواص مکانیکی آلیاژ و مقاومت در برابر خوردگی را بهبود بخشد، که در میان آنها Ce بیشترین تأثیر را دارد. به دنبال آن Y و Gd. تا به حال، افزودن عناصر میکروآلیاژی مانند Ce، Nd، Y، Ca، Ti، B، Sr، Sb و Bi به آلیاژ منیزیم AZ91 به طور گسترده مورد مطالعه قرار گرفته است. در این میان Ce, Nd بهترین اثر را در بهبود خواص مکانیکی دارند. ، Y، بی و Sb.
حلالیت جامد نهایی منگنز در آلیاژ سری Mg-Al-Mn (AM) 3.4٪ (کسر جرمی) است. استحکام این آلیاژ سری کمتر از آلیاژ سری AZ است، اما چقرمگی و پلاستیسیته عالی دارد و برای کاربردهایی که نیاز به تحمل بارهای ضربه ای و الزامات دارند مناسب است. در مکان هایی با ایمنی بالا، مانند قاب صندلی ها، داشبورد تجهیزات و چرخ های خودرو، آلیاژهای AM50 و AM60 بیشترین کاربرد را در ریخته گری کم فشار دارند. ژاپن، ایتالیا، ایالات متحده و سایر کشورها از AM60A و AM60B برای تولید چرخ های آلیاژی منیزیم دایکاست با عملکرد عالی استفاده می کنند. چین همچنین ریخته گری چرخ خودرو AB60B را از طریق ریخته گری گرانشی فلزی با نرخ بازده فرآیند تا 65 درصد تولید کرده است که فرصت جدیدی را برای ریخته گری کم فشار برای تولید آلیاژهای منیزیم فراهم می کند. هاب تجربه انباشته ای دارد.
حلالیت جامد نهایی منگنز در آلیاژ سری Mg-Al-Mn (AM) 3.4٪ (کسر جرمی) است. استحکام این آلیاژ سری کمتر از آلیاژ سری AZ است، اما چقرمگی و پلاستیسیته عالی دارد و برای کاربردهایی که نیاز به تحمل بارهای ضربه ای و الزامات دارند مناسب است. در مکان هایی با ایمنی بالا، مانند قاب صندلی ها، داشبورد تجهیزات و چرخ های خودرو، آلیاژهای AM50 و AM60 بیشترین کاربرد را در ریخته گری کم فشار دارند. ژاپن، ایتالیا، ایالات متحده و سایر کشورها از AM60A و AM60B برای تولید چرخ های آلیاژی منیزیم دایکاست با عملکرد عالی استفاده می کنند. چین همچنین ریخته گری چرخ خودرو AB60B را از طریق ریخته گری گرانشی فلزی با نرخ بازده فرآیند تا 65 درصد تولید کرده است که فرصت جدیدی را برای ریخته گری کم فشار برای تولید آلیاژهای منیزیم فراهم می کند. هاب تجربه انباشته ای دارد.
علاوه بر آلیاژهای منیزیم سری AZ و سری AM، با افزودن مستقیم عناصر آلیاژی مانند Ce، Nd، Y، Sb، Bi، Ca، Ti، B و Sr به آلیاژهای سری Mg-Al می توان به پالایش دانه و خالص سازی مذاب، تقویت محلول جامد و اثرات تقویت فاز دوم دست یافت. افزودن 2% تا 4% عنصر Ce به آلیاژ Mg-4Al می تواند Al11 Ce3 را تشکیل دهد و تشکیل Mg17 Al12 را کاهش دهد. آلیاژ AE44 که با طراحی بهینه به دست آمده است برای شرایط کاری با دمای بالا، مانند قاب موتور کوروت، که دمای عملیاتی آن تا 150 درجه سانتیگراد بالا است، مناسب است. با این حال، تقریباً 16٪ (کسر جرمی) Ce برای سرکوب کامل تشکیل فاز Mg17Al12 در آلیاژ Mg-4Al مورد نیاز است که برای اکثر کاربردهای خودرو بسیار پرهزینه است، بنابراین آلیاژهای Mg-Al-Ca (سری AX) به عنوان جایگزین ارزانتری برای آلیاژهای سری AE طراحی شدهاند. نتایج شبیه سازی Luo و همکاران از مسیر انجماد Mg-Al-Ca نشان می دهد که با افزایش محتوای Ca، کسر فاز Mg17 Al12 کاهش می یابد، در حالی که کسر فاز (Mg, Al) 2 Ca افزایش می یابد. هنگامی که کسر جرمی کلسیم به 3% می رسد (آلیاژ AX53)، فاز Mg17 Al12 به طور کامل توسط فازهای Mg2 Ca و سه تایی (Mg, Al) 2 Ca سرکوب می شود. استحکام تسلیم دمای اتاق، استحکام تسلیم 175 ℃ و مقاومت در برابر خزش آلیاژ ریختگی به ترتیب 186، 151 و 74 است. MPa، بسیار بیشتر از عملکرد آلیاژ ریختگی AM50 است و چشم انداز کاربرد خوبی در قطعات خودرو دارد.
سری 3.2 Mg-Zn
در آلیاژهای منیزیم ریخته گری Mg-Zn، روی عمدتا نقش تقویت محلول جامد و تقویت سن را ایفا می کند و آلیاژ را می توان با عملیات حرارتی تقویت کرد. علاوه بر این، روی همچنین می تواند به خوبی از عملکرد خوردگی ناشی از عناصر ناخالصی مانند آهن و نیکل در آلیاژهای منیزیم جلوگیری کند. زوال. آلیاژ منیزیم ریخته گری Mg-Zn-Al (ZA) دارای عملکرد ریخته گری خوب و مقاومت در برابر خزش عالی است و خواص مکانیکی آن حتی از سیستم های سنتی AZ و AM فراتر می رود. آلیاژ منیزیم ریخته گری آلیاژ مبتنی بر ZA پاسخ سخت شدن سنی خوبی دارد و توالی رسوب پیری آن عبارت است از: SSSS (محلول جامد فوق اشباع) → ناحیه GP → β1 ʹ (Mg4 Zn7) → β2 (MgZn2) → β (MgZn یا Mg2 Zn3). با در نظر گرفتن آلیاژ ZA64 به عنوان مثال، پس از عملیات محلول و پیری، استحکام کششی آن از 183 مگاپاسکال در حالت ریختگی به 260 مگاپاسکال افزایش یافت و ازدیاد طول بیش از 1 برابر افزایش یافت. افزودن بیشتر عناصر آلیاژی، مانند Cu، Sn، Sr، Ca، Sb و RE و غیره به آلیاژهای منیزیم ریخته گری Mg-Zn رایج ترین روش مورد استفاده برای بهبود خواص مکانیکی آلیاژهای سری ZA است. با این حال، آلیاژهای منیزیم سری ZA دارای محتوای روی بالایی هستند و آلیاژ مستعد ترک خوردگی شدید داغ است و عملکرد ریختهگری ضعیفی دارد که کاربرد صنعتی آن را محدود میکند. این سری از آلیاژها هنوز در مرحله تحقیق است و در انتظار کاربرد تجاری بیشتر است.
سری 3.3 Mg-RE
آلیاژهای منیزیم ریخته گری سری Mg-RE (سری منیزیم-خاکی کمیاب) در حال حاضر یک جهت مهم در توسعه آلیاژهای منیزیم با کارایی بالا هستند. عناصر خاکی کمیاب (RE) درجه خاصی از اثر تصفیه بر روی مذاب های آلیاژ منیزیم دارند و همچنین می توانند عملکرد ریخته گری را بهبود بخشند، ساختار را بهینه کنند، خواص مکانیکی و مقاومت در برابر خزش آلیاژ را بهبود بخشند. افزودن عناصر RE می تواند استحکام آلیاژهای منیزیم را 100٪ تا 250٪ افزایش دهد، دمای عملیاتی نهایی را تا 350 درجه سانتیگراد افزایش دهد، مقاومت در برابر خوردگی را به طور قابل توجهی بهبود بخشد و زمینه های کاربرد مواد آلیاژ منیزیم را گسترش دهد. با افزایش حلالیت جامد عناصر خاکی کمیاب در آلیاژهای منیزیم، اثر تقویتی آن آشکارتر خواهد شد. شکل 7 تفاوت عملکرد و چگالی آلیاژهای ریخته گری Mg-RE، Mg-Al و Mg-Zn را نشان می دهد. در حال حاضر، آلیاژهای سری Mg-Y، Mg-Nd و Mg-Gd دارای اثرات سخت شدن سن قوی و پتانسیل زیادی برای کاربرد عملی هستند. آنها به گسترده ترین تحقیق و استفاده از آلیاژهای منیزیم ریخته گری سری Mg-RE تبدیل شده اند.
حلالیت جامد عنصر Y در α-Mg بالا است، بنابراین آلیاژ دارای قابلیت تقویت پیری قوی است. توالی رسوب پیری آن عبارت است از: SSSS (محلول جامد فوق اشباع) → βʹʹ (DO19-Mg3 Y) → βʹ (cbco-Mg7 Y) → β1 (fcc-Mg3 Y) → β (fcc-Mg5 Y). تعداد زیادی از مطالعات نشان دادهاند که اوج اثر تقویتکننده سن آلیاژهای Mg-Y عمدتاً از فاز بتا ناپایدار نانومقیاس پراکنده و رسوبشده ناشی میشود. رابطه جهت گیری بین این فاز و ماتریس α-Mg به این صورت است: (100) βʹ // (1-210) Mg، [001]βʹ //[0001]Mg، ساختار سه بعدی آن در شکل 8 نشان داده شده است. به منظور بهبود بیشتر استحکام آلیاژ و مقاومت در برابر خزش، محققان یک آلیاژ Mg-Y را به همه عناصر کمیاب Mg اضافه کردند. سیستم آلیاژ سه تایی Mg-Y-RE. در میان آنها، WE43 یکی از معمولی ترین آلیاژهای منیزیم ریخته گری خاکی کمیاب منیزیم است. پس از محلول جامد مناسب و درمان پیری، استحکام آلیاژ ریخته گری قالب فلزی تا حد زیادی بهبود می یابد، استحکام کششی می تواند به 345 مگاپاسکال برسد و هنوز هم می توان از آن در 300 ℃ استفاده کرد. حفظ خواص مکانیکی خوب؛ افزودن مقادیر کمی روی به آلیاژ WE43 می تواند رسوب رسوبات ریز پراکنده را افزایش دهد و فازهای ساختار منظم دوره طولانی (LPSO) را تولید کند، بنابراین سرعت پاسخ سخت شدن سن و خواص مکانیکی آلیاژ را بهبود می بخشد، به خصوص افزایش طول به طور قابل توجهی بهبود می یابد.
Zn، Y، Nd و سایر عناصر آلیاژی به آلیاژ منیزیم ریخته گری Mg-Gd اضافه می شوند تا یک آلیاژ سه تایی یا چند جزئی را تشکیل دهند که خواص مکانیکی بالاتری دارد و استحکام کششی می تواند حتی از 350 مگاپاسکال نیز فراتر رود. هنگامی که عنصر روی به سیستم Mg-Gd اضافه شود، توالی بارش پیری آلیاژ تغییر خواهد کرد. وقتی کسر جرمی Gd در آلیاژ کمتر از 6٪ باشد، توالی بارش به این صورت است: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). فاز γʹ روی سطح پایه α-Mg تشکیل می شود که می تواند سختی پیری آلیاژ را افزایش دهد. هنگامی که روی به آلیاژی با محتوای Gd بالا اضافه می شود، تقویت رسوب از اثر ترکیبی فاز βʹ رسوب شده در سطح منشور ماتریس و فاز γʹ رسوب شده در سطح پایه حاصل می شود و خواص مکانیکی آلیاژ بیشتر بهبود می یابد. پس از رونگ و همکاران 1% روی (کسر جرمی) به آلیاژ Mg-15Gd-0.4Zr اضافه شد، استحکام تسلیم آلیاژ اوج سنی از 232 مگاپاسکال به 288 مگاپاسکال افزایش یافت و استحکام کششی از 296 مگاپاسکال به 403 مگاپاسکال افزایش یافت. این به این دلیل است که فازهای γʹ و βʹ به طور نسبی به صورت عمودی در ماتریس توزیع شده اند و یک اثر تقویت کننده ترکیبی روی ماتریس ایجاد می کنند. مورفولوژی ریزساختار در شکل 9 نشان داده شده است. علاوه بر این، دانشگاه جیائو تونگ شانگهای یک آلیاژ ریخته گری با استحکام بالا و مقاوم در برابر حرارت Mg-10Gd-3Y-0.5Zr (GW103K, JDM2) بر اساس آلیاژ Mg-Gd ایجاد کرد که سیالیت بهتری دارد و در هنگام ریخته گری با فشار کم یا ترک خوردگی با فشار کم، سیالیت بهتری دارد. پس از محلول جامد و عملیات پیری، خواص مکانیکی آلیاژ در دمای اتاق تا حد زیادی بهبود مییابد، با استحکام تسلیم 240 مگاپاسکال و ازدیاد طول 6 درصد. استحکام تسلیم همچنان می تواند سطح بالایی را در دمای بالای 300 درجه سانتیگراد حفظ کند که برای هوافضا، صنایع نظامی و غیره بسیار مهم است. کمک زیادی به سبک وزنی در این زمینه کرده است و در تهیه بدنه موشک های سبک وزن و اجزای رادار استفاده شده است.
Zn، Y، Nd و سایر عناصر آلیاژی به آلیاژ منیزیم ریخته گری Mg-Gd اضافه می شوند تا یک آلیاژ سه تایی یا چند جزئی را تشکیل دهند که خواص مکانیکی بالاتری دارد و استحکام کششی می تواند حتی از 350 مگاپاسکال نیز فراتر رود. هنگامی که عنصر روی به سیستم Mg-Gd اضافه شود، توالی بارش پیری آلیاژ تغییر خواهد کرد. وقتی کسر جرمی Gd در آلیاژ کمتر از 6٪ باشد، توالی بارش به این صورت است: SSSS → γʹʹ (hcp-Mg70 Gd15 Zn15) → γʹ (hcp -MgGdZn) → γ(hcp Mg12 GdZn). فاز γʹ روی سطح پایه α-Mg تشکیل می شود که می تواند سختی پیری آلیاژ را افزایش دهد. هنگامی که روی به آلیاژی با محتوای Gd بالا اضافه می شود، تقویت رسوب از اثر ترکیبی فاز βʹ رسوب شده در سطح منشور ماتریس و فاز γʹ رسوب شده در سطح پایه حاصل می شود و خواص مکانیکی آلیاژ بیشتر بهبود می یابد. پس از رونگ و همکاران 1% روی (کسر جرمی) به آلیاژ Mg-15Gd-0.4Zr اضافه شد، استحکام تسلیم آلیاژ اوج سنی از 232 مگاپاسکال به 288 مگاپاسکال افزایش یافت و استحکام کششی از 296 مگاپاسکال به 403 مگاپاسکال افزایش یافت. این به این دلیل است که فازهای γʹ و βʹ به طور نسبی به صورت عمودی در ماتریس توزیع شده اند و یک اثر تقویت کننده ترکیبی روی ماتریس ایجاد می کنند. مورفولوژی ریزساختار در شکل 9 نشان داده شده است. علاوه بر این، دانشگاه جیائو تونگ شانگهای یک آلیاژ ریخته گری با استحکام بالا و مقاوم در برابر حرارت Mg-10Gd-3Y-0.5Zr (GW103K, JDM2) بر اساس آلیاژ Mg-Gd ایجاد کرد که سیالیت بهتری دارد و در هنگام ریخته گری با فشار کم یا ترک خوردگی با فشار کم، سیالیت بهتری دارد. پس از محلول جامد و عملیات پیری، خواص مکانیکی آلیاژ در دمای اتاق تا حد زیادی بهبود مییابد، با استحکام تسلیم 240 مگاپاسکال و ازدیاد طول 6 درصد. استحکام تسلیم همچنان می تواند سطح بالایی را در دمای بالای 300 درجه سانتیگراد حفظ کند که برای هوافضا، صنایع نظامی و غیره بسیار مهم است. کمک زیادی به سبک وزنی در این زمینه کرده است و در تهیه بدنه موشک های سبک وزن و اجزای رادار استفاده شده است.
حلالیت جامد نهایی عنصر Gd در α-Mg بالاتر از Y است. هنگامی که دما از 548 ℃ تا 200 ℃ سرد شود، حلالیت جامد آن از 23.5٪ به 4٪ (کسر جرمی) کاهش می یابد، بنابراین آلیاژ Mg-Gd باید کهنه شود. ، ماتریس می تواند تعداد زیادی نانوفاز را رسوب دهد و اثر سخت شدن سن قابل توجهی را به همراه داشته باشد. توالی بارش پیری Mg-Gd دقیقاً مشابه سری Mg-Y است. در حالت اوج پیری، فازهای βʹ و βʹʹ یا βʹ و β1 با هم وجود دارند. این آلیاژ دارای قدرت تسلیم در دمای اتاق قوی است.
حلالیت جامد نهایی عنصر خاکی کمیاب نور Nd در α-Mg حدود 3.6٪ (کسر جرمی) است، که همچنین می تواند یک اثر تقویت کننده بارش قوی بر روی آلیاژهای منیزیم ایجاد کند. توالی رسوب پیری آلیاژ سری Mg-Nd عبارت است از: SSSS → βʹʹ (DO19-Mg3 Nd) → βʹ (fcc-Mg3 Nd) → β (bct Mg12 Nd). βʹʹ فاز اصلی تقویت در اوج پیری آلیاژ است. این فاز کاملاً با ماتریس منیزیم سازگار است و رابطه جهت بین این دو عبارت است از: (0001) βʹʹ // (0001) Mg, βʹʹ //Mg. فاز βʹʹ پایداری حرارتی بالایی دارد و می تواند پایداری در دمای بالا و مقاومت حرارتی آلیاژ Mg-Nd را بهبود بخشد. با این حال، مقدار Q فاکتور محدود کننده رشد عنصر Nd در منیزیم کم است و اثر پالایش آشکاری روی آلیاژهای منیزیم ندارد. بنابراین دانه های ریخته گری آلیاژهای Mg-Nd معمولاً درشت هستند و نمی توان از آنها به عنوان مواد ساختاری استفاده کرد. معمولاً عناصر اضافی مانند Zr یا Zn برای پالایش دانه ها و بهبود عملکرد ریخته گری باید اضافه شوند. دانشگاه جیائو تونگ شانگهای نسبت Nd/Zn را بر اساس آلیاژ ZM6 با مقاومت بالا و مقاوم در برابر حرارت تنظیم کرد و آلیاژ خاکی کمیاب منیزیم Mg-3Nd-0.2Zn-0.4Zr (JDM1) را با عملکرد عالی و هزینه کم توسعه داد. این آلیاژ خاصیت ریخته گری خوبی دارد. عملکرد و خواص مکانیکی، برای چرخ های خودرو، براکت های موتور و سایر قطعات اعمال شده است.
انواع متداول سری های آلیاژ منیزیم ریخته گری فوق الذکر و ویژگی های عملکرد آنها در جدول 3 و جدول 4 خلاصه شده است. در تولید واقعی، لازم است مواد آلیاژی مناسب با توجه به شرایط استفاده از ریخته گری انتخاب شود. سری های آلیاژی موجود دارای برخی گلوگاه های عملکرد و کاربرد هستند. بنابراین، بهینه سازی ترکیبات آلیاژی و توسعه آلیاژهای جدید به یکی از جهت گیری های تحقیقاتی مهم برای آلیاژهای منیزیم ریخته گری تبدیل شده است.
4 مکانیسم تقویتی آلیاژ منیزیم ریخته گری کم فشار
اگرچه چگالی آلیاژهای منیزیم کم است، اما خواص مکانیکی مواد آلیاژ منیزیم که در حال حاضر معمولاً مورد استفاده قرار میگیرند، هنوز بسیار کمتر از فولاد و آلومینیوم است. بنابراین، به منظور بهبود عملکرد جامع آلیاژهای منیزیم ریختهگری شده، محققان عمدتاً بر طراحی و بهینهسازی ترکیب آلیاژ منیزیم، کنترل ریزساختار، بهینهسازی فرآیند، بهینهسازی عملیات حرارتی و غیره تمرکز میکنند تا مکانیسم تقویت و سختکنندگی آلیاژهای منیزیم را تعیین کنند و آلیاژهای جدید منیزیم ریختهگری شده با کارایی بالا را توسعه دهند. . آلیاژهای منیزیم ساختار شش ضلعی بسته بندی شده ای دارند و مکانیسم های تغییر شکل عمدتاً لغزش نابجایی و دوقلویی است. اندازه دانه، اتم های محلول جامد و فاز دوم همگی بر خواص مکانیکی آلیاژهای منیزیم ریخته گری تأثیر می گذارند.
4.1 تقویت دانه ریز
تقویت دانه ریز به بهبود استحکام فلز از طریق اصلاح اندازه دانه در آلیاژهای پلی کریستالی اشاره دارد. از فرمول هال پچ می توان برای توصیف سهم تقویت دانه ریز در استحکام σgb استفاده کرد: σgb = σ0 + kD-1/2 (1) در فرمول، σ0 استحکام تسلیم ساختار دانه اولیه فلز خالص، ki ثابت هال پچ و D میانگین قطر دانه ها است. مقدار k آلیاژ منیزیم بسیار بزرگ است، 280~320 MPa·μm1/2، که بیش از 4 برابر آلیاژ آلومینیوم است. بنابراین، پالایش دانه در بهبود خواص مکانیکی آلیاژ منیزیم موثرتر است. علاوه بر این، ساختار دانه ریز یکنواخت تر است، و ترک خوردگی غلظت تنش کمتر در طول تغییر شکل رخ می دهد، که باعث بهبود انعطاف پذیری و چقرمگی آلیاژ می شود. در طول فرآیند شکل دهی مایع، ساختار ریزدانه همچنین می تواند به طور قابل توجهی سیالیت مذاب را بهبود بخشد و کیفیت شمش آلیاژ را بهبود بخشد. برای آلیاژهای منیزیم ریخته گری کم فشار، به دلیل سرعت کم پر شدن قالب و سرعت انجماد مذاب پایین این فرآیند، ساختار دانه آلیاژ حاصل اغلب درشت تر است و خواص مکانیکی پایین تری دارد. بنابراین، ساختار دانه آلیاژهای منیزیم ریخته گری کم فشار مورد مطالعه قرار می گیرد. اصلاح روش ها و اصول به ویژه مهم است.
فناوریهای موجود در حال حاضر پالایش دانههای ریختهگری شده برای آلیاژهای منیزیم را میتوان به دو روش تقسیم کرد، که عبارتند از دستیابی به پالایش دانه از طریق عملیات مذاب (مانند تلقیح، آلیاژسازی) یا هم زدن (مانند عملیات اولتراسونیک) در طول فرآیند ریختهگری. نقش عناصر املاح در پالایش دانه به طور گسترده مورد بحث قرار گرفته است و محققان عموماً بر این باورند که ابرسرد شدن اجزای ناشی از جداسازی املاح علت اصلی پالایش دانه است. خنکسازی فوقالعاده اجزا میتواند با تقویت هستهزایی دانههای جدید، از رشد مداوم دانههای اصلی جلوگیری کند و در نتیجه به اثر پالایش بافتی دست یابد. افزودن برخی عناصر املاح به آلیاژهای منیزیم می تواند به طور موثری از رشد دانه جلوگیری کند. این اثر را می توان به صورت کمی با فاکتور محدودیت رشد Q (Growth Restriction Factor, GRF) توصیف کرد. در یک سیستم آلیاژی باینری، بیان آن به صورت زیر است:
در فرمول m شیب خط مایع، C0 غلظت املاح در آلیاژ و ki ضریب توزیع عنصر املاح است. اندازه و شکل دانه ها در آلیاژهای دوتایی منیزیم به طور مستقیم با نوع و محتوای املاح موجود در آلیاژ مرتبط است: هر چه مقدار Q بزرگتر باشد، تمایل املاح برای تشکیل یک ناحیه فوق خنک در قسمت جلوی دندریت/مایع بیشتر می شود و در نتیجه دانه های ریزتری ایجاد می شود. اثر قابل توجه تر است. در آلیاژهای منیزیم ریخته گری سیستم باینری، مقادیر Q عناصر املاح رایج در جدول 5 نشان داده شده است. لازم به ذکر است که مقادیر Q ذکر شده در جدول فقط برای سیستم های باینری است، اما در آلیاژهای واقعی اغلب سیستم های سه تایی یا حتی چند جزئی هستند که برای این معادله قابل اجرا نیستند، اما همچنان دارای اهمیت مرجع هستند.
مشاهده می شود که افزودن عناصر املاح با مقادیر Q بالاتر مانند Zr، Ca و Si می تواند به طور موثر دانه های آلیاژ منیزیم را تصفیه کند. اگرچه عنصر آهن دارای بالاترین مقدار Q است، اما تأثیر منفی بر مقاومت به خوردگی آلیاژهای منیزیم دارد. بنابراین آهن به طور کلی به عنوان عنصر آلیاژی آلیاژهای منیزیم در نظر گرفته نمی شود. مقدار Q عنصر Zr بعد از Fe در رتبه دوم قرار دارد و ساختار کریستالی آن به صورت شش ضلعی بسته بندی شده است.
شبکه کریستالی، افزودن Zr به آلیاژهای منیزیم که حاوی Al و Mn نیستند (مانند Mg-RE، Mg Zn-RE، و غیره) می تواند دانه ها را به طور قابل توجهی تصفیه کند. در حالی که Zr و عناصری مانند Al، منگنز، Si، و Fe به راحتی انجام می شود. واکنش برای تشکیل ترکیبات بین فلزی پایدار رخ می دهد. این ترکیبات معمولاً در اواخر مرحله انجماد تشکیل میشوند و نمیتوانند به عنوان هستههای هستهای برای اصلاح ساختار عمل کنند. مصرف اضافی Zr منجر به کاهش بیشتر در اثر پالایش آن می شود. اثر دوگانه Zr را در مواد حاوی منیزیم مانند Al و Mn محدود می کند. کاربردها در آلیاژها مقدار Q عنصر Ca نیز بالا است، و Ca و Al در محل واکنش نشان میدهند تا Al2Ca تولید کنند، که تطابق شبکه بالایی با منیزیم دارد و میتواند به یک هسته ناهمگن ناهمگن برای ماتریس منیزیم تبدیل شود. در آلیاژهای Mg-Al پتانسیل کاربرد زیادی به عنوان یک تصفیه کننده دانه دارد و در سال های اخیر به طور گسترده مورد مطالعه قرار گرفته است. علاوه بر عناصر ذکر شده در جدول 5، وانگ و همکاران. 0.01% Ti (کسر جرمی) به آلیاژ منیزیم AZ31 اضافه شد، اندازه دانه به طور قابل توجهی کاهش یافت. مقدار Q Ti برابر با 59500 محاسبه شد که بیشتر از سیستم Mg-Zr است. فاکتور محدود کننده رشد 4 مرتبه بزرگتر است، که نشان می دهد توانایی فوق خنک کننده ترکیبی بسیار بالای Ti به عنوان یک عنصر املاح منجر به پالایش دانه کارآمد آلیاژ AZ31 می شود.
همچنین برخی از عناصر وجود دارند که با دیگر عناصر املاح موجود در مذاب آلیاژ منیزیم واکنش داده و ترکیبات بین فلزی پایدار را تشکیل می دهند. برخی از این ذرات می توانند به عنوان هسته هسته در طول فرآیند انجماد عمل کنند، در حالی که برخی دیگر در مرزهای دانه جمع می شوند تا از رشد دانه جلوگیری کنند. در نهایت، اثر پالایش دانه به دست می آید، مانند افزودن عناصر منگنز و RE. منگنز یکی از معدود عناصری است که می تواند با منیزیم واکنش پریکتتیکی داشته باشد. بنابراین، اگرچه منگنز دارای مقدار Q بسیار پایینی است، اما هنوز به طور گسترده به عنوان یک عنصر تصفیه برای آلیاژهای منیزیم مورد مطالعه قرار می گیرد. با این حال، منگنز معمولاً پس از گرم شدن بیش از حد مذاب حذف می شود. به منظور داشتن اثر پالایشی، افزودن مقدار کمی منگنز به آلیاژ AZ91 می تواند دانه ها را پس از گرم شدن بیش از حد به طور قابل توجهی تصفیه کند. افزودن برخی عناصر خاکی کمیاب به آلیاژهای منیزیم ریختهگری میتواند تأثیر قابل توجهی در پالایش دانه داشته باشد. پس از وانگ و همکاران. با افزودن La، Pr و Ce به سیستم Mg-Al، دانه های شمش به طور قابل توجهی تصفیه شدند، که عمدتا به محدودیت رشد دانه توسط جداسازی عناصر RE در مرز مشترک جامد-مایع نسبت داده شد. این فرضیه بر اساس ترکیبات بین فلزی حاوی RE است که در مرزهای دانه در آلیاژهای منیزیم ریخته گری مشاهده شده است. چیا و همکاران نیز از این دیدگاه حمایت می کند. آنها La، Ce و Nd را به منیزیم اضافه کردند و نتایج مشابهی از پالایش دانه بدست آوردند.
علاوه بر افزودن عناصر آلیاژی، افزودن ذرات جامد به عنوان تصفیه کننده دانه یا ذرات تولید شده در محل به مذاب آلیاژ منیزیم ریخته گری کم فشار می تواند تعداد دانه های هسته دار را در طول فرآیند انجماد برای دستیابی به اثر پالایش دانه افزایش دهد. . برای آلیاژهای Mg-Al، افزودن C یک روش موثر برای پالایش دانه است و به طور کامل در صنعت استفاده شده است، اما مکانیسم پالایش دانه آن هنوز نامشخص است. این روش تنها در آلیاژهای منیزیم با آلومینیوم اضافه شده (معمولاً محتوای Al بیشتر از 2٪) مؤثر است و وجود عناصر Be، Zr، Ti و خاکی کمیاب تأثیر منفی بر پالایش دانه دارد. افزودن ذرات SiC به آلیاژهای MgAl می تواند اندازه دانه را کاهش دهد، اما مکانیسم آن هنوز مشخص نیست. برخی از محققان بر این باورند که وقتی SiC به مذاب اضافه می شود، Al4 C3 تشکیل می شود و به عنوان یک عامل هسته ای عمل می کند. محققان دیگر معتقدند که Al2 MgC2 به عنوان یک عامل هسته ای عمل می کند. دیگران بر این باورند که ذرات منیزیم مستقیماً در هسته SiC Ongranular هستند. لیو و همکاران دریافت که در آلیاژ اصلی Al-Ti-C، ذرات TiC همیشه به ذرات Al4 C3 میچسبند و خوشههای ذرات Al4 C3 + TiC را تشکیل میدهند. آزمایشات نشان می دهد که این خوشه ذرات اثر پالایش قابل توجهی روی منیزیم خالص دارد. علاوه بر موارد فوق، پالایشگاه های Al-Ti-B، NbB2، ZrB2، Mg24 Y5، TiB2 و سایر ذرات و خاک های کمیاب نیز اثرات پالایش دانه خوبی را در آلیاژهای منیزیم ریخته گری کم فشار حاوی آلومینیوم نشان می دهند، اما دانه ها خوب هستند. این اثر باید بیشتر بهبود یابد.
در سال های اخیر، فناوری انجماد سریع، فناوری پالایش دانه اولتراسونیک و فناوری پالایش دانه برشی مذاب با مقاومت بالا مناسب برای ریخته گری کم فشار آلیاژهای منیزیم حاوی آلومینیوم و بدون آلومینیوم نیز گزارش شده است. فناوری انجماد سریع می تواند سرعت خنک شدن قطعات ریخته گری را در طول فرآیند انجماد افزایش دهد و در نتیجه رشد دانه ها را مهار کند. هر چه سرعت سرد شدن قطعات ریختهگری سریعتر باشد، زمان رشد کریستالها کوتاهتر میشود و اندازه دانهها کوچکتر میشود. بنابراین، فناوری انجماد سریع ریختهگری با فشار پایین میتواند به طور موثر ساختار دانههای ریختهگری را اصلاح کند. تکنولوژی پالایش دانه های برشی مذاب با استحکام بالا با تولید مقدار زیادی MgO به عنوان یک عامل هسته در مذاب به طور موثری دانه ها را تصفیه می کند.
به طور خلاصه، علیرغم دهه ها تلاش تحقیقاتی، هنوز هیچ فناوری تصفیه غلات مقرون به صرفه و قابل اعتمادی برای تولید صنعتی وجود ندارد. بنابراین، لازم است کارهای تحقیقاتی بیشتری از جمله درک بیشتر تأثیر آهن، منگنز و سایر ناخالصی ها بر پالایش دانه آلیاژهای منیزیم حاوی آلومینیوم، مطالعه رابطه بین راندمان پالایش دانه روش های مختلف و خلوص آلیاژهای منیزیم و غیره انجام شود تا روش های جدید برای گسترش کاربرد منیزیم در ریزساختار را پیدا کنیم. منیزیم و آلیاژهای آن
4.2 تقویت محلول جامد
محلول جامد شکل مهمی از وجود عناصر آلیاژی در آلیاژهای منیزیم است. محلول جامد اتم های املاح در ماتریس منیزیم باعث افزایش انرژی سیستم و افزایش مقاومت در برابر تغییر شکل لغزش می شود که در نهایت منجر به افزایش استحکام ماتریس و تقویت محلول جامد می شود. اثر. اثر تقویت محلول جامد آلیاژهای منیزیم با درجه عدم تطابق اندازه εb، درجه عدم تطابق شیمیایی εSFE و غلظت اتم املاح Cs تعیین می شود، که در آن εSFE بر اساس تغییر انرژی خطای انباشتگی تعمیم یافته (انرژی خطای پشته ای) محاسبه می شود. از آنجایی که حالت لغزش اصلی تحت فلز شش ضلعی بسته بندی شده نزدیک (hcp) لغزش صفحه پایه است، اثر تقویت کننده محلول جامد Δσss آلیاژ منیزیم را می توان تقریباً طبق اصل اول بیان کرد:
در فرمول، Azckss(o001) افزایش تنش برشی بحرانی در (0001)Mg است. M ضریب تیلور است که از 4 تا 6.5 متغیر است. برای آلیاژهای منیزیم، متداولترین عناصر محلول جامد Al و Zn هستند، اما اثر تقویتکننده محلول جامد آنها محدود است. حلالیت جامد عناصر خاکی کمیاب مانند Gd و Y در ماتریس منیزیم زیاد است و شعاع اتمی مشابه منیزیم است. تفاوت ها بیش از 12٪ است که منجر به اعوجاج شبکه بزرگ و اثر تقویت محلول جامد قوی می شود.
در فرمول، Azckss(o001) افزایش تنش برشی بحرانی در (0001)Mg است. M ضریب تیلور است که از 4 تا 6.5 متغیر است. برای آلیاژهای منیزیم، متداولترین عناصر محلول جامد Al و Zn هستند، اما اثر تقویتکننده محلول جامد آنها محدود است. حلالیت جامد عناصر خاکی کمیاب مانند Gd و Y در ماتریس منیزیم زیاد است و شعاع اتمی مشابه منیزیم است. تفاوت ها بیش از 12٪ است که منجر به اعوجاج شبکه بزرگ و اثر تقویت محلول جامد قوی می شود.
در فلزات مکعبی، به ویژه فولاد و مواد آلیاژ آلومینیوم، تقویت محلول جامد اغلب با کاهش انعطاف پذیری آلیاژ همراه است. با این حال، در سال های اخیر، برخی از قوانین غیرعادی در مطالعه تقویت محلول جامد آلیاژهای منیزیم کشف شده است. تحقیقات لیو تینگینگ و دیگران نشان داد که اتم های خاص خاصی مانند Al، Y، منگنز، Gd، Zn و Er و غیره، محلول جامد در منیزیم مانع از لغزش نابجایی صفحه پایه می شود، اما در عین حال سطح پایه و لغزش صفحه غیر پایه را کاهش می دهد. تفاوت در مقاومت در برابر حرکت منجر به فعال شدن لغزش سطح غیر پایه می شود و استحکام و انعطاف پذیری آلیاژ منیزیم به طور همزمان بهبود می یابد. در پاسخ به این یافته ها، تیم تئوری "تقویت محلول جامد و پلاستیک سازی" آلیاژهای منیزیم را ارائه کردند و بر این اساس، انواع آلیاژهای جدید منیزیم با کارایی بالا را با موفقیت توسعه دادند.
همانطور که قبلاً ذکر شد، حلالیت جامد عناصر خاکی کمیاب مانند Gd و Y در ماتریس منیزیم نسبتاً زیاد است و اختلاف بین شعاع اتمی و منیزیم بیش از 12٪ است که منجر به اعوجاج شبکه بزرگ و اثر تقویت محلول جامد قوی می شود. برخی از آلیاژهای ریختهگری کم فشار Mg-RE که در حال حاضر توسعه یافتهاند، با موفقیت در قطعاتی مانند چرخهای خودرو، براکتهای موتور و بدنه هلیکوپتر استفاده شدهاند.
علاوه بر این، برخی از سری های آلیاژ منیزیم نیز می توانند از طریق عملیات حرارتی تقویت شوند. پس از درمان مناسب محلول (T4) آلیاژ منیزیم ریخته گری کم فشار، استحکام، انعطاف پذیری، چقرمگی و مقاومت در برابر ضربه مواد را معمولاً می توان همزمان بهبود بخشید.
مقدار محلول جامد عناصر آلیاژی نه تنها به طور مستقیم بر درجه تقویت محلول جامد عناصر تأثیر می گذارد، بلکه بر تمایل هر عنصر برای مشارکت در تشکیل فاز آلیاژی تأثیر می گذارد، بر اندازه دانه های آلیاژی و غیره تأثیر می گذارد، بنابراین به طور غیر مستقیم بر خواص آلیاژ تأثیر می گذارد. برخی از اتمهای املاح که نمیتوانند محلول در جامد باشند با ماتریس منیزیم یا سایر اتمهای املاح ترکیب میشوند و ترکیبات بین فلزی را تشکیل میدهند که در ماتریس رسوب میکنند تا به اثر تقویت فاز دوم دست یابند.
4.3 تقویت فاز دوم
اثر تقویت محلول جامد آلیاژهای منیزیم ریختهگری اغلب محدود است و برآوردن الزامات عملکرد کاربردهای صنعتی مدرن برای مواد ساختاری فلزی را دشوار میکند. تقویت فاز دوم یک مکانیسم تقویتی مهم در آلیاژهای منیزیم است. ذرات ریز فاز دوم پراکنده در آلیاژ به طور مساوی در ماتریس یا مرز دانه ها توزیع می شوند و از طریق مکانیسم های "برش" و "دور زدن" با نابجایی ها تعامل دارند. تنش برشی بحرانی را افزایش می دهد و در نتیجه استحکام آلیاژ را به میزان قابل توجهی افزایش می دهد. مقاوم سازی فاز دوم به دو نوع تقویت بارشی و تقویت پراکندگی تقسیم می شود. برای فاز رسوب پیری آلیاژ، نابجایی بیشتر بر اساس مکانیسم "برش از طریق" است، مانند فاز Mg17 Al12 که به راحتی در آلیاژ دوتایی Mg-Al تشکیل می شود. برای ذرات فاز پراکنده مصنوعی اضافه شده، به دلیل اندازه بزرگ آنها، نابجایی ها معمولاً مکانیسم "بای پس" Orowan را اتخاذ می کنند، مانند ذرات SiC فاز تقویت شده اضافه شده به ماتریس منیزیم.
اثر تقویتی فاز دوم آلیاژ منیزیم به طور جامع تحت تأثیر توزیع، اندازه، شکل، کسر حجمی و ساختار کریستالی آن است. نی تفاوت در اثرات تقویتی رسوبات کروی، رسوبات لایه ای پایه، رسوبات ستونی پایه، و رسوبات لایه ای استوانه ای را نسبت به ماتریس مقایسه کرد. تحقیقات نشان می دهد که اثر تقویتی هر فاز رسوب بر روی ماتریس از قوی به ضعیف عبارت است از: فاز رسوب پوسته پوسته استوانه ای > فاز رسوب ستونی سطح پایه > فاز کروی > فاز رسوب پوسته پوسته پایه.
به طور کلی، پیری مصنوعی (T6) آلیاژهای منیزیم ریخته گری کم فشار (به ویژه سری Mg-RE) می تواند فاز تقویت پیری را رسوب دهد و استحکام آلیاژ منیزیم را بهبود بخشد. رفتار بارشی آلیاژها در فصل قبل به تفصیل معرفی شده است و در اینجا تکرار نخواهد شد.
5 فرآیند عملیات حرارتی آلیاژ منیزیم ریخته گری کم فشار
عملیات حرارتی یک روش مهم برای تنظیم بیشتر و بهبود ریزساختار و خواص مکانیکی آلیاژهای منیزیم است. با توجه به نوع عناصر آلیاژی، آلیاژهای منیزیم ریخته گری قابل عملیات حرارتی و تقویت عمدتاً شامل سری های Mg-A1-Mn (مانند AM100A)، سری Mg-A1-Zn (مانند AZ63A، AZ81A، AZ91C و AZ92A، و غیره)، سری Mg-5 (Zn، Zn-ZK) و Mg-5 (Zn-Zn-ZK) می شوند. سری های Mg-RE-Zn-Zr (مانند EZ33A و ZE41A)، سری های Mg-Ag-RE-Zr (مانند QE22A) و سری های M-Zn-Cu (مانند ZC63A)، ریخته گری سیستم های مختلف نتایج آماری انواع عملیات حرارتی معمولی آلیاژهای منیزیم با سرعت آهسته آلیاژی به T نشان داده شده است. آلیاژهای منیزیم، گرما معمولا استفاده می شود فرآیندهای تصفیه مانند محلول و درمان پیری نیاز به حفظ حرارت طولانی مدت و به دنبال آن خنک شدن در هوای ساکن یا جریان هوای اجباری مصنوعی دارند.
عملیات حرارتی یک روش مهم برای تنظیم بیشتر و بهبود ریزساختار و خواص مکانیکی آلیاژهای منیزیم است. با توجه به نوع عناصر آلیاژی، آلیاژهای منیزیم ریخته گری قابل عملیات حرارتی و تقویت عمدتاً شامل سری های Mg-A1-Mn (مانند AM100A)، سری Mg-A1-Zn (مانند AZ63A، AZ81A، AZ91C و AZ92A، و غیره)، سری Mg-5 (Zn، Zn-ZK) و Mg-5 (Zn-Zn-ZK) می شوند. سری های Mg-RE-Zn-Zr (مانند EZ33A و ZE41A)، سری های Mg-Ag-RE-Zr (مانند QE22A) و سری های M-Zn-Cu (مانند ZC63A)، ریخته گری سیستم های مختلف نتایج آماری انواع عملیات حرارتی معمولی آلیاژهای منیزیم با سرعت آهسته آلیاژی به T نشان داده شده است. آلیاژهای منیزیم، گرما معمولا استفاده می شود فرآیندهای تصفیه مانند محلول و درمان پیری نیاز به حفظ حرارت طولانی مدت و به دنبال آن خنک شدن در هوای ساکن یا جریان هوای اجباری مصنوعی دارند.
پس از درمان محلول جامد (T4)، آلیاژ منیزیم ریخته گری می تواند به طور همزمان استحکام، انعطاف پذیری، چقرمگی و مقاومت در برابر ضربه مواد را بهبود بخشد. ضخامت دیواره آلیاژهای منیزیم ریختهشده در قالبهای شنی بزرگتر است و زمان محلول جامد مورد نیاز اغلب طولانیتر است. زمان محلول جامد قالب های فلزی و ریخته گری های جدار نازک کوتاه تر است. پنگ لیمینگ و همکاران اثر تیمار محلول جامد بر ریزساختار و خواص مکانیکی آلیاژ AZ91D-RE را مطالعه کرد. نتایج SEM نشان داد که فاز دوم آلیاژ ریختگی AZ91D-RE عمدتاً از فاز شبکه Mg17 Al12، فاز میلهای شکل Al11 Er3 و ترکیب فاز Al10 Ce2 Mn7 دانهای تشکیل شده است. پس از اینکه آلیاژ با محلول جامد در دمای 410 درجه سانتیگراد/35 ساعت تحت درمان قرار گرفت، فاز Mg17 Al12 شبکه شده به طور کامل در ماتریس α-Mg حل شد که تأثیر قابل توجهی در تقویت محلول جامد بر روی آلیاژ داشت و استحکام آلیاژ را بسیار بهبود بخشید. ترکیبات خاکی کمیاب نبودند به طور جامد در ماتریکس حل می شود و فقط در شکل تغییر می کند، از میله بلند به میله کوتاه با تمایل به کروی شدن. این تغییر آسیب ترکیب به شکافتن ماتریس را تضعیف می کند و انعطاف پذیری آلیاژ را بهبود می بخشد.
استحکام آلیاژهای منیزیم را می توان با درمان محلول و به دنبال آن پیری مصنوعی (T6) بهبود بخشید. این فرآیند عمدتاً در آلیاژهای Mg-Al-Zn و Mg-Er-Zr استفاده می شود. با این حال، انعطاف پذیری آلیاژهای منیزیم پس از تیمار T6 کاهش می یابد. جدول 7 مراحل بارش معمولی پیری چند نوع آلیاژ منیزیم ریخته گری را خلاصه می کند. آنها به تفصیل در بخش 3 مورد بحث قرار گرفته اند و در اینجا تکرار نمی شوند.
استحکام آلیاژهای منیزیم را می توان با درمان محلول و به دنبال آن پیری مصنوعی (T6) بهبود بخشید. این فرآیند عمدتاً در آلیاژهای Mg-Al-Zn و Mg-Er-Zr استفاده می شود. با این حال، انعطاف پذیری آلیاژهای منیزیم پس از تیمار T6 کاهش می یابد. جدول 7 مراحل بارش معمولی پیری چند نوع آلیاژ منیزیم ریخته گری را خلاصه می کند. آنها به تفصیل در بخش 3 مورد بحث قرار گرفته اند و در اینجا تکرار نمی شوند.
اندازه قطعه کار و ضخامت مقطع قطعات ریخته گری آلیاژ منیزیم، رابطه متناسب بین اندازه قطعه کار و ظرفیت حجمی کوره، و قرارگیری قطعات ریخته گری در کوره، همه عوامل اصلی هستند که بر فرآیند عملیات حرارتی فلز تأثیر می گذارند. آلیاژهای منیزیم دارای الزامات سختگیرانه در مورد دقت کنترل دما در طول عملیات حرارتی هستند و حداکثر دامنه نوسان دمای مجاز در طول عملیات محلول 5± درجه سانتیگراد است. بنابراین، کنترل دقیق دمای کوره عملیات حرارتی و اطمینان از توزیع یکنواخت دما ضروری است. در عین حال، کوره باید دارای خواص آب بندی خوبی باشد. هنگامی که دمای عملیات حرارتی بالاتر از 400 درجه سانتیگراد است، باید از یک اتمسفر محافظ برای جلوگیری از اکسیداسیون سطحی و سوختن آلیاژ منیزیم استفاده شود.
تصویر
جدول 7 فازهای رسوب پیری معمولی آلیاژهای منیزیم ریخته گری
علاوه بر عملیات حرارتی مرسوم ذکر شده در بالا، در حال حاضر برخی از فرآیندهای عملیات حرارتی ویژه برای بهبود خواص کلی آلیاژهای منیزیم استفاده می شود. عملیات پرس ایزواستاتیک داغ می تواند چگالی، خواص مکانیکی و پایداری ریخته گری آلیاژ منیزیم را بهبود بخشد. فرآیند پرس ایزواستاتیک گرم به این صورت است که مواد را در یک ظرف دربسته قرار می دهیم، فشار یکسانی را در تمام جهات به مواد وارد می کنیم و همزمان دمای بالا را اعمال می کنیم. تحت تأثیر دمای بالا و فشار بالا، شکل و ابعاد بیرونی قطعه کار تغییر نمی کند، اما منافذ داخلی تغییر شکل پلاستیک میکروسکوپی در همه مکان ها رخ می دهد، حفره های انقباض بسته می شود، تراکم مواد افزایش می یابد و خواص مواد بهبود می یابد. ژو و همکاران از فناوری پرس ایزواستاتیک داغ برای بستن سوراخهای انقباض در آلیاژ ریختهگری Mg-6Gd-3Y 0.5Zr استفاده میکند که تا حد زیادی عیوب ریختهگری را کاهش میدهد و خواص مکانیکی مواد را به میزان قابل توجهی بهبود میبخشد. آلیاژ WE43 تهیه شده توسط Tian Xiaoying و دیگران با استفاده از فرآیند پرس ایزواستاتیک داغ ریخته گری کم فشار، خواص مکانیکی عالی را در محدوده دمای اتاق تا 250 درجه سانتی گراد نشان می دهد. دلیل آن این است که آلیاژ دارای ساختار دانه ریز است و حفره های انقباض و جمع شدگی را از بین می برد. در حال حاضر، گزارش های داخلی کمی در مورد پرس گرم ایزواستاتیک آلیاژهای منیزیم وجود دارد و تحقیقات هنوز در مراحل اولیه است.
عیوب متداول و اقدامات متقابل در ریخته گری کم فشار 6 آلیاژ منیزیم
سرعت پر کردن قالب آلیاژ منیزیم ریخته گری کم فشار پایین است و پر کردن قالب نسبتاً پایدار است. بنابراین می توان عیوب مانند منافذ و حفره های انقباض در ریخته گری ها را تا حد زیادی کاهش داد و همچنین کیفیت سطحی ریخته گری ها را بهبود بخشید. با این حال، با افزایش تدریجی تقاضا برای ریخته گری پیچیده آلیاژ منیزیم در مقیاس بزرگ با کارایی بالا در هوافضا، اتومبیل و سایر زمینه ها، درجه آلیاژسازی آلیاژهای منیزیم به تدریج افزایش می یابد، فاصله انجماد گسترده تر می شود و سیالیت بدتر می شود. برخی از پدیده های رایج در طول فرآیند انجماد عیوب ریخته گری مانند شلی، جداسازی اجزا، ترک داغ و غیره.
6.1 شل
تخلخل یک ساختار اسفنجی درشت است که در داخل ریخته گری ظاهر می شود. به طور گسترده در ریخته گری آلیاژ منیزیم توزیع می شود و تغذیه آن دشوار است. محدوده دمای انجماد آلیاژ منیزیم گسترده است و انقباض انجماد زیاد است. در نتیجه، ریز منافذ ایجاد شده در اثر انقباض حجمی نمی توانند با مایع آلیاژ تکمیل شوند و در نهایت شل می شوند. در موارد شدید، ترک های انقباض ممکن است به دلیل تنش کششی بین دانه ای بیش از حد ایجاد شود که منجر به شکست آلیاژ می شود. .
در پوسته های آلیاژ منیزیم ریخته گری، عیوب شل عمدتاً در ناحیه انتقال ضخامت ریخته گری رخ می دهد. در طراحی فرآیند، به منظور کاهش عیوب شل، فرآیند ریختهگری پوسته باید تا حد امکان از اصل انجماد متوالی پیروی کند تا کانالهای تغذیه ریختهگری صاف را تضمین کند و به مزایای فرآیند ریختهگری با فشار کم بازی کامل بدهد. علاوه بر این، کاهش مناسب دمای ریختن به کاهش تخلخل کمک می کند، اما اگر دما خیلی پایین باشد، اثر تغذیه کاهش می یابد. سرعت پر شدن کمتر می تواند از ورود هوا در طول فرآیند پر کردن جلوگیری کند و در عین حال زمان حفظ حرارت رانر را افزایش دهد و در نتیجه انجماد را بهبود بخشد. کیفیت بر این اساس، افزایش فشار نگهداری بین 30 تا 60 کیلو پاسکال می تواند منافذ میکروسکوپی بین دندریت ها را پر کند، ظرفیت تغذیه آلیاژ را بهبود بخشد و کیفیت داخلی ریخته گری آلیاژ منیزیم را بهبود بخشد.
6.2 تفکیک اجزا
جداسازی ترکیب شایع ترین نقص جداسازی آلیاژهای منیزیم است که می تواند در موارد شدید منجر به ریزش مستقیم قطعات ریخته گری شود. به منظور کاهش تفکیک اجزای قطعات ریختهگری، معمولاً میتوان از روشهایی مانند تنظیم دمای تصفیه و ظرفیت سرمایش و کاهش دمای ریختهگری در تولید واقعی ریختهگری استفاده کرد.
جداسازی ترکیب شایع ترین نقص جداسازی آلیاژهای منیزیم است که می تواند در موارد شدید منجر به ریزش مستقیم قطعات ریخته گری شود. به منظور کاهش تفکیک اجزای قطعات ریختهگری، معمولاً میتوان از روشهایی مانند تنظیم دمای تصفیه و ظرفیت سرمایش و کاهش دمای ریختهگری در تولید واقعی ریختهگری استفاده کرد.
در آلیاژ منیزیم
عناصر آلیاژی اضافه شده معمولاً نقطه ذوب بالایی دارند و بیشتر عناصر فلزی سنگین هستند. افزایش دمای پالایش می تواند باعث شود که عناصر فلزی سنگین به طور کامل در مذاب ذوب شوند و به طور موثر جداسازی ترکیب ریخته گری را کاهش دهد. علاوه بر ترکیب آلیاژی، تفکیک ترکیب نیز به سرعت خنککننده ریختهگری مرتبط است. قطعات خنککننده کندتر احتمال بیشتری برای ایجاد تفکیک ترکیب دارند. تقویت خنک کننده در این قسمت ها می تواند به طور موثر از جداسازی در ریخته گری جلوگیری کند. علاوه بر این، کاهش مناسب دمای ریختن و فوق خنکسازی آلیاژ برای جلوگیری از رسوب عناصر فلزی سنگین در طول فرآیند انجماد نیز میتواند جداسازی ترکیب در آلیاژ را تا حد زیادی بهبود بخشد.
6.3 ترک داغ
همانطور که ریخته گری آلیاژ منیزیم به تدریج به قطعات ساختاری پیچیده با دیواره نازک بزرگ تبدیل می شود، تمایل به ترک داغ نیز افزایش می یابد. ترک داغ یک عیب بسیار جدی ریخته گری برای ریخته گری است. به صورت شکاف ها و ترک های مستقیم یا پرپیچ و خم روی قطعات ریخته گری ظاهر می شود که به راحتی در اتصالات ضخیم و نازک باس ها و قاب انتهایی پایین ایجاد می شود. مکانیسم تشکیل ترک داغ را می توان با تئوری فیلم مایع توضیح داد: در مرحله آخر انجماد مایع منیزیم، لایه ای از فیلم مایع فلزی بین دندریت های بسته تشکیل می شود. هنگامی که ریخته گری به انجماد ادامه می دهد، حجم همچنان به کوچک شدن ادامه می دهد و تنش کششی بین دندریت ها ایجاد می شود. تحت تأثیر این نیرو، در نهایت پارگی رخ می دهد و ترک های داغ ایجاد می کند. تولید عیوب ترک داغ تحت تأثیر طراحی فرآیند، کیفیت مذاب و سرد است. هنگام طراحی فرآیند، زمانی که ریختهگری با باسهای مجاور متعدد طراحی میشود، باید تقویتکننده ضد ترک معقول طراحی شود تا به طور موثر عیوب ترک را از بین ببرد. تصفیه و پالایش مذاب می تواند کیفیت مذاب را بهبود بخشد، تنش موضعی در مرز دانه را کاهش دهد و اجزای اکسیداسیون را در مایع منیزیم کاهش دهد، در نتیجه تمایل به ترک خوردگی داغ را کاهش می دهد. تنظیم صحیح خنک کننده همچنین تمایل آلیاژ به ترک خوردگی گرم را بهبود می بخشد، به خصوص برای آلیاژهای منیزیم مقاوم در برابر حرارت خاکی کمیاب.
6.4 اجزاء اکسیداسیون
آخال های اکسیداسیون اغلب در آلیاژهای منیزیم ریخته گری کم فشار ظاهر می شوند. این اجزاء در واقع لایه نازک MgO هستند که با MgO/MgS و برخی ترکیبات میانی مخلوط شده اند. بیشتر روی سطح ریخته گری یا قسمت انتقالی ریخته گری و قسمت های مختلف داخل ریخته گری پخش می شوند. سطح درگیر معمولاً سوراخ هایی ناهموار و نامنظم است. آخال های اکسیداسیون معمولاً در اثر فرآیندهای ناقص یا نادرست ایجاد می شوند. عوامل و راه حل های اصلی به شرح زیر است:
(1) هنگام افزودن مایع منیزیم به بوته در طی تولید مداوم، اجزای اکسید روی سطح مایع به داخل لوله رایزر ریخته شده و در طول ریختن به داخل قالب آورده می شود. بنابراین، پس از افزودن مایع منیزیم، سرباره موجود در لوله رایزر باید کاملاً حذف شود.
(2) مقیاس اکسید ناشی از افزایش و کاهش مکرر سطح مایع در لوله بالابر را می توان با توجه به وضعیت ریخته گری واقعی انتخاب کرد. صفحه فیلتر را می توان در دهانه لوله بالابر یا دریچه داخلی ریخته گری استفاده کرد.
(3) سرعت فشار بیش از حد سریع است که باعث پاشش و تولید مقیاس اکسید می شود. بنابراین، سرعت پر شدن باید به شدت کنترل شود تا اطمینان حاصل شود که مایع فلزی به طور پیوسته بدون ضربه یا پاشش بالا می رود.
(4) آخال های غیر فلزی ناشی از ریختن مواد قالب و پوشش ها. لازم است بررسی شود که آیا لایه پوشش افتاده است یا خیر، و گرد و غبار، ماسه و زباله های موجود در حفره قالب باید به طور کامل تمیز شوند. علاوه بر این، باید در حین ذوب مواد تصفیه کننده برای جذب ناخالصی های غیرفلزی مختلف (مانند اکسیدها، نیتریدها، کلریدها و غیره) اضافه شود تا بتوانند پس از ایستادن به کف بوته فرو رفته و خارج شوند.
6.5 زیر ریخته گری و بسته سرد
عیوب زیر ریخته گری و بسته شدن سرد یکی از عیوبی است که در ریخته گری کم فشار آلیاژهای منیزیم به راحتی رخ می دهد و عمدتاً در موقعیت های دور از دروازه و دیواره های نازک ریخته گری رخ می دهد. زیر ریخته گری به نقصی اطلاق می شود که فلز مذاب نتواند حفره قالب را در طی فرآیند پر کردن پر کند و در نتیجه ریخته گری ناقص می شود.
عیوب بسته سرد به عیوب ناپیوستگی آشکار در محل تلاقی دو فلز به دلیل عدم جوش خوردن کامل اشاره دارد. دلایل اصلی عیوب زیر ریخته گری و بسته شدن سرد مربوط به فرآیند پر شدن فلز مذاب است، مانند دمای پایین ریختن و سیالیت ضعیف فلز مذاب، سرعت پر شدن بسیار آهسته، تهویه ضعیف قالب، نفوذپذیری ضعیف هوا، ناکافی بودن فلز مذاب و غیره.
6.6 بین لایه
لایه میانی ریخته گری به ظاهر یک یا چند ناحیه معیوب که توسط گاز یا حباب در سطح یا بدنه ریخته گری غالب است، اطلاق می شود. این به دلیل عدم تخلیه کامل گاز در مذاب در طول فرآیند انجماد ایجاد می شود. لایههای میانی ممکن است مستقیماً تشکیل شوند یا در طول فرآیند انجماد عیوب ترکیبی ایجاد کنند. به طور کلی، لایه های میانی در ریخته گری آلیاژ منیزیم بیشتر در طول فرآیند ریخته گری ایجاد می شود. دلایل اصلی به شرح زیر است:
(1) اجزاء گاز در حین ریختن. در طی فرآیند ریختن ریخته گری آلیاژی، به دلیل سرعت جریان سریع مایع منیزیم، به راحتی می توان گاز، هسته ماسه و سایر ناخالصی ها را وارد کرد و در نتیجه لایه های میانی تشکیل می شود.
(2) دمای ریختن ضعیف یا ناهموار. دمای پایین ریختن یا توزیع نامناسب دما باعث یخ زدن سطح ریخته گری آلیاژ منیزیم و تشکیل یک لایه میانی خارجی می شود.
(3) مشکلات در طراحی و ساخت قالب. طراحی نامعقول ساختار قالب یا فرآیند تولید ضعیف نیز می تواند منجر به تشکیل لایه های میانی شود.
(4) فرآیند ذوب ضعیف. کنترل نادرست فرآیند ذوب آلیاژ منیزیم، مانند دمای ذوب بسیار بالا، زمان نگهداری بیش از حد طولانی و غیره، باعث افزایش گاز و ناخالصی های مایع منیزیم می شود و در نتیجه لایه های میانی تولید می شود.
موارد فوق برخی از دلایلی است که چرا ریخته گری آلیاژ منیزیم لایه های میانی تولید می کند. اقدامات کنترلی مربوطه را می توان به این دلایل انجام داد، مانند بهینه سازی فرآیند ریختن، بهبود طراحی و فرآیند ساخت قالب و کنترل فرآیند ذوب.
به طور خلاصه، در ریخته گری کم فشار پوسته های آلیاژ منیزیم، به منظور اطمینان از تولید ریخته گری با کیفیت بالا، هر پیوند مانند مواد اولیه، فرآیند ریخته گری و پالایش باید به شدت کنترل شود.
7 نتیجه گیری و چشم انداز
چین بیش از 70 درصد از منابع منیزیم جهان را در اختیار دارد. در عین حال، چین نیز یکی از تولیدکنندگان عمده مواد و محصولات منیزیم است. طی دهه گذشته، تولید منیزیم و آلیاژهای آن در چین از 80 درصد کل تولید جهان فراتر رفته است و این کشور را به کشوری با بیشترین حرف در جهان تبدیل کرده است. با بهبود استقامت وسایل نقلیه با انرژی جدید و صرفه جویی در انرژی و الزامات کاهش انتشار خودروهای نفتی سنتی، سبک وزن محور توسعه فعلی صنعت خودرو شده است. انتظار می رود تقاضا برای آلیاژهای منیزیم ریخته گری به عنوان سبک ترین مواد مهندسی فلزات تجاری به سرعت رشد کند. بنابراین، در ریخته گری کم فشار آلیاژهای منیزیم، موارد زیر شایسته توجه ویژه است.
(1) تحقیقات و کاربرد آلیاژهای منیزیم ریخته گری، به ویژه محصولات ریخته گری کم فشار، هنوز کافی نیست. هنگام تبدیل تولید آزمایشی از آزمایشگاهی در مقیاس کوچک به تولید آزمایشی محصول صنعتی در مقیاس متوسط و متوسط، آیا تثبیت نمونه ها و راندمان تولید می تواند به سطح مورد انتظار برسد، تفاوت بین تجزیه و تحلیل هزینه و وضعیت واقعی چقدر است و برخی از مشکلات فنی ممکن است پیش بینی نشده باشد. کارکنان تحقیقات علمی و تولید باید با یکدیگر همکاری کنند تا گلوگاه کاربرد آلیاژ منیزیم ریختهگری شده را از بین ببرند.
(2) درک عموم از محصولات آلیاژ منیزیم کافی نیست. "آلیاژهای منیزیم از نظر شیمیایی فعال هستند، به راحتی خورده می شوند و دارای خطرات ایمنی هستند" - این اغلب اولین برداشت عمومی از محصولات آلیاژ منیزیم است. افراد غیر حرفه ای به نتایج آزمایش عملکرد واقعی قطعات ریخته گری آلیاژ منیزیم توجه نمی کنند. بنابراین، بهبود درک عموم از محصولات آلیاژ منیزیم، درک مزایا و معایب محصولات آلیاژی منیزیم و مقاوم در برابر شعله و مقاومت در برابر خوردگی واقعی آنها ضروری است تا بتوان کاربرد ریخته گری منیزیم را بهتر ترویج کرد.
(3) قیمت های ثابت منیزیم خام و پایه های تولید مورد نیاز است: در هزینه تولید ریخته گری آلیاژ منیزیم، قیمت مواد به طور کلی حدود 50 درصد است، بنابراین نوسان قیمت منیزیم خام تأثیر زیادی بر هزینه تولید چرخ های منیزیم دارد. قیمت نسبتاً پایدار منیزیم خام عزم کاربران را برای استفاده و ترویج بیشتر افزایش می دهد. در عین حال، به منظور بهبود راندمان تولید انبوه محصول و نرخ صلاحیت، مقیاس مشخصی از پایه تولید مورد نیاز است تا به طور مشترک تولید انبوه و ترویج کاربرد ریخته گری آلیاژ منیزیم را تضمین کند. علاوه بر این، اگرچه سازندگان خودروهای داخلی انتظار خود را ابراز کردهاند که شرکتهای آلیاژ منیزیم قطعات خودرو با آلیاژ منیزیم با کارایی بالا را در اختیار آنها قرار دهند، جایگزینی مواد قطعات نیازمند یک دوره زمانی برای ارزیابی طراحی، آزمایش و تأیید محصول است و یک دوره تبدیل برای مقاصد تقاضا برای تبدیل شدن به سفارشهای بازار وجود دارد. قیمت نسبی فعلی منیزیم خام هنوز نسبتاً بالا است، که باعث می شود خودروسازان داخلی نگران فشار هزینه بالا باشند.
(4) مشکلات فنی در تجهیزات و سازمان متالورژی در ریخته گری کم فشار نیاز به رسیدگی بیشتر دارد. نحوه کنترل بیشتر عیوب مانند آخال های اکسید، حفره های انقباض و جداسازی در سازمان ریخته گری کم فشار از طریق طراحی آلیاژ، بهینه سازی تجهیزات و بهبود موثر فرآیند، نکته کلیدی است که محدود می کند آیا فرآیند ریخته گری کم فشار و محصولات آن می توانند نقش مهمی در روند گسترش کاربرد منیزیم ایفا کنند.
بنابراین، اگرچه بازار بالقوه برای استفاده از آلیاژهای منیزیم ریختهگری با فشار پایین با کارایی بالا در چین بسیار بزرگ است، هنوز عدم اطمینان زیادی در مورد اینکه آیا تقاضای بالقوه بازار میتواند به تقاضای واقعی بازار تبدیل شود وجود دارد.
قالب ریخته گری: تعریف، اصل کار، کاربرد، مواد و توسعه فناوری
فرآیند قالب گیری تزریقی قالب دو رنگ
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

