
Tecnología de mecanizado y cotización.
Autor: SZTC
2024-09-23
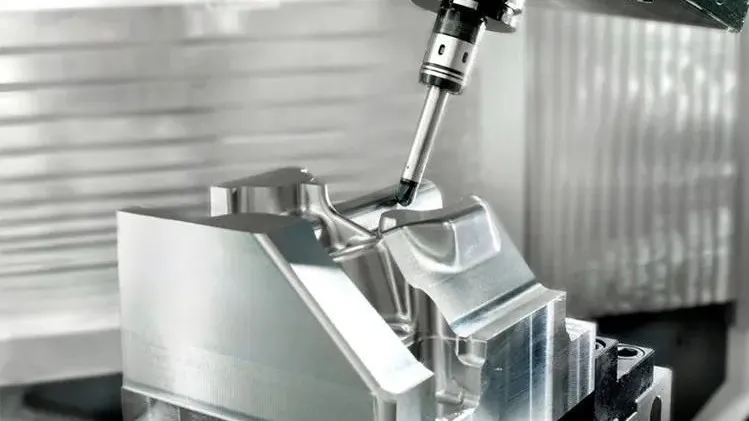
Equipo de procesamiento
1. Torno ordinario:
Los tornos se utilizan principalmente para procesar ejes, discos, manguitos y otras piezas con superficies giratorias. Son el tipo de procesamiento de máquinas herramienta más utilizado en la fabricación mecánica. (Logra una precisión de 0,01 mm)
2. Fresadora ordinaria:
Puede procesar planos, ranuras, diversas superficies curvas, engranajes, etc., y también puede procesar superficies más complejas. (Logra una precisión de 0,05 mm)
3. Molinillo
La rectificadora es una máquina herramienta que rectifica la superficie de las piezas de trabajo. La mayoría de las rectificadoras utilizan muelas abrasivas giratorias de alta velocidad para rectificar, y algunas utilizan otras herramientas de rectificación, como piedras de aceite y cintas abrasivas, y abrasivos libres para el procesamiento, como máquinas de superacabado, rectificadoras de cinta abrasiva, rectificadoras y pulidoras. (Logra una precisión de 0,005 mm y piezas pequeñas pueden alcanzar 0,002 mm)
4. Trabajo de mesa
El trabajo de banco incluye principalmente limar, aserrar, marcar, taladrar, escariar, roscar y roscar, raspar, esmerilar, enderezar, doblar y remachar, etc.
5. Torno CNC
Procesa principalmente productos por lotes, piezas de alta precisión, etc. (puede alcanzar una precisión de 0,01 mm)
6. Fresadora CNC
Procesa principalmente productos por lotes, piezas de alta precisión, piezas complejas, piezas de trabajo grandes, etc. (puede alcanzar una precisión de 0,01 mm)
7. corte de alambre
El electrodo utilizado para el corte de alambre lento es alambre de latón y el electrodo utilizado para el corte de alambre medio es alambre de molibdeno. El corte lento con alambre tiene una alta precisión de procesamiento y un buen acabado superficial. Procese algunos agujeros finos, ranuras finas, etc. (el corte de alambre lento puede lograr una precisión de 0,003 mm, el corte de alambre medio puede lograr una precisión de 0,02 mm)
8. Máquina de chispas
El mecanizado por electrochispa puede procesar materiales y piezas de trabajo de formas complejas que son difíciles de cortar con métodos de corte ordinarios (como esquinas ranuradas, orificios pequeños, orificios deformados y procesamiento en carburo cementado). No hay fuerza de corte durante el procesamiento y no se generan defectos como rebabas, marcas de cuchillos y ranuras. No se ve afectado por la dureza del material ni por las condiciones del tratamiento térmico. (puede alcanzar una precisión de 0,005 mm)
Flujo de proceso
La especificación del proceso de mecanizado es uno de los documentos de proceso que estipula el proceso de mecanizado y los métodos de operación de las piezas. Consiste en escribir los métodos de proceso y operación más razonables en un documento de proceso en una forma prescrita bajo condiciones de producción específicas para guiar la producción.
El proceso de mecanizado de piezas se compone de muchos procesos, y cada proceso se puede dividir en varias instalaciones, estaciones, pasos y trayectorias de herramientas.
Los procesos que debe incluir un proceso están determinados por la complejidad estructural de las piezas procesadas, los requisitos de precisión del mecanizado y el tipo de producción.
Diferentes cantidades de producción tienen diferentes tecnologías de procesamiento.
Conocimiento del proceso
1) Los agujeros con una precisión inferior a 0,05 no se pueden realizar mediante fresado general y requieren procesamiento CNC; si es un orificio pasante, también se puede cortar con alambre.
2) Los orificios finos (agujeros pasantes) después del enfriamiento requieren corte de alambre; Los agujeros ciegos requieren un mecanizado desbaste antes del temple y un mecanizado fino después del temple. Se pueden hacer agujeros no finos antes del templado (deje un margen de templado de 0,2 en un lado).
3) Las ranuras con un ancho de menos de 2 mm requieren corte de alambre, y las ranuras de 3 a 4 mm con una profundidad muy profunda también requieren corte de alambre.
4) El margen mínimo para el mecanizado en desbaste de piezas templadas es 0,4 y el margen para el mecanizado en desbaste de piezas no templadas es 0,2.
5) El espesor del recubrimiento es generalmente de 0,005 a 0,008 y el procesamiento debe basarse en el tamaño previo al recubrimiento.
tiempo de procesamiento
La cuota de tiempo es el tiempo necesario para completar un proceso, que es un indicador de la productividad laboral. De acuerdo con la cuota de tiempo, se pueden organizar planes de operación de producción, se puede llevar a cabo la contabilidad de costos, se puede determinar la cantidad de equipos y personal y se puede planificar el área de producción. Por lo tanto, la cuota de tiempo es una parte importante de la especificación del proceso.
La cuota de tiempo debe determinarse en función de las condiciones técnicas y de producción de la empresa, de modo que la mayoría de los trabajadores puedan alcanzarla mediante el trabajo duro, algunos trabajadores avanzados puedan superarla y unos pocos trabajadores puedan alcanzar o acercarse al nivel avanzado promedio mediante el trabajo duro.
Con la mejora continua de las condiciones técnicas y de producción de la empresa, la cuota de tiempo se revisa periódicamente para mantener el nivel promedio avanzado de la cuota.
La cuota de tiempo generalmente se estima y determina directamente combinando el personal del proceso y los trabajadores, resumiendo la experiencia pasada y haciendo referencia a datos técnicos relevantes. O puede calcularse comparando y analizando la cuota de tiempo de piezas de trabajo o procesos de productos similares, o puede determinarse midiendo y analizando el tiempo de operación real.
Tiempo de proceso = tiempo de preparación + tiempo básico
El tiempo de preparación es el tiempo que dedican los trabajadores a familiarizarse con los documentos del proceso, recibir espacios en blanco, instalar accesorios, ajustar máquinas herramienta, desmontar accesorios, etc. Método de cálculo: estimación basada en la experiencia.
El tiempo básico es el tiempo que se consume para cortar metal.
Método de cálculo del costo de cotización
Costo de procesamiento = (costo de material + tarifa de procesamiento) * 1,2
[El coeficiente de 1,2 incluye los gastos de gestión]
Costo del equipo = (costo del material de procesamiento + tarifa de procesamiento + costo del producto comprado + tarifa de ensamblaje y depuración + tarifa de diseño) * 1.2
[El coeficiente de 1,2 incluye los gastos de gestión]
Costo del material = peso (densidad * volumen) * precio unitario (yuanes/kg)
Tarifa de procesamiento = horas de proceso * precio unitario (yuanes/hora)
Costo de compra japonés (yuanes) = precio de compra (yenes) / tipo de cambio
El costo de compra nacional se basa en la cotización del proveedor.
Tarifa de diseño = horas de trabajo * precio unitario (yuanes/hora)
Información de cotización:
1) Torno: 60 yuanes/hora
2) Fresadora: 60 yuanes/hora
3) Rectificadora: 60 yuanes/hora
4) Montador: 80 yuanes/hora
5) Centro de mecanizado: 60-120 yuanes/hora
6) Torno CNC: 60-120 yuanes/hora
7) Máquina de chispa: 80-150 yuanes/hora
8) Corte de alambre: 60-150 yuanes/hora; piezas pequeñas a partir de 80 yuanes, piezas grandes según el área: 0,06-0,08 yuanes/mm2
9) Descarga de orificio fino: acero al carbono, acero de tungsteno, Ф0,3 y superior a 1 yuan/mm, Ф0,3 inferior a 2-3 yuan/mm; Ф0,3 y superior 1,8-2 yuanes/mm
10) Comisión de gestión: precio de coste * 0,2
Análisis de conocimientos básicos en el proceso de diseño de moldes.
¿Qué acero se utiliza para las matrices de extrusión de aluminio?
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
