
تکنولوژی ماشینکاری و نقل قول
نویسنده: SZTC
2024-09-23
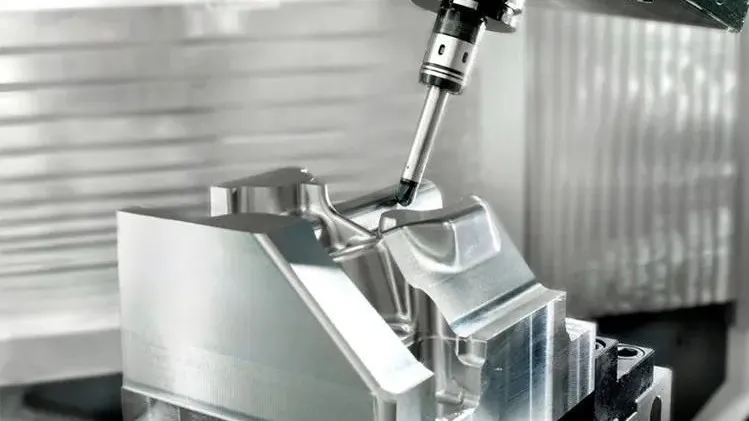
تجهیزات پردازش
1. ماشین تراش معمولی:
ماشین تراش عمدتاً برای پردازش شفت ها، دیسک ها، آستین ها و سایر قطعات کار با سطوح چرخان استفاده می شود. آنها پرکاربردترین نوع پردازش ماشین ابزار در ساخت مکانیکی هستند. (به دقت 0.01 میلی متر می رسد)
2. ماشین فرز معمولی:
این می تواند صفحات، شیارها، سطوح مختلف منحنی، چرخ دنده ها و غیره را پردازش کند و همچنین می تواند سطوح پیچیده تر را پردازش کند. (به دقت 0.05 میلی متر می رسد)
3. آسیاب
ماشین سنگ زنی ماشین ابزاری است که سطح قطعات کار را آسیاب می کند. بیشتر آسیابها از چرخهای چرخان با سرعت بالا برای سنگزنی استفاده میکنند و تعداد کمی از آنها از ابزارهای سنگزنی دیگر مانند سنگهای روغنی و تسمههای ساینده و سایندههای رایگان برای پردازش استفاده میکنند، مانند ماشینهای تکمیلی، آسیابهای تسمه ساینده، آسیابها و صیقلها. (به دقت 0.005 میلی متر می رسد و قطعات کوچک می توانند به 0.002 میلی متر برسند)
4. نیمکت کاری
میز کار عمدتاً شامل براده کردن، اره کردن، علامت گذاری، سوراخ کاری، تراوش کردن، ضربه زدن و نخ زنی، تراشیدن، آسیاب کردن، صاف کردن، خم کردن و پرچ کردن و غیره است.
5. تراش CNC
به طور عمده محصولات دسته ای، قطعات با دقت بالا و غیره را پردازش می کند (می تواند به دقت 0.01 میلی متر برسد)
6. دستگاه فرز CNC
به طور عمده محصولات دسته ای، قطعات با دقت بالا، قطعات پیچیده، قطعات کار بزرگ و غیره را پردازش می کند (می تواند به دقت 0.01 میلی متر برسد)
7. برش سیم
الکترود مورد استفاده برای برش سیم آهسته سیم برنجی و الکترود مورد استفاده برای برش سیم متوسط سیم مولیبدن است. برش سیم آهسته دارای دقت پردازش بالا و سطح خوب است. برخی از سوراخ های ریز، شیارهای ظریف و غیره را پردازش کنید (برش آهسته سیم می تواند به دقت 0.003 میلی متر برسد، برش سیم متوسط می تواند به دقت 0.02 میلی متر برسد)
8. دستگاه جرقه
ماشینکاری با جرقه الکتریکی می تواند مواد و قطعات پیچیده شکلی را پردازش کند که برش آنها با روش های معمولی برش دشوار است (مانند گوشه های شیار، سوراخ های کوچک، سوراخ های تغییر شکل یافته و پردازش روی کاربید سیمانی). هیچ نیروی برشی در حین پردازش وجود ندارد و هیچ عیب و نقصی مانند سوراخ و آثار چاقو و شیار ایجاد نمی شود. تحت تأثیر سختی مواد یا شرایط عملیات حرارتی قرار نمی گیرد. (می تواند به دقت 0.005 میلی متر دست یابد)
جریان فرآیند
مشخصات فرآیند ماشینکاری یکی از اسناد فرآیندی است که فرآیند ماشینکاری و روش های عملیاتی قطعات را مشخص می کند. نوشتن روشهای فرآیند و عملیات معقولتر در یک سند فرآیند به شکلی تجویز شده در شرایط تولید خاص برای هدایت تولید است.
فرآیند ماشینکاری قطعات از فرآیندهای زیادی تشکیل شده است و هر فرآیند را می توان به چندین نصب، ایستگاه، مراحل و مسیر ابزار تقسیم کرد.
اینکه یک فرآیند باید شامل چه فرآیندهایی باشد، با پیچیدگی ساختاری قطعات پردازش شده، الزامات دقت ماشینکاری و نوع تولید تعیین می شود.
مقادیر مختلف تولید دارای فناوری های پردازش متفاوتی هستند.
دانش فرآیند
1) سوراخ هایی با دقت کمتر از 0.05 توسط آسیاب عمومی ساخته نمی شوند و نیاز به پردازش CNC دارند. اگر سوراخ است، می توان آن را با سیم نیز برش داد.
2) سوراخ های ریز (از طریق سوراخ ها) پس از خاموش شدن نیاز به برش سیم دارند. سوراخهای کور قبل از کوئنچ به ماشینکاری خشن و بعد از کوئنچ به ماشینکاری ریز نیاز دارند. سوراخهای غیر ریز را میتوان قبل از کوئنچ انجام داد (در یک طرف مقدار کوئنچ 0.2 باقی بگذارید).
3) شکاف هایی با عرض کمتر از 2 میلی متر نیاز به سیم برش دارند و شکاف های 3-4 میلی متری با عمق بسیار عمیق نیز به برش سیم نیاز دارند.
4) حداقل مجاز برای ماشینکاری خشن قطعات کوئنچ شده 0.4 و مجاز برای ماشینکاری خشن قطعات غیر کوئنچ شده 0.2 است.
5) ضخامت پوشش به طور کلی 0.005-0.008 است و پردازش باید بر اساس اندازه قبل از آبکاری باشد.
زمان پردازش
سهمیه زمانی زمان مورد نیاز برای تکمیل یک فرآیند است که نشانگر بهره وری نیروی کار است. با توجه به سهمیه زمانی می توان برنامه های عملیات تولید را تنظیم کرد، حسابداری بهای تمام شده را انجام داد، تعداد تجهیزات و پرسنل را تعیین کرد و منطقه تولید را برنامه ریزی کرد. بنابراین، سهمیه زمانی بخش مهمی از مشخصات فرآیند است.
سهمیه زمانی باید بر اساس شرایط تولید و فنی بنگاه تعیین شود تا اکثر کارگران بتوانند با کار سخت به آن دست یابند، برخی از کارگران پیشرفته بتوانند از آن فراتر رفته و تعداد کمی از کارگران بتوانند با سخت کوشی به سطح متوسط پیشرفته دست یابند یا به آن نزدیک شوند.
با بهبود مستمر تولید و شرایط فنی شرکت، سهمیه زمانی به طور مرتب تجدید نظر می شود تا متوسط سطح پیشرفته سهمیه حفظ شود.
سهمیه زمانی معمولاً مستقیماً با ترکیب پرسنل فرآیند و کارگران با خلاصه کردن تجربیات گذشته و ارجاع به دادههای فنی مربوطه برآورد و تعیین میشود. یا می توان آن را با مقایسه و تحلیل سهمیه زمانی قطعات کار یا فرآیندهای محصولات مشابه محاسبه کرد و یا با اندازه گیری و تحلیل زمان واقعی عملیات تعیین کرد.
زمان فرآیند = زمان آماده سازی + زمان اولیه
زمان آماده سازی زمان صرف شده توسط کارگران برای آشنایی با اسناد فرآیند، دریافت برگه های خالی، نصب وسایل، تنظیم ماشین ابزار، جداسازی وسایل و غیره است. روش محاسبه: برآورد بر اساس تجربه.
زمان اصلی زمان صرف شده برای برش فلز است.
روش محاسبه هزینه مظنه
هزینه پردازش = (هزینه مواد + هزینه پردازش) * 1.2
[ضریب 1.2 شامل حق الزحمه مدیریت است]
هزینه تجهیزات = (هزینه مواد پردازش + هزینه پردازش + هزینه محصول خریداری شده + هزینه مونتاژ و رفع اشکال + هزینه طراحی) * 1.2
[ضریب 1.2 شامل حق الزحمه مدیریت است]
هزینه مواد = وزن (تراکم * حجم) * قیمت واحد (یوآن/کیلوگرم)
هزینه پردازش = ساعت فرآیند * قیمت واحد (یوآن/ساعت)
هزینه خرید ژاپنی (یوآن) = قیمت خرید (ین) / نرخ ارز
هزینه خرید داخلی بر اساس نقل قول تامین کننده است
هزینه طراحی = ساعت کار * قیمت واحد (یوآن/ساعت)
اطلاعات نقل قول:
1) ماشین تراش: 60 یوان در ساعت
2) دستگاه فرز: 60 یوان در ساعت
3) ماشین سنگ زنی: 60 یوان در ساعت
4) فیتر: 80 یوان در ساعت
5) مرکز ماشینکاری: 60-120 یوان در ساعت
6) تراش CNC: 60-120 یوان در ساعت
7) دستگاه جرقه: 80-150 یوان در ساعت
8) برش سیم: 60-150 یوان در ساعت. قطعات کوچک از 80 یوان شروع می شوند، قطعات بزرگ با توجه به مساحت: 0.06-0.08 یوان / میلی متر مربع
9) تخلیه سوراخ ریز: فولاد کربن، فولاد تنگستن، Ф0.3 و بالاتر از 1 یوان / میلی متر، Ф0.3 زیر 2-3 یوان / میلی متر. Ф0.3 و بالاتر 1.8-2 یوان در میلی متر
10) هزینه مدیریت: قیمت تمام شده * 0.2
تجزیه و تحلیل دانش پایه در فرآیند طراحی قالب
برای قالب های اکستروژن آلومینیوم از چه فولادی استفاده می شود؟
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

