
Bearbeitungstechnologie und Angebot
Autor: SZTC
2024-09-23
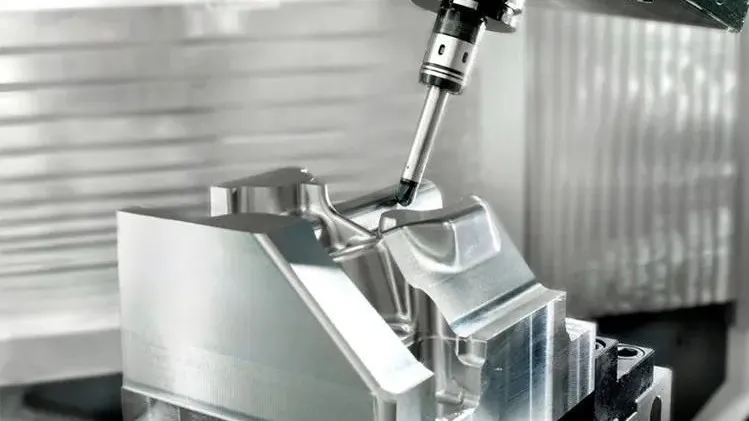
Verarbeitungsgeräte
1. Gewöhnliche Drehmaschine:
Drehmaschinen werden hauptsächlich zur Bearbeitung von Wellen, Scheiben, Hülsen und anderen Werkstücken mit rotierenden Oberflächen eingesetzt. Sie sind die am weitesten verbreitete Art der Werkzeugmaschinenbearbeitung in der mechanischen Fertigung. (Erreicht eine Genauigkeit von 0,01 mm)
2. Gewöhnliche Fräsmaschine:
Es kann Ebenen, Nuten, verschiedene gekrümmte Flächen, Zahnräder usw. bearbeiten und kann auch komplexere Flächen bearbeiten. (Erreicht eine Genauigkeit von 0,05 mm)
3. Mühle
Eine Schleifmaschine ist eine Werkzeugmaschine, die die Oberfläche von Werkstücken schleift. Die meisten Schleifmaschinen verwenden zum Schleifen schnell rotierende Schleifscheiben, und einige verwenden andere Schleifwerkzeuge wie Ölsteine und Schleifbänder sowie freie Schleifmittel für die Bearbeitung, beispielsweise Superfinishing-Maschinen, Schleifbandschleifmaschinen, Schleifmaschinen und Poliermaschinen. (Erreicht eine Genauigkeit von 0,005 mm, und kleine Stücke können 0,002 mm erreichen)
4. Tischarbeit
Zu den Tischarbeiten gehören hauptsächlich Feilen, Sägen, Markieren, Bohren, Reiben, Gewindeschneiden, Schaben, Schleifen, Richten, Biegen und Nieten usw.
5. CNC-Drehmaschine
Verarbeitet hauptsächlich Serienprodukte, hochpräzise Teile usw. (kann eine Genauigkeit von 0,01 mm erreichen)
6. CNC-Fräsmaschine
Verarbeitet hauptsächlich Serienprodukte, hochpräzise Teile, komplexe Teile, große Werkstücke usw. (kann eine Genauigkeit von 0,01 mm erreichen)
7. Drahtschneiden
Die für das langsame Drahtschneiden verwendete Elektrode ist Messingdraht und die für das mittlere Drahtschneiden verwendete Elektrode ist Molybdändraht. Das langsame Drahtschneiden sorgt für eine hohe Bearbeitungspräzision und eine gute Oberflächengüte. Bearbeiten Sie einige feine Löcher, feine Rillen usw. (Langsames Drahtschneiden kann eine Präzision von 0,003 mm erreichen, mittleres Drahtschneiden kann eine Präzision von 0,02 mm erreichen)
8. Funkenmaschine
Mit der Elektrofunkenbearbeitung können Materialien und komplex geformte Werkstücke bearbeitet werden, die mit herkömmlichen Schneidmethoden schwer zu schneiden sind (z. B. Nutecken, kleine Löcher, deformierte Löcher und Bearbeitung auf Hartmetall). Bei der Bearbeitung entsteht keine Schnittkraft und es entstehen keine Fehler wie Grate, Messerspuren und Rillen. Sie wird nicht durch die Härte des Materials oder den Wärmebehandlungszustand beeinflusst. (kann eine Genauigkeit von 0,005 mm erreichen)
Prozessablauf
Die Bearbeitungsprozessspezifikation ist eines der Prozessdokumente, das den Bearbeitungsprozess und die Betriebsmethoden von Teilen festlegt. Es geht darum, die sinnvolleren Prozess- und Betriebsmethoden in einem Prozessdokument in einer vorgeschriebenen Form unter bestimmten Produktionsbedingungen zu schreiben, um die Produktion zu leiten.
Der Bearbeitungsprozess von Teilen besteht aus vielen Prozessen, und jeder Prozess kann in mehrere Installationen, Stationen, Schritte und Werkzeugwege unterteilt werden.
Welche Prozesse ein Prozess umfassen muss, wird durch die strukturelle Komplexität der bearbeiteten Teile, die Anforderungen an die Bearbeitungsgenauigkeit und die Art der Produktion bestimmt.
Unterschiedliche Produktionsmengen erfordern unterschiedliche Verarbeitungstechnologien.
Prozesswissen
1) Löcher mit einer Genauigkeit von weniger als 0,05 können nicht durch allgemeines Fräsen hergestellt werden und erfordern eine CNC-Bearbeitung; Wenn es sich um ein Durchgangsloch handelt, kann es auch drahtgeschnitten sein.
2) Feine Löcher (Durchgangslöcher) erfordern nach dem Abschrecken ein Drahtschneiden; Sacklöcher erfordern eine Grobbearbeitung vor dem Abschrecken und eine Feinbearbeitung nach dem Abschrecken. Nicht feine Löcher können vor dem Abschrecken hergestellt werden (lassen Sie auf einer Seite eine Abschreckzugabe von 0,2).
3) Schlitze mit einer Breite von weniger als 2 mm erfordern ein Drahtschneiden, und 3–4 mm große Schlitze mit einer sehr tiefen Tiefe erfordern ebenfalls ein Drahtschneiden.
4) Die Mindestzugabe für die Grobbearbeitung von abgeschreckten Teilen beträgt 0,4 und die Mindestzugabe für die Grobbearbeitung von nicht abgeschreckten Teilen beträgt 0,2.
5) Die Dicke der Beschichtung beträgt im Allgemeinen 0,005–0,008, und die Verarbeitung sollte auf der Größe vor der Beschichtung basieren.
Bearbeitungszeit
Das Zeitkontingent ist die Zeit, die zum Abschluss eines Prozesses benötigt wird und ein Indikator für die Arbeitsproduktivität ist. Je nach Zeitkontingent können Produktionsablaufpläne erstellt, eine Kostenrechnung durchgeführt, die Anzahl der Geräte und das Personal ermittelt sowie die Produktionsfläche geplant werden. Daher ist das Zeitkontingent ein wichtiger Bestandteil der Prozessspezifikation.
Das Zeitkontingent sollte auf der Grundlage der Produktions- und technischen Bedingungen des Unternehmens festgelegt werden, sodass die meisten Arbeitnehmer es durch harte Arbeit erreichen können, einige fortgeschrittene Arbeitnehmer es überschreiten können und einige wenige Arbeitnehmer durch harte Arbeit das durchschnittliche fortgeschrittene Niveau erreichen oder sich diesem annähern können.
Mit der kontinuierlichen Verbesserung der Produktions- und technischen Bedingungen des Unternehmens wird das Zeitkontingent regelmäßig überprüft, um das durchschnittliche fortgeschrittene Niveau des Kontingents aufrechtzuerhalten.
Das Zeitkontingent wird in der Regel direkt abgeschätzt und ermittelt, indem Prozesspersonal und Arbeitskräfte zusammengeführt werden, indem Erfahrungen aus der Vergangenheit zusammengefasst und relevante technische Daten herangezogen werden. Oder sie kann durch den Vergleich und die Analyse des Zeitanteils von Werkstücken oder Prozessen ähnlicher Produkte berechnet werden, oder sie kann durch Messung und Analyse der tatsächlichen Bearbeitungszeit ermittelt werden.
Prozesszeit = Vorbereitungszeit + Grundzeit
Unter Vorbereitungszeit versteht man die Zeit, die Arbeiter aufwenden, um sich mit Prozessdokumenten vertraut zu machen, Rohlinge zu erhalten, Vorrichtungen zu installieren, Werkzeugmaschinen einzustellen, Vorrichtungen zu demontieren usw. Berechnungsmethode: Schätzung auf der Grundlage von Erfahrungswerten.
Die Basiszeit ist die Zeit, die zum Schneiden von Metall benötigt wird.
Methode zur Berechnung der Angebotskosten
Bearbeitungskosten = (Materialkosten + Bearbeitungsgebühr) * 1.2
[Der Koeffizient von 1,2 beinhaltet Verwaltungsgebühren]
Ausrüstungskosten = (Verarbeitungsmaterialkosten + Bearbeitungsgebühr + Kosten für gekaufte Produkte + Montage- und Debugging-Gebühr + Designgebühr) * 1.2
[Der Koeffizient von 1,2 beinhaltet Verwaltungsgebühren]
Materialkosten = Gewicht (Dichte * Volumen) * Stückpreis (Yuan/kg)
Bearbeitungsgebühr = Bearbeitungsstunden * Stückpreis (Yuan/Stunde)
Japanischer Kaufpreis (Yuan) = Kaufpreis (Yen) / Wechselkurs
Die inländischen Einkaufskosten richten sich nach dem Angebot des Lieferanten
Designgebühr = Arbeitsstunden * Stückpreis (Yuan/Stunde)
Angebotsinformationen:
1) Drehmaschine: 60 Yuan/Stunde
2) Fräsmaschine: 60 Yuan/Stunde
3) Schleifmaschine: 60 Yuan/Stunde
4) Monteur: 80 Yuan/Stunde
5) Bearbeitungszentrum: 60-120 Yuan/Stunde
6) CNC-Drehmaschine: 60-120 Yuan/Stunde
7) Spark-Maschine: 80-150 Yuan/Stunde
8) Drahtschneiden: 60-150 Yuan/Stunde; Kleinteile beginnen bei 80 Yuan, große Teile je nach Fläche: 0,06-0,08 Yuan/mm2
9) Feinlochentladung: Kohlenstoffstahl, Wolframstahl, Ф0,3 und mehr als 1 Yuan/mm, Ф0,3 unter 2-3 Yuan/mm; Ф0,3 und mehr 1,8-2 Yuan/mm
10) Verwaltungsgebühr: Selbstkostenpreis * 0,2
Analyse des Grundwissens im Formenbauprozess
Welcher Stahl wird für Aluminium-Strangpresswerkzeuge verwendet?
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
