
Технология обработки и предложение
Aвтор: SZTC
2024-09-23
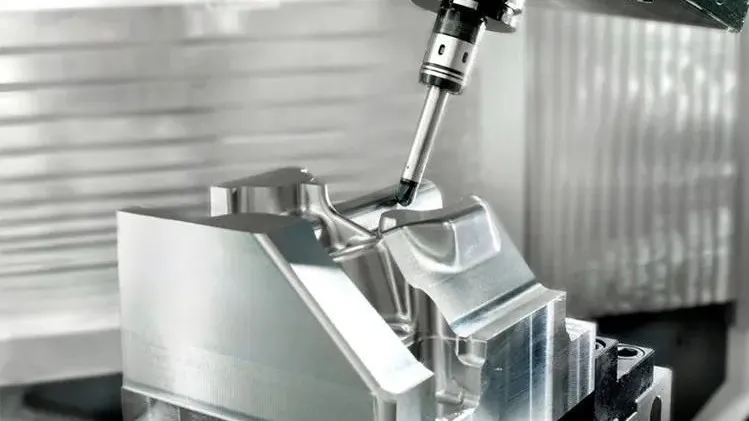
Технологическое оборудование
1. Обычный токарный станок:
Токарные станки в основном используются для обработки валов, дисков, втулок и других деталей с вращающимися поверхностями. Они являются наиболее широко используемым типом станочной обработки в механическом производстве. (Достигает точности 0,01 мм)
2. Обычный фрезерный станок:
Он может обрабатывать плоскости, канавки, различные криволинейные поверхности, шестерни и т. д., а также может обрабатывать более сложные поверхности. (Достигает точности 0,05 мм)
3. Гриндер
Шлифовальный станок – это станок, который шлифует поверхность заготовок. Большинство шлифовальных машин используют для шлифования высокоскоростные вращающиеся шлифовальные круги, а некоторые используют для обработки другие шлифовальные инструменты, такие как масляные камни, абразивные ленты и свободные абразивы, такие как суперфинишные станки, ленточные шлифовальные станки, шлифовальные и полировальные машины. (Достигает точности 0,005 мм, а небольшие детали могут достигать 0,002 мм)
4. Слесарные работы
Слесарные работы в основном включают напильник, распиловку, маркировку, сверление, развертывание, нарезание резьбы, циклевку, шлифовку, выпрямление, гибку и клепку и т. д.
5. Токарный станок с ЧПУ
В основном обрабатывает серийные изделия, высокоточные детали и т. д. (может достигать точности 0,01 мм).
6. Фрезерный станок с ЧПУ.
В основном обрабатывает серийные изделия, высокоточные детали, сложные детали, большие заготовки и т. д. (может достигать точности 0,01 мм).
7. Резка проволоки
Электрод, используемый для медленной резки проволоки, представляет собой латунную проволоку, а электрод, используемый для резки средней проволоки, — молибденовую проволоку. Медленная резка проволокой обеспечивает высокую точность обработки и хорошее качество поверхности. Обработайте несколько мелких отверстий, мелких канавок и т. д. (медленная резка проволокой может обеспечить точность 0,003 мм, резка средней проволокой может достичь точности 0,02 мм)
8. Искровая машина
Электроискровой обработкой можно обрабатывать материалы и заготовки сложной формы, которые трудно резать обычными методами резания (например, углы канавок, мелкие отверстия, деформированные отверстия, обработка на твердом сплаве). Во время обработки не применяется сила резания, и не образуются такие дефекты, как заусенцы, следы от ножей и канавки. На него не влияет твердость материала или условия термообработки. (может достигать точности 0,005 мм)
Ход процесса
Технологическая спецификация — один из технологических документов, в котором оговаривается процесс обработки и способы работы деталей. Это значит записать наиболее разумные процессы и методы работы в технологический документ в установленной форме для конкретных производственных условий, чтобы направлять производство.
Процесс обработки деталей состоит из множества процессов, и каждый процесс можно разделить на несколько установок, станций, этапов и траекторий движения инструмента.
Какие процессы должен включать процесс, определяется структурной сложностью обрабатываемых деталей, требованиями к точности обработки и типом производства.
Различные объемы производства имеют разные технологии обработки.
Знание процессов
1) Отверстия с точностью менее 0,05 не могут быть выполнены общим фрезерованием и требуют обработки на станках с ЧПУ; если это сквозное отверстие, его также можно перерезать проволокой.
2) Мелкие отверстия (сквозные отверстия) после закалки требуют резки проволокой; Глухие отверстия требуют черновой обработки перед закалкой и тонкой обработки после закалки. Немелкие отверстия можно делать до закалки (оставлять припуск на закалку 0,2 с одной стороны).
3) Прорези шириной менее 2 мм требуют резки проволоки, а прорези 3-4 мм с очень большой глубиной также требуют резки проволоки.
4) Минимальный припуск на черновую обработку закаленных деталей - 0,4, на черновую обработку незакаленных деталей - 0,2.
5) Толщина покрытия обычно составляет 0,005-0,008, а обработка должна основываться на размере предварительного покрытия.
Время обработки
Временная норма – это время, необходимое для завершения процесса, которое является показателем производительности труда. В соответствии с нормой времени можно составлять планы производственных операций, вести учет затрат, определять количество оборудования и штатное расписание, планировать производственные площади. Таким образом, временная квота является важной частью спецификации процесса.
Норма времени должна определяться исходя из производственно-технических условий предприятия, чтобы большинство рабочих могли ее достичь упорным трудом, некоторые передовые рабочие могли ее превысить, а немногие рабочие могли достичь или приблизиться к среднему продвинутому уровню упорным трудом.
При постоянном улучшении производственно-технического состояния предприятия норма времени регулярно пересматривается для поддержания среднего передового уровня нормы.
Временная квота обычно оценивается напрямую и определяется путем объединения технологического персонала и рабочих путем обобщения прошлого опыта и ссылки на соответствующие технические данные. Либо его можно рассчитать путем сравнения и анализа нормы времени обработки деталей или процессов аналогичных изделий, либо определить путем измерения и анализа фактического времени работы.
Время процесса = время подготовки + основное время
Время подготовки - время, затрачиваемое работниками на ознакомление с технологической документацией, получение заготовок, установку приспособлений, наладку станков, разборку приспособлений и т.п. Метод расчета: оценка на основе опыта.
Базовое время – это время, затраченное на резку металла.
Метод расчета стоимости предложения
Стоимость обработки = (стоимость материала + плата за обработку) * 1,2.
[Коэффициент 1,2 включает в себя комиссию за управление]
Стоимость оборудования = (стоимость обрабатываемого материала + плата за обработку + стоимость приобретенного продукта + плата за сборку и отладку + плата за проектирование) * 1,2
[Коэффициент 1,2 включает в себя комиссию за управление]
Стоимость материала = вес (плотность * объем) * цена за единицу (юань/кг).
Плата за обработку = часы обработки * цена за единицу (юань/час)
Стоимость покупки в Японии (юани) = цена покупки (йена) / обменный курс.
Стоимость покупки на внутреннем рынке основана на котировке поставщика.
Плата за проектирование = рабочее время * цена за единицу (юань/час)
Информация о котировке:
1) Токарный станок: 60 юаней/час.
2) Фрезерный станок: 60 юаней/час.
3) Шлифовальный станок: 60 юаней/час.
4) Слесарь: 80 юаней/час.
5) Обрабатывающий центр: 60-120 юаней/час.
6) Токарный станок с ЧПУ: 60-120 юаней/час.
7) Искровая машина: 80-150 юаней/час.
8) Резка проволоки: 60-150 юаней/час; мелкие детали начинаются от 80 юаней, крупные детали в зависимости от площади: 0,06-0,08 юаней/мм2.
9) Разгрузка мелких отверстий: углеродистая сталь, вольфрамовая сталь, Ф0,3 и выше 1 юань/мм, Ф0,3 ниже 2-3 юаней/мм; Ф0,3 и выше 1,8-2 юаня/мм
10) Плата за управление: себестоимость * 0,2.
Анализ базовых знаний в процессе проектирования пресс-форм.
Какая сталь используется для экструзионных матриц для алюминия?
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
