ضمانت دقت ماشینکاری قالبهای قالبی بشقاب دیواره نازک بر اساس کنترل تغییر شکل
نویسنده: SZTC
2025-01-02
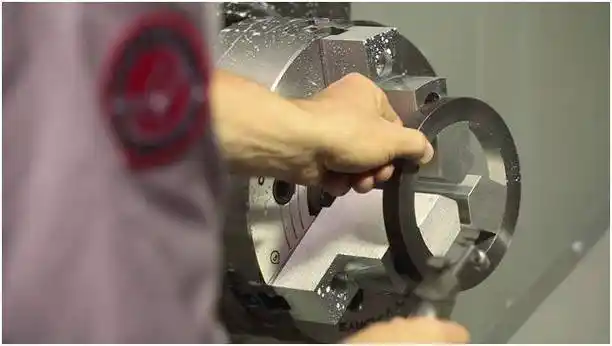
با توسعه سریع صنعت تولید، الزامات برای استحکام خاص و سختی خاص قطعات مکانیکی بیشتر و بیشتر می شود و قطعات ساختاری صفحه ای شکل جداره نازک به طور گسترده ای مورد استفاده قرار می گیرند. چنین قطعات ساختاری به طور کلی مشکل ریخته گری و پردازش پذیری ماشینکاری ضعیف را دارند. در حین تولید ریختهگری به راحتی تغییر شکل داده میشود و همچنین قطعات بهدلیل تنش پسماند و روشهای بستن نامناسب نگهدارنده در حین ماشینکاری به راحتی تغییر شکل میدهند و در نتیجه اندازه و موقعیت ماشینکاری را تحمل میکنند و حتی عمر خستگی و شدت کار را تحت تأثیر قرار میدهند. این مبحث صفحه میانی را به عنوان مثال در نظر میگیرد تا چگونگی اطمینان از دقت ماشینکاری قالبهای قالبی با دیواره نازک صفحهای با سرکوب تغییر شکل در حین ریختهگری قالب و ماشینکاری را توضیح دهد.
نتایج گرافیکی
صفحه میانی یک بخش کلیدی است که برای تعمیر موتورهای دو طرف در یک گیربکس خاص خودرو استفاده می شود. وزن آن حدود 1.2 کیلوگرم است و از آلیاژ آلومینیوم ریخته گری ADC12 ساخته شده است. شکل ظاهری در شکل 1 نشان داده شده است. این یک قطعه معمولی به شکل صفحه با دیواره نازک، دیسکی شکل، با اندازه بیرونی حدود φ340 میلی متر است. ضخامت دیواره قسمت اتصال میانی 5 میلی متر است. به منظور سبک وزن بودن طرح، ناحیه بزرگی از حفره وجود دارد که استحکام قطعه را تا حد زیادی کاهش می دهد و سختی ریخته گری و ماشینکاری آن را افزایش می دهد.

شکل 1 ظاهر صفحه وسط

شکل 2 نمودار شماتیک قطعات با الزامات دقیق دقیق

شکل 3 فیکسچر برای محلول صفحه میانی 2
1. سر پرس 2. دم محور U 3. صفحه دم L 4. صفحه پایین فیکسچر 5. پین الماس 6. تکیه گاه شناور 7. تکیه گاه ثابت 8. ستون راهنمای از پیش تعیین موقعیت 9. پین گرد
به دلیل استحکام ضعیف صفحه میانی، یک گشتاور گیره کوچک نیز می تواند اثر اهرمی ایجاد کند و باعث تغییر شکل موضعی قطعه کار، برگشت پس از پردازش و کاهش دقت پردازش شود. بنابراین، نقطه گیره و نقطه تکیه گاه چنین قطعاتی باید نقطه به نقطه تنظیم شود و بازوی نیروی گیره باید تا حد امکان 0 باشد. ترتیب عمل به این صورت است: قطعه کار را در جای خود قرار دهید → تکیه گاه ثابت را گیره دهید → تکیه گاه شناور را شناور کنید → نقطه گیره تکیه گاه شناور را ببندید.

شکل 4 نمودار نوسانات افست مختصات محور Y سوراخ Z3-2
شکل 5 افست حرارتی X/Y مرکز ماشینکاری عمودی
اول، تغییر شکل لایه خالی باید در یک محدوده معقول کنترل شود تا یک مرجع نسبتاً قابل اعتماد موقعیت یابی خشن برای ماشینکاری ارائه شود. مقدار کمک هزینه ماشینکاری خالی با دقت ابعادی آن تعیین می شود. هر چه دقت بالاتر باشد، کمک هزینه می تواند کمتر باشد. برای قطعات کار بشقاب دیواره نازک، طراحی و کیفیت ساخت فیکسچر بسیار مهم است. پس از راه اندازی واجد شرایط، تعمیر و نگهداری روزانه نیز باید جدی گرفته شود. تغییر شکل حرارتی ماشین ابزار تأثیر کمی بر مسطح بودن فرز دارد، اما گاهی اوقات تأثیر بسیار زیادی بر موقعیت سوراخ دارد، بنابراین باید سعی شود جبران شود.
نتایج گرافیکی
صفحه میانی یک بخش کلیدی است که برای تعمیر موتورهای دو طرف در یک گیربکس خاص خودرو استفاده می شود. وزن آن حدود 1.2 کیلوگرم است و از آلیاژ آلومینیوم ریخته گری ADC12 ساخته شده است. شکل ظاهری در شکل 1 نشان داده شده است. این یک قطعه معمولی به شکل صفحه با دیواره نازک، دیسکی شکل، با اندازه بیرونی حدود φ340 میلی متر است. ضخامت دیواره قسمت اتصال میانی 5 میلی متر است. به منظور سبک وزن بودن طرح، ناحیه بزرگی از حفره وجود دارد که استحکام قطعه را تا حد زیادی کاهش می دهد و سختی ریخته گری و ماشینکاری آن را افزایش می دهد.
شکل 1 ظاهر صفحه وسط
شکل 2 نمودار شماتیک قطعات با الزامات دقیق دقیق
شکل 3 فیکسچر برای محلول صفحه میانی 2
1. سر پرس 2. دم محور U 3. صفحه دم L 4. صفحه پایین فیکسچر 5. پین الماس 6. تکیه گاه شناور 7. تکیه گاه ثابت 8. ستون راهنمای از پیش تعیین موقعیت 9. پین گرد
به دلیل استحکام ضعیف صفحه میانی، یک گشتاور گیره کوچک نیز می تواند اثر اهرمی ایجاد کند و باعث تغییر شکل موضعی قطعه کار، برگشت پس از پردازش و کاهش دقت پردازش شود. بنابراین، نقطه گیره و نقطه تکیه گاه چنین قطعاتی باید نقطه به نقطه تنظیم شود و بازوی نیروی گیره باید تا حد امکان 0 باشد. ترتیب عمل به این صورت است: قطعه کار را در جای خود قرار دهید → تکیه گاه ثابت را گیره دهید → تکیه گاه شناور را شناور کنید → نقطه گیره تکیه گاه شناور را ببندید.
شکل 4 نمودار نوسانات افست مختصات محور Y سوراخ Z3-2
شکل 5 افست حرارتی X/Y مرکز ماشینکاری عمودی
اول، تغییر شکل لایه خالی باید در یک محدوده معقول کنترل شود تا یک مرجع نسبتاً قابل اعتماد موقعیت یابی خشن برای ماشینکاری ارائه شود. مقدار کمک هزینه ماشینکاری خالی با دقت ابعادی آن تعیین می شود. هر چه دقت بالاتر باشد، کمک هزینه می تواند کمتر باشد. برای قطعات کار بشقاب دیواره نازک، طراحی و کیفیت ساخت فیکسچر بسیار مهم است. پس از راه اندازی واجد شرایط، تعمیر و نگهداری روزانه نیز باید جدی گرفته شود. تغییر شکل حرارتی ماشین ابزار تأثیر کمی بر مسطح بودن فرز دارد، اما گاهی اوقات تأثیر بسیار زیادی بر موقعیت سوراخ دارد، بنابراین باید سعی شود جبران شود.
ضربه زدن و نخ زدن
آیتم های بازیگران دقیقاً چه هستند؟ اطلاعات در مورد روش ریخته گری
مقاله مرتبط
برای رنگ آمیزی رینگ های آلیاژ آلومینیوم، سطح را تمیز و سنباده بزنید، یک پرایمر بزنید، سپس 2 تا 3 لایه رنگ اسپری کنید و بین هر کدام زمان خشک شدن را در نظر بگیرید. برای محافظت و درخشش بیشتر، با یک کت شفاف به پایان برسانید. ایده آل برای بازیابی یا سفارشی سازی چرخ های شما
نحوه رنگ آمیزی رینگ های آلیاژ آلومینیوم