Garantie der Bearbeitungsgenauigkeit dünnwandiger plattenförmiger Druckgussteile basierend auf Verformungskontrolle
Autor: SZTC
2025-01-02
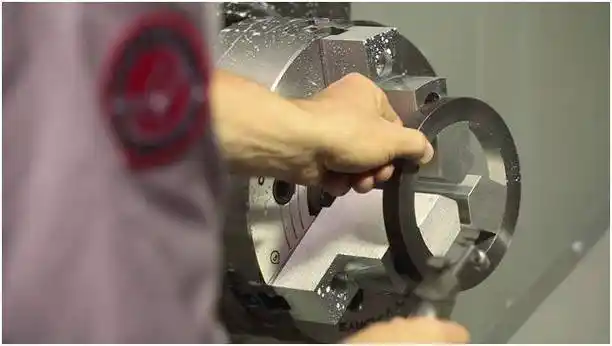
Mit der rasanten Entwicklung der Fertigungsindustrie werden die Anforderungen an die spezifische Festigkeit und Steifigkeit mechanischer Teile immer höher und dünnwandige plattenförmige Strukturteile werden häufig verwendet. Bei solchen Strukturteilen besteht im Allgemeinen das Problem einer schlechten Guss- und Bearbeitungsfähigkeit. Der Rohling verformt sich während der Gussproduktion leicht, und die Teile verformen sich auch während der Bearbeitung aufgrund von Eigenspannungen und unsachgemäßen Stützklemmmethoden leicht, was zu Bearbeitungsgrößen- und Positionstoleranzen führt und sogar die Ermüdungslebensdauer und die Arbeitsintensität beeinträchtigt. In diesem Thema wird am Beispiel der Mittelplatte beschrieben, wie die Bearbeitungsgenauigkeit dünnwandiger plattenförmiger Druckgussteile durch Unterdrückung von Verformungen während des Druckgusses und der Bearbeitung sichergestellt werden kann.
Grafische Ergebnisse
Die Mittelplatte ist ein Schlüsselelement zur Befestigung der Motoren auf beiden Seiten in einem bestimmten Automobilgetriebe. Es wiegt etwa 1,2 kg und besteht aus einer ADC12-Aluminiumdruckgusslegierung. Das Erscheinungsbild ist in Abbildung 1 dargestellt. Es handelt sich um ein typisches dünnwandiges, plattenförmiges Teil, scheibenförmig, mit einer Außengröße von etwa φ340 mm. Die Wandstärke des mittleren Anschlussteils beträgt 5mm. Um das Design leicht zu machen, gibt es eine große Hohlraumfläche, die die Steifigkeit des Teils erheblich verringert und die Schwierigkeit beim Druckguss und bei der Bearbeitung erhöht.

Abbildung 1 Aussehen der Mittelplatte

Abbildung 2 Schematische Darstellung von Teilen mit strengen Präzisionsanforderungen

Abbildung 3 Halterung für Mittelplattenlösung 2
1. Pressenkopf 2. U-Achsen-Reitstock 3. L-Platte des Reitstocks 4. Grundplatte der Vorrichtung 5. Diamantstift 6. Schwimmende Stütze 7. Feste Stütze 8. Führungssäule zur Vorpositionierung 9. Runder Stift
Aufgrund der geringen Steifigkeit der Mittelplatte kann auch ein geringes Spannmoment eine Hebelwirkung erzeugen, die zu lokalen Verformungen des Werkstücks, einem Rückprall nach der Bearbeitung und einer Verringerung der Bearbeitungsgenauigkeit führt. Daher müssen der Klemmpunkt und der Stützpunkt solcher Teile Punkt für Punkt eingestellt werden und der Klemmkraftarm muss so weit wie möglich 0 sein. Der Aktionsablauf ist: Werkstück auflegen → Feste Halterung festklemmen → Schwimmende Halterung schweben lassen → Klemmpunkt der schwimmenden Halterung festklemmen.

Abbildung 4 Z3-2-Loch-Y-Achsen-Koordinatenversatzschwankungsdiagramm
Abbildung 5 X/Y-Thermoversatz des vertikalen Bearbeitungszentrums
Erstens sollte die Verformung des Rohlings innerhalb eines angemessenen Bereichs kontrolliert werden, um eine relativ zuverlässige grobe Positionierungsreferenz für die Bearbeitung bereitzustellen. Die Höhe der Bearbeitungszugabe des Rohlings wird durch seine Maßhaltigkeit bestimmt. Je höher die Genauigkeit, desto kleiner kann das Aufmaß sein. Bei dünnwandigen plattenförmigen Werkstücken kommt es auf die Konstruktion und Fertigungsqualität der Vorrichtung an. Nach einer qualifizierten Inbetriebnahme sollte auch die tägliche Wartung ernst genommen werden. Die thermische Verformung der Werkzeugmaschine hat kaum Auswirkungen auf die Fräsebenheit, hat jedoch manchmal einen sehr großen Einfluss auf die Lochposition, sodass versucht werden muss, einen Ausgleich zu schaffen.
Grafische Ergebnisse
Die Mittelplatte ist ein Schlüsselelement zur Befestigung der Motoren auf beiden Seiten in einem bestimmten Automobilgetriebe. Es wiegt etwa 1,2 kg und besteht aus einer ADC12-Aluminiumdruckgusslegierung. Das Erscheinungsbild ist in Abbildung 1 dargestellt. Es handelt sich um ein typisches dünnwandiges, plattenförmiges Teil, scheibenförmig, mit einer Außengröße von etwa φ340 mm. Die Wandstärke des mittleren Anschlussteils beträgt 5mm. Um das Design leicht zu machen, gibt es eine große Hohlraumfläche, die die Steifigkeit des Teils erheblich verringert und die Schwierigkeit beim Druckguss und bei der Bearbeitung erhöht.
Abbildung 1 Aussehen der Mittelplatte
Abbildung 2 Schematische Darstellung von Teilen mit strengen Präzisionsanforderungen
Abbildung 3 Halterung für Mittelplattenlösung 2
1. Pressenkopf 2. U-Achsen-Reitstock 3. L-Platte des Reitstocks 4. Grundplatte der Vorrichtung 5. Diamantstift 6. Schwimmende Stütze 7. Feste Stütze 8. Führungssäule zur Vorpositionierung 9. Runder Stift
Aufgrund der geringen Steifigkeit der Mittelplatte kann auch ein geringes Spannmoment eine Hebelwirkung erzeugen, die zu lokalen Verformungen des Werkstücks, einem Rückprall nach der Bearbeitung und einer Verringerung der Bearbeitungsgenauigkeit führt. Daher müssen der Klemmpunkt und der Stützpunkt solcher Teile Punkt für Punkt eingestellt werden und der Klemmkraftarm muss so weit wie möglich 0 sein. Der Aktionsablauf ist: Werkstück auflegen → Feste Halterung festklemmen → Schwimmende Halterung schweben lassen → Klemmpunkt der schwimmenden Halterung festklemmen.
Abbildung 4 Z3-2-Loch-Y-Achsen-Koordinatenversatzschwankungsdiagramm
Abbildung 5 X/Y-Thermoversatz des vertikalen Bearbeitungszentrums
Erstens sollte die Verformung des Rohlings innerhalb eines angemessenen Bereichs kontrolliert werden, um eine relativ zuverlässige grobe Positionierungsreferenz für die Bearbeitung bereitzustellen. Die Höhe der Bearbeitungszugabe des Rohlings wird durch seine Maßhaltigkeit bestimmt. Je höher die Genauigkeit, desto kleiner kann das Aufmaß sein. Bei dünnwandigen plattenförmigen Werkstücken kommt es auf die Konstruktion und Fertigungsqualität der Vorrichtung an. Nach einer qualifizierten Inbetriebnahme sollte auch die tägliche Wartung ernst genommen werden. Die thermische Verformung der Werkzeugmaschine hat kaum Auswirkungen auf die Fräsebenheit, hat jedoch manchmal einen sehr großen Einfluss auf die Lochposition, sodass versucht werden muss, einen Ausgleich zu schaffen.
Gewindeschneiden und Gewindeschneiden
Was genau sind die Gussgegenstände? Informationen zum Casting-Verfahren
Verwandter Artikel
Um Felgen aus Aluminiumlegierung zu lackieren, reinigen und schleifen Sie die Oberfläche, tragen Sie eine Grundierung auf und sprühen Sie dann zwei bis drei Farbschichten auf, wobei Sie zwischen den einzelnen Schichten eine Trocknungszeit einhalten müssen. Für zusätzlichen Schutz und Glanz mit einem Klarlack abschließen. Perfekt für die Restaurierung oder Individualisierung Ihrer Räder
So lackieren Sie Felgen aus Aluminiumlegierung