
Medidas de proceso y habilidades operativas para reducir la deformación del procesamiento de piezas de aluminio
Autor: SZTC
2024-12-23
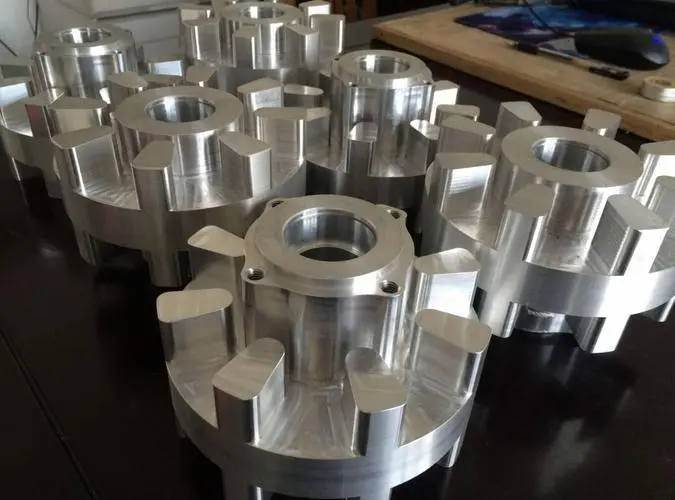
Servicios de mecanizado de precisión de aluminio para diversas industrias.
Hay muchas razones para la deformación en el procesamiento de piezas de aluminio, que están relacionadas con el material, la forma de la pieza, las condiciones de producción, etc. Existen principalmente los siguientes aspectos: deformación causada por tensión interna de la pieza en bruto, deformación causada por la fuerza de corte y calor de corte, y deformación causada por la fuerza de sujeción.
1. Medidas de proceso para reducir la deformación del procesamiento.
1. Reducir la tensión interna del espacio en blanco.
El tratamiento de vibración y envejecimiento natural o artificial puede eliminar parcialmente la tensión interna de la pieza en bruto. El preprocesamiento también es un método de proceso eficaz. Para piezas en bruto con cabezas gordas y orejas grandes, la deformación después del procesamiento también es grande debido al gran margen. Si se preprocesa la parte sobrante de la pieza en bruto y se reduce el margen de cada parte, no solo se puede reducir la deformación del procesamiento de procesos posteriores, sino que también se libera algo de tensión interna después del preprocesamiento.
2. Mejorar la capacidad de corte de la herramienta.
El material y los parámetros geométricos de la herramienta tienen una influencia importante en la fuerza de corte y el calor de corte. La correcta selección de la herramienta es crucial para reducir la deformación en el procesamiento de piezas.
1) Selección razonable de parámetros geométricos de la herramienta.
① Ángulo de ataque: bajo la condición de mantener la resistencia de la hoja, el ángulo de ataque se selecciona apropiadamente para que sea mayor. Por un lado, puede pulir un borde afilado y, por otro lado, puede reducir la deformación del corte, facilitar la eliminación de virutas y, por lo tanto, reducir la fuerza y la temperatura de corte. Evite el uso de herramientas con ángulo de inclinación negativo.
② Ángulo posterior: el tamaño del ángulo posterior tiene un impacto directo en el desgaste de la cara posterior de la herramienta y la calidad de la superficie mecanizada. El espesor de corte es una condición importante para seleccionar el ángulo del respaldo. Durante el desbaste, debido a la gran velocidad de avance, la gran carga de corte y la alta generación de calor, se requiere que las condiciones de disipación de calor de la herramienta sean buenas. Por lo tanto, el ángulo del respaldo debe seleccionarse para que sea más pequeño. Durante el fresado fino, se requiere que el borde esté afilado, reduzca la fricción entre la cara posterior de la herramienta y la superficie mecanizada y reduzca la deformación elástica. Por lo tanto, el ángulo del respaldo debe seleccionarse para que sea mayor.
③ Ángulo de hélice: para que el fresado sea suave y reducir la fuerza de fresado, el ángulo de hélice debe seleccionarse lo más grande posible.
④ Ángulo de desviación principal: Reducir adecuadamente el ángulo de desviación principal puede mejorar las condiciones de disipación de calor y reducir la temperatura promedio del área de procesamiento.
2) Mejorar la estructura de la herramienta.
① Reduzca la cantidad de dientes de la fresa y aumente el espacio para la viruta. Dado que las piezas de aluminio tienen una gran plasticidad y una gran deformación de corte durante el procesamiento, se requiere un mayor espacio para la viruta. Por lo tanto, el radio inferior de la ranura de viruta debe ser mayor y el número de dientes de la fresa debe ser menor.
② Rechinar fino de los dientes. El valor de rugosidad del filo de los dientes debe ser inferior a Ra=0,4um. Antes de usar un cuchillo nuevo, debe usar una piedra de aceite fina para pulir suavemente la parte delantera y trasera de los dientes unas cuantas veces para eliminar las rebabas y los ligeros patrones de dientes de sierra que quedan al afilar los dientes. De esta manera, no sólo se puede reducir el calor de corte, sino que también la deformación de corte es relativamente pequeña.
③ Controle estrictamente el estándar de desgaste de la herramienta. Una vez desgastada la herramienta, el valor de rugosidad de la superficie de la pieza de trabajo aumenta, la temperatura de corte aumenta y la deformación de la pieza de trabajo aumenta en consecuencia. Por lo tanto, además de seleccionar materiales para herramientas con buena resistencia al desgaste, el estándar de desgaste de la herramienta no debe ser superior a 0,2 mm, de lo contrario es fácil producir bordes de viruta. Durante el corte, la temperatura de la pieza de trabajo generalmente no debe exceder los 100 ℃ para evitar deformaciones.
3. Mejorar el método de sujeción de la pieza de trabajo.
Para piezas de trabajo de aluminio de paredes delgadas con poca rigidez, se pueden utilizar los siguientes métodos de sujeción para reducir la deformación:
① Para piezas de casquillo de paredes delgadas, si se utiliza un mandril autocentrante de tres mordazas o una pinza de resorte para sujetar radialmente, la pieza de trabajo inevitablemente se deformará una vez que se afloje después del procesamiento. En este momento, se debe utilizar el método de sujeción de la cara del extremo axial con mejor rigidez. Coloque el orificio interior de la pieza, haga un eje pasante roscado, insértelo en el orificio interior de la pieza y use una placa de cubierta para sujetar la cara del extremo y luego apriételo con una tuerca. Al procesar el círculo exterior, se puede evitar la deformación de sujeción, obteniendo así una precisión de procesamiento satisfactoria.
② Al procesar piezas de trabajo de láminas de paredes delgadas, es mejor usar una ventosa de vacío para obtener una fuerza de sujeción distribuida uniformemente y luego procesar con una cantidad de corte menor, lo que puede evitar que la pieza de trabajo se deforme.
Además, también se puede utilizar el método de embalaje. Para aumentar la rigidez del proceso de piezas de trabajo de paredes delgadas, se puede llenar un medio dentro de la pieza de trabajo para reducir la deformación de la pieza de trabajo durante la sujeción y el corte. Por ejemplo, vierta urea fundida que contenga entre un 3% y un 6% de nitrato de potasio en la pieza de trabajo. Después del procesamiento, sumerja la pieza de trabajo en agua o alcohol para disolver la masilla y verterla.
4. Disposición razonable de los procesos
Durante el corte a alta velocidad, debido a los grandes márgenes de mecanizado y al corte intermitente, el proceso de fresado a menudo produce vibraciones, lo que afecta la precisión del mecanizado y la rugosidad de la superficie. Por lo tanto, el proceso de corte CNC de alta velocidad generalmente se puede dividir en: desbaste-semi-acabado-limpieza-acabado de ángulo y otros procesos. Para piezas con requisitos de alta precisión, a veces se requiere un semiacabado secundario y luego un acabado. Después del desbaste, las piezas se pueden enfriar de forma natural para eliminar la tensión interna causada por el desbaste y reducir la deformación. El margen que queda después del desbaste debe ser mayor que la deformación, generalmente de 1 a 2 mm. Durante el acabado, la superficie de acabado de la pieza debe mantener un margen de mecanizado uniforme, generalmente de 0,2 a 0,5 mm, para que la herramienta esté en un estado estable durante el proceso de procesamiento, lo que puede reducir en gran medida la deformación del corte, obtener una buena calidad de procesamiento de la superficie y garantizar la precisión del producto.
2. Habilidades operativas para reducir la deformación del procesamiento.
Además de las razones anteriores, el método de operación también es muy importante en la operación real.
1. Para piezas con un gran margen de procesamiento, para tener mejores condiciones de disipación de calor durante el procesamiento y evitar la concentración de calor, el procesamiento simétrico es adecuado. Por ejemplo, si una hoja de 90 mm de espesor necesita procesarse a 60 mm, si se fresa un lado y el otro inmediatamente, y el tamaño final se procesa una vez, la planitud alcanza los 5 mm; si se adopta un procesamiento simétrico repetido, cada lado se procesa hasta el tamaño final dos veces y se puede garantizar que la planitud alcance los 0,3 mm.
2. Si hay múltiples cavidades en las piezas de la lámina, no es adecuado utilizar el método de procesamiento secuencial de una cavidad por una cavidad durante el procesamiento, ya que es fácil causar fuerza desigual en las piezas y deformación. Utilice el procesamiento múltiple en capas, intente procesar todas las cavidades al mismo tiempo en cada capa y luego procese la siguiente capa, de modo que las piezas se estresen uniformemente y se reduzca la deformación.
3. Reduzca la fuerza de corte y el calor de corte cambiando la cantidad de corte. Entre los tres elementos de la cantidad de corte, la cantidad de corte posterior tiene una gran influencia en la fuerza de corte. Si el margen de mecanizado es demasiado grande, la fuerza de corte de una pasada será demasiado grande, lo que no solo deformará las piezas, sino que también afectará la rigidez del husillo de la máquina herramienta y reducirá la durabilidad de la herramienta. Si se reduce la cantidad de corte posterior, la eficiencia de producción se reducirá considerablemente. Sin embargo, en el mecanizado CNC, se utiliza el fresado de alta velocidad para superar este problema. Mientras se reduce la cantidad de corte posterior, siempre que se aumente el avance en consecuencia y se aumente la velocidad de la máquina herramienta, se puede reducir la fuerza de corte y al mismo tiempo garantizar la eficiencia del mecanizado.
4. El orden del corte también debe ser particular. El mecanizado de desbaste enfatiza la mejora de la eficiencia del mecanizado y la búsqueda de la tasa de eliminación por unidad de tiempo. Generalmente se puede utilizar el fresado inverso. Es decir, el exceso de material en la superficie de la pieza en bruto se elimina a la mayor velocidad y en el menor tiempo, formando básicamente el contorno geométrico requerido para el acabado. El acabado enfatiza la alta precisión y la alta calidad, y es aconsejable utilizar fresado. Debido a que el espesor de corte de los dientes del cortador disminuye gradualmente desde el máximo hasta cero durante el fresado, el grado de endurecimiento por trabajo se reduce considerablemente y al mismo tiempo se reduce el grado de deformación de las piezas.
5. Las piezas de paredes delgadas se deforman debido a la sujeción durante el mecanizado, lo que es difícil de evitar incluso en el acabado. Para minimizar la deformación de la pieza de trabajo, la pieza de sujeción se puede aflojar antes de alcanzar el tamaño final, de modo que la pieza de trabajo pueda restaurarse libremente a su estado original, y luego sujetarse ligeramente, lo suficiente para sujetar la pieza de trabajo (completamente al tacto), para que se pueda obtener el efecto de procesamiento ideal. En resumen, el punto de acción de la fuerza de sujeción es mejor en la superficie de soporte y la fuerza de sujeción debe actuar en la dirección de una buena rigidez de la pieza de trabajo. Bajo la premisa de asegurar que la pieza de trabajo no se afloje, la fuerza de sujeción es lo más pequeña posible.
6. Al procesar piezas con cavidades, trate de no dejar que la fresa penetre directamente en la pieza como una broca al procesar la cavidad, lo que provocará un espacio de viruta insuficiente para la fresa, una eliminación de viruta irregular, sobrecalentamiento, expansión y fenómenos desfavorables como colapso de viruta y rotura de herramienta de la pieza. Primero, use una broca del mismo tamaño o más grande que la fresa para perforar el orificio de la fresa y luego use la fresa para fresar. Alternativamente, el programa de corte en espiral se puede producir usando el software CAM.
El principal factor que afecta la precisión del mecanizado y la calidad de la superficie de las piezas de aluminio es que dichas piezas son propensas a deformarse durante el mecanizado, lo que requiere que el operador tenga cierta experiencia y habilidades operativas.
¿Cuáles son los componentes estructurales de los moldes de inyección?
No se pierda en el procesamiento de piezas aeroespaciales: 5 puntos clave del procesamiento de corte de piezas aeroespaciales, explicación completa desde la selección del material hasta la optimización de los parámetros de corte
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
