
Prozessmaßnahmen und Betriebsfähigkeiten zur Reduzierung der Verformung bei der Verarbeitung von Aluminiumteilen
Autor: SZTC
2024-12-23
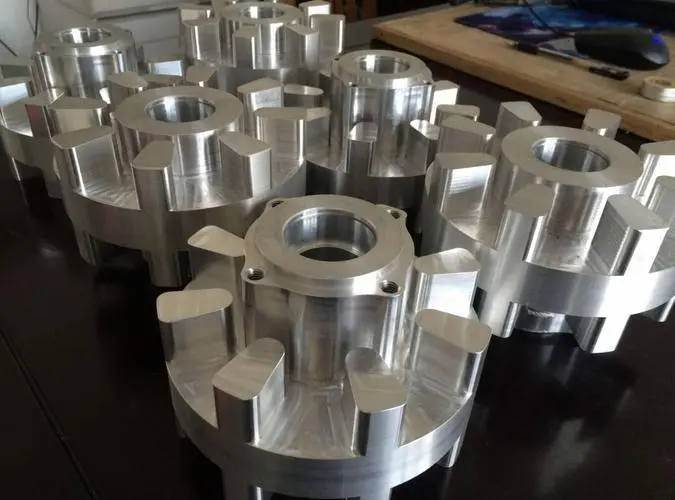
Präzisionsbearbeitung von Aluminium für verschiedene Branchen.
Es gibt viele Gründe für die Verformung bei der Verarbeitung von Aluminiumteilen, die mit dem Material, der Form des Teils, den Produktionsbedingungen usw. zusammenhängen. Es gibt hauptsächlich die folgenden Aspekte: Verformung durch innere Spannung des Rohlings, Verformung durch Schnittkraft und Schnittwärme sowie Verformung durch Klemmkraft.
1. Prozessmaßnahmen zur Reduzierung der Verarbeitungsverformung
1. Reduzieren Sie die innere Spannung des Rohlings
Durch natürliche oder künstliche Alterung und Vibrationsbehandlung kann die innere Spannung des Rohlings teilweise beseitigt werden. Auch die Vorverarbeitung ist eine effektive Prozessmethode. Beim Rohling mit dicken Köpfen und großen Ohren ist die Verformung nach der Bearbeitung aufgrund des großen Randes ebenfalls groß. Wenn der überschüssige Teil des Rohlings vorbearbeitet und der Rand jedes Teils verringert wird, kann dies nicht nur die Verarbeitungsverformung nachfolgender Prozesse verringern, sondern auch einige innere Spannungen nach der Vorbearbeitung abbauen.
2. Verbessern Sie die Schneidfähigkeit des Werkzeugs
Die Material- und Geometrieparameter des Werkzeugs haben einen wesentlichen Einfluss auf die Schnittkraft und Schnittwärme. Die richtige Auswahl des Werkzeugs ist entscheidend für die Reduzierung der Verformung bei der Teilebearbeitung.
1) Angemessene Auswahl der geometrischen Parameter des Werkzeugs.
① Spanwinkel: Unter der Bedingung, dass die Blattstärke erhalten bleibt, wird der Spanwinkel entsprechend größer gewählt. Einerseits kann es eine scharfe Kante schleifen, andererseits kann es die Schnittverformung reduzieren, die Spanabfuhr reibungsloser gestalten und so die Schnittkraft und Schnitttemperatur reduzieren. Vermeiden Sie die Verwendung von Werkzeugen mit negativem Spanwinkel.
② Rückenwinkel: Die Größe des Rückenwinkels hat einen direkten Einfluss auf den Verschleiß der hinteren Werkzeugfläche und die Qualität der bearbeiteten Oberfläche. Die Schnittstärke ist eine wichtige Voraussetzung für die Auswahl des Rückenwinkels. Beim Schruppfräsen müssen aufgrund der großen Vorschubgeschwindigkeit, der hohen Schnittlast und der hohen Wärmeentwicklung gute Bedingungen für die Wärmeableitung des Werkzeugs herrschen. Daher sollte der Rückenwinkel kleiner gewählt werden. Beim Feinfräsen muss die Kante scharf sein, die Reibung zwischen der hinteren Werkzeugfläche und der bearbeiteten Oberfläche verringern und die elastische Verformung verringern. Daher sollte der Rückenwinkel größer gewählt werden.
③ Helixwinkel: Um das Fräsen reibungsloser zu gestalten und die Fräskraft zu reduzieren, sollte der Helixwinkel möglichst groß gewählt werden.
④ Hauptablenkwinkel: Durch eine entsprechende Reduzierung des Hauptablenkwinkels können die Wärmeableitungsbedingungen verbessert und die Durchschnittstemperatur des Verarbeitungsbereichs gesenkt werden.
2) Verbessern Sie die Werkzeugstruktur.
① Reduzieren Sie die Anzahl der Fräserzähne und vergrößern Sie den Spanraum. Da Aluminiumteile eine große Plastizität und große Schnittverformung während der Bearbeitung aufweisen, ist ein größerer Spanraum erforderlich. Daher sollte der Spanutbodenradius größer und die Anzahl der Fräserzähne kleiner sein.
② Feinschliff der Zähne. Der Rauheitswert der Schneidkante der Zähne sollte weniger als Ra=0,4 um betragen. Bevor Sie ein neues Messer verwenden, sollten Sie die Vorder- und Rückseite der Zähne einige Male vorsichtig mit einem feinen Ölstein abschleifen, um die beim Schärfen der Zähne entstandenen Grate und leichten Sägezahnmuster zu beseitigen. Auf diese Weise kann nicht nur die Schneidwärme reduziert werden, sondern auch die Schnittverformung ist relativ gering.
③ Kontrollieren Sie streng den Verschleißstandard des Werkzeugs. Nach dem Verschleiß des Werkzeugs erhöht sich der Oberflächenrauheitswert des Werkstücks, die Schnitttemperatur steigt und die Verformung des Werkstücks nimmt entsprechend zu. Daher sollte neben der Auswahl von Werkzeugmaterialien mit guter Verschleißfestigkeit der Werkzeugverschleißstandard nicht größer als 0,2 mm sein, da sonst leicht Spankanten erzeugt werden können. Während des Schneidens sollte die Temperatur des Werkstücks im Allgemeinen 100 °C nicht überschreiten, um Verformungen zu vermeiden.
3. Verbessern Sie die Spannmethode des Werkstücks
Bei dünnwandigen Aluminiumwerkstücken mit geringer Steifigkeit können folgende Spannmethoden zur Reduzierung der Verformung eingesetzt werden:
① Wenn bei dünnwandigen Buchsenteilen ein selbstzentrierendes Dreibackenfutter oder eine Federspannzange zum radialen Spannen verwendet wird, verformt sich das Werkstück zwangsläufig, sobald es nach der Bearbeitung gelöst wird. Zu diesem Zeitpunkt sollte die Methode der axialen Endflächenklemmung mit besserer Steifigkeit verwendet werden. Positionieren Sie das Innenloch des Teils, stellen Sie eine durchgehende Gewindewelle her, führen Sie sie in das Innenloch des Teils ein, klemmen Sie die Endfläche mit einer Abdeckplatte fest und ziehen Sie sie dann mit einer Mutter fest. Bei der Bearbeitung des Außenkreises kann eine Klemmverformung vermieden werden, wodurch eine zufriedenstellende Bearbeitungsgenauigkeit erzielt wird.
② Bei der Bearbeitung dünnwandiger Blechwerkstücke ist es am besten, einen Vakuumsauger zu verwenden, um eine gleichmäßig verteilte Spannkraft zu erzielen, und dann mit einer geringeren Schnittmenge zu bearbeiten, wodurch eine Verformung des Werkstücks gut verhindert werden kann.
Darüber hinaus kann auch die Verpackungsmethode verwendet werden. Um die Prozesssteifigkeit dünnwandiger Werkstücke zu erhöhen, kann ein Medium in das Werkstück eingefüllt werden, um die Verformung des Werkstücks beim Spannen und Schneiden zu reduzieren. Gießen Sie beispielsweise Harnstoffschmelze mit 3 bis 6 % Kaliumnitrat in das Werkstück. Tauchen Sie das Werkstück nach der Bearbeitung in Wasser oder Alkohol, um den Füllstoff aufzulösen, und gießen Sie ihn aus.
4. Angemessene Gestaltung der Prozesse
Beim Hochgeschwindigkeitsschneiden entstehen aufgrund der großen Bearbeitungszugaben und des intermittierenden Schneidens häufig Vibrationen, die sich auf die Bearbeitungsgenauigkeit und Oberflächenrauheit auswirken. Daher kann der CNC-Hochgeschwindigkeitsschneidprozess im Allgemeinen in folgende Prozesse unterteilt werden: Schruppen, Halbschlichten, Winkelreinigung, Schlichten und andere Prozesse. Bei Teilen mit hohen Präzisionsanforderungen ist manchmal eine zweite Vorbearbeitung und anschließende Endbearbeitung erforderlich. Nach dem Schruppen können die Teile auf natürliche Weise abgekühlt werden, um die durch das Schruppen verursachten inneren Spannungen zu beseitigen und Verformungen zu reduzieren. Das nach dem Schruppen verbleibende Aufmaß sollte größer sein als die Verformung, im Allgemeinen 1 bis 2 mm. Während der Endbearbeitung sollte die Endoberfläche des Teils eine gleichmäßige Bearbeitungszugabe von im Allgemeinen 0,2 bis 0,5 mm beibehalten, damit sich das Werkzeug während des Bearbeitungsprozesses in einem stabilen Zustand befindet, wodurch Schnittverformungen erheblich reduziert, eine gute Oberflächenbearbeitungsqualität erzielt und die Produktgenauigkeit sichergestellt werden können.
2. Betriebsfähigkeiten zur Reduzierung der Verarbeitungsverformung
Zusätzlich zu den oben genannten Gründen ist die Betriebsmethode auch im tatsächlichen Betrieb sehr wichtig.
1. Für Teile mit großer Bearbeitungszugabe ist die symmetrische Bearbeitung für die Bearbeitung geeignet, um bessere Wärmeableitungsbedingungen während der Bearbeitung zu haben und Wärmekonzentrationen zu vermeiden. Wenn beispielsweise ein 90 mm dickes Blech auf 60 mm bearbeitet werden muss, eine Seite gefräst wird und die andere Seite sofort gefräst wird und die endgültige Größe einmal bearbeitet wird, erreicht die Ebenheit 5 mm; Bei wiederholter symmetrischer Bearbeitung wird jede Seite zweimal auf die endgültige Größe bearbeitet und die Ebenheit kann garantiert 0,3 mm erreichen.
2. Wenn die Blechteile mehrere Hohlräume aufweisen, ist es nicht geeignet, während der Bearbeitung die sequentielle Bearbeitungsmethode von einem Hohlraum nach dem anderen zu verwenden, da dies leicht zu ungleichmäßiger Krafteinwirkung auf die Teile und Verformungen führen kann. Verwenden Sie eine schichtweise Mehrfachbearbeitung, versuchen Sie, alle Hohlräume auf jeder Schicht gleichzeitig zu bearbeiten, und bearbeiten Sie dann die nächste Schicht, damit die Teile gleichmäßig beansprucht werden und die Verformung reduziert wird.
3. Reduzieren Sie die Schnittkraft und die Schnittwärme, indem Sie die Schnittmenge ändern. Von den drei Elementen der Schnittmenge hat die Hinterschneidmenge einen großen Einfluss auf die Schnittkraft. Wenn die Bearbeitungszugabe zu groß ist, ist die Schnittkraft eines Durchgangs zu groß, was nicht nur die Teile verformt, sondern auch die Steifigkeit der Werkzeugmaschinenspindel beeinträchtigt und die Haltbarkeit des Werkzeugs verringert. Wenn die Rückschnittmenge reduziert wird, wird die Produktionseffizienz stark reduziert. Bei der CNC-Bearbeitung wird dieses Problem jedoch durch Hochgeschwindigkeitsfräsen überwunden. Während der Rückschnittbetrag reduziert wird, kann die Schnittkraft reduziert werden, solange der Vorschub entsprechend erhöht und die Geschwindigkeit der Werkzeugmaschine erhöht wird, während gleichzeitig die Bearbeitungseffizienz gewährleistet wird.
4. Die Reihenfolge des Schneidens sollte ebenfalls genau sein. Bei der Grobbearbeitung liegt der Schwerpunkt auf der Verbesserung der Bearbeitungseffizienz und der Verfolgung der Abtragsrate pro Zeiteinheit. Im Allgemeinen kann das Rückwärtsfräsen verwendet werden. Das heißt, das überschüssige Material auf der Oberfläche des Rohlings wird mit der schnellsten Geschwindigkeit und in kürzester Zeit entfernt und bildet im Wesentlichen die für die Endbearbeitung erforderliche geometrische Kontur. Bei der Endbearbeitung wird Wert auf hohe Präzision und hohe Qualität gelegt, daher empfiehlt sich die Verwendung von Gleichlauffräsen. Da die Schnittstärke der Fräserzähne beim Gleichlauffräsen allmählich vom Maximum auf Null abnimmt, wird der Grad der Kaltverfestigung stark reduziert und gleichzeitig der Verformungsgrad der Teile verringert.
5. Dünnwandige Werkstücke werden durch die Spannung während der Bearbeitung verformt, was auch bei der Endbearbeitung nur schwer zu vermeiden ist. Um die Verformung des Werkstücks zu minimieren, kann das Klemmstück vor Erreichen der endgültigen Größe gelöst werden, so dass das Werkstück frei in seinen ursprünglichen Zustand zurückversetzt werden kann, und dann leicht geklemmt werden, gerade genug, um das Werkstück festzuklemmen (vollständig nach Gefühl), so dass der ideale Bearbeitungseffekt erzielt werden kann. Kurz gesagt: Der Angriffspunkt der Spannkraft liegt am besten auf der Auflagefläche und die Spannkraft sollte in Richtung einer guten Steifigkeit des Werkstücks wirken. Unter der Voraussetzung, dass sich das Werkstück nicht löst, ist die Spannkraft so gering wie möglich.
6. Achten Sie bei der Bearbeitung von Teilen mit Hohlräumen darauf, dass der Fräser beim Bearbeiten des Hohlraums nicht wie ein Bohrer direkt in das Teil eindringt, was zu unzureichendem Spanraum für den Fräser, ungleichmäßiger Spanabfuhr, Überhitzung, Ausdehnung und ungünstigen Phänomenen wie Spankollaps und Werkzeugbruch des Teils führt. Zuerst bohren Sie das Fräserloch mit einem Bohrer gleicher oder größerer Größe als der Fräser und fräsen dann mit dem Fräser. Alternativ kann das Spiralschneiderprogramm auch mit einer CAM-Software erstellt werden.
Der Hauptfaktor, der sich auf die Bearbeitungsgenauigkeit und Oberflächenqualität von Aluminiumteilen auswirkt, besteht darin, dass diese Teile während der Bearbeitung zu Verformungen neigen, was vom Bediener bestimmte Betriebserfahrungen und -fähigkeiten erfordert.
Was sind die Strukturkomponenten von Spritzgussformen?
Verlieren Sie sich nicht in der Bearbeitung von Luft- und Raumfahrtteilen: 5 Schlüsselpunkte der Schneidbearbeitung von Luft- und Raumfahrtteilen, umfassende Erklärung von der Materialauswahl bis zur Optimierung der Schnittparameter
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
