
Medidas de processo e habilidades operacionais para reduzir a deformação no processamento de peças de alumínio
Autor: SZTC
2024-12-23
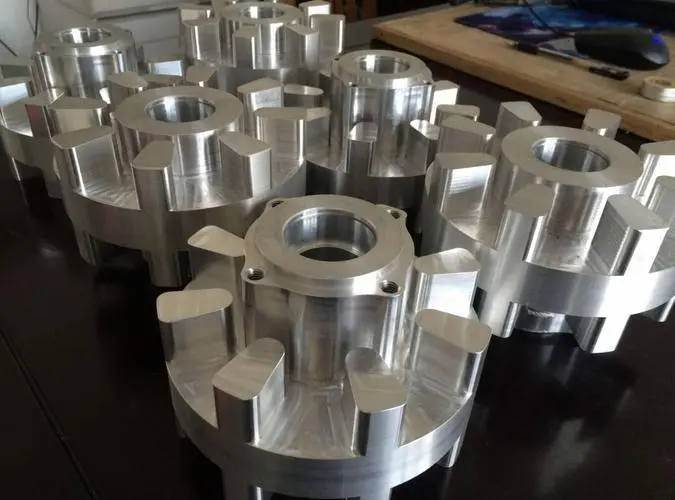
Serviços de usinagem de alumínio de precisão para diversos setores.
Existem muitas razões para a deformação no processamento de peças de alumínio, que estão relacionadas ao material, formato da peça, condições de produção, etc. Existem principalmente os seguintes aspectos: deformação causada por tensão interna da peça bruta, deformação causada pela força de corte e calor de corte e deformação causada pela força de fixação.
1. Medidas de processo para reduzir a deformação do processamento
1. Reduza a tensão interna da peça bruta
O envelhecimento natural ou artificial e o tratamento de vibração podem eliminar parcialmente o estresse interno da peça bruta. O pré-processamento também é um método de processo eficaz. Para blanks com cabeças gordas e orelhas grandes, a deformação após o processamento também é grande devido à grande margem. Se o excesso da peça bruta for pré-processado e a margem de cada peça for reduzida, isso pode não apenas reduzir a deformação do processamento dos processos subsequentes, mas também liberar alguma tensão interna após o pré-processamento.
2. Melhore a capacidade de corte da ferramenta
Os parâmetros materiais e geométricos da ferramenta têm uma influência importante na força de corte e no calor de corte. A seleção correta da ferramenta é crucial para reduzir a deformação no processamento das peças.
1) Seleção razoável de parâmetros geométricos da ferramenta.
① Ângulo de inclinação: Sob a condição de manter a resistência da lâmina, o ângulo de inclinação é selecionado apropriadamente para ser maior. Por um lado, pode retificar arestas vivas e, por outro lado, pode reduzir a deformação do corte, tornar a remoção de cavacos suave e, assim, reduzir a força de corte e a temperatura de corte. Evite usar ferramentas com ângulo de inclinação negativo.
② Ângulo posterior: O tamanho do ângulo posterior tem um impacto direto no desgaste da face posterior da ferramenta e na qualidade da superfície usinada. A espessura do corte é uma condição importante para selecionar o ângulo traseiro. Durante o fresamento em desbaste, devido à grande taxa de avanço, carga de corte pesada e alta geração de calor, as condições de dissipação de calor da ferramenta devem ser boas. Portanto, o ângulo traseiro deve ser selecionado para ser menor. Durante o fresamento fino, a aresta deve ser afiada, reduzir o atrito entre a face posterior da ferramenta e a superfície usinada e reduzir a deformação elástica. Portanto, o ângulo posterior deve ser selecionado para ser maior.
③ Ângulo de hélice: Para tornar o fresamento suave e reduzir a força de fresamento, o ângulo de hélice deve ser selecionado o maior possível.
④ Ângulo de deflexão principal: A redução adequada do ângulo de deflexão principal pode melhorar as condições de dissipação de calor e reduzir a temperatura média da área de processamento.
2) Melhorar a estrutura da ferramenta.
① Reduza o número de dentes da fresa e aumente o espaço dos cavacos. Como as peças de alumínio têm grande plasticidade e grande deformação de corte durante o processamento, é necessário um espaço maior para cavacos. Portanto, o raio inferior da ranhura do cavaco deve ser maior e o número de dentes da fresa deve ser menor.
② Ranger fino dos dentes. O valor da rugosidade da aresta de corte dos dentes deve ser menor que Ra=0,4um. Antes de usar uma faca nova, você deve usar uma pedra fina de óleo para lixar suavemente a frente e a parte de trás dos dentes algumas vezes para eliminar rebarbas e leves padrões de dente de serra deixados ao afiar os dentes. Desta forma, não só o calor de corte pode ser reduzido, mas a deformação de corte também é relativamente pequena.
③ Controle rigorosamente o padrão de desgaste da ferramenta. Após o desgaste da ferramenta, o valor da rugosidade da superfície da peça aumenta, a temperatura de corte aumenta e a deformação da peça aumenta proporcionalmente. Portanto, além de selecionar materiais de ferramenta com boa resistência ao desgaste, o padrão de desgaste da ferramenta não deve ser superior a 0,2 mm, caso contrário, é fácil produzir arestas de cavaco. Durante o corte, a temperatura da peça geralmente não deve exceder 100°C para evitar deformação.
3. Melhore o método de fixação da peça de trabalho
Para peças de alumínio com paredes finas e baixa rigidez, os seguintes métodos de fixação podem ser usados para reduzir a deformação:
① Para peças de bucha de parede fina, se um mandril autocentrante de três mandíbulas ou uma pinça de mola for usado para fixar radialmente, a peça de trabalho inevitavelmente se deformará quando for afrouxada após o processamento. Neste momento, deve ser utilizado o método de fixação da face final axial com melhor rigidez. Posicione o furo interno da peça, faça um eixo passante rosqueado, insira-o no furo interno da peça e use uma placa de cobertura para prender a face final e depois aperte-a com uma porca. Ao processar o círculo externo, a deformação da fixação pode ser evitada, obtendo-se assim uma precisão de processamento satisfatória.
② Ao processar peças de chapa de paredes finas, é melhor usar uma ventosa a vácuo para obter uma força de fixação uniformemente distribuída e, em seguida, processar com uma quantidade de corte menor, o que pode evitar a deformação da peça de trabalho.
Além disso, o método de embalagem também pode ser utilizado. A fim de aumentar a rigidez do processo de peças de paredes finas, um meio pode ser preenchido dentro da peça para reduzir a deformação da peça durante a fixação e o corte. Por exemplo, despeje ureia fundida contendo 3% a 6% de nitrato de potássio na peça de trabalho. Após o processamento, mergulhe a peça em água ou álcool para dissolver o enchimento e despeje-o.
4. Arranjo razoável de processos
Durante o corte em alta velocidade, devido às grandes tolerâncias de usinagem e ao corte intermitente, o processo de fresamento geralmente produz vibrações, afetando a precisão da usinagem e a rugosidade da superfície. Portanto, o processo de corte CNC de alta velocidade geralmente pode ser dividido em: desbaste-semi-acabamento-ângulo de limpeza-acabamento e outros processos. Para peças com requisitos de alta precisão, às vezes é necessário semiacabamento secundário e depois acabamento. Após o desbaste, as peças podem ser resfriadas naturalmente para eliminar o estresse interno causado pelo desbaste e reduzir a deformação. A tolerância deixada após o desbaste deve ser maior que a deformação, geralmente 1 a 2 mm. Durante o acabamento, a superfície de acabamento da peça deve manter uma margem de usinagem uniforme, geralmente de 0,2 a 0,5 mm, para que a ferramenta fique em um estado estável durante o processo de processamento, o que pode reduzir bastante a deformação de corte, obter boa qualidade de processamento de superfície e garantir a precisão do produto.
2. Habilidades operacionais para reduzir a deformação do processamento
Além das razões acima, o método de operação também é muito importante na operação real.
1. Para peças com grande tolerância de processamento, a fim de ter melhores condições de dissipação de calor durante o processamento e evitar a concentração de calor, o processamento simétrico é adequado para processamento. Por exemplo, se uma chapa de 90 mm de espessura precisar ser processada até 60 mm, se um lado for fresado e o outro lado for fresado imediatamente, e o tamanho final for processado uma vez, a planicidade atinge 5 mm; se o processamento simétrico repetido for adotado, cada lado será processado duas vezes até o tamanho final e o nivelamento poderá atingir 0,3 mm.
2. Se houver múltiplas cavidades nas peças da chapa, não é adequado usar o método de processamento sequencial de uma cavidade por uma cavidade durante o processamento, o que é fácil de causar força irregular nas peças e deformação. Use processamento múltiplo em camadas, tente processar todas as cavidades ao mesmo tempo em cada camada e, em seguida, processe a próxima camada, para que as peças sejam tensionadas uniformemente e a deformação seja reduzida.
3. Reduza a força de corte e o calor de corte alterando a quantidade de corte. Entre os três elementos da quantidade de corte, a quantidade de corte posterior tem grande influência na força de corte. Se a tolerância de usinagem for muito grande, a força de corte de uma passagem será muito grande, o que não só deformará as peças, mas também afetará a rigidez do fuso da máquina-ferramenta e reduzirá a durabilidade da ferramenta. Se a quantidade de corte posterior for reduzida, a eficiência da produção será bastante reduzida. No entanto, na usinagem CNC, o fresamento de alta velocidade é usado para superar esse problema. Ao reduzir a quantidade de corte reverso, contanto que o avanço seja aumentado adequadamente e a velocidade da máquina-ferramenta seja aumentada, a força de corte pode ser reduzida, garantindo ao mesmo tempo a eficiência da usinagem.
4. A ordem de corte também deve ser específica. A usinagem de desbaste enfatiza a melhoria da eficiência da usinagem e a busca pela taxa de remoção por unidade de tempo. Geralmente, o fresamento reverso pode ser usado. Ou seja, o excesso de material na superfície do blank é retirado na maior velocidade e no menor tempo, formando basicamente o contorno geométrico necessário para o acabamento. O acabamento enfatiza alta precisão e alta qualidade, sendo aconselhável o uso de fresamento descendente. Como a espessura de corte dos dentes da fresa diminui gradualmente do máximo a zero durante o fresamento descendente, o grau de endurecimento por trabalho é bastante reduzido e o grau de deformação das peças é reduzido ao mesmo tempo.
5. Peças de paredes finas são deformadas devido à fixação durante a usinagem, o que é difícil de evitar mesmo no acabamento. Para minimizar a deformação da peça de trabalho, a peça de fixação pode ser afrouxada antes que o tamanho final seja alcançado, para que a peça de trabalho possa ser restaurada ao seu estado original livremente e, em seguida, levemente fixada, apenas o suficiente para fixar a peça de trabalho (completamente ao toque), para que o efeito de processamento ideal possa ser obtido. Resumindo, o ponto de ação da força de fixação é melhor na superfície de apoio, e a força de fixação deve atuar na direção de boa rigidez da peça de trabalho. Sob a premissa de garantir que a peça não se solte, a força de fixação é a menor possível.
6. Ao processar peças com cavidades, tente não deixar a fresa penetrar diretamente na peça como uma broca ao processar a cavidade, resultando em espaço de cavaco insuficiente para a fresa, remoção irregular de cavacos, superaquecimento, expansão e fenômenos desfavoráveis, como colapso de cavacos e quebra de ferramenta da peça. Primeiro, use uma broca do mesmo tamanho ou maior que a fresa para fazer o furo da fresa e, em seguida, use a fresa para fresar. Alternativamente, o programa de corte em espiral pode ser produzido utilizando o software CAM.
O principal fator que afeta a precisão da usinagem e a qualidade da superfície das peças de alumínio é que tais peças são propensas à deformação durante a usinagem, o que exige que o operador tenha certa experiência e habilidades operacionais.
Quais são os componentes estruturais dos moldes de injeção?
Não se perca no processamento de peças aeroespaciais: 5 pontos-chave do processamento de corte de peças aeroespaciais, explicação abrangente desde a seleção de materiais até a otimização dos parâmetros de corte
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
