
اقدامات فرآیندی و مهارت های عملیاتی برای کاهش تغییر شکل پردازش قطعات آلومینیومی
نویسنده: SZTC
2024-12-23
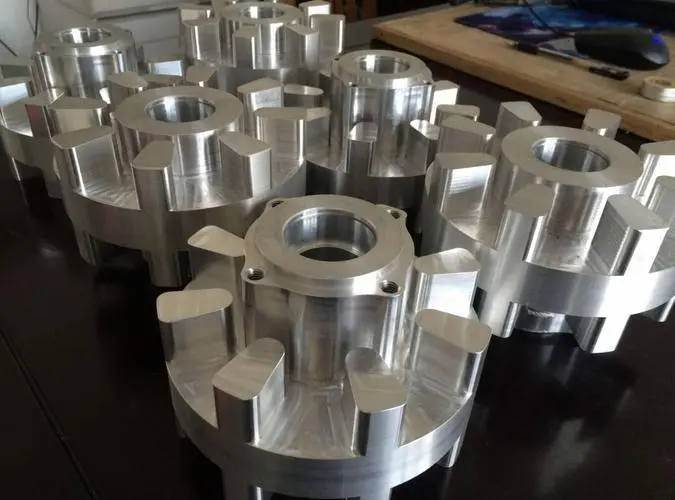
خدمات ماشینکاری دقیق آلومینیوم برای صنایع مختلف.
دلایل زیادی برای تغییر شکل پردازش قطعات آلومینیومی وجود دارد که به مواد، شکل قطعه، شرایط تولید و غیره مربوط می شود. عمدتاً جنبه های زیر وجود دارد: تغییر شکل ناشی از تنش داخلی قسمت خالی، تغییر شکل ناشی از نیروی برش و حرارت برش و تغییر شکل ناشی از نیروی گیره.
1. اقدامات فرآیند برای کاهش تغییر شکل پردازش
1. استرس داخلی قسمت خالی را کاهش دهید
درمان پیری و ارتعاش طبیعی یا مصنوعی می تواند تا حدی استرس داخلی قسمت خالی را از بین ببرد. پیش پردازش نیز یک روش فرآیند موثر است. برای خالی با سرهای چاق و گوش های بزرگ، تغییر شکل پس از پردازش نیز به دلیل حاشیه زیاد زیاد است. اگر قسمت اضافی قسمت خالی از قبل پردازش شده باشد و حاشیه هر قسمت کاهش یابد، نه تنها می تواند تغییر شکل پردازش فرآیندهای بعدی را کاهش دهد، بلکه مقداری تنش داخلی را پس از پیش پردازش آزاد می کند.
2. بهبود توانایی برش ابزار
پارامترهای مواد و هندسی ابزار تأثیر مهمی بر نیروی برش و حرارت برش دارند. انتخاب صحیح ابزار برای کاهش تغییر شکل پردازش قطعات بسیار مهم است.
1) انتخاب معقول پارامترهای هندسی ابزار.
① زاویه چنگک: تحت شرایط حفظ استحکام تیغه، زاویه چنگک به طور مناسب بزرگتر انتخاب می شود. از یک طرف، می تواند یک لبه تیز را آسیاب کند، و از طرف دیگر، می تواند تغییر شکل برش را کاهش دهد، براده برداری را صاف کند، و در نتیجه نیروی برش و دمای برش را کاهش دهد. از استفاده از ابزارهای زاویه چنگک منفی خودداری کنید.
② زاویه پشت: اندازه زاویه پشت تأثیر مستقیمی بر سایش صفحه ابزار پشتی و کیفیت سطح ماشینکاری شده دارد. ضخامت برش شرط مهمی برای انتخاب زاویه پشت است. در طول آسیاب خشن، به دلیل نرخ تغذیه زیاد، بار برش سنگین و تولید گرمای زیاد، شرایط اتلاف حرارت ابزار لازم است که خوب باشد. بنابراین، زاویه پشت باید کوچکتر انتخاب شود. در طول فرز ریز، لبه باید تیز باشد، اصطکاک بین صفحه پشتی ابزار و سطح ماشینکاری شده را کاهش دهد و تغییر شکل الاستیک را کاهش دهد. بنابراین، زاویه پشت باید بزرگتر انتخاب شود.
③ زاویه مارپیچ: برای صاف کردن فرز و کاهش نیروی فرز، زاویه مارپیچ باید تا حد امکان بزرگ انتخاب شود.
④ زاویه انحراف اصلی: کاهش مناسب زاویه انحراف اصلی می تواند شرایط اتلاف گرما را بهبود بخشد و دمای متوسط منطقه پردازش را کاهش دهد.
2) ساختار ابزار را بهبود بخشید.
① تعداد دندانه های فرز را کاهش دهید و فضای تراشه را افزایش دهید. از آنجایی که قطعات آلومینیومی دارای پلاستیسیته بزرگ و تغییر شکل برش بزرگ در طول پردازش هستند، فضای تراشه بزرگتری مورد نیاز است. بنابراین شعاع پایین شیار تراشه باید بزرگتر و تعداد دندانه های فرز کمتر باشد.
② ساییدن ظریف دندان ها. مقدار زبری لبه برش دندان ها باید کمتر از Ra=0.4um باشد. قبل از استفاده از چاقوی جدید، باید از یک سنگ روغنی ریز استفاده کنید تا جلو و عقب دندان ها را چند بار به آرامی تراش دهید تا خراش ها و طرح های خفیف دندان اره ای باقی مانده در هنگام تیز کردن دندان ها از بین برود. به این ترتیب نه تنها می توان گرمای برش را کاهش داد، بلکه تغییر شکل برش نیز نسبتاً کم است.
③ استاندارد سایش ابزار را به شدت کنترل کنید. پس از سایش ابزار، مقدار زبری سطح قطعه کار افزایش می یابد، دمای برش افزایش می یابد و تغییر شکل قطعه کار بر این اساس افزایش می یابد. بنابراین، علاوه بر انتخاب مواد ابزار با مقاومت سایشی خوب، استاندارد سایش ابزار نباید بیشتر از 0.2 میلی متر باشد، در غیر این صورت تولید لبه تراشه آسان است. در طول برش، دمای قطعه کار به طور کلی نباید از 100 درجه سانتیگراد تجاوز کند تا از تغییر شکل جلوگیری شود.
3. روش بستن قطعه کار را بهبود بخشید
برای قطعات کار آلومینیومی جدار نازک با استحکام ضعیف، روش های گیره زیر را می توان برای کاهش تغییر شکل استفاده کرد:
① برای قطعات بوش جداره نازک، اگر از چاک سه فک خود محور یا فنر برای بستن شعاعی استفاده شود، قطعه کار پس از باز شدن پس از پردازش، ناگزیر تغییر شکل می دهد. در این زمان باید از روش گیره وجهی انتهایی محوری با صلبیت بهتر استفاده شود. سوراخ داخلی قطعه را در جای خود قرار دهید، یک محور رزوهدار ایجاد کنید، آن را در سوراخ داخلی قطعه قرار دهید و از یک صفحه پوششی برای بستن صفحه انتهایی آن استفاده کنید و سپس آن را با مهره سفت کنید. هنگام پردازش دایره بیرونی، می توان از تغییر شکل بستن جلوگیری کرد و در نتیجه دقت پردازش رضایت بخشی را به دست آورد.
② هنگام پردازش قطعات کار با دیواره نازک، بهتر است از فنجان مکش خلاء برای بدست آوردن یک نیروی گیره توزیع شده یکنواخت استفاده کنید و سپس با مقدار برش کمتری پردازش کنید، که می تواند به خوبی از تغییر شکل قطعه کار جلوگیری کند.
علاوه بر این می توان از روش بسته بندی نیز استفاده کرد. به منظور افزایش صلبیت فرآیند قطعات کار جدار نازک، می توان یک محیط را در داخل قطعه کار پر کرد تا تغییر شکل قطعه کار در هنگام بستن و برش کاهش یابد. به عنوان مثال، مذاب اوره حاوی 3 تا 6 درصد نیترات پتاسیم را در قطعه کار بریزید. پس از پردازش، قطعه کار را در آب یا الکل فرو کنید تا پرکننده حل شود و آن را بیرون بریزید.
4. ترتیب معقول فرآیندها
در طول برش با سرعت بالا، به دلیل ظرفیت های زیاد ماشینکاری و برش متناوب، فرآیند فرز اغلب ارتعاشاتی ایجاد می کند که بر دقت ماشینکاری و زبری سطح تأثیر می گذارد. بنابراین، فرآیند برش با سرعت بالا CNC را می توان به طور کلی به موارد زیر تقسیم کرد: فرآیندهای خشن - نیمه تمام - تمیز کردن - تکمیل و سایر فرآیندها. برای قطعاتی که نیاز به دقت بالایی دارند، گاهی اوقات به نیمه تکمیل ثانویه و سپس تکمیل نیاز است. پس از خشن کردن، می توان قطعات را به طور طبیعی خنک کرد تا تنش داخلی ناشی از زبری را از بین برده و تغییر شکل را کاهش دهد. مقدار اضافی باقی مانده پس از زبر کردن باید بیشتر از تغییر شکل باشد، معمولاً 1 تا 2 میلی متر. در حین تکمیل، سطح تکمیل قطعه باید مقدار ماشینکاری یکنواخت را حفظ کند، معمولاً 0.2 تا 0.5 میلی متر، به طوری که ابزار در طول فرآیند پردازش در حالت پایداری قرار می گیرد، که می تواند تغییر شکل برش را تا حد زیادی کاهش دهد، کیفیت پردازش سطح خوبی را به دست آورد و دقت محصول را تضمین کند.
2. مهارت های عملیاتی برای کاهش تغییر شکل پردازش
علاوه بر دلایل فوق، روش عملیات در عملیات واقعی نیز بسیار مهم است.
1. برای قطعات با کمک هزینه پردازش زیاد، به منظور داشتن شرایط اتلاف حرارت بهتر در حین پردازش و جلوگیری از تمرکز گرما، پردازش متقارن برای پردازش مناسب است. به عنوان مثال، اگر یک ورق با ضخامت 90 میلی متر نیاز به پردازش تا 60 میلی متر داشته باشد، اگر یک طرف آسیاب شود و طرف دیگر بلافاصله آسیاب شود، و اندازه نهایی یک بار پردازش شود، صافی به 5 میلی متر می رسد. اگر پردازش متقارن مکرر اتخاذ شود، هر طرف دو بار به اندازه نهایی پردازش می شود و می توان صافی را تا 0.3 میلی متر تضمین کرد.
2. در صورت وجود حفره های متعدد بر روی قطعات ورق، استفاده از روش پردازش متوالی یک حفره توسط یک حفره در حین پردازش مناسب نیست که به راحتی باعث ایجاد نیروی ناهموار بر قطعات و تغییر شکل می شود. از پردازش چند لایه لایه ای استفاده کنید، سعی کنید همه حفره ها را به طور همزمان روی هر لایه پردازش کنید و سپس لایه بعدی را پردازش کنید تا قطعات به طور یکنواخت تحت فشار قرار گیرند و تغییر شکل کاهش یابد.
3. با تغییر مقدار برش، نیروی برش و حرارت برش را کاهش دهید. در بین سه عنصر مقدار برش، مقدار برش پشتی تأثیر زیادی بر نیروی برش دارد. اگر کمک هزینه ماشینکاری بیش از حد زیاد باشد، نیروی برش یک پاس بسیار زیاد است، که نه تنها باعث تغییر شکل قطعات می شود، بلکه بر استحکام دوک ماشین ابزار تأثیر می گذارد و دوام ابزار را کاهش می دهد. اگر مقدار برش پشتی کاهش یابد، راندمان تولید تا حد زیادی کاهش می یابد. اما در ماشینکاری CNC از فرز با سرعت بالا برای غلبه بر این مشکل استفاده می شود. در حالی که مقدار برش پشتی کاهش می یابد، تا زمانی که تغذیه متناسب با آن افزایش می یابد و سرعت ماشین ابزار افزایش می یابد، می توان نیروی برش را کاهش داد و در عین حال از راندمان ماشینکاری اطمینان حاصل کرد.
4. ترتیب برش نیز باید خاص باشد. ماشینکاری خشن بر بهبود راندمان ماشینکاری و پیگیری نرخ حذف در واحد زمان تاکید دارد. به طور کلی می توان از آسیاب معکوس استفاده کرد. یعنی مواد اضافی روی سطح بلانک با سریع ترین سرعت و در کمترین زمان حذف می شود و اساساً کانتور هندسی مورد نیاز برای تکمیل را تشکیل می دهد. تکمیل بر دقت بالا و کیفیت بالا تأکید دارد و توصیه می شود از فرز پایین استفاده کنید. از آنجایی که ضخامت برش دندانه های کاتر به تدریج از حداکثر به صفر کاهش می یابد، درجه سختی کار بسیار کاهش می یابد و در عین حال میزان تغییر شکل قطعات کاهش می یابد.
5. قطعات کار جدار نازک به دلیل گیره در حین ماشینکاری تغییر شکل می دهند که اجتناب از آن حتی در تکمیل کار دشوار است. برای به حداقل رساندن تغییر شکل قطعه کار، می توان قطعه گیره را قبل از رسیدن به اندازه نهایی شل کرد، به طوری که قطعه کار را می توان آزادانه به حالت اولیه خود بازگرداند، و سپس کمی گیره کرد، فقط به اندازه ای که قطعه کار را گیره (کاملاً با احساس) کند تا اثر پردازش ایده آل حاصل شود. به طور خلاصه، نقطه عمل نیروی گیره بر روی سطح نگهدارنده بهترین است و نیروی گیره باید در جهت استحکام خوب قطعه کار عمل کند. با فرض اطمینان از شل نشدن قطعه کار، نیروی گیره تا حد امکان کم است.
6. هنگام پردازش قطعات دارای حفره، سعی کنید هنگام پردازش حفره، فرز کاتر مانند مته مستقیماً وارد قطعه نشود و در نتیجه فضای تراشه کافی برای فرز کاتر، براده برداری نامناسب، گرم شدن بیش از حد، انبساط و پدیده های نامطلوب مانند ریزش تراشه و شکستن ابزار قطعه ایجاد شود. ابتدا از یک مته هم اندازه یا بزرگتر از فرز برای سوراخ کردن سوراخ کاتر استفاده کنید و سپس از فرز برای آسیاب استفاده کنید. روش دیگر، برنامه برش مارپیچ را می توان با استفاده از نرم افزار CAM تولید کرد.
عامل اصلی موثر بر دقت ماشینکاری و کیفیت سطح قطعات آلومینیومی این است که چنین قطعاتی در حین ماشینکاری مستعد تغییر شکل هستند که این امر مستلزم داشتن تجربه و مهارت های عملیاتی خاص اپراتور است.
اجزای ساختاری قالب های تزریق چیست؟
در پردازش قطعات هوافضا گم نشوید: 5 نکته کلیدی پردازش برش قطعات هوافضا، توضیح جامع از انتخاب مواد تا بهینه سازی پارامترهای برش
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

