
Технологические меры и эксплуатационные навыки для уменьшения деформации при обработке алюминиевых деталей
Aвтор: SZTC
2024-12-23
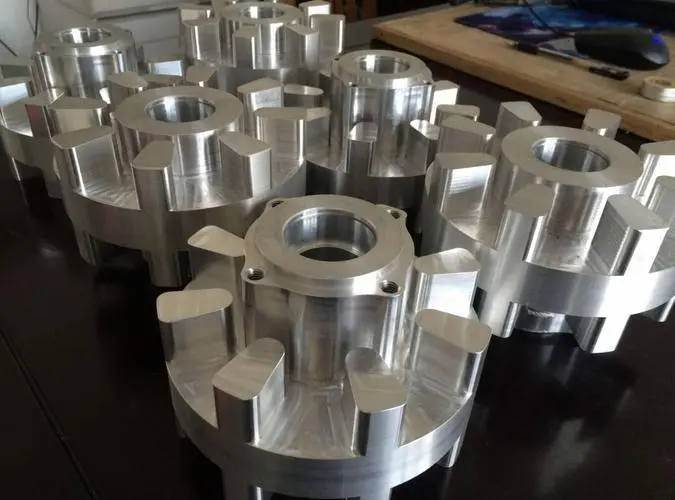
Услуги прецизионной обработки алюминия для различных отраслей промышленности.
Существует множество причин деформации при обработке алюминиевых деталей, которые связаны с материалом, формой детали, условиями производства и т. д. В основном это следующие аспекты: деформация, вызванная внутренним напряжением заготовки, деформация, вызванная силой резания и теплом резания, и деформация, вызванная силой зажима.
1. Технологические мероприятия по уменьшению деформации обработки.
1. Уменьшите внутреннее напряжение заготовки.
Естественное или искусственное старение и вибрационная обработка позволяют частично устранить внутренние напряжения заготовки. Предварительная обработка также является эффективным технологическим методом. Для заготовки с толстыми головами и большими ушами деформация после обработки также велика из-за большого запаса. Если лишняя часть заготовки предварительно обработана и припуск каждой детали уменьшен, это может не только уменьшить деформацию обработки последующих процессов, но и снять некоторое внутреннее напряжение после предварительной обработки.
2. Улучшите режущую способность инструмента.
Материал и геометрические параметры инструмента оказывают важное влияние на силу резания и теплоту резания. Правильный выбор инструмента имеет решающее значение для снижения деформаций при обработке деталей.
1) Разумный подбор геометрических параметров инструмента.
① Передний угол: при условии сохранения прочности лезвия передний угол выбирается соответственно большим. С одной стороны, он может заточить острую кромку, а с другой стороны, уменьшить деформацию резания, сделать удаление стружки более плавным и, таким образом, уменьшить силу резания и температуру резания. Избегайте использования инструментов с отрицательным передним углом.
② Задний угол. Размер заднего угла напрямую влияет на износ задней поверхности инструмента и качество обработанной поверхности. Толщина реза – важное условие выбора заднего угла. Во время чернового фрезерования из-за большой скорости подачи, большой нагрузки при резании и высокого тепловыделения условия отвода тепла от инструмента должны быть хорошими. Поэтому угол спинки следует выбирать поменьше. При тонком фрезеровании кромка должна быть острой, уменьшать трение между задней поверхностью инструмента и обрабатываемой поверхностью и уменьшать упругую деформацию. Поэтому угол спинки следует выбирать побольше.
③ Угол спирали: чтобы фрезерование было более плавным и уменьшилось усилие фрезерования, угол спирали следует выбирать как можно большим.
④ Основной угол отклонения: Соответствующее уменьшение основного угла отклонения может улучшить условия рассеивания тепла и снизить среднюю температуру в зоне обработки.
2) Улучшить структуру инструмента.
① Уменьшите количество зубьев фрезы и увеличьте пространство для стружки. Поскольку алюминиевые детали обладают большой пластичностью и большой деформацией резания при обработке, требуется большее пространство для стружки. Поэтому радиус дна канавки для стружки должен быть больше, а количество зубьев фрезы - меньше.
② Тонкое шлифование зубов. Значение шероховатости режущей кромки зубьев должно быть менее Ra=0,4 мкм. Прежде чем использовать новый нож, вам следует использовать тонкий масляный камень и несколько раз аккуратно отшлифовать переднюю и заднюю часть зубьев, чтобы устранить заусенцы и небольшие пилообразные узоры, оставшиеся при заточке зубьев. Таким образом, можно не только снизить теплоту резания, но и уменьшить деформацию резания.
③ Строго контролировать уровень износа инструмента. После изнашивания инструмента значение шероховатости поверхности заготовки увеличивается, температура резания повышается и соответственно увеличивается деформация заготовки. Следовательно, помимо выбора инструментальных материалов с хорошей износостойкостью, стандарт износа инструмента не должен превышать 0,2 мм, иначе можно легко получить кромку стружки. Во время резки температура заготовки обычно не должна превышать 100 ℃, чтобы предотвратить деформацию.
3. Улучшите метод зажима заготовки.
Для тонкостенных алюминиевых заготовок с плохой жесткостью для уменьшения деформации можно использовать следующие способы зажима:
① Для тонкостенных деталей втулок, если для радиального зажима используется трехкулачковый самоцентрирующийся патрон или пружинная цанга, заготовка неизбежно деформируется после ослабления после обработки. В это время следует использовать метод осевого зажима торца с большей жесткостью. Расположите внутреннее отверстие детали, сделайте сквозной резьбовой вал, вставьте его во внутреннее отверстие детали и с помощью накладки зажмите торец, а затем затяните его гайкой. При обработке внешнего круга можно избежать деформации прижима, тем самым получив удовлетворительную точность обработки.
② При обработке тонкостенных листовых заготовок лучше всего использовать вакуумную присоску для получения равномерно распределенной силы зажима, а затем обрабатывать с меньшим количеством резания, что вполне может предотвратить деформацию заготовки.
Кроме того, также можно использовать метод упаковки. Для повышения технологической жесткости тонкостенных заготовок внутрь заготовки можно заливать среду, уменьшающую деформацию заготовки при зажиме и резке. Например, залейте в заготовку расплав карбамида, содержащий от 3% до 6% нитрата калия. После обработки погрузите заготовку в воду или спирт для растворения наполнителя и вылейте его.
4. Разумная организация процессов
При высокоскоростной резке из-за больших припусков на обработку и прерывистого резания в процессе фрезерования часто возникают вибрации, влияющие на точность обработки и шероховатость поверхности. Таким образом, процесс высокоскоростной резки с ЧПУ обычно можно разделить на: черновую, получистовую, угловую, чистовую, чистовую и другие процессы. Для деталей с высокими требованиями к точности иногда требуется вторичная получистовая обработка, а затем чистовая обработка. После черновой обработки детали можно охладить естественным путем, чтобы устранить внутренние напряжения, вызванные черновой обработкой, и уменьшить деформацию. Припуск, оставшийся после черновой обработки, должен быть больше деформации, обычно на 1–2 мм. Во время чистовой обработки чистовая поверхность детали должна поддерживать равномерный припуск на обработку, обычно от 0,2 до 0,5 мм, чтобы инструмент находился в стабильном состоянии во время процесса обработки, что может значительно уменьшить деформацию резания, получить хорошее качество обработки поверхности и обеспечить точность изделия.
2. Эксплуатационные навыки для уменьшения деформации обработки.
Помимо вышеперечисленных причин, в реальной эксплуатации также очень важен метод работы.
1. Для деталей с большим припуском на обработку, чтобы обеспечить лучшие условия рассеивания тепла во время обработки и избежать концентрации тепла, для обработки подходит симметричная обработка. Например, если лист толщиной 90 мм необходимо обработать до 60 мм, если фрезеровать одну сторону и сразу же фрезеровать другую сторону, а окончательный размер обработать один раз, то плоскостность достигает 5 мм; если применяется повторная симметричная обработка, каждая сторона обрабатывается до окончательного размера дважды, и плоскостность может гарантированно достигать 0,3 мм.
2. Если на листовых деталях имеется несколько полостей, нецелесообразно использовать метод последовательной обработки одной полости за другой во время обработки, что может легко вызвать неравномерное воздействие на детали и деформацию. Используйте послойную многократную обработку, старайтесь одновременно обрабатывать все полости на каждом слое, а затем обрабатывать следующий слой, чтобы детали были равномерно напряжены и деформация была уменьшена.
3. Уменьшите силу резания и теплоту резания, изменив величину резания. Среди трех элементов объема резания величина обратного резания оказывает большое влияние на силу резания. Если припуск на обработку слишком велик, сила резания за один проход будет слишком велика, что не только деформирует детали, но и повлияет на жесткость шпинделя станка и снизит долговечность инструмента. Если объем обратной резки уменьшится, эффективность производства значительно снизится. Однако при обработке на станках с ЧПУ для решения этой проблемы используется высокоскоростное фрезерование. При уменьшении величины обратного резания, при соответствующем увеличении подачи и увеличении скорости станка, сила резания может быть уменьшена, обеспечивая при этом эффективность обработки.
4. Порядок нарезки также должен быть определенным. Черновая обработка направлена на повышение эффективности обработки и достижение скорости съема в единицу времени. Обычно можно использовать обратное фрезерование. То есть лишний материал на поверхности заготовки удаляется с максимальной скоростью и в кратчайшие сроки, по сути формируя необходимый для чистовой обработки геометрический контур. Чистовая обработка подчеркивает высокую точность и качество, поэтому желательно использовать попутное фрезерование. Поскольку при попутном фрезеровании толщина резания зубьев фрезы постепенно уменьшается от максимальной до нуля, степень наклепа значительно снижается, и одновременно снижается степень деформации деталей.
5. Тонкостенные заготовки деформируются из-за зажатия при механической обработке, чего сложно избежать даже при чистовой обработке. Чтобы свести к минимуму деформацию заготовки, зажимную деталь можно ослабить до достижения окончательного размера, чтобы заготовку можно было свободно восстановить в исходное состояние, а затем слегка зажать, ровно настолько, чтобы зажать заготовку (полностью на ощупь), чтобы можно было получить идеальный эффект обработки. Короче говоря, точка действия силы зажима лучше всего находится на опорной поверхности, а сила зажима должна действовать в направлении хорошей жесткости заготовки. Чтобы заготовка не ослабла, усилие зажима должно быть как можно меньшим.
6. При обработке деталей с полостями старайтесь не допускать прямого проникновения фрезы в деталь, как сверла при обработке полости, что приводит к недостаточному стружкоотделению фрезы, негладкому снятию стружки, перегреву, расширению и неблагоприятным явлениям, таким как разрушение стружки и поломка инструмента детали. Сначала используйте сверло того же размера или больше, чем фреза, чтобы просверлить отверстие под фрезу, а затем используйте фрезу для фрезерования. В качестве альтернативы программа спиральной резки может быть создана с использованием программного обеспечения CAM.
Основным фактором, влияющим на точность обработки и качество поверхности алюминиевых деталей, является то, что такие детали склонны к деформации в процессе механической обработки, что требует от оператора наличия определенного опыта работы и навыков.
Каковы структурные компоненты литьевых форм?
Не заблудитесь в обработке деталей аэрокосмической отрасли: 5 ключевых моментов резки деталей аэрокосмической отрасли, подробное объяснение от выбора материала до оптимизации параметров резки
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм.
как печатать вещи

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм.
как печатать на 3д принтере

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d
