
Puntos clave del diseño de moldes de inyección para el soporte interior del generador de imágenes y el dibujo 3D
2023-06-27
El diseño adecuado del molde es vital para obtener soportes internos del generador de imágenes de calidad. Este artículo analiza la importancia del diseño de moldes y su relación con la calidad y eficiencia del producto. Se examina el proceso de diseño de moldes, incluido el diseño y la fabricación asistidos por computadora. El artículo también cubre los tipos de materiales y técnicas de fabricación utilizados en el diseño de moldes para soportes internos del generador de imágenes. La optimización del proceso de diseño de moldes puede reducir el tiempo y el costo de producción, así como una mejor calidad del producto. Asegura tu imagen posada
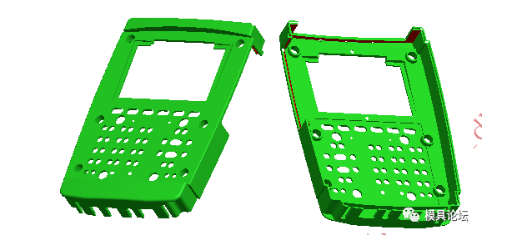
Figura 1 Imagen del producto del soporte interior del generador de imágenes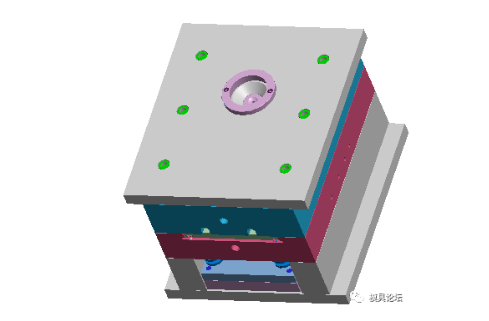
Los productos del soporte interno del generador de imágenes se muestran en
Figura 1. Las dimensiones máximas del producto son 213.00 mm x 148.95 mm x 29.70 mm; el espesor promedio de la pieza de plástico es 3,00 mm, el material de la pieza de plástico es ABS, la tasa de contracción es 1,005 y el peso de la pieza de plástico es 92,46 gramos. Los requisitos técnicos para las piezas de plástico son que no debe haber defectos como picos, insatisfacción de la inyección, líneas de flujo, poros, deformaciones, vetas plateadas, material frío y líneas de chorro, y cumplir con los requisitos de protección ambiental ROSH.
Figura 1 Imagen del producto del soporte interior del generador de imágenes
Puede verse en la Figura 1 que la pieza de plástico es una carcasa plana. El tamaño de la pieza de plástico es grande, hay un espacio en el borde, hay un orificio cuadrado grande en la superficie superior y también hay muchos orificios redondos pequeños y orificios cuadrados pequeños. Los puntos clave del diseño de moldes para piezas de plástico con múltiples orificios en la superficie superior se introdujeron en el artículo anterior sobre el diseño de moldes de carcasa de superficie de calculadora electrónica. Las piezas de plástico con esta estructura dificultarán el flujo del plástico fundido, se formarán líneas de pegamento en el borde de cada orificio y la tasa de contracción de las piezas de plástico también disminuirá en consecuencia. Los lados de ambos extremos de la pieza de plástico son planos verticales de cero grados y se debe diseñar el núcleo deslizante. Esta superficie vertical de cero grados no se puede diseñar con pendiente de desmolde, ni se puede sugerir al cliente realizar una pendiente de desmolde. Porque la superficie vertical de cero grados aquí es una superficie con requisitos funcionales, no solo una superficie de apariencia.
Figura 2 Dibujo 3D del molde.
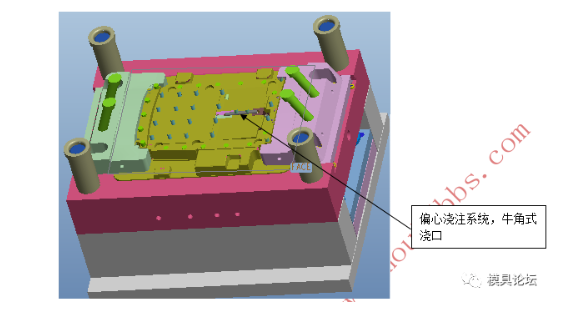
El tamaño de la pieza de plástico es grande y la cavidad de diseño del molde es 1 de 1. La vista 3D del molde se muestra en la Figura 2 y la superficie de separación del molde se muestra en la Figura 3. Antes del diseño del molde, primero analice la pieza de plástico para verificar el impacto en la calidad del molde. Si es necesario, elabore los documentos técnicos correspondientes y envíelos a los clientes para su confirmación. En la actualidad, la práctica común es realizar el trabajo de clasificación del diseño del molde antes de la fabricación y procesamiento del molde. Mediante la inspección de la clasificación, se pueden eliminar peligros ocultos, se puede reducir el número de moldes de prueba y reelaboración, se puede garantizar la calidad de los productos plásticos moldeados, se pueden reducir los costos y se puede optimizar la optimización. El diseño general del molde.
Figura 3 Diagrama de superficie de separación del troquel
Figura 4 Diagrama 3D del núcleo del molde trasero.
Design for Manufacturing (DFM para abreviar) consiste en estudiar la interrelación entre diseño y fabricación. Integrar el sistema de fabricación en el diseño del molde para una optimización general es un trabajo indispensable para mejorar la calidad y la eficiencia de la colocación y, en general, sirve como una base importante para las cotizaciones de moldes. Mold DFM es una parte importante del diseño concurrente. Su propósito es considerar los problemas relacionados con la fabricación en la etapa inicial del diseño, a fin de reducir y encontrar errores de diseño lo antes posible, acortar el ciclo de desarrollo del molde y reducir los costos. En el DFM de la fábrica de moldes, los diseñadores deben considerar varios factores en el proceso de fabricación del molde, que generalmente incluyen el material del producto, la tasa de contracción, el número de cavidades del molde, el sistema de vertido, la división de insertos y la línea de separación, el tipo y la posición del mecanismo eyector, así como la forma de extracción del núcleo o la parte superior inclinada, si el producto tiene suficiente pendiente de desmolde, si hay un corte que afecte la moldura, etc.
Para comprender completamente el rendimiento del proceso de moldeo y los requisitos de moldeo de los productos del cliente, se deben comprender los siguientes problemas durante la revisión del proceso del dibujo del producto, que se refieren principalmente a los problemas que afectan la apariencia del producto y también afectan directamente el plan de estructura del molde. Por lo tanto, debe comunicarse con el cliente, comprender sus requisitos y obtener su aprobación.
1 La forma y posición de la línea de separación PL y la posición de penetración del orificio pasante;
2 La posición de la compuerta, la cantidad de compuerta y el tamaño de compuerta permitidos por el producto y la posición y cantidad de la línea de soldadura (grano) permitida por el producto;
3 Molduras delanteras y traseras, rastros de líneas de costura y deslizadores; Se levanta el borde del núcleo del molde trasero formado por la costura del borde de la pieza de plástico, que puede procesarse directamente mediante CNC, y no es necesario realizar un inserto. Si es cóncavo hay que cortarlo. Ver Figura 4.
4. Trazas de hilo de inserción de molde delantero y trasero y diferencia de paso;
5 ¿Son razonables el espesor de la pared, el espesor de las nervaduras, el espesor de la columna, etc.? ¿El espesor de la pared en la raíz de todas las nervaduras, columnas, etc. es 0,6 veces mayor que el de la parte superior? ¿Qué cambios se pueden hacer?
6 Ángulos de dibujo del molde delantero y trasero, número de grabado y contenido de letras, altura, posición y otras dimensiones;
7 El tamaño y la dirección de la pendiente de desmolde básica donde no se anota la pendiente de desmolde;
8 Para el material de moldeo por inyección y el color del producto (oscuro o transparente, marrón), ¿se permite dejar rastros como varillas de empuje, bloques de empuje, deslizadores y tapas inclinadas?
9 ¿Hay alguna interferencia en la posición del pegamento en la dirección del movimiento del control deslizante y la parte superior inclinada? ¿Qué hacer?
10 Contenidos y posiciones de signos como caracteres en relieve, símbolos, fechas y nombres de materiales en el producto;
11 Cuando un molde tiene múltiples cavidades, las posiciones de los números de las cavidades del molde (1, 2, 3,...) deben organizarse en orden;
12 Cuando el molde tiene muchos insertos, es necesario marcar el mismo número en la parte inferior del inserto y en el orificio del inserto del molde interior para garantizar una correspondencia uno a uno;
13 Procesamiento de filete (procesar filete, esquina absolutamente afilada, incrustación, filete de procesamiento original y si se cancela el filete);
14 Resistencia y rigidez del núcleo delgado;
15 Método de carga de insertos metálicos (incrustación antes del moldeo por inyección o prensado en caliente después del moldeo por inyección, etc.);
16 Requisitos de precisión como tolerancia dimensional y tolerancia geométrica, tratamiento de superficie (grabado, aguafuerte, superficie de espejo...);
17 El método de tratamiento de la superficie del producto después del moldeo por inyección (inyección de aceite, galvanoplastia...), las piezas de galvanoplastia deben tener una conexión de canal de flujo;
18 Solución a la deformación del producto;
19 ¿Se va a mecanizar el producto después del moldeo por inyección? Tales como: remoción de compuertas, perforación, etc.
20 La estructura de ensamblaje de cada pieza de plástico en este proyecto: si hay un espacio entre las piezas coincidentes y si existe una línea estética entre la cooperación de las piezas de apariencia (para evitar la desalineación y ocultar la fealdad);
Todos los mecanismos de extracción de núcleos de los dos controles deslizantes utilizan pilares guía inclinados para la extracción de núcleos, lo cual es estable y confiable. La expulsión adopta la expulsión de aguja de cúpula.
Los soportes er están diseñados con el más alto nivel de rendimiento mediante el uso de las técnicas y materiales de diseño de moldes adecuados.Hay muchos tipos de máquinas herramienta de cinco ejes, ¿las conoces todas?
¿Qué material es 5% más denso que el acero pero 10 veces más resistente?
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl
El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
