
Pontos-chave do projeto do molde de injeção para suporte interno do imager e desenho 3D
2023-06-27
O design adequado do molde é vital para a qualidade dos colchetes internos do imager. Este artigo discute a importância do projeto do molde e sua relação com a qualidade e eficiência do produto. O processo de projeto de molde, incluindo projeto e fabricação auxiliados por computador, é examinado. O artigo também aborda os tipos de materiais e técnicas de fabricação usados no projeto de moldes para braquetes internos de imageadores. A otimização do processo de projeto do molde pode levar à redução do tempo e custo de produção, bem como à melhoria da qualidade do produto. Garanta sua pousada da imagem
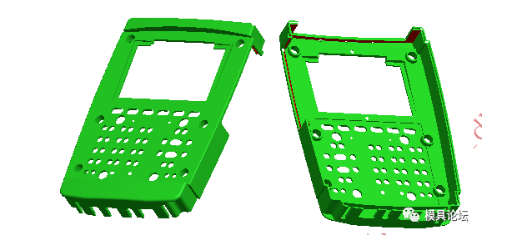
Figura 1 Imagem do produto do suporte interno do gerador de imagens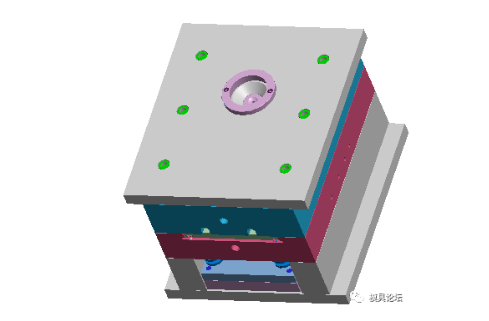
Os produtos de suporte interno do imager são mostrados em
Figura 1. As dimensões máximas do produto são 213,00 mm x 148,95 mm x 29,70 mm; a espessura média da peça plástica é 3,00 mm, o material da peça plástica é ABS, a taxa de encolhimento é 1,005 e o peso da peça plástica é 92,46 gramas. Os requisitos técnicos para peças plásticas são que não deve haver defeitos como picos, insatisfação de injeção, linhas de fluxo, poros, deformação por empenamento, listras prateadas, material frio e linhas de jato, e atender aos requisitos de proteção ambiental ROSH.
Figura 1 Imagem do produto do suporte interno do gerador de imagens
Pode-se observar na Figura 1 que a parte plástica é uma casca plana. O tamanho da peça de plástico é grande, há uma lacuna na borda, há um grande furo quadrado na superfície superior e também há muitos pequenos furos redondos e pequenos furos quadrados. Os pontos-chave do projeto de molde para peças plásticas com vários furos na superfície superior foram apresentados no artigo anterior sobre projeto de molde de superfície de calculadora eletrônica. As peças plásticas com esta estrutura dificultarão o fluxo do plástico fundido, e linhas de cola serão formadas na borda de cada furo, e a taxa de encolhimento das peças plásticas também diminuirá de acordo. Os lados de ambas as extremidades da peça plástica são planos verticais de zero graus e o núcleo deslizante deve ser projetado. Esta superfície vertical de zero grau não pode ser projetada com inclinação de desmoldagem, nem pode ser sugerido ao cliente que faça uma inclinação de desmoldagem. Porque a superfície vertical de zero grau aqui é uma superfície com requisitos funcionais, não apenas uma superfície de aparência.
Figura 2 Desenho 3D do molde
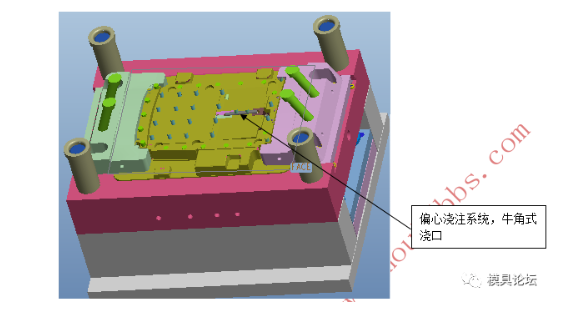
O tamanho da peça plástica é grande e a cavidade do projeto do molde é 1 em 1. A vista 3D do molde é mostrada na Figura 2, e a superfície de partição do molde é mostrada na Figura 3. Antes do projeto do molde, primeiro analise a peça plástica para verificar o impacto na qualidade do molde. Se necessário, faça os documentos técnicos correspondentes e envie-os aos clientes para confirmação. Atualmente, a prática comum é realizar o trabalho de classificação do projeto do molde antes da fabricação e processamento do molde. Através da inspeção da classificação, perigos ocultos podem ser eliminados, o número de retrabalhos e moldes de teste pode ser reduzido, a qualidade dos produtos plásticos moldados pode ser garantida, o custo pode ser reduzido e a otimização pode ser otimizada. O design geral do molde.
Figura 3 Diagrama da superfície de partição da matriz
Figura 4 Diagrama 3D do núcleo do molde traseiro
Design for Manufacturing (DFM, abreviadamente) é estudar a inter-relação entre design e fabricação. Integrar o sistema de fabricação ao projeto do molde para otimização geral é um trabalho indispensável para melhorar a qualidade e a eficiência da colocação e geralmente serve como uma base importante para cotações de moldes. O Mold DFM é uma parte importante do design simultâneo. Seu objetivo é considerar questões relacionadas à fabricação na fase inicial do projeto, de modo a reduzir e encontrar erros de projeto o mais cedo possível, encurtar o ciclo de desenvolvimento do molde e reduzir custos. No DFM da fábrica de moldes, os projetistas precisam considerar vários fatores no processo de fabricação do molde, geralmente incluindo material do produto, taxa de encolhimento, número de cavidades do molde, sistema de vazamento, divisão da inserção e linha de separação, tipo e posição do mecanismo ejetor, bem como a forma de tração do núcleo ou topo inclinado, se o produto tem inclinação de desmoldagem suficiente, se há um corte inferior afetando a moldagem, etc.
Para compreender totalmente o desempenho do processo de molde e os requisitos de moldagem dos produtos do cliente, as seguintes questões devem ser compreendidas durante a revisão do processo do desenho do produto, referindo-se principalmente aos problemas que afetam a aparência do produto, e também afetam diretamente o plano de estrutura do molde. Portanto, deve-se comunicar com o Cliente, entender os requisitos do cliente e obter a aprovação do cliente.
1 A forma e a posição da linha de partição PL e a posição de penetração do furo passante;
2 A posição da comporta, a quantidade e o tamanho da comporta permitidos pelo produto e a posição e quantidade da linha de solda (grão) permitida pelo produto;
3 Molduras frontais e traseiras, traços de linhas de costura e deslizadores; é elevada a borda do núcleo do molde traseiro formada pela costura da borda da peça plástica, que pode ser processada diretamente pelo CNC, não sendo necessária a confecção de inserto. Se for côncavo, deve ser cortado. Veja a Figura 4.
4. Traços de rosca de inserção de molde dianteiro e traseiro e diferença de passo;
5 A espessura da parede, a espessura das nervuras, a espessura da coluna, etc. são razoáveis? A espessura da parede na raiz de todas as nervuras, colunas, etc. é 0,6 vezes maior que a do topo? Que mudanças podem ser feitas?
6 Ângulos de desenho do molde dianteiro e traseiro, número de gravação e conteúdo das letras, altura, posição e outras dimensões;
7 O tamanho e direção da inclinação básica de desmoldagem onde a inclinação de desmoldagem não é anotada;
8 Quanto ao material de moldagem por injeção e cor do produto (escuro ou transparente, marrom), é permitido deixar vestígios como hastes, blocos de pressão, deslizadores e topos inclinados?
9 Existe alguma interferência na posição da cola na direção do movimento do cursor e do topo inclinado? O que fazer?
10 Conteúdo e posições de sinais como caracteres em relevo, símbolos, datas e nomes de materiais no produto;
11 Quando um molde possui múltiplas cavidades, as posições dos números das cavidades do molde (1, 2, 3, ...) devem ser organizadas em ordem;
12 Quando o molde possui muitos insertos, é necessário marcar o mesmo número na parte inferior do inserto e no orifício do inserto do molde interno para garantir a correspondência um a um;
13 Processamento de filete (processar filete, canto agudo absoluto, incrustação, filete de processamento original e se deseja cancelar o filete);
14 Resistência e rigidez do núcleo delgado;
15 Método de carregamento da pastilha metálica (incorporação antes da moldagem por injeção ou prensagem a quente após a moldagem por injeção, etc.);
16 Requisitos de precisão como tolerância dimensional e tolerância geométrica, tratamento de superfície (gravura, água-forte, superfície espelhada...);
17 Método de tratamento de superfície do produto após moldagem por injeção (injeção de óleo, galvanoplastia...), as peças galvanizadas devem ter conexão de canal de fluxo;
18 Solução para deformação do produto;
19 O produto deve ser usinado após a moldagem por injeção? Tais como: remoção de portão, perfuração, etc.
20 A estrutura de montagem de cada peça plástica neste projeto: se existe uma lacuna entre as peças correspondentes e se existe uma linha estética entre a cooperação das peças de aparência (para evitar desalinhamento e esconder a feiúra);
Todos os mecanismos de extração do núcleo dos dois controles deslizantes usam pilares de guia inclinados para extração do núcleo, que são estáveis e confiáveis. A ejeção adota a ejeção da agulha da cúpula.
Seus suportes são projetados com o mais alto nível de desempenho usando técnicas e materiais corretos de projeto de molde.Existem muitos tipos de máquinas-ferramentas de cinco eixos, você conhece todas elas?
Qual material é 5% mais denso que o aço, mas 10 vezes mais resistente?
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
