
نکات کلیدی طراحی قالب تزریق برای براکت داخلی تصویرگر و طراحی سه بعدی
2023-06-27
طراحی مناسب قالب برای براکت های داخلی تصویرگر با کیفیت حیاتی است. این مقاله به اهمیت طراحی قالب و ارتباط آن با کیفیت و کارایی محصول می پردازد. فرآیند طراحی قالب، از جمله طراحی و ساخت به کمک کامپیوتر، مورد بررسی قرار می گیرد. این مقاله همچنین انواع مواد و تکنیکهای ساخت مورد استفاده در طراحی قالب برای براکتهای داخلی تصویرگر را پوشش میدهد. بهینه سازی فرآیند طراحی قالب می تواند منجر به کاهش زمان و هزینه تولید و همچنین بهبود کیفیت محصول شود. از مسافرخانه تصویری خود اطمینان حاصل کنید
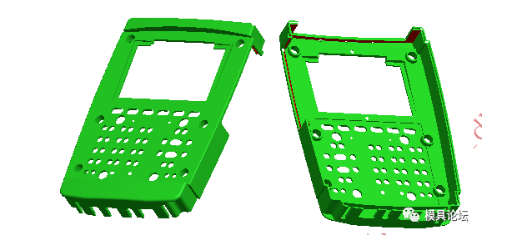
شکل 1 تصویر محصول از براکت داخلی تصویرگر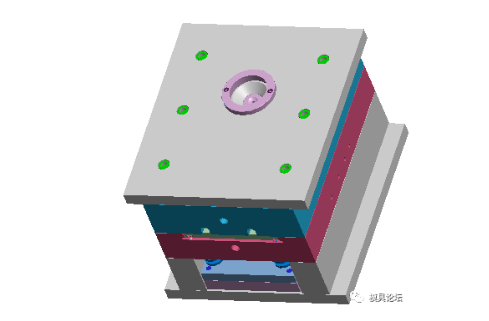
محصولات براکت داخلی تصویرگر در نشان داده شده است
شکل 1. حداکثر ابعاد محصول 213.00 mm x 148.95 mm x 29.70 mm است. متوسط ضخامت قطعه پلاستیکی 3.00 میلی متر، جنس قطعه پلاستیکی ABS، میزان جمع شدگی 1.005 و وزن قطعه پلاستیکی 92.46 گرم است. الزامات فنی برای قطعات پلاستیکی این است که نباید نقصی مانند پیک شدن، نارضایتی تزریق، خطوط جریان، منافذ، تغییر شکل تاب خوردگی، رگه های نقره ای، مواد سرد و خطوط جت وجود داشته باشد و الزامات حفاظت از محیط زیست ROSH را برآورده کند.
شکل 1 تصویر محصول از براکت داخلی تصویرگر
از شکل 1 می توان دریافت که قسمت پلاستیکی یک پوسته صاف است. اندازه قسمت پلاستیکی بزرگ است، یک شکاف در لبه وجود دارد، یک سوراخ مربع بزرگ در سطح بالایی وجود دارد و همچنین تعداد زیادی سوراخ کوچک گرد و سوراخ های کوچک مربع وجود دارد. نکات کلیدی طراحی قالب برای قطعات پلاستیکی با سوراخ های متعدد در سطح بالایی در مقاله قبلی طراحی قالب پوسته سطح ماشین حساب الکترونیکی معرفی شد. قطعات پلاستیکی با این ساختار جریان پلاستیک مذاب را با مشکل مواجه می کنند و در لبه هر سوراخ خطوط چسبی ایجاد می شود و به همین نسبت میزان انقباض قطعات پلاستیکی نیز کاهش می یابد. طرفین هر دو انتهای قسمت پلاستیکی صفحات عمودی صفر درجه هستند و هسته لغزنده باید طراحی شود. این سطح عمودی صفر درجه را نه می توان با شیب قالب گیری طراحی کرد و نه می توان به مشتری پیشنهاد ساخت شیب قالب گیری را داد. زیرا سطح عمودی صفر درجه در اینجا یک سطح با الزامات کاربردی است، نه فقط یک سطح ظاهری.
شکل 2 ترسیم سه بعدی قالب
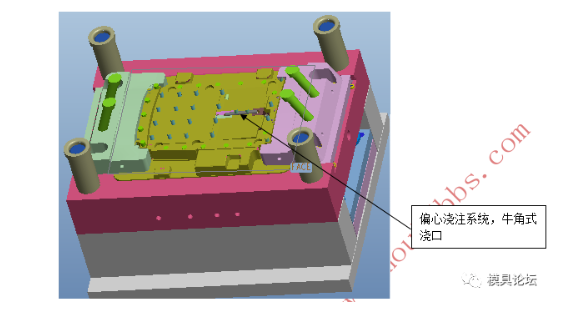
اندازه قسمت پلاستیکی بزرگ است و حفره طراحی قالب 1 از 1 است. نمای سه بعدی قالب در شکل 2 نشان داده شده است و سطح جداسازی قالب در شکل 3 نشان داده شده است. قبل از طراحی قالب، ابتدا قسمت پلاستیکی را تجزیه و تحلیل کنید تا در صورت لزوم تاثیر آن بر کیفیت قالب را بررسی کنید، اسناد فنی مربوطه را تهیه کرده و برای تایید به مشتریان ارائه دهید. در حال حاضر، روش معمول این است که کار رتبه بندی طراحی قالب قبل از ساخت و پردازش قالب انجام شود. از طریق بازرسی رتبه بندی می توان خطرات پنهان را از بین برد، تعداد قالب های مجدد و آزمایشی را کاهش داد، کیفیت محصولات پلاستیکی قالب گیری شده را تضمین کرد، هزینه را کاهش داد و بهینه سازی را می توان بهینه کرد. طراحی کلی قالب
شکل 3 نمودار سطح جدایی قالب
شکل 4 نمودار 3 بعدی هسته قالب عقب
طراحی برای ساخت (به اختصار DFM) برای مطالعه رابطه متقابل بین طراحی و ساخت است. ادغام سیستم تولید در طراحی قالب برای بهینه سازی کلی یک کار ضروری برای بهبود کیفیت و کارایی قرار دادن است و به طور کلی به عنوان پایه ای مهم برای قیمت گذاری قالب عمل می کند. قالب DFM بخش مهمی از طراحی همزمان است. هدف آن در نظر گرفتن مسائل مربوط به تولید در مراحل اولیه طراحی، به منظور کاهش و یافتن خطاهای طراحی در اسرع وقت، کوتاه شدن چرخه توسعه قالب و کاهش هزینه ها است. در DFM کارخانه قالب، طراحان باید عوامل مختلفی را در فرآیند تولید قالب در نظر بگیرند، به طور کلی از جمله مواد محصول، سرعت انقباض، تعداد حفرههای قالب، سیستم ریختن، تقسیمبندی و خط جداکننده درج، نوع مکانیزم و موقعیت مکانیزم اجکتور، و همچنین شکل کشش هسته یا شیب بالای آن، اینکه آیا محصول برش خوردگی کافی دارد یا نه و غیره
برای درک کامل عملکرد فرآیند قالب و الزامات قالبگیری محصولات مشتری، مسائل زیر باید در طول بررسی فرآیند نقشه محصول درک شود، که عمدتاً به مشکلاتی اشاره دارد که بر ظاهر محصول تأثیر میگذارد و همچنین مستقیماً بر طرح ساختار قالب تأثیر میگذارد. بنابراین، باید با ارتباط مشتری باشد، نیازهای مشتری را درک کند و تأیید مشتری را دریافت کند.
1 شکل و موقعیت خط جدایی PL و موقعیت نفوذ سوراخ عبوری.
2 موقعیت دروازه، مقدار دروازه و اندازه دروازه مجاز توسط محصول و موقعیت خط جوش (دانه) و مقدار مجاز محصول.
3 قالب گیری جلو و عقب، آثار خطوط دوخت و لغزنده. لبه هسته قالب عقبی که توسط درز لبه قسمت پلاستیکی تشکیل شده است بالا می رود که می تواند مستقیماً توسط CNC پردازش شود و نیازی به ساختن درج نیست. اگر مقعر باشد باید بریده شود. شکل 4 را ببینید.
4. جلو و عقب قالب درج آثار موضوع و تفاوت پله.
5 آیا ضخامت دیوار، ضخامت دنده، ضخامت ستون و غیره منطقی است؟ آیا ضخامت دیواره در ریشه همه دنده ها، ستون ها و غیره 0.6 برابر بالاست؟ چه تغییراتی می توان ایجاد کرد؟
6 زوایای طراحی قالب جلو و عقب، تعداد اچ و محتوای حروف، ارتفاع، موقعیت و ابعاد دیگر.
7 اندازه و جهت شیب اصلی قالب گیری در جایی که شیب قالب گیری ذکر نشده است.
8 برای مواد قالب گیری تزریقی و رنگ محصول (تیره یا شفاف، قهوه ای) آیا جایز است آثاری مانند میله فشاری، بلوک فشاری، لغزنده و رویه های مایل باقی بماند؟
9 آیا تداخلی در موقعیت چسب در جهت حرکت لغزنده و قسمت بالای مایل وجود دارد؟ چه باید کرد؟
10 محتویات و موقعیت علائم مانند کاراکترهای برجسته، نمادها، تاریخ ها و نام مواد روی محصول.
11 هنگامی که یک قالب دارای حفره های متعدد است، موقعیت های اعداد حفره قالب (1، 2، 3، ...) باید به ترتیب مرتب شوند.
12 هنگامی که قالب دارای درج های زیادی است، برای اطمینان از مطابقت یک به یک، لازم است که همان عدد را در قسمت پایین درج و سوراخ درج قالب داخلی علامت گذاری کنید.
13 پردازش فیله (فیله فرآیند، گوشه تیز مطلق، منبت، فیله پردازش اصلی، و اینکه آیا فیله را لغو کنیم).
14 استحکام و سفتی هسته باریک.
15 روش بارگذاری درج فلزی (جاسازی قبل از قالب گیری تزریقی یا پرس گرم پس از قالب گیری تزریق و غیره)؛
16 الزامات دقت مانند تحمل ابعادی و تحمل هندسی، عملیات سطح (حکاکی، اچ، سطح آینه...)؛
17 روش عملیات سطحی محصول پس از قالب گیری تزریقی (تزریق روغن، آبکاری...)، قطعات آبکاری باید دارای اتصال کانال جریان باشند.
18 راه حل برای تغییر شکل محصول.
19 آیا محصول باید بعد از قالب گیری تزریقی ماشین کاری شود؟ مانند: برداشتن دروازه، حفاری و غیره.
20 ساختار مونتاژ هر قطعه پلاستیکی در این پروژه: آیا بین قطعات منطبق فاصله وجود دارد یا خیر و آیا بین همکاری قطعات ظاهری خط زیبایی وجود دارد (برای جلوگیری از ناهماهنگی و پنهان کردن زشتی).
مکانیسم های کشش هسته دو لغزنده همگی از ستون های راهنمای شیب دار برای کشش هسته استفاده می کنند که پایدار و قابل اعتماد است. جهش اجکتی سوزن گنبدی را اتخاذ می کند.
براکت های er با استفاده از تکنیک ها و مواد مناسب طراحی قالب با بالاترین سطح کارایی طراحی می شوند.ماشین آلات پنج محوره انواع مختلفی دارد، آیا همه آنها را می شناسید؟
چه ماده ای 5% به چگالی فولاد اما 10 برابر قوی تر است؟
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

