
Wichtige Punkte beim Spritzgussdesign für die Innenhalterung des Imagers und die 3D-Zeichnung
2023-06-27
Das richtige Formdesign ist für hochwertige Imager-Innenhalterungen von entscheidender Bedeutung. In diesem Artikel wird die Bedeutung des Formendesigns und seine Beziehung zur Produktqualität und -effizienz erörtert. Der Formenbauprozess, einschließlich computergestützter Konstruktion und Fertigung, wird untersucht. Der Artikel behandelt auch die Arten von Materialien und Herstellungstechniken, die beim Formendesign für innere Halterungen des Bildgebers verwendet werden. Die Optimierung des Formenbauprozesses kann zu kürzeren Produktionszeiten und -kosten sowie einer verbesserten Produktqualität führen. Sorgen Sie für Ihr Image
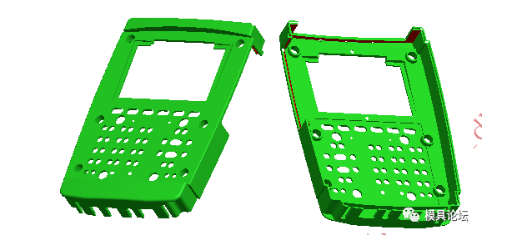
Abbildung 1 Produktbild der inneren Halterung des Imagers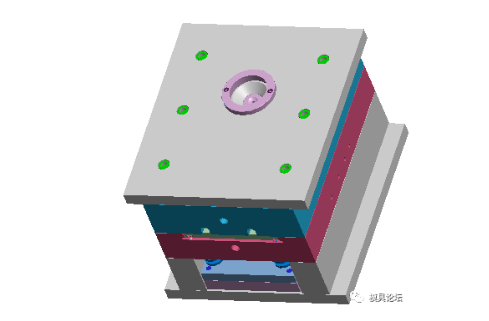
Die Produkte der inneren Halterung des Imagers sind in abgebildet
Abbildung 1. Die maximalen Abmessungen des Produkts betragen 213,00 mm x 148,95 mm x 29,70 mm; Die durchschnittliche Dicke des Kunststoffteils beträgt 3,00 mm, das Material des Kunststoffteils ist ABS, die Schrumpfrate beträgt 1,005 und das Gewicht des Kunststoffteils beträgt 92,46 Gramm. Die technischen Anforderungen an Kunststoffteile bestehen darin, dass keine Mängel wie Spitzenbildung, Unzulänglichkeiten beim Einspritzen, Fließlinien, Poren, verziehende Verformungen, Silberstreifen, kaltes Material und Strahllinien auftreten dürfen und die ROSH-Umweltschutzanforderungen erfüllt sind.
Abbildung 1 Produktbild der inneren Halterung des Imagers
Aus Abbildung 1 ist ersichtlich, dass es sich bei dem Kunststoffteil um eine flache Schale handelt. Die Größe des Kunststoffteils ist groß, es gibt eine Lücke am Rand, es gibt ein großes quadratisches Loch auf der Oberseite und es gibt auch viele kleine runde Löcher und kleine quadratische Löcher. Die wichtigsten Punkte des Formendesigns für Kunststoffteile mit mehreren Löchern auf der Oberseite wurden im vorherigen Artikel über das Design von Schalenformen für elektronische Taschenrechneroberflächen vorgestellt. Kunststoffteile mit dieser Struktur erschweren den Fluss des geschmolzenen Kunststoffs, es bilden sich Klebestreifen am Rand jedes Lochs und die Schrumpfungsrate der Kunststoffteile verringert sich entsprechend. Die Seiten beider Enden des Kunststoffteils sind vertikale Ebenen von Null Grad, und der Schieberkern muss entworfen werden. Diese Null-Grad-Vertikalfläche kann weder mit einem Entformungsgefälle gestaltet werden, noch kann dem Kunden vorgeschlagen werden, ein Entformungsgefälle zu realisieren. Denn die vertikale Null-Grad-Oberfläche ist hier eine Oberfläche mit funktionalen Anforderungen und nicht nur eine optische Oberfläche.
Abbildung 2 3D-Zeichnung der Form
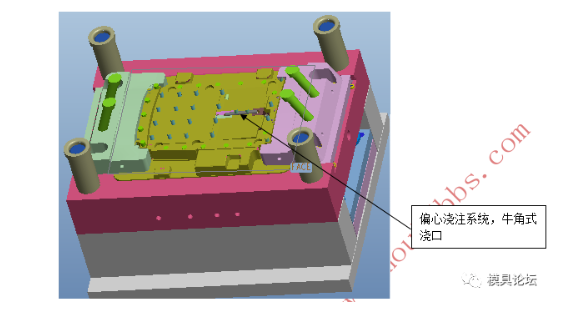
Die Größe des Kunststoffteils ist groß und der Formhohlraum beträgt 1 von 1. Die 3D-Ansicht der Form ist in Abbildung 2 dargestellt, und die Trennfläche der Form ist in Abbildung 3 dargestellt. Analysieren Sie vor der Formkonstruktion zunächst das Kunststoffteil, um die Auswirkungen auf die Formqualität zu überprüfen. Erstellen Sie bei Bedarf entsprechende technische Dokumente und legen Sie diese den Kunden zur Bestätigung vor. Gegenwärtig ist es üblich, vor der Herstellung und Verarbeitung der Form die Rangfolge des Formentwurfs durchzuführen. Durch die Überprüfung des Rankings können versteckte Gefahren beseitigt, die Anzahl der Nacharbeiten und Versuchsformen reduziert, die Qualität der geformten Kunststoffprodukte gewährleistet, die Kosten gesenkt und die Optimierung optimiert werden. Das Gesamtdesign der Form.
Abbildung 3 Diagramm der Matrizentrennfläche
Abbildung 4 3D-Diagramm des hinteren Formkerns
Design for Manufacturing (kurz DFM) soll die Wechselbeziehung zwischen Design und Fertigung untersuchen. Die Integration des Fertigungssystems in das Formendesign zur Gesamtoptimierung ist eine unverzichtbare Arbeit zur Verbesserung der Qualität und Effizienz der Platzierung und dient im Allgemeinen als wichtige Grundlage für Formenangebote. Mold DFM ist ein wichtiger Bestandteil des gleichzeitigen Designs. Sein Zweck besteht darin, herstellungsbezogene Probleme in der frühen Entwurfsphase zu berücksichtigen, um Entwurfsfehler so früh wie möglich zu reduzieren und zu finden, den Formenentwicklungszyklus zu verkürzen und die Kosten zu senken. Im DFM der Formfabrik müssen Konstrukteure verschiedene Faktoren im Formherstellungsprozess berücksichtigen, im Allgemeinen einschließlich Produktmaterial, Schrumpfrate, Anzahl der Formhohlräume, Gießsystem, Einsatzteilung und Trennlinie, Art und Position des Auswerfermechanismus sowie die Form des Kernziehens oder der geneigten Oberseite, ob das Produkt über eine ausreichende Entformungsneigung verfügt, ob eine Hinterschneidung das Formteil beeinträchtigt usw.
Um die Leistung des Formprozesses und die Formanforderungen der Produkte des Kunden vollständig zu verstehen, müssen bei der Prozessüberprüfung der Produktzeichnung die folgenden Probleme verstanden werden, die sich hauptsächlich auf die Probleme beziehen, die sich auf das Erscheinungsbild des Produkts auswirken und sich auch direkt auf den Formstrukturplan auswirken. Daher muss es bei der Kundenkommunikation darum gehen, die Kundenanforderungen zu verstehen und die Zustimmung des Kunden einzuholen.
1 Die Form und Position der Trennlinie PL und die Durchdringungsposition des Durchgangslochs;
2 Die Anschnittposition, die Anschnittmenge und die Anschnittgröße, die das Produkt zulässt, sowie die Position und Menge der Schweißnaht (Korn), die das Produkt zulässt;
3 Leisten vorne und hinten, Spuren von Nähten und Schiebern; Der durch die Naht des Kunststoffteilrandes gebildete Rand des hinteren Formkerns wird angehoben, was direkt per CNC bearbeitet werden kann, und es ist nicht erforderlich, einen Einsatz anzufertigen. Wenn es konkav ist, muss es geschnitten werden. Siehe Abbildung 4.
4. Gewindespuren und Stufenunterschied des vorderen und hinteren Formeinsatzes;
5 Sind Wandstärke, Rippenstärke, Säulenstärke usw. angemessen? Beträgt die Wandstärke an der Wurzel aller Rippen, Säulen usw. das 0,6-fache der Wandstärke an der Oberseite? Welche Änderungen können vorgenommen werden?
6 Entwurfswinkel der vorderen und hinteren Form, Ätznummer und Schriftinhalt, Höhe, Position und andere Abmessungen;
7 Die Größe und Richtung des grundlegenden Entformungsgefälles, sofern das Entformungsgefälle nicht vermerkt ist;
8 Darf das Spritzgussmaterial und die Farbe des Produkts (dunkel oder transparent, braun) Spuren wie Stößelstangen, Schiebeblöcke, Schieber und geneigte Oberseiten hinterlassen?
9 Gibt es eine Beeinträchtigung der Klebeposition in der Bewegungsrichtung des Schiebers und der geneigten Oberseite? Was zu tun?
10 Inhalt und Position von Zeichen wie eingeprägten Zeichen, Symbolen, Daten und Materialnamen auf dem Produkt;
11 Wenn eine Form mehrere Hohlräume hat, sollten die Positionen der Formhohlraumnummern (1, 2, 3, ...) in der richtigen Reihenfolge angeordnet werden;
12 Wenn die Form viele Einsätze hat, ist es notwendig, die gleiche Nummer auf der Unterseite des Einsatzes und dem Einsatzloch der Innenform zu markieren, um eine Eins-zu-Eins-Übereinstimmung sicherzustellen;
13 Verrundungsverarbeitung (Verarbeitungsverrundung, absolut scharfe Ecke, Einlage, ursprüngliche Verarbeitungsverrundung und ob die Verrundung abgebrochen werden soll);
14 Festigkeit und Steifigkeit des schlanken Kerns;
15 Methode zum Laden von Metalleinsätzen (Einbetten vor dem Spritzgießen oder Heißpressen nach dem Spritzgießen usw.);
16 Genauigkeitsanforderungen wie Maßtoleranz und geometrische Toleranz, Oberflächenbehandlung (Gravur, Ätzung, Spiegeloberfläche...);
17 Bei der Oberflächenbehandlungsmethode des Produkts nach dem Spritzgießen (Öleinspritzung, Galvanisieren ...) müssen die Galvanisierungsteile über eine Fließkanalverbindung verfügen.
18 Lösung zur Produktverformung;
19 Soll das Produkt nach dem Spritzgießen bearbeitet werden? Zum Beispiel: Torentfernung, Bohren usw.
20 Die Montagestruktur jedes Kunststoffteils in diesem Projekt: Gibt es eine Lücke zwischen den passenden Teilen und ob es eine ästhetische Linie zwischen der Zusammenarbeit der Erscheinungsbildteile gibt (um Fehlausrichtungen zu verhindern und die Hässlichkeit zu verbergen);
Die Kernziehmechanismen der beiden Schieber verwenden alle geneigte Führungssäulen zum Kernziehen, was stabil und zuverlässig ist. Der Auswurf übernimmt den Kuppelnadelauswurf.
ER-Halterungen werden durch den Einsatz der richtigen Formenbautechniken und Materialien mit höchster Leistung entwickelt.Es gibt viele Arten von fünfachsigen Werkzeugmaschinen. Kennen Sie sie alle?
Welches Material ist 5 % so dicht wie Stahl, aber zehnmal stärker?
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
