
Ключевые моменты проектирования литьевой формы для внутреннего кронштейна тепловизора и 3D-чертежа
2023-06-27
Правильная конструкция пресс-формы имеет жизненно важное значение для качественных внутренних кронштейнов тепловизора. В этой статье обсуждается важность конструкции пресс-формы и ее связь с качеством и эффективностью продукции. Рассмотрен процесс проектирования пресс-форм, включая компьютерное проектирование и производство. В статье также рассматриваются типы материалов и технологии производства, используемые при проектировании форм для внутренних кронштейнов тепловизора. Оптимизация процесса проектирования пресс-форм может привести к сокращению времени и затрат производства, а также к повышению качества продукции. Обеспечьте свой имидж гостинице
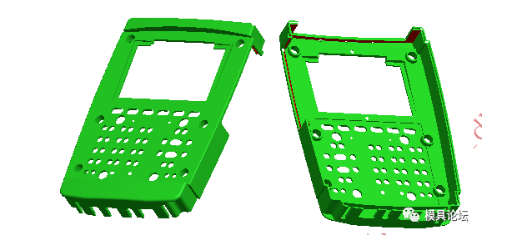
Рисунок 1. Изображение внутреннего кронштейна имидж-сканера.
Внутренние кронштейны тепловизора показаны на рис.
Рисунок 1. Максимальные размеры изделия: 213,00 x 148,95 x 29,70 мм; средняя толщина пластиковой детали — 3,00 мм, материал пластиковой детали — АБС, степень усадки — 1,005, вес пластиковой детали — 92,46 грамма. Технические требования к пластиковым деталям заключаются в том, что не должно быть таких дефектов, как выступы, неудовлетворительные впрыски, линии потока, поры, деформация деформации, серебряные полосы, холодный материал и линии струйной обработки, а также соответствие требованиям защиты окружающей среды ROSH.
Рисунок 1. Изображение внутреннего кронштейна имидж-сканера.
Из рисунка 1 видно, что пластиковая деталь представляет собой плоскую оболочку. Размер пластиковой детали большой, по краю есть зазор, на верхней поверхности есть большое квадратное отверстие, а также много маленьких круглых и маленьких квадратных отверстий. Ключевые моменты проектирования пресс-форм для пластиковых деталей с множеством отверстий на верхней поверхности были представлены в предыдущей статье, посвященной проектированию пресс-форм для поверхности корпуса электронного калькулятора. Пластиковые детали с такой структурой затруднят течение расплавленного пластика, и на краях каждого отверстия будут образовываться линии клея, а также соответственно уменьшится степень усадки пластиковых деталей. Стороны обоих концов пластиковой детали представляют собой вертикальные плоскости с нулевым углом наклона, поэтому необходимо спроектировать сердечник ползуна. Эту вертикальную поверхность с нулевым углом наклона нельзя спроектировать с наклоном для извлечения из формы, а также нельзя предложить заказчику сделать наклон для извлечения из формы. Потому что вертикальная поверхность с нулевым градусом здесь — это поверхность с функциональными требованиями, а не просто поверхность внешнего вида.
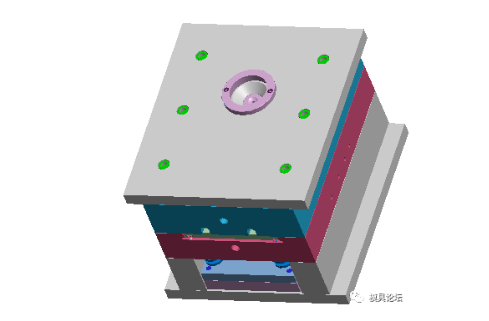
Рисунок 2. 3D-чертеж пресс-формы.
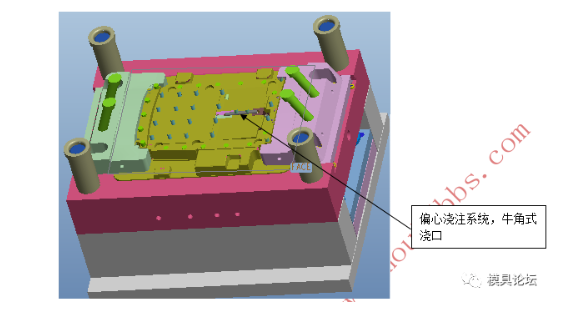
Размер пластиковой детали большой, а полость конструкции формы составляет 1 из 1. Трехмерный вид формы показан на рисунке 2, а разделительная поверхность формы показана на рисунке 3. Перед проектированием формы сначала проанализируйте пластиковую деталь, чтобы проверить влияние на качество формы. При необходимости подготовьте соответствующую техническую документацию и отправьте ее клиентам на подтверждение. В настоящее время обычной практикой является проведение ранжирования конструкции пресс-формы перед ее изготовлением и обработкой. Благодаря проверке рейтинга можно устранить скрытые опасности, сократить количество доработок и пробных форм, гарантировать качество формованных пластиковых изделий, снизить затраты и оптимизировать оптимизацию. Общий дизайн формы.
Рис. 3. Схема поверхности разъема матрицы.
Рисунок 4. 3D-схема заднего сердечника пресс-формы.
Проектирование для производства (сокращенно DFM) предназначено для изучения взаимосвязи между проектированием и производством. Интеграция производственной системы в конструкцию пресс-формы для общей оптимизации является незаменимой работой по повышению качества и эффективности размещения и обычно служит важной основой для расчета цен на пресс-формы. Mold DFM является важной частью параллельного проектирования. Его цель — рассмотреть проблемы, связанные с производством, на ранней стадии проектирования, чтобы как можно раньше сократить и обнаружить ошибки проектирования, сократить цикл разработки пресс-формы и снизить затраты. В DFM завода по производству пресс-форм проектировщикам необходимо учитывать различные факторы процесса изготовления пресс-форм, обычно включая материал изделия, степень усадки, количество полостей формы, систему заливки, разделение вставки и линию разъема, тип и положение механизма выталкивателя. как форма вытягивания стержня или наклонная вершина, имеет ли изделие достаточный наклон для извлечения из формы, есть ли подрез, влияющий на формование, и т. д.
Чтобы полностью понять производительность процесса формования и требования к формованию продукции клиента, во время обзора процесса чертежа продукта необходимо понять следующие вопросы, в основном относящиеся к проблемам, которые влияют на внешний вид продукта, а также напрямую влияют на план конструкции пресс-формы. Следовательно, необходимо общаться с клиентами, понимать требования клиентов и получать одобрение клиентов.
1 Форма и положение линии разъема PL и положение проникновения сквозного отверстия;
2 Положение литника, количество литников и размер литников, разрешенные для продукта, а также положение и количество линии сварного шва (зерна), разрешенные для продукта;
3 Передние и задние молдинги, следы строчки и бегунков; Край заднего сердечника формы, образованный швом края пластиковой детали, приподнят, что можно непосредственно обработать с помощью ЧПУ, и нет необходимости делать вставку. Если он вогнутый, его необходимо разрезать. См. рисунок 4.
4. Следы резьбы передней и задней вставки формы и разница шагов;
5 Являются ли разумными толщина стен, толщина ребер, толщина колонн и т. д.? Толщина стены у основания всех ребер, колонн и т. д. в 0,6 раза больше, чем у верха? Какие изменения можно внести?
6. Углы вычерчивания передней и задней формы, номер травления и содержание букв, высота, положение и другие размеры;
7 Размер и направление основного уклона выемки из формы, если уклон выемки не отмечен;
8. В зависимости от материала для литья под давлением и цвета изделия (темный или прозрачный, коричневый) допускается ли оставлять следы, такие как толкатели, толкатели, ползунки и наклонные вершины?
9 Нет ли пересечения положения клея в направлении движения ползунка и наклонной вершины? Что делать?
10 Содержание и расположение знаков, таких как тисненые символы, даты и названия материалов на изделии;
11 Если одна форма имеет несколько полостей, положения номеров полостей формы (1, 2, 3, ...) должны быть расположены по порядку;
12. Если в форме много вставок, необходимо отметить один и тот же номер на нижней части вставки и на отверстии для вставки внутренней формы, чтобы обеспечить взаимно однозначное соответствие;
13 Обработка скругления (обработка скругления, абсолютно острый угол, инкрустация, исходное скругление обработки и необходимость отмены скругления);
14 Прочность и жесткость тонкого сердечника;
15 Способ загрузки металлической вставки (заливка перед литьем под давлением или горячее прессование после литья под давлением и т. д.);
16 Требования к точности, такие как допуски на размеры и геометрические допуски, обработка поверхности (гравировка, травление, зеркальная поверхность...);
17. Метод обработки поверхности изделия после литья под давлением (впрыск масла, гальваника...), гальванические детали должны иметь соединение каналов потока;
18 Решение проблемы деформации изделия;
19 Будет ли изделие подвергаться механической обработке после литья под давлением? Такие как: снятие ворот, сверление и т. д.
20 Структура сборки каждой пластмассовой детали в этом проекте: есть ли зазор между совпадающими деталями, есть ли эстетическая линия между взаимодействием деталей внешнего вида (чтобы предотвратить перекос и скрыть некрасивость);
В механизмах вытягивания сердечника двух ползунков используются наклонные направляющие для вытягивания сердечника, что обеспечивает стабильность и надежность. Выброс принимает купольную иглу.
Кронштейны er разработаны с высочайшим уровнем производительности с использованием правильных технологий проектирования форм и материалов.Существует много типов пятикоординатных станков, все ли вы знаете?
Какой материал на 5% плотнее стали, но в 10 раз прочнее?
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
