
¿Conoce las razones de la dificultad para fabricar moldes de inyección? La cavidad y el núcleo son tridimensionales.
Autor: zhongzhu
2023-04-28
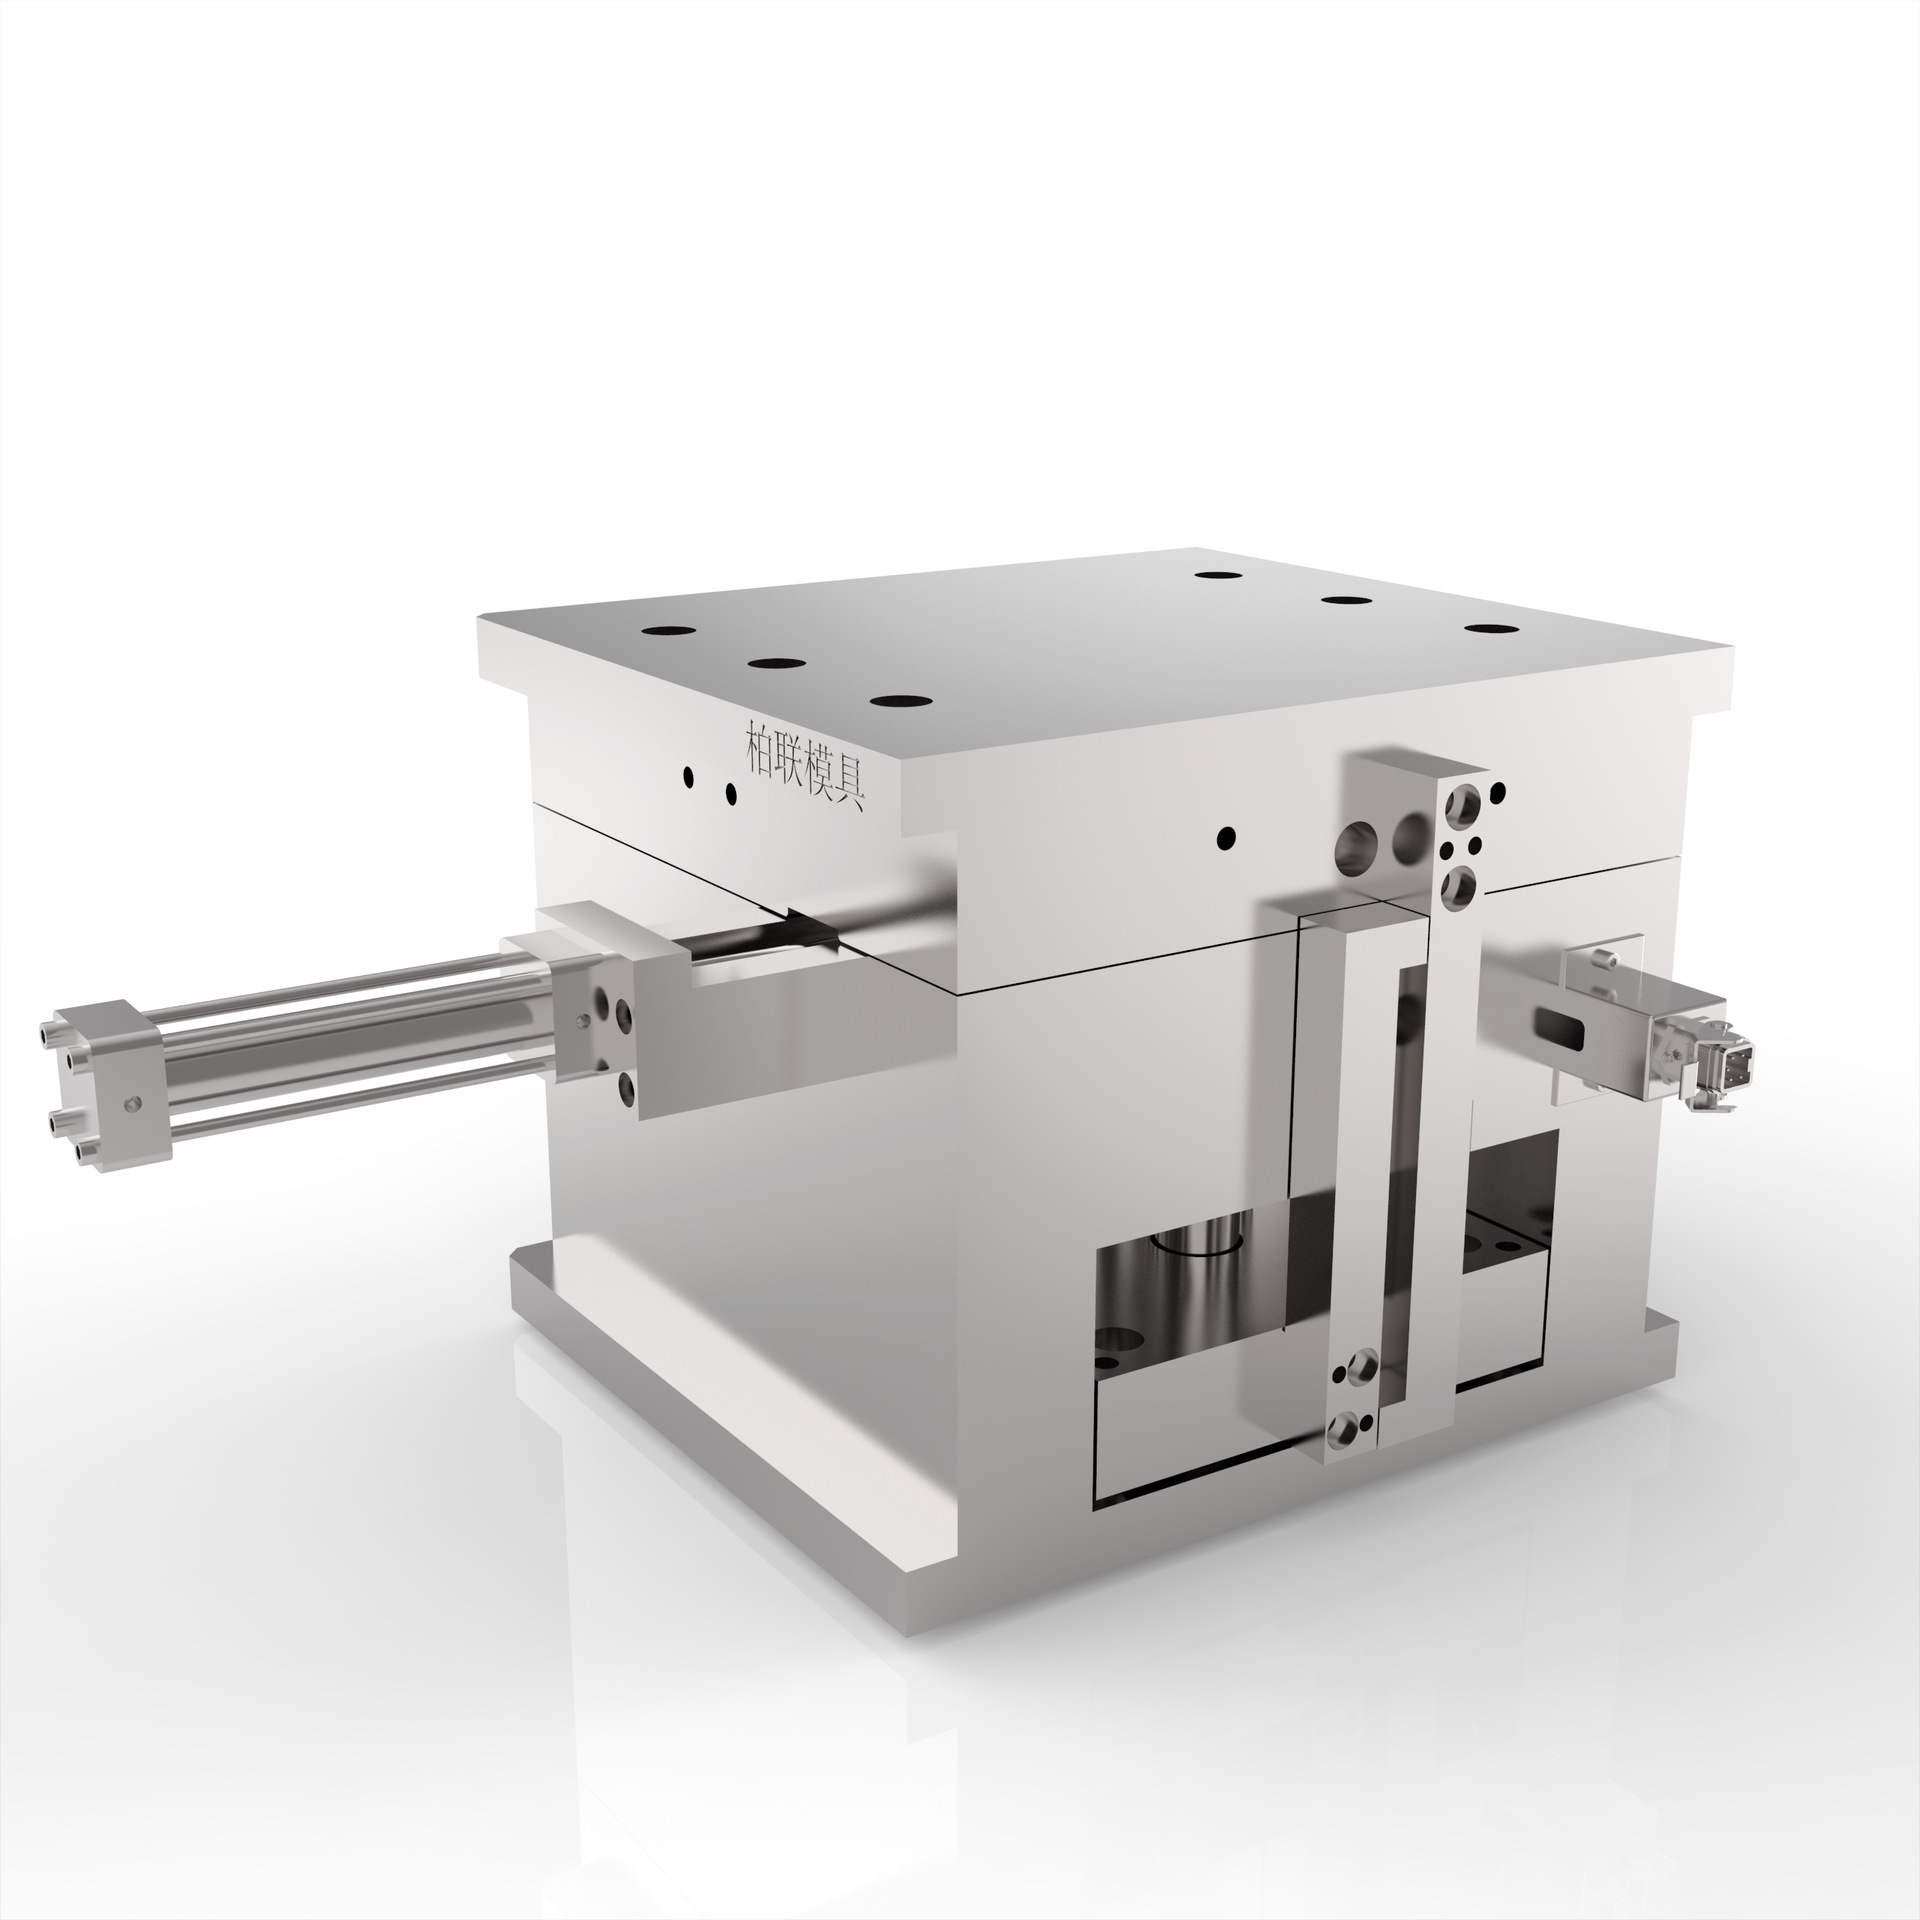
Las formas externa e interna de las piezas de plástico están formadas directamente por la cavidad y el núcleo. Estos perfiles tridimensionales complejos son difíciles de procesar, especialmente el procesamiento de la superficie de moldeo interno de tipo agujero ciego de la cavidad. Si se utilizan métodos de procesamiento tradicionales, no solo se requieren trabajadores con un alto nivel técnico, muchos accesorios auxiliares, muchas herramientas y un largo ciclo de procesamiento.
Se requiere alta precisión y calidad de superficie, así como una larga vida útil.
En la actualidad, los requisitos de precisión dimensional de las piezas de plástico generales son IT6-7 y la rugosidad de la superficie es Ra0,2-0,1μm. Los requisitos de precisión dimensional correspondientes de las piezas de moldes de inyección son IT5-6 y la rugosidad de la superficie es inferior a Ra0,1μm.
La rugosidad de la superficie de grabación del disco láser debe alcanzar el nivel de procesamiento especular de 0,02-0,01 μm, lo que requiere que la rugosidad de la superficie del molde alcance 0,01 μm o menos. Se necesitan moldes de inyección de larga duración para mejorar la alta eficiencia y reducir costos. En la actualidad, la vida útil de los moldes de inyección generalmente requiere más de 1 millón de veces.
Los moldes de inyección de precisión deben utilizar una base de molde rígida, aumentar el grosor de la plantilla, agregar columnas de soporte o elementos de posicionamiento cónicos para evitar que el molde se deforme bajo presión y, en ocasiones, la presión interna puede alcanzar los 100 MPa.
El dispositivo de expulsión es un factor importante que afecta la deformación y la precisión dimensional del producto, por lo que se debe seleccionar el mejor punto de expulsión para que el desmolde sea uniforme en todas partes. La mayoría de los moldes de inyección de alta precisión tienen una estructura incrustada o completamente ensamblada, lo que requiere mejorar considerablemente la precisión del mecanizado y la intercambiabilidad de las piezas del molde.
El flujo del proceso es largo y el tiempo de fabricación ajustado.
En el caso de las piezas moldeadas por inyección, la mayoría de ellas se combinan con otras piezas para formar un producto completo y, en muchos casos, se han completado otras piezas y están esperando ansiosamente que se incluyan las piezas de moldeo por inyección de soporte. Debido a los altos requisitos de forma o precisión dimensional del producto, y debido a las diferentes características del material de resina, después de fabricar el molde, es necesario intentar corregirlo repetidamente, lo que hace que el tiempo de desarrollo y entrega sea muy ajustado.
Diseño externo, fabricación externa.
La fabricación del molde no es el objetivo final, sino que el diseño del producto final lo propone el usuario. El fabricante del molde diseña y fabrica el molde según los requisitos del usuario. En la mayoría de los casos, la producción por inyección del producto también la realizan otros fabricantes. De esta forma, el diseño del producto, el diseño y fabricación de moldes y la producción del producto se llevan a cabo en diferentes lugares.
División profesional del trabajo, combinación dinámica.
El lote de producción del molde es pequeño, que generalmente es una producción de una sola pieza, pero el molde necesita muchas piezas estándar, desde una base de molde hasta un pequeño dedal. Estos no pueden ni pueden ser completados por un solo fabricante, y el proceso de fabricación es complejo, con equipos comunes y control numérico. El uso del equipo es extremadamente desigual.
Proceso de galvanoplastia de productos plásticos (galvanoplastia con agua y galvanoplastia al vacío) Existen dos procesos de galvanoplastia comunes para productos plásticos: galvanoplastia con agua y galvanoplastia con iones al vacío.
La empresa matriz de MAGMA adquiere la filial FLOW-3D
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
