
Знаете ли вы причины трудностей при изготовлении литьевых форм? Полость и ядро трехмерны.
Aвтор: Чжунчжу
2023-04-28
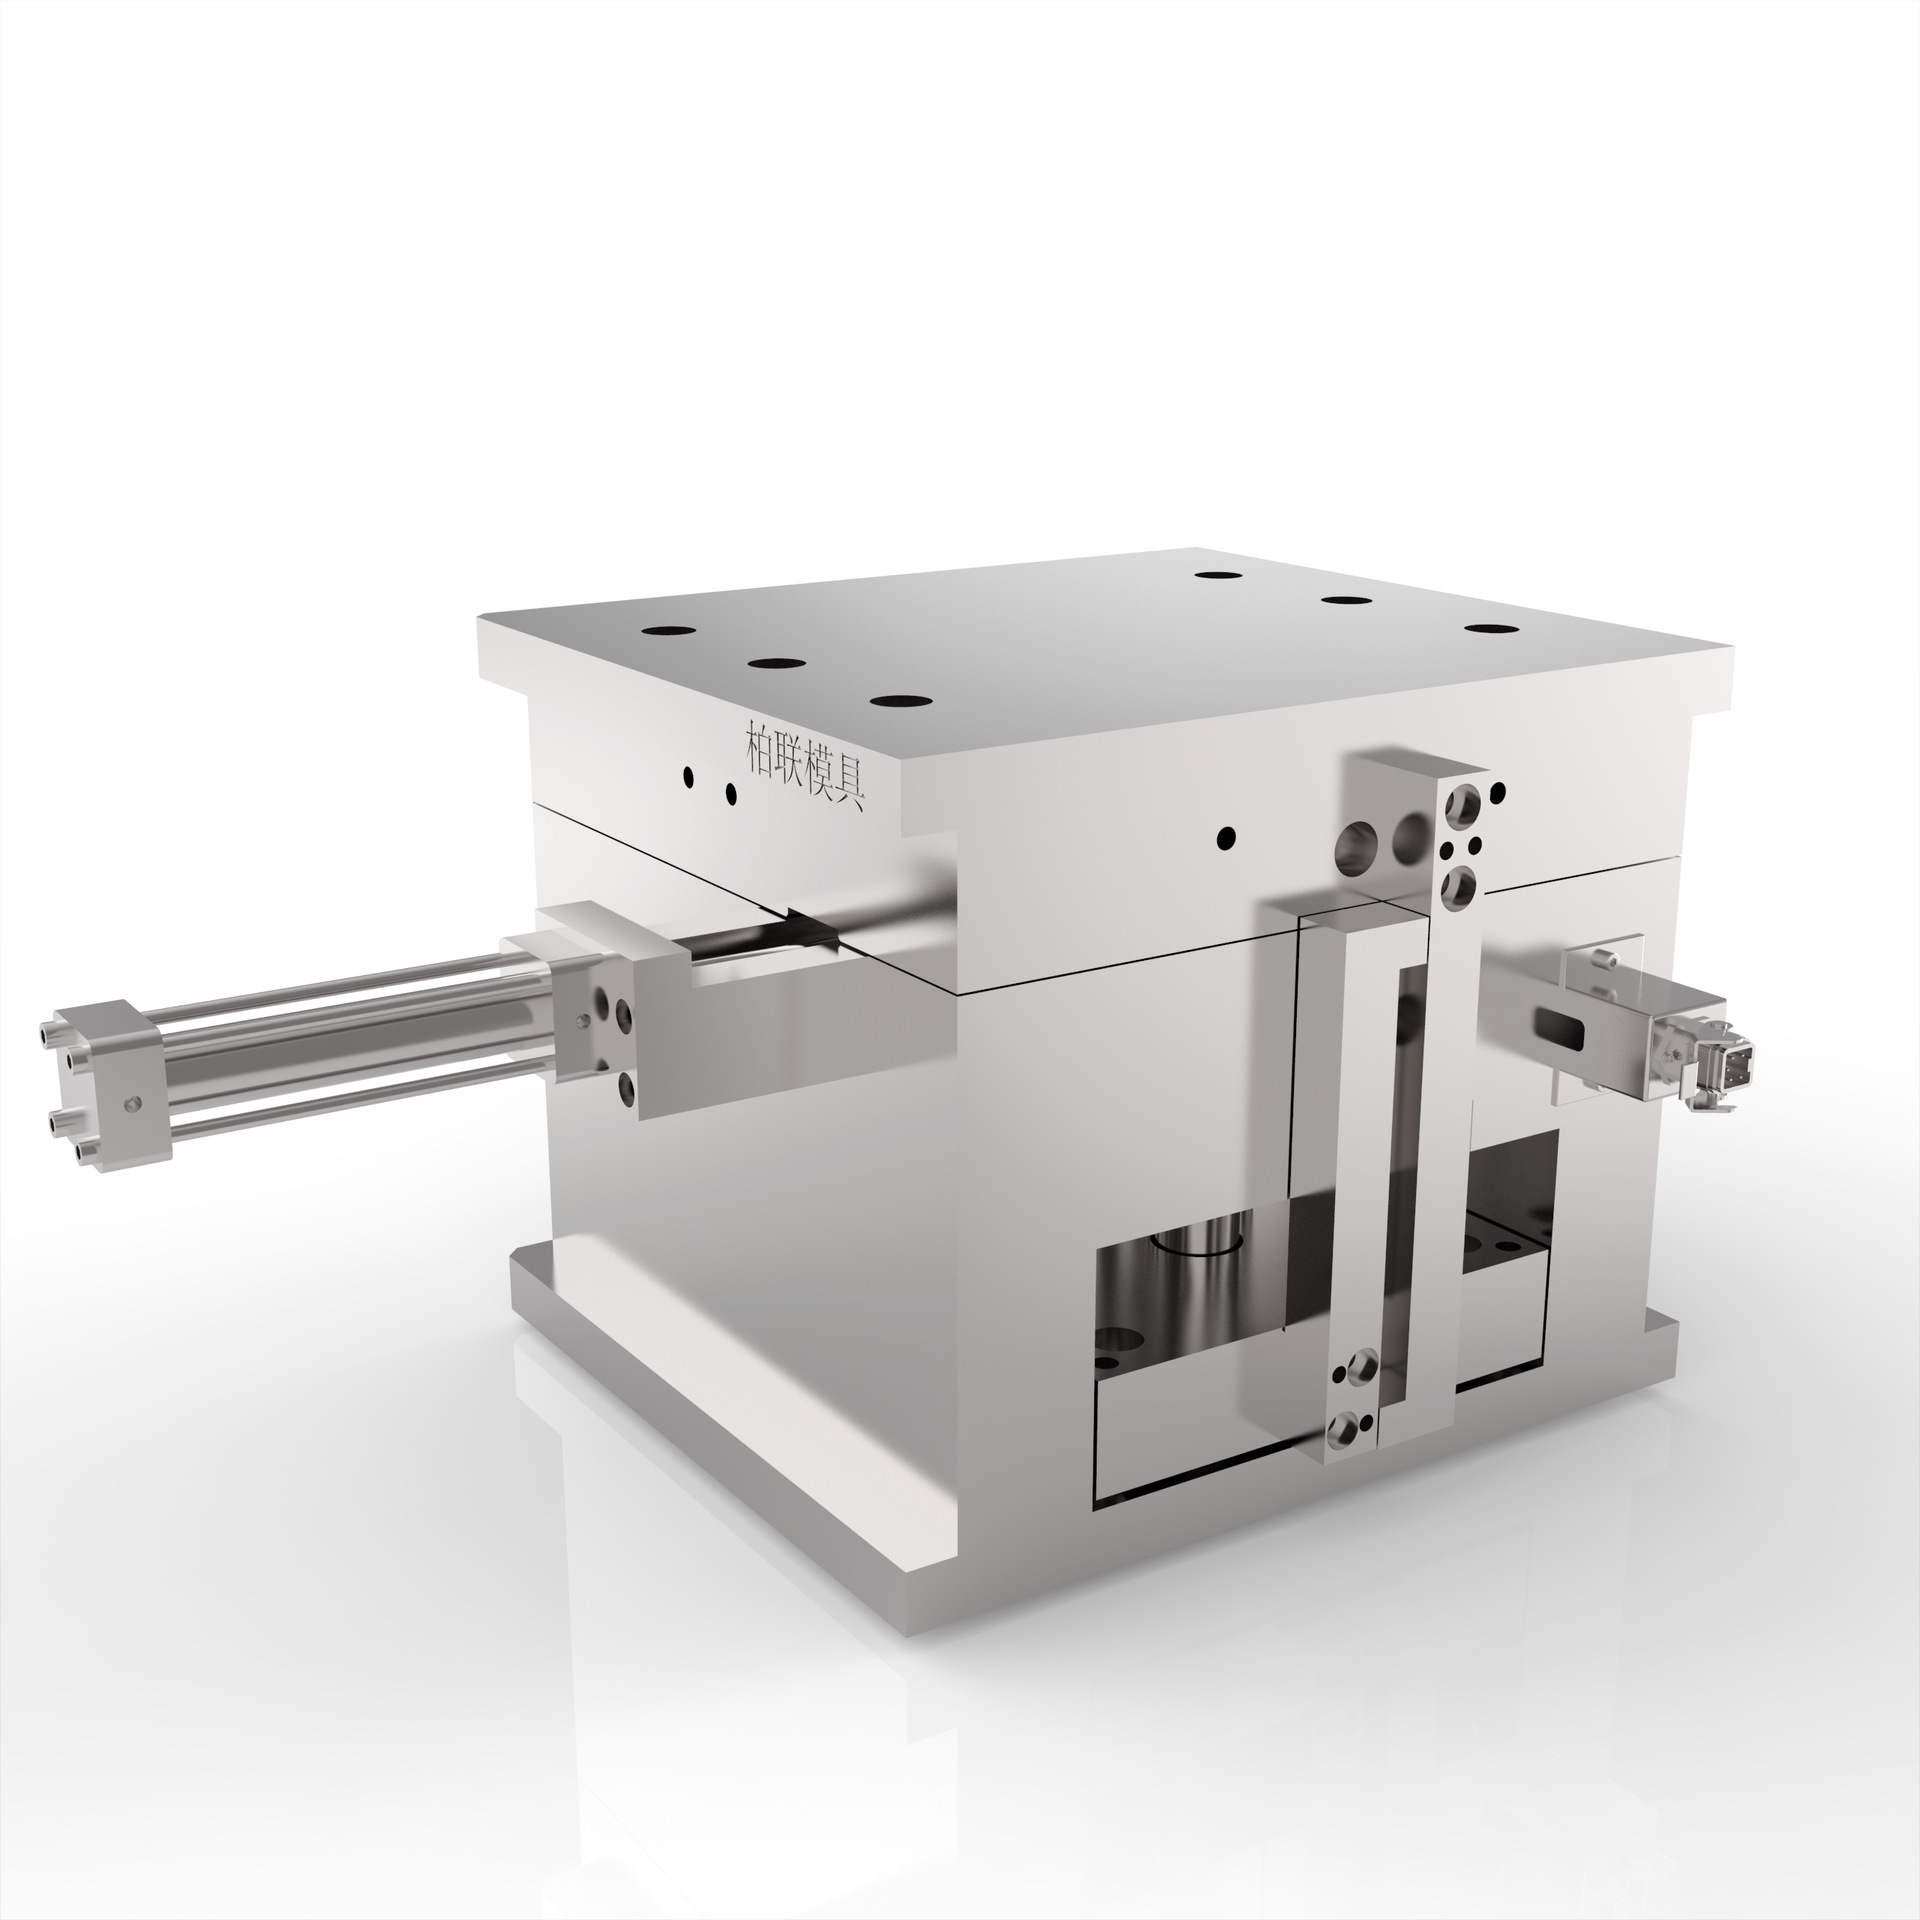
Внешняя и внутренняя форма пластиковых деталей формируется непосредственно полостью и сердечником. Эти сложные трехмерные профили трудно обрабатывать, особенно обработку внутренней формовочной поверхности полости типа глухого отверстия. Если используются традиционные методы обработки, то не только требуются рабочие с высоким техническим уровнем, множество вспомогательных приспособлений, множество инструментов и длительный цикл обработки.
Требуются высокая точность и качество поверхности, а также длительный срок службы.
В настоящее время требования к точности размеров обычных пластиковых деталей составляют IT6-7, а шероховатость поверхности составляет Ra0,2-0,1 мкм. Соответствующие требования к точности размеров деталей литьевых форм — IT5-6, а шероховатость поверхности — ниже Ra0,1 мкм.
Шероховатость записывающей поверхности лазерного диска должна достигать уровня зеркальной обработки 0,02-0,01 мкм, что требует достижения шероховатости поверхности формы 0,01 мкм или менее. Формы для литья под давлением с длительным сроком службы необходимы для повышения эффективности и снижения затрат. В настоящее время срок службы литьевых форм обычно превышает 1 миллион раз.
В прецизионных литьевых формах следует использовать жесткое основание формы, увеличивать толщину шаблона, добавлять опорные колонны или конические позиционирующие элементы, чтобы предотвратить деформацию формы под давлением, а иногда внутреннее давление может достигать 100 МПа.
Устройство выброса является важным фактором, влияющим на деформацию и точность размеров изделия, поэтому следует выбрать наилучшую точку выброса, чтобы обеспечить равномерность извлечения из формы повсюду. Большинство высокоточных литьевых форм имеют инкрустированную или полностью собранную конструкцию, что требует значительного повышения точности обработки и взаимозаменяемости деталей пресс-формы.
Технологический процесс длительный, а время производства ограничено.
Что касается деталей, отлитых под давлением, большинство из них сочетаются с другими деталями, образуя законченное изделие, и во многих случаях другие детали уже готовы, и они с нетерпением ждут включения в список вспомогательных деталей, отлитых под давлением. Из-за высоких требований к форме или точности размеров изделия, а также из-за различных характеристик полимерного материала, после изготовления формы необходимо неоднократно пробовать и корректировать форму, что сокращает время разработки и поставки. очень плотно.
Выездное проектирование, выездное производство.
Изготовление пресс-форм не является конечной целью, но конечный дизайн продукта предлагается пользователем. Производитель пресс-форм проектирует и производит пресс-форму в соответствии с требованиями пользователя. В большинстве случаев инъекционное производство продукта осуществляется и другими производителями. Таким образом, проектирование продукции, проектирование и изготовление пресс-форм, а также производство продукции выполняются в разных местах.
Профессиональное разделение труда, динамическое сочетание.
Производственная партия пресс-формы небольшая, как правило, это единичное производство, но для пресс-формы требуется множество стандартных деталей, от основания формы до небольшого наперстка. Их не может и не может выполнить только один производитель, а производственный процесс сложен, используется общее оборудование и числовое управление. Использование оборудования крайне неравномерно.
Процесс гальваники пластиковых изделий (водная гальваника и вакуумная гальваника) Существует два распространенных процесса гальваники пластиковых изделий: водная гальваника и вакуумная ионная гальваника.
Материнская компания MAGMA приобретает дочернюю компанию FLOW-3D
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
