
آیا دلایل دشواری ساخت قالب های تزریقی را می دانید؟ حفره و هسته سه بعدی هستند.
نویسنده: zhongzhu
2023-04-28
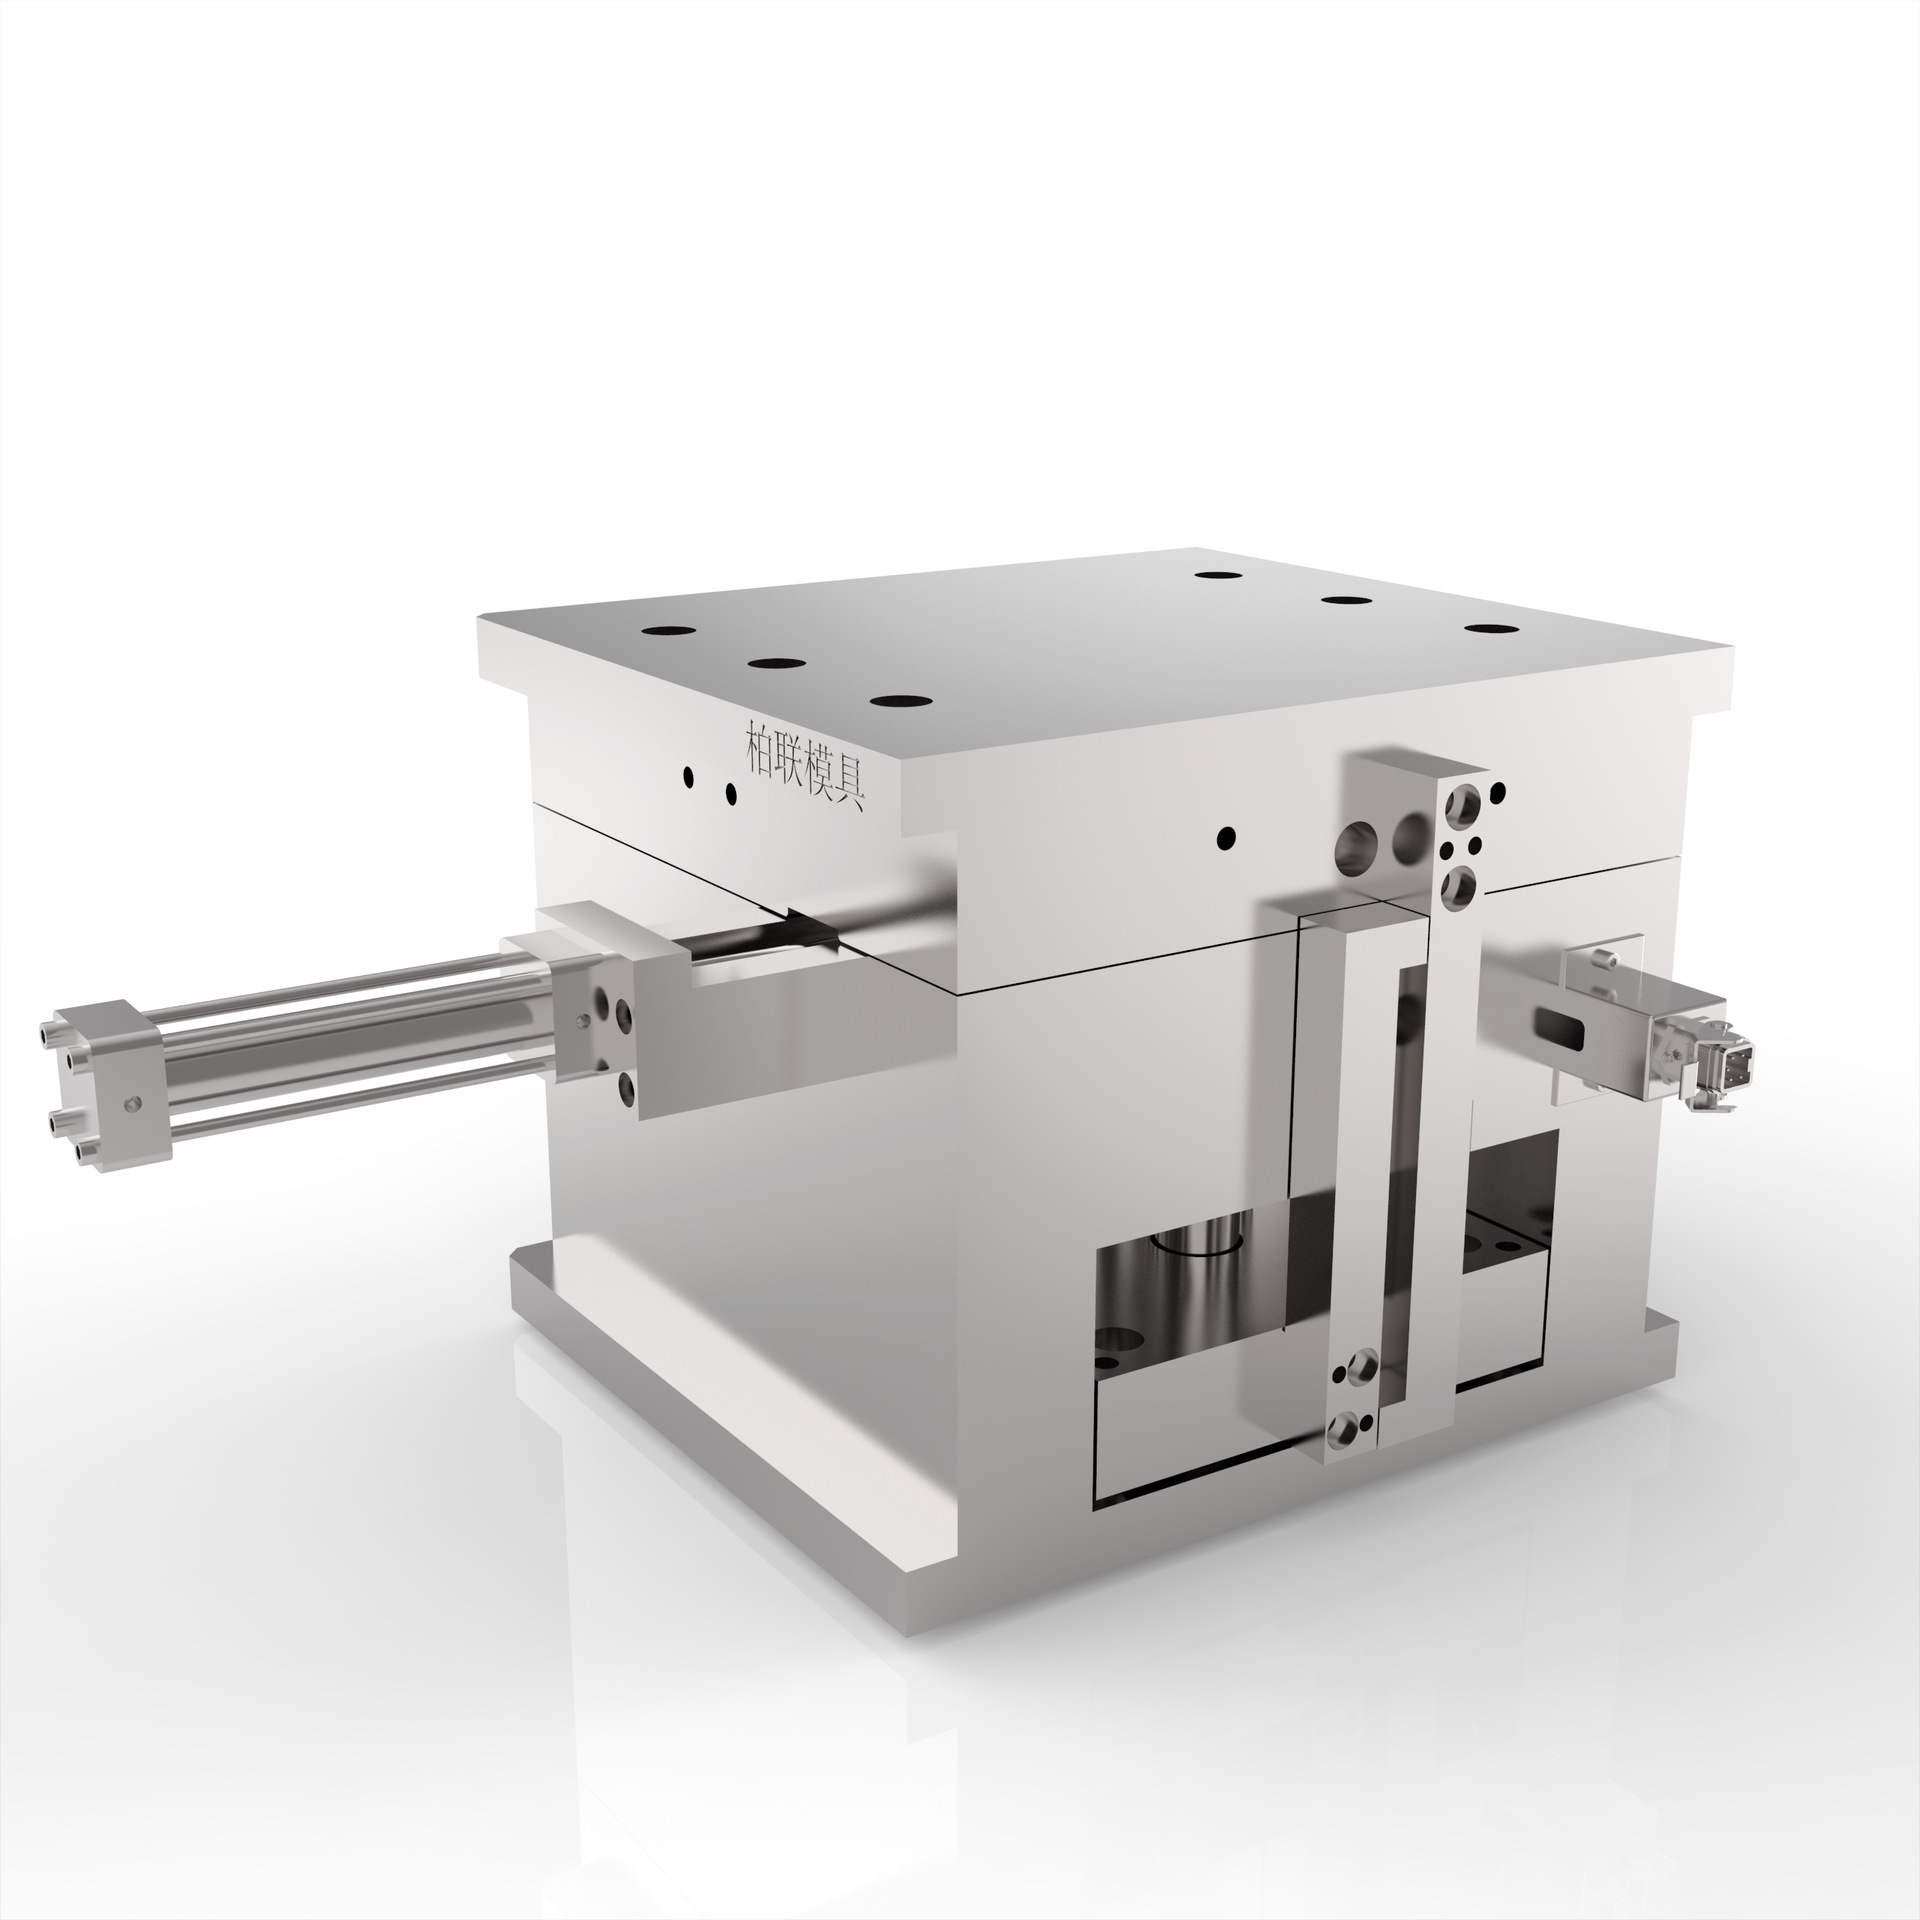
شکل خارجی و داخلی قطعات پلاستیکی مستقیماً توسط حفره و هسته تشکیل می شود. پردازش این پروفیل های پیچیده سه بعدی دشوار است، به ویژه پردازش سطح قالب گیری داخلی حفره از نوع سوراخ کور. اگر از روشهای پردازش سنتی استفاده شود، نه تنها به کارگرانی با سطح فنی بالا، بسیاری از وسایل کمکی، ابزارهای زیاد و چرخه پردازش طولانی نیاز دارد.
دقت بالا و کیفیت سطح مورد نیاز است و عمر طولانی مورد نیاز است.
در حال حاضر، الزامات دقت ابعادی قطعات پلاستیکی عمومی IT6-7 و زبری سطح Ra0.2-0.1μm است. الزامات دقت ابعادی مربوط به قطعات قالب تزریق IT5-6 است و زبری سطح زیر Ra0.1μm است.
زبری سطح ضبط دیسک لیزری باید به سطح پردازش آینه 0.02-0.01 میکرومتر برسد، که مستلزم آن است که زبری سطح قالب به 0.01 میکرومتر یا کمتر برسد. قالب های تزریقی با عمر طولانی برای بهبود راندمان بالا و کاهش هزینه ها ضروری هستند. در حال حاضر، عمر قالب های تزریق معمولاً به بیش از 1 میلیون بار نیاز دارد.
قالب های تزریق دقیق باید از پایه قالب سفت و سخت استفاده کنند، ضخامت قالب را افزایش دهند، ستون های پشتیبانی یا عناصر موقعیت مخروطی را اضافه کنند تا از تغییر شکل قالب تحت فشار جلوگیری شود، و گاهی اوقات فشار داخلی می تواند به 100MPa برسد.
دستگاه جهش عامل مهمی است که بر تغییر شکل و دقت ابعادی محصول تأثیر می گذارد، بنابراین بهترین نقطه جهش باید انتخاب شود تا قالب گیری در همه جا یکنواخت شود. اکثر قالب های تزریق با دقت بالا منبت کاری شده یا به طور کامل در ساختار مونتاژ می شوند، که نیاز به دقت ماشینکاری و قابلیت تعویض قطعات قالب دارد تا تا حد زیادی بهبود یابد.
جریان فرآیند طولانی است و زمان ساخت محدود است.
برای قطعات تزریقی اکثر آنها با سایر قطعات مطابقت داده می شود تا محصولی کامل تشکیل شود و در بسیاری از موارد سایر قطعات تکمیل شده است و مشتاقانه منتظر لیست قطعات قالب گیری تزریقی هستند. با توجه به نیاز زیاد به شکل یا دقت ابعادی محصول و با توجه به ویژگی های متفاوت مواد رزینی، پس از ساخت قالب، لازم است بارها و بارها سعی و اصلاح قالب صورت گیرد که زمان توسعه و تحویل را بسیار تنگ می کند.
طراحی خارج از سایت، ساخت خارج از سایت.
ساخت قالب هدف نهایی نیست، بلکه طراحی محصول نهایی توسط کاربر پیشنهاد می شود. سازنده قالب، قالب را با توجه به نیاز کاربر طراحی و تولید می کند. در اکثر موارد تولید تزریقی محصول توسط سایر سازندگان نیز انجام می شود. به این ترتیب طراحی محصول، طراحی قالب و ساخت و تولید محصول در مکان های مختلف انجام می شود.
تقسیم کار حرفه ای، ترکیب پویا.
دسته تولید قالب کوچک است که عموماً یک تکه تولید می شود، اما قالب به قطعات استاندارد زیادی نیاز دارد، از پایه قالب گرفته تا یک انگشتانه کوچک. اینها نمی توانند و نمی توانند تنها توسط یک سازنده به تنهایی تکمیل شوند، و فرآیند تولید پیچیده، تجهیزات مشترک و کنترل عددی است. استفاده از تجهیزات بسیار ناهموار است.
فرآیند آبکاری محصولات پلاستیکی (آبکاری آب و آبکاری خلاء) دو فرآیند آبکاری معمول برای محصولات پلاستیکی وجود دارد: آبکاری آب و آبکاری یونی خلاء.
شرکت مادر MAGMA شرکت تابعه FLOW-3D را خریداری کرد
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

