
Kennen Sie die Gründe für die Schwierigkeiten bei der Herstellung von Spritzgussformen? Der Hohlraum und der Kern sind dreidimensional.
Autor: zhongzhu
2023-04-28
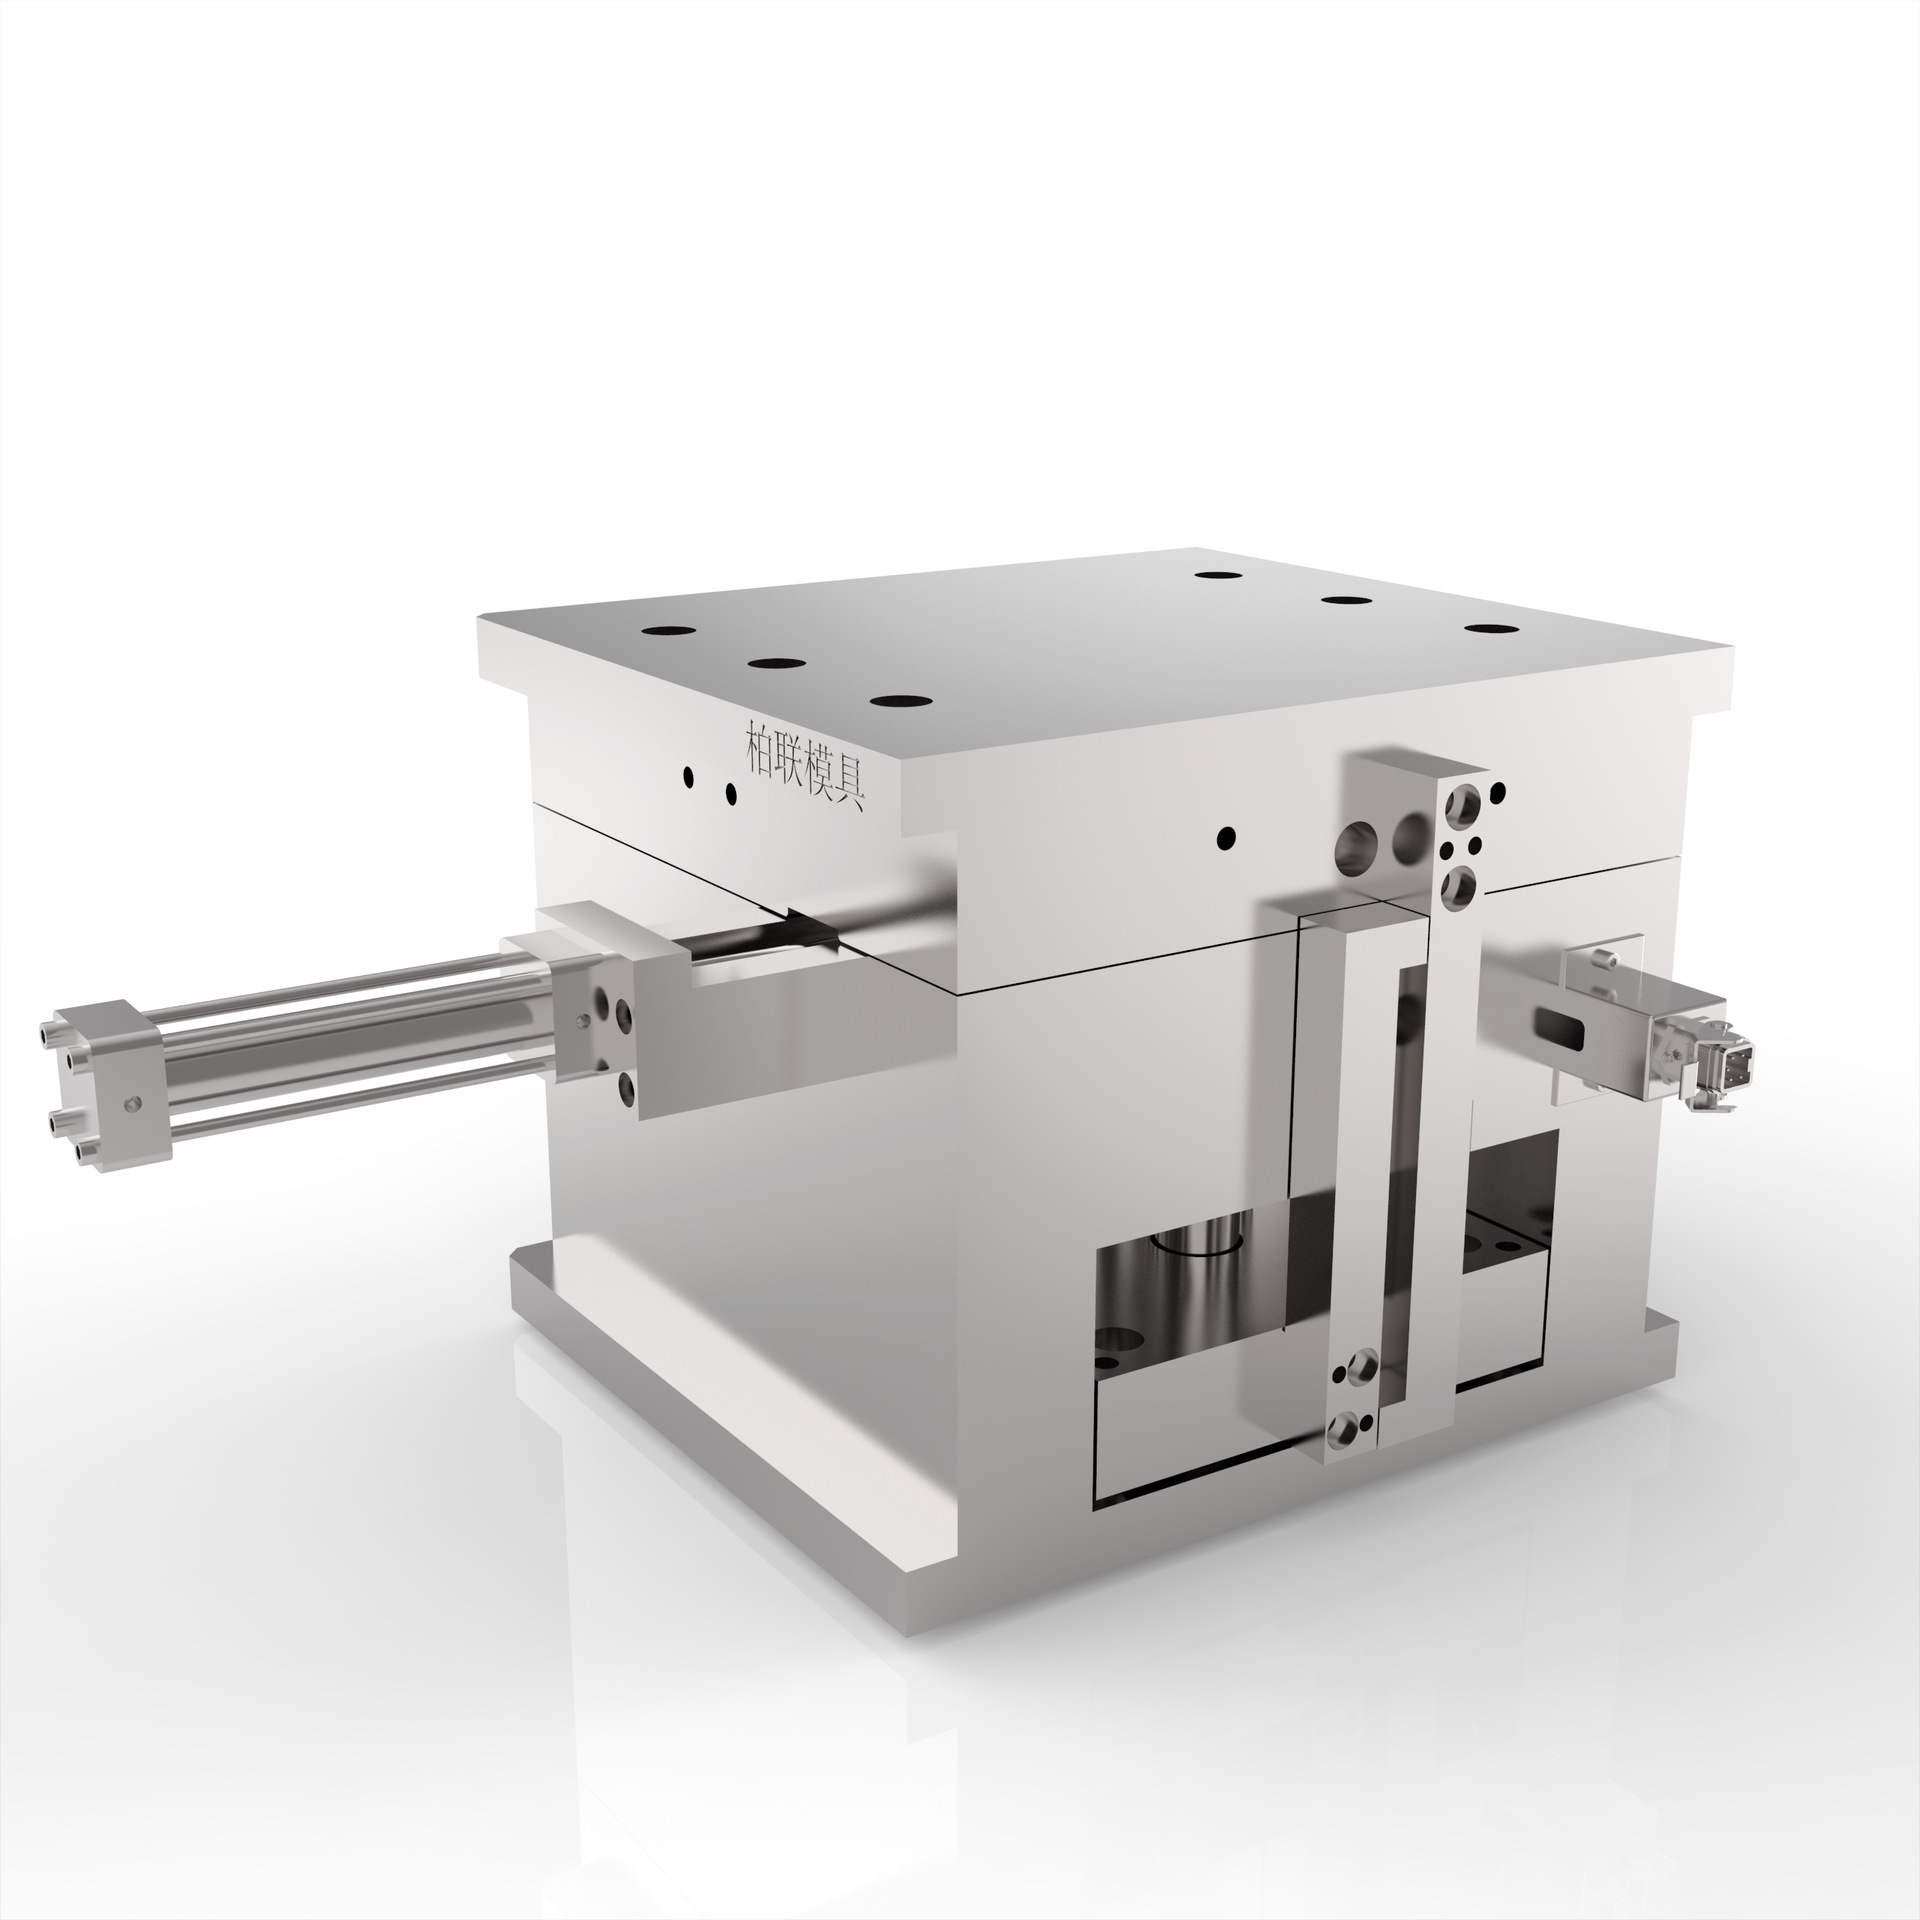
Die äußeren und inneren Formen der Kunststoffteile werden direkt durch den Hohlraum und den Kern geformt. Diese komplexen dreidimensionalen Profile sind schwer zu verarbeiten, insbesondere die Innenformoberflächenbearbeitung des Hohlraums vom Sacklochtyp. Wenn traditionelle Verarbeitungsmethoden verwendet werden, sind nicht nur Arbeiter mit hohem technischem Niveau, viele Hilfsvorrichtungen, viele Werkzeuge und ein langer Verarbeitungszyklus erforderlich.
Gefordert sind hohe Präzision und Oberflächengüte sowie eine lange Lebensdauer.
Derzeit liegen die Anforderungen an die Maßhaltigkeit allgemeiner Kunststoffteile bei IT6–7 und die Oberflächenrauheit beträgt Ra0,2–0,1 μm. Die entsprechenden Anforderungen an die Maßgenauigkeit von Spritzgussteilen liegen bei IT5-6 und die Oberflächenrauheit liegt unter Ra0,1 μm.
Die Rauheit der Aufzeichnungsoberfläche der Laserscheibe sollte das Spiegelverarbeitungsniveau von 0,02–0,01 μm erreichen, was erfordert, dass die Oberflächenrauheit der Form 0,01 μm oder weniger erreicht. Um die Effizienz zu steigern und die Kosten zu senken, sind langlebige Spritzgussformen erforderlich. Derzeit beträgt die Lebensdauer von Spritzgussformen im Allgemeinen mehr als 1 Million Mal.
Präzisionsspritzgussformen sollten eine starre Formbasis verwenden, die Dicke der Schablone erhöhen, Stützsäulen oder konische Positionierungselemente hinzufügen, um zu verhindern, dass sich die Form unter Druck verformt, und manchmal kann der Innendruck 100 MPa erreichen.
Die Auswurfvorrichtung ist ein wichtiger Faktor, der die Verformung und Maßhaltigkeit des Produkts beeinflusst. Daher sollte der beste Auswurfpunkt ausgewählt werden, um die Entformung überall gleichmäßig zu gestalten. Die meisten hochpräzisen Spritzgussformen sind in der Struktur eingelegt oder vollständig montiert, was eine erhebliche Verbesserung der Bearbeitungsgenauigkeit und Austauschbarkeit der Formteile erfordert.
Der Prozessablauf ist lang und die Herstellungszeit knapp.
Bei Spritzgussteilen werden die meisten Teile mit anderen Teilen zu einem vollständigen Produkt zusammengefügt. In vielen Fällen wurden andere Teile fertiggestellt und es wird sehnsüchtig darauf gewartet, dass die unterstützenden Spritzgussteile aufgelistet werden. Aufgrund der hohen Anforderungen an die Form- oder Maßgenauigkeit des Produkts und aufgrund der unterschiedlichen Eigenschaften des Harzmaterials ist es nach der Herstellung der Form erforderlich, die Form immer wieder zu korrigieren, was die Entwicklungs- und Lieferzeit sehr knapp macht.
Off-Site-Design, Off-Site-Fertigung.
Der Formenbau ist nicht das ultimative Ziel, aber das endgültige Produktdesign wird vom Benutzer vorgeschlagen. Der Formenbauer entwirft und fertigt die Form entsprechend den Anforderungen des Anwenders. In den meisten Fällen wird die Spritzgussfertigung des Produkts auch von anderen Herstellern durchgeführt. Auf diese Weise werden Produktdesign, Formenbau und -herstellung sowie Produktproduktion an verschiedenen Orten durchgeführt.
Professionelle Arbeitsteilung, dynamische Kombination.
Die Produktionscharge der Form ist klein, es handelt sich im Allgemeinen um eine Einzelstückproduktion, aber die Form benötigt viele Standardteile, von einer Formbasis bis zu einem kleinen Fingerhut. Diese können und können nicht von nur einem Hersteller allein durchgeführt werden, und der Herstellungsprozess erfordert komplexe, gemeinsame Geräte und numerische Steuerung. Die Gerätenutzung ist äußerst ungleichmäßig.
Galvanisieren von Kunststoffprodukten (Wassergalvanisieren und Vakuumgalvanisieren) Es gibt zwei gängige Galvanikverfahren für Kunststoffprodukte: Wassergalvanisieren und Vakuumionengalvanisieren.
MAGMA-Muttergesellschaft erwirbt FLOW-3D-Tochtergesellschaft
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
