
Você conhece os motivos da dificuldade em fazer moldes de injeção? A cavidade e o núcleo são tridimensionais.
Autor: zhongzhu
2023-04-28
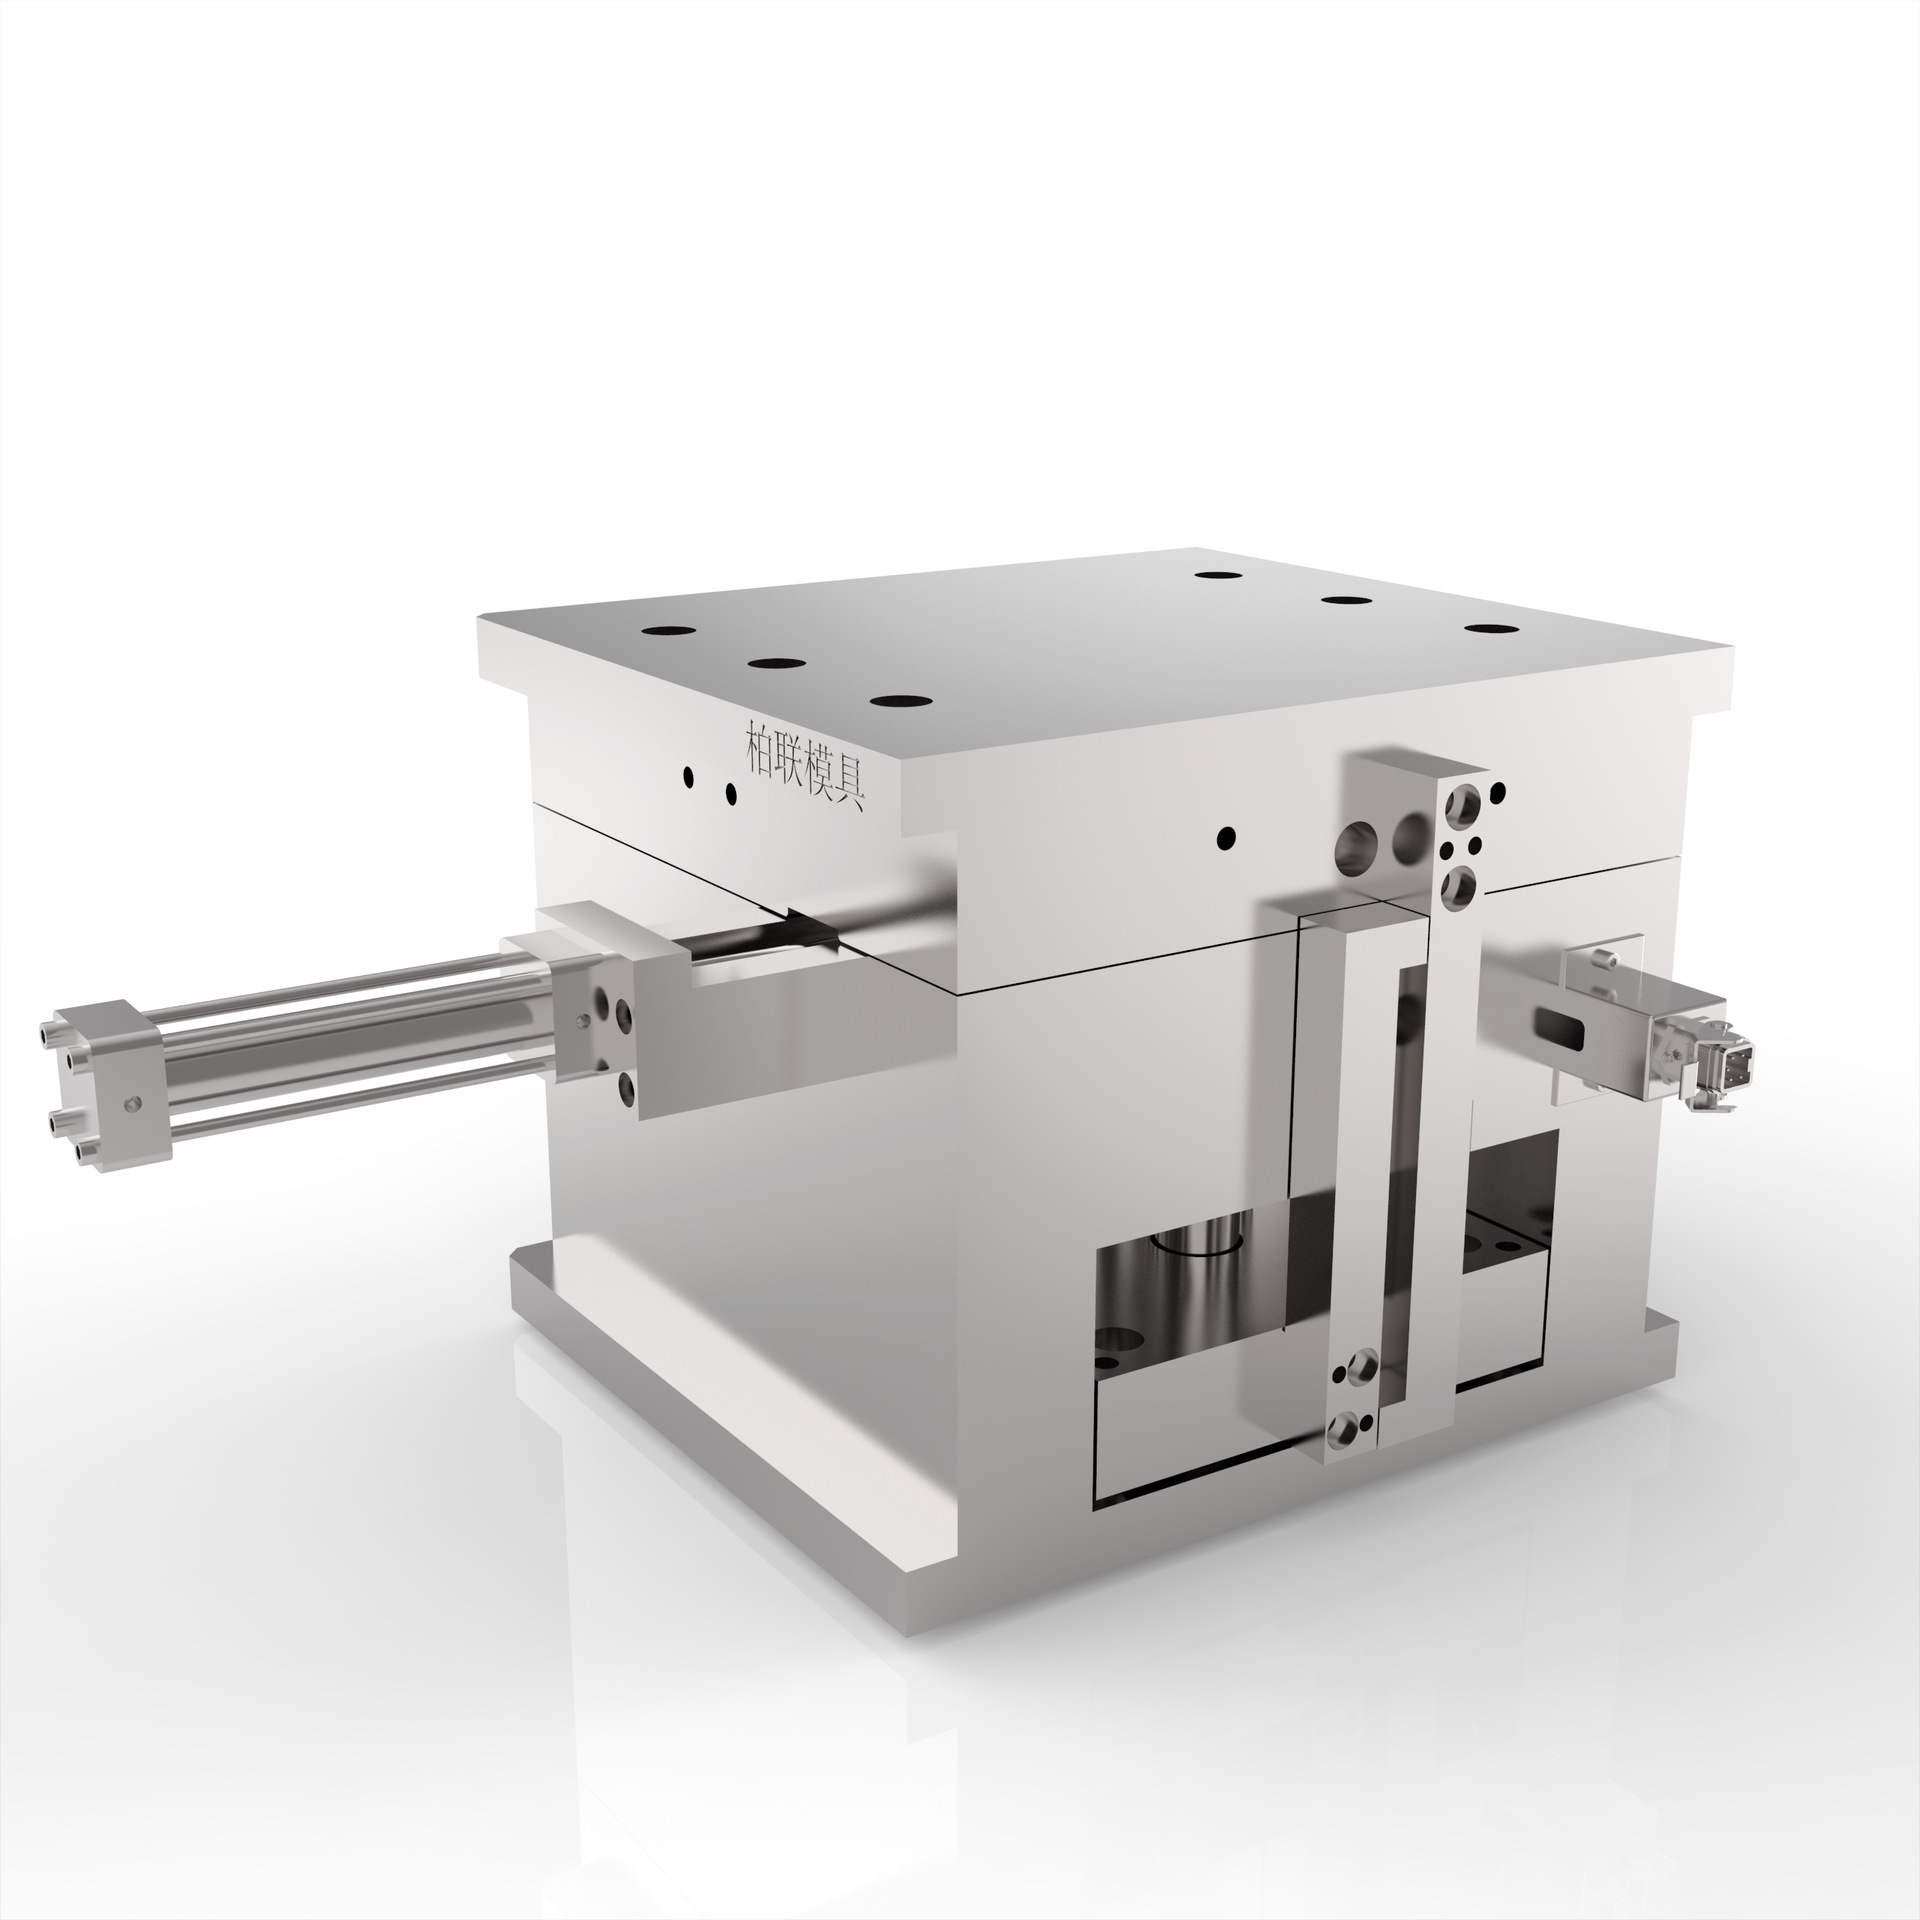
As formas externas e internas das peças plásticas são formadas diretamente pela cavidade e pelo núcleo. Esses perfis tridimensionais complexos são difíceis de processar, especialmente o processamento da superfície de moldagem interna do tipo furo cego da cavidade. Se forem utilizados métodos de processamento tradicionais, não só são necessários trabalhadores com alto nível técnico, muitos acessórios auxiliares, muitas ferramentas e um longo ciclo de processamento.
São necessárias alta precisão e qualidade de superfície, além de longa vida útil.
Atualmente, os requisitos de precisão dimensional das peças plásticas em geral são IT6-7 e a rugosidade da superfície é Ra0,2-0,1μm. Os requisitos de precisão dimensional correspondentes das peças do molde de injeção são IT5-6 e a rugosidade da superfície está abaixo de Ra0,1μm.
A rugosidade da superfície de gravação do disco laser deve atingir o nível de processamento de espelho de 0,02-0,01 μm, o que requer que a rugosidade da superfície do molde atinja 0,01 μm ou menos. Moldes de injeção de longa duração são necessários para melhorar a alta eficiência e reduzir custos. Atualmente, a vida útil dos moldes de injeção geralmente exige mais de 1 milhão de vezes.
Os moldes de injeção de precisão devem usar uma base de molde rígida, aumentar a espessura do gabarito, adicionar colunas de suporte ou elementos de posicionamento cônicos para evitar que o molde se deforme sob pressão e, às vezes, a pressão interna pode chegar a 100MPa.
O dispositivo de ejeção é um fator importante que afeta a deformação e a precisão dimensional do produto, portanto, o melhor ponto de ejeção deve ser selecionado para tornar a desmoldagem uniforme em todos os lugares. A maioria dos moldes de injeção de alta precisão são incrustados ou totalmente montados na estrutura, o que exige que a precisão da usinagem e a intercambialidade das peças do molde sejam bastante melhoradas.
O fluxo do processo é longo e o tempo de fabricação é curto.
Para peças moldadas por injeção, a maioria delas é combinada com outras peças para formar um produto completo e, em muitos casos, outras peças foram concluídas e eles estão aguardando ansiosamente que as peças moldadas por injeção de suporte sejam listadas. Devido aos elevados requisitos de forma ou precisão dimensional do produto, e devido às diferentes características do material resinoso, após a fabricação do molde, é necessário tentar repetidamente corrigir o molde, o que torna o tempo de desenvolvimento e entrega muito apertado.
Design externo, fabricação externa.
A fabricação de moldes não é o objetivo final, mas o design do produto final é proposto pelo usuário. O fabricante do molde projeta e fabrica o molde de acordo com as necessidades do usuário. Na maioria dos casos, a produção por injeção do produto também é realizada por outros fabricantes. Desta forma, o projeto do produto, o projeto e a fabricação do molde e a produção do produto são realizados em diferentes locais.
Divisão profissional do trabalho, combinação dinâmica.
O lote de produção do molde é pequeno, geralmente uma produção de peça única, mas o molde precisa de muitas peças padrão, desde uma base de molde até um pequeno dedal. Estes não podem e não podem ser concluídos por apenas um fabricante, e o processo de fabricação é complexo, com equipamentos comuns e controle numérico. O uso do equipamento é extremamente desigual.
Processo de galvanoplastia de produtos plásticos (galvanoplastia com água e galvanoplastia a vácuo) Existem dois processos comuns de galvanoplastia para produtos plásticos: galvanoplastia com água e galvanoplastia com íons a vácuo.
Controladora MAGMA adquire subsidiária FLOW-3D
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
