
Diseño de molde de inyección de cuerpo de interruptor de colector de bomba de pistola y dibujo 3D
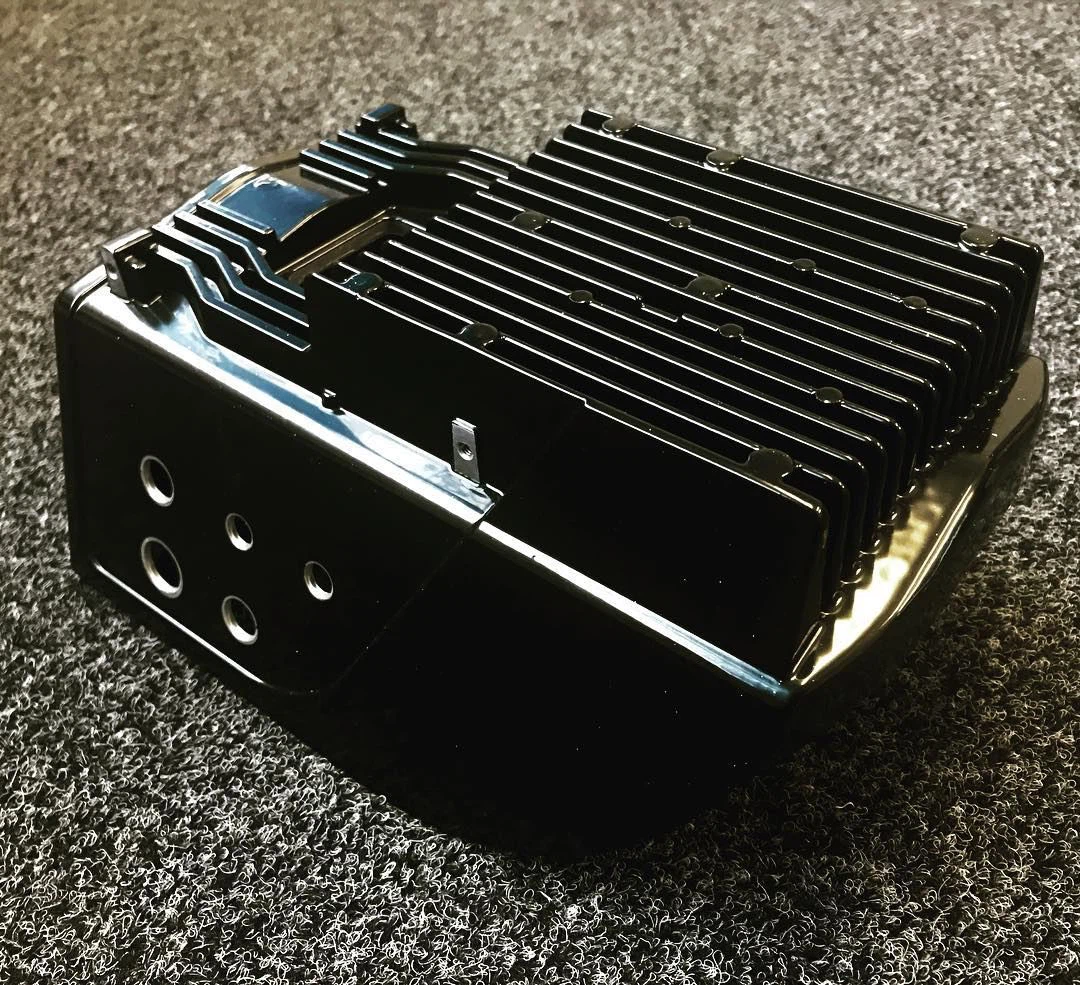
1er puesto: subchasis trasero de fundición a presión de una sola pieza
Fabricante: Hantmann Metal Foundry, Alemania
Dimensiones (largo, ancho y alto): 1260mmx670mmx390mm
Peso: 19300 gramos
Aleación: Al Si 10MnMg
Descripción del producto: Puntos de conexión altamente integrados desde el punto de vista funcional para el montaje de brazos de suspensión, puntales y estabilizadores, accionamientos eléctricos y fijación de componentes a la carrocería. En particular, en el proceso de fundición a presión se crea una cavidad cerrada mediante el perfil hueco integrado en el proceso de fundición que, en combinación con el diseño topológicamente optimizado de la carcasa superior, cumple todos los requisitos de resistencia, rigidez y NVH. El diseño general del TOP-HAT evita complejos procesos de unión y varias piezas individuales.
Requisitos de diseño, fundición y conformado: En el proceso de fundición y diseño de moldes, con el apoyo de diferentes software de simulación, la atención se centra en las siguientes características: llenado óptimo de toda la pieza y compresión local parcial de áreas funcionales clave, vacío óptimo de la cavidad y ventilación auxiliar, teniendo en cuenta la reducción de material en áreas de paredes gruesas donde se requiere resistencia. Optimización del contenido y los contornos del mecanizado, utilizando tecnologías de herramientas especiales como JetCooling integrado en la zona de extrusión y fijando una cavidad larga que da como resultado insertos para mejorar el comportamiento NVH. La base del trabajo anterior se realizó de antemano: estudios del espacio de instalación, diversos análisis y cálculos de resistencia operativa, optimización de la topología, cálculos de tensiones y deformaciones, desarrollo de soluciones para centrar y fijar insertos y consideración de expansión y contracción térmica.
Razones para utilizar un proceso de fundición a presión: El diseño de fundición a presión integrado evita pasos de montaje complejos como la soldadura. Se pueden cancelar diferentes piezas/componentes. El mecanizado se puede realizar en una sola configuración. Gracias a la tecnología de inserción se consigue una reducción de peso manteniendo el mismo o mayor rendimiento de los componentes. Por tanto, el método de fundición a presión se convierte en el proceso óptimo y más económico.
Motivo de la concesión:
- Integración altamente funcional
- El diseño optimizado de topología combinado con un complemento integrado garantiza una alta rigidez y los requisitos de NVH
Segundo lugar: carcasa inferior SP52
Fabricante: Planta de BMW en Lanshut, Alemania
Dimensiones (LWH): 1258 mm x 1152 mm x 165 mm
Peso: 30067 gramos
Aleación: Al Si 10 Mn Mg
Descripción del producto: Como componente central del sistema de almacenamiento de alto voltaje, el componente de la carcasa inferior debe cumplir varios requisitos funcionales elevados a lo largo de su vida útil.
Requisitos de diseño, fundición y moldeado: normalmente, la carcasa fundida a presión para una unidad de almacenamiento de alta presión de este tamaño es de dos piezas. Para aprovechar el potencial de costes, esta unidad de almacenamiento de alto voltaje SP52 presenta por primera vez un diseño de fundición a presión de una sola pieza. En lo que respecta al molde, se adoptó la solución de dos placas debido a sus ventajas en cuanto al material del circuito, la operación de fundición óptica, el peso del molde y el diseño de la máquina de fundición a presión. En el diseño del molde se presta especial atención a los siguientes puntos:
- Cantidad mínima de aplicación de agente desencofrante.
- corredores largos en el molde
- Tratamiento térmico de piezas fundidas a presión.
- Soldabilidad de piezas fundidas a presión.
- Resistencia al impacto de piezas fundidas a presión.
- Requisitos dimensionales para fundiciones a presión.
Además, la estanqueidad del HVS ensamblado (sin huecos en la brida mecanizada de la carcasa) también juega un papel importante.
Razones para la fundición a presión: en comparación con la construcción tradicional de chapa metálica, las ventajas de las carcasas híbridas de fundición a presión son las siguientes:
- Reducir 16 piezas individuales
- La longitud de la costura de sellado se reduce en más del 50%
- pérdida de peso de 6 kg
- Ahorros importantes en costes de fabricación.
Motivo de la concesión:
- Enfoque integral para la obtención de soluciones económicamente óptimas
- diseño integrado
- Reemplaza 16 piezas separadas y reduce la longitud y el peso de la costura del sello en comparación con los diseños de chapa metálica
- Corredor largo
- la parte relacionada con la colisión
3er lugar: 3498 viviendas con muestras impresas en 3D
Fabricante: Matteis Die Casting, Alemania
Dimensiones (LWH): 94 mm x 92 mm x 92 mm
Peso: 450 gramos
Aleación: Al Si 12 (230)
Descripción del producto: Luego se instalan micromotores para la adquisición de señales en cuatro orificios ubicados en el lado de 46 mm de largo. Las carcasas instaladas posteriormente deben cumplir los requisitos de estanqueidad IP56.
Requisitos de diseño, fundición y conformado: Debido a los requisitos técnicos, asegúrese de que el cilindro grande y el orificio interior "se agoten" sin errores (consulte el siguiente punto para obtener más detalles).
Razón para utilizar el proceso de fundición a presión: Para garantizar que no haya defectos superficiales o estructurales, además de los parámetros puros de fundición, el equilibrio térmico del molde debe ser óptimo. Esto no es posible con los métodos convencionales (templado clásico del núcleo). La calidad de la fundición se puede mejorar mediante el uso de núcleos fabricados aditivamente en el proceso de impresión 3D. Además, se reduce el consumo de calor del molde y se acorta el tiempo del ciclo.
Motivo de la concesión:
- Proceso clásico de fundición a presión combinado con una innovadora fabricación aditiva
- Amplía los límites de capacidad de fabricación de los procesos tradicionales de fundición a presión.
- medidas especiales de templado
Reconocimiento de las piezas de fundición a presión de aleación de magnesio ganadoras del premio a la mejor fundición a presión de magnesio en Europa de 2022
[Noticias de última hora] ¿Expansión o segunda fábrica? La capacidad de producción anual de 1 millón de Tesla pesa sobre Shanghai
Artículo relacionado



