
Pistolenpumpenverteilerschalterkörper-Spritzgussdesign und 3D-Zeichnung
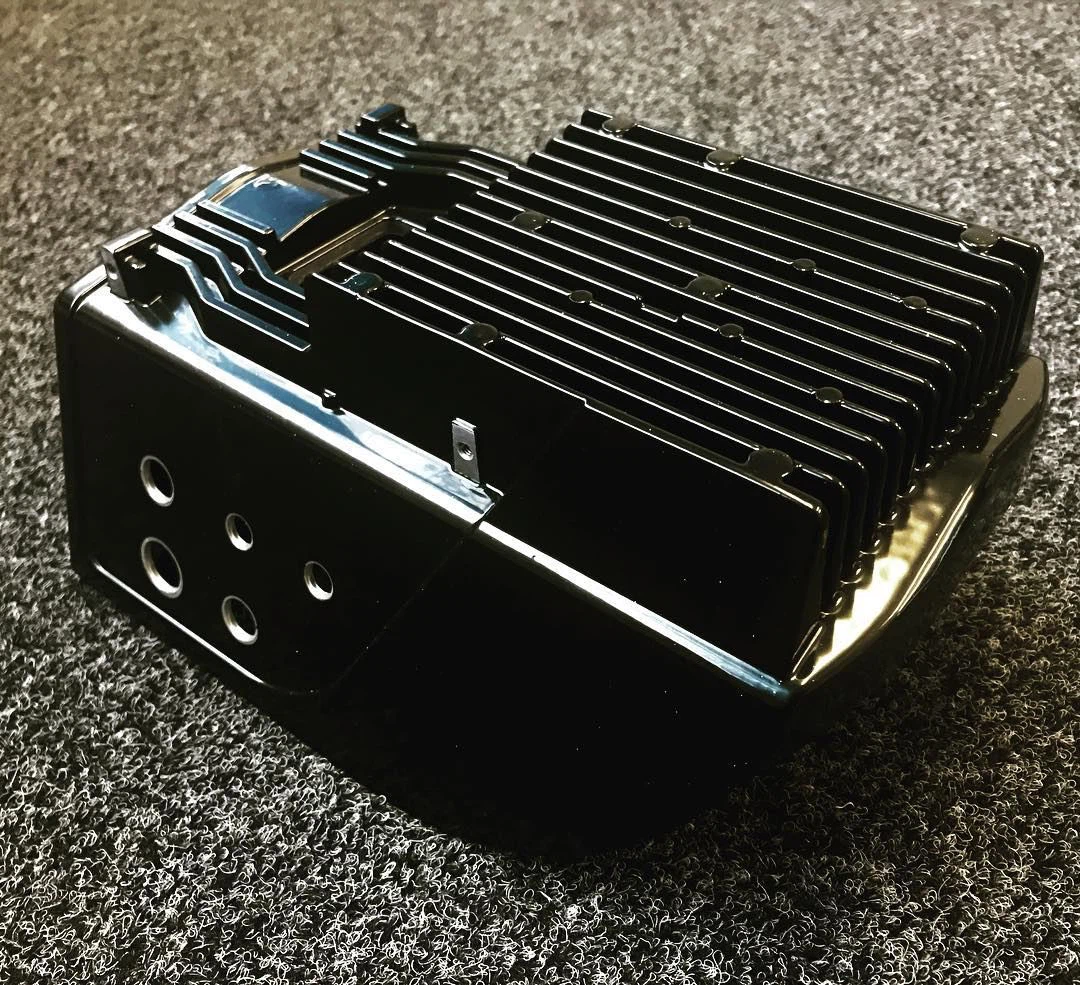
1. Platz: Einteiliger hinterer Hilfsrahmen aus Druckguss
Hersteller: Hantmann Metallgießerei, Deutschland
Abmessungen (Länge, Breite und Höhe): 1260 mm x 670 mm x 390 mm
Gewicht: 19300 Gramm
Legierung: Al Si 10MnMg
Produktbeschreibung: Hoch funktionsintegriert, Verbindungspunkte zur Montage von Querlenkern, Federbeinen und Stabilisatoren, Elektroantrieben und zur Befestigung von Bauteilen an der Karosserie. Insbesondere im Druckgussverfahren entsteht durch das in den Gussprozess integrierte Hohlprofil ein geschlossener Hohlraum, der in Kombination mit der topologisch optimierten Gestaltung der Oberschale alle Festigkeits-, Steifigkeits- und NVH-Anforderungen erfüllt. Das Gesamtdesign des TOP-HAT vermeidet aufwändige Fügeprozesse und verschiedene Einzelteile.
Design-, Guss- und Umformanforderungen: Beim Gussprozess und der Formenkonstruktion stehen mit Unterstützung unterschiedlicher Simulationssoftware folgende Eigenschaften im Vordergrund: optimale Füllung des gesamten Bauteils und partielle lokale Verdichtung wichtiger Funktionsbereiche, optimales Vakuum der Kavität, Nebenbelüftung unter Berücksichtigung der Materialreduzierung in dickwandigen Bereichen, in denen Festigkeit erforderlich ist. Optimierung des Bearbeitungsinhalts und der Konturen durch den Einsatz spezieller Werkzeugtechnologien wie JetCooling, integriert in die Extrusionszone, und Fixierung einer langen Kavität, die zu Einsätzen führt, um das NVH-Verhalten zu verbessern. Die Grundlagen der oben genannten Arbeiten wurden im Vorfeld erstellt: Bauraumstudien, verschiedene Betriebsfestigkeitsanalysen und -berechnungen, Topologieoptimierung, Spannungs- und Verformungsberechnungen, Entwicklung von Lösungen zur Zentrierung und Fixierung von Einlegeteilen sowie Berücksichtigung der thermischen Ausdehnung und Kontraktion.
Gründe für den Einsatz eines Druckgussverfahrens: Durch die integrierte Druckgusskonstruktion entfallen aufwändige Montageschritte wie Schweißen. Verschiedene Teile/Komponenten können storniert werden. Die Bearbeitung kann in einer Aufspannung erfolgen. Dank der Einlegetechnik wird eine Gewichtsreduzierung bei gleichbleibender oder höherer Bauteilleistung erreicht. Daher ist das Druckgussverfahren das optimale und wirtschaftlichste Verfahren.
Grund der Auszeichnung:
- Hochfunktionale Integration
- Topologieoptimiertes Design in Kombination mit integriertem Plug-in sorgt für hohe Steifigkeit und NVH-Anforderungen
Zweiter Platz: SP52-Unterschale
Hersteller: BMW Werk Lanshut, Deutschland
Abmessungen (LBH): 1258 mm x 1152 mm x 165 mm
Gewicht: 30067 Gramm
Legierung: Al Si 10 Mn Mg
Produktbeschreibung: Als Kernkomponente des Hochvolt-Speichersystems muss das untere Gehäuseteil während seiner gesamten Lebensdauer verschiedene hohe funktionale Anforderungen erfüllen.
Design-, Guss- und Formungsanforderungen: Typischerweise ist das Druckgussgehäuse für einen Hochdruckspeicher dieser Größe zweiteilig. Um das Kostenpotenzial auszuschöpfen, verfügt dieser Hochvoltspeicher SP52 erstmals über eine einteilige Druckgusskonstruktion. Auf der Gussformseite wurde die Zwei-Platten-Lösung aufgrund ihrer Vorteile hinsichtlich Schaltkreismaterial, optischem Gussvorgang, Gussformgewicht und Design der Druckgussmaschine übernommen. Bei der Gestaltung der Form wird besonders auf folgende Punkte geachtet:
- Mindestauftragsmenge an Trennmittel
- Langläufer in der Form
- Wärmebehandlung von Druckgussteilen
- Schweißbarkeit von Druckgussteilen
- Crashsicherheit von Druckgussteilen
- Maßanforderungen für Druckgussteile
Darüber hinaus spielt auch die Dichtheit des montierten HVS (keine Hohlräume im bearbeiteten Gehäuseflansch) eine wichtige Rolle.
Gründe für Druckguss: Im Vergleich zur herkömmlichen Blechkonstruktion bieten Druckguss-Hybridgehäuse folgende Vorteile:
- 16 Einzelstücke reduzieren
- Die Länge der Siegelnaht wird um mehr als 50 % reduziert
- 6 kg Gewichtsverlust
- Erhebliche Einsparungen bei den Herstellungskosten
Grund der Auszeichnung:
- Umfassender Ansatz zur Erzielung wirtschaftlich optimaler Lösungen
- Integriertes Design
- Ersetzt 16 separate Teile und reduziert Länge und Gewicht der Siegelnaht im Vergleich zu Blechkonstruktionen
- Langläufer
- der Teil, der sich auf die Kollision bezieht
3. Platz: 3498 Gehäuse mit 3D-gedruckten Mustern
Hersteller: Matteis Die Casting, Deutschland
Abmessungen (LBH): 94 mm x 92 mm x 92 mm
Gewicht: 450 Gramm
Legierung: Al Si 12 (230)
Produktbeschreibung: In vier Löchern auf der 46mm langen Seite werden dann Mikromotoren zur Signalerfassung eingebaut. Nachträglich eingebaute Gehäuse müssen die Dichtheitsanforderungen IP56 erfüllen.
Design-, Guss- und Formungsanforderungen: Aufgrund technischer Anforderungen ist darauf zu achten, dass der große Zylinder und die Innenbohrung fehlerfrei „auslaufen“ (Details siehe nächster Punkt).
Grund für den Einsatz des Druckgussverfahrens: Um sicherzustellen, dass keine Oberflächen- oder Gefügefehler entstehen, muss neben den reinen Gussparametern auch das thermische Gleichgewicht der Form optimal sein. Dies ist mit herkömmlichen Methoden (klassisches Tempern des Kerns) nicht möglich. Durch den Einsatz additiv gefertigter Kerne im 3D-Druckverfahren kann die Gussqualität verbessert werden. Darüber hinaus wird der Wärmeverbrauch des Werkzeugs reduziert und die Zykluszeit verkürzt.
Grund der Auszeichnung:
- Klassisches Druckgussverfahren kombiniert mit innovativer additiver Fertigung
- Erweitert die Herstellbarkeitsgrenzen herkömmlicher Druckgussverfahren
- besondere Temperierungsmaßnahmen
Würdigung der mit dem Preis „Europas bester Magnesium-Druckguss 2022“ ausgezeichneten Magnesiumlegierungs-Druckgussteile
[Aktuelle Nachrichten] Erweiterung oder zweite Fabrik? Teslas jährliche Produktionskapazität von 1 Million belastet Shanghai
Verwandter Artikel



