
Fundición a presión diferencial de piezas fundidas de carcasa de aleación de magnesio de gran complejidad
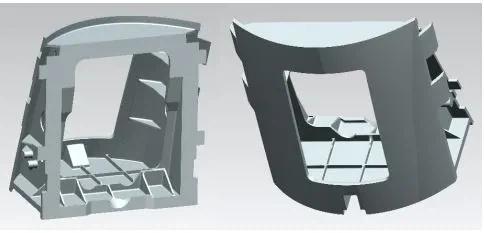
Las grandes y complejas piezas fundidas de aleación de magnesio ZM5 se prepararon mediante fundición a presión diferencial y el campo de temperatura de las piezas fundidas se simuló utilizando el software MAGMA. Para resolver el problema de calidad metalúrgica de las piezas fundidas, se propone adoptar un diseño semiesférico para la parte superior del tubo ascendente durante la fundición a presión diferencial, que puede aumentar el área de contacto entre el metal fundido que ingresa al tubo ascendente y la cavidad, aumentando así el área calentada y reduciendo el metal fundido. El choque térmico a la arena de moldeo reduce en gran medida el problema de laminación de arena causado por el choque térmico a largo plazo, para obtener piezas fundidas de alta calidad.
En comparación con la fundición por gravedad, en la fundición a presión diferencial, la masa fundida se llena desde el fondo del molde hacia la cavidad, el líquido de aleación fluye suavemente y se vierte en un recipiente cerrado, y hay menos defectos como oxidación e inclusiones; la fundición a presión diferencial se realiza después de que la masa fundida se llena con la cavidad. Continuará manteniendo la presión del gas en la superficie del líquido e incluso aumentará la presión de retención, el efecto de alimentación es bueno y la densidad gradual es mayor que la de las piezas fundidas en arena; El sistema de compuerta de fundición a presión diferencial es relativamente simple e incluso puede simplificarse sin un tubo ascendente. Además del proceso tecnológico, también es alto el índice de utilización del metal fundido.
Tomando como objeto de investigación la fundición de carcasa curva compleja con diferencia de espesor de pared de múltiples nervaduras a gran escala ZM5, el tamaño de la carcasa es de aproximadamente 620 mm × 650 mm × 420 mm. Durante el proceso de solidificación, las uniones gruesas y delgadas y las nervaduras son propensas a "uniones calientes" y otros problemas, lo que resulta en la incapacidad de garantizar la solidificación simultánea o secuencial del metal fundido y una mala alimentación, por lo que se producirán defectos como holgura y grietas; para el procesamiento mecánico, ambos Para garantizar la precisión de la superficie curva, también es necesario garantizar la relación posicional relativa entre los elementos de la superficie curva. Por lo tanto, es bastante difícil producir la pieza fundida.

Figura 1 Diagrama esquemático de la fundición de conchas.
1 Sistema de compuerta de fundición de aleación de magnesio ZM5 y diseño de molde de arena
Para garantizar la calidad interna de la pieza fundida, es necesario crear una condición eficaz que conduzca a la solidificación secuencial de acuerdo con las características estructurales de la pieza fundida. En la actualidad, los métodos utilizados para estimar el tiempo de solidificación de las piezas fundidas incluyen principalmente el método del módulo, el método del círculo térmico, el método empírico y el método del módulo térmico. Dado que el método del módulo considera relativamente la influencia de la forma estructural de la pieza fundida en las condiciones de disipación de calor, es más preciso que el método de paso térmico y el método empírico para estimar el tiempo de solidificación de la pieza fundida, por lo que el método del módulo se ha utilizado ampliamente en el campo de la fundición. . La Figura 2 es un diagrama de nube de la distribución del módulo de fundición simulada. La mayor parte del molde con un módulo grande se concentra en la posición plana grande en la parte inferior del molde, por lo que elegir la cara plana grande hacia abajo es bueno para la alimentación. Debido a la gran altura de la pieza fundida, es imposible llenar el molde con guías convencionales, por lo que se colocan 4 guías ranuradas en el lateral de la pieza fundida para asegurar el llenado. De acuerdo a las características estructurales y complejidad de las piezas fundidas, los moldes de vertido y arena se diseñan como se muestra en la Figura 3.

Figura 2 Diagrama de nube del módulo de fundición

Figura 3 Diseño y montaje del sistema de compuerta y molde de arena durante la fundición a presión diferencial
2 Simulación de fundición a presión diferencial de piezas fundidas de aleación de magnesio ZM5
2.1 el proceso de llenado de piezas fundidas.
La Fig. 4 es una simulación numérica del seguimiento del material del proceso de llenado de la pieza fundida estudiada según el sistema de compuerta mostrado en la Fig. 3 para el seguimiento del material del proceso de llenado. Se puede ver en la figura que el metal fundido ingresa primero desde la boquilla ascendente y diverge a través de los cuatro corredores horizontales debajo del sistema de compuerta. Al fluir por el canal y entrar en los 4 canales verticales al costado de la cavidad de fundición, el líquido en la esquina tendrá un mayor impacto después de tocar la pared y habrá reflujo. En esta posición también es muy fácil rodar arena. A medida que el nivel de metal fundido aumenta en los 4 corredores verticales y ingresa a la cavidad de fundición a través de la puerta interior, primero se completa el llenado de la gran superficie de la parte inferior de la fundición, y luego el nivel del corredor vertical sube para completar el llenado del lado de la fundición. Hasta que se llena la cavidad superior de la fundición, se puede encontrar en la Figura 3 que el método de uso de fundición a presión diferencial es más uniforme.


Figura 4 Trazado de material de piezas fundidas en el proceso de llenado durante la fundición a presión diferencial
2.2 Análisis del campo de temperatura de la fundición.
La Figura 5 muestra los resultados de la simulación de la ley de distribución de temperatura del proceso de solidificación de piezas fundidas de aleaciones de magnesio de paredes delgadas a gran escala. Al final del llenado, toda la cavidad está básicamente en estado líquido, pero hay una pequeña cantidad de solidificación en la posición extremadamente delgada, pero también se ha llenado. A medida que avanza la solidificación, en términos generales, el metal fundido en la cavidad de fundición se solidifica primero, seguido por el tubo ascendente superior, luego se solidifica la parte superior de los cuatro canales en la pared lateral y, finalmente, la parte inferior del canal se solidifica, seguido del llenado. A medida que avanza la solidificación, la temperatura en la pared lateral y en la unión entre la pared lateral y el fondo disminuye muy rápidamente. Esta parte se solidifica primero. A medida que avanza la solidificación, la proporción de fase sólida de esta pieza es mayor y las dendritas formadas se bloquearán y encogerán. Canal, de modo que el área central de la superficie grande del fondo quede bloqueada, y se predice que existe la posibilidad de defectos en esta área. Además, las uniones de la puerta interior de los 4 corredores verticales se encogen a medida que avanza la solidificación, que también es un lugar donde es más probable que ocurran defectos. Por lo tanto, el tamaño de las 4 guías laterales se puede ampliar adecuadamente al diseñar las 4 guías laterales.


Figura 5 Campo de temperatura durante la solidificación de piezas fundidas durante la fundición a presión diferencial
2.3 Análisis del proceso de solidificación de piezas fundidas.
La Figura 6 muestra el tiempo que tarda el metal fundido en la cavidad de fundición a presión diferencial para transformarse de la fase líquida a la fase sólida. Se necesita más tiempo para que los cuatro corredores verticales en el costado de la cavidad cambien de la fase líquida a la cavidad. Las altas temperaturas prolongadas harán que la estructura del lugar se vuelva rugosa, lo que provocará la formación de holgura durante la solidificación y la contracción, y microfisuras en casos severos. La Figura 7 muestra el tiempo requerido para la solidificación y contracción en la junta caliente de la pieza fundida durante la fundición a presión diferencial. La posición donde el tiempo de solidificación y alimentación es relativamente largo en la junta caliente aparece en la posición donde el canal vertical lateral y la cavidad están en contacto, lo que también es la razón por la que es muy fácil que aparezcan defectos en el proceso de producción real.

Fig. 7 Tiempo de alimentación y solidificación en juntas calientes de piezas fundidas durante la fundición a presión diferencial
La Figura 8 muestra la distribución de temperatura cuando el metal fundido ingresa al canal en la parte inferior del sistema de vertido durante la fundición a presión diferencial. La temperatura del líquido de aleación en el tubo ascendente aumenta. Durante el proceso de llenado del tubo ascendente, la arena de moldeo en la parte superior del tubo ascendente debe ser impactada durante mucho tiempo. El impacto de la arena de moldeo a alta temperatura durante mucho tiempo hará que la arena de moldeo se caiga fácilmente y entre en la cavidad de la pieza fundida con el líquido. medio. Además, también se puede ver que el líquido de aleación fluye por el canal inferior. Cuando toca los 4 canales verticales, habrá líquido de aleación a reflujo, lo que es muy fácil de formar defectos de arrastre. Al mismo tiempo, el metal fundido impactará el canal vertical durante mucho tiempo. La pared lateral también es fácil de provocar que la arena se deslice.

Figura 8 Campo de temperatura cuando el metal fundido ingresa al canal en la parte inferior del sistema de vertido durante la fundición a presión diferencial
La Figura 9 muestra el proceso de solidificación al final del relleno en la fundición a presión diferencial. En un cierto punto del proceso de solidificación, hay regiones aisladas de fase líquida de alta temperatura en el ombligo a ambos lados de la pieza fundida, por lo que es fácil no acercarse durante el proceso de solidificación y contracción. La contracción del espacio puede formar fácilmente agujeros de contracción o defectos de contracción.

Fig. 9 Fracción líquida en la posición del ombligo a ambos lados de la pieza en un momento determinado del proceso de solidificación durante la fundición a presión diferencial.

Figura 10 Fracción líquida de la superficie inferior de la pieza fundida en un punto determinado del proceso de solidificación durante la fundición a presión diferencial
La Figura 10 muestra que a medida que avanza la solidificación al final del llenado en la pieza fundida a presión diferencial, en un cierto punto del proceso de solidificación, hay un área aislada de fase líquida de alta temperatura en la parte inferior de la pieza fundida, por lo que es muy fácil no obtener espacios cercanos durante el proceso de solidificación y contracción. La alimentación puede formar fácilmente agujeros de contracción o defectos de contracción.

Figura 11 Distribución del tiempo de solidificación en diferentes zonas después del llenado del molde en fundición a presión diferencial.
La Figura 11 muestra la distribución del tiempo de solidificación en diferentes áreas después de completar el llenado durante la fundición a presión diferencial. El área con un tiempo de solidificación más largo se concentra principalmente en la parte donde se cruzan el espacio del canal vertical y la pieza fundida, como se muestra en la posición de la marca del recuadro negro. Esto muestra además que el líquido de aleación en la parte del área donde el espacio del canal vertical intersecta la pieza fundida se sobrecalienta durante mucho tiempo, la dendrita crece de forma gruesa y es fácil formar defectos sueltos. Esto tiene la misma ley cambiante que el tiempo de solidificación de alimentación de juntas calientes Hot Sport Fstime simulado en la Fig. 8.
2.4 Análisis de inclusión de piezas fundidas.
La Figura 12 muestra el campo de temperatura cuando el metal fundido ingresa al área inferior de la cavidad durante la fundición a presión diferencial. Se puede ver que cuando el metal fundido llena la gran área de la superficie inferior de la cavidad, la mayor parte del líquido de aleación del extremo frontal ingresa al área de la placa inferior de la pieza fundida. Esta parte del líquido de aleación contiene muchas impurezas y es fácil formar defectos de inclusión.

Figura 12 Campo de temperatura cuando el metal fundido ingresa al área inferior de la cavidad durante la fundición a presión diferencial
La figura 13 es un diagrama de distribución de trazas de material de piezas fundidas al final del punzonado durante la fundición a presión diferencial. Después de que el marcador de material ingresa a la cavidad, las partículas del marcador permanecen en el área amarilla de la placa inferior durante más tiempo. Es decir, durante el proceso de fundición del metal fundido, la mayor parte del metal fundido que acaba de entrar en la cavidad ingresa al fondo de la cavidad, y el metal fundido que acaba de ingresar al fondo de la cavidad también genera o contiene una gran cantidad de impurezas, por lo que es muy fácil estar en la fundición. En esta posición se forman defectos como inclusiones.

Figura 13 La traza de material de la pieza fundida al final del llenado en la pieza fundida a presión diferencial
3 De acuerdo con los resultados de la simulación de fundición a presión diferencial de piezas fundidas de aleación de magnesio ZM5, se optimiza el plan del proceso.
3.1 Optimización del plan de proceso para problemas de volumen de arena, inclusiones y porosidad
Con el objetivo de resolver los problemas en el proceso de simulación de fundición anterior, se optimizó el esquema de vertido, como se muestra en la Figura 14 y la Figura 15.

Figura 14 Diagrama esquemático del diseño semiesférico del molde de arena en la parte superior del tubo ascendente de la fundición a presión diferencial

Figura 15: Diagrama esquemático del diseño extendido del corredor para la parte inferior del flujo durante la fundición a presión diferencial
La Figura 14 es un diagrama esquemático del diseño semiesférico del molde de arena en la parte superior del tubo ascendente durante la fundición a presión diferencial. Este método de diseño puede aumentar el área de contacto entre el metal fundido que ingresa al tubo ascendente y la cavidad, aumentando así el área calentada y reduciendo el impacto del metal fundido sobre la arena de moldeo. Choque térmico, reduciendo así en gran medida el problema de rodadura de arena antes mencionado causado por el choque térmico a largo plazo. La Figura 15 es un diagrama esquemático del diseño ampliado del corredor para la parte inferior del flujo durante el colado a presión diferencial. Este método de diseño tiene dos ventajas. Primero, el metal fundido ingresa al canal horizontal a través del tubo ascendente y tiene un efecto amortiguador antes de ingresar al canal vertical para evitar un choque térmico rápido y provocar la ausencia de rodamiento de arena. En segundo lugar, este tipo de diseño de extensión también puede hacer que el metal fundido con defectos de inclusión que existieron o se generaron en el tubo ascendente ingrese primero a la sección de extensión, lo que puede reducir en gran medida la entrada de metal fundido sucio a la cavidad y luego afectar las piezas fundidas solidificadas. Trae defectos. La Figura 16 muestra la distribución de partículas trazadoras de material en el canal inferior sin extensión y con extensión durante la fundición a presión diferencial. En la figura se puede ver que la distribución de las trazas de material del sistema de compuerta con guía inferior es más uniforme que sin extensión. . Esto muestra además que el uso de este diseño optimizado puede mejorar la uniformidad del flujo y la distribución de temperatura.

Figura 16 Trazado de material antes y después de la mejora del canal inferior durante la fundición a presión diferencial
Además, para reducir o evitar la porosidad y los agujeros de contracción, el gas de escape del molde de arena se puede aumentar adecuadamente para reducir la aparición de asfixia. Agregue hierro enfriado en la posición correspondiente con zona independiente de alta temperatura o zona de fase líquida. Agregue hierro frío fino a la parte donde el espacio del corredor vertical cruza la pieza fundida y ajústelo de acuerdo con la situación metalúrgica real de la pieza fundida.
3.2 Preparación de piezas fundidas de aleaciones complejas de magnesio.
De acuerdo con la estructura mejorada de la simulación, se llevaron a cabo experimentos relevantes para determinar la ventana del proceso de piezas fundidas complejas y se adoptó el siguiente sistema de proceso: la temperatura de vertido de la aleación de magnesio es 670~680 ℃; la presión síncrona es de 500 kPa; la velocidad de ascenso del líquido es de 50 mm/s; la presión hidráulica aumenta Con una fuerza de 28 kPa y un tiempo de cristalización de aproximadamente 500 s, se obtuvo una fundición de aleación de magnesio compleja con una tasa de calificación muy mejorada y un rendimiento estable. La compleja pieza de fundición se muestra en la Figura 17. Después de la prueba, la tasa de calificación alcanzó el 80%. Después de más de 20 pruebas, la fundición tiene una resistencia a la tracción de aproximadamente 260 MPa y un alargamiento de aproximadamente el 10%.

Figura 17 Imagen física del casting
4 Conclusión
(1) A través del campo de temperatura, el campo de flujo y la simulación de seguimiento de material de la aleación de magnesio ZM5 durante el proceso de llenado, se encuentra
Para esta fundición compleja a gran escala, el líquido de aleación en la parte del área donde el espacio del canal vertical cruza la fundición está en un estado de sobrecalentamiento durante mucho tiempo, y la dendrita crece de forma gruesa y es fácil formar defectos sueltos.
(2) Al adoptar un diseño semiesférico para el molde de arena en la parte superior del tubo ascendente durante la fundición a presión diferencial, el metal fundido y
El área de contacto de la cavidad, aumentando así el área de calentamiento, puede reducir el choque térmico del metal fundido a la arena de moldeo, reduciendo así en gran medida el problema del arrastre de arena causado por el choque térmico a largo plazo.
Formato de cita: Cai Sen, Wang Xiaowei, Lu Yingfeng. Estudio de simulación sobre fundición a presión diferencial de grandes piezas fundidas complejas de carcasas de aleación de magnesio [J]. Fundición especial y aleaciones no ferrosas, 2021, 41 (9): 1170-1175.
Análisis del proceso de fabricación de volantes de automóviles fabricados con aleación de magnesio fundido a presión
El espectro metalográfico de alta definición del aluminio y las aleaciones de aluminio.
Artículo relacionado



