
Differenzdruckguss von großen, komplexen Magnesiumlegierungsschalengussteilen
Die großen und komplexen Schalengussteile aus ZM5-Magnesiumlegierung wurden durch Differenzdruckguss hergestellt und das Temperaturfeld der Gussteile wurde mit der MAGMA-Software simuliert. Um das metallurgische Qualitätsproblem von Gussteilen zu lösen, wird vorgeschlagen, beim Differenzdruckgießen eine halbkugelförmige Gestaltung für den oberen Teil des Steigrohrs zu übernehmen, wodurch die Kontaktfläche zwischen der in das Steigrohr eintretenden geschmolzenen Metall und dem Hohlraum vergrößert werden kann, wodurch die erhitzte Fläche vergrößert und die Schmelze reduziert wird hochwertige Gussteile.
Im Vergleich zum Schwerkraftguss wird beim Differenzdruckguss die Schmelze vom Boden der Form in den Hohlraum gefüllt, die Legierungsflüssigkeit fließt gleichmäßig und wird in einen geschlossenen Behälter gegossen, und es treten weniger Mängel wie Oxidation und Einschlüsse auf; Der Differenzdruckguss erfolgt, nachdem die Schmelze den Hohlraum gefüllt hat. Der Druck des Gases auf der Flüssigkeitsoberfläche wird weiterhin aufrechterhalten und der Haltedruck sogar erhöht, der Zuführeffekt ist gut und die allmähliche Dichte ist höher als bei Sandgussteilen. Das Angusssystem des Differenzdruckgusses ist relativ einfach und kann sogar ohne Steigrohr vereinfacht werden. Neben dem technologischen Prozess ist auch der Ausnutzungsgrad der Metallschmelze hoch.
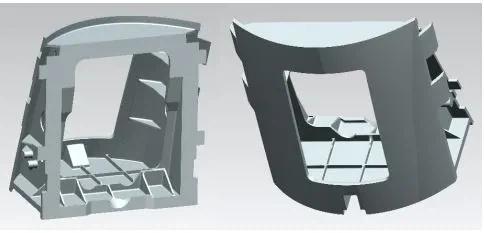
Unter Verwendung des ZM5-Großformat-Mehrrippenwanddickendifferenz-Komplex-Kurvenschalengusses als Forschungsobjekt beträgt die Schalengröße etwa 620 mm × 650 mm × 420 mm. Während des Erstarrungsprozesses sind die dicken und dünnen Verbindungen und die Rippen anfällig für „heiße Verbindungen“ und andere Probleme, was dazu führt, dass die gleichzeitige oder sequentielle Erstarrung des geschmolzenen Metalls nicht gewährleistet werden kann und die Zufuhr schlecht ist, sodass Defekte wie Lockerheit und Risse auftreten; Bei der mechanischen Bearbeitung muss sowohl die Genauigkeit der gekrümmten Oberfläche als auch die relative Positionsbeziehung zwischen den gekrümmten Oberflächenelementen sichergestellt werden. Daher ist es ziemlich schwierig, den Guss herzustellen.

Abbildung 1 Schematische Darstellung des Schalengusses
1 ZM5 Gussangusssystem aus Magnesiumlegierung und Sandformdesign
Um die innere Qualität des Gussstücks sicherzustellen, ist es notwendig, wirksame Bedingungen zu schaffen, die eine sequenzielle Erstarrung entsprechend den strukturellen Eigenschaften des Gussstücks begünstigen. Derzeit umfassen die Methoden zur Abschätzung der Erstarrungszeit von Gussteilen hauptsächlich die Modulmethode, die Wärmekreismethode, die empirische Methode und die Wärmemodulmethode. Da die Modulmethode den Einfluss der Strukturform des Gussstücks auf die Wärmeableitungsbedingungen relativ berücksichtigt, ist sie bei der Schätzung der Erstarrungszeit des Gussstücks genauer als die thermische Pitch-Methode und die empirische Methode, sodass die Modulmethode im Gussbereich weit verbreitet ist. . Abbildung 2 ist ein Wolkendiagramm der simulierten Gussmodulverteilung. Der große Teil des Gussstücks mit einem großen Modul ist auf die große flache Position an der Unterseite des Gussstücks konzentriert, sodass die Wahl der großen flachen Seite nach unten für die Zuführung gut ist. Aufgrund der hohen Höhe des Gussteils ist es nicht möglich, die Form mit herkömmlichen Gießrinnen zu füllen, daher werden 4 Schlitzgleiter an der Seite des Gussteils angebracht, um die Füllung sicherzustellen. Entsprechend den strukturellen Eigenschaften und der Komplexität der Gussteile werden die Gieß- und Sandformen wie in Abbildung 3 dargestellt gestaltet.

Abbildung 2 Wolkendiagramm des Casting-Moduls

Abbildung 3 Das Angusssystem und die Sandformkonstruktion und -montage während des Differenzdruckgusses
2 Simulation von Differenzdruckgussteilen aus ZM5-Magnesiumlegierung
2.1 Der Füllprozess von Gussteilen
Abb. 4 ist eine numerische Simulation der Materialverfolgung des Füllprozesses des untersuchten Gussstücks gemäß dem in Abb. 3 gezeigten Angusssystem für die Materialverfolgung des Füllprozesses. Aus der Abbildung ist ersichtlich, dass die Metallschmelze zunächst durch die Steigrohrdüse eintritt und durch die vier horizontalen Kanäle unter dem Angusssystem divergiert. Beim Einströmen in den Kanal und Eintritt in die 4 vertikalen Kanäle an der Seite des Gusshohlraums hat die Flüssigkeit an der Ecke nach dem Berühren der Wand eine größere Wirkung und es kommt zu einem Rückfluss. In dieser Position lässt sich Sand auch sehr gut rollen. Wenn der Füllstand des geschmolzenen Metalls in den vier vertikalen Rinnen ansteigt und durch den inneren Anschnitt in den Gusshohlraum gelangt, wird zunächst die große Oberfläche des Gussbodens vollständig gefüllt.


Abbildung 4 Materialverfolgung von Gussstücken im Füllprozess beim Differenzdruckguss
2.2 Analyse des Temperaturfeldes des Gussstücks
Abbildung 5 zeigt die Simulationsergebnisse des Temperaturverteilungsgesetzes des Erstarrungsprozesses großformatiger dünnwandiger Magnesiumlegierungsgussteile. Am Ende des Befüllens befindet sich die gesamte Kavität grundsätzlich im flüssigen Zustand, an der extrem dünnen Stelle kommt es jedoch zu einer geringen Verfestigung, die aber ebenfalls gefüllt ist. Mit fortschreitender Erstarrung erstarrt im Allgemeinen zuerst das geschmolzene Metall im Gusshohlraum, gefolgt vom oberen Steigrohr, dann erstarrt der obere Teil der vier Angusskanäle an der Seitenwand und schließlich erstarrt der untere Teil des Angusskanals, gefolgt vom Füllen. Mit fortschreitender Erstarrung nimmt die Temperatur an der Seitenwand und der Verbindung zwischen Seitenwand und Boden sehr schnell ab. Dieser Teil verfestigt sich zunächst. Mit fortschreitender Erstarrung ist der Festphasenanteil dieses Teils höher und die gebildeten Dendriten verstopfen und schrumpfen. Kanal, so dass der mittlere Bereich der unteren großen Oberfläche blockiert ist, und es wird vorhergesagt, dass in diesem Bereich die Möglichkeit von Defekten besteht. Darüber hinaus schrumpfen die inneren Anschnittbefestigungen der 4 vertikalen Läufer mit fortschreitender Erstarrung, was ebenfalls eine Stelle ist, an der Fehler wahrscheinlicher auftreten. Daher kann die Größe der 4 seitlichen Kufen bei der Gestaltung der 4 seitlichen Kufen entsprechend vergrößert werden.


Abbildung 5 Temperaturfeld während der Erstarrung von Gussstücken beim Differenzdruckguss
2.3 Analyse des Erstarrungsprozesses von Gussteilen
Abbildung 6 zeigt die Zeit, die das geschmolzene Metall im Differenzdruck-Gusshohlraum benötigt, um von der flüssigen Phase in die feste Phase überzugehen. Es dauert länger, bis die vier vertikalen Läufer an der Seite der Kavität von der flüssigen Phase in die Kavität wechseln. Die langfristig hohe Temperatur führt zu einer Vergröberung der Struktur des Ortes, was zur Bildung von Lockerheit beim Erstarren und Schrumpfen und in schweren Fällen zu Mikrorissen führt. Abbildung 7 zeigt die Zeit, die für die Erstarrung und Schrumpfung an der heißen Verbindungsstelle des Gussstücks beim Differenzdruckguss erforderlich ist. Die Stelle, an der die Erstarrungs- und Zufuhrzeit an der heißen Verbindung relativ lang ist, tritt an der Stelle auf, an der der seitliche Vertikalkanal und die Kavität in Kontakt sind, was auch der Grund dafür ist, dass im tatsächlichen Produktionsprozess sehr leicht Fehler auftreten.

Abb. 7 Zufuhr- und Erstarrungszeit an heißen Verbindungsstellen von Gussstücken beim Differenzdruckguss
Abbildung 8 zeigt die Temperaturverteilung, wenn die Metallschmelze beim Differenzdruckgießen in den Gießkanal am Boden des Gießsystems eintritt. Die Temperatur der Legierungsflüssigkeit im Steigrohr steigt. Beim Füllvorgang des Steigrohres muss der Formsand am oberen Teil des Steigrohres längere Zeit einwirken. Die Einwirkung des Formsands bei hoher Temperatur über einen längeren Zeitraum führt leicht dazu, dass der Formsand abfällt und mit der Flüssigkeit in den Hohlraum des Gussteils gelangt. Mitte. Darüber hinaus ist auch zu erkennen, dass die Legierungsflüssigkeit im unteren Kanal fließt. Wenn es die 4 vertikalen Läufer berührt, entsteht eine rückfließende Legierungsflüssigkeit, die sehr leicht zu Mitnahmedefekten führen kann. Gleichzeitig wirkt die Metallschmelze lange Zeit auf den Vertikalkanal ein. Die Seitenwand kann auch leicht zum Sandrollen führen.

Abbildung 8 Temperaturfeld, wenn beim Differenzdruckgießen geschmolzenes Metall in den Angusskanal am Boden des Gießsystems eintritt
Abbildung 9 zeigt den Erstarrungsvorgang am Ende der Füllung im Differenzdruckguss. An einem bestimmten Punkt im Erstarrungsprozess gibt es am Nabel auf beiden Seiten des Gussstücks isolierte Hochtemperatur-Flüssigkeitsphasenbereiche, so dass es während des Erstarrungs- und Schrumpfungsprozesses leicht passieren kann, dass die Umgebung nicht erreicht wird. Durch die Schrumpfung des Spalts können leicht Schrumpflöcher oder Schrumpffehler entstehen.

Abb. 9 Flüssigkeitsanteil an der Position des Nabels auf beiden Seiten des Gussstücks zu einem bestimmten Zeitpunkt im Erstarrungsprozess beim Differenzdruckguss

Abbildung 10 Flüssigkeitsanteil der Bodenoberfläche des Gussstücks an einem bestimmten Punkt des Erstarrungsprozesses beim Differenzdruckguss
Abbildung 10 zeigt, dass mit fortschreitender Erstarrung am Ende des Füllvorgangs im Differenzdruckguss an einem bestimmten Punkt des Erstarrungsprozesses am Boden des Gussstücks ein isolierter Hochtemperatur-Flüssigkeitsphasenbereich vorhanden ist, so dass es sehr leicht ist, die nahegelegenen Lücken während des Erstarrungs- und Schrumpfungsprozesses zu übersehen. Durch die Fütterung können leicht Lunker oder Schrumpffehler entstehen.

Abbildung 11 Die Verteilung der Erstarrungszeit in verschiedenen Bereichen nach dem Füllen der Form beim Differenzdruckguss
Abbildung 11 zeigt die Erstarrungszeitverteilung in verschiedenen Bereichen nach Abschluss der Füllung beim Differenzdruckguss. Der Bereich mit einer längeren Erstarrungszeit konzentriert sich hauptsächlich auf den Teil, in dem sich der vertikale Angussspalt und das Gussteil überschneiden, wie in der Position der schwarzen Kästchenmarkierung dargestellt. Dies zeigt weiter, dass die Legierungsflüssigkeit in dem Teil des Bereichs, in dem der vertikale Angussspalt das Gussstück schneidet, für lange Zeit überhitzt ist, der Dendrit grob wächst und es leicht zur Bildung loser Defekte kommt. Dies hat das gleiche sich ändernde Gesetz wie die in Abb. 8 simulierte Hot Sport Fstime-Erstarrungszeit der Heißverbindungszuführung.
2.4 Einschlussanalyse von Gussteilen
Abbildung 12 zeigt das Temperaturfeld, wenn beim Differenzdruckgießen geschmolzenes Metall in den Bodenbereich der Kavität eintritt. Es ist ersichtlich, dass, wenn das geschmolzene Metall den großen Bereich der Bodenfläche des Hohlraums füllt, der größte Teil der Legierungsflüssigkeit am vorderen Ende in den Bodenplattenbereich des Gussteils gelangt. Dieser Teil der Legierungsflüssigkeit enthält viele Verunreinigungen und kann leicht zu Einschlussdefekten führen.

Abbildung 12 Temperaturfeld, wenn beim Differenzdruckgießen geschmolzenes Metall in den Bodenbereich der Kavität gelangt
Abb. 13 ist ein Materialspurenverteilungsdiagramm von Gussstücken am Ende des Stanzens während des Differenzdruckgusses. Nachdem das Tracermaterial in die Kavität gelangt ist, bleiben die Tracerpartikel für längere Zeit im gelben Bereich der Bodenplatte. Das heißt, während des Gussprozesses von geschmolzenem Metall gelangt der größte Teil des geschmolzenen Metalls, das gerade in den Hohlraum gelangt ist, in den Boden des Hohlraums, und das geschmolzene Metall, das gerade in den Boden des Hohlraums gelangt ist, erzeugt oder enthält auch eine große Anzahl von Verunreinigungen, so dass es sehr einfach ist, sich im Gussstück zu befinden. An dieser Stelle bilden sich Defekte wie Einschlüsse.

Abbildung 13 Die Materialspur des Gussstücks am Ende des Füllvorgangs im Differenzdruckguss
3 Gemäß den Simulationsergebnissen des Differenzdruckgusses von ZM5-Magnesiumlegierungsgussteilen wird der Prozessplan optimiert
3.1 Optimierung des Prozessplans für Sandvolumen, Einschlüsse und Porositätsprobleme
Mit Blick auf die Probleme im obigen Gießsimulationsprozess wurde das Gießschema optimiert, wie in Abbildung 14 und Abbildung 15 dargestellt.

Abbildung 14 Schematische Darstellung der halbkugelförmigen Gestaltung der Sandform am oberen Teil des Steigrohrs des Differenzdruckgusses

Abbildung 15: Schematische Darstellung der erweiterten Ausführung des Angusskanals für den unteren Teil der Strömung beim Differenzdruckguss
Abbildung 14 ist eine schematische Darstellung der halbkugelförmigen Gestaltung der Sandform am oberen Teil des Steigrohrs beim Differenzdruckguss. Diese Konstruktionsmethode kann die Kontaktfläche zwischen der in das Steigrohr eintretenden Metallschmelze und dem Hohlraum vergrößern, wodurch die erhitzte Fläche vergrößert und der Einfluss der Metallschmelze auf den Formsand verringert wird. Thermoschock, wodurch das oben erwähnte Sandrollproblem, das durch langfristigen Thermoschock verursacht wird, erheblich reduziert wird. Abbildung 15 ist ein schematisches Diagramm der erweiterten Konstruktion des Angusskanals für den unteren Teil der Strömung beim Differenzdruckgießen. Diese Entwurfsmethode hat zwei Vorteile. Zunächst gelangt das geschmolzene Metall durch das Steigrohr in den horizontalen Läufer und hat vor dem Eintritt in den vertikalen Läufer eine Pufferwirkung, um einen schnellen Thermoschock zu vermeiden und das Ausrollen des Sandes zu verhindern. Zweitens kann diese Art der Erweiterungskonstruktion auch dazu führen, dass geschmolzenes Metall mit Einschlussdefekten, die im Steigrohr vorhanden waren oder erzeugt wurden, zuerst in den Erweiterungsabschnitt gelangt, was das Eindringen von unsauberem geschmolzenem Metall in den Hohlraum erheblich reduzieren und sich dann auf die erstarrten Gussteile auswirken kann. Bringen Sie Mängel mit. Abbildung 16 zeigt die Verteilung der Materialmarkierungspartikel in der unteren Gießrinne ohne und mit Verlängerung beim Differenzdruckgießen. Aus der Abbildung ist ersichtlich, dass die Materialspurenverteilung des Angusssystems mit Unterschiene gleichmäßiger ist als die ohne Verlängerung. . Dies zeigt weiter, dass der Einsatz dieses optimierten Designs die Gleichmäßigkeit der Strömung und Temperaturverteilung verbessern kann.

Abbildung 16 Materialverfolgung vor und nach der Verbesserung der unteren Gießrinne während des Differenzdruckgusses
Darüber hinaus kann zur Reduzierung oder Vermeidung von Porosität und Lunkerlöchern die Abgasmenge der Sandform entsprechend erhöht werden, um das Auftreten von Erstickungsgefahr zu verringern. Fügen Sie gekühltes Eisen an der entsprechenden Position mit unabhängiger Hochtemperaturzone oder Flüssigphasenzone hinzu. Fügen Sie dünnes Kalteisen zu dem Teil hinzu, an dem der vertikale Angussspalt das Gussstück schneidet, und passen Sie es entsprechend der tatsächlichen metallurgischen Situation des Gussstücks an.
3.2 Herstellung komplexer Gussteile aus Magnesiumlegierungen
Entsprechend der verbesserten Struktur der Simulation wurden relevante Experimente durchgeführt, um das Prozessfenster komplexer Gussteile zu bestimmen, und das folgende Prozesssystem wurde übernommen: Die Gießtemperatur der Magnesiumlegierung beträgt 670–680 °C; der Synchrondruck beträgt 500 kPa; die Flüssigkeitsanstiegsgeschwindigkeit beträgt 50 mm/s; Der hydraulische Druck steigt. Mit einer Kraft von 28 kPa und einer Kristallisationszeit von etwa 500 Sekunden wurde ein komplexer Magnesiumlegierungsguss mit einer stark verbesserten Qualifizierungsrate und stabiler Leistung erhalten. Der komplexe Schalenguss ist in Abbildung 17 dargestellt. Nach dem Test erreichte die Qualifikationsrate 80 %. Nach mehr als 20 Tests beträgt die Zugfestigkeit des Gussstücks etwa 260 MPa und die Dehnung etwa 10 %.

Abbildung 17 Physisches Bild des Gussstücks
4 Fazit
(1) Durch die Temperaturfeld-, Strömungsfeld- und Materialverfolgungssimulation der ZM5-Magnesiumlegierung während des Füllvorgangs wird dies festgestellt
Bei diesem großformatigen komplexen Guss befindet sich die Legierungsflüssigkeit in dem Teil des Bereichs, in dem der vertikale Angussspalt das Gussstück schneidet, über einen langen Zeitraum in einem Zustand der Überhitzung, und der Dendrit wächst grob, und es ist leicht, lose Defekte zu bilden.
(2) Durch die Verwendung eines halbkugelförmigen Designs für die Sandform am oberen Teil des Steigrohrs während des Differenzdruckgusses werden das geschmolzene Metall und
Die Kontaktfläche des Hohlraums, wodurch die Heizfläche vergrößert wird, kann den Thermoschock des geschmolzenen Metalls auf den Formsand reduzieren und dadurch das Problem der Sandmitnahme, die durch einen langfristigen Thermoschock verursacht wird, erheblich reduzieren.
Zitierformat: Cai Sen, Wang Xiaowei, Lu Yingfeng. Simulationsstudie zum Differenzdruckguss großer komplexer Schalengussteile aus Magnesiumlegierung[J]. Spezialguss und Nichteisenlegierungen, 2021, 41 (9): 1170-1175.
Analyse des Herstellungsprozesses eines Automobillenkrads aus einer Magnesiumdruckgusslegierung
Das hochauflösende metallografische Spektrum von Aluminium und Aluminiumlegierungen
Verwandter Artikel



