
ریختهگری فشار دیفرانسیل ریختهگریهای پوستهای از آلیاژ منیزیم پیچیده
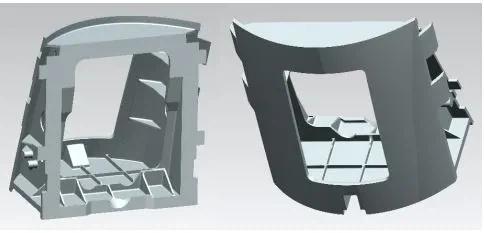
ریخته گری پوسته آلیاژ منیزیم ZM5 بزرگ و پیچیده با استفاده از ریخته گری فشار تفاضلی تهیه شد و میدان دمایی ریخته گری ها با استفاده از نرم افزار MAGMA شبیه سازی شد. برای حل مشکل کیفیت متالورژیکی ریختهگریها، پیشنهاد میشود در طول ریختهگری فشار دیفرانسیل، یک طرح نیمکرهای برای قسمت بالایی لوله رایزر اتخاذ شود که میتواند سطح تماس بین فلز مذاب ورودی به لوله رایزر و حفره را افزایش دهد، در نتیجه ناحیه گرمشده را افزایش داده و فلز مذاب را کاهش میدهد. ریخته گری
در مقایسه با ریختهگری گرانشی، در ریختهگری با فشار تفاضلی، مذاب از ته قالب به داخل حفره پر میشود، مایع آلیاژی به آرامی جریان مییابد و در یک ظرف دربسته ریخته میشود و عیوب کمتری مانند اکسیداسیون و آخالها وجود دارد. ریخته گری فشار تفاضلی پس از پر شدن مذاب با حفره است، همچنان فشار گاز را روی سطح مایع حفظ می کند و حتی فشار نگهدارنده را افزایش می دهد، اثر تغذیه خوب است و چگالی تدریجی بیشتر از ریخته گری شن و ماسه است. سیستم دروازه ای ریخته گری فشار دیفرانسیل نسبتا ساده است و حتی می توان آن را بدون بالابر ساده کرد. علاوه بر فرآیند تکنولوژیکی، میزان استفاده از مذاب فلز نیز بالا است.
با در نظر گرفتن ریختهگری پوسته منحنی پیچیده در مقیاس بزرگ ZM5، اندازه پوسته حدود 620mm×650mm×420mm است. در طی فرآیند انجماد، اتصالات ضخیم و نازک و دندهها مستعد "مفاصل داغ" و مشکلات دیگر هستند که در نتیجه تضمین انجماد همزمان یا انجماد متوالی فلز مذاب و تغذیه نامناسب ایجاد میشود، بنابراین نقصهایی مانند شلی و ترک ایجاد میشود. برای پردازش مکانیکی، هر دو برای اطمینان از دقت سطح منحنی، همچنین لازم است از رابطه موقعیت نسبی بین عناصر سطح منحنی اطمینان حاصل شود. بنابراین، تولید ریخته گری بسیار دشوار است.

شکل 1 نمودار شماتیک ریخته گری پوسته
1 سیستم دروازه ریخته گری آلیاژ منیزیم ZM5 و طراحی قالب شن و ماسه
برای اطمینان از کیفیت داخلی ریختهگری، لازم است شرایط مؤثری برای انجماد متوالی با توجه به ویژگیهای ساختاری ریختهگری ایجاد شود. در حال حاضر روش های مورد استفاده برای تخمین زمان انجماد ریخته گری ها عمدتاً شامل روش مدول، روش دایره حرارتی، روش تجربی و روش مدول حرارتی است. از آنجایی که روش مدول به طور نسبی تأثیر شکل ساختاری ریختهگری را بر شرایط اتلاف حرارت در نظر میگیرد، از روش گام حرارتی و روش تجربی در تخمین زمان انجماد ریختهگری دقیقتر است، بنابراین روش مدول به طور گسترده در زمینه ریختهگری مورد استفاده قرار گرفته است. . شکل 2 یک نمودار ابری از توزیع ماژول ریخته گری شبیه سازی شده است. بخش بزرگی از ریختهگری با مدول بزرگ بر روی موقعیت مسطح بزرگ در پایین ریختهگری متمرکز است، بنابراین انتخاب صفحه تخت بزرگ به سمت پایین برای تغذیه خوب است. به دلیل ارتفاع زیاد قالب، پر کردن قالب با رانرهای معمولی غیرممکن است، بنابراین برای اطمینان از پر شدن، 4 رانر شکافی در کنار ریختهگری قرار داده میشود. با توجه به مشخصات ساختاری و پیچیدگی قطعات ریخته گری، قالب های ریخته گری و ماسه ای مطابق شکل 3 طراحی شده اند.

شکل 2 نمودار ابری ماژول ریخته گری

شکل 3 سیستم دروازه و طراحی و مونتاژ قالب شن و ماسه در طول ریخته گری فشار تفاضلی
2 شبیه سازی ریخته گری دیفرانسیل فشار ریخته گری آلیاژ منیزیم ZM5
2.1 فرآیند پر کردن قطعات ریخته گری
شکل 4 یک شبیهسازی عددی از ردیابی مواد فرآیند پر کردن ریختهگری مورد مطالعه با توجه به سیستم دروازهای نشاندادهشده در شکل 3 برای ردیابی مواد فرآیند پر کردن است. از شکل مشاهده می شود که فلز مذاب ابتدا از نازل رایزر وارد می شود و از طریق چهار دریچه افقی زیر سیستم دروازه واگرا می شود. هنگامی که در رانر جریان می یابد و وارد 4 رانر عمودی در کنار حفره ریخته گری می شود، مایع در گوشه پس از تماس با دیوار تاثیر بیشتری خواهد داشت و جریان برگشتی وجود خواهد داشت. این موقعیت همچنین برای رول کردن شن بسیار آسان است. با بالا رفتن سطح فلز مذاب در 4 رانر عمودی و ورود به حفره ریخته گری از طریق دروازه داخلی، ابتدا پر شدن سطح بزرگ کف ریخته گری کامل می شود و سپس سطح رانر عمودی بالا می رود تا پر شدن کناره ریخته گری کامل شود، تا زمانی که حفره بالایی ریخته گری پر شود، می توان متوجه شد که فشار یکنواخت با استفاده از روش ریخته گری متفاوت تر است.


شکل 4 ردیابی مواد ریخته گری در فرآیند پر کردن در طی ریخته گری فشار تفاضلی
2.2 تجزیه و تحلیل میدان دمایی ریخته گری
شکل 5 نتایج شبیه سازی قانون توزیع دما فرآیند انجماد ریخته گری جداره نازک آلیاژ منیزیم در مقیاس بزرگ را نشان می دهد. در پایان پر کردن، کل حفره اساساً در حالت مایع است، اما مقدار کمی انجماد در وضعیت بسیار نازک وجود دارد، اما آن نیز پر شده است. همانطور که انجماد پیشرفت می کند، به طور کلی، فلز مذاب در حفره ریخته گری ابتدا جامد می شود، پس از آن بالابر بالایی، سپس قسمت بالایی از چهار رانر روی دیواره جانبی جامد می شود، و در نهایت، قسمت پایینی رانر جامد می شود و به دنبال آن پر می شود. با پیشرفت انجماد، دمای دیواره جانبی و محل اتصال بین دیواره کناری و پایین بسیار سریع کاهش می یابد. این قسمت ابتدا سفت می شود. با پیشرفت انجماد، نسبت فاز جامد این قسمت بیشتر می شود و دندریت های تشکیل شده مسدود و منقبض می شوند. کانال، به طوری که سطح بزرگ زیرین سطح مرکز مسدود شده است و پیش بینی می شود که احتمال نقص در این ناحیه وجود دارد. علاوه بر این، اتصالات دروازه داخلی 4 دونده عمودی با پیشرفت انجماد منقبض می شوند، که همچنین محلی است که احتمال بروز نقص در آن بیشتر است. بنابراین، اندازه 4 رانر کناری را می توان به طور مناسب در هنگام طراحی 4 رانر کناری بزرگ کرد.


شکل 5 میدان دما در حین انجماد قطعات ریخته گری در جریان ریخته گری با فشار تفاضلی
2.3 تجزیه و تحلیل فرآیند انجماد قطعات ریخته گری
شکل 6 زمان تبدیل فلز مذاب در حفره ریخته گری فشار دیفرانسیل از فاز مایع به فاز جامد را نشان می دهد. مدت زمان بیشتری طول می کشد تا چهار دونده عمودی در کنار حفره از فاز مایع به حفره تغییر کنند. دمای بالا در درازمدت باعث درشت شدن ساختار محل می شود که در هنگام انجماد و انقباض منجر به ایجاد سستی و در موارد شدید ایجاد ترک های ریز می شود. شکل 7 زمان مورد نیاز برای انجماد و انقباض در محل اتصال داغ ریخته گری در جریان ریخته گری فشار تفاضلی را نشان می دهد. موقعیتی که زمان انجماد و تغذیه در محل اتصال داغ نسبتاً طولانی است در موقعیتی ظاهر می شود که دونده عمودی جانبی و حفره در تماس هستند، که همچنین دلیلی است که باعث می شود نقص در فرآیند تولید واقعی ظاهر شود.

شکل 7 زمان تغذیه و انجماد در اتصالات داغ قطعات ریخته گری در جریان ریخته گری با فشار تفاضلی
شکل 8 توزیع دما را هنگامی که فلز مذاب وارد رانر در پایین سیستم ریخته گری در حین ریخته گری فشار تفاضلی می شود نشان می دهد. دمای مایع آلیاژی در لوله رایزر افزایش می یابد. در طول فرآیند پر کردن رایزر، ماسه قالب گیری در قسمت بالایی لوله رایزر باید برای مدت طولانی تحت تاثیر قرار گیرد. برخورد شن و ماسه قالب گیری در دمای بالا برای مدت طولانی به راحتی باعث ریزش ماسه قالب گیری شده و همراه با مایع وارد حفره ریخته گری می شود. وسط علاوه بر این، همچنین می توان مشاهده کرد که مایع آلیاژی در رانر پایینی جریان دارد. هنگامی که 4 رانر عمودی را لمس می کند، مایع آلیاژی رفلکس شده وجود خواهد داشت که ایجاد نقص در حباب بسیار آسان است. در عین حال، فلز مذاب برای مدت طولانی روی دونده عمودی تأثیر می گذارد. دیواره کناری نیز به راحتی باعث چرخش شن و ماسه می شود.

شکل 8 میدان دما زمانی که فلز مذاب وارد رانر در پایین سیستم ریخته گری در حین ریخته گری فشار تفاضلی می شود.
شکل 9 فرآیند انجماد را در انتهای پرکردن در ریخته گری فشار تفاضلی نشان می دهد. در یک نقطه مشخص از فرآیند انجماد، مناطق فاز مایع با دمای بالا جدا شده در ناف در هر دو طرف ریختهگری وجود دارد، بنابراین به راحتی میتوان در طول فرآیند انجماد و انقباض در مجاورت قرار نگرفت. انقباض شکاف می تواند به راحتی سوراخ های انقباض یا نقص های انقباض ایجاد کند.

شکل 9 کسر مایع در موقعیت ناف در هر دو طرف ریخته گری در یک لحظه معین در فرآیند انجماد در طی ریخته گری با فشار تفاضلی

شکل 10 کسر مایع سطح زیرین ریخته گری در یک نقطه معین از فرآیند انجماد در طی ریخته گری با فشار تفاضلی
شکل 10 نشان می دهد که با پیشرفت انجماد در انتهای پر کردن در ریخته گری فشار تفاضلی، در نقطه خاصی از فرآیند انجماد، یک ناحیه فاز مایع با دمای بالا جدا شده در پایین ریخته گری وجود دارد، بنابراین بسیار آسان است که شکاف های نزدیک را در طول فرآیند انجماد و انقباض به دست نیاوریم. تغذیه می تواند به راحتی سوراخ های انقباض یا نقص های انقباض ایجاد کند.

شکل 11 توزیع زمان انجماد در نواحی مختلف پس از پر شدن قالب در ریخته گری فشار تفاضلی
شکل 11 توزیع زمان انجماد را در نواحی مختلف پس از تکمیل پر کردن در طی ریختهگری فشار تفاضلی نشان میدهد. همانطور که در موقعیت علامت جعبه سیاه نشان داده شده است، ناحیه ای با زمان انجماد طولانی تر عمدتاً در قسمتی متمرکز می شود که شکاف دونده عمودی و ریخته گری را قطع می کنند. این بیشتر نشان می دهد که مایع آلیاژی در قسمتی از ناحیه ای که شکاف دونده عمودی ریخته گری را قطع می کند برای مدت طولانی بیش از حد گرم می شود، دندریت به طور درشت رشد می کند و به راحتی می توان عیوب شل را ایجاد کرد. این قانون تغییر مشابهی با زمان انجماد تغذیه مفصل داغ Hot Sport Fstime شبیه سازی شده در شکل 8 دارد.
2.4 تجزیه و تحلیل گنجاندن قطعات ریخته گری
شکل 12 میدان دما را در زمانی که فلز مذاب وارد ناحیه زیرین حفره در حین ریخته گری با فشار تفاضلی می شود نشان می دهد. مشاهده می شود که هنگامی که فلز مذاب سطح وسیعی از سطح زیرین حفره را پر می کند، بیشتر مایع آلیاژ انتهای جلویی وارد ناحیه صفحه زیرین ریخته گری می شود. این قسمت از مایع آلیاژی حاوی مقدار زیادی ناخالصی است و به راحتی عیوب داخل شدن ایجاد می کند.

شکل 12 میدان دما زمانی که فلز مذاب در حین ریخته گری فشار تفاضلی وارد ناحیه پایینی حفره می شود.
شکل 13 نمودار توزیع ردیابی مواد ریخته گری در انتهای پانچ در طی ریخته گری فشار تفاضلی است. پس از اینکه ردیاب مواد وارد حفره شد، ذرات ردیاب برای مدت طولانی تری در ناحیه زرد صفحه پایین می مانند. یعنی در فرآیند ریختهگری فلز مذاب، بیشتر فلز مذابی که تازه وارد حفره شده است وارد کف حفره میشود و فلز مذابی که تازه وارد کف حفره شده است نیز تعداد زیادی ناخالصی ایجاد میکند یا حاوی تعداد زیادی ناخالصی است، بنابراین بسیار آسان است که در قالب ریختهگری قرار گیرد. نقایصی مانند آخال در این موقعیت ایجاد می شود.

شکل 13 اثر مواد ریخته گری در انتهای پر کردن ریخته گری فشار تفاضلی
3 با توجه به نتایج شبیه سازی ریخته گری دیفرانسیل فشار ریخته گری آلیاژ منیزیم ZM5، طرح فرآیند بهینه شده است.
3.1 بهینه سازی طرح فرآیند برای مسائل مربوط به حجم ماسه، اجزاء و تخلخل
همانطور که در شکل 14 و شکل 15 نشان داده شده است، با هدف مشکلات موجود در فرآیند شبیه سازی ریخته گری فوق، طرح ریخته گری بهینه شد.

شکل 14 نمودار شماتیک طرح نیمکره ای قالب شنی در قسمت بالایی لوله رایزر ریخته گری فشار تفاضلی

شکل 15: نمودار شماتیک طرح توسعه یافته رانر برای قسمت پایینی جریان در هنگام ریخته گری فشار تفاضلی
شکل 14 نمودار شماتیکی از طراحی نیمکره ای قالب ماسه ای در قسمت بالایی لوله رایزر در هنگام ریخته گری فشار تفاضلی است. این روش طراحی می تواند سطح تماس بین فلز مذاب ورودی به لوله رایزر و حفره را افزایش دهد و در نتیجه ناحیه گرم شده را افزایش داده و تاثیر فلز مذاب بر ماسه قالب گیری را کاهش دهد. شوک حرارتی، در نتیجه تا حد زیادی مشکل نورد شن و ماسه ذکر شده ناشی از شوک حرارتی طولانی مدت را کاهش می دهد. شکل 15 یک نمودار شماتیک از طرح توسعه یافته رانر برای قسمت پایینی جریان در طی ریخته گری فشار تفاضلی است. این روش طراحی دو مزیت دارد. ابتدا فلز مذاب از طریق لوله رایزر وارد رانر افقی می شود و قبل از ورود به رانر عمودی اثر بافری دارد تا از شوک حرارتی سریع جلوگیری کند و باعث عدم وجود نورد ماسه شود. ثانیاً، این نوع طراحی اکستنشن همچنین می تواند باعث شود که فلز مذاب با عیوب گنجاندنی که در رایزر وجود داشته یا ایجاد شده است، ابتدا وارد بخش اکستنشن شود که می تواند ورود فلز مذاب ناپاک به داخل حفره را تا حد زیادی کاهش دهد و سپس بر ریخته گری های جامد شده تأثیر بگذارد. عیوب بیاور شکل 16 توزیع ذرات ردیاب مواد را در رانر پایین بدون امتداد و با امتداد در طی ریخته گری فشار تفاضلی نشان می دهد. از شکل می توان دریافت که توزیع ردیابی مواد سیستم دروازه با رانر پایین یکنواخت تر از توزیع بدون پسوند است. . این بیشتر نشان می دهد که استفاده از این طراحی بهینه می تواند یکنواختی جریان و توزیع دما را بهبود بخشد.

شکل 16 ردیابی مواد قبل و بعد از بهبود رانر پایین در طی ریخته گری فشار تفاضلی
علاوه بر این، به منظور کاهش یا جلوگیری از تخلخل و سوراخ های انقباض، می توان گاز خروجی قالب ماسه را به طور مناسب افزایش داد تا وقوع خفگی را کاهش دهد. آهن سرد را در موقعیت مربوطه با منطقه مستقل دمای بالا یا منطقه فاز مایع اضافه کنید. آهن سرد نازک را به قسمتی که شکاف دونده عمودی با ریخته گری قطع می کند اضافه کنید و آن را با توجه به وضعیت متالورژیکی واقعی ریخته گری تنظیم کنید.
3.2 آماده سازی ریخته گری پیچیده آلیاژ منیزیم
با توجه به ساختار بهبود یافته شبیه سازی، آزمایش های مربوطه برای تعیین پنجره فرآیند ریخته گری های پیچیده انجام شد و سیستم فرآیند زیر اتخاذ شد: دمای ریختن آلیاژ منیزیم 670 ~ 680 ℃ است. فشار سنکرون 500 کیلو پاسکال است. سرعت افزایش مایع 50 میلی متر در ثانیه است. فشار هیدرولیک افزایش می یابد با نیروی 28 کیلو پاسکال و زمان تبلور حدود 500 ثانیه، یک ریخته گری پیچیده آلیاژ منیزیم با نرخ کیفیت بسیار بهبود یافته و عملکرد پایدار به دست آمد. ریخته گری پوسته پیچیده در شکل 17 نشان داده شده است. پس از آزمایش، میزان صلاحیت به 80% رسید. پس از بیش از 20 آزمایش، ریخته گری استحکام کششی حدود 260 مگاپاسکال، و ازدیاد طول حدود 10٪ است.

شکل 17 تصویر فیزیکی از ریخته گری
4 نتیجه گیری
(1) از طریق میدان دما، میدان جریان و شبیهسازی ردیابی مواد آلیاژ منیزیم ZM5 در طول فرآیند پر کردن، یافت میشود
برای این ریخته گری پیچیده در مقیاس بزرگ، مایع آلیاژی در قسمتی از ناحیه ای که شکاف رانر عمودی ریخته گری را قطع می کند، برای مدت طولانی در حالت گرم شدن بیش از حد است و دندریت به طور درشت رشد می کند و به راحتی می توان عیوب شل را ایجاد کرد.
(2) با اتخاذ یک طرح نیمکره ای برای قالب شن و ماسه در قسمت بالایی لوله بالابر در طی ریخته گری فشار تفاضلی، فلز مذاب و
ناحیه تماس حفره، در نتیجه افزایش ناحیه گرمایش، می تواند شوک حرارتی فلز مذاب را به ماسه قالب گیری کاهش دهد، در نتیجه مشکل حباب ماسه ناشی از شوک حرارتی طولانی مدت را تا حد زیادی کاهش می دهد.
فرمت استناد: Cai Sen، Wang Xiaowei، Lu Yingfeng. مطالعه شبیهسازی ریختهگری با فشار تفاضلی ریختهگریهای پوسته آلیاژ منیزیم پیچیده [J]. ریخته گری ویژه و آلیاژهای غیر آهنی، 2021، 41 (9): 1170-1175.
تجزیه و تحلیل فرآیند ساخت فرمان خودرو از آلیاژ منیزیم ریخته گری شده
طیف متالوگرافیکی با کیفیت بالا از آلومینیوم و آلیاژهای آلومینیوم
مقاله مرتبط



